Skip to content
ProleanTech Get a Quote →

14 tipos de revestimento a considerar para aplicações industriais

Início Acabamento Superficial 14 tipos de revestimento a considerar para aplicações industriais

14 tipos de revestimento a considerar para aplicações industriais

Autor: D. Acharya
Data de publicação: 5 de agosto de 2026
Última modificação: 5 de agosto de 2026

Detalhe de uma junta aparafusada de aço revestido com sobreposição de texto.

Tipos de revestimento

Os tipos comuns de revestimento incluem revestimento em póRevestimentos de poliuretano, revestimentos ricos em zinco, revestimentos metalizados e revestimentos acrílicos. A lista também inclui anodização, deposição física de vapor (PVD), galvanoplastia e revestimento cerâmico. 

Cada uma dessas opções de revestimento possui estratégias de aplicação específicas e ambientes de aplicação ideais. 

Consequentemente, este artigo descreve os tipos de materiais de revestimento em aplicações industriais. 


O que são revestimentos protetores?

Revestimentos protetores são camadas de materiais especialmente formuladas aplicadas a uma superfície. Suas propriedades, como resistência à corrosão, ao desgaste e a produtos químicos, ajudam a proteger a superfície contra desgaste, ataques químicos, degradação por raios UV e corrosão. 

Esses revestimentos também podem adicionar um acabamento decorativo à superfície. Eles formam uma barreira entre o ambiente e o substrato. 

Revestimento protetor versus tinta: qual a diferença?

Um equívoco comum é achar que tinta e revestimento protetor são a mesma coisa. Embora ambos sejam aplicados como líquidos ou semilíquidos e sequem após a aplicação, isso é praticamente tudo o que podemos dizer sobre suas semelhanças. 

As tintas decorativas são, como o próprio nome indica, projetadas para fins estéticos. Sua espessura de película seca (DFT, na sigla em inglês) varia de 25 a 75 mícrons. 

A maioria dos revestimentos protetores industriais atua como revestimento de barreira, embora alguns sistemas, como os revestimentos ricos em zinco, também ofereçam proteção sacrificial contra corrosão. Suas espessuras de película seca (DFT) variam de 125 a mais de 2,500 mícrons.  

Antes de serem considerados prontos para uso industrial, esses revestimentos passam por diversos testes, incluindo testes de resistência à abrasão, intemperismo acelerado e resistência química. 


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

14 Tipos Comuns de Revestimentos Industriais

Os tipos de materiais de revestimento mais relevantes para aplicações industriais incluem revestimentos epóxi, revestimentos de poliuretano, revestimentos de polisiloxano, revestimentos ricos em zinco, revestimentos alquídicos, eletrodeposição (e-coating), revestimentos metalizados e revestimentos acrílicos. 

Outras opções incluem revestimentos cerâmicos, revestimentos intumescentes, revestimentos de conversão, deposição física de vapor (PVD), galvanoplastia e revestimento em pó. Cada revestimento difere em suas propriedades.

1. Revestimentos epóxi

A resina epóxi é um dos sistemas de revestimento de barreira mais utilizados para proteger o aço contra umidade e ataques químicos. Ela é formada quando resinas epóxi são curadas com um endurecedor. 

Devido à sua alta capacidade de adesão ao aço jateado, os revestimentos epóxi são comumente usados ​​em tanques de armazenamento, tubulações e pisos. Para um excelente desempenho em ambientes externos, recomenda-se uma camada de acabamento em poliuretano. 

Piso de armazém revestido com epóxi e com marcações amarelas de linhas de segurança. 

Revestimento epóxi industrial

2. Revestimentos de poliuretano

Falando em revestimento de poliuretano, as principais propriedades são a resistência aos raios UV e a retenção da cor. O revestimento é amplamente utilizado em estruturas que devem manter sua aparência por anos, como por exemplo, pontes. 

Os usuários devem cumprir rigorosamente os requisitos de COSHH e EPI ao usar endurecedores de isocianato. 

3. Revestimentos de polissiloxano

Esses revestimentos de alto desempenho devem sua resistência à corrosão e ao desgaste às suas fortes ligações silício-oxigênio. Em estruturas de aço expostas, esse revestimento pode atingir uma vida útil de mais de duas décadas. É por isso que encontramos revestimentos de polissiloxano em fábricas de produtos químicos e grandes pontes. 

4. Revestimentos ricos em zinco

O princípio de revestimento de zinco É o sacrifício eletroquímico do zinco para proteger o aço subjacente. Esse tipo de revestimento pode ser orgânico ou inorgânico. O revestimento à base de epóxi é orgânico, enquanto o de silicato de etila é inorgânico. 

5. Revestimentos alquídicos 

São poliésteres modificados com óleo que absorvem oxigênio durante a cura. Os revestimentos são perfeitos para manutenção geral, inclusive em estruturas leves e oficinas de fabricação em geral. Como curam lentamente em climas frios e têm baixa resistência à água, os revestimentos alquídicos raramente são usados ​​em projetos de proteção contra corrosão. 

Conjunto de eixo e flange de metal preto com revestimento alquídico 

Revestimento alquídico

6. Revestimento Metalizado

Trata-se de um revestimento durável feito de alumínio ou zinco, aplicado termicamente sobre o metal. Forma uma camada densa e porosa que pode durar décadas devido à ligação mecânica. 

A aplicação desse revestimento costuma ser relativamente cara, considerando requisitos como pessoal/equipamentos especializados, processo mais lento e dificuldade de aplicação em componentes complexos. 

7. Revestimentos Acrílicos

Os revestimentos acrílicos são revestimentos orgânicos comuns em aplicações industriais e arquitetônicas. Esses revestimentos à base de água são compostos por uma emulsão de polímero acrílico misturada com partículas de pigmento. 

Vigas de ponte em aço revestidas com acrílico nas cores vermelha e branca. 

Revestimento acrílico para ponte

8. Revestimentos em pó 

Os clientes valorizam a variedade Tipos de revestimento em pó pela sua beleza estética e durabilidade. Como não contêm solventes com compostos orgânicos voláteis (VOCs), esses revestimentos também são ecológicos. 

9. Revestimentos eletrolíticos 

O processo de revestimento eletrônico Utiliza a atração eletroforética para depositar partículas de tinta em um material condutor. Essa técnica é popular em equipamentos automotivos e agrícolas, onde geometrias complexas e áreas rebaixadas são comuns. 

Carroceria do veículo com revestimento eletroforético, porta traseira aberta, acabamento em primer. 

Carroceria do veículo com revestimento eletroforético

Os revestimentos eletrolíticos são economicamente vantajosos na produção em larga escala e oferecem excelente resistência à corrosão. 

10. Revestimentos Cerâmicos

Quando as temperaturas de revestimento excedem o limite, os revestimentos cerâmicos são usados ​​como alternativas aos revestimentos orgânicos tradicionais. Os revestimentos aplicados por aspersão térmica são ideais para sistemas em trocadores de calor, refinarias e turbinas. Os revestimentos cerâmicos são resistentes ao desgaste e ajudam a minimizar o desgaste do revestimento em ambientes abrasivos e de alta temperatura. 

Revestimento cerâmico de barreira térmica em pá de turbina  

Revestimento cerâmico em uma pá de turbina

11. Revestimentos intumescentes

Revestimentos intumescentes são usados ​​como ferramentas de proteção passiva contra incêndio (PFP) para concreto, aço e madeira. São finos, mas expandem quando expostos ao calor. A espuma carbonácea resultante minimiza a transferência de calor para o substrato. 

Estruturas propensas a incêndios têm esse tipo de revestimento como requisito de projeto. Ele pode retardar a falha estrutural em até 120 minutos. 

12. Revestimentos de conversão

Os revestimentos de conversão formam uma camada protetora sobre o metal após reagirem com ele. Essa camada pode melhorar a aderência da tinta, adicionar apelo estético e ajudar a proteger contra a ferrugem. 

Exemplos de revestimentos de conversão são:

  • Anodização
  • Revestimento de óxido
  • Revestimento cromato
  • Revestimento de fosfato 

13. Deposição Física de Vapor (PVD)

Revestimento PVD É resistente ao desgaste e decorativo. O revestimento também é versátil, como demonstra sua compatibilidade com cerâmica, plásticos e metais como alumínio, cobre e titânio.   

14. Galvanoplastia

A galvanoplastia é a deposição eletroquímica controlada de uma camada metálica sobre um substrato condutor. 

Peças cilíndricas usinadas em CNC com revestimento eletrolítico e furos para parafusos. 

Peças usinadas por CNC com revestimento eletrolítico

Faz sentido na indústria de transformação por;

  • Ajudando os fabricantes a utilizar metais básicos com boa relação custo-benefício.
  • Aumenta a resistência ao desgaste 
  • Melhora a resistência à corrosão 
  • Potencialmente minimizando os custos de manutenção.


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Tabela comparativa de tipos de revestimento

A tabela a seguir, com os tipos de materiais de revestimento, suas características e aplicações comuns, pode ajudá-lo a selecionar o revestimento mais adequado para sua aplicação. 

Tipo de revestimento Caracteristicas principais  Aplicações comuns de revestimento
Revestimentos Epóxi Excelente resistência química, resistência média aos raios UV, alta adesão.  Áreas de produção, armazéns 
Revestimentos de poliuretano Boa resistência à abrasão, alta retenção de brilho, resistência superior às intempéries. Estruturas arquitetônicas em aço, estruturas industriais
Revestimentos de polisiloxano Excelente estabilidade aos raios UV, longa vida útil, resistência ao calor, retenção de cor.  Pontes importantes, instalações de GNL, fábricas de produtos químicos 
Revestimentos ricos em zinco Excelente aderência ao aço, proteção catódica Fabricação industrial pesada, estruturas metálicas navais, metalurgia para petróleo e gás.
Revestimentos Acrílicos Resistência química moderada, boa resistência aos raios UV. Fabricação geral, aço arquitetônico
Revestimentos eletrônicos  Película fina, uniforme em peças complexas, alta resistência à corrosão Fixadores, peças automotivas, equipamentos agrícolas
Revestimentos Cerâmicos Alta resistência à temperatura, dureza extrema, excelente resistência à abrasão e ao desgaste. Componentes de turbina, trocadores de calor, sistemas de exaustão
Revestimentos Intumescentes Película fina resistente ao fogo (30–120 min) Infraestrutura pública, plantas petroquímicas, estruturas metálicas
Revestimentos de conversão Muito fino, base resistente à corrosão, aderência de tinta aprimorada Engenharia de precisão, fabricação automotiva e aeroespacial
Deposição física de vapor (PVD) Película extremamente dura e ultrafina, controle preciso do processo. Peças aeroespaciais de precisão, componentes de válvulas, ferramentas de corte
galvanoplastia Resistência aprimorada à corrosão/desgaste, espessura precisa, processo eletroquímico Peças de precisão, conectores, peças hidráulicas, fixadores, válvulas
Revestimentos alquídicos Poliéster modificado com óleo, econômico e fácil de aplicar. Fabricação geral, aço estrutural em ambientes amenos. 
Revestimentos metalizados Resistente ao calor, com vida útil muito longa, aplicado por aspersão térmica em alumínio ou zinco. Pontes, infraestrutura costeira
Revestimentos em pó Película fina, excelente resistência a lascas e impactos, aplicada eletrostaticamente como um pó seco. Peças automotivas, válvulas, tubulações, equipamentos industriais em geral


O que são revestimentos duros?

Revestimentos duros são revestimentos especializados projetados para resistência ao desgaste. Esses materiais de revestimento possuem níveis de dureza muito superiores aos do material base. Bons exemplos desses revestimentos são a anodização dura tipo III, o níquel químico e os revestimentos PVD, que podem atingir níveis de dureza de 70, 72 e 80 HRC, respectivamente. 

Esses revestimentos são relevantes em aplicações de contato metal-metal, onde o desgaste do revestimento é inevitável. 


Qual o melhor tipo de revestimento para peças usinadas por CNC?

Não existe um único tipo de revestimento ideal para peças usinadas por CNC – a melhor escolha sempre depende dos requisitos de tolerância, do ambiente de trabalho e do custo, entre outras considerações. 

É claro que alguns revestimentos são sempre necessários em determinadas aplicações. Por exemplo, peças de alumínio usinadas em CNC e sujeitas a desgaste geralmente recebem um revestimento de anodização dura (Tipo III). 

O níquel químico é a melhor opção para peças usinadas de alumínio ou aço com geometrias complexas.  

Existe um motivo pelo qual os revestimentos PVD de preço premium são geralmente usados ​​em ferramentas e outros mecanismos de precisão: eles têm baixo atrito e alta dureza. 


Qual é o melhor revestimento protetor?

Novamente, tudo depende do que seu projeto envolve. Não há uma resposta única para essa pergunta, pois fatores como requisitos de desempenho, tipo de substrato e ambiente operacional devem ser considerados. 

Considere o caso de uma estrutura metálica em ambiente costeiro. A recomendação de revestimento para essa estrutura seria diferente daquela exigida para uma peça de alumínio usinada por CNC de precisão. 

Casco de barcaça de aço revestido em construção em ambiente fechado.  

estrutura de aço marítima

O projeto costeiro exige algo como um primer epóxi rico em zinco combinado com um acabamento de polisiloxano. Se optar pelo acabamento de poliuretano padrão, mais acessível, terá de repintar o item com mais frequência. 

Quanto à peça de alumínio de precisão, uma solução econômica como a anodização dura tipo III é suficiente. 

Qual a duração dos revestimentos protetores?

Os fatores que influenciam a vida útil de um revestimento são as condições ambientais, as condições de operação, a preparação da superfície, a espessura da película e o tipo de revestimento. No entanto, existem parâmetros práticos, sendo que a maioria dos revestimentos dura entre 5 e 25 anos. 

  • Sistemas Alquídicos: Até 10 anos
  • Revestimentos de polisiloxano: Até 25 anos
  • Anodização Dura (Tipo III): Até 25 anos
  • Níquel sem Eletricidade: Até 15 anos
  • Revestimentos Intumescentes: Até 25 anos
  • Sistemas epóxi ricos em zinco: Até 25 anos 


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Qual o custo dos revestimentos protetores industriais?

O custo do revestimento protetor industrial pode variar significativamente. Aspectos do seu projeto que podem afetar o custo incluem a complexidade do componente, o volume de produção e o tipo de processo. 

Aqui estão alguns parâmetros de custos estimados que você pode usar como guia:

Tipo de Revestimento Custo estimado 
Sistema de pintura alquídica US$ 1.50–US$ 4.00/m²
Sistemas de revestimento acrílico US$ 3.00–US$ 8.00/m²
Sistemas de revestimento epóxi US$ 5.00–US$ 15.00/m²
Anodização tipo II US$ 1.50–US$ 5.00 por peça 
Anodização dura tipo III US$ 4.00–US$ 15.00 por peça
Revestimentos PVD/cerâmicos De US$ 10.00 a mais de US$ 150.00 por peça. 
sistemas de acabamento de poliuretano US$ 8.00–US$ 20.00/m²
Revestimento de óxido preto/conversão US$ 0.50–US$ 2.00 por peça
zinco chapeamento US$ 1.00–US$ 4.00 por peça 

*NotaEstas são estimativas indicativas baseadas nas condições gerais do mercado e em parâmetros comuns de aplicação. 


Fatores a considerar na escolha dos tipos de revestimentos industriais

Os fatores que você deve considerar ao escolher entre diferentes tipos de materiais de revestimento são o material do substrato, os requisitos funcionais, os requisitos regulamentares, o ambiente operacional, a tolerância dimensional e o custo total do ciclo de vida. 

  • Material do substratoA compatibilidade química e mecânica entre o revestimento e o substrato é importante. Materiais diferentes se expandem e se ligam aos revestimentos de maneiras diferentes. 
  • Requisitos funcionaisO revestimento desempenha múltiplas funções? As qualidades funcionais críticas giram em torno da resistência química, desempenho ao fogo, faixa de temperatura e resistência à abrasão. 
  • Requisitos regulamentaresVocê pode preferir um determinado casaco, mas espere, os regulamentos são outra restrição séria. As normas a serem consideradas incluem:
    • ISO 12944, NACE/AMPP 
    • REACH
    • RoHS
    • ATEX
    • Requisitos específicos de inspeção 
  • Ambiente de trabalhoConsidere o seguinte;
    • Zonas de imersão
    • Ambientes enterrados ou fechados 
    • Exposição atmosférica 
  • Tolerância DimensionalEste fator decisivo é crucial para montagens com encaixe preciso e componentes de alta precisão. A aspersão térmica pode funcionar para uma viga de ponte, mas pode ser catastrófica para um parafuso. 
  • Custo total ao longo da vida útilO custo unitário mais alto raramente é o mais caro se considerarmos o custo total ao longo da vida útil. Um revestimento de PU padrão pode custar apenas um terço do custo de um acabamento de polisiloxano. No entanto, o PU pode durar cerca de 8 anos, em comparação com os 25 anos do polisiloxano. 


Benefícios de usar o tipo certo de revestimento protetor

Os motivos para considerar o revestimento protetor de suas peças são: conformidade com as normas regulamentares, custo total de propriedade mínimo, desempenho consistente e maior vida útil dos componentes. 

  • Conformidade RegulamentarO cumprimento das normas NACE, REACH e outros requisitos evita custos associados à paralisação de operações e falhas em inspeções. 
  • Custo Total Mínimo de PropriedadeMenos retrabalho e ciclos de repintura se traduzem em economias de custos significativas. 
  • Desempenho consistenteUm revestimento de superfície corretamente especificado e aplicado apresenta desempenho consistente, auxiliando na manutenção planejada e na previsão orçamentária.   
  • Vida útil prolongada dos componentes: 


Limitações dos Revestimentos Protetores Industriais

Os revestimentos protetores industriais podem apresentar deficiências em termos de vulnerabilidade a danos mecânicos, dependência da preparação da superfície, condições de aplicação, limitações de compatibilidade e riscos à saúde e às normas regulamentares. 

  • Dano mecânico Revestimentos como cerâmica e intumescentes são propensos a danos por abrasão e impacto. 

Revestimento rachado e danificado na superfície de um tanque industrial. 

defeito de revestimento industrial

  • Dependência da preparação da superfície – Uma preparação inadequada da superfície pode tornar ineficaz até mesmo o melhor revestimento. 
  • Condições de aplicação – A cura eficaz de um revestimento depende da temperatura, do ponto de orvalho e da umidade. 
  • Limitações de compatibilidade – Algumas camadas de revestimento apresentam problemas de aderência entre si. Por exemplo, a delaminação entre camadas pode ocorrer se uma camada intermediária inadequada for utilizada com o primer de zinco. 
  • Riscos para a saúde e regulamentação – As restrições contra cromatos hexavalentes, solventes com alto teor de COVs (Compostos Orgânicos Voláteis) e isocianatos estão se tornando cada vez mais rigorosas. Além disso, é preciso lidar com as condições de manuseio e descarte. 


Como são aplicados os diferentes tipos de revestimentos protetores

Os métodos de aplicação incluem anodização, pulverização sem ar, pincel e rolo, galvanoplastia e aspersão térmica. 

Método de anodização 

Em vez de aplicar uma película sobre o metal (alumínio), um sistema de banho eletroquímico ajuda a formar uma camada densa de óxido a partir do metal. Exclusivamente para alumínio, a camada resultante é dura e dimensionalmente uniforme. 

Método de pulverização sem ar  

A tinta é atomizada na ausência de ar, permitindo a formação rápida de películas espessas em grandes áreas. Este método de aplicação é o preferido para vasos de pressão e estruturas de aço. 

Trabalhador com EPI pulverizando um grande tanque industrial sem ar 

pulverização sem ar 

Método de pincel e rolo 

O método com pincel e rolo é ideal para áreas de difícil acesso, cabeças de parafusos e soldas. Não é o mais indicado para aplicações em larga escala. 

Método de galvanoplastia 

Um banho eletrolítico fornece íons metálicos a um componente em um ambiente altamente controlado. Esse processo, impulsionado por corrente elétrica, é preferível para peças de precisão, fixadores e válvulas.  

Método de aspersão térmica 

Um canhão de arco ou chama projeta metal fundido sobre a superfície, produzindo uma densa camada de alumínio ou zinco. 


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Tendências futuras em tipos de revestimentos protetores industriais

Os tipos de revestimentos protetores industriais estão prestes a avançar em áreas como conformidade com a sustentabilidade, processos com cromo trivalente, revestimentos nanocompósitos, oxidação eletrolítica por plasma (PEO) e monitoramento digital de processos. 

  • Conformidade de Sustentabilidade
  • Processos de cromo trivalente
  • Revestimentos nanocompósitos
  • Oxidação Eletrolítica Plasmática (PEO) 
  • Monitoramento de Processos Digitais


Conclusão 

As técnicas de revestimento industrial ajudam os fabricantes a melhorar a aparência e o desempenho dos componentes sem precisar produzir peças inteiras a partir de materiais de revestimento especializados ou caros. 

Observamos como as capacidades e adequação desses revestimentos variam, desde os revestimentos de poliuretano resistentes aos raios UV até os revestimentos cerâmicos resistentes à temperatura. 

Seja revestimento padrão ou revestimento especializado: na ProleanTech, ajudamos os clientes a conciliar as exigências de desempenho e estética com diferentes tipos de revestimento. serviços de revestimento em pó São projetados para um desempenho confiável. 

Ligue para nós hoje! 

0 Comentários

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você
 

Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.

Guia de Tipos de Latão: Propriedades, Aplicações e Critérios de Seleção

Início Usinagem de Materiais Guia de Tipos de Latão: Propriedades, Aplicações e Critérios de Seleção

Guia de Tipos de Latão: Propriedades, Aplicações e Critérios de Seleção

Autor: Y. Deng
Data de publicação: 29 de setembro de 2026
Última modificação: 30 de setembro de 2026

Conjunto de barras de latão em diferentes tonalidades e composições, ilustrando os diversos tipos de ligas de latão com cores distintas, do avermelhado ao amarelo dourado, com o texto “tipos de latão: propriedades, usos e seleção de ligas”.

Variedade de Varetas de Latão

Se você já trabalhou com latão, deve saber que é um dos metais mais fáceis de trabalhar. Ele praticamente não apresenta aquelas desvantagens inesperadas e difíceis.

Graças às suas excelentes propriedades mecânicas e ao seu apelo estético superior, o latão é sempre uma liga versátil e de alta qualidade. É por isso que encontramos diversos tipos de latão em itens do dia a dia, desde utensílios domésticos até aplicações altamente técnicas, como peças usinadas por CNC.

O latão apresenta excelente desempenho em processos de usinagem de metais personalizados. Além disso, você provavelmente já deve ter notado que o acabamento em latão costuma ser muito limpo e liso. Portanto, ele se tornou uma escolha ideal tanto para peças funcionais quanto para itens decorativos.


Composição do Latão

A liga metálica de latão é feita principalmente de cobre e zinco. Às vezes, também é possível encontrar elementos como chumbo, estanho, alumínio, manganês, ferro, etc., em certos tipos de latão, mas em quantidades muito pequenas.

E o latão não é apenas uma liga única. Assim como acontece com as ligas de aço e alumínio, existem diferentes tipos de latão projetados para necessidades específicas.

Efeito da relação cobre-zinco

Se analisarmos cada um individualmente, sabemos que o zinco e o cobre são dois elementos com propriedades complementares. É por isso que a combinação deles nos proporciona propriedades muito especiais. E, em particular, a proporção entre cobre e zinco é o principal fator que determina a maioria das propriedades mecânicas. Você verá uma clara relação entre essas porcentagens e as propriedades de diferentes tipos de latão após ler esta seção.

No mercado, você pode encontrar diferentes tipos de latão disponíveis para compra. Existem latões com percentagens de cobre a partir de cerca de 55% a mais de 90%Alterar essa proporção afeta diretamente o comportamento do material durante a usinagem e a operação em diferentes condições. Portanto, existem diferentes tipos de latão (às vezes também conhecidos como famílias) desenvolvidos pela variação da proporção cobre-zinco. Principalmente,

  • Cobre Melhora a resistência à corrosão, a ductilidade e o acabamento superficial do latão. O cobre facilita a conformação do latão e o torna mais confiável em ambientes agressivos.
  • zinco Aumenta a resistência, a dureza e a usinabilidade. O zinco dá suporte ao latão, permitindo tolerâncias mais rigorosas e melhor desempenho em aplicações como usinagem de metais sob carga e usinagem personalizada.

Resumindo, se o seu objetivo é obter boa maleabilidade e conformabilidade, opte por latões com menor teor de zinco. Se você precisa de componentes mais resistentes e duros, e pode sacrificar um pouco de ductilidade em troca, escolha um latão com maior teor de zinco.

Efeito de elementos de liga minoritários

Como mencionado acima, se você precisar de propriedades personalizadas, pode adicionar pequenas quantidades de elementos de liga, como chumbo, estanho, alumínio, manganês e ferro. Você pode adicionar um ou mais desses elementos, dependendo das propriedades desejadas.

Tabela 1: Finalidade da adição de diferentes elementos de liga minoritários ao latão

Element Objetivo da Adição
Conduzir O chumbo permanece na forma de pequenas partículas dentro da liga, atuando como lubrificante e quebra-cavacos. Dessa forma, reduz a força de corte e melhora a usinabilidade.
Estanho O estanho melhora a resistência à corrosão do latão, minimizando a perda de átomos de zinco.
Alumínio: O alumínio pode aumentar a resistência da matriz da liga. Ele também melhora a resistência à corrosão ao formar sua camada passiva de óxido.
Manganês/Ferro Esses metais modificam a microestrutura do latão. Isso melhora a dureza e a resistência ao desgaste.

Você terá que considerar principalmente esses efeitos, especialmente em situações como o design. fabricação de metal de latão processos e precisão componentes torneados em latão.

Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.


Tipos de ligas de latão: famílias comuns de latão

Diagrama comparativo das ligas de latão alfa, beta e alfa-beta quanto ao teor de zinco, microestrutura e propriedades.

Comparação de ligas de latão

Você verá variações drásticas nas propriedades do latão (como resistência à tração, dureza, resistência à corrosão, condutividade, usinabilidade, etc.) ao alterar sua composição. Portanto, ter um conhecimento profundo dos vários tipos de latão é fundamental. O desempenho do produto e o custo de produção dependem diretamente da escolha da liga correta.

Alfa Latão

A Alpha Brass tem aproximadamente 35-37% O latão alfa é composto de zinco e possui uma estrutura cristalina monofásica (alfa). Devido ao seu alto teor de cobre e à sua estrutura, o latão alfa é altamente dúctil e passível de trabalho a frio.

Devido à sua excelente conformabilidade, este tipo de latão é usado principalmente quando se necessita de:

  • Alta ductilidade e facilidade de trabalho a frio. – Você pode facilmente estampar, dobrar, enrolar, girar e moldar por compressão com menor risco de rachaduras. Isso economiza uma quantia significativa nos custos de produção.
  • Boa resistência à corrosão Isso é extremamente benéfico para peças que operam em ambientes úmidos e com condições químicas leves. Além disso, o latão alfa pode manter sua aparência superficial por muito tempo sem perder o seu aspecto premium.
  • Acabamento de superfície limpo – Devido à alta porcentagem de cobre, o latão alfa possui uma cor avermelhada única com um tom quente. Graças à sua alta conformabilidade, é possível obter detalhes de superfície mais suaves e consistentes após a usinagem.

O latão alfa é usado principalmente em itens decorativos devido às suas propriedades de superfície. Também é amplamente utilizado em estojos de cartuchos e peças de paredes finas devido à sua excelente usinabilidade.

Bronze Beta

O latão Beta normalmente contém 45% ou mais zinco. Ele forma uma fase beta mais dura e resistente do que o latão alfa. Portanto, o latão beta é menos dúctil e muito mais resistente do que o latão alfa.

Uma característica única é a aparência do latão beta com alto teor de zinco, que é mais claro e menos avermelhado em comparação com os latões ricos em cobre (tipos alfa). Isso ocorre devido à mudança de cor, que se afasta do tom quente do cobre.

O latão Beta é a escolha ideal quando:

  • Você precisa de excelente resistência, dureza e ductilidade limitada.
  • Você prefere trabalhar a quente ou usinar em vez de realizar conformação a frio profunda.
  • Sua maior preocupação são as propriedades funcionais (como componentes estruturais ou sujeitos a desgaste), e não o apelo estético ou as propriedades da superfície.

Latão Alfa-Beta

A gama alfa-beta (duplex) é a família de latões de engenharia mais utilizada comercialmente. Esta família oferece propriedades intermediárias com um bom equilíbrio. Geralmente, é mais resistente que a gama alfa, mas ainda assim viável com o controle de processo adequado.

Você encontrará muitas aplicações em latões alfa-beta em válvulas, conexões, acoplamentos e muitos componentes industriais de uso geral. Se você também estiver procurando por "latão para engenharia em geral", esta costuma ser a melhor categoria a ser considerada.

Metais especializados

Imagem em close-up de uma grande haste cilíndrica de latão com uma face final polida em tom cinza-prateado e uma superfície oxidada em tom amarelo-dourado, apresentando marcas de usinagem.

Barra redonda de latão

Os "latões especiais" são latões que não são compostos apenas de cobre e zinco. Eles são modificados intencionalmente para resistir a determinados ambientes e condições, de modo a apresentarem um desempenho superior ao dos latões comuns em processos específicos. Embora a base seja o latão, seu desempenho é significativamente alterado com a adição de pequenas quantidades de outros elementos de liga, como estanho, alumínio ou silício.

Você pode optar por metais especiais quando:

  • O produto tem de enfrentar condições extremas e inesperadas (condições marítimas, campos elétricos, cargas extremamente elevadas ou riscos de corrosão agressiva).
  • Você precisa de um latão otimizado para fundição, forjamento a quente, contato com alto desgaste ou longa vida útil em condições severas.


Tipos de materiais de latão: Graus industriais

O que você leu na seção anterior (latão alfa, beta e alfa-beta) é a classificação de acordo com as propriedades microestruturais. Essa classificação se baseia nas ligas comerciais, escolhidas de acordo com as necessidades de uso final (resistência à água do mar, usinabilidade, resistência à dezincificação, cor, custo).

Essas são simplesmente as classes de latão industrial mais utilizadas e facilmente encontradas no mercado.

Almirantado de latão

Punção de centro em latão polido com ponta cônica afiada.

Punção de centro de latão

A armadura do Almirantado contém lata devido à sua adição exclusiva de elementos minoritários. Essa adição melhora a resistência à corrosão pela água do mar.

Se seus componentes precisam suportar água, calor e longos períodos de funcionamento, o latão naval é a escolha ideal. É por isso que você o encontrará com frequência em trocadores de calor, condensadores e tubulações marítimas. Se você busca longa vida útil com menos manutenção, essa liga é uma escolha inteligente.

Cartucho de latão

Três cartuchos de rifle verticais com estojos de latão e balas pontiagudas revestidas de cobre.

Munição de cartucho de latão

O latão para cartuchos geralmente contém 70% de cobre e 30% de zinco. Devido ao seu alto teor de cobre, o latão para cartuchos é altamente dúctil e facilmente moldável a frio. Portanto, você pode embutir, dobrar e prensar o latão com facilidade. Esta é a melhor opção se o seu produto tiver paredes finas ou exigir conformação pesada.

O latão para cartuchos é usado principalmente em aplicações como estojos de munição, conectores elétricos e componentes decorativos.

Latão naval

Bujão de drenagem tipo latão com alça em T de latão amarelo polido e placa superior montada em um corpo de borracha preta com nervuras, usado para aplicações de vedação.

Bujão de drenagem de latão

O latão naval é projetado exclusivamente para uso em água do mar. Essa qualidade resolve um problema comum do latão em condições marinhas, especificamente a dezincificação ao longo do tempo.

A principal adição é lata (e, às vezes, pequenas adições, como alumínio, dependendo da especificação exata), o que lhe confere potencial para se manter estável em condições marítimas adversas. Normalmente, é utilizado em ferragens náuticas, fixadores de alta resistência e componentes relacionados a eixos. Se a confiabilidade do produto for mais importante para você do que a perfeita conformabilidade, o latão naval deve ser sua escolha.

Latão de usinagem livre

Como o próprio nome sugere, o latão de usinagem livre é projetado especificamente para usinagem rápida e limpa. O chumbo é adicionado intencionalmente como elemento de liga, o que ajuda a reduzir o desgaste e a quebra da ferramenta. Essa liga é particularmente útil na usinagem CNC de latão, pois permite um corte mais suave.

Se você está planejando a fabricação de componentes torneados de latão com precisão e produção em grande volume com bons níveis de tolerância, o latão de usinagem livre é altamente recomendado.

Latão Vermelho

Conjunto de niples e conexões de latão usinado com corpos em tom de cobre e extremidades roscadas em ouro brilhante, apresentando rosca externa detalhada.

Acessórios para tubos de latão

O latão vermelho é uma liga com um teor de cobre significativamente maior. É por isso que é chamado de latão "vermelho". O latão vermelho oferece uma proteção contra corrosão mais forte do que muitos dos latões amarelos.

O latão vermelho é amplamente utilizado em aplicações onde se prevê exposição contínua à água ou umidade. Encanamentos, válvulas e conexões são utilizados devido à sua excelente resistência à corrosão.

Latão amarelo

Detalhe de tiras paralelas de latão altamente polidas, exibindo um acabamento dourado liso e reflexivo.

Superfície da chapa de latão

O latão amarelo é o tipo que vem à mente quando se ouve a palavra "latão". Tem aquela cor dourada brilhante e geralmente é bastante resistente. Além disso, tem um ótimo custo-benefício.

O latão amarelo é um material equilibrado e acessível em todos os aspectos para uso diário. Por isso, é amplamente utilizado em produtos de consumo, acessórios, ferragens e itens decorativos. Os objetos feitos com latão amarelo conferem um toque de luxo e são muito acessíveis. Consequentemente, são muito populares.


Ligas de latão para usinagem CNC

Quando você precisa de componentes precisos e com formatos complexos, certos tipos de latão permitem usiná-los.

Tipos de materiais de latão usináveis ​​por CNC

Conexão de latão usinada, provavelmente do tipo alfa ou alfa-beta, com corpo hexagonal, extremidades roscadas externas e múltiplos furos transversais para passagem de fluido.

Niple sextavado de latão

A opção mais utilizada na usinagem CNC de latão é o latão de usinagem livre (com adição de chumbo). Como o corte é suave com o desgaste da ferramenta, é possível manter tolerâncias rigorosas com menos dificuldades.

Se você precisa de componentes de alta resistência para uso em condições severas, considere os latões de engenharia alfa-beta. Alguns latões com estanho ou silício também apresentam excelentes propriedades de usinagem. Você ainda pode trabalhar com esses tipos de latões sem problemas, mas eles nem sempre são tão macios quanto os latões de usinagem livre. Portanto, será necessário controlar cuidadosamente os parâmetros do processo e realizar processos secundários para melhorar o acabamento final. Já os latões ricos em cobre podem ser um pouco mais difíceis de trabalhar, produzindo cavacos fibrosos e, às vezes, arestas postiças.

Se o seu objetivo é a usinagem de metais personalizada em grande volume, você pode optar por tornos CNC para componentes torneados em latão, como conexões, insertos, buchas, adaptadores e conectores. Em casos mais complexos, será necessário recorrer também a processos secundários de fresagem ou acabamento.

É possível usinar latão sem chumbo?

Às vezes, devido a exigências regulamentares, pode ser necessário optar por latões sem chumbo. Embora sejam totalmente usináveis, podem causar maior desgaste das ferramentas do que o latão de usinagem livre (com adição de chumbo), portanto, o planejamento das ferramentas e das configurações do processo deve ser feito com cuidado.

Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.


Bronze vs Cobre vs Latão

Você pode estar confuso sobre a diferença entre bronze vs cobre vs latão e latão, porque esses três materiais são muito parecidos e às vezes usados ​​para o mesmo tipo de aplicação. Você pode esclarecer isso aqui.

  • CobreO cobre é o metal puro (Cu). Se você precisa de alta condutividade elétrica/térmica e boa resistência à corrosão, o cobre é a melhor opção. O cobre é macio e fácil de moldar, mas não é a melhor escolha quando se necessita de alta resistência ou resistência ao desgaste.
  • ResinaComo já discutimos, o latão é uma liga de cobre e zinco (Cu-Zn). Oferece excelente usinabilidade e resistência à corrosão. O latão geralmente tem uma aparência mais sofisticada e elegante do que o cobre e o bronze.
  • BronzeO bronze é uma liga de cobre e estanho (Cu-Sn). Dependendo do tipo, o bronze também pode conter outros elementos, como alumínio, fósforo ou silício. O bronze é a escolha ideal quando se necessita de alta resistência ao desgaste, boa resistência mecânica e alto desempenho (rolamentos, buchas, aplicações de deslizamento/contato). O bronze tem uma tonalidade mais acastanhada do que o latão.


Aplicações de latão

Devido às suas propriedades especiais, preço acessível e disponibilidade de diversos tipos de latão, este material possui inúmeras aplicações em vários setores industriais. As aplicações mais comuns e seus respectivos setores são:

  • Indústrias Elétricas e Eletrônicas – Graças à sua boa condutividade elétrica, o latão é um material popular usado em fios, terminais, conectores e algumas partes de interruptores.
  • Componentes e peças de encanamento operados em condições marítimas – Como esses componentes operam em ambientes aquosos, a resistência à corrosão é fundamental. Latões navais e de almirantado são os que apresentam melhor desempenho nesse caso.
  • Indústria automobilística O latão é amplamente utilizado em núcleos de radiadores, conexões de precisão e muitos outros componentes na indústria automotiva. É uma escolha popular devido à sua confiabilidade e boa usinabilidade.
  • Produtos de consumo e artigos decorativos – O latão é uma escolha popular para componentes estéticos devido à sua aparência dourada. A maioria dos itens artísticos, como vasos, lembrancinhas, puxadores e decorações de parede, são feitos de latão. Esses itens são muito procurados porque também são bastante acessíveis.

Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.


Usinagem de metal personalizada na Proleantech

A Proleantech oferece usinagem de metais de alta qualidade para ligas especiais e ligas personalizadas, incluindo latão, cobre ou bronze. Você pode obter tolerâncias de até 0.001” na usinagem padrão e uma variedade de opções de acabamento superficial e galvanoplastia para componentes usinados.

Solicitar uma orçamento grátis hoje!


Conclusão

Sendo uma liga popular utilizada em muitos processos de fabricação, é extremamente útil ter um bom conhecimento dos tipos de latão. Isso ajuda a tomar decisões inteligentes no planejamento, projeto e aquisição de materiais.

0 Comentários

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você


Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.

Tipos de máquinas CNC: como selecionar a correta?

Início Usinagem CNC Tipos de máquinas CNC: como selecionar a correta?

Tipos de máquinas CNC: como selecionar a correta?

Autor: S. Ruan
Data de publicação: 8 de abril de 2025
Última modificação: 5 de junho de 2026

Uma imagem em destaque mostrando o título 'Tipos de máquinas CNC' em destaque, com uma representação visual de várias máquinas CNC no fundo.

As máquinas CNC são ferramentas automatizadas programáveis ​​para lidar com operações de usinagem, como fresamento, torneamento, furação e corte, para produzir componentes e peças precisas. A sigla (Computer Numerical Control) descreve máquinas CNC e o procedimento preciso passo a passo de usinagem cnc envolve a remoção de material de peças de trabalho para produzir produtos e componentes personalizados. Este artigo analisará as múltiplas máquinas CNC de acordo com suas características operacionais.


Quais são os diferentes tipos de máquinas CNC?

Infográfico ilustrando '12 tipos de máquinas CNC' com ícones rotulados e descrições.

Infográfico: 12 tipos de máquinas CNC

Aqui estão os tipos de máquinas CNC mais comumente usados;

Escolha e coloque a máquina

Pick and Place a máquina CNC em ação. Ela pega cuidadosamente uma peça de madeira de uma superfície com braços robóticos.

Máquina CNC de coleta e colocação

Máquinas pick-and-place usam bicos para pegar componentes. Elas utilizam peças eletrônicas para colocá-las em posições precisas. O processo de fabricação de smartphones, tablets e produtos eletrônicos exclusivos se aplica a essas máquinas.

Impressora CNC 3D

Um close-up de uma máquina de impressão 3D em ação, com o bico da impressora criando uma peça camada por camada.

Máquina de impressão 3D

A impressora 3D pertence à categoria de dispositivos de manufatura aditiva. Em sua operação, um design digital serve como base para a construção de objetos adicionando camadas sequencialmente. O design do produto é criado usando software CAD (Computer-Aided Design), enquanto os caminhos da ferramenta são gerados por meio de software CAM (Computer-Aided Manufacturing), que é então traduzido em Código CNC G para controlar a máquina CNC. Essas impressoras são usadas principalmente para criar protótipos e produtos ou componentes personalizados.

CNC Router

Uma imagem de uma máquina de roteamento CNC em operação. Ela corta ativamente um padrão detalhado em uma peça de madeira

Máquina roteadora CNC

Um roteador CNC opera de forma semelhante às fresadoras CNC. Ele normalmente usina madeira e plástico Materiais CNC. No entanto, ele não consegue atingir cortes de precisão na extensão que as fresadoras CNC fazem. Como o nome sugere, as operações de modelagem de material são controladas por um sistema de computador operado por um roteador.

Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Máquina de perfuração CNC

A imagem mostra uma furadeira CNC fazendo furos precisos em uma peça de plástico.

Usinagem de Perfuração CNC

A operação de furação dá forma a furos cilíndricos através da rotação da broca. Esta máquina suporta diversas brocas que podem ser utilizadas para necessidades específicas de trabalho. Ela pode operar com três tipos de brocas: brocas de centrar, brocas de perfuração e brocas para tornos automáticos. O processo de furação gera a remoção automática dos cavacos de material.

Máquina de torno CNC

A imagem mostra um torno mecânico com uma peça ociosa, exibindo a estrutura da máquina, incluindo o fuso, a ferramenta de corte e a base.

torno mecânico

O mecanismo do torno CNC funciona combinando a rotação do material da peça com ferramentas de corte. As ferramentas de torneamento direcionam seu formato para o material, realizando trabalhos de desbaste. Os tornos CNC são geralmente utilizados para aplicações de usinagem e rosqueamento mais refinadas. Existem três tipos principais de tornos CNC: tornos revólver, tornos mecânicos e tornos especiais. Essas máquinas permitem a produção de peças cilíndricas com excelentes resultados.

Máquina CNC de 5 eixos

Uma máquina CNC de 5 eixos em operação. Ela molda um componente com alta precisão.

Máquina CNC de 5 eixos

Integrando rotacional usinagem multieixo no movimento convencional de 3 eixos leva a máquinas CNC de 5 eixos. Este sistema de máquina permite que você alcance cinco lados diferentes da sua peça de trabalho durante uma configuração, e a peça de trabalho requer menos movimentos durante as operações. Além disso, essas versões avançadas permitem a criação de formas 3D complicadas. (Obtenha mais informações sobre CNC de 3 eixos vs CNC de 5 eixos)

Fresadora CNC

Um close-up de uma CNC Milling Machine em ação. Ela molda cuidadosamente uma peça no formato desejado.

Fresadora CNC

As fresadoras CNC permitem a usinagem de peças com formatos complexos. Essas máquinas operam com ferramentas rotativas e podem se movimentar em três eixos espaciais. As fresadoras apresentam duas configurações: vertical e horizontal. Esse equipamento tecnológico é eficaz em diversas aplicações industriais.

Máquina de corte a plasma CNC

A imagem mostra uma máquina de corte a plasma CNC, com faíscas voando enquanto o plasma corta o material.

Máquina de corte a plasma CNC

A operação de máquinas de corte a plasma CNC depende de uma tocha de plasma, que realiza o processo de corte do material. Uma tocha de plasma produz plasma escaldante que permite o corte de metal. Essas máquinas podem cortar efetivamente alumínio, latão e aço. Materiais eletricamente condutores mostram os melhores resultados quando essas máquinas operam.

Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Máquina de corte a laser CNC

Uma máquina de corte a laser CNC em funcionamento usa um feixe de laser concentrado para cortar o material com precisão

Máquina de corte a laser CNC

A máquina de corte a laser CNC usa lasers focados para executar cortes de material. Esta máquina opera em diferentes materiais, incluindo metais, plásticos e madeira. O processo de corte entre lasers de CO2 e fibra os separa por suas aplicações em metais e não metais. As máquinas fornecem cortes exatos produzindo toras de desperdício mínimo.

Máquina de descarga elétrica CNC (EDM)

A imagem mostra uma máquina de eletroerosão operando com faíscas erodindo a peça de trabalho.

Máquina EDM

As máquinas de descarga elétrica operam por meio da geração de faíscas elétricas. Essas máquinas podem transformar metais desafiadores que as operações de usinagem tradicionais não conseguem processar. As descargas elétricas removem o material para criar o formato desejado. A alta precisão e a capacidade de acomodar formatos complicados tornam a EDM uma escolha ideal para produção que é desafiadora de ser alcançada por meio de técnicas convencionais.

Máquina retificadora CNC

Máquina de retificação CNC em ação, retificando com precisão uma peça para melhorar a estética de sua superfície.

Máquina retificadora CNC

O processo de diminuição de material em máquinas CNC acontece por meio de rodas giratórias. As máquinas atendem aos requisitos exatos de acabamento para componentes que precisam de superfícies polidas. Os componentes essenciais atendem principalmente a eixos de comando, rolamentos e outras peças. Uma retificadora CNC é mais eficaz para processar objetos cilíndricos.

Máquina CNC de troca automática de ferramentas

A imagem mostra uma máquina CNC realizando uma troca de ferramenta, substituindo uma ferramenta por outra para continuar a usinagem.

Máquina CNC de troca de ferramentas

Máquinas CNC equipadas com trocadores automáticos de ferramentas executam trocas de ferramentas eficientes. O recurso de troca automática de ferramentas deste equipamento encurta o tempo improdutivo e aumenta as velocidades operacionais. Por meio deste sistema, as máquinas podem usar várias ferramentas automaticamente. Essas máquinas operam melhor para produção ininterrupta de grandes quantidades.


Como escolher entre diferentes tipos de máquinas CNC?

Para escolher uma máquina CNC adequada, você precisa determinar o processo de fabricação do seu trabalho e os tipos de material. A fase de seleção requer a avaliação do peso da máquina, raio de trabalho, velocidade, uso de energia e disponibilidade de peças.

As máquinas CNC podem processar alumínio, composto de polímero e ferro fundido como materiais principais. Ferro fundido é o material mais adequado para operações de serviço exigentes, embora outros materiais funcionem melhor para cargas de trabalho menos desafiadoras.

Para atingir uma faixa de trabalho adequada, escolha uma máquina com distância de deslocamento ou peça de trabalho suficiente para acomodar as dimensões máximas do material. A taxa de avanço é essencial para a operação da máquina porque ela determina a velocidade na qual a máquina deve cortar os materiais.

Geralmente, todos os tipos de máquinas CNC podem sofrer desgaste normal do produto porque operam como dispositivos mecânicos. A reparabilidade e o acesso rápido à substituição de peças da marca de máquina selecionada devem ser facilmente acessíveis aos técnicos para reduzir o tempo de inatividade da máquina.

Antes de fazer uma compra, verifique os requisitos de energia da máquina. A operação adequada exigirá uma fonte de alimentação atualizada da sua oficina.


Âmbito de aplicação das máquinas CNC

Mesa: Usos industriais de máquinas CNC

Descrição da tabela: A tabela abaixo descreve brevemente como a usinagem CNC é aplicada em vários campos e as técnicas e processamento de peças cnc ou produtos associados a cada tipo. 

Expertise Técnica Utilizada Peças/Produtos Fabricados
Indústria aeroespacial Fresagem CNC com máquinas de 5 eixos Lâminas de turbina, componentes aeroespaciais complexos
Produtos para uso Médico Usinagem CNC para titânio e outras ligas Implantes de titânio, próteses ortopédicas, instrumentos cirúrgicos
Automotiva Tornos CNC e Fresagem CNC Blocos de motor, pistões, virabrequins, engrenagens
Expositores e Eletrónica Routers CNC Placas de circuito, invólucros eletrônicos, conectores


Prolean Tech: Seu parceiro de usinagem CNC para cada projeto

O processo de usinagem CNC parece preciso e livre de erros, mas escolher o tipo de máquina adequado depende de suas necessidades. A despesa inicial de aquisição de uma máquina CNC apresenta um desafio financeiro significativo para empresas que buscam fazer tal investimento.

É aí que entra a Prolean Tech. A empresa fornece serviços completos serviço de usinagem cnc, incluindo máquinas básicas de 3 eixos e sistemas multieixos avançados para projetos diversos. Nossa dedicada equipe de engenheiros entrega resultados de alta qualidade para todos os projetos e trabalhos complicados.

Então, por que esperar? Entre em contato com os especialistas da Prolean Tech para converter suas ideias de projeto CNC em praticidade


FAQs:

P1: Quais são os diferentes tipos de máquinas CNC?

Os tipos de máquinas CNC são diversos. Os tipos mais comuns incluem tornos, fresas, roteadores e retificadoras. Cada máquina é projetada para tarefas únicas, como torneamento, perfuração e modelagem. Máquinas CNC especializadas, como cortadores de plasma e impressoras 3D, são usadas para tarefas desafiadoras.

P2: Como a usinagem CNC personalizada melhora a precisão?

A usinagem CNC personalizada melhora a precisão ao ajustar a máquina para corresponder à geometria exata da peça. A programação permite medições precisas e tolerâncias apertadas, resultando em peças com qualidade consistente e ajuste perfeito todas as vezes.

Q3: Quais materiais os serviços de usinagem CNC podem manusear?

A usinagem CNC pode processar vários materiais, de metais como alumínio, aço e titânio a termoplásticos e compostos. Quando ferramentas especializadas são aplicadas, elas também podem usinar materiais mais complicados como cerâmica. 

Q4: Quais indústrias dependem de serviços de usinagem CNC?

A usinagem CNC tem um papel importante nas indústrias aeroespacial, automotiva, médica e eletrônica. Essas indústrias contam com o CNC para desenvolver peças complexas e de alta precisão. Além disso, ele ajuda a produzir peças de forma rápida, precisa e consistente com o mínimo de tempo de resposta.


0 Comentários

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você


Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.

Tolerâncias em Usinagem CNC

Início Usinagem CNC Tolerâncias em Usinagem CNC

Tolerâncias em Usinagem CNC

Data de publicação: 27 de outubro de 2022
Última modificação: 30 de janeiro de 2026

As tolerâncias de usinagem CNC referem-se à faixa aceitável de parâmetros dimensionais e físicos que podem se desviar de seus valores predefinidos. Isso inclui principalmente dimensões físicas como altura, largura, espessura, profundidade e ângulos, mas não exclui parâmetros físicos como temperatura, tensão e umidade.

Tolerância é o erro permissível durante a usinagem das peças com CNC. Expressamos as tolerâncias no limite superior, que se refere a quanto desvio positivo é permitido.

Este artigo vai abrange tolerâncias típicas de usinagem, vários tipos de tolerância, fatores de influência, dicas de tolerância e a relação entre tolerâncias e acabamento superficial.

Tolerâncias típicas de usinagem

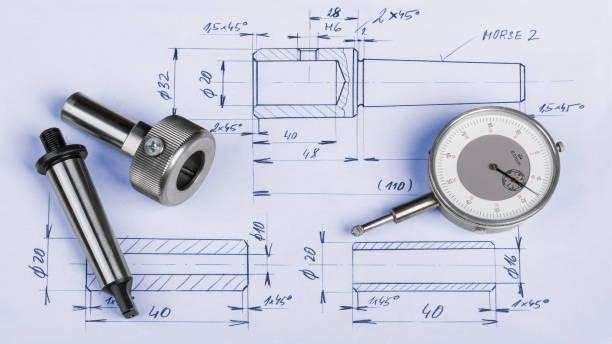
gabaritos de usinagem de aço e micrômetro de relógio comparador colocados no desenho técnico de usinagem

Especificações técnicas para componentes usinados

As tolerâncias de usinagem referem-se ao desvio permitido de uma dimensão especificada em uma peça usinada. As tolerâncias podem ser afetadas por vários fatores, como o tipo de máquina, a tipo de corte tambémeu, o material sendo usinado, e a complexidade da peça.

As tolerâncias típicas de usinagem para processos de fabricação comuns são:

    • Torneamento: ±0.005″ a ±0.015″
    • Fresamento: ±0.005″ a ±0.015″
    • Perfuração: ±0.005″ a ±0.015″
    • Moagem: ±0.001″ a ±0.005″
    • Fio EDM: ±0.001″ a ±0.002″

Estas são diretrizes gerais e as tolerâncias podem variar dependendo dos requisitos específicos do trabalho e do processo de fabricação utilizado. Técnicas de precisão adicionais, como superacabamento, podem ser usadas para aplicações de tolerância muito rígidas para obter tolerâncias mais rígidas.

Tolerâncias de Usinagem CNC

Existem dois contextos de tolerância na usinagem CNC, um com o projeto e outro com as máquinas.

Tolerâncias de projeto: O nível permitido de precisão especificado no projeto do computador.

Tolerâncias da máquina: Dependendo do tipo de máquina CNC, elas também têm sua própria restrição e faixa de precisão alcançável durante a usinagem. Geralmente, as máquinas CNC são capazes de manter uma tolerância de ± 0.0025 mm(Fã J, 2021) See More

A tolerância é crucial quando as peças são montadas posteriormente para fazer um produto específico. O uso das peças determina a precisão das tolerâncias em projetos de usinagem CNC. Os engenheiros de projeto fixaram as tolerâncias com base nas funções necessárias e no encaixe das peças. Por exemplo, utensílios de cozinha podem não instruir as tolerâncias rígidas que as peças de defesa ou aeronaves possuem.

Relacionado: 


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Tipos de Tolerâncias

Existem basicamente quatro tipos de tolerâncias usadas em peças de máquinas CNC. Vamos dar uma olhada em cada um deles.


1. Tolerâncias limite

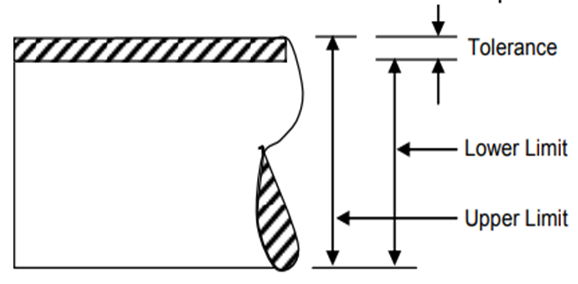
Exemplo de limite de tolerância

Exemplo de limite de tolerância

As tolerâncias limite são a faixa de valores bidimensionais, onde a medição de peças usinadas em CNC deve estar abaixo dessa faixa. O número mais alto denota a dimensão mais permitida e o valor mais baixo indica a dimensão mais baixa permitida.

Por exemplo, se uma peça tem uma tolerância limite (largura) de 0.82-0.90 mm, a largura aceitável é entre 0.82 e 0.90 mm. Essa parte é inaceitável se a largura não cair na faixa durante a fabricação.


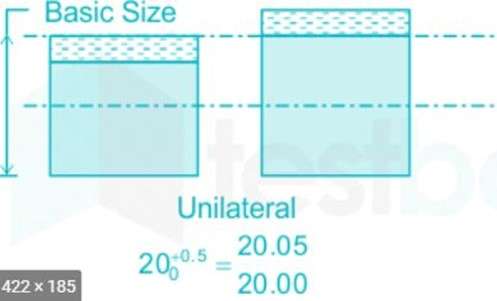
2. Tolerâncias unilaterais

Exemplo de tolerâncias unilaterais

Exemplo de tolerâncias unilaterais

Tolerâncias unilaterais determinam a faixa de dimensões permitidas em apenas uma direção, que pode ser negativa ou positiva. Por exemplo, se uma peça tem tolerância de diâmetro em um furo 3 mm+ 0.007/ – 0.00, representa que o diâmetro pode ir de 3 a 3.007 mm apenas.

É utilizado em componentes que requerem encaixes posteriormente. Por exemplo, na fabricação de eixos, são aplicadas tolerâncias unilaterais. Aqui, se o diâmetro do eixo for um pouco maior que o tamanho do furo, ele não caberá, portanto, usar apenas tolerância negativa economizará tempo e desperdício de material.


3. Tolerâncias bilaterais

Ao contrário das tolerâncias unilaterais, as tolerâncias bilaterais permitem erros nos lados positivo e negativo em relação à dimensão de base pelo mesmo valor. O valor base pode ser ligeiramente superior ou inferior ao valor da medição permitida.

Por exemplo, a tolerância bilateral de ± 0.005 mm determina que o fabricante crie a peça que só pode ser 0.005 mm mais curta ou mais longa que o valor declarado.


4. Tolerâncias padrão

Tolerâncias padrão são as tolerâncias mais prevalentes usadas em usinagem CNC e outros métodos de fabricação de metal.

Ele permite que o produto funcione amplamente. As tolerâncias padrão podem variar dependendo do tipo de requisitos. A norma mais utilizada é a ISO 286-1:2010. No entanto, as tolerâncias variam de acordo com o grau das máquinas CNC. É aplicável para criar furos, roscas, tubos, pinos e outros recursos.

Tabela de tolerâncias padrão (ISO-2768-1)

Tolerâncias padrão

As tolerâncias padrão são definidas para dimensões angulares e lineares, partes arredondadas, chanfros e outros. Existem quatro classes de tolerâncias padrão fina, média, grossa e muito grossa.

Todas as faixas de tolerância para cada dimensão são baseadas nos padrões EN 20286, JIS B 0401, ISO 286, ISO 1829, ISO 2768, ANSI B4.1 e ANSI B4.2.


5. Dimensionamento e tolerância geométrica (GD&T)

Mais do que qualquer outro método de fabricação, a usinagem CNC usa extensivamente GD&T. O GD&T garante outras características das dimensões, como posicionamento, planicidade, arredondamento e concentricidade. Define todas as dimensões físicas da peça a ser usinada em CNC.

Exemplo de GD&T

Exemplo de GD&T

O sistema GD&T contém vários símbolos que definem as propriedades geométricas da peça, como linha de referência, modificador e tolerâncias. Não define o desvio da dimensão base, mas determina as tolerâncias nas especificações. Usar GD&T permite Fabricantes de usinagem CNC para produzir uma variedade de recursos dentro de uma faixa de precisão específica.

  • Posição verdadeira: A verdadeira posição de qualquer recurso é determinada pela localização da linha de referência (linha de referência). Por exemplo, uma coordenada (X, Y) pode descrever a verdadeira posição de um furo. Uma linha de referência é fixada no início do processo de tolerância.
  • Nivelamento: A tolerância de planicidade é definida pelos dois planos paralelos dentro da superfície de fresagem. É crucial durante o fresamento porque o estresse da força de aperto pode causar empenamento e afetar a planicidade.
  • Cilindricidade: Os dois cilindros concêntricos que devem conter o furo usinado são os que caracterizam os cilindros.
  • Concentricidade: A saliência circular ou contra-furo coaxial é assegurada pela concentricidade. Por exemplo, as rodas de um carro são sempre concêntricas com o eixo.
  • Perpendicularidade: A perpendicularidade é medida pelo desvio da superfície horizontal para a superfície vertical adjacente dentro de uma peça usinada em CNC. A perpendicularidade também ajuda a regular a quadratura.

Existem critérios adicionais além dos mencionados acima, como angularidade, retilinidade, paralelismo e outros.


Fatores a considerar ao escolher tolerâncias 

Ao selecionar as tolerâncias para o seu projeto de usinagem CNC, há muitas coisas a considerar. A precisão e outros requisitos das peças determinarão as tolerâncias exigidas.

Vamos aprofundar alguns elementos-chave que influenciam a escolha de tolerâncias.

1. Tipo de material

O tipo de material selecionado para usinagem CNC afeta as tolerâncias alcançáveis. Diferentes propriedades, como dureza, densidade, abrasividade, estabilidade térmica e usinabilidade, afetam a capacidade de resposta quando as ferramentas aplicam tensão à peça de trabalho durante a usinagem. Essas características do material determinam a dificuldade de usinagem e a faixa de tolerância que pode ser alcançada.

Saiba mais sobre o Usinabilidade do Material e sua Relação com a Usinagem CNC

2. Desempenho exigido

Alguns componentes, como montagem, aeroespacial e defesa, precisam ser extremamente exatos.

Portanto, as tolerâncias também dependem do requisito da peça em particular. Alguns componentes, como panelas, caixilhos de janelas e maçanetas, podem não exigir tolerâncias rígidas.

3. Custo

Se você precisar de tolerâncias apertadas, a máquina CNC avançada, configurações ajustadas e várias configurações de ferramentas serão necessárias. Assim, mais tempo será consumido para criar peças mais precisas, resultando em alto custo do produto final.

Custo aumentando com tolerância apertada

Normalmente, os custos de produção aumentam quando há uma tolerância superior a 0.1 mm. Portanto, uma tolerância mais rígida resulta em custos de produção mais altos.

4. Recursos disponíveis para inspeção

A seleção de tolerâncias também depende da tecnologia ou recursos disponíveis para inspeção. Equipamentos de inspeção mais avançados serão necessários para verificar as tolerâncias apertadas (pequeno desvio). Ao definir a tolerância, o método de inspeção deve ser considerado para criar as peças que se enquadram na faixa pré-definida.


Acabamento de Superfície e Tolerâncias

A alta rugosidade da superfície afeta as tolerâncias, que afeta a precisão pretendida. Você precisa corrigir a aspereza antes de tolerar os recursos em qualquer peça. É melhor definir pelo menos 63 µ de rugosidade para superfícies planas ou perpendiculares e 125 µ para superfícies curvas.

Relacionado:


Dicas de tolerância para peças de usinagem CNC

Tolerância é o processo de dimensionamento das peças com erros admissíveis. Ter ideias sobre dicas de design ajuda a minimizar o erro com tolerâncias. Vamos discutir algumas das dicas de design.

  • Todos os recursos presentes em seu projeto podem não precisar ser tolerantes. Então, defina quais recursos são críticos e precisam ser tolerantes. Por exemplo, tolerar um mate ou interferência é mais essencial do que qualquer outro recurso.
  • Evite manter tolerâncias apertadas em partes desnecessárias, pois não é necessário fazer isso para todos os recursos. Tolerâncias desnecessárias aumentavam o tempo e o custo de usinagem.
  • Ao projetar as peças, considere a capacidade de tolerância das máquinas CNC. Pode acontecer que às vezes você projete as peças com tolerância apertada, e isso não pode ser alcançado com a máquina CNC disponível.
  • Considere o tipo de material que você está indo para a máquina. O tipo de material também influencia a faixa de tolerâncias aceitáveis. Por exemplo, é difícil manter tolerâncias apertadas com materiais macios.


Como obter tolerâncias de usinagem CNC mais rígidas  

  1. Use ferramentas de alta qualidade: Escolher as ferramentas certas para o trabalho é crucial para alcançar tolerâncias apertadas na usinagem CNC. Ferramentas de alta qualidade com arestas vivas e geometria precisa produzirão cortes mais limpos e reduzirão o risco de deflexão da ferramenta.
  2. Fixação adequada: A maneira como a peça é mantida durante o processo de usinagem pode ter um grande impacto na tolerância final. Certifique-se de que a peça de trabalho esteja devidamente presa ou presa para que não se mova durante a usinagem.
  3. Condições ideais de corte: as condições de corte corretas, como velocidade e taxa de avanço, podem ajudar a reduzir erros e obter tolerâncias mais rígidas. Trabalhe com seu operador de máquina CNC para determinar as melhores condições de corte para cada trabalho.
  4. Uso equipamento bem conservado: Manter sua máquina CNC em boas condições é essencial para alcançar tolerâncias apertadas. A manutenção e a calibração regulares da máquina podem ajudar a garantir o melhor desempenho dela.
  5. Minimize a deflexão da ferramenta: A deflexão da ferramenta pode causar desvios significativos na peça final, por isso é importante minimizar isso o máximo possível. Isso pode ser feito reduzindo as forças de corte, usando ferramentas de alta qualidade ou ajustando o caminho da ferramenta.
  6. Controle de temperatura: Manter a peça de trabalho e a ferramenta em uma temperatura consistente pode ajudar a reduzir erros e melhorar a precisão da peça final. Isso pode ser obtido usando refrigerante, controlando o ambiente ou reduzindo o tempo de usinagem.
  7. Use software de simulação: o software de simulação pode ajudar a prever o comportamento do processo de corte, permitindo que você faça ajustes antes de realmente usinar a peça. Isso pode ajudar a identificar possíveis problemas e melhorar a precisão da peça final.

Aprender mais:

Conclusão

As tolerâncias são um fator crucial em todos os tipos de usinagem CNC. Ele define o desvio máximo permitido em dimensões e outras propriedades físicas. A seleção de tolerâncias em qualquer projeto de usinagem depende da capacidade das máquinas, precisão desejada e tipo de material.

Uma simples máquina CNC pode atingir as tolerâncias necessárias em muitos casos, embora tolerâncias mais rígidas exijam maquinário e configuração de ferramentas mais avançados. Na Prolean, temos equipamentos CNC multi-eixos de ponta para fornecer a alta precisão necessária para todas as tolerâncias. Além disso, nossos especialistas do departamento de controle de qualidade acompanham de perto cada etapa do processo e inspecionam o produto fabricado. Se você vai nos enviar o projeto, recomendamos especificar todas as tolerâncias. Entregaremos as peças precisas à sua porta dentro de alguns dias.


Perguntas Frequentes

O que significa tolerâncias?

O desvio máximo permitido do valor base de qualquer dimensão ou propriedade física é referido como tolerância. Por exemplo, na largura 6 ± 0.05 mm, o valor base é 6 mm, enquanto a tolerância é representada por 0.05 mm. Ele afirma que apenas valores entre 5.95 e 6.05 mm são permitidos.

Quais são os tipos comuns de tolerância?

A fabricação normalmente emprega cinco tipos diferentes de tolerâncias: limite, unilateral, bilateral, padrão e dimensionamento e tolerância geométrica (GD&T). No entanto, GD&T é o mais comumente usado para projetos de usinagem CNC.

Que variáveis ​​influenciam a escolha das tolerâncias?

A escolha das tolerâncias é influenciada por várias variáveis, incluindo o tipo de matéria-prima, requisitos de uso final, custo e disponibilidade de recursos de inspeção.

Todas as peças precisam de tolerâncias apertadas?

Todas as peças usinadas em CNC não precisam ter tolerâncias exatas. Depende da necessidade e funcionalidade do componente e recursos específicos. Por exemplo, um eixo requer tolerâncias excepcionalmente apertadas, mas uma maçaneta de porta não.

4 Comentários

  1. Dan Jansen

    Adorei como você apresentou todas as tolerâncias oferecidas pelas diversas técnicas de usinagem CNC.

    Resposta
    • Dikendra

      Obrigado pelas suas palavras gentis

      Resposta
  2. dev19

    Como o custo pode ser alterado se eu alterar a tolerância de +-0.009 para 0.006 durante a usinagem de peças de alumínio?

    Resposta
    • Dikendra

      Reduzir a tolerância de ±0.009 para ±0.006 na usinagem de peças de alumínio provavelmente aumentará o custo. Tolerâncias mais restritas exigem máquinas mais precisas, velocidades de usinagem potencialmente mais lentas, trocas de ferramentas mais frequentes e maiores medidas de controle de qualidade, o que contribui para custos de produção mais elevados. O aumento exato do custo dependeria dos processos de usinagem e equipamentos específicos utilizados.

      Porém, na Prolean, nosso custo só pode mudar de 5 a 15%.

      Resposta

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você


Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.

Moldagem por Injeção de TPE: Tipos, Processo e Diretrizes de Projeto

Início Moldagem por Injeção Moldagem por Injeção de TPE: Tipos, Processo e Diretrizes de Projeto

Moldagem por Injeção de TPE: Tipos, Processo e Diretrizes de Projeto

Autor: D. Acharya
Data de publicação: 23 de julho de 2026
Última modificação: 4 de agosto de 2026

Duas ferramentas elétricas com cabos moldados em TPE ao lado de uma

moldagem por injeção TPE

A moldagem por injeção de TPE é um método confiável para produzir peças com flexibilidade e elasticidade. É realizada em elastômeros termoplásticos (TPEs). Os fabricantes utilizam esse tipo de moldagem por injeção. moldagem por injeção Para peças duráveis, flexíveis e de formato complexo. 

Você pode considerar o processo de moldagem por injeção de TPE para peças com toque suave em produtos médicos, automotivos e de consumo. Ele também é útil na fabricação de juntas, amortecedores, anéis de vedação e isolamento de cabos. Este processo econômico, preciso e rápido começa com a preparação do material, que também envolve a secagem até um baixo teor de umidade. Outras etapas subsequentes são fusão, injeção, resfriamento, ejeção e pós-processamento. 

Em relação às opções de materiais, subtipos como TPU (Poliuretano Termoplástico), TPS/SBC (Copolímeros de Bloco Estirênicos) e TPV (Vulcanizado Termoplástico) são comumente utilizados. Dependendo do material empregado, as características esperadas incluem resistência química, resistência à fadiga, resistência ao calor e baixo peso. Este artigo aborda o processo de injeção de TPE, desde suas vantagens e limitações, passando por aplicações, até uma comparação com materiais alternativos. 


O que é moldagem por injeção de TPE?

A moldagem por injeção de TPE consiste na utilização de máquinas de moldagem por injeção padrão para converter elastômero termoplástico (TPE) em um item flexível, semelhante à borracha. O elastômero em estado fundido é adicionado à cavidade de um molde, deixado para solidificar e resfriar, e então removido do molde como um produto. O produto resultante apresenta propriedades termoplásticas e elásticas. 


O que é TPE?

O elastômero termoplástico (TPE) é um material polimérico que combina a capacidade de fabricação dos termoplásticos com a elasticidade da borracha. É comumente chamado de borracha elastomérica termoplástica devido a esse comportamento. É diferente da borracha comum porque pode ser derretido e remodelado quando atinge o ponto de fusão do TPE. Pode ser moldado por injeção, assim como os termoplásticos puros. 

Grânulos azuis de TPE espalhados sobre uma superfície branca.

Plástico TPE

O TPE permite que os fabricantes combinem flexibilidade e resistência à fadiga com automação de produção. Eles podem evitar os longos tempos de cura da borracha convencional e produzir peças elastoméricas confiáveis. 


Quais são as vantagens do TPE? 

Em nossos processos de moldagem por injeção, recomendamos o TPE pelos seguintes motivos:

  • Processamento flexível – amolece quando o ponto de fusão do TPE é atingido. 
  • Segurança – os materiais TPE de alta qualidade não contêm metais pesados ​​nem plastificantes. 
  • Fácil de reciclar – derretimento e reprocessamento.
  • Alta adaptabilidade a diferentes aplicações


Quais são as desvantagens da TPE?

No entanto, estamos cientes de que o material TPE apresenta as seguintes limitações;

  • Resistência térmica limitada nos TPEs mais comuns
  • As peças moldadas em TPE tendem a ter um custo proibitivo, especialmente para itens mais baratos ou descartáveis.
  • Os TPEs comuns têm resistência química limitada.
  • Alguns TPEs deformam-se com muita facilidade. 


Tipos de elastômeros termoplásticos (TPE)

Os tipos mais comuns de materiais TPE usados ​​na moldagem por injeção são TPS/SBC (copolímeros de bloco estirênicos), TPU (poliuretano termoplástico), TPO (olefina termoplástica), TPV (vulcanizado termoplástico), TPEE/COPE (elastômero de poliéster termoplástico) e PEBA (poliéter bloco amida). 

TPS / SBC (Copolímeros de bloco estirênicos) – Este é o tipo mais comum de material TPE em moldagem por injeção. Ele é processado suavemente e se integra perfeitamente em aplicações de sobremoldagem. No entanto, a resistência do material a altas temperaturas e solventes é limitada. 

Diagrama mostrando as camadas de sobremoldagem de TPE — substrato, sobremoldagem e inserto metálico roscado — com anotações legendadas.

Sobremoldagem TPE

Texto alternativo: Diagrama mostrando as camadas de sobremoldagem de TPE — substrato, sobremoldagem e inserto metálico roscado — com anotações legendadas.

TPU (poliuretano termoplástico) – O TPU é mecanicamente resistente e à prova de abrasão. Também é flexível e transparente, sendo assim adequado para componentes de proteção. 

TPO (olefina termoplástica) – O TPO é econômico, leve e moderadamente flexível. No entanto, possui elasticidade e resistência ao calor limitadas. 

TPV (Vulcanizado Termoplástico) – Este TPE tem um desempenho tão excelente quanto a borracha vulcanizada. 

TPEE / COPE (Elastômero de poliéster termoplástico) – Este material é forte e resistente à fadiga. A combinação dessas propriedades com uma boa estabilidade dimensional o torna adequado para aplicações exigentes, como, por exemplo, na indústria automotiva. 

Secções transversais de cabos elétricos com isolamento COPE, revelando condutores de cobre, juntamente com feixes de fios multicoloridos.

COPE

PEBA (Polieter Block Amide) – Para fechar esta lista, temos o PEBA, um elastômero leve que apresenta excelente desempenho em baixas temperaturas. 


Tabela de visão geral dos diferentes tipos de TPE para moldagem por injeção

A tabela abaixo apresenta uma comparação das propriedades de diferentes tipos de TPE, incluindo densidade, resistência química, resistência à temperatura, estabilidade dimensional, elasticidade e resistência ao desgaste. 

Tipo TPE

Densidade (g / cm³)

Resistência química

Temp. Resistência

Elasticidade 

estabilidade dimensional

Resistência ao desgaste

TPS / SBC

0.89-1.10

Média 

Baixo a médio

Alto 

Média 

Média 

TPU

1.10-1.25

Boa 

De média a alta 

Alto 

Boa 

Excelente 

TPO

0.88-1.05

Boa 

Média 

Média 

Boa 

Média 

TPV

0.95-1.10

Excelente 

Alto 

Alto 

Boa 

Boa 

TPEE / COPE

1.10-1.30

Excelente 

Alto 

De média a alta 

Excelente 

Excelente 

PEBA

1.00-1.02

Boa 

Baixo 

Muito alto 

Boa 

Boa 


Vantagens da moldagem por injeção TPE

A moldagem por injeção de TPE é preferida por razões como tempos de ciclo mais rápidos, reciclabilidade, precisão dimensional e excelente acabamento superficial.

  1. Tempos de ciclo mais rápidos  – Não precisa curar como a borracha tradicional.
  2. Reciclabilidade – Os resíduos de TPE podem ser reprocessados ​​e reciclados.

Grânulos brancos de TPE reciclado em tigelas de vidro com borda dourada.

Grânulos de TPE reciclados

  1. Precisão dimensional – O fluxo de material fundido é estável e a contração é previsível, portanto, as tolerâncias das peças podem ser previstas. 
  2. Excelente acabamento de superfície – Os TPEs copiam a textura do molde


Limitações da moldagem por injeção de TPE

As limitações do TPE em aplicações de moldagem por injeção incluem o seguinte: 

  1. Algumas borrachas elastoméricas termoplásticas apresentam resistência térmica relativamente baixa.
  2. Alguns dos materiais apresentam baixa resistência química. 
  3. O desempenho ideal de peças moldadas por injeção de TPE depende de um conjunto de requisitos: material, projeto e controle do processo.


O processo de moldagem por injeção de TPE

As cinco etapas principais do processo de moldagem por injeção de TPE são: preparação do material, fusão do material, injeção, resfriamento e ejeção da peça. 

Passo 1: Preparação do Material

Os grânulos de TPE são secos a 80°C durante várias horas. Esta etapa tem como objetivo reduzir o teor de umidade para menos de 0.05%. 

Três secadores industriais de grânulos de plástico — dois secadores de tremonha sobre rodas e uma unidade de secagem por dessecante tipo gabinete.

Equipamento para secagem de grânulos de plástico 

Etapa 2: Fusão do Material 

Os grânulos de TPE são colocados em uma máquina de injeção (tipo parafuso). Os grânulos são aquecidos até o estado fundido (aproximadamente 170°C-230°C). 

Etapa 3: injeção

Com a pressão ajustada e controlada corretamente, o material fundido é injetado. O material se acomoda na cavidade do molde de precisão. Recomenda-se um processo em múltiplos estágios, no qual a injeção é inicialmente mais lenta e, em seguida, mais rápida após a eliminação do ar. 

Etapa 3: Resfriamento

Quando a cavidade do molde é preenchida, a borracha elastomérica termoplástica tem tempo suficiente para esfriar e solidificar. Manter a temperatura entre 30 e 70 °C garante uma solidificação uniforme e peças sem deformação. 

Etapa 4: Ejeção de peças

Após o resfriamento e a obtenção das características estruturais adequadas, a peça moldada está pronta para ser ejetada. Dependendo dos requisitos, a peça pode seguir diretamente para a montagem ou primeiro para o pós-processamento. 


Fatores a serem considerados durante o processo de moldagem por injeção de TPE

Os três principais fatores a serem considerados durante o processo de moldagem por injeção de TPE são o projeto do molde, o material TPE e as inspeções. 

  • Projeto de molde preciso Práticas de projeto, como o posicionamento correto de pontos de injeção, canais de refrigeração e aberturas de ventilação, são cruciais. Elas promovem um fluxo uniforme no molde e previnem defeitos. 

Vistas frontal e lateral de um molde de aço aberto para moldagem de peças de material TPE em um molde de injeção de TPE, mostrando a cavidade, os pinos extratores e o bujão de injeção.

Um molde de TPE

  • Material TPE de alta qualidade – A utilização do TPE correto garante a compatibilidade durante o processo de moldagem e a durabilidade da peça moldada. 
  • Inspeções regulares – Verificações regulares no processo garantem que a peça seja produzida com a qualidade correta e consistente, livre de defeitos.

Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Diretrizes de projeto para moldagem por injeção de elastômeros termoplásticos?

A moldagem por injeção eficaz de elastômeros termoplásticos depende de várias diretrizes de projeto importantes, incluindo o posicionamento correto do ponto de injeção, ângulos de saída adequados, posicionamento da linha de partição, espessura uniforme da parede e filetes/raios arredondados.  

Posicionamento adequado do portão – Os pontos de entrada devem ser posicionados estrategicamente para garantir um fluxo de molde equilibrado.

Ângulos de inclinação corretos – A utilização dos ângulos de inclinação corretos garante a ejeção suave das peças, evitando danos mesmo em elastômeros mais macios.   

Colocação da linha de separação Linhas de partição bem projetadas simplificam o processo de fabricação e minimizam rebarbas.

Espessura de parede uniforme – A espessura consistente da parede garante resfriamento e contração uniformes. 

Filés arredondados/Raios – O arredondamento dessas características reduz a concentração de tensão e melhora o fluxo de fusão.

Diagrama da seção transversal de uma peça moldada em TPE, ilustrando cantos internos e externos arredondados com anotação da espessura da parede.

Cantos internos e externos arredondados


Aplicações de moldagem por injeção de TPE

As peças feitas de material TPE são amplamente utilizadas em processos de moldagem por injeção para aplicações automotivas, médicas, de bens de consumo, elétricas e eletrônicas, e industriais em geral. 

Automotiva – O TPE é utilizado na fabricação de peças automotivas duráveis ​​e flexíveis, como vedações, peças de acabamento interno e juntas. 

Detalhe do painel da porta do carro moldado em TPE com superfície macia ao toque, faixa cromada e botões de controle dos vidros.

Componentes de acabamento interior do carro

Produtos para uso Médico – Componentes médicos que exigem limpeza e durabilidade, como vedações e tubos.

Itens de consumo O material TPE proporciona excelentes pegas e cabos para utensílios domésticos e ferramentas.

Elétricos e Eletrônicos – Essas peças incluem vedações de conectores e isolamento de cabos.  

Aplicações Industriais Gerais – Exemplos de aplicações de moldagem por injeção de TPE nessa vasta área incluem acoplamentos, mangas e amortecedores de vibração.

Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Qual a diferença entre a moldagem por injeção de TPU e TPE?

Os elastômeros termoplásticos (TPE) e os poliuretanos termoplásticos (TPU) na moldagem por injeção diferem em propriedades mecânicas, características de processamento e aplicações comuns. O TPU é geralmente mais resistente à abrasão e mais durável do que a maioria dos plásticos TPE. Ele também possui maior resistência à tração. 

As aplicações de sobremoldagem com TPE oferecem maior flexibilidade e maciez. Isso ocorre principalmente em sobremoldagens com toque suave. A sobremoldagem de TPE e outros processos similares são geralmente mais fáceis de executar devido à menor viscosidade do TPE fundido. Para o TPU, os processos podem exigir maior controle sobre as condições de processamento. 


O que é melhor, TPE ou TPR?

Para maior conforto do usuário, recomendamos o TPE (elastômero termoplástico), que possui uma textura mais macia. O TPR (borracha termoplástica) é um material melhor para moldagem por injeção se você deseja que seus itens tenham um desempenho mais robusto. 

Componentes de buchas de borracha TPR moldadas por injeção, de tamanhos variados, dispostos sobre uma superfície branca.

Componentes TPR

Em geral, a escolha entre TPE e TPR para moldagem por injeção depende dos requisitos de uso, incluindo durabilidade, maciez e o ambiente. 


Moldagem por injeção de elastômero termoplástico versus silicone 

A comparação entre elastômeros termoplásticos e silicones geralmente envolve diferenças em sobremoldagem, remoldagem, compatibilidade, segurança alimentar, durabilidade e resistência aos raios UV. As diferenças estão resumidas na tabela abaixo.

Propriedade 

Elastómero termoplástico

Silicone 

Sobremoldagem

Adere muito bem ao ABS, PP e outros plásticos.

Normalmente, ele se liga a outros silicones.

Remodelagem

Fácil de derreter e reprocessar 

Não pode ser reprocessado após a cura.

Compatibilidade

Ampla compatibilidade com termoplásticos

Compatibilidade limitada 

Segurança Alimentar

Estão disponíveis graus de TPE de qualidade alimentar.

Comum em aplicações médicas e alimentares da FDA. 

A durabilidade

Bom. Afetado por produtos químicos e calor extremo.  

Excelente. 

Resistência UV

Moderado – necessita de aditivos

Resistência natural aos raios UV 

Palavras finais 

Com benefícios como durabilidade e flexibilidade, as peças moldadas por injeção de elastômero termoplástico (TPE) encontram aplicação em diversos setores. Peças de TPE de alta qualidade e baixo custo são utilizadas nas áreas automotiva, médica, eletrônica e outras. Seu próximo projeto pode se beneficiar desse processo de fabricação, que se caracteriza pela seleção criteriosa dos materiais, fusão, injeção e resfriamento. 

Entre em contato com a ProleanTech hoje mesmo para obter ajuda especializada. serviço de moldagem por injeção.

0 Comentários

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você


Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.

Anodização Tipo II vs. Tipo III: Qual escolher?

Início Acabamento Superficial Anodização Tipo II vs. Tipo III: Qual escolher?

Anodização Tipo II vs. Tipo III: Qual escolher?

Autor: Y. Deng
Data de publicação: 23 de maio de 2025
Última modificação: 8 de junho de 2026

Imagem mostrando anodização Tipo II e Tipo III lado a lado, com texto sobreposto.

Anodização Tipo III vs. Tipo III

Anodização Geral é uma maneira inteligente de proteger peças de alumínio após a usinagem. Ele fornece uma camada fina e forte na superfície que previne corrosão e desgaste. O processo consiste em colocar a peça em um banho de ácido. Isso cria uma camada de óxido de alumínio. Como resultado, as peças adquirem uma superfície mais limpa e rígida, que resiste bem à maioria dos ambientes desafiadores.

Por outro lado, anodização de revestimento duro é a opção aprimorada. Se a sua peça precisa suportar mais pressão, calor e atrito, é a melhor escolha. Utiliza o mesmo processo, mas forma uma camada muito mais espessa e dura. Isso torna a superfície muito mais resistente a arranhões e danos. Portanto, é perfeito para ferramentas, peças móveis e equipamentos ao ar livre ou em condições adversas.

No entanto, ambos os tipos de anodização são geralmente usados ​​para proteger o alumínio. A anodização padrão funciona bem para uso geral e também tem ótima aparência. Em contrapartida, a anodização dura é melhor quando se precisa de resistência e durabilidade. A escolha entre elas depende de como a peça será usada. Vamos explorar os revestimentos de anodização Tipo II e Tipo III com uma análise mais aprofundada.


Anodização Tipo II (anodização com ácido sulfúrico)

Close-up de peças metálicas com acabamento laranja da anodização Tipo II.

Anodização Tipo II

A anodização Tipo II é usada principalmente para acabamento de materiais de alumínio. Envolve a submersão de componentes de alumínio em uma solução de ácido sulfúrico, ativando a atividade eletroquímica. 

Essa reação faz com que a superfície do alumínio desenvolva uma camada de óxido. A camada de óxido se forma diretamente a partir do material, em vez de ser adicionada externamente como tinta ou revestimento.

O tipo II anodizado A camada protetora abrange qualidades decorativas e ajuda a alcançar benefícios funcionais. Também melhora a aparência e a durabilidade da peça acabada.


Principais características da anodização tipo II

Aqui estão os atributos exclusivos do tratamento anodizado Tipo II;

Espessura de revestimento moderada

Um close-up de uma superfície anodizada Tipo II azul, vibrante e brilhante, mostrando sua espessura.

Espessura de anodização tipo II

Os revestimentos do tipo II requerem espessuras entre 5 e 25 mícrons com base no uso pretendido. A camada anodizada mantém excelentes propriedades de proteção com alterações dimensionais mínimas. Além disso, a anodização tipo II funciona melhor quando os requisitos de precisão e tolerância são cruciais.

Resistência à Corrosão Melhorada

O principal benefício da anodização Tipo II é sua excelente resistência à oxidação e corrosão. Ela protege equipamentos em ambientes internos e em condições de baixa tensão. Além disso, o tratamento cria uma superfície de blindagem protetora que protege as peças de alumínio da umidade, da exposição ao ar e de substâncias químicas leves.

Excelente aparência e acabamento

Peças de metal preto com acabamento anodizado Tipo II elegante e de alta qualidade

Acabamento anodizado tipo II

A anodização tipo II produz um acabamento de óxido amorfo e poroso em peças de alumínio. As peças podem ser foscas ou acetinadas, lisas e limpas. Como a camada de óxido possui numerosos poros, ela captura facilmente os pigmentos coloridos para a coloração da superfície. Peças de alumínio anodizado frequentemente apresentam cores pretas, douradas, vermelhas, azuis, bronze e transparentes.

Resistência ao desgaste leve a moderada

A resistência do revestimento anodizado Tipo II é menor que a da anodização dura (anodização Tipo III), mas proporciona proteção superficial adequada. A anodização Tipo II protege contra desgaste moderado, pois é adequada para aplicações onde não há atrito excessivo nem toque áspero.


Aplicações da Anodização Tipo II

A anodização tipo II é utilizada em uma ampla gama de indústrias, graças ao seu acabamento limpo e características de proteção. Algumas aplicações típicas incluem:

  • Eletrônicos de consumo (por exemplo, invólucros de smartphones, corpos de laptops)
  • Equipamentos de iluminação
  • Ferragem de móveis
  • Acessórios de cozinha e banheiro
  • Peças interiores automotivas
  • Componentes da cabine aeroespacial
  • Guarnições e painéis arquitetônicos


Quando você deve usar anodização tipo II?

Considerar anodização tipo II quando suas peças/produtos precisam:

  • Uma aparência decorativa e uniforme
  • Proteção contra corrosão e oxidação
  • As cores personalizadas para marca ou identificação
  • Um acabamento econômico para peças não pesadas

Além disso, é uma escolha prática para peças que serão vistas e manuseadas, mas não submetidas a muito estresse. Pode ser adequado para peças expostas a condições internas ou externas leves, mas não para aplicações de alto desgaste.

Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Anodização Tipo III (Anodização de Revestimento Duro)

Exibição de uma peça com acabamento anodizado de revestimento rígido. Apresenta uma superfície durável e texturizada.

Anodização de revestimento duro

A anodização Tipo III, que aplica anodização dura ou anodização de revestimento duro, atende a peças que operam em condições exigentes de alto desgaste. Ela compartilha o processamento Tipo II ao operar sob ajustes específicos, utilizando condições de calor e potência elétrica reduzidas. Como resultado desse método de processamento, a superfície do alumínio recebe uma camada de óxido densa e endurecida.

A anodização regular proporciona excelente desempenho geral, enquanto o Tipo III é projetado especificamente para aplicações de alta resistência. Os componentes de alumínio anodizado tornam-se muito mais duráveis ​​e mais resistentes ao desgaste.


Principais características da anodização tipo III

Aqui estão as características exclusivas da anodização Tipo III;

Alta dureza superficial

Os revestimentos do tipo III estão entre 25 e 100 mícrons Espessura: quatro vezes maior que os procedimentos de anodização padrão. A dureza superficial deste tipo de material se estende até Rockwell C60 ou superior, o que equivale ao nível de dureza do aço. 

O material é adequado para superfícies que precisam suportar movimento e componentes e equipamentos feitos à máquina que exigem contato.

Resistência excepcional ao desgaste e à abrasão

Peças anodizadas duras suportam com elegância o uso intenso. A superfície permanece resistente a arranhões e danos por atrito ao se mover em altas velocidades com condições de contato repetitivas. alumínio anodizado duro é a melhor seleção para componentes deslizantes, buchas, engrenagens e pistões.

Proteção superior contra corrosão

Os revestimentos Tipo III formam uma vedação forte sobre os metais para protegê-los contra água, produtos químicos e perigos ambientais. Este revestimento protetor permite o uso em condições internas e externas, especialmente quando os edifícios enfrentam riscos de água e sal marinho.

Limitações de cores

Devido à densa superfície de óxido, as peças anodizadas Tipo III desenvolvem coloração escura, criando uma aparência cinza, marrom ou preta. Apresenta possibilidades de coloração limitadas em comparação com o Tipo II, mas sua aparência natural demonstra com competência a resistência industrial.


Aplicações comuns de anodização dura

Devido à sua tenacidade, Anodização tipo III é amplamente utilizado em setores que dependem de peças duráveis ​​e de longa duração. Aqui estão alguns exemplos comuns:

  • Componentes de máquinas pesadas
  • Sistemas aeroespaciais e de defesa
  • Peças mecânicas e automotivas
  • Equipamento de nível militar
  • Cilindros hidráulicos e peças de bombas
  • Ferramentas e matrizes de alto desempenho

A anodização dura é a melhor escolha se a peça for submetida a movimentos frequentes, pressão e condições extremas.


Quando usar anodização tipo III?

A imagem mostra várias peças do mesmo formato e qualidade, cada uma com acabamento anodizado Tipo 3 resistente à corrosão.

Anodização tipo 3 resistente à corrosão

Escolha a anodização dura quando sua peça precisar:

  • Máxima dureza e resistência superficial
  • Resistência ao desgaste, impacto ou abrasão
  • Um acabamento que pode resistir a ambientes externos e adversos
  • Melhor desempenho do que a anodização regular pode oferecer

É conveniente quando o alumínio precisa substituir o aço em peças móveis e de suporte de carga sem comprometer a durabilidade. (Leia mais anodização preta)


Comparando Anodização Tipo II vs Tipo III

Infográfico mostrando uma comparação lado a lado da anodização Tipo II e Tipo III, destacando suas diferenças.

Diferença entre anodização tipo II e tipo III 

De uma perspectiva mais ampla, vamos comparar a anodização tipo II com a anodização tipo III.

Dureza e durabilidade da superfície

A anodização Tipo III é superior em resistência à anodização Tipo II. O revestimento criado por ela torna-se extremamente espesso e rígido. Ela fortalece os componentes de alumínio contra danos causados ​​por impactos físicos e aplicações rigorosas. A anodização Tipo III é usada principalmente em aplicações aeroespaciais, equipamentos militares e produção de máquinas pesadas.

Por outro lado, as qualidades de proteção da anodização Tipo II situam-se na faixa intermediária. No entanto, suas capacidades de proteção não correspondem às do Tipo III. Portanto, os pontos fracos dos itens que nunca entram em contato com o atrito devem usar a anodização Tipo II em vez do Tipo III.

Opções de aparência e cores

Uma peça que exija qualidade de aparência e correspondência de cores deve utilizar a anodização Tipo II. Ela permite a produção de diversas cores, incluindo preto, dourado, azul e bronze, além de permitir tonalidades personalizadas. A superfície do produto apresenta um acabamento uniforme, permitindo excelente aproveitamento de produtos de marca e elementos visíveis.

Os produtos finais dos processos de anodização Tipo III desenvolvem naturalmente uma coloração preta ou cinza mais escura. Devido aos poros menores e à densidade aumentada, ele é menos receptivo a tingimentos brilhantes ou vívidos. O revestimento denso e espesso reduz a capacidade da substância de absorver a cor de forma eficaz.

Custo e melhores casos de uso

O processamento e a estrutura de custos da anodização Tipo II a tornam uma solução acessível. Ela beneficia peças de uso geral, proporcionando proteção contra corrosão e uma aparência agradável. Este revestimento é frequentemente encontrado em produtos elétricos, utensílios domésticos e equipamentos para ambientes internos.

Os custos de produção da anodização Tipo III aumentam devido aos complexos requisitos de processamento e à demanda de eletricidade. Seus custos se justificam quando suas peças precisam operar com eficiência em condições extremas ou exigem uma vida útil mais longa. (Relacionado a: galvanoplastia vs anodização)

Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Outros tratamentos de superfície para alumínio

Além da anodização, existem outros tratamentos de superfície disponíveis para o alumínio. Por exemplo:

Revestimentos Químicos

A imagem mostra várias peças, cada uma com um revestimento de tinta resistente a produtos químicos e ácidos.

Revestimento de tinta resistente a produtos químicos e ácidos

A proteção do alumínio pode ser alcançada por métodos alternativos além da anodização. Entre outros tratamentos, o revestimento por conversão química é o método mais difundido para proteger o alumínio. Trata-se de uma fina película protetora que combate a corrosão por meio desse método.

O processo é menos complexo do que a anodização, mas continua eficaz para peças condutoras que requerem revestimento ou pintura no futuro. Essas proteções de alumínio se aplicam a peças elétricas e componentes de baixo desgaste que exigem desempenho de resistência à umidade sustentada.

Padrões Ambientais

Os tratamentos de superfície exigem conformidade com as normas ambientais. As normas RoHS e requisitos semelhantes obrigam os processos a utilizar revestimentos com substâncias nocivas restritas.

Se você trabalha com eletrônica, produção automotiva ou aplicações médicas, precisa que suas peças atendam aos padrões de segurança industrial e aos requisitos de conformidade. Antes de selecionar seu método, certifique-se de que ele esteja em conformidade com os padrões ambientais vigentes.


Aplicações industriais de anodização tipo II versus tipo III

O tratamento de anodização é amplamente utilizado em indústrias que dependem de peças duráveis, funcionais e duradouras. Alguns dos setores que se beneficiam desse revestimento incluem:

Indústria aeroespacial

A anodização Tipo III aplica-se a componentes do trem de pouso e do motor. Esses componentes exigem alta durabilidade para fins críticos de resistência ao desgaste. A anodização Tipo II proporciona resistência à corrosão, um acabamento limpo para painéis e suportes internos e peças menos exigentes.

Indústria automobilística

Este é um plugue de alumínio com acabamento anodizado dourado Tipo II. Projetado para uso automotivo, possui dimensões gravadas na parte superior.

Anodização de ouro tipo II de um plugue de alumínio

Os tratamentos de anodização Tipo II em rodas, grades e maçanetas melhoram a estética e protegem contra os elementos da estrada. Já os componentes de freio e amortecedores utilizam anodização Tipo III, proporcionando maior resistência ao desgaste e ao calor.

Equipamentos Médicos

Um close de uma unha híbrida de titânio e quartzo anodizado de grau médico 2.

Prego híbrido de quartzo e titânio anodizado de grau médico 2

Instrumentos cirúrgicos e invólucros de dispositivos médicos requerem anodização Tipo II, pois ela oferece proteção contra corrosão e facilidade de limpeza. Aplicações médicas de próteses articulares e implantes utilizam anodização Tipo III devido às suas propriedades de resistência superiores.

Indústria de eletrônicos

Apresentação de um dissipador de calor em alumínio anodizado com superfície lisa, utilizado em eletrônica para resfriamento

Dissipador de calor de alumínio anodizado

A anodização Tipo II é usada em eletrônicos para criar capas de smartphones e laptops mais duráveis ​​e atraentes. A anodização III é usada em fontes de alimentação e gabinetes de circuitos porque aumenta a resistência e a durabilidade.

Militar e Defesa

A anodização Tipo III é usada em componentes de armas e blindagens porque oferece excelente durabilidade. Em contraste, rádios portáteis e ferramentas utilizam o tratamento de anodização Tipo II. Ele oferece proteção contra corrosão e acabamentos apresentáveis.

Conclusão 

Ao escolher entre anodização Tipo II e Tipo III, é fundamental alinhar a escolha às necessidades específicas do seu projeto. 

A anodização Tipo II é ideal para aplicações que exigem resistência à corrosão e apelo estético, mas que não exigem resistência extrema ao desgaste. Este processo é mais acessível e adequado para peças como acabamentos automotivos, eletrônicos de consumo e gabinetes médicos. Nesses setores, o objetivo principal é proteger a superfície do ambiente e proporcionar uma superfície atraente.

Em contraste, a anodização Tipo III (também conhecida como anodização dura) oferece dureza superficial e resistência ao desgaste superiores. Isso a torna uma opção melhor para peças expostas a ambientes extremos e uso intensivo. O Tipo III é mais indicado se a sua aplicação exige proteção contra abrasão e durabilidade, como em componentes aeroespaciais, equipamentos militares ou máquinas industriais.

Na Prolean Tech, entendemos que cada projeto tem seus próprios requisitos. Seja para uma solução acessível ou para um desempenho extremo, nossa equipe está aqui para ajudar.

Recomendamos uma colaboração estreita com nossos engenheiros para avaliar as necessidades da sua peça, para que possamos orientá-lo em direção ao melhor processo de anodização para os objetivos específicos do seu projeto. Nossa expertise garante que suas peças alcancem o equilíbrio entre custo, durabilidade e apelo estético.

Ao se associar à Prolean Tech, você receberá aconselhamento personalizado que o ajudará a tomar a decisão certa. tipo de anodização para o seu projeto. Nossa equipe garante que você receba resultados de primeira linha sempre. Entre em contato conosco hoje mesmo para Serviço de Anodização, e trabalharemos juntos para selecionar a solução de anodização perfeita para suas peças de alumínio.


Perguntas Frequentes

P1. Qual é a diferença entre anodização normal e anodização dura?

A anodização normal cria uma fina camada protetora no alumínio para proteção contra corrosão e coloração. Em comparação, a anodização dura cria uma camada mais espessa e resistente, proporcionando maior durabilidade e resistência ao desgaste.

Q2. A anodização Tipo 2 é dura?

A anodização tipo 2 não é muito dura. É um revestimento mais fino, focado na resistência à corrosão e na aparência, em vez de resistência à corrosão e ao desgaste.

Q3. Quais são as cores para anodização Tipo 2?

A anodização tipo 2 pode ser dourada, transparente, preta ou bronze. Essas cores dependem do tipo de alumínio utilizado e do processo de anodização.

Q4. Quão dura é a anodização Tipo 3?

A anodização Tipo 3 é muito mais complicada que a Tipo 2. Ela forma uma camada espessa e durável que resiste ao desgaste e a danos, o que a torna ideal para aplicações industriais.

Q5. O que é cor de anodização Tipo 3?

A anodização tipo 3 geralmente resulta em cores escuras, como preto ou marrom escuro. A tonalidade exata pode variar dependendo do alumínio utilizado.


0 Comentários

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você


Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.

O guia definitivo para a leitura de desenhos 2D para fabricação de chapas metálicas

Início Guia de Design O guia definitivo para a leitura de desenhos 2D para fabricação de chapas metálicas

O guia definitivo para a leitura de desenhos 2D para fabricação de chapas metálicas

Data de publicação: 21 de julho de 2023
Última modificação: 15 de março de 2026

“A leitura de desenhos 2D para fabricação de chapas metálicas é semelhante à tradução de idiomas. Requer a compreensão de cada linha, símbolo e dimensão para dar vida a um design.”

Os desenhos 2D servem como base para as indústrias de manufatura, atuando como modelo para todos os processos, incluindo fabricação de chapas metálicas. Estes desenhos técnicos encapsulam a intenção do projeto, detalhando todos os aspectos, desde dimensões e tolerâncias até especificações de materiais e requisitos de acabamento. No entanto, para aproveitar totalmente esses desenhos e obter peças de chapa metálica imaculadas, é preciso possuir a habilidade de interpretá-los corretamente.

Este guia abrangente visa educá-lo sobre como ler desenhos 2D para fabricação de chapas metálicas, abrindo caminho para um processo de fabricação eficiente e eficaz.


Fundamentos de desenhos 2D na fabricação de chapas metálicas 

Os desenhos bidimensionais (2D) são fundamentais no setor de fabricação de chapas metálicas. Esses desenhos são representações gráficas do produto final, contendo detalhes abrangentes sobre dimensões, especificações de materiais, tipos de acabamento e outros atributos.

O que é um desenho 2D?

Um desenho 2D é um projeto técnico usado na indústria de manufatura para transmitir informações detalhadas sobre uma peça ou conjunto. Essas informações incluem, entre outras, a geometria da peça, dimensões, tolerâncias, especificações de materiais, requisitos de acabamento superficial e instruções de montagem.

Funcionam como uma linguagem universal no mundo da manufatura, garantindo comunicação e entendimento perfeitos entre projetistas, fabricantes e inspetores de qualidade. Os desenhos 2D geralmente são elaborados seguindo certas normas internacionais, como ASME Y14.5, ISO ou DIN. Se você estiver preparando desenhos 2D para fabricação, dimensões e tolerâncias precisas são essenciais. Nossa equipe de engenharia pode revisar seus arquivos de projeto para garantir que estejam prontos para a produção. Sinta-se à vontade para entrar em contato. contate-nos para suporte técnico.

Finalidade dos desenhos 2D na fabricação de chapas metálicas

No contexto da fabricação de chapas metálicas, os desenhos 2D desempenham um papel fundamental. Eles não apenas transmitem as características físicas da peça, mas também contêm informações sobre processos específicos de fabricação, como dobra, puncionamento, soldagem e acabamento de superfície. Aqui estão os objetivos principais dos desenhos 2D:

  • Comunicação do projeto: eles servem como uma linguagem visual, transferindo a intenção do projeto do designer para o fabricante.
  • Especificação do processo: eles detalham as etapas de fabricação, incluindo dobra, corte e soldagem.
  • Garantia de qualidade: Eles atuam como referência para inspeção, garantindo que o produto final esteja alinhado com a intenção do projeto original.

Relacionado a: O papel indispensável dos desenhos 2D ao encomendar peças de um fabricante


Elementos-chave de desenhos 2D para fabricação de chapas metálicas

Compreender os elementos-chave de um desenho 2D é crucial para a fabricação de chapas metálicas. Esse conhecimento garante a execução precisa do processo de fabricação, resultando em produtos finais de alta qualidade.

1. Dimensões e Tolerâncias

As dimensões indicam o tamanho da peça de chapa metálica, enquanto as tolerâncias especificam o desvio permitido dessas dimensões declaradas. As tolerâncias são particularmente importantes na fabricação de chapas metálicas devido à variabilidade inerente nas propriedades do material e nos processos de fabricação. A tabela abaixo lista algumas dimensões comuns e símbolos de tolerância:

Símbolo Significado
R Raio
D diâmetro
∅ diâmetro
± Tolerância Mais/Menos
0.25/0.12 Tolerância Bilateral

2. Especificações de material

A especificação do material inclui detalhes sobre o tipo de folha de metal a ser usado, como seu grau, resistência e espessura. Esta informação é vital para o fabricante escolher os métodos e ferramentas de fabricação corretos.

3. Símbolos e notas de acabamento de superfície

Os símbolos de acabamento de superfície indicam a textura de superfície necessária e a rugosidade do produto final. Esta informação afeta a escolha dos processos de fabricação e acabamento. Alguns requisitos de acabamento comuns para peças de chapa metálica incluem anodização, revestimento em pó e revestimento. Além disso, as notas fornecem mais detalhes sobre acabamentos, processos de tratamento ou quaisquer instruções especiais para o fabricante.


Indicadores de flexão e dobra em desenhos 2D

Na fabricação de chapas metálicas, as operações de dobra e dobra afetam significativamente a forma e a funcionalidade de um componente. Portanto, indicadores claros dessas operações são essenciais em desenhos 2D.

Linhas de dobra e ângulos Direção da dobra Raio de curvatura
Indique onde a chapa metálica deve ser dobrada ou dobrada. Em alguns casos, a direção da dobra é crucial para a montagem ou função do componente final. O raio da dobra é a distância do centro da dobra até a superfície interna do material.
Representado como linhas retas no desenho. Junto com essas linhas, o desenho deve incluir os ângulos de dobra, especificando quanto o material precisa ser dobrado. Esta informação é geralmente fornecida com uma seta mostrando a direção da dobra para dentro ou para fora. Este parâmetro pode afetar as propriedades mecânicas da peça, por isso é normalmente especificado no desenho 2D.


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Notações para corte e puncionamento

Os processos de corte e puncionamento formam outro aspecto crítico da fabricação de chapas metálicas. Como tal, as anotações para esses processos são componentes integrais dos desenhos 2D.

  • Linhas de Corte e Padrões

As linhas de corte são críticas para a fabricação de peças de chapa metálica. Eles representam os caminhos ao longo dos quais a chapa metálica será cortada e podem indicar cortes retos, cortes curvos ou padrões geométricos complexos. Essas linhas são cruciais para garantir que a peça seja cortada nas especificações exatas exigidas para sua aplicação.

  • Marcas de Perfuração

marcas de perfuração também são importantes na fabricação de chapas metálicas. Eles representam os locais onde os furos ou outras formas de recorte serão criados na chapa metálica. Essas marcas geralmente são indicadas por círculos (para furos) ou outras formas geométricas e as dimensões são incluídas para garantir que a peça seja fabricada com as especificações exatas exigidas.

  • Condições de Borda

As condições das bordas das peças de chapa metálica também são críticas para seu desempenho e segurança. A necessidade de rebarbação ou arredondamento da borda após os processos de corte e puncionamento é frequentemente observada no desenho. Essas notas garantem que o produto final atenda aos padrões de segurança e desempenho exigidos. Além disso, a estética da peça também é levada em consideração, pois quaisquer arestas ou rebarbas podem prejudicar a aparência da peça.

Especificações de acabamento de superfície em desenhos 2D

O acabamento da superfície pode afetar significativamente a função, a estética e a durabilidade de uma peça de chapa metálica, portanto, geralmente é especificado no desenho 2D.

  • Rigidez da superfície: Rigidez da superfície é uma medida da textura da superfície. Geralmente é representado pelo valor Ra (Roughness Average) no desenho 2D. Um valor Ra menor significa uma superfície mais lisa.
  • Tratamento de superfície: O desenho 2D pode especificar tratamentos de superfície, como pintura, anodização ou chapeamento, aos quais a peça deve passar após a fabricação. Isso pode afetar a aparência da peça, a resistência à corrosão e a durabilidade.
  • Dureza e Propriedades do Material: Alguns desenhos 2D também fornecem especificações sobre a dureza ou outras propriedades do material desejadas na peça acabada. Isso é particularmente importante para peças que serão submetidas a desgaste significativo ou ambientes hostis.


Dimensionamento em desenhos 2D para fabricação de chapas metálicas

O dimensionamento preciso é crucial para a fabricação bem-sucedida de chapas metálicas. Aqui estão alguns elementos comuns relacionados ao dimensionamento que você encontrará em desenhos 2D.

1. Dimensões básicas

Dimensões básicas são as medidas fundamentais de uma peça, normalmente incluindo seu comprimento, largura e altura. Eles são uma das primeiras coisas que um fabricante verificará ao ler um desenho 2D. Essas medições são cruciais para determinar a forma e o tamanho geral da peça, bem como para entender como ela se encaixará em outras peças em uma montagem. Além disso, os fabricantes podem usar essas dimensões para calcular o material necessário para criar a peça.

2. Tolerâncias

As tolerâncias são especificações importantes que definem a faixa aceitável de variação das dimensões básicas. Na fabricação de chapas metálicas, tolerâncias apertadas podem ser necessárias para peças que precisam se encaixar com precisão. Por exemplo, se uma peça tiver uma tolerância de +/- 0.001 polegada, isso significa que o tamanho real da peça pode variar em até 0.001 polegada da dimensão especificada. As tolerâncias são cruciais para garantir que as peças se encaixem corretamente e desempenhem a função pretendida.

3. Locais de furos e recursos

As localizações dos furos e outros recursos são geralmente especificadas em relação a um ou mais dados (pontos de referência) na peça. Isso ajuda a garantir que esses recursos sejam fabricados nas posições corretas. Além disso, os fabricantes podem usar esses dados para determinar outras dimensões críticas da peça. Por exemplo, se um furo estiver localizado a 2 polegadas de um dado específico, o fabricante pode usar essa informação para determinar a localização precisa de outros recursos na peça.

Exemplo de dimensionamento de desenho 2D 


Padrões de desenho de chapa metálica

Os padrões servem como uma ferramenta para uniformizar os desenhos de chapas metálicas em diferentes países e regiões. Eles também estabeleceram a referência para verificações de qualidade de peças de fabricação. Os padrões da International Standard Organization (ISO) são mais comuns na fabricação de chapas, como em qualquer outro processo. No entanto, existem também outros padrões, como os padrões da Sociedade Americana de Testes e Materiais (ASTM).

Desenho de chapa metálica: padrões ISO

Estes são os padrões reconhecidos globalmente que estabelecem referências internacionais em vários setores para prepare um desenho técnico perfeito. Em chapas metálicas, aderir aos padrões ISO é essencial para garantir que os produtos atendam aos rigorosos critérios internacionais de qualidade e desempenho. 

Aqui está uma lista de diferentes padrões ISO comumente usados ​​em desenhos de chapas metálicas:

  • ISO-2768 1: É uma tolerância geral para dimensões lineares e angulares sem indicações de tolerância individuais.
  • ISO 7438: Refere-se ao teste de flexão para materiais metálicos.
  • ISO 9013: Define a classificação de corte térmico para Corte a laser CNC e Corte de plasma relativas às especificações geométricas do produto e às tolerâncias de qualidade.
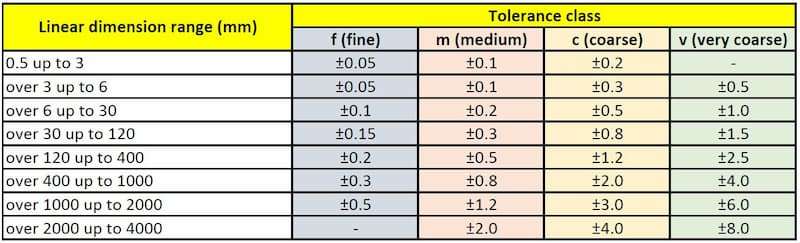
  • ISO 2553: Fornece símbolos e indicações para soldagem de chapas metálicas. 
  • ISO-10721 2: Esta ISO fornece diretrizes para a fabricação e montagem de estruturas metálicas.
  • ISO 9018: Determina ensaios destrutivos em soldas em materiais metálicos, especificamente ensaios de flexão.
  • ISO 3834: Série de normas que fornecem requisitos de qualidade para soldagem por fusão de materiais metálicos.
  • ISO 10012: Estabelece requisitos para os processos de sistemas de gestão de medição.

Essas normas ISO garantem a fabricação precisa de chapas metálicas e a qualidade consistente. Se seus arquivos de projeto estiverem prontos, você pode cotação Para fabricação personalizada de chapas metálicas, nossos engenheiros analisarão seus desenhos para verificar a viabilidade da produção.

Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

O que são desenhos CAD de chapa metálica?

Os desenhos CAD de chapa metálica são projetos digitais que contêm representações precisas e detalhadas do produto ou estruturas finais. Softwares especializados como AutoCAD e SolidWorks são usados ​​para criar esses desenhos. Os desenhos CAD incluem todas as especificações necessárias, como dimensões, materiais e processos de fabricação. 

Desenho CAD 2D de peça de chapa metálica

Desenho CAD 2D de peça de chapa metálica

Além disso, a integração do CAD na fabricação de chapas metálicas marca um avanço significativo na tecnologia de fabricação. As geometrias complexas e os detalhes intrincados podem ser facilmente manipulados e otimizados para fabricação usando desenhos CAD. Eles suportam vários processos de fabricação, como corte de chapas metálicas, flexãoe montagem. No geral, um desenho CAD de chapa metálica simplifica os fluxos de trabalho de fabricação e melhora a eficiência geral.

Relacionado: O guia completo para arquivos CNC e formatos CAD 


Como ler desenhos de chapa metálica? Passo a passo

A leitura de um desenho de chapa metálica envolve a identificação dos detalhes do projeto das peças de chapa metálica, como dimensões, geometria, especificações de material e quaisquer requisitos especiais. Entretanto, detalhar essas informações requer uma série de etapas, cada uma delas focada em diferentes aspectos do desenho.

Como ler desenhos 2D de chapa metálicaComo ler um desenho 2D de chapa metálica

Vamos discutir essas etapas de como ler desenhos de chapa metálica em resumo:

1. Comece com o bloco de título

Procure no canto inferior ou direito do desenho o bloco de título. Contém informações essenciais sobre o desenho, como: 

  • O nome da peça
  • Número da peça
  • Especificações de material
  • Número desenho
  • Escala
  • Nome designer ou empresa

O bloco de título também pode incluir a data de criação ou modificação e assinaturas de aprovação. Basicamente, ele define o contexto para o resto do desenho e é o ponto de partida para a compreensão das especificações da peça.

2. Examine a escala do desenho 

Os desenhos de chapa metálica geralmente são reduzidos para caber no papel. Então, identifique a escala do desenho. A escala ajuda a compreender as verdadeiras dimensões e medidas da peça. Além disso, a espessura pode ser expressa em medidores de chapa. Por outro lado, negligenciar a escala pode levar a interpretações erradas dos tamanhos e a uma fabricação imprecisa da peça.

3. Interprete Dimensões e Tolerâncias

As dimensões são anotadas em linhas e setas, indicando comprimento, largura, altura e outras medidas relevantes. Ao lado das dimensões, você pode ver a variação da tolerância em cada dimensão. As tolerâncias são essenciais para garantir o ajuste e funcionamento adequados nas montagens.

4. Analise visualizações e seções

O desenho de engenharia de chapa metálica contém múltiplas vistas: frontal, superior, lateral e, às vezes, em corte. Posteriormente, cada vista fornece informações sobre a peça de diferentes ângulos. As vistas seccionais fornecem informações sobre recursos internos, como dobras ou recortes internos. Além disso, você pode correlacionar cada visualização entre si para obter uma imagem completa em sua cabeça. Se você tiver desenho CAD de chapa metálica, avalie as vistas 3D do projeto.

5. Decodifique símbolos e notações

Símbolos e notações indicam processos ou requisitos de fabricação específicos. Estes podem incluir soldagem de chapa de metal símbolos, linhas de dobra, direção de fibra ou símbolos de acabamento de superfície. Portanto, familiarize-se com estes símbolos e escolha as operações específicas necessárias para a fabricação de chapas metálicas.

6. Procure recursos ou instruções especiais

Recursos como furos, entalhes, abas ou relevos são típicos em peças de chapa metálica. A desenho de fabricação de chapa contém informações sobre tais recursos e instruções especiais para fabricação. As instruções podem incluir detalhes sobre ângulos de curvatura, padrões de furos ou inserções de ferragens.

7. Revise a lista de materiais (BOM)

A lista técnica lista todos os materiais, componentes, ferramentas e hardware necessários para a fabricação. Por exemplo, números, descrições, quantidades e especificações de materiais. A BOM é essencial quando o componente a ser fabricado faz parte de uma montagem maior.

8. Instruções de acabamento de superfície

Processos de acabamento como pintura, galvanização ou anodização são frequentemente especificados em desenhos de chapa metálica. Certifique-se de compreender o tipo de acabamento necessário e quaisquer códigos ou padrões de cores específicos.

9. Confirme a conformidade com os padrões

Por último, verifique se o desenho especifica a conformidade com padrões industriais ou internacionais, como ISO ou ASTM. É fundamental aderir a esses padrões para garantir que a peça atenda aos requisitos regulatórios, de qualidade e de segurança.


Resumindo

A leitura de desenhos 2D é uma habilidade essencial para qualquer fabricante de chapas metálicas. Ao entender como esses desenhos representam vários aspectos do processo de fabricação, os fabricantes podem garantir que as peças acabadas atendam a todos os requisitos do projeto. Seja você um fabricante ou um cliente, estar familiarizado com esses conceitos pode ajudá-lo a se comunicar de forma mais eficaz sobre suas necessidades de fabricação.

Prolean's Serviços de fabricação de chapas metálicas dependem fortemente da precisão e detalhe dos desenhos 2D. Usando tecnologia de ponta e software CAD, nossos especialistas podem interpretar com precisão esses desenhos para fabricar peças de chapa metálica de alta qualidade. Nosso compromisso com a qualidade, eficiência e satisfação do cliente a torna um parceiro confiável para todas as suas necessidades de fabricação de chapas metálicas.
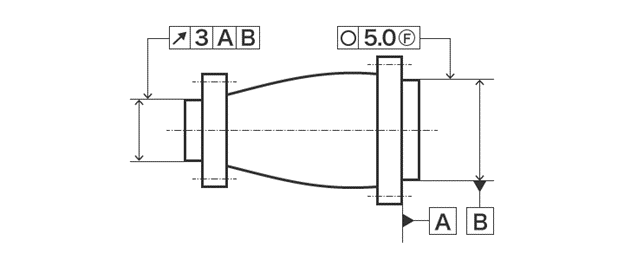
Leia mais: 


Perguntas Frequentes

Por que os desenhos 2D ainda são usados ​​na fabricação de chapas metálicas quando a modelagem 3D está disponível?

Embora a modelagem 3D seja uma ferramenta inestimável na fabricação moderna, os desenhos 2D ainda são essenciais para transmitir informações com eficiência sobre dimensões, tolerâncias e processos de fabricação. Eles também servem como uma linguagem universal que qualquer fabricante pode entender, independentemente de qual software CAD eles usam.

Qual software é usado para criar desenhos 2D para fabricação de chapas metálicas?

Vários softwares CAD podem ser usados ​​para criar desenhos 2D, incluindo AutoCAD, SolidWorks e muito mais. A escolha do software geralmente depende da complexidade das peças e das necessidades específicas do fabricante.

O que devo fazer se não conseguir entender um símbolo ou notação em um desenho 2D?

Se você encontrar um símbolo ou notação que não entende, é importante buscar esclarecimentos em vez de fazer suposições. Você pode consultar um manual de desenho de engenharia ou perguntar à pessoa que forneceu o desenho.

A Prolean oferece serviços para ajudar a criar desenhos 2D para fabricação de chapas metálicas?

Sim, a equipe de especialistas da Prolean pode ajudá-lo a criar desenhos 2D detalhados e precisos para seus projetos de fabricação de chapas metálicas. Contacte-nos para mais informações.


Referências

  1. https://www.eng-tips.com/viewthread.cfm?qid=308842 
  2. https://www.truecadd.com/sheet-metal-design.php

0 Comentários

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você


Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.

Fresamento de roscas vs. rosqueamento: quais são as principais diferenças?

Início Usinagem CNC Fresamento de roscas vs. rosqueamento: quais são as principais diferenças?

Fresamento de roscas vs. rosqueamento: quais são as principais diferenças?

Autor: D. Acharya
Data de publicação: 13 de janeiro de 2025
Última modificação: 30 de janeiro de 2026

Uma imagem mostrando um mecanismo de fresamento e rosqueamento

Fresamento de roscas vs. rosqueamento são duas técnicas de usinagem predominantes para fazer uma rosca dentro ou fora dos furos. Essas ranhuras são bastante essenciais porque formam o espaço necessário para os parafusos segurarem e apertarem. Ambos os métodos são amplamente usados ​​em processos de fabricação, embora sejam bastante diferentes.

O processo de fresamento de roscas é perfeito para roscas personalizadas devido à alta precisão dimensional que apresenta. O rosqueamento, por outro lado, é mais fácil e mais barato do que o anterior. Em materiais difíceis de usinar, como titânio, o fresamento de roscas é ideal, enquanto para materiais macios o rosqueamento prevalece. No entanto, depende da necessidade específica, do tipo de material e do tipo de rosca usada.

Neste artigo, exploraremos fresamento de roscas versus rosqueamento, e compararemos cada processo. Ao final do artigo, você aprenderá quando usar cada um para seus projetos.


O que é Fresamento de Roscas?

Imagem mostrando o processo de fresamento de roscas, onde uma fresa multiponto rotativa cria roscas internas precisas em uma peça de trabalho.

Fresagem de Rosca

A fresagem de roscas é uma técnica precisa e automática de produção de roscas. É usada em aplicações onde tolerâncias estreitas são necessárias. Ela emprega uma torneira de rosca moinho como ferramenta de corte. A ferramenta é operada por uma máquina computadorizada controlada numericamente para garantir precisão. A ferramenta gira para cortar a rosca em uma única revolução que forma a rosca inteira.

Uma fresa de rosca é particularmente útil se você precisa fazer roscas de tamanhos diferentes. Uma fresa de rosca pode fazer um ou vários tamanhos de passo, dependendo da necessidade. É possível alternar facilmente entre diferentes tipos de rosca com uma mudança no programa CNC, excluindo assim a necessidade de investir em machos especializados. 
As fresas de rosca são normalmente fabricadas em construção de carboneto por razões de dureza. Essas fresas vêm com efeitos duradouros antes de serem substituídas por outras. No entanto, a manutenção adequada desses produtos pode até mesmo ir além e aumentar sua duração. 

Curiosamente, as fresas de rosca são bastante semelhantes às fresas de topo, mas têm diferentes padrões de rosca na lateral. (Quer obter mais informações, aqui está o nosso guia para técnicas de fresagem cnc).


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Fresamento de roscas: prós e contras

Imagem de peças com rosca externa, com roscas na superfície externa para segurar a aplicação.

Peças Roscadas Externas

O fresamento de roscas oferece grande controle sobre o tamanho da rosca e a capacidade de encaixá-la. Este método pode produzir diferentes tipos de roscas em materiais duros, como titânio. Em outras palavras, não é preciso mais de uma ferramenta para usar ao executar o fresamento de roscas, ao contrário do rosqueamento, onde roscas de tamanhos diferentes exigem ferramentas diferentes.

Além de muitos benefícios, a fresagem de roscas é um pouco desafiadora. Uma vez que requer equipamento especial. As velocidades do fuso podem ser tão altas quanto 60,000 RPM para tornar a máquina eficiente para operar. Além disso, não permita o uso da fresagem de roscas para fazer roscas superfinas que são tipicamente usadas em relojoaria ou em um dispositivo médico. 


O que é tocar?

Imagem do processo de rosqueamento, onde uma ferramenta rotativa cria roscas internas dentro de um furo em uma peça de trabalho.

Rosqueamento

A rosqueamento é outra técnica mais barata e fácil para fazer roscas em furos. Existe uma ferramenta de rosqueamento e parece um parafuso com ranhuras de um lado e lisas do outro lado. O rosqueamento remove uma rosca como ferramenta de corte de torneira é girado para dentro do furo. É um processo fácil que pode ser feito manualmente ou com uma ferramenta automática.

Em um centro de rosqueamento CNC, um furo é feito rosqueando suas paredes usando uma ferramenta conhecida como macho. O furo tem que ser grande o suficiente para receber o macho, mas pequeno o suficiente para permitir a formação de rosca. 

O rosqueamento normalmente envolve resfriamento para minimizar o calor e o atrito, a torneira é girada em seguida para fazer as roscas. Às vezes, a direção pode ter que ser alterada para limpar qualquer material construído que possa estar preso na superfície.

Ferramentas de rosqueamento têm cortes com bordas finas para descascar cavacos enquanto fresam. Elas são mantidas em um lugar fixo usando uma pinça, mandril ou qualquer suporte de ferramenta.


Tapping: prós e contras

O rosqueamento é benéfico quando é necessário criar várias roscas de uma só vez. Isso é especialmente adequado para a fabricação de roscas finas e extremamente penetrantes em materiais de grande dureza, como aço. O rosqueamento é ótimo se você precisa fresar pequenas roscas.

No entanto, o rosqueamento necessita do uso de várias ferramentas para acomodar vários tamanhos de furos. O dilema é que, uma vez que uma rosca é cortada, a dimensão da seção transversal não pode ser modificada facilmente. Além disso, o rosqueamento é possível apenas para gerar roscas internas e não é adequado para criar roscas externas.


Fresamento de roscas vs. rosqueamento: uma comparação detalhada

A imagem comparando os processos de fresamento de roscas e rosqueamento destaca as diferenças: o fresamento de roscas usa uma fresa multiponto para precisão, enquanto o rosqueamento emprega uma ferramenta de ponto único para roscas internas.

Fresamento de roscas versus rosqueamento

Vamos analisar mais de perto as principais diferenças entre fresamento de roscas e rosqueamento;

Vida útil

Ferramentas de corte na forma de fresamento de rosca são mais duráveis, especificamente quando construídas de material de carboneto. Essas ferramentas podem durar milhares de furos antes da substituição. Em geral, as ferramentas de rosqueamento são feitas de aço rápido, que se desgasta mais rapidamente. Elas duram apenas algumas centenas de furos, especialmente quando trabalham em materiais duros e de alta resistência.

Tipo de linha

Imagem exibindo três tipos de machos de rosqueamento: machos de máquina para rosqueamento automatizado, machos manuais para uso manual e machos de rolo para formar roscas sem corte.

Torneiras de Rosqueamento

O fresamento de roscas é multifacetado. Ele pode fazer roscas internas e externas. O rosqueamento é limitado apenas a roscas internas. Isso torna o fresamento de roscas mais flexível para diferentes projetos.

Flexibilidade

O fresamento de roscas tem alta flexibilidade, como é evidente em sua aplicação. Em outra nota, é possível controlar o tamanho da rosca por meio da programação de controle CNC. Em contraste, o rosqueamento é menos capaz porque o tamanho da torneira selecionada define o tamanho da rosca. Isso restringe a capacidade de se adequar a vários tamanhos, pois eles estão contidos no mesmo suporte.

Precisão dimensional

Imagem mostrando dois tipos de ferramentas para rosqueamento interno, projetadas para diferentes ângulos e condições, usadas para criação de roscas precisas.

Ferramentas para Rosqueamento Interno

O fresamento de roscas é geralmente mais preciso e superpreciso. Ele oferece a possibilidade de exercer um controle exato das dimensões das roscas. O rosqueamento, no entanto, é menos preciso. Qualquer leve torção ou variação de grão no material usado em sua construção pode levar a resultados imprecisos.

Tamanho da rosca

Não há um tamanho específico que não possa ser fresado por rosca. Você pode fazer roscas de diâmetros menores e maiores. Em comparação, o rosqueamento deve ser feito apenas em roscas pequenas padrão. Ele falha na formação de roscas maiores.

Requisitos de potência

O fresamento de roscas novamente requer mais potência. O processo envolve movimentos intrincados acoplados a velocidades relativamente altas; ainda mais para materiais desafiadores. Enquanto o Tapping é menos intensivo em potência, pois é uma operação básica de corte.

Qualidade da linha

O fresamento de roscas proporciona roscas de ótima qualidade. Ele pode produzir acabamentos mais suaves, especialmente em materiais duros. Por outro lado, o rosqueamento não fornece resultados comparáveis ​​ao fresamento de roscas, especialmente ao trabalhar em materiais mais duros. O acabamento pode não ter o brilho esperado.

Agilidade (Speed)

O rosqueamento é uma operação relativamente rápida. Ele pode fazer uma rosca de 1/4”– 20 em cerca de 4-5 segundos. As velocidades e avanços da fresadora de roscas normalmente demoram um pouco mais, aproximadamente 8-10 segundos para o mesmo tamanho de rosca. Mas ele perde a eficiência que foi mostrada em compiladores de código assembly anteriores.

Formação de cavacos

Imagem ilustrando o processo de quebra de cavacos em três etapas no rosqueamento, mostrando os estágios de formação, corte e remoção de cavacos.

Quebra de cavacos na rosca

O fresamento de rosca resulta na criação de cavacos pequenos e gerenciáveis ​​em comparação com o rosqueamento. Esses cavacos não são tão propensos a interromper o processo quanto os outros cavacos. Em contraste, o rosqueamento é um cavaco mais extenso e fibroso em comparação com o fatiamento e, portanto, é difícil de gerenciar. Muitos desses cavacos exigem operações adicionais para serem limpos.

Aplicações

O fresamento de roscas é aplicado principalmente para roscas grandes e especiais. É mais eficaz quando usado para fazer peças de paredes finas, complexas ou precisas. Além disso, o rosqueamento é útil para micro e passos finos, roscas padrão e roscas de paredes finas. Elas são geralmente usadas nas indústrias automobilística, aeronáutica e elétrica. (Obtenha mais insights em nosso guia abrangente sobre aplicações de fresamento cnc)

Materiais

O fresamento de rosca pode produzir até bons resultados em materiais difíceis de cortar. Eles são capazes de trabalhar com alumínio, aço inoxidável, titânio, ligas de alta temperatura e plásticos. Enquanto isso, o rosqueamento é bem adequado para materiais macios, como alumínio, latão, aço macio e plásticos.

Processo de corte de rosca

Imagem mostrando movimentos de corte de rosca, com foco no comprimento, passo e alinhamento da ferramenta durante o processo de rosqueamento.

Movimentos de corte de rosca

O fresamento de rosca emprega o uso de movimento espiral para fresar roscas. Neste padrão de saca-rolhas, a máquina CNC controla a ferramenta. Por outro lado, o rosqueamento pega roscas copiando o formato do furo.

Processo de Roscas Internas

Imagem do processo de rosqueamento interno, criando roscas dentro de um furo em uma peça de trabalho.

Rosca interna 

O fresamento de rosca pode ser feito internamente, e sua operação envolve um movimento espiral. A posição da ferramenta é determinada pelo controle na máquina CNC para produzir as roscas conforme necessário. O rosqueamento envolve o corte de roscas internas em um pequeno furo usando uma torneira que corresponde ao tamanho do furo.

Processo de Threads Externos

Imagem do processo de fresamento de rosca externa, onde uma fresa rotativa cria roscas na superfície externa de uma peça de trabalho.

Fresamento de rosca externa

O fresamento de rosca pode produzir e cortar roscas externas. A ferramenta é movida ao redor da periferia externa do material pela máquina CNC. O rosqueamento não é aplicado a roscas externas. Ele só é eficiente na iniciação de roscas internas.

Custo

O fresamento de roscas é, no entanto, mais caro inicialmente. Embora o maquinário seja mais caro, é mais lento do que os métodos de produção tradicionais. Mas é econômico a longo prazo, pois não precisa de outras ferramentas. O rosqueamento é acessível nos estágios iniciais da operação, mas as ferramentas precisam de substituição frequente. Você também precisa de machos diferentes para diferentes tamanhos de furo.


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Escolhendo entre fresamento de roscas e rosqueamento

Se você estiver indeciso sobre escolher fresamento de rosca ou rosqueamento para suas necessidades de fabricação, a tabela abaixo orientará sua decisão.

Tabela de comparação: fresamento de roscas vs rosqueamento

Cada Cliente Fresagem de Rosca Tocar
Agilidade (Speed)   ✔
Vida útil da ferramenta ✔  
Flexibilidade ✔  
Precisão ✔  
Fios pequenos/profundos   ✔
Fios grandes/personalizados ✔  
Ajuste de rosca ✔  
Qualidade da linha ✔  
Controle de Chip ✔  
Custo   ✔


Quando escolher o fresamento de roscas?

O fresamento de rosca é ideal quando se trata de requisitos como flexibilidade, precisão e longevidade das ferramentas utilizadas. É adequado ao fazer fios largos ou individualistas e também ao lidar com vários meios. Ele dura mais e não há necessidade de mudar o tamanho da rosca de vez em quando porque você pode fazer isso facilmente. (Leia mais sobre fresagem cnc).


Quando escolher o Tapping?

O rosqueamento é benéfico quando você precisa de muitas roscas em um tempo mais curto, ou roscas pequenas ou profundas em particular. É um método mais rápido e econômico quando usado para projetos de pequena escala e grande quantidade com tipos de rosca normais. No entanto, se você for trabalhar com materiais diferentes ou se precisar de algumas roscas especiais, neste caso, o fresamento de roscas será melhor para você.


Resumo – Fresamento de Rosca vs Rosqueamento

Para resumir, o artigo aborda alguns dos aspectos críticos entre fresamento de rosca e rosqueamento. Ambos os métodos soam iguais e são usados ​​de forma intercambiável em setores de manufatura. No entanto, há muitas diferenças entre os dois. O fresamento de rosca é uma abordagem automática para furos de rosca, enquanto o rosqueamento é normalmente empregado manualmente e às vezes se refere ao rosqueamento manual. Portanto, escolher rosqueamento ou rosqueamento depende da sua aplicação, escolha do material e cronogramas do projeto.


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Serviços de rosqueamento e fresamento CNC na Prolean Tech

Imagem mostrando as capacidades de fresamento CNC da Prolean Tech. Ela destaca o fresamento de 3, 4 e 5 eixos para peças complexas de alta precisão com tolerâncias tão baixas quanto ±0.0002.

Se você está procurando uma solução confiável e completa para serviço de moagem cnc, A Prolean Tech está aqui para ajudar. Entre em contato conosco hoje mesmo para todas as suas necessidades de usinagem! 

Você pode consultar nossa equipe para decidir qual desses métodos melhor se encaixa no seu caso. Além disso, se você quiser terceirizar seus projetos de fabricação de metal e engenharia de precisão para um profissional, sinta-se à vontade para entrar em contato conosco. Nossos engenheiros e profissionais qualificados garantirão que seu projeto esteja pronto e funcionando no menor tempo possível!

0 Comentários

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você


Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.

Usinagem com Tolerâncias Estreitas – Aplicações Industriais e Casos de Uso

Início Usinagem CNC Usinagem com Tolerâncias Estreitas – Aplicações Industriais e Casos de Uso

Usinagem com Tolerâncias Estreitas – Aplicações Industriais e Casos de Uso

Data de publicação: 28 de março de 2024
Última modificação: 30 de janeiro de 2026

“A usinagem com tolerâncias rígidas é a medida de precisão necessária para produzir uma peça. Esta técnica de usinagem concentra-se na precisão, garantindo superfícies lisas e todos os outros requisitos para padrões de desempenho.” 

O processo de usinagem passou por mudanças significativas, principalmente após a introdução da tecnologia. Um parâmetro que a tecnologia influencia fortemente é usinagem com tolerâncias apertadas valores. 

Na usinagem, as tolerâncias são cruciais a serem consideradas, pois determinam as propriedades do produto que os engenheiros pretendem fabricar. Portanto, as empresas buscam o melhor tipo de usinagem com tolerâncias restritas, pois ela desempenha um papel importante. Para compreender totalmente o conceito, considere-o como o limite ou a extensão em que os fabricantes podem remodelar o produto final. 

Este blog apresentará um guia completo para usinagem com tolerâncias apertadas com aplicações industriais e casos de uso.


O que é usinagem com tolerância?

A tolerância da máquina, como o nome sugere, é o limite possível até o qual uma variação na geometria ou dimensão pode corresponder ao projeto ideal. 

Entenda-o como a representação da precisão em qualquer processo de fabricação. Alcançar a perfeição é difícil de alcançar em todos os processos, pois há muitas restrições ao longo do caminho. 

Tolerâncias de Usinagem CNC

No contexto da usinagem com tolerâncias rígidas, os valores das tolerâncias ou “limites” nunca podem ser zero. Mas existem muitas técnicas, graças à tecnologia, que reduzem ao mínimo o valor da tolerância da máquina. 

Uma dessas abordagens é usinagem CNC que ajuda os engenheiros a alcançar os melhores valores possíveis quando se trata de usinagem com tolerância apertada. Os fabricantes medem esses valores no formato de ±0,x. Esta é a sintaxe padrão para determinar tolerâncias rígidas de máquina.

Relacionado a: Tolerância em usinagem CNC


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Como calcular e listar tolerâncias de usinagem? 

Cálculo de tolerâncias mais rígidas

Existem diferentes fatores a serem considerados usinagem com tolerâncias apertadas práticas que contribuem para o produto final. Aqui estão alguns dos conceitos básicos que ajudam os engenheiros a calcular tolerâncias.

Tamanho Básico e Real 

Existe uma diferença entre o tamanho básico de uma peça e as dimensões reais do produto final. O tamanho básico vem dos projetos e os fabricantes estão cientes de certas tolerâncias. Em contraste, o tamanho real não é um valor teórico, pois é a peça acabada. Os engenheiros pretendem aproximar o tamanho básico e real o mais próximo possível.

Desvio

É a variação de tamanhos permitida em relação ao tamanho básico. O desvio tem dois limites que são tipos de limites superior e inferior de tamanho máximo permitido. A fórmula geral para calcular esses desvios é: 

Superior = Limite Superior – Tamanho Básico

Inferior = Limite Inferior – Tamanho Básico

Data

Na usinagem com tolerâncias restritas, o conceito de referência vem de diferentes tipos de áreas de dimensionamento geométrico. 

Limites

Como o nome sugere, são permitidos limites nas dimensões da peça. Aqui também estão dois tipos de limites superior e inferior. Esses limites determinam a usabilidade da peça. Por exemplo, se a peça ultrapassar a dimensão máxima permitida, chamada limite superior, ou retroceder a dimensão mínima permitida, ou seja, limite inferior, o componente é rejeitado para uso na vida real. 


Exemplos industriais de usinagem com tolerâncias rígidas

Na indústria, vários tipos de padrões de tolerâncias rígidos são observados como parte do processo de usinagem. Aqui estão alguns dos exemplos industriais mais proeminentes de usinagem com tolerâncias restritas. 

Tolerâncias de Usinagem Padrão

Um dos tipos mais comuns é a tolerância padrão da máquina, que é de aproximadamente ±0.005 e é usada para a maioria das peças fabricadas atualmente. A faixa de tolerâncias de usinagem padrão é de ±0.005 e vai até ±0.030. Essa faixa de valores ajuda os engenheiros a aplicar os diferentes níveis de tolerância aos seus processos de fabricação. 

A maioria dos processos industriais que se enquadram na faixa de tolerâncias padrão da máquina são usinagem CNC, impressão 3D, gravação e corte de juntas. Todos esses processos possuem diferentes valores de tolerâncias de usinagem padrão que estão entre a faixa mencionada acima.

Menores tolerâncias de microusinagem

A próxima tolerância industrial comum na lista são as tolerâncias de microusinagem, que são extremamente rígidas e benéficas para a fabricação de micropeças. A faixa geral de tolerância de microusinagem está entre ±0.001 a ±0.005. 

No entanto, as aplicações de tolerâncias na fabricação especializada também podem ir além do uso de tecnologia avançada e equipamentos modernos. Isso é chamado de tolerância de usinagem de alta precisão e pode chegar a ±0.0001. 

É importante mencionar aqui que diferentes fatores podem influenciar os valores das tolerâncias de microusinagem, tais como a propriedade do material, a precisão da ferramenta e, mais importante, a estabilidade da peça. 

Ferramentas MicroEDM

Nas menores tolerâncias de microusinagem, as ferramentas que ajudam a atingir esses valores apertados desempenham um papel crucial. Por exemplo, as descargas elétricas ou faíscas de fresas, brocas e partículas abrasivas impactam o processo de usinagem. O uso de ferramentas de alta precisão permite feedback de alta resolução que é essencial para a precisão.

Tolerâncias de usinagem a laser de femtosegundo

As tolerâncias de usinagem a laser são mais comuns em aplicações industriais onde os componentes precisam ser tão precisos quanto possível. Na lista de usinagem com tolerâncias rígidas, a usinagem a laser de femtosegundo oferece níveis incomparáveis ​​de valores de precisão. 

Estes valores podem descer até ± 0.00004! Neste tipo de usinagem com tolerâncias restritas, os engenheiros usam lasers ultrarrápidos para erradicar o material de acesso da peça de trabalho. É um processo sem toque que oferece níveis extremos de precisão e tem ainda menos restrições em comparação com a microusinagem.

 Uma desvantagem da usinagem a laser é a velocidade. É muito mais lento em comparação com outras técnicas e é reservado apenas para requisitos de características finas de produtos de alto custo. Os engenheiros não recomendam o uso deste método para remoção de material a granel. 


Antes de escolher tolerâncias rígidas – leia isto

Tolerâncias apertadas fornecer altos níveis de precisão e exatidão na fabricação de produtos. Porém, é sempre necessário aprender a utilização adequada da tecnologia antes de utilizá-la. Diferentes fatores que os fabricantes precisam considerar antes de escolher tolerâncias restritas. Alguns deles são mencionados abaixo.  

Custos de aplicação

Quanto mais precisa for a técnica, maior será o custo de sua implementação. Para os casos ideais, é melhor escolher as tolerâncias corretas para produtos específicos, em vez de escolher as absolutamente precisas, pois podem disparar os gráficos de despesas dentro do orçamento. Uma regra prática é descobrir a faixa aceitável de tolerâncias para o produto final antes de escolher qualquer técnica específica. 

Dependência de Materiais

A natureza de cada superfície de material se comporta de maneira diferente e possui níveis únicos de rugosidade. Por exemplo, a pedra natural tem uma superfície lisa que causa pequenas aberrações no material. Estas mudanças na natureza do material impactam a precisão do processo de usinagem. A natureza do material depende de vários fatores, como calor, condutividade e condições ambientais em que é colocado. 

Escolha dos Métodos de Usinagem

Diferentes métodos de usinagem oferecem diferentes níveis de precisão ao produto final. Em geral, a usinagem CNC é um método amplamente utilizado que fornece tolerâncias restritas com alta precisão. Outros métodos, como corte a laser e microusinagem, podem impactar significativamente as tolerâncias. Portanto, os engenheiros de fabricação elaboram o projeto de acordo.


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Obtenha a ajuda da Prolean para obter a tolerância correta de usinagem

Proleano está aqui para ajudar as empresas com todos os aspectos técnicos da usinagem moderna. Lidar com tolerâncias e outros fatores pode se tornar uma dor de cabeça na maioria das vezes e garantimos a solução desse problema com nossos melhores serviços de usinagem. 

A Pro-lean conta com uma equipe de especialistas que transformam a usinagem CNC utilizando as mais recentes técnicas e equipamentos. Isso leva a fabricação comercial de diversos produtos para o próximo nível, garantindo o melhor uso possível das tolerâncias de usinagem em tempo real. Ao escolher os serviços de usinagem CNC da Pro-Lean, os fabricantes podem criar protótipos rápidos e peças de produção em pouco tempo. 

Contato hoje mesmo para obter a melhor tolerância de máquina possível específica para seu caso de uso ou fale com um especialista para deixar suas peças prontas em poucos dias. Envie-nos sua consulta para obter um instante citar.

Leia mais:


Resumindo

Usinagem com tolerância apertada fornece um alto grau de precisão aos produtos. Estes são cruciais para refinar o resultado de qualquer produto e podem levar a resultados de melhor qualidade. Técnicas de usinagem com tolerâncias rígidas são amplamente utilizadas na indústria de manufatura para produzir várias peças com precisão. 

Esses menores valores desempenham um papel indispensável no processo de fabricação e não podem ser negligenciados. Desde tolerâncias de usinagem padrão até corte a laser, a escolha é importante e, à medida que a tecnologia evolui, o futuro das tolerâncias rígidas da máquina parece ainda mais refinado do que nunca. Em última análise, os benefícios da utilização de tolerâncias rigorosas são incomparáveis, mas necessitam de uma avaliação cuidadosa, uma vez que implicam custos mais elevados e complexidades de implementação. 


Perguntas Frequentes

Q1. Qual é a tolerância de usinagem mais difícil de alcançar?

Na usinagem CNC, é um desafio alcançar tolerâncias posicionais rígidas, como concentricidade ou paralelismo, devido às restrições de precisão de vários recursos. 

Q2. Quais são as tolerâncias de usinagem mais comuns?

Usinagem CNC, fresamento CNC de 3 eixos, roteamento CNC, gravação, corte de juntas e impressão 3D são algumas das técnicas de tolerância de máquina mais comuns. 

Q3. O que é precisão versus exatidão em usinagem com tolerâncias restritas?

Há uma diferença, pois a precisão se refere à estreita concordância da variação nas dimensões, enquanto a precisão indica a proximidade do componente final fabricado e sua medição de acordo com as especificações padrão. 

Q4. Como obter o melhor resultado usando a técnica de tolerância à micromáquina?

Usar as ferramentas mais recentes do mercado pode ajudar os fabricantes a obter o melhor.

2 Comentários

  1. Além do molde pvt.

    O que você acha, quão pequena tolerância posso conseguir com CNC para cavidades de moldes de injeção? O molde é de tamanho pequeno (aprox. 20 cm x 15 cm).

    Resposta
    • Dikendra Acharya

      Se você combinou CNC com EDM para a fabricação de moldes, poderá facilmente atingir a tolerância de 0.001 a ±0.005 mm

      Resposta

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você


Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.

Retilinidade GD&T: Um guia para controle de superfície e eixo

Início Guia de Design Retilinidade GD&T: Um guia para controle de superfície e eixo

Retilinidade GD&T: Um guia para controle de superfície e eixo

Data de publicação: 27 de junho de 2025
Última modificação: 23 de janeiro de 2026

Um diagrama ilustrado mostrando o conceito de retidão em GD&T, com linhas de referência e recursos rotulados na superfície de uma peça.

Retidão GD&T

O dimensionamento geométrico e a tolerância ajudam você a se comunicar desenho técnico e características de design. Estabelece padrões de tolerância, qualidade e intenção na fabricação.

O símbolo de retilinidade desempenha um papel fundamental neste sistema. Neste artigo, você aprenderá o que são GD e retilinidade t. Você também entenderá como medi-las e como elas diferem da planicidade.


A que se refere a retidão GD&T?

Um diagrama ilustrado mostrando o método de medição de retidão, apresentando uma superfície de peça e um eixo de referência.

Medindo a retidão

Tolerância Geométrica Retilinidade regula a retidão de características individuais ou de elementos de características em uma peça, não da peça inteira. Além disso, nenhuma peça pode ser perfeitamente reta, mas suficientemente reta. Esta chamada indica a retidão permitida na direção do comprimento da característica.

A retidão abrange duas funcionalidades. Ela pode comandar linhas sobre a superfície ou característica do eixo de tamanho. O quadro de controle de características é diferente em cada uso.

Vamos simplificar essas duas funções e o que elas envolvem para você.

Retidão da superfície

Uma ilustração simples mostrando o símbolo de chamada GD&T de retidão dentro de um quadro de controle de recurso.

Retidão em GD&T

Ao usar esta chamada em uma superfície, ela regula a retidão da superfície. A faixa da zona de aceitabilidade está acima e abaixo da superfície ideal. Ela restringe a variação da superfície.

A retidão da superfície verifica qualquer linha na superfície. Ela será usada de duas maneiras. A primeira é em superfícies planas, como a face de um cubo. A segunda, em superfícies cilíndricas ao longo de seu cilindro.

A zona de tolerância nos dois casos assemelha-se a duas linhas paralelas. São linhas que estão acima e abaixo da superfície. Isso dá à sua peça uma área de superfície bidimensional.

Retidão do eixo

Uma ilustração mostrando a retidão de um eixo em GD&T. Ela mostra uma parte cilíndrica e uma linha de referência representando o eixo central ideal.

Retidão de um eixo

Também é possível regular a retidão do eixo com a ajuda de uma chamada GD&T. O eixo precisa permanecer dentro dos limites para que a montagem seja adequada. A linha do canteiro central não é muito curvada pela retidão.

Neste caso, a zona de tolerância não está acima ou abaixo da superfície. Em vez disso, ela assume a forma de um cilindro em torno do eixo. Para passar a peça, seu eixo deve estar dentro deste cilindro.

Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Estrutura de controle de características de retidão GD&T

O quadro de controle de recursos fornece todos os detalhes de usinagem com tolerância apertada. Possui o símbolo de retidão e tolerância exibidos.

Retilinidade da superfície FCF

O símbolo de retilinidade da superfície é uma linha curta orientada horizontalmente. Ele exibe o valor da tolerância e possíveis modificadores, como a condição máxima do material. A zona de tolerância geométrica de retilinidade é ampla, portanto, não há necessidade de símbolos adicionais. Aqui, você não precisa de um dado. A seta do líder indica a superfície que você está no controle.

Retidão do eixo FCFUma ilustração mostrando a medição de retidão em um tubo usando um medidor de ID, apresentando um símbolo de retidão GD&T com um valor de tolerância especificado.

Medindo a retidão do tubo

O quadro de retilinidade do eixo é semelhante ao do FCF reto, com a única exceção. A segunda caixa tem um símbolo de diâmetro, visto que a área de tolerância é um cilindro. A seta guia é direcionada para a dimensão da peça de diâmetro, e não para a superfície.

A localização da seta afeta a chamada, determinando o eixo/plano central de um elemento. E quando você vê a seta apontando para uma dimensão de tamanho, você sabe que essa é a dimensão que determina a retidão do eixo.


Chamada e símbolo de retidão

Um diagrama rotulado comparando chamadas de retidão em 2D e 3D.

Retidão em chamadas 2D e 3D

É fácil mostrar o símbolo da retidão em desenhos usando a ferramenta correta Símbolos GD&TO símbolo se assemelha a uma linha horizontal curta. É uma chamada que você coloca em uma superfície ou elemento de um tamanho específico.

Tenha em mente que retidão não significa um dado. Isso a distingue de outros símbolos, como o paralelismo. É uma forma que é controlada sem estar ancorada.

No entanto, existem duas aplicações principais da retidão, das quais você deve estar ciente. Uma governa a retidão da superfície, e a outra regulamenta a retidão da linha mediana.


Retidão na Linha Mediana Derivada em GD e T

Uma ilustração mostrando a retidão da linha mediana derivada em uma peça cilíndrica. O eixo central é destacado e rotulado com o controle de retidão GD&T.

Retidão da linha mediana derivada

A linha central resultante é o eixo inexistente da sua peça. É comumente usada com formas cilíndricas. A aplicação da tolerância de retidão neste caso controla a retidão do eixo.

A área da zona de tolerância é um cilindro com eixo perfeito. Esta área seleciona ângulos, curvas e irregularidades de forma. Ele fornece a você tridimensional manipulação da forma do recurso.

Para fazer esta chamada, você não precisa de um datum. A retilinidade não se refere a um datum, ao contrário de outros símbolos, como a perpendicularidade. Isso facilita o uso.


Retidão da chamada MMCUm diagrama ilustrando a Condição Máxima do Material (MMC) com dimensões rotuladas e símbolos GD&T.

Condição Máxima de Material (MMC)

Às vezes, você descobrirá que a condição máxima do material, MMC, é empregada com retidão. A MMC também garante que sua peça seja compatível com as peças correspondentes, mesmo quando grandes. A MMC de um eixo é o diâmetro máximo.

Na MMC (Condição Máxima do Material – o maior tamanho de eixo), o eixo deve estar perfeitamente reto dentro da tolerância de retilinidade definida. O diâmetro do furo do medidor de gō funcional é igual ao tamanho da MMC do eixo MENOS o valor da tolerância de retilinidade especificado na MMC. 


Tolerância de bônus explicada

Um diagrama ilustrando a tolerância de bônus GD&T. Ele mostra como a tolerância adicional é obtida quando um elemento se afasta de sua Condição Máxima de Material.

Tolerância de bônus GD&T

A tolerância bônus é usada quando a peça é menor que o tamanho máximo. Se o diâmetro do eixo for menor que o permitido, você terá uma margem de retilinidade adicional. Por exemplo, um eixo mais estreito fornece esse espaço adicional dentro do comprimento de retilinidade.

Se o eixo for subdimensionado por Mm 0.02, Você ganha essa quantidade como bônus de tolerância à retidão ao usar o modificador MMC. Você não perde flexibilidade e mantém o controle durante todo o processo.

Este recurso sofisticado auxilia você a lidar com as variações presentes na fabricação. Ele demonstra a interação entre retidão e MMC para manter a funcionalidade das peças..

Como medir a retidão de uma linha mediana derivada

Quando se trata da retidão da linha mediana, ela é medida de forma diferente das superfícies. O método mais comum é o medidor cilíndrico. Este instrumento é mais ou menos um instrumento para inspecionar a qualidade.

Isso tem que ser verdade, pois fica claro quando você insere a peça no furo e ela encaixa. Pouca interferência em qualquer lugar indica que a peça é padrão.

Alternativamente, você pode utilizar uma máquina de medição por coordenadas, ou CMM. Ela coleta algumas amostras do centro ao longo do eixo. No entanto, esse método é mais demorado e aplicável apenas a casos especiais.

Em geral, uma verificação rápida da qualidade é obtida com o uso de um medidor cilíndrico. Ele ajudará você a garantir o bom funcionamento da peça. No entanto, se runout GD&T Se especificado, a inspeção também deve considerar a orientação da peça e sua relação com um dado. Geralmente, são necessários equipamentos mais avançados, como uma CMM ou indicadores de mostrador em um dispositivo rotativo.

Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Quais são as diferenças entre retilinidade e planicidade GD&T?

Um diagrama que ilustra a planura em GD&T. Ele representa uma superfície com linhas de zona de tolerância e um símbolo de planura.

Planicidade em GD&T

Você pode confundir plano com reto; eles são tão parecidos. No entanto, esses dois controlam aspectos diferentes em usinagem CNC. Vamos examinar as distinções significativas.

Planicidade é um controle geométrico que define a uniformidade geral de uma superfície. Retidão lida apenas com uma reta. Isso implica que a planura é uma área completa, enquanto a retidão é unidimensional.

A planura controla a variação de uma superfície nominalmente plana (uma característica 2D) em relação a um plano perfeito (um conceito 3D). A retilinidade controla a variação de elementos de linha individuais (características 1D) ao longo de uma superfície ou de uma linha mediana derivada em relação a uma linha reta perfeita (também um conceito 3D).

A planicidade se aplica apenas a superfícies planas e requer que toda a superfície esteja dentro dos limites. A retilinearidade pode ser aplicada para controlar elementos de linha em qualquer superfície (plana, cilíndrica, etc.). Além disso, ela deriva a linha mediana (eixo/plano central) de uma feição de tamanho. As linhas centrais são teóricas e não podem ser toleradas; é a linha mediana derivada de uma feição real (como um furo ou pino) que é controlada.

Por que usar tolerância de retidão?

A tolerância de retilinidade é aplicada quando as peças devem estar em contato com uma linha. Ela também identifica algumas superfícies críticas nas quais a atenção da usinagem é direcionada. Isso auxilia na criação de uma combinação e desempenho ideais.

Mangas, tubos e tampas hidráulicas são essenciais para o controle da retilinidade. Esses componentes exigem contato perfeito para trabalhar sob altas pressões. A retilinidade garante que as superfícies atendam aos requisitos de estanqueidade.

Em pinos e peças cilíndricas, é necessário que o eixo seja reto. Isso auxilia essas peças a entrarem em furos ou furos. A chamada garante um bom encaixe no maior tamanho do material.


Gerencie seus projetos de engenharia com a Prolean Tech

Na Prolean Tech, nossa equipe de engenharia se destaca em diversos processos de fabricação. Entregamos peças de teste que correspondem perfeitamente aos seus produtos finais, utilizando serviço CNC personalizado, ferramentas rápidas e moldagem por injeção.

Também ajudamos você a revisar desenhos de engenharia para garantir que eles atendam a todos os requisitos de produção antes da prototipagem ou da fabricação em grande escala.

Comece seu próximo projeto com confiança. Receba um orçamento gratuito da Prolean Tech hoje mesmo!


Perguntas Frequentes

Q1: O que é retidão em GD&T?

A retilinidade em GD&T controla o quão reta uma característica ou linha deve ser em uma peça. Ela limita o desvio de uma linha perfeitamente reta, garantindo que a característica atenda aos requisitos do projeto.

Q2. O que são retidão e planura?

A retilinidade controla a retidão de linhas ou eixos, enquanto a planicidade controla o quão plana é uma superfície inteira. Ambas são tolerâncias geométricas que garantem que as peças se encaixem e funcionem corretamente.

Q3. Qual é a diferença entre planura e retidão?

A planura se aplica a todas as superfícies e controla sua forma tridimensional. A retidão se aplica apenas a linhas ou eixos e controla sua forma bidimensional. A planura abrange uma área; a retidão se concentra em uma única linha.

Q4. Qual é o símbolo geométrico da retidão?

O símbolo geométrico para retilinidade é uma linha horizontal simples, como um traço curto. Este símbolo aparece no quadro de controle de elementos em desenhos de engenharia.

0 Comentários

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você


Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.