Skip to content
ProleanTech Get a Quote →

Cores de zincagem: a tecnologia e as soluções

Início Acabamento Superficial Cores de zincagem: a tecnologia e as soluções

Cores de zincagem: a tecnologia e as soluções

Autor: S. Ruan
Data de publicação: 13 de fevereiro de 2025
Última modificação: 11 de junho de 2026
Tags:

Uma imagem intitulada mostrando nove parafusos de cores diferentes dispostos concentricamenteCores de Zincagem

O processo de acabamento em superfícies metálicas desempenha um papel essencial na funcionalidade e estética da peça. Para fornecedores de diferentes tipos de chapeamento de zincoO procedimento consiste principalmente em dar à peça um acabamento superficial protetor. 

ProleanTech Vai além da galvanização comum, combinando proteção superficial com apelo visual. Nossas peças galvanizadas também apresentam melhor condutividade elétrica. 

O revestimento de zinco convencional apresenta uma coloração cinza prateada ou cinza azulada. Novas tecnologias de acabamento de superfície possibilitam a geração de uma gama maior de cores, incluindo azul, dourado, tons escuros, branco e amarelo cromático. 

Neste artigo, discutiremos as diferentes cores de zincagem, suas aplicações e como a Prolean Tech gera essas cores. 


O que é zincagem?

Uma imagem mostrando um diagrama simplificado de uma configuração de galvanoplastia de zinco

Configuração de galvanoplastia de zinco

Para entender as cores da zincagem, é importante primeiro definir zincagem. É o uso de equipamento especializado para depositar uma camada de zinco em metal base. O processo, que é demonstrado na imagem acima, também é chamado de galvanoplastia ou galvanização. 

A galvanoplastia é um processo eletroquímico diferente da galvanização por imersão a quente, que se caracteriza pela imersão do metal base em zinco fundido a quente. 

Uma imagem de peças metálicas passando por galvanização a quente, suspensas em ganchos em uma instalação industrial.

Galvanização por imersão a quente


O processo de galvanoplastia

O processo de zincagem é complexo, mas nós o aperfeiçoamos na Prolean Tech. Nossa capacidade de corresponder às expectativas do cliente e às tecnicalidades do processo é inigualável. 

Nossos engenheiros estão prontos para acompanhá-lo em todas as etapas do processo de galvanoplastia. 

Seguimos cuidadosamente os seguintes passos para fornecer as melhores cores de zincagem.

Etapa 1: preparação da superfície

Uma superfície metálica originalmente cinza agora com inúmeras manchas de descoloração marrom 

Uma superfície de metal enferrujada

É importante se livrar de todos os detritos, sujeira e ferrugem da superfície do metal antes de galvanizá-la. Uma superfície suja é uma receita para má adesão, o que afetará a funcionalidade da peça no devido tempo. 

O agente de limpeza ideal para esse propósito é um detergente de base alcalina. Siga com um tratamento ácido para remover quaisquer resquícios de ferrugem da superfície. 

Etapa 2: Prepare a solução de galvanoplastia 

Durante o processo de galvanoplastia, o substrato é imerso em uma solução eletrolítica. O nome dessa solução é banho de galvanoplastia. Esse banho contém solução iônica de metal de zinco, além de outros produtos químicos que melhoram o processo. 

Misture todos os produtos químicos necessários nas proporções corretas. 

 Uma imagem de peças metálicas colocadas em um banho de galvanoplastia para galvanoplastia.

Uma configuração de banho de galvanoplastia de zinco

Etapa 3: Determinar o procedimento de galvanoplastia

Com a solução pronta, agora decidimos qual procedimento específico de zincagem usar. As opções são principalmente zincagem de barril e zincagem de rack. A zincagem de barril é caracterizada pela colocação de peças em um barril. O barril é girado a uma velocidade especificada, deixando as peças zincadas.

Para o revestimento de rack, fixamos as peças em um rack e abaixamos lentamente o rack no recipiente de banho de revestimento. Ao contrário do revestimento de barril, o revestimento de rack não move ou gira as peças durante o processo. O revestimento de rack também é projetado para peças maiores. 

Etapa 4: Ligue a corrente elétrica

O processo recebe esse nome pelo fato de que íons metálicos se depositam na superfície do substrato devido a uma corrente elétrica. O substrato é o cátodo porque é o recipiente da corrente elétrica. 

Conforme a CC flui, íons de zinco se depositam no cátodo. A corrente circula até que a paremos quando deposição suficiente tiver ocorrido. 

Etapa 5: Pós-Tratamento 

O núcleo do processo de galvanoplastia pode estar completo neste ponto, mas, frequentemente, o pós-tratamento é necessário. Isso é importante para remover quaisquer restos ou contaminantes do banho de galvanoplastia.

Dependendo do nível de contaminação, as peças eletrogalvanizadas podem ser enxaguadas em água várias vezes. Após secagem completa, as peças podem ser submetidas a tratamento adicional, dependendo dos requisitos. 

Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Como as cores do revestimento de zinco são obtidas

Na Prolean Tech, acreditamos que vale a pena para os clientes entenderem como obtemos diferentes cores de zincagem. Por isso, fornecemos esta explicação perspicaz das maneiras de obter as cores. 

Primeiro, atingir diferentes cores de zinco está relacionado a como os parâmetros do processo são controlados. Os parâmetros do processo incluem espessura do revestimento de zinco e a composição do eletrólito. 

Além disso, os processos de pós-revestimento também podem ajudar a determinar a cor da galvanoplastia de zinco. Cromação e passivação são dois pós-processos populares para produzir diferentes cores de galvanoplastia. 

Efeito do processo de galvanoplastia

A aparência e a cor do componente zincado podem ser afetadas por vários fatores relacionados ao processo:

Condição da superfície dos materiais de galvanoplastia

Usinagem, tratamento térmico e retificação são algumas operações de fabricação que podem afetar a aparência e a cor do componente após ele ter sido zincado. 

Isso ocorre porque esses processos afetam a condição da superfície dos materiais de galvanoplastia, o que afeta os resultados da galvanoplastia. 

Uma imagem de uma superfície metálica amassada e arranhada

A condição da superfície pode afetar o processo

Parâmetros operacionais do processo

O processo de galvanoplastia de zinco é projetado para funcionar dentro de certos parâmetros operacionais. Temperatura, tempo de processo, concentrações e pH são alguns parâmetros que são tipicamente especificados.

No entanto, modificar e ajustar esses parâmetros com tato pode dar uma cor de zincagem interessante. Na Prolean Tech, sabemos como manipular esses parâmetros dentro das faixas permitidas para produzir cores interessantes em diferentes produtos. 

Condições de operação do processo

O método de racking de zincagem é comumente usado para obter cores diferentes dos itens zincados. Como orientamos a peça e a geometria da peça podem contribuir para variações na aparência e na cor após o processo de zincagem. 

Especialistas dirão que o maior efeito dessas condições na cor está no ponto de contato entre o rack e o componente. O uso profissional dessa tática significa ter cuidado para não introduzir deficiências no processo ao tentar variar a aparência e a cor. 

Preparação do material base antes do processo de zincagem

Existem diferentes técnicas de preparação do metal zincado para o processo de zincagem. As mais populares são limpeza química, jateamento abrasivo e ativação química. Todas elas podem ter um efeito perceptível na cor da peça zincada. 

O Processo de Cromação

Revestimento de conversão de cromato também pode fornecer diferentes cores de zincagem. Uma solução de cromato e a camada de zinco reagem quimicamente para produzir cores diferentes. Para obter as diferentes cores, você só precisa variar o tempo de reação, a temperatura de imersão e a concentração. 

Por exemplo, o processo de cromo trivalente produz um revestimento de zinco transparente ou acabamento de zincagem azul, enquanto uma solução de cromo hexavalente produz um revestimento de cromato amarelo. 

Peças redondas de metal zincado amarelo dispostas em um aglomerado

Peças metálicas com revestimento de cromato amarelo

Você também pode ter visto belas cores de galvanoplastia com uma aparência iridescente. Esses são efeitos de uma camada de cromato com uma camada de óxido transparente no topo. Os efeitos são semelhantes ao que você vê quando vê bolhas de sabão de ângulos diferentes. 

Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Quais são as cores do zincado? 

Serviço de galvanização de zinco É possível produzir uma variedade de cores e acabamentos, permitindo que os fabricantes atendam tanto aos requisitos funcionais quanto estéticos.

 A seguir, uma revisão de alguns tipos comuns de opções de cores de galvanoplastia. 

Zinco Azul

Esta cor é distinta e atraente aos olhos. Fabricantes nos setores automotivo e de máquinas gostam muito da tonalidade. É uma das melhores opções de cor se você está procurando um equilíbrio entre estética e resistência à corrosão. Também é uma tonalidade durável, daí sua ampla aplicação. 

Um monte de molas azuis zincadas

Peças zincadas azuis

Zinco Verde

Esta é outra cor de galvanoplastia única e atraente. Uma rápida verificação de suas aplicações revela que os usuários a valorizam por sua adequação onde o rastreamento fácil de peças é necessário. 

Indústrias que usam codificação de cores dependem muito da cor verde de zinco. A indústria automotiva é um excelente exemplo de onde a cor verde de galvanoplastia é amplamente usada para codificação de cores. 

Uma imagem em close de um clipe de metal verde

Uma peça zincada verde

Preto fosco

Para aqueles que preferem peças com aparência contemporânea, a cor preta fosca é uma boa escolha. Por sua aparência não reflexiva, mas elegante, essa cor é adequada para muitas indústrias que precisam de tal sutileza. 

A cor de zincagem preta fosca encontra amplo uso nas indústrias automotiva e eletrônica. É altamente durável e se adapta a diferentes aplicações. 

Uma coleção de parafusos zincados pretos foscos

Peças de metal preto fosco

Prata brilhante

Se você está procurando por uma aparência lisa e brilhante, a cor de zincagem prateada brilhante é a escolha perfeita. Você encontrará essa tonalidade em peças que enfatizam os aspectos decorativos, por exemplo, nas seções de eletrônicos e bens de consumo.

A cor prata brilhante também é boa para resistência à corrosão, então não hesite em usá-la em ambientes externos ou úmidos. 

Um fecho de metal brilhante em forma de U com roscas em ambas as extremidades e dois parafusos ao lado

Um fixador de metal prateado brilhante com revestimento de zinco.

Gold

A cor dourada dá às peças uma aparência ornamental elevada e valor. Claro, o principal benefício da cor dourada é o apelo visual, mas o efeito vai além disso.

Componentes banhados a ouro apresentam incrível resistência à corrosão, portanto são muito duráveis. Essas peças também são muito versáteis, particularmente para aplicações de ponta que exigem uma mistura de funcionalidade e estética. 

Nozes douradas dispostas sobre uma superfície

Porcas zincadas a ouro


Serviços de coloração de zincagem na Prolean Tech

A Prolean Tech é uma orgulhosa fornecedora de serviços de zincagem com diferentes opções de matiz. Quando você vem até nós, nosso primeiro passo é avaliar os requisitos do seu projeto.

Nossa equipe altamente experiente também faz uma análise de custo-benefício para garantir que estamos oferecendo o serviço de galvanoplastia mais econômico. 

Discutimos com o cliente a solução ideal para garantir economia de custos e resultados que superem as expectativas. Entre em contato com nossos especialistas do setor para descobrir como somos capazes de lidar com todos os pedidos personalizados de galvanoplastia.  


Conclusão

Se há um processo de fabricação que demonstra uma mistura perfeita de estética e funcionalidade das peças, é o processo de cores de zincagem. Os clientes desfrutam de uma melhoria duradoura da aparência e do desempenho do produto. 

Neste guia, fornecemos uma análise aprofundada das cores de galvanoplastia, estabelecendo uma base sólida para qualquer pessoa que queira definir a galvanoplastia, entender o processo e escolher a melhor cor de galvanoplastia para seu produto. 

Não importa se você atua no setor aeroespacial, automotivo ou eletrônico, sempre há uma cor ou textura de galvanoplastia adequada para seu produto. 

Para a melhor combinação de cores e qualidade de galvanoplastia, considere fazer uma parceria com a Prolean Tech, uma fornecedora de soluções confiável há muitos anos. Faça sua cotação agora! 


Perguntas Frequentes

O que é galvanoplastia tipo 3?

O revestimento de zinco tipo 3 é uma tonalidade semelhante à prata, que é principalmente para resistência à corrosão. É simples, com uma cor de revestimento de zinco transparente. 

Qual é a diferença entre zinco transparente e zinco azul?

O zinco transparente é incolor com um acabamento prateado, enquanto o zinco azul tem uma aparência azulada do processo de cromo trivalente. Enquanto os dois acabamentos oferecem resistência à corrosão, o zinco azul tende a ser um pouco melhor. 

Qual é a diferença entre galvanoplastia Tipo 1 e Tipo 2?

A diferença está na presença ou ausência de um acabamento de cromato. O revestimento de zinco tipo 2 incorpora revestimento de conversão de cromato, mas o revestimento tipo 2 não. O acabamento de cromato não só fornece opções de cores, mas também promove resistência à corrosão. 

Zincado enferruja?

Sim, o zincado pode enferrujar, mas somente se for usado em condições severas e mal conservado. O revestimento é eficaz em manter a ferrugem longe porque é a cobertura sacrificial para os materiais de zincagem. 

O revestimento de zinco eficaz e a manutenção adequada podem manter a placa intacta por muitos anos. 

Quanto tempo o revestimento zincado dura em áreas externas?

Dependendo das condições de trabalho e do nível de manutenção, o zincado pode durar de vários a muitos anos ao ar livre. Para estender a vida útil da peça zincada, garanta uma boa passivação e aumente a espessura do zincado. 

Qual é a cor da corrosão do zinco?

A corrosão do zinco ocorre como um pó esbranquiçado que se espalha pela superfície para evitar maiores danos. 

0 Comentários

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você
 

Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.

Por que a usinagem CNC de pequenos lotes é uma vantagem para o seu negócio?

Início Guia de Design Por que a usinagem CNC de pequenos lotes é uma vantagem para o seu negócio?

Por que a usinagem CNC de pequenos lotes é uma vantagem para o seu negócio?

Data de publicação: 6 de fevereiro de 2023
Última modificação: 30 de janeiro de 2026

Peças usinadas em CNC (produção em pequenos lotes)

Peças usinadas em CNC (produção em pequenos lotes)

No cenário de manufatura acelerado de hoje, as empresas precisam de precisão, flexibilidade e eficiência de custo para permanecerem à frente. Mas e se você precisar de peças usinadas em CNC de alta qualidade em volumes baixos, sem os altos custos e atrasos da produção em massa? 

É aqui que a usinagem CNC de pequenos lotes se torna um divisor de águas. Seja você uma startup testando protótipos, um inovador da indústria refinando designs ou um fabricante estabelecido precisando de peças personalizadas, a usinagem CNC de pequenos lotes garante alta precisão, desperdício mínimo e tempos de resposta mais rápidos.

At ProleanTech, somos especializados em usinagem CNC de alta precisão com certificação ISO para produção em pequenos lotes, atendendo a aplicações aeroespaciais, médicas, automotivas e industriais. Oferecemos qualidade incomparável a preços competitivos com máquinas CNC multieixo de última geração, mais de 50 opções de acabamento de superfície e engenheiros especialistas. Nosso processo simplificado garante entrega rápida e confiável em todo o mundo, independentemente da localização.

Não deixe que altos custos ou capacidades de produção limitadas retardem seu negócio. Obtenha uma cotação hoje mesmo e experimente a eficiência, precisão e custo-efetividade da ProleanTech serviços de usinagem CNC em pequenos lotes!

Conteúdo esconder

Vantagens da usinagem CNC de pequenos lotes

A usinagem CNC de pequenos lotes é excelente. Ela traz perfeição e precisão às peças físicas ou produtos. Como é uma empresa de fabricação de baixo volume, é uma excelente opção para estimar o desperdício e a viabilidade da produção em larga escala.

1. Produção em pequena escala

Essa abordagem é ideal para o desenvolvimento de um produto personalizado ou inovador. A usinagem CNC em pequenos lotes pode ser a solução ideal para fabricantes que estejam nos estágios iniciais de desenvolvimento e prototipagem de produtos.

Elimina a necessidade de investimentos iniciais significativos em ferramentas, que são exigidos nos processos tradicionais de produção em massa. Além disso, Designers e pequenos lotes fabricantes de usinagem CNC pode validar o projeto produzindo e testando os produtos físicos em aplicações da vida real.

2. Flexibilidade

Flexibilidade é a capacidade de alterar ou ajustar o processo de produção ou design com facilidade e frequência sem investimentos significativos. A usinagem CNC de pequenos lotes permite mudanças e ajustes fáceis no processo de produção ou projeto sem investimentos dispendiosos em ferramentas. Oferece mais flexibilidade do que a produção em massa tradicional, permitindo mudanças rápidas e fáceis.

3. Custo-efetividade

Algumas empresas precisam trabalhar com prototipagem e testes regulares, especialmente fabricantes que respondem rapidamente às mudanças na demanda do mercado e aos requisitos dos clientes.

Será difícil fabricar todos os componentes e produtos em pequenas quantidades devido ao investimento pesado para uma fábrica especializada em usinagem CNC de pequenos lotes. Nesses cenários, é melhor terceirizar as peças de um fornecedor experiente em usinagem CNC de pequenos lotes.

Na usinagem CNC de pequenos lotes, o custo unitário costuma ser maior do que na produção em massa. Mas o preço geral será menor devido ao menor investimento em ferramentas e equipamentos.

Também priorizamos o uso de uma única máquina CNC para produção de pequenos lotes. Uma das razões para usar uma única máquina é evitar a transferência de um estágio (máquina) para a próxima máquina (Maomé, 2020) See More. Como resultado, reduz o tempo e o custo geral de fabricação.

Isso torna a usinagem CNC de pequenos lotes uma solução econômica para empresas que exigem apenas alguns componentes ou estão nos estágios iniciais de desenvolvimento e prototipagem de produtos.

4. Menos desperdício de material

A produção em pequenos lotes normalmente resulta em menos desperdício em comparação aos processos tradicionais de fabricação em massa. Na produção em massa, grandes quantidades de material são frequentemente usadas para produzir muitas peças, levando a sucata ou desperdício significativo.

No entanto, a produção em pequenos lotes utiliza apenas a quantidade de material necessária para criar um número menor de peças, reduzindo a quantidade de resíduos gerados.

Além disso, a produção em pequenos lotes geralmente permite maior controle sobre o processo de produção, melhorando a precisão e reduzindo o desperdício.

Isso ocorre porque o processo de produção é menos automatizado do que na produção em massa, permitindo mais intervenção manual e a capacidade de fazer ajustes em tempo real para melhorar o produto final.

5. Alta precisão e repetibilidade

A usinagem CNC de pequenos lotes é conhecida por sua alta precisão e repetibilidade porque permite o uso de ferramentas de corte de alta precisão. Ela pode produzir componentes com dimensões e tolerâncias consistentes e precisas e criar consistentemente a mesma qualidade ao longo do tempo.

É essencial nas indústrias aeroespacial, de dispositivos médicos e eletrônica, onde alta precisão e repetibilidade são cruciais.


Opções de materiais para projetos de pequenos lotes de máquinas CNC

Escolher a material é crucial para atingir precisão, durabilidade e funcionalidade em peças usinadas em CNC. Se você precisa de metais de alta resistência para a indústria aeroespacial, ligas leves para a indústria automotiva ou plásticos de alto desempenho para aplicações médicas e industriais, a usinagem CNC de pequenos lotes fornece a flexibilidade para trabalhar com uma ampla gama de materiais. 

At ProleanTech, oferecemos orientação especializada na seleção de materiais e utilizamos máquinas CNC multieixos avançadas para transformar seus projetos em peças de alta precisão e prontas para produção, garantindo o melhor desempenho para as necessidades do seu setor.

  • Aço
  • Aço inoxidável
  • Alumínio:
  • Cobre
  • Resina
  • Titânio
  • ABS
  • Acrílico
  • PEEK
  • PE, PC, PP e muito mais

Nós temos máquinas CNC de última geração e todo o equipamento necessário para transformar seu projeto em peças físicas ou produtos.

  • Fresadora CNC multi-eixos
  • Torno CNC
  • fresadora CNC
  • Fresadoras e tornos convencionais
  • Perfuração, alargamento e rosqueamento CNC
  • CNC EDM e fio EDM

Quais são as aplicações de peças de usinagem CNC de pequenos lotes?

Oferecemos serviços de usinagem CNC de pequenos lotes no atacado para indústrias como eletrônica, automotiva, aeroespacial, robótica de usinagem, e eletrodomésticos. Nossos agentes de Usinagem de precisão CNC os recursos variam de prototipagem a execuções de produção em grande escala.

Processamento de braço robótico

Processamento de braço robótico

Expositores e Eletrónica Placas de circuito, conectores, invólucros, embalagens e componentes MEMS.
Produtos para uso Médico Instrumentos cirúrgicos de alta precisão, como bisturis, fórceps e retratores, peças para equipamentos de diagnóstico e implantes médicos
Indústria aeroespacial Componentes do motor, componentes do trem de pouso, peças e sistemas de controle, interior e muito mais.
Automotiva Cabeças de cilindro, virabrequim, componentes de freio, engrenagens e componentes de suspensão.
Robótica Componentes de braço (juntas, links e atuadores), peças para sistemas de controle, pinças, engrenagens, rolamentos e suportes e muito mais.
Eletrodomésticos Peças para dispositivos de cozinha, refrigeração, máquinas de lavar e aparelhos de limpeza.


Equipamento especializado para usinagem CNC de pequenos lotes

Fresadora CNC de mesa

As fábricas ou fornecedores de usinagem CNC de pequenos lotes geralmente consideram os equipamentos especializados e as unidades de produção para essa finalidade específica, que são mais acessíveis e fáceis de usar do que as máquinas industriais de grande escala.


Fresadoras ou roteadores CNC de mesa

Essas máquinas CNC são projetadas para operações de pequena escala e normalmente são mais acessíveis do que as máquinas CNC industriais maiores. Eles vêm em um design compacto para diversas tarefas, incluindo fresamento, perfuração, gravação e corte.


Tornos CNC em miniatura

Essas máquinas são ideais para produção de pequenos lotes e usinagem de precisão de peças pequenas. Eles podem lidar com uma variedade de materiais, incluindo metal, plástico e madeira. Ele pode ser usado para tornear, furar, rosquear e mandrilar.
máquinas de gravação CNC Essas máquinas são adequadas para marcar ou gravar com precisão pequenas peças e materiais para várias aplicações, incluindo identificação, rotulagem e personalização de produtos.


Diferentes operações de usinagem CNC para produção de pequenos lotes

De acordo com o formato e o tamanho das peças e produtos, você precisa de diferentes serviços de usinagem CNC para sua produção em pequenos lotes, o que permite a criação de vários recursos, como rosca, alargamento, rosqueamento e muito mais.

Afinal, é um método de usinagem automática mais flexível, preciso, consistente e altamente exato.

Vamos dar uma olhada nos principais serviços de usinagem CNC oferecidos pela ProleanTech:

  • fresagem

A fresagem CNC é padrão para produção de pequenos lotes porque permite produção rápida e eficiente de peças complexas e protótipos com alta precisão. O processo é ideal para produzir peças pequenas com formatos e características intrincadas.

Temos fresadoras CNC avançadas de 3, 4 e 5 eixos que permitem modificar facilmente os parâmetros de design. Ela pode produzir uma variedade de peças diferentes com uma única máquina.

  • Passando

Independentemente do formato e da aplicação da peça, nossas máquinas de torneamento CNC podem criar peças metálicas e plásticas de alta qualidade. Também temos uma unidade de torneamento especializada para produzir as peças em pequenos lotes, o que nos torna um fabricante competitivo de usinagem CNC de pequenos lotes.

O melhor é que o torneamento permite usinagem em vários ângulos.

Na Prolean, criamos peças complexas e precisas para diversos indústrias: aeroespacial, dispositivos médicos, eletrodomésticos e automotivos. 

Geralmente garantimos dez dias de prazo de entrega para projetos de torneamento CNC de pequenos lotes. No entanto, também consideramos o prazo de entrega se você estiver com pressa.

  • Perfuração

Possuímos furadeiras CNC de última geração que podem ser programadas para produzir furos com diâmetro, profundidade e posição específicos, facilitando a criação de várias formas e apresentando uma única operação CNC.

Com base no seu projeto e especificações, podemos combinar a perfuração CNC com outros processos de usinagem, como fresamento e torneamento, para produzir peças completas com vários recursos.

Otimizando sua usinagem CNC de pequenos lotes: dicas de design e considerações de custo

Para empresas que dependem de usinagem CNC de pequenos lotes, otimizar a eficiência do design e o gerenciamento de custos é essencial para obter peças de alta qualidade e permanecer dentro do orçamento. Ao seguir práticas de design inteligente e entender os principais impulsionadores de custos, os fabricantes podem reduzir o desperdício, melhorar a precisão e agilizar a produção. 

Abaixo, exploramos dicas essenciais de design e considerações de custo para ajudar você a aproveitar ao máximo seus projetos de usinagem CNC:

1. Dicas de design para usinagem CNC de pequenos lotes

1.1 Escolha geometrias simples e usináveis

Projetos complexos com cantos internos afiados, cavidades profundas ou detalhes intrincados aumentam o tempo e os custos de usinagem. Usar curvas suaves, bordas arredondadas e geometrias otimizadas ajuda a reduzir o desgaste da ferramenta e a complexidade da usinagem.

1.2 Otimizar as dimensões das peças para eficiência do material

Projetando peças com tamanhos de material padrão minimiza o excesso de desperdício e tempo de usinagem. Evitar espessura desnecessária ou recortes excessivos pode reduzir significativamente os custos.

1.3 Considere as tolerâncias com sabedoria

Embora tolerâncias apertadas (±0.001 mm) sejam às vezes necessárias, elas aumentam os custos devido à usinagem de precisão adicional. Para áreas não críticas, permitir tolerâncias mais frouxas pode acelerar a produção e reduzir despesas.

1.4 Reduzir operações de usinagem desnecessárias

Recursos como bolsos profundos, paredes finas ou usinagem multifacetada adicionam complexidade e custo. Simplifique os projetos para minimizar etapas desnecessárias de fresamento, perfuração ou torneamento.

1.5 Use insertos de rosca em vez de roscas usinadas

Para componentes roscados, usar insertos roscados em vez de usinar roscas finas diretamente na peça reduz o risco de quebra e simplifica a usinagem.

2. Considerações de custo para usinagem CNC de pequenos lotes

2.1 A seleção de materiais impacta o custo

A escolha do material afeta significativamente o preço. Alumínio e aço macio são econômicos, enquanto titânio e ligas especiais aumentam os custos. Selecionar o material certo para durabilidade sem engenharia excessiva pode economizar dinheiro.

2.2 O tempo de usinagem determina o custo por peça

O preço do CNC é baseado no tempo de execução da máquina. Reduzir o tempo de ciclo simplificando o design, escolhendo caminhos de ferramentas eficientes e minimizando o retrabalho reduz os custos de produção.

2.3 O tamanho do lote afeta o preço

Tamanhos de lote maiores reduzem custos de configuração e ferramentas por peça, reduzindo os custos unitários. No entanto, a usinagem CNC de pequenos lotes oferece flexibilidade para prototipagem e peças personalizadas sem alto investimento inicial.

2.4 Pós-processamento e acabamento de superfície adicionam custos

Processos como anodização, revestimento em pó ou jateamento de esferas melhoram a aparência e a durabilidade, mas adicionam custos. Selecionar apenas o acabamento necessário pode otimizar o preço.

2.5 Parceria com o fornecedor CNC certo

Trabalhar com um serviço de usinagem CNC experiente como a ProleanTech garante soluções econômicas, orientação de design especializada e resultados de alta precisão. Nossa instalação com certificação ISO, máquinas multieixo avançadas e conhecimento de materiais ajudam você a otimizar custos sem comprometer a qualidade.

Maximize a eficiência e minimize os custos com ProleanTech

Ao seguir estratégias de design inteligentes e entender os principais fatores de custo, as empresas podem obter peças CNC de alta qualidade de forma eficiente. Na ProleanTech, somos especializados em usinagem CNC de precisão em pequenos lotes, oferecendo designs otimizados, orientação de material e preços competitivos.

Acabamento de superfície para seus projetos de usinagem CNC de pequenos lotes

As peças ou produtos criados com usinagem CNC exigiam operações de acabamento superficial para obter o nível desejado de rugosidade superficial. No entanto, às vezes, eles podem ser usados ​​com um acabamento de superfície como usinado, dependendo de aplicações específicas.

Temos mais de 50 opções de acabamento de superfície para seus pequenos lotes de peças usinadas em CNC.

  • jateamento
  • Jateamento de contas
  • Moagem:
  • escovação CNC
  • rebarbação
  • revestimento em pó
  • Revestimento elétrico e sem eletrodo
  • Polimento e muito mais.


Por que escolher a Prolean para usinagem CNC de pequenos lotes?

A ProleanTech é uma prestadora de serviços profissional e dedicada (com certificação ISO 9001) de operações de usinagem CNC. Com nossa flexibilidade em número de peças e precisão, sua empresa pode se beneficiar de prototipagem, testes e soluções para vários problemas de fabricação.

Temos uma fábrica especializada em peças de usinagem CNC de pequeno volume em Shenzhen, China. A seguir estão os principais motivos pelos quais você deve considerar a ProleanTech para pequenas-serviços de máquinas CNC em lote:

  • Nossos experientes engenheiros de projeto revisam seus projetos e fornecem sugestões, se necessário.
  • Independentemente do setor de sua empresa, podemos criar peças e produtos finais precisos e complexos. Podemos ser o parceiro confiável de usinagem CNC de pequenos lotes OEM da sua empresa.
  • Temos engenheiros com décadas de experiência e operadores qualificados para trabalhar em seus projetos. Entre Em Contato!
  • Oferecemos preços competitivos em comparação com outros fabricantes de usinagem CNC de lote pequeno no atacado na China. Ao mesmo tempo, nossos preços são significativamente mais baixos do que os de usinagem CNC de lote pequeno no atacado lista de preços oferecido por fabricantes nos EUA e na Europa.
  • Priorizamos o atendimento ao cliente para proporcionar uma melhor experiência aos clientes.
  • Com nosso excelente sistema de cadeia de suprimentos, você receberá seu pedido de pequenos lotes em sua porta em poucos dias.
  • Nós nos comunicamos de forma eficaz e respondemos profissionalmente a quaisquer preocupações ou solicitações.

Resumindo

Usinagem CNC de pequenos lotes é uma excelente opção para prototipagem, peças ou produtos personalizados e até mesmo execuções de produção em grande escala. Pode ser um divisor de águas para pequenas empresas e start-ups, uma vez que não podem arcar com o alto custo de instalação e experiência profissional.

Se você precisa de usinagem CNC precisa, de alta qualidade e em pequenos lotes, procure além das lojas locais perto de você. Não importa se você está no Reino Unido, Scottsdale, Arizona ou qualquer outro local, nossas lojas de máquinas CNC de metal de pequenos lotes de primeira linha estão prontas para entregar os melhores resultados.

então, carregue seu projeto e solicite cotações de usinagem CNC de pequenos lotes. Nossa atenção aos detalhes e experiência na área garantem que seu projeto seja um sucesso do início ao fim.

Perguntas Frequentes

O que é usinagem CNC de pequenos lotes?

Refere-se à produção de um pequeno número de peças com diferentes operações CNC. O número geralmente varia de 1 a 1000.

Quais são as vantagens de terceirizar peças de usinagem CNC de pequenos lotes?

A terceirização de peças de usinagem CNC em pequenos lotes é uma solução econômica para pequenas empresas que exigem apenas alguns componentes ou estão nos estágios iniciais de desenvolvimento e prototipagem do produto. 

Elimina a necessidade de grandes investimentos em ferramentas, equipamentos e experiência profissional.

Quais são as opções de material para projetos de pequenos lotes de máquinas CNC?

A máquina CNC é compatível com muitos materiais, incluindo aço, aço inoxidável, alumínio, cobre, latão, titânio, ABS, acrílico, PEEK, PE, PC, PP e muito mais.

O CNC é bom para produção em lote?

Sim, a usinagem CNC é ideal para produção em lote, oferecendo alta precisão, repetibilidade e custo-benefício para pequenas e médias tiragens de produção.

Quanto custa uma CNC por hora?

Os custos de usinagem CNC variam de projeto para projeto, dependendo do tipo de máquina, material, complexidade e custos de mão de obra. Trabalhos de alta precisão podem custar mais.

Qual é a menor tolerância CNC?

A usinagem CNC pode atingir tolerâncias tão rigorosas quanto ±0.001 mm (±0.00004 polegadas), dependendo da capacidade da máquina e do material usado.

Qual é o produto CNC mais lucrativo?

Devido à alta demanda e às necessidades de precisão, peças metálicas personalizadas, componentes aeroespaciais, implantes médicos e peças automotivas estão entre os produtos CNC mais lucrativos.

0 Comentários

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você


Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.

A análise definitiva entre eletroerosão a fio e corte a laser

Início Corte a Laser A análise definitiva entre eletroerosão a fio e corte a laser

A análise definitiva entre eletroerosão a fio e corte a laser

Autor: S. Ruan
Data de publicação: 22 de fevereiro de 2025
Última modificação: 22 de janeiro de 2026

Fio EDM vs corte a laser

Se você está procurando corte de precisão, provavelmente já encontrou duas opções principais: Fio EDM vs corte a laser. Essas duas técnicas encerram precisão excepcional, mas qual delas você deve escolher para suas necessidades específicas? Vamos decompô-las e comparar seus benefícios, limitações e cenários de melhor uso.

Conteúdo esconder

O que é o processo de eletroerosão a fio e como ele se compara ao corte a laser?

A maneira como ambas as técnicas operam é um aspecto primário da discussão de distinção. Vamos comparar cada uma delas a partir de aspectos mais profundos.

Processo de eletroerosão a fio

Uma imagem de usinagem de eletroerosão a fio. Ela mostra uma peça de metal sendo cortada com precisão e precisão fina

Usinagem EDM a Fio

O que é o processo de eletroerosão a fio? Usinagem por descarga elétrica, também conhecida como fio EDM, emprega um fio fino. As faíscas elétricas descarregadas do fio permitem o processo de corte de metal. O fio permanece intocado e opera apenas por meio de faíscas elétricas para cortá-lo. Então, o processo de corte é sem contato. 

O fio mantém sua condição original durante a operação, o que resulta em desempenho de corte estável. Além disso, o processo permite que você crie formas altamente intrincadas e detalhadas. Um sistema de computador determina a rota exata pela qual o fio viaja.

Além disso, o fio EDM pode ser mais lento do que corte a laser, mas é incrivelmente preciso, especialmente para materiais resistentes como titânio e aço para ferramentas. Como não há contato direto, ele previne empenamento ou distorção, mantendo a integridade do material intacta.

Corte a laser explicado

Uma imagem de usinagem de corte a laser. Ela mostra um laser de alta potência cortando precisamente uma haste de metal com furos limpos

Corte a Laser

O processo de corte a laser requer um feixe de alta potência. O calor do feixe de laser derrete o material através de seu caminho. Todo o material derretido é eliminado através de fluxos de gás para produzir um acabamento polido sem emendas, apesar de pequenas rebarbas. O método fornece tempos de execução rápidos que são adequados para criar vários itens de uma vez.

Diferença Chave

O Wire EDM é mais preciso do que o corte a laser, especialmente para projetos detalhados. O corte a laser gera calor, o que pode distorcer materiais espessos, enquanto o Wire EDM evita esse problema, mantendo as peças precisas. Os níveis de precisão do corte a laser ficam abaixo dos padrões do Wire EDM ao operar em formas complexas. Além disso, o processo Wire EDM opera em velocidades reduzidas devido à sua capacidade de lidar com componentes intrincados e de pequeno porte. 

O processo de corte a laser opera em um ritmo mais rápido para produzir grandes quantidades de produtos. Além disso, ele funciona de forma ideal quando usado em formas básicas junto com materiais finos. O mais alto requisito de precisão torna o Wire EDM uma melhor opção de usinagem. A preferência pelo corte a laser surge quando a produção precisa de processamento rápido de grandes quantidades de itens.


Tolerância de corte a laser vs tolerâncias de eletroerosão a fio: o que você precisa saber

Vamos comparar as duas técnicas com base no limite de tolerância atingível:

Tolerância de EDM de fio

Uma imagem de usinagem de eletroerosão a fio em ação. Ela mostra uma barra de metal sendo cuidadosamente cortada com precisão, criando bordas afiadas e precisas

Corte de fio de precisão

A tecnologia Wire EDM oferece padrões de tolerância excepcionais. A máquina pode operar em níveis de precisão que chegam a +/- 0.0001 polegadas e fornece capacidades de corte exatas. O setor aeroespacial, juntamente com as aplicações médicas, requer níveis quase próximos de tolerâncias precisas para ter sucesso.

A ausência de interação física da ferramenta no wire EDM produz um benefício adicional ao evitar a distorção térmica. O processo não depende do contato da ferramenta. Isso permite que ele preserve suas dimensões precisas do início ao fim. A eletroerosão a fio pode fazer cortes precisos em designs complexos, garantindo que eles correspondam perfeitamente às suas especificações.

Tolerância de corte a laser

Uma imagem de corte a laser de alta dimensão. Ela mostra uma peça com bordas afiadas e exclusivamente cortadas e um design preciso

Corte a laser de alta dimensão

As tolerâncias associadas à produção de corte a laser normalmente chegam a ±0.005 polegadas. O Wire EDM supera esse nível de precisão, pois oferece medições dimensionais mais altas. Durante a operação do laser, o calor gerado produz pequenas deformações do material. A produção de componentes com tolerâncias rigorosas deve usar o corte a laser em estruturas simples ou grandes, em vez de peças complicadas. Apesar de sua velocidade e eficiência, o Wire EDM fornece resultados mais precisos do que o corte a laser. 

Então, o Wire EDM prova ser a tecnologia superior, pois frequentemente resulta em resultados mais firmes e precisos. O corte a laser demonstra precisão para várias aplicações, mas sua tolerância é menor do que a do wire EDM e dos requisitos detalhados de design.


O que é mais preciso: serviços de eletroerosão a fio ou serviços de corte a laser?

No entanto, tanto Wire EDM quanto Laser Cutting são precisos. Vamos comparar qual supera o outro:

Precisão com fio EDM

Uma imagem de uma peça de corte de fio altamente detalhada. Ela exibe cortes intrincados e bordas precisas obtidas por meio de usinagem de eletroerosão a fio

Peça de corte de fio altamente detalhada

O Wire EDM se destaca em termos de precisão. Como um processo sem contato, ele evita todos os possíveis problemas baseados em desgaste. A descarga elétrica segue controles precisos, levando a uma precisão excepcional durante a operação. A ferramenta de usinagem mantém um corte limpo constante que evita qualquer distorção do material.

Além disso, o sistema controla a precisão por meio de parâmetros ajustáveis, incluindo tensão e tensão do fio. Os controles de precisão permitem que a Wire EDM molde designs intrincados e complexos que permanecem fora do alcance das operações de corte a laser.

Precisão com corte a laser

Uma imagem de corte a laser de alta precisão. Ela mostra uma peça com bordas limpas e afiadas e detalhes intrincados, cortada com precisão excepcional

Corte a laser de alta precisão

No entanto, o corte a laser produz cortes precisos, mas não no mesmo grau que o wire EDM. O calor do laser causa deformações menores, principalmente em chapas metálicas mais espessas. A técnica de corte a laser reina suprema ao produzir cortes básicos e grandes projetos de produção, embora tenha desempenho inadequado ao processar detalhes em peças de menor escala. Portanto, a exigência precisa de recursos detalhados leva os projetos a selecionar a tecnologia Wire EDM.

Qual é mais preciso? Tabela de comparação

Característica Fio EDM Corte a Laser
Tolerância

±0.0001 polegadas  (±2.5 mícrons)

±0.002 para ± 0.005 polegadas (±50 a ±125 mícrons)

corte Largura

0.001 polegadas (25 mícrons)

0.004 a 0.012 polegadas (100 a 300 mícrons)

Aquecer-Afetado Zona

nenhum

Até 0.01 polegadas (250 mícrons)

Max Espessura

Até 12 polegadas (300 mm)

Geralmente até 0.25 polegadas (6.35 mm)

Wire EDM oferece maior precisão dimensional. Seu controle, juntamente com nenhum desgaste da ferramenta, o torna o ajuste certo para produzir peças que exigem tolerâncias apertadas e detalhes precisos. Em comparação, o corte a laser demonstra precisão adequada para propósitos generalizados, mas não tem os níveis de precisão do Wire EDM ao trabalhar em projetos complexos.


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Escolhendo o serviço certo para seu projeto: EDM de fio vs corte a laser

Uma imagem comparando corte a laser vs. Wire EDM. Ela mostra uma representação simples, com corte a laser de um lado e Wire EDM cortando precisamente uma peça de aço do outro

Corte a laser vs. Escrita EDM

Vamos dar uma olhada em cenários para ver se o corte por eletroerosão a fio ou a laser é o mais adequado para o seu projeto.

Quando escolher eletroerosão a fio

Wire EDM se destaca como o melhor método para criar componentes que precisam de dimensões precisas. Wire EDM se destaca como o processo mais eficiente para obter características intrincadas, incluindo pequenos furos e cortes internos afiados em suas peças. O sistema fornece ótimos resultados ao processar materiais que incluem titânio e aço para ferramentas, além de carboneto.

Wire EDM oferece maior precisão com a desvantagem de velocidade de operação mais lenta. Wire EDM deve ser sua escolha se seu projeto exigir especificações exatas com requisitos dimensionais próximos. Os requisitos de precisão de suas peças fazem desta técnica a melhor escolha.

Quando escolher o corte a laser?

O corte a laser fornece a maneira mais rápida de cortar material para a produção rápida de inúmeras formas simples em massa. Ele pode cortar meticulosamente chapas metálicas, acrílico e vários materiais termoplásticos. Portanto, a combinação de alta velocidade e natureza econômica o torna uma opção ideal para produção em escala industrial. 

Aqui estão alguns cenários adicionais em que o corte a laser pode ser sua escolha preferida.

  • Projetos detalhados e complexos podem ser obtidos por meio do corte a laser, já que outros métodos encontrariam dificuldades.
  • Quando você procura cortes superiores, limpos e de alta qualidade, além de bordas suaves.
  • A produção de pequenos pedidos pode se beneficiar devido aos seus tempos de produção rápidos.
  • Para evitar danos mecânicos aos seus materiais.
  • Para projetos de acabamento que exigem cortes limpos e requisitos reduzidos de pós-tratamento.
  • Para minimizar o desperdício de produtos durante a conservação do material.
  • Você pode aplicar o corte a laser para cortar materiais de alumínio, latão e cobre (não ferrosos).
  • O processo é adequado para operações que exigem produção rápida em vez de controle rigoroso de dimensões.


Fatores a considerar ao escolher entre eletroerosão a fio e corte a laser

Vários fatores críticos devem ser avaliados antes de selecionar entre Wire EDM e corte a laser. Esses elementos determinantes direcionarão seu processo de seleção. Vamos examinar esses fatores e seus aspectos essenciais.

A escolha do Wire EDM torna-se obrigatória quando existem restrições dimensionais muito rígidas.

Uma imagem de peças cônicas cortadas por eletroerosão a fio. Ela mostra peças de metal com formas cônicas cortadas com precisão

Peças cortadas por eletroerosão de fio cônico

Wire EDM opera no mais alto nível de precisão entre todas as técnicas de corte disponíveis. Ele fornece precisão dimensional em um nível tão preciso quanto ±0.0001 polegadas. Wire EDM prova ser a tecnologia mais apropriada para projetos detalhados e operações de corte desafiadoras. 

Você deve escolher Wire EDM como sua solução preferida quando a precisão importa em seu caso de design. O processo de descarga elétrica permite controle preciso devido aos seus parâmetros operacionais. Ele fornece resultados de corte que permanecem livres de distorção. A deformação induzida pelo calor do edifício é um possível efeito colateral do uso do feixe de laser. Portanto, o Wire EDM permanece proeminente para projetos que exigem tolerâncias estritas e requisitos de precisão.

Fio EDM prova ser mais adequado ao trabalhar com materiais duráveis

Uma imagem de corte de metal com fio CNC. Ela mostra a usinagem de fio EDM em ação, cortando com precisão uma peça de metal durável

Corte de metal com fio CNC

O material específico com o qual você precisa trabalhar impacta fortemente o processo de seleção. A eletroerosão a fio funciona melhor com materiais altamente resistentes. O processo pode raspar meticulosamente metais difíceis de cortar, como aço para ferramentas e peças de titânio com excelência. Ele atenua a resistência ao desgaste porque suas operações acontecem sem contato. Na verdade, uma faísca elétrica não produz calor, o que evita a distorção do material durante a operação.

Por outro lado, o corte a laser funciona de forma ideal em folhas finas de materiais e metais. (Obtenha mais informações sobre materiais de corte a laser). Ele fornece uma operação mais rápida, mas com eficácia limitada ao lidar com materiais difíceis. Além disso, ele gera calor que distorce metais fortes durante o processo de corte. 

As velocidades de corte a laser permanecem superiores para produzir várias peças de uma só vez

Uma imagem de corte a laser de chapa metálica de alta velocidade. Ela mostra um laser potente cortando rapidamente uma chapa metálica com precisão

Corte a laser de chapas metálicas de alta velocidade

A velocidade de produção do corte a laser supera consistentemente outros meios de corte de metal. Ele se mostra eficiente quando você precisa cortar um grande número de itens em uma única operação. O feixe de laser viaja pelo caminho especificado em alta velocidade. Portanto, o corte a laser atinge seu pico quando surgem demandas de produção em massa. Ele produz cortes perfeitos de materiais finos devido à sua repetibilidade.

Em comparação, o Wire EDM opera em uma taxa de velocidade reduzida em comparação a outras máquinas devido às suas capacidades de precisão. Todo o procedimento depende de múltiplas operações de faíscas elétricas. Sua natureza precisa resulta de seu processo lento, permitindo assim que ele produza cortes detalhados de peças. A vantagem de velocidade pertence às máquinas de corte a laser, pois elas operam mais rápido do que os métodos EDM.

Os custos de produção para corte a laser geralmente são menores quando se produzem grandes quantidades.

O custo é outro fator crítico na tomada de decisão. O preço do corte a laser permanece mais competitivo para trabalhos de produção em massa. O desempenho rápido permite que as empresas reduzam os custos operacionais. O tempo operacional padrão permanece mínimo quando o equipamento corta lotes consideráveis ​​de materiais.

O uso de Wire EDM vem com maiores custos de despesas em comparação a outras opções. A natureza metódica do processo de corte, juntamente com seu alto nível de precisão, aumenta as despesas totais. O procedimento requer trabalho preparatório adicional, bem como tempo de processamento estendido. Portanto, considere usar o corte a laser, pois ele oferece uma solução economicamente viável. A despesa extra de Wire EDM se justifica quando é necessário produzir peças precisas.


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Como a eletroerosão a fio atinge maior tolerância do que o corte a laser?

O processo Wire EDM pode cortar peças com tolerâncias quase exatas. Vamos discutir as principais razões por trás disso:

Nenhum contato físico com a ferramenta

Uma imagem destacando o processo de eletroerosão a fio, onde um fio carregado corta precisamente o metal sem contato direto com a peça de trabalho

Corte de fio EDM: Sem contato com a ferramenta

O processo de Wire EDM opera sem utilizar ferramentas físicas para executar cortes de material. Então, o desgaste da ferramenta durante a operação se torna menos provável de acontecer. As faíscas elétricas descarregadas do fio causam erosão do material. O processo de corte mantém precisão consistente independentemente de sua duração.

Controle preciso sobre os parâmetros de corte

O Wire EDM dá aos operadores controle total sobre o processo. Os usuários têm controle total sobre a modificação da tensão e voltagem do fio, bem como as configurações da taxa de alimentação. Os controles exatos permitem que os maquinistas mantenham tolerâncias rígidas ao processar formas complexas.

Impacto mínimo de calor

O procedimento Wire EDM não produz praticamente nenhuma emissão de calor. Na verdade, o material permanece intacto. A falta de concentração de calor em uma única área durante o processo evita a distorção do material. Em contraste, defeitos de corte a laser em termos de geração excessiva de calor durante as operações tornam-se um problema sério porque deformam os materiais, principalmente no caso de peças mais espessas.

Melhor tolerância através de seus mecanismos de controle precisos

A precisão Benefícios da eletroerosão a fio os procedimentos permanecem altos devido aos controles precisos de parâmetros enquanto o processo produz calor mínimo e não gera desgaste. O Wire EDM supera o corte a laser em termos de precisão de tolerância para projetos que precisam de cortes complexos e precisos. 

Onde encontrar o serviço de corte a laser mais barato perto de mim?

Sua busca deve começar com uma investigação online de serviços de corte a laser dentro de sua área geográfica. Diferentes plataformas online permitem que os usuários obtenham propostas de lances de diferentes provedores de serviços. Comparar várias cotações permite que você determine o melhor serviço acessível. Além disso, considere tanto o preço dos serviços quanto o nível de qualidade do serviço ao conduzir suas comparações.

Solicitar vários orçamentos

Várias cotações devem ser solicitadas ao buscar a oferta mais benéfica. Sua pesquisa permitirá que você veja quais alternativas existem em toda a sua área geográfica. O preço definido pelos provedores depende da propriedade do equipamento, juntamente com os materiais e os requisitos de velocidade de processamento.

Comentários e comentários de clientes

Você deve examinar as avaliações de clientes do provedor. A qualidade do serviço recebe uma avaliação valiosa por meio de dados de avaliação. Leia os comentários dos clientes para determinar a confiabilidade e o tempo de resposta do fornecedor. As informações coletadas ajudarão você a tomar decisões sábias.

Considere os prazos de entrega

Provedores com boa relação custo-benefício geralmente precisam de mais tempo para finalizar as solicitações de trabalho. Restrições de tempo exigem que você pergunte sobre a duração antes da conclusão. Certifique-se de que o serviço pode cumprir os prazos sem comprometer a entrega de qualidade.


Serviços de usinagem de precisão Prolean Tech: corte a laser CNC e usinagem EDM

Uma imagem mostrando as capacidades de corte a laser da Prolean Tech. Ela detalha tolerâncias de precisão, tamanhos mínimos a máximos de furos, faixas de tamanho de peças e espessuras de materiais

Capacidades de usinagem de corte a laser da Prolean Tech

Na ProleanTech, oferecemos serviços de corte a laser CNC e usinagem EDM (Sinker EDM) para peças de alta precisão em muitos campos. Nosso CNC serviço de corte a laser pode atingir um prazo de entrega rápido de 3 dias e cortes suaves e altamente precisos com tolerâncias tão estreitas quanto ±0.1 mm. Com nossa capacidade de lidar com formas complexas, designs intrincados e todas as formas de espessura de material, economizaremos tempo para entregar seu protótipo em tempo mínimo.

Além disso, fornecemos Sinker EDM(serviços de eletroerosão a fio) para produzir componentes altamente detalhados de ligas de aço, titânio e carboneto. Podemos fazer cavidades profundas, furos intrincados e geometrias complexas com tolerâncias tão precisas quanto ±0.004 mm. Quer você esteja procurando por fabricação de moldes, dispositivos médicos ou peças automotivas, podemos ajudar a dar vida aos seus projetos com precisão inigualável.


Perguntas Frequentes

Q1. Qual é a diferença entre corte EDM e corte a laser?

O corte EDM usa faíscas elétricas para erodir o material. Ao mesmo tempo, o corte a laser emprega um feixe de laser focado para vaporizar o material. O EDM funciona melhor para cortes precisos em metais duros. O corte a laser é rápido e funciona bem para materiais finos.

Q2. Qual é a vantagem do fio EDM?

A principal vantagem do Wire EDM é sua precisão excepcional. Ele pode atingir tolerâncias apertadas que são desafiadoras de obter para outros métodos. Além disso, é ideal para cortar materiais duros com distorção térmica mínima.

Q3. Quais são os limites de tolerância do corte a laser em comparação com o EDM de fio?

O corte a laser normalmente oferece tolerâncias de ±0.005 polegadas. Em contraste, o Wire EDM pode atingir tolerâncias tão apertadas quanto ±0.0001 polegadas. Então, isso o torna uma opção melhor para trabalhos altamente detalhados.

Q4. O que é melhor para trabalhos de detalhes finos: eletroerosão a fio ou corte a laser?

Wire EDM é melhor para trabalhos de detalhes finos. Porque pode lidar com formas intrincadas e cortes de alta precisão, e o corte a laser pode não atingir o mesmo nível de precisão.

Q5. Como os serviços de eletroerosão a fio podem beneficiar meu projeto?

Os serviços de EDM de fio podem fornecer alta precisão para designs complexos e peças que exigem tolerâncias rígidas. É ideal para materiais duros que outros métodos não conseguem lidar.

Q6. A eletroerosão a fio pode atingir tolerâncias mais rigorosas do que o corte a laser?

Sim, o Wire EDM pode atingir tolerâncias mais apertadas do que o corte a laser. Ele oferece precisão que pode ser tão fina quanto perto de ±0.0001 polegadas.

P7. Quais são as vantagens do corte a laser em comparação ao eletroerosão a fio?

O corte a laser é uma opção mais rápida e econômica, especialmente para grandes tiragens. É ideal para cortar materiais finos e pode lidar bem com metais não ferrosos.

Q8. Qual é a faixa de preço dos serviços de corte a laser?

O custo dos serviços de corte a laser varia. Em geral, é muito mais razoável do que Wire EDM. O preço geralmente depende de fatores como tipo de material, espessura e requisitos de quantidade de produção.


0 Comentários

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você


Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.

Um guia para moldagem por injeção de rebaixo: peças plásticas personalizadas

Início Moldagem por Injeção Um guia para moldagem por injeção de rebaixo: peças plásticas personalizadas

Um guia para moldagem por injeção de rebaixo: peças plásticas personalizadas

Autor: D. Acharya
Data de publicação: 27 de setembro de 2024
Última modificação: 27 de setembro de 2024

Os rebaixos na moldagem por injeção são definidos como formas que criam desafios quando é hora de liberar uma peça do molde sem distorcê-la. Eles geralmente tendem a aumentar o nível de dificuldade e, portanto, o custo de produção e, como tal, devem ser evitados o máximo possível. No entanto, o rebaixo moldagem por injeção é uma técnica significativa para a fabricação de componentes com geometria complexa, e controlar esses recursos é essencial para a eficiência. Neste artigo, a Pro Lean Tech tentou discutir brevemente a importância do gerenciamento de rebaixos na moldagem por injeção e como 6 abordagens significativas podem ser empregadas para incorporar rebaixos em processos de fabricação.


O que significa Undercut em Moldagem por Injeção?

Moldagem por injeção rebaixada

Na moldagem por injeção, um rebaixo do molde é definido como a geometria da peça moldada que complica a remoção da peça do molde. Isso ocorre quando o formato da peça tem rebaixos ou saliências que impedem que a ejeção seja suave. Rebaixos são geralmente incorporados em projetos que precisam de encaixes de pressão, porções roscadas ou encaixes de farpa. A solução desses problemas geralmente requer a aplicação de técnicas sofisticadas de moldagem para fornecer a possibilidade de retirar a peça do molde.


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Situações que tornam necessária a moldagem por injeção de rebaixo

A moldagem por injeção de rebaixo é usada em certas circunstâncias em que abordagens de moldagem convencionais não podem ser usadas devido à geometria ou funcionalidade da peça. A seguir estão algumas das áreas em que os recursos de rebaixo são cruciais para obter formas funcionais precisas. 

  1. Inserções personalizadas 

Onde há necessidade de ter peças que se encaixem em outras peças de uma maneira muito precisa, a moldagem por injeção de rebaixo permite a criação de inserções específicas que podem se encaixar facilmente em peças maiores. Essa técnica é frequentemente aplicada em indústrias como a de dispositivos médicos, onde o ajuste e a posição da peça são críticos. Além disso, as inserções personalizadas criadas por meio da moldagem de rebaixo oferecem uma solução perfeita para fixadores mecânicos, como parafusos/rebites; melhorando assim um processo de montagem limpo. 

  1. Furos Laterais 

A introdução de furos laterais em peças apresenta dificuldades para os métodos convencionais de moldagem. No entanto, a moldagem por injeção de rebaixo torna possível curar com precisão tais características, que são as mais usadas em termos de montagem de peças extras e conexão da peça moldada com outras máquinas. Outros benefícios dos furos laterais incluem fornecer ventilação, dissipação de calor e incorporação de certos componentes em uma peça do produto.  

  1. Fios Verticais 

A moldagem por injeção de rebaixo também é muito útil em montagens mecânicas e a rosca vertical é um dos usos mais comuns dessa técnica. Essas roscas, que são usadas principalmente em parafusos, porcas ou qualquer peça necessária para conexão rotacional, dependem da moldagem de rebaixo para precisão. O método ajuda a manter os componentes roscados intactos para o nível necessário de segurança e estabilidade na montagem deles.  

  1. Acessórios Barb 

Conexões farpadas que são usadas no controle de fluidos e tubulações dependem de recursos de rebaixo para propósitos de conexão. A seção macho da conexão é cortada em um chanfro para fornecer uma borda que se encaixa na seção fêmea e não permitirá vazamento ou desconexão sob pressão. Vale ressaltar que esse design preciso de rebaixo é de suma importância para a integridade do sistema. 

  1. Características de intertravamento 

Quando há projetos de intertravamento que precisam ser criados, especialmente em estruturas como o tipo macho e fêmea, então o uso de moldagem por injeção de rebaixo é necessário. Este processo permite que um lado da lingueta seja cortado para que se encaixe corretamente no sulco correspondente. Essas características devem ser rebaixadas para permitir o alinhamento correto e o intertravamento mecânico dentro do produto montado.  


Seis métodos para gerenciar rebaixos em moldagem por injeção

Os undercuts em processos de moldagem por injeção são uma questão preocupante porque eles vêm acompanhados de complicações adicionais, bem como despesas. Abaixo estão seis abordagens úteis para lidar com eles: 

  1. Ajustar linhas de separação 

Linhas de separação em moldagem por injeção

Ajustar linhas de partição tem implicações quando se trata de rebaixos, porque, para combatê-los, a posição da linha de partição do molde pode ser deslocada. Também é possível minimizar a complexidade da moldagem posicionando a linha de partição de uma maneira que divida outras características, incluindo os espaçadores. Este método permite alterar os ângulos de inclinação e a orientação do molde, embora isso nem sempre seja possível devido ao fluxo de material e à geometria da peça. 

  1. Utilize ações paralelas 

Ações laterais são empregadas no desenvolvimento de recursos como furos passantes ou componentes tubulares de um produto. Elas são posicionadas perpendicularmente à direção da abertura do molde e congelam durante o processo de injeção para fazer rebaixos. Ações laterais são usadas para alimentar materiais como nylon e são bastante eficazes, mas têm suas desvantagens em termos de tamanho e complexidade e não são muito adequadas para materiais flexíveis. 

  1. Empregar Bumpoffs 

Redução de custos por meio do emprego de bumpoffs

Bumpoffs são usados ​​na parte que tem características de encaixe rápido, como a tampa ou a parte da cobertura, onde a parte é inserida em um recurso de acoplamento. Essa técnica depende da capacidade do material plástico de se deformar e recuperar sua forma original em rebaixos durante o processo de ejeção. Isso ocorre porque há materiais mais adequados para o trabalho, como polietileno de baixa densidade (LDPE) e elastômeros termoplásticos (TPE). Certifique-se de que a área do rebaixo tenha uma borda lisa e redonda para evitar rasgar o material.  

  1. Implementar inserções carregadas manualmente 

Insertos carregados manualmente são utilizados para bloquear algumas áreas do molde onde há rebaixos, especialmente aqueles com declives acentuados. Esses insertos são inseridos e extraídos manualmente e, portanto, podem ser usados ​​em produção de baixo volume ou peças de protótipo. Este é um método menos automatizado e econômico, especialmente quando o design é complicado e outros métodos não podem ser usados. 

  1. Aplicar desligamentos telescópicos 

Desligamentos para gerenciamento de rebaixamentos

Existem dois tipos de fechamento: telescópico e de encaixe, para mecanismos estilo clipe. O molde tem um "telescópio" que gira para fora para fazer o rebaixo e torna o design mais fácil porque não há ações laterais ou inserções. Certifique-se de que o molde tenha o calado certo, por exemplo, não menos que 3 graus para que não haja problemas como rebarbas ou ferramentas novamente. 

  1. Considere o design e as operações secundárias

O design da peça deve ser feito corretamente para minimizar os cortes sob controle. Adicione ângulos de inclinação, bem como espessura de parede constante, e considere outras operações de usinagem, como perfuração ou fresamento para outras características. Algumas dessas operações podem ser menos dispendiosas do que designs de moldes complexos, especialmente para protótipos e produções de baixo volume. 

Relacionado a: Controle de qualidade de moldagem por injeção


Rebaixos na moldagem por injeção: os desafios 

Os rebaixos na moldagem por injeção têm várias implicações de design que incluem dificuldades de design, seleção de material e considerações estéticas. Aqui está uma visão geral dos principais problemas: 

  1. Problemas com ângulos de rascunho 

Ângulos de inclinação na moldagem por injeção

Os rebaixos afetam significativamente o design da moldagem, especialmente no que se refere aos ângulos de inclinação. Ângulos de inclinação corretos são significativos para que a peça moldada possa ser ejetada facilmente. Rebaixos complexos envolvem a necessidade de ter controle rígido sobre o ângulo de inclinação e da cavidade. A falta de inclinação pode representar desafios na ejeção, portanto, modificações no design devem ser feitas para facilitar a liberação fácil do molde sem maiores problemas. 

  1. Dificuldades de extração de material 

Alguns materiais são difíceis de manusear em situações em que pontas de rebaixo estão envolvidas. Por exemplo, plásticos contendo vidro ou outros materiais de reforço podem ser muito difíceis de moldar. É muito importante observar que quanto mais forte o material for, mais ângulos de inclinação serão necessários para auxiliar no processo de ejeção. Portanto, é fundamental observar que a flexibilidade e a elasticidade do material são fatores-chave que definem a estratégia mais apropriada para moldagem de rebaixo. 

  1. Restrições estéticas 

Certos problemas devem ser levados em consideração quando se trata do uso de pontas de rebaixo por causa de suas implicações estéticas. Às vezes, torna-se difícil conseguir isso com rebaixos, especialmente quando o design não requer linhas de separação ou outras falhas de superfície. Isso pode exigir uma modificação adicional do design ou o uso de um nível mais alto de ferramentas para atingir a aparência e a sensação desejadas do produto, bem como atender aos desafios associados aos recursos de rebaixo.


Moldagem por injeção de rebaixo – suas aplicações comuns.

Devido à possibilidade de fabricar componentes com detalhes intrincados, a moldagem por injeção de rebaixo é aplicada em uma ampla gama de indústrias. Aqui estão alguns setores-chave onde a moldagem por rebaixo é particularmente valiosa para a fabricação de peças moldadas por injeção:  

1. Dispositivos médicos

A moldagem por injeção de rebaixo é crucial na indústria médica porque a maioria dos projetos dos elementos críticos são complexos. Dispositivos médicos incluem equipamentos de suporte à vida, sistemas de fornecimento de oxigênio e muitos outros produtos que podem ter formas e tamanhos intrincados que são importantes para seu funcionamento e confiabilidade. Para tais aplicações críticas, os fabricantes podem atingir o desempenho necessário e previsível com técnicas de moldagem de rebaixo, mantendo a capacidade de fabricação das peças intacta. 

2 Eletrônicos de consumo

Em eletrônicos de consumo, o invólucro de plástico é preferido devido à sua durabilidade, isolamento elétrico e economia de escala. Esses invólucros geralmente precisam de rebaixos para acomodar aberturas como portas, botões de pressão e interruptores, entre outros. Em muitos eletrônicos de consumo, é essencial realizar esses recursos em uma única operação de moldagem, pois as operações subsequentes são prejudiciais à aparência e ao desempenho. Projetar para rebaixos permite que os designers criem designs suaves e funcionais para gadgets como smartphones e outros equipamentos eletrônicos.  

3. Considerações de projeto

Moldagem por rebaixo é uma técnica prática que deve ser usada efetivamente e, portanto, seu design deve ser bem considerado. Algumas delas incluem certificar-se de que os recursos de rebaixo sejam orientados de uma forma que torne possível removê-los do molde. Ações laterais e outros componentes devem ser projetados com espaço suficiente para que não interfiram uns com os outros. Além disso, as seções carregadas manualmente ou pinçadas devem ser facilmente negociáveis ​​pelos operadores para melhorar a produção, ao mesmo tempo em que preservam a integridade estrutural da peça.

Relacionado a: moldagem por injeção de baixo volume


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Prolean Tech, seu parceiro para atingir o sucesso undercut 

A moldagem por injeção de plástico undercut é bastante desafiadora e precisa de uma abordagem profissional e equipamento adequado, como a Prolean Tech oferece. Nosso equipamento moderno e equipe experiente são capazes de trabalhar com as especificidades de projetos undercut e fornecer aos clientes um produto de alta qualidade a um custo razoável. 

Além de fornecer serviços de moldagem por injeção, a Prolean Tech fornece avaliação completa de Design for Manufacturability (DFM). Esta análise permite que você ajuste o design da sua peça para eliminar detalhes de design desnecessários e encontrar a melhor abordagem para a fabricação rápida. Colabore com a Prolean Tech e converta seus problemas de moldagem por rebaixo em conquistas. Obtenha seu cotações de moldagem por injeção dos nossos engenheiros agora!


Perguntas Frequentes

P1: O que significa rebaixos na moldagem por injeção? 

Rebaixos são aquelas áreas ou partes da peça moldada que impedem que a peça moldada seja removida facilmente do molde. Podem ser internos, que estão dentro da superfície da peça, ou externos, na superfície da peça. 

Q2: Qual é o processo de moldagem por rebaixo? 

O processo de moldagem por rebaixo emprega outros meios de movimento, como corrediças ou puxadores de núcleo, para evitar rebaixos através dos quais a peça pode ser ejetada do molde. 

Q3: O que é uma “linha de separação” na moldagem por injeção? 

As linhas de partição são juntas onde as duas metades do molde se abrem. Elas são importantes para controlar e liberar a peça moldada sem causar nenhum dano a ela.

Q4: Quais são os tipos de rebaixo na moldagem por injeção? 

Os rebaixos na moldagem por injeção são de dois tipos: interno e externo. Nos rebaixos internos, o corte é feito dentro da peça e, paralelamente, nos rebaixos externos, a operação de corte é realizada na superfície externa da peça. Além disso, em ambos os casos, há um requisito para usar mecanismos especiais, como elevadores ou núcleos deslizantes para ejetar a peça.

Q5: Devo dividir minha peça em vários componentes para rebaixos complexos? 

Decidir se deve dividir em muitos componentes por causa de rebaixos complicados é uma decisão crítica. Às vezes, o design pode ser muito complexo e isso pode exigir a divisão em vários subdesigns que são mais fáceis de manusear. Embora essa abordagem possa, no entanto, levar ao aumento dos custos de emprego e ao tempo estendido na fabricação. Além disso, ter um único molde bem projetado pode produzir um nível mais alto de precisão e produtividade. Portanto, é importante considerar todas as opções e descobrir se é realmente necessário usar um molde multicomponente ou se o molde mais desenvolvido seria suficiente para resolver o problema com rebaixos. 

0 Comentários

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você


Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.

Quais são os tipos de acabamentos de superfície para usinagem CNC?

Início Acabamento Superficial Quais são os tipos de acabamentos de superfície para usinagem CNC?

Quais são os tipos de acabamentos de superfície para usinagem CNC?

Data de publicação: 24 de setembro de 2022
Última modificação: 30 de janeiro de 2026

Muitos componentes metálicos usinados idênticos.

Acabamento de superfície de peças CNC

Quando se trata do acabamento da superfície CNC, a decisão que você toma afeta diretamente o desempenho, a aparência e a vida útil das suas peças. 

Não importa se você trabalha com alumínio, aço ou titânio, selecionar o tratamento de superfície correto aumenta a durabilidade, a resistência à corrosão e o apelo estético. 

At ProleanTech, entendemos que cada cliente, seja do setor aeroespacial, automotivo ou médico, exige alta precisão e confiabilidade.

Este guia detalhado abrange tudo o que você precisa saber sobre acabamento de superfície CNC, tipos de acabamentos de superfície, procedimentos de preparação, aplicações e como escolher o correto. 

Vamos direto ao assunto: 


Conteúdo esconder

O que é acabamento de superfície CNC?

Peças de usinagem CNC com superfície de usinagem fina

Acabamento de superfície de usinagem CNC

O acabamento superficial CNC refere-se à textura final ou à aparência externa de uma peça usinada. Após a moldagem da peça por fresamento ou torneamento CNC, sua superfície pode apresentar marcas de ferramentas, arranhões ou áreas ásperas. 

Essas falhas podem interferir no encaixe, na função ou na beleza da peça. Assim, diversas técnicas de acabamento de superfície são utilizadas para modificar e aprimorar a superfície, garantindo que ela atenda aos padrões funcionais e visuais.

Revestimento de superfície pode: 

  • Reduza o atrito e o desgaste
  • Melhore a resistência à corrosão
  • Aumentar a adesão dos revestimentos
  • Proporcionar apelo de beleza
  • Preencher padrões específicos do setor ou do cliente

Cada material reage de forma diferente à superfície a ser acabada, do alumínio ao aço inoxidável, por isso o processo de acabamento deve ser cuidadosamente escolhido.

Interessante Ler: Papel do acabamento superficial na vida de um produto 


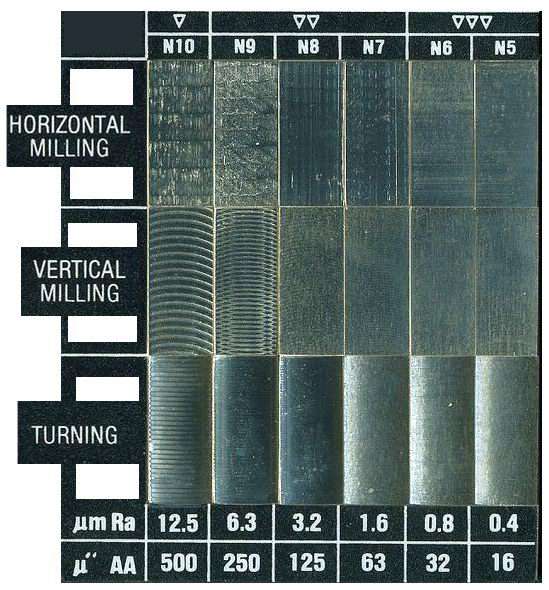
Rugosidade da superfície de usinagem CNC

Tabela de Rugosidade da Superfície

Tabela de Rugosidade da Superfície

A rugosidade da superfície refere-se às pequenas irregularidades e texturas encontradas na superfície de uma peça usinada. É um parâmetro crítico que afeta o desempenho, a resistência ao desgaste e a aparência da peça. 

A rugosidade é normalmente medida pelos desvios verticais do perfil da superfície em relação à sua forma ideal. Os tipos comuns de parâmetros de rugosidade da superfície incluem Ra (rugosidade média), Rz (altura máxima média) e Rt (altura total da rugosidade).

Como a rugosidade da superfície é calculada

 A rugosidade da superfície é geralmente quantificada medindo-se os desvios do perfil da superfície com instrumentos especializados chamados perfilômetros. Esses dispositivos traçam a superfície com um estilete ou usam métodos ópticos para capturar os contornos da superfície.

  1. Perfilômetro de contato: Uma agulha com ponta de diamante se move sobre a superfície, registrando desvios verticais. Os dados brutos são então processados ​​para calcular os parâmetros de rugosidade. O parâmetro mais comum, Ra, é a média aritmética dos valores absolutos dos desvios de altura da superfície dentro do comprimento amostrado.
  2. Perfilômetro Óptico: Utiliza interferência de luz ou escaneamento a laser para medir a topografia da superfície sem contato físico, fornecendo mapas de superfície 3D detalhados.

Calcular Ra, a fórmula é:

onde y(x) é o desvio vertical da linha média ao longo do comprimento de amostragem L.

A medição da rugosidade da superfície garante que a peça atenda aos requisitos funcionais e aos padrões de qualidade.

Comparação de indicadores de rugosidade de superfície e suas aplicações

A rugosidade da superfície é caracterizada por vários parâmetros, cada um descrevendo diferentes aspectos da textura da superfície. Os indicadores mais comuns são Ra, Rz e Rt. Entender suas diferenças ajuda a selecionar a medida correta para aplicações específicas.

Indicador Definição Foco na Medição Aplicações típicas
Ra Média aritmética dos desvios absolutos Rugosidade média geral Uso geral; adequado para controle de qualidade em processos de usinagem e acabamento
Rz A média da soma dos cinco picos e vales mais altos Rugosidade de pico a vale Usado em superfícies de vedação críticas e análise de desgaste
Rt Altura total entre o pico mais alto e o vale mais baixo Profundidade máxima de rugosidade Importante em revestimentos e tratamentos de superfície onde a profundidade máxima impacta a adesão
RMS Raiz quadrada média dos desvios da altura da superfície Medida estatística enfatizando desvios maiores Engenharia de precisão, superfícies ópticas e aplicações que exigem análise estatística de variações de superfície
  • Ra é amplamente utilizado devido à sua simplicidade, mas pode não detectar defeitos superficiais extremos.
  • Rz oferece melhor percepção dos extremos de pico e vale, essenciais para a vedação de peças.
  • Rt captura o desvio máximo da superfície, útil para peças revestidas ou de alta precisão.
  • RMS fornece uma abordagem estatística que atribui mais peso a desvios maiores do que o nível médio da superfície. É importante compreender a distribuição das variações da superfície, especialmente em aplicações de engenharia de precisão, fabricação de componentes ópticos e processos de controle de qualidade, onde o desempenho é previsto.

A escolha do parâmetro correto garante uma avaliação precisa da qualidade e do desempenho funcional.


Níveis comuns de rugosidade de superfície CNC

Quando se trata de usinagem CNC, nem todos os acabamentos de superfície são criados iguais. Diferentes níveis de rugosidade atendem a propósitos diferentes, desde aprimorar a estética da peça até aprimorar o desempenho mecânico. 

A tabela abaixo descreve os níveis de rugosidade de superfície mais comuns, seus usos recomendados e como eles afetam o tempo e o custo de usinagem.

Nível de rugosidade Ra (µm) Grau de rugosidade (N) Aplicações recomendadas Tempo de Usinagem Impacto de custo Notas adicionais
Usinagem Desbaste 3.2 N8 Componentes estruturais, quadros de suporte de carga, carcaças automotivas e suportes de motor. Rápido – velocidade padrão do caminho da ferramenta; sem acabamento. Sem custo adicional O acabamento padrão é obtido após a maioria das operações de fresamento e torneamento. Frequentemente usado como está quando a aparência ou a precisão não são cruciais.
Acabamento Padrão 1.6 N7 Mecanismos de carga leve, suportes, gabinetes eletrônicos, fixadores e eixos de baixa velocidade. Ligeiramente aumentado – necessita de avanços/velocidades controlados. Aumento de ~2.5% Oferece melhor ajuste e estética moderada. Comum em peças comerciais que exigem montagem.
Acabamento fino 0.8 N6 Superfícies de vedação, juntas mecânicas móveis, cubos de engrenagens e alojamentos médicos. Alto – tolerância mais apertada e velocidade de usinagem mais lenta. Aumento de ~5% Requer ferramentas de precisão e condições de usinagem limpas. Reduz o atrito e melhora o encaixe das peças.
Acabamento super fino 0.4 N5 Peças ópticas, hastes pneumáticas, moldes de injeção e selos mecânicos deslizantes. Muito alto – inclui polimento ou retificação. Aumento de ~11–15% Frequentemente combinado com pós-processamento. Permite tolerâncias rigorosas e desempenho ideal em sistemas de precisão.
Acabamento espelhado 0.2 e abaixo N4–N1 Rolamentos aeroespaciais, instrumentos cirúrgicos, dispositivos de laboratório e componentes de exibição. Extremamente alto – requer lapidação e polimento de diamante. 20% ou mais Raramente obtido apenas com CNC. Geralmente envolve múltiplas etapas de acabamento. Reservado para componentes de alta qualidade ou luxo.

Notas para engenheiros e designers

  • 3.2 µm Ra (N8) é a opção mais econômica e rápida — ideal quando a função é mais importante que o acabamento.
  • 1.6 µm Ra (N7) equilibra custos com uma aparência limpa e interfaces mais suaves.
  • 0.8 µm Ra (N6) é frequentemente uma opção para peças dinâmicas que precisam de melhor ajuste e desgaste reduzido.
  • 0.4 µm Ra (N5) só é necessário quando a funcionalidade ou a alta estética justificam o custo e o tempo extras.


Quando escolher a rugosidade da superfície

Escolher a rugosidade correta da superfície não se resume apenas à aparência — ela afeta diretamente a função, a durabilidade e o custo de uma peça. Veja como decidir qual nível de rugosidade é mais adequado para sua aplicação específica.

Se o seu componente precisa… Vá com este valor Ra Razão
Alta tolerância e precisão de vedação 0.8 µm ou menos Garante baixo vazamento e superfícies de contato lisas.
Custo mínimo e aparência aceitável 3.2 hum Produção rápida sem acabamento adicional.
Bom desempenho mecânico e deslizamento leve 1.6 hum Acabamento moderado com comportamento de atrito melhorado.
Alta qualidade estética ou uso sensível ao atrito 0.4 µm ou menos Produz acabamentos suaves e brilhantes com baixo potencial de desgaste.


Tipos de acabamentos de superfície de usinagem CNC

O acabamento superficial de uma peça usinada em CNC afeta significativamente seu desempenho. Aqui está uma visão geral dos tipos de acabamentos superficiais mais utilizados na usinagem CNC:

Tipo de acabamento de superfície Ra típico (μm) Aplicações recomendadas Principais Benefícios
Como Usinado ~ 3.2 Peças funcionais, protótipos Econômico, rápido e funcional
Anodizado (Tipo II) 0.8 - 1.6 Aeroespacial, automotivo e eletrônicos de consumo Resistência à corrosão, opções de cores
Revestimento de óxido preto 0.4 - 1.0 Ferramentas, fixadores, militares, armas de fogo Resistência à corrosão, estética
Jateamento 1.0 - 3.0 Dispositivos médicos, eletrônicos e automotivos Textura fosca uniforme, acabamento preparado
Powder Coating Varia (espessura do revestimento) Máquinas, gabinetes e aparelhos industriais Durável, resistente à corrosão e arranhões

Acabamento de superfície usinado

 Acabamento de superfície usinado

O acabamento usinado é a posição bruta de uma peça diretamente da máquina CNC. Geralmente, apresenta as marcas da ferramenta e uma rugosidade superficial de cerca de 3.2 μm. Este acabamento é perfeitamente adequado para peças em que a funcionalidade é priorizada em detrimento da aparência. É também a opção mais econômica.

Principais benefícios do acabamento de superfície usinado:

  • Menos custo
  • retorno rápido
  • Adequado para peças funcionais e protótipos
Prós Contras
Baixo custo Marcas de ferramentas visíveis
Viragem rápida Uma superfície áspera pode exigir acabamento adicional para fins estéticos
Adequado para peças funcionais e protótipos Não é ideal para superfícies decorativas ou de vedação
Mantém a precisão dimensional  

Na ProleanTech, oferecemos acabamentos de superfície usinados de alta precisão para protótipos CNC e componentes de produção.

Acabamento de superfície anodizado tipo II

Perfis de alumínio sendo processados ​​em uma planta de anodização.

Título da imagem: Processo de acabamento de superfície anodizada

Anodização Tipo II, também conhecida como anodização com ácido sulfúrico, é um processo eletroquímico que cria uma camada de óxido controlada em superfícies de alumínio. 

Este processo produz acabamentos decorativos com excelentes opções de cores, ao mesmo tempo em que proporciona proteção moderada contra corrosão e resistência ao desgaste. A anodização Tipo II é o método de anodização mais utilizado na indústria devido à sua versatilidade e custo-benefício.

O Mercado Pago não havia executado campanhas de Performance anteriormente nessas plataformas. Alcançar uma campanha de sucesso exigiria O Tipo I (anodização com ácido crômico) é usado para revestimentos finos para proteção contra corrosão e o Tipo III (anodização dura) é usado para revestimentos espessos para aumentar a durabilidade.

Prós Contras
Excelente resistência à corrosão Tempo e custo de processamento adicionais
Permite coloração vibrante e duradoura Limitado ao alumínio e alguns outros metais
Melhora a resistência ao desgaste A dureza da superfície pode variar de acordo com o tipo
Melhora o apelo estético Não é adequado para todas as superfícies funcionais

A anodização de peças de alumínio é um dos acabamentos mais solicitados na ProleanTech, especialmente para aplicações aeroespaciais, automotivas e eletrônicas de consumo.

Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Revestimento de óxido preto

Pilha de parafusos sextavados com acabamento em óxido preto escuro.

Parafusos revestidos de óxido preto

O revestimento de óxido preto é um tratamento químico usado principalmente em aço e aço inoxidável. Ele melhora a resistência à corrosão, reduz a reflexão da luz e adiciona um acabamento preto atraente sem alterar as dimensões das peças.

Este revestimento é ideal para:

  • Ferramentas
  • Fixadores
  • Peças militares
  • Armas de fogo
Prós Contras
Melhora a resistência à corrosão Menos durável que outros revestimentos
Reduz o brilho e o reflexo Não é adequado para ambientes de alto desgaste
Mantém tolerâncias dimensionais Requer pós-tratamento para manter o acabamento
Adiciona um acabamento preto estético e uniforme Aplicação limitada a metais ferrosos

O acabamento em óxido preto da ProleanTech garante uma aparência uniforme e desempenho aprimorado para aplicações críticas.

Acabamento de superfície com jateamento de esferas

Jateamento com bico em uma peça metálica com pequenas partículas.

Acabamento de superfície com jateamento de esferas

O jateamento de esferas utiliza ar pressurizado para projetar finas esferas de vidro na superfície da peça. Ele produz uma textura fosca uniforme, removendo marcas de ferramentas e contaminantes da superfície sem afetar as dimensões da peça.

Os benefícios incluem:

  • Apelo estético
  • Preparação da superfície antes da anodização ou pintura
  • Remoção de pequenas imperfeições
Prós Contras
Produz um acabamento fosco consistente A superfície ainda pode precisar de mais acabamento
Remove pequenas imperfeições da superfície Não é adequado para acabamentos brilhantes ou brilhantes
Prepara a superfície para pintura ou anodização Pode aumentar ligeiramente a rugosidade da superfície
Melhora a estética sem alteração dimensional Não protege contra corrosão

Utilizamos o jateamento de esferas para obter acabamentos premium e consistentes para dispositivos médicos, eletrônicos e componentes automotivos.

Acabamento de superfície com revestimento em pó

Pistola de pulverização aplicando revestimento em pó em uma peça.

Acabamento de superfície com revestimento em pó

O revestimento em pó envolve a aplicação de um pó seco na superfície de uma peça e, em seguida, o tratamento térmico. O resultado é um revestimento espesso, durável e atraente, resistente à ferrugem e ao atrito.

Os benefícios do revestimento em pó incluem:

  • Alta resistência a lascas e arranhões
  • Disponível em uma ampla gama de cores e texturas
  • Excelente para aplicações externas
Prós Contras
Alta resistência a lascas e arranhões A espessura pode alterar ajustes dimensionais apertados
Ampla gama de cores e texturas Requer fornos de cura e equipamentos especializados
Excelente para uso externo e industrial Preparação da superfície necessária para adesão
Oferece resistência à corrosão e ao atrito O reparo pode ser difícil se estiver danificado

A ProleanTech fornece serviços de revestimento em pó para máquinas industriais, gabinetes e peças usadas em eletrodomésticos.

Leia mais: Reduzir a rugosidade da superfície em fresamento CNC 

Processo de acabamento de superfície posterior

Roda de esmerilhamento criando faíscas em uma peça de metal.

Pós-acabamento de superfície

Antes de aplicar o acabamento final da superfície de usinagem CNC, as peças devem passar por um pré-tratamento para garantir que a superfície esteja limpa, uniforme e livre de contaminantes.

Principais etapas de pré-acabamento:

Esses processos de acabamento garantem que as peças atendam aos requisitos estéticos e funcionais para diversas aplicações.

  • Esmerilhamento: Remove o excesso de material e alisa superfícies para tolerâncias mais rigorosas e melhor acabamento.
  • Polimento: Produz uma superfície lisa e brilhante removendo pequenos arranhões e imperfeições.
  • Anodização: Um processo eletroquímico que engrossa a camada de óxido no alumínio para maior resistência à corrosão e cor.
  • Jateamento de esferas: Utiliza finas esferas de vidro para criar uma textura fosca uniforme e remover contaminantes da superfície.
  • Revestimento em pó: Aplica um revestimento colorido durável curado pelo calor, fornecendo proteção contra corrosão e desgaste.
    Revestimento de óxido preto: Adiciona um acabamento preto fino e resistente à corrosão, principalmente em peças de aço.
  • Eletropolimento: Um processo de alisamento eletroquímico que melhora a limpeza da superfície e reduz a rugosidade.
  • Passivação: Tratamento químico que remove contaminantes da superfície e aumenta a resistência à corrosão do aço inoxidável.

Esses tratamentos de pré-acabamento são integrados ao ProleanTech Serviços de usinagem CNC para garantir que o acabamento final seja impecável.

Rugosidade e tolerâncias da superfície

A rugosidade da superfície é medida em micrômetros (RA) e indica o quão lisa ou texturizada a superfície é. Esta é uma especificação importante que determina o desempenho de nenhuma peça em aplicações de contato ou condições de vedação.

Rugosidade (Ra) Descrição Aplicação
0.4 μm Super suave Superfícies de vedação, sistemas hidráulicos
0.8 μm Alise Rolamentos, eixos
1.6 μm Padrão Componentes estruturais
3.2 μm Moderado Peças de uso geral
6.3 μm áspero Áreas não críticas

Para mais informações sobre a qualidade do acabamento, leia nosso guia sobre Rugosidade da superfície na usinagem. 

A ProleanTech oferece acabamentos de superfície CNC que vão desde cortes brutos até acabamentos espelhados ultrassuaves, dependendo da aplicação pretendida da sua peça.

Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Como escolher o acabamento de superfície CNC correto?

Fileira de peças usinadas com diferentes acabamentos de superfície.

Escolhendo o acabamento CNC correto

A escolha do acabamento superficial correto para usinagem CNC depende de vários fatores. Abaixo estão os principais aspectos que você deve considerar:

1. Compatibilidade de materiais

Materiais diferentes reagem de forma diferente aos tratamentos de acabamento. Por exemplo:

  • O alumínio é ideal para anodização
  • O aço é adequado para revestimento de óxido preto
  • O titânio pode ser anodizado ou jateado

2. Funcionalidade pretendida

Qual será a função da peça? Ela precisa resistir à corrosão, reduzir o atrito ou ser eletricamente condutiva?

  • Use anodização para resistência à corrosão
  • Escolha revestimento em pó para estética e durabilidade
  • Use óxido preto para proteção antirreflexo e contra corrosão leve

3. Estética Visual

Para produtos de consumo, a aparência pode ser tão importante quanto a funcionalidade. Escolha:

  • Jateamento de contas para uma aparência uniforme e fosca
  • Anodização com cor para consistência de marca ou design
  • revestimento em pó para acabamentos ricos e vibrantes

4. Tolerância dimensional

Algumas técnicas de acabamento, como revestimento em pó e anodização, podem adicionar espessura mensurável às peças, o que deve ser considerado na fase de projeto.

5. Orçamento e prazo de entrega

O acabamento acrescenta tempo e custo. A solução mais simples (por exemplo, usinada) costuma ser a mais rápida e acessível. Acabamentos mais complexos (por exemplo, anodização dura, revestimento em pó) podem exigir mais tempo e configuração.

6. Considerações Ambientais

Escolha acabamentos ecológicos, como revestimento em pó ou anodização Tipo II, que usam menos produtos químicos tóxicos e produzem o mínimo de resíduos.

A ProleanTech incorpora processos ecologicamente conscientes para reduzir o impacto ambiental sempre que possível.

Para uma visão geral completa da usinagem, leia Usinagem CNC explicada.


Tabela de acabamento da máquina: um guia útil

Amostras de comparação de rugosidade de superfície para usinagem.

Guia de gráficos de acabamento de máquina

Um gráfico de acabamento mecânico é uma ferramenta valiosa usada para correlacionar valores numéricos de Ra com descrições visuais e táteis de um acabamento. Este gráfico ajuda engenheiros e clientes a comunicar expectativas com clareza.

Aqui está uma versão simplificada:

Tipo de acabamento Ra (μm) Descrição
Como usinado 3.2 Marcas de ferramentas visíveis
usinado fino 1.6 Leves marcas de ferramentas
Usinado suavemente 0.8 Pequenas imperfeições
Espelho polido 0.2 Acabamento refletivo e ultra-liso

Usamos a tabela de acabamento da máquina em nossa consultoria de design para garantir que você receba o acabamento perfeito para suas necessidades.

Interessante Ler: Medições de rugosidade de superfície usinada


Combinando vários acabamentos de superfície

Para alguns projetos, a combinação de duas ou mais técnicas de acabamento produz os melhores resultados. Por exemplo:

  • Jateamento de esferas + anodização para um acabamento fosco e durável
  • Anodização + gravação a laser para marcação e resistência à corrosão

A ProleanTech frequentemente combina métodos de acabamento personalizados para atender às suas necessidades específicas.


Serviços de acabamento de superfície CNC na ProleanTech

Máquina CNC para acabamento de peças metálicas.

Acabamento de superfície CNC ProleanTech

Na PROLEANTECH, somos especializados em fornecer uma gama completa de opções de acabamento de superfícies CNC para atender a todas as aplicações e padrões da indústria. Se você precisa de peças de alta capacidade para uso médico ou um acabamento sustentável para aplicações externas, nós temos o que você precisa.

Nossos recursos de acabamento incluem:

  • Acabamento superficial conforme usinado para protótipos e testes funcionais
  • Anodização de peças de alumínio em várias cores
  • Revestimento de óxido preto para maior resistência à corrosão
  • Jateamento de contas para superfícies uniformes e estéticas
  • revestimento em pó para acabamentos duráveis ​​e coloridos

Também fornecemos exemplos reais de acabamentos de superfície para comparação e garantia com o cliente. Seja qual for a sua necessidade, podemos atender às suas especificações.

O que fazemos na ProleanTech?

Moagem de metal com muitas faíscas voando.

O que a ProleanTech faz?

Vamos dar uma olhada no que fazemos na ProleanTech: 

1. Serviços de usinagem CNC

Oferecemos serviços de usinagem CNC rápidos e de alta precisão para todos os setores, incluindo aeroespacial, médico, automotivo e robótica.

2. Serviços de acabamento de superfície

Oferecemos uma ampla gama de opções de acabamento de superfície de usinagem CNC adaptadas às necessidades do seu produto.

3. Consulta de Materiais

Nossa equipe ajuda você a escolher os materiais certos e acabamentos de superfície compatíveis, como peças de alumínio anodizado ou revestimentos de óxido preto.

4. Prototipagem e produção personalizadas

Não importa se você está na fase de prototipagem ou migrando para a produção em larga escala, nós oferecemos qualidade, velocidade e precisão.

5. Suporte de ponta a ponta ao projeto

Do design à entrega, a ProleanTech dá suporte à sua jornada de fabricação com um conjunto completo de serviços, incluindo inspeção, tratamento de superfície e logística.


Conclusão – Por que escolher a ProleanTech para acabamento de superfície CNC?

Escolher o acabamento de superfície CNC correto é fundamental para otimizar o desempenho, a durabilidade e a aparência das peças. Da anodização de peças de alumínio ao revestimento de óxido preto e pintura a pó, cada técnica atende a necessidades únicas. 

Na ProleanTech, compreendemos a ciência e a arte do acabamento superficial em usinagem CNC. Nossa expertise garante que suas peças não apenas atendam às especificações técnicas, mas também superem as expectativas em termos de aparência e durabilidade. 

De acabamentos usinados à anodização de peças de alumínio, e de revestimento de óxido preto a revestimento em pó, nós adaptamos soluções para atender aos seus objetivos.

Contato com nossos especialistas hoje para discutir suas necessidades de acabamento CNC e experimentar a excelência em fabricação com a ProleanTech.

Faça sua cotação Hoje! 


Perguntas Frequentes

Q1. Qual é o acabamento de superfície padrão para CNC?

O acabamento padrão da máquina geralmente é Ra 3.2 μm (125 μin), deixado diretamente por ferramentas CNC sem pós-processamento adicional.

Q2. O que significa acabamento de superfície 0.8?

Um valor Ra de 0.8 μm indica uma superfície fina com rugosidade mínima, frequentemente usada para vedação e áreas de contato precisas.

Q3. Qual técnica proporciona um melhor acabamento de superfície?

O polimento, a lapidação e o jateamento de esferas finas geralmente produzem acabamentos mais suaves em comparação à usinagem grosseira.

Q4. Quais são os dois métodos mais comuns para medir o acabamento da superfície?

Os dois métodos principais são perfilômetros de contato e scanners de superfície ópticos (sem contato).

0 Comentários

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você


Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.

O que é fundição de alumínio: processo de alumínio fundido

Início Fundição O que é fundição de alumínio: processo de alumínio fundido

O que é fundição de alumínio: processo de alumínio fundido

Data de publicação: 15 de fevereiro de 2024
Última modificação: 17 de julho de 2026

“A fundição sob pressão de alumínio transforma o alumínio fundido em designs complexos com precisão excepcional. Ele permite a produção de peças leves e robustas, essenciais para as indústrias automotiva, aeroespacial e eletrônica.”  

A transformação do alumínio bruto em componentes ou produtos funcionais exige diversas opções de fabricação, e a-casting é um deles. Mas, o que é  Fundição de alumínio? Este processo molda alumínio sob alta pressão em formas complexas com precisão, crucial para indústrias que exigem componentes leves e duráveis.

O processo de fundição também pode produzir peças de alumínio com diversas espessuras, inclusive paredes finas. Enquanto isso, você tem muitas opções de ligas para lançar. Assim, os componentes finais de alumínio fundido podem atender às suas necessidades. Este artigo discute as nuances do processo de fundição de alumínio, seus benefícios e por que os serviços da Prolean lideram o mercado.


O que é fundição de alumínio?

É um processo de fabricação altamente eficiente. Envolve forçar o alumínio fundido em uma cavidade do molde sob alta pressão. Este método é conhecido por sua velocidade e precisão. Como resultado, produz componentes com formas complexas e detalhes finos. As peças possuem excelente acabamento superficial e precisão dimensional. 

Além disso, o processo é versátil e adequado a aplicações, desde peças automotivas até caixas eletrônicas. A curvatura da natureza leve e a resistência fornecida pela fundição sob pressão melhoram o desempenho do produto. Consequentemente, isso leva a inovações em design e funcionalidade. A própria fundição pode funcionar com diferentes ligas de alumínio para personalizar as propriedades. Essa adaptabilidade garante que o produto final atenda a requisitos específicos.

Fundição de alumínio 

Finalmente, a fundição de alumínio é econômica para produção de alto volume. Os moldes utilizados podem suportar milhares de ciclos. Essa durabilidade reduz significativamente o custo por unidade. Além disso, a excelente condutividade térmica e resistência à corrosão do alumínio prolongam a vida útil dos produtos. Assim, este processo facilita a eficiência da fabricação e peças leves e precisas. 

Relacionado: O que é fundição sob pressão? Processo de fundição sob pressão e visão geral 


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

O processo de fundição de alumínio: passo a passo

Este processo envolve várias etapas importantes, cada uma contribuindo para o cumprimento de especificações exatas. O processo começa com a criação do molde. Enquanto isso, este molde pode produzir milhares de peças fundidas rapidamente. 

Máquina de fundição de alumínio 

Esses moldes podem ser abertos e fechados para injetar o alumínio fundido e ejetar o produto final. O ciclo começa com as metades da matriz firmemente fixadas umas às outras, seguido pela injeção de alumínio fundido, que solidifica rapidamente. 

Etapa 1: Preparação e Fixação da Matriz

A primeira etapa no processo de fundição de alumínio é preparar e fixar as duas metades da matriz. A matriz é normalmente feita de aço, que inclui duas metades para permitir a remoção da peça fundida acabada. Em seguida, a montagem segura do molde na máquina de fundição (metade estacionária e a outra móvel) prepara para a próxima etapa.

Etapa 2: Injeção de Alumínio Fundido

O alumínio, derretido em um forno separado, é colocado na câmara fria da máquina de fundição. Aqui, a fundição sob pressão em câmara fria é adequada para evitar danos à máquina. O alumínio fundido é então injetado sob alta pressão na cavidade da matriz, onde solidifica rapidamente. 

Etapa 3: Resfriamento e Solidificação

A próxima etapa é o resfriamento e solidificação. Esta fase é crucial porque determina as propriedades finais da peça fundida. O alumínio fundido começa a esfriar imediatamente ao entrar em contato com as superfícies internas da matriz, solidificando-se no formato da cavidade. O controle do tempo de resfriamento é crucial para garantir que o alumínio solidifique uniformemente e evite defeitos como empenamentos ou porosidades internas. 

Etapa 4: Ejeção da peça de alumínio fundido

Uma vez solidificado o alumínio, a etapa final do processo de fundição sob pressão é a ejeção da peça fundida. Aqui, a injeção de peças envolve cilindros hidráulicos ou outros mecanismos para movimentos precisos. 

A peça de alumínio solidificada é então ejetada da cavidade da matriz, geralmente auxiliada por pinos ejetores integrados ao projeto da matriz.

Etapa 5: corte e acabamento

Após a ejeção, muitas vezes passa por recorte e acabamento para retirar o excesso de material e melhorar sua aparência. Pode incluir o corte do canal de entrada, rebarba ou outras peças indesejadas. Em seguida, são aplicadas técnicas de acabamento, como lixamento ou polimento, para obter o acabamento superficial desejado. Esta etapa é crucial para garantir que a peça atenda a todas as especificações e esteja pronta para uso na aplicação pretendida.

Peça de fundição de alumínio acabada 

No geral, é essencial seguir um caminho técnico desde a fase de projeto até a fase de fabricação para reduzir defeitos de fundição. Nas fases iniciais, evite desvios e evite complexidades numa fase posterior. fonte


O molde de fundição sob pressão de alumínio

O molde de fundição sob pressão de alumínio é uma ferramenta essencial no processo de fundição. É uma cavidade de formato personalizado onde uma máquina de fundição injeta o alumínio fundido sob alta pressão. Além disso, este molde define a geometria precisa, a textura e as tolerâncias dimensionais.

Molde de fundição de alumínio

Em seguida, o aço de alta qualidade é a escolha certa para moldes de fundição sob pressão de alumínio. Classes de aço como H13, A2 e D2 podem suportar condições extremas de fundição sob pressão, incluindo altas temperaturas e ciclos repetidos de injeção e resfriamento. Enquanto isso, a complexidade do projeto de moldes pode variar de formas geométricas simples a estruturas complexas com peças móveis e núcleos. Usinagem CNC técnicas e EDM são as duas maneiras de criar o molde para fundição de alumínio. Por exemplo, a Fresamento CNC e torneamento combinado com EDM cria um molde preciso e complexo. 

Funcionalmente, o molde desempenha um papel crítico no processo de fundição sob pressão. Ele não apenas molda o alumínio fundido na forma desejada, mas também influencia significativamente a qualidade, a resistência e o acabamento superficial. Além disso, o projeto do molde inclui sistemas para ejeção eficiente da peça fundida e canais para remoção do excesso de material.


O que são as ligas de alumínio fundido?

As ligas de alumínio proporcionam versatilidade, durabilidade e propriedades exclusivas para características e aplicações específicas. Por exemplo, a Liga 380.0 é a mais comumente usada devido ao seu excelente equilíbrio entre propriedades mecânicas e fundibilidade. No entanto, outras ligas como 360, 390 e 413 também desempenham papéis cruciais no atendimento de diversas necessidades industriais.

380 Alloy

A liga 380 oferece boas propriedades mecânicas, excelente fluidez e facilidade de fundição. Isso o torna excepcionalmente versátil para uma ampla gama de aplicações. Sua composição equilibrada garante formas complexas com alta precisão dimensional. A durabilidade e a capacidade da liga de suportar altas temperaturas a tornam ideal para componentes nas indústrias automotiva, eletrônica e de bens domésticos. 

360 Alloy

A Alloy 360 oferece resistência e resistência à corrosão superiores em comparação com outras ligas de alumínio. Sua composição proporciona um bom equilíbrio entre fundibilidade e propriedades mecânicas. Consequentemente, a liga 360 é particularmente utilizada pela sua estanqueidade à pressão e resistência à corrosão atmosférica. Portanto, isso o torna a escolha preferida para dispositivos médicos, peças marítimas e qualquer aplicação que exija durabilidade de longo prazo em ambientes agressivos. 

390 Alloy

A liga 390 é ideal para aplicações que exigem excepcional resistência ao desgaste e alta dureza. É conhecido por seu uso em componentes de motores automotivos, como caixas de transmissão e blocos de motores.

 Embora sua flexibilidade seja inferior à de outras ligas de alumínio, seu desempenho sob estresse e sua resistência ao desgaste fazem dela uma escolha destacada para aplicações pesadas. 

413 Alloy

A excelente fluidez e estanqueidade à pressão da liga 413 tornam-na a escolha ideal para peças fundidas complexas que exigem detalhes finos. Esta liga é popular em aplicações de fundição onde são necessárias geometrias complexas ou paredes finas. 

Além disso, sua capacidade de preencher matrizes complexas sem defeitos e manter alta estabilidade dimensional após a fundição o torna valioso para componentes elétricos, itens decorativos e peças mecânicas detalhadas. 

ADC-12

ADC-12 é outra liga de fundição de alumínio conhecida por excelentes propriedades mecânicas, fundibilidade e condutividade térmica. Posteriormente, a fundição desta liga de alumínio pode atingir altos níveis de detalhe e acabamento superficial.

Por todas estas razões, é adequado para produtos eletrônicos de consumo, componentes automotivos e outras aplicações onde a estética e o desempenho são críticos. 


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Vantagens da fundição sob pressão de alumínio

  • A fundição sob pressão de alumínio cria formas complexas com tolerâncias restritas e excelente estabilidade dimensional.
  • As peças de alumínio fundidas sob pressão podem atingir superfícies lisas, reduzindo a necessidade de tratamento superficial adicional.
  • As peças fundidas em alumínio oferecem uma notável relação resistência/peso.
  • O processo suporta fabricação de alto volume com tempo de ciclo rápido.
  • Os moldes reutilizáveis ​​e a capacidade de produzir inúmeras peças reduzem o custo por unidade. 
  • As excelentes propriedades térmicas do alumínio tornam as peças fundidas sob pressão ideais para aplicações de dissipação de calor, como dissipadores de calor.


Desvantagens da fundição sob pressão de alumínio

  • O custo de projetar e produzir moldes de aço para fundição sob pressão de alumínio pode ser alto, tornando-o menos econômico para pequenas tiragens de produção.
  • Embora a fundição sob pressão de alumínio seja excelente para produzir formas complexas, há uma limitação quanto à espessura mínima da parede. 
  • O processo pode introduzir porosidade nas peças fundidas que pode afetar sua integridade estrutural e resistência.
  • Nem todas as ligas de alumínio são adequadas para fundição sob pressão, o que pode limitar a escolha dos materiais.


Quais são os produtos de fundição sob pressão de alumínio?

A versatilidade da fundição de alumínio tornou-a indispensável em vários setores. É o material preferido para diversos produtos com sua relação resistência-peso superior, resistência à corrosão e excelentes propriedades térmicas.

  • Blocos de motores automotivos, pistões e caixas de transmissão. 
  • Partes da carroceria do veículo, como molduras de portas, peças de chassis e espaçadores de rodas.
  • Carcaças de bateria EV
  • Pistões de motores aeroespaciais
  • Injetores e bombas de combustível
  • Caixas eletrônicas
  • Dissipadores de calor para dispositivos eletrônicos, desde computadores até luzes LED. 
  • Hardware de rede, como racks, gabinetes e chassis para equipamentos de telecomunicações. 
  • Componentes estruturais de telefones celulares em smartphones e tablets.
  • Instrumentos cirúrgicos
  • Móveis hospitalares: 


Projeto de molde de fundição sob pressão de alumínio: dicas e considerações

Projetar moldes para fundição de alumínio é um processo complexo que afeta significativamente a eficiência, o custo e a qualidade. Aqui, o conceito de Design for Manufacturing (DFM) desempenha um papel crucial. A DFM enfatiza a otimização do projeto do molde para agilizar a produção e minimizar custos sem comprometer a qualidade.

Projeto de molde de fundição sob pressão para peças de alumínio

Aqui estão as considerações de projeto do molde de fundição sob pressão:

  • Consideração da linha de partição: O posicionamento estratégico da linha de partição impacta a funcionalidade e a estética. É crucial para minimizar o flash e garantir um acabamento de alta qualidade. 
  • Gerenciando a redução: O encolhimento é uma ocorrência natural na fundição sob pressão que deve ser contabilizada com precisão para garantir dimensões precisas. A incorporação de correntes de ar pode mitigar os efeitos de encolhimento, especialmente em torno de recursos internos, garantindo uma ejeção suave e alta qualidade de produção.
  • Rascunhos são essenciais: As correntes de ar facilitam a ejeção das peças dos moldes, evitando aderências e possíveis danos. Variar o ângulo de saída de acordo com as características internas e externas do molde é fundamental para um processo de fundição simplificado.
  • Espessura de parede uniforme: Manter uma espessura de parede uniforme é fundamental para um fluxo e solidificação consistentes do metal. Portanto, busque a uniformidade para melhorar a qualidade e o desempenho.
  • Incorporando Filetes e Raios: Filetes e raios nas junções superficiais melhoram o fluxo de alumínio fundido, reduzem as concentrações de tensão e minimizam a turbulência. 
  • Projetando com saliências e costelas: O posicionamento estratégico e o dimensionamento de ressaltos e nervuras melhoram a resistência e a funcionalidade da peça sem uso desnecessário de material. Esses recursos são essenciais para manter a espessura uniforme da parede e otimizar o desempenho das peças e a eficiência de fabricação.


Fundição sob pressão de alumínio de baixa pressão versus alta pressão

A alta pressão é mais comum para fundição de alumínio. Envolve a injeção de alumínio fundido no molde em alta pressão (de 1,000 a 20,000 psi). Esse fundição de alta pressão garante que o metal fundido preencha todos os detalhes do molde. Posteriormente, a fundição de alumínio de alta pressão é ideal para criar formas complexas e peças de paredes finas em grandes volumes.

Em contraste, fundição de baixa pressão é raro com ligas de alumínio. Em alguns casos, a fundição de rodas e componentes automotivos de alumínio pode envolver fundição de baixa pressão para componentes de alumínio.


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Fundição sob pressão Chmaber quente vs frio para peças de alumínio

Fundição de alumínio os fabricantes preferem o método de Câmara Fria para peças ou produtos de alumínio. Neste processo, o alumínio fundido é colocado em uma “câmara fria”, ou cilindro de injeção, e então forçado para dentro da cavidade da matriz por um pistão hidráulico ou mecânico. Em seguida, a separação da fonte de metal fundido dos componentes do injetor minimiza danos ao equipamento. Portanto, é ideal para pontos de fusão mais elevados e para a natureza corrosiva das ligas de alumínio.

Câmara quente vs fundição sob pressão em câmara fria

Por outro lado, Fundição sob pressão de câmara quente geralmente não é usado para alumínio. Envolve um pistão que mergulha diretamente no metal fundido para preencher o molde. A fundição em câmara quente é adequada principalmente para metais com pontos de fusão mais baixos, como zinco e magnésio.


Quais são as opções de acabamento de superfície para produtos de fundição sob pressão de alumínio?

As técnicas de acabamento superficial melhoram a aparência, durabilidade e resistência à corrosão do produto final. Além disso, estes processos de acabamento não só melhoram o apelo estético dos produtos, mas também prolongam a sua vida útil, proporcionando uma camada protetora contra fatores ambientais. 

Além disso, acabamento da superfície pode adicionar características funcionais, como melhor condutividade elétrica ou resistência ao desgaste. Isso torna as peças fundidas de alumínio versáteis em suas aplicações. No entanto, a escolha do acabamento superficial depende do uso pretendido, das considerações de custo e das qualidades estéticas desejadas. 
Aqui estão alguns acabamentos de superfície típicos para peças de alumínio fundido;

  • Powder Coating: Proporciona um acabamento durável e resistente ao desgaste em inúmeras cores, melhorando a aparência e a resistência à corrosão.
  • Anodização: Oferece maior resistência à corrosão, dureza superficial e resistência ao desgaste, com o benefício adicional de personalização de cores.
  • galvanoplastia: Esta técnica aplica vários metais à superfície da peça fundida com eletrólise, incluindo zinco, níquel ou cromo. Aumenta a proteção contra corrosão e o apelo estético.
  • polimento: Este acabamento cria uma superfície lisa e reflexiva, melhorando o apelo estético e a resistência ao embaçamento.
  • Jateamento: Envolve impulsionar um fluxo de material abrasivo contra a superfície, resultando em um acabamento fosco uniforme que pode melhorar a adesão da tinta.
  • Revestimento de Conversão de Cromato: O acabamento cromado oferece resistência à corrosão, mantém a condutividade elétrica e serve como primer para revestimentos adicionais.
  • Passivação: Aumenta a espessura da camada de óxido natural, melhorando a resistência à corrosão sem afetar as dimensões da peça.


Fabricamos suas peças de alumínio com nossas instalações avançadas de fundição sob pressão

At Proleano, temos instalações avançadas de fundição sob pressão equipadas com a mais recente tecnologia e maquinário. Nossos engenheiros experientes aproveitam essas instalações para fabricar peças de alumínio com precisão e eficiência incomparáveis. Nossa experiência em técnicas de fundição sob pressão garante que cada componente que produzimos atenda aos mais altos padrões de qualidade e precisão. 

Além disso, nossa serviços de fundição de alumínio pode lidar com diversas ligas de alumínio para atender às diversas necessidades da indústria, ao mesmo tempo que fornece soluções de fundição precisas e de baixo custo. Nosso foco em soluções de fundição sob pressão de baixo custo, porém precisas, pode atender às suas necessidades de fundição! 

Leia mais:


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Resumindo

O método de fundição sob pressão utiliza moldes reutilizáveis ​​para fundir ligas de alumínio, tornando-o econômico para produção em volume médio e em massa. Ele pode atender indústrias desde automotiva até eletrônica com inúmeras aplicações. Posteriormente, o processo garante durabilidade e resistência aos produtos e suporta a complexidade e eficiência do projeto. Além disso, agarrar o que é fundição de alumínio ajuda você a escolher a liga certa e otimizar a qualidade e o custo. 


Perguntas Frequentes

O que é fundição de alumínio?

A fundição de alumínio é um processo de fundição de metal que força o alumínio fundido em uma cavidade do molde sob alta pressão.

Por que usar alumínio para fundição sob pressão?

O alumínio é leve, forte e possui excelente condutividade térmica, tornando-o ideal para muitas aplicações.

A fundição sob pressão de alumínio pode alcançar projetos complexos?

Sim! Pode atingir formas complexas com alta precisão e usinagem mínima.

Como a fundição sob pressão de alumínio difere de outros métodos?

Envolve a injeção de alumínio no molde sob alta pressão, resultando em precisão dimensional e acabamento superiores.

Por que escolher Prolean para fundição sob pressão de alumínio?

A Prolean oferece soluções avançadas de fundição sob pressão com foco em qualidade, eficiência, economia e personalização.


Recursos 

  1. Karvé, AA (1998). Controle dimensional de peças fundidas sob pressão [Dissertação de doutorado, Universidade Estadual da Pensilvânia]. Publicação de dissertações da ProQuest. (nº 9901047). Obtido de https://www.proquest.com/docview/304466613
  2. Shukla, S. (2020). Estudo do defeito de porosidade em peças fundidas de alumínio e sua avaliação e controle para aplicações automotivas. Revista Internacional de Pesquisa de Engenharia e Tecnologia (IRJET), 7 (7), 2122. https://www.irjet.net/archives/V7/i7/IRJET-V7I7274.pdf 

0 Comentários

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você

Tipos de Fundição: Vantagens, Limitações, Usos e Dicas

Os tipos de fundição são: fundição em areia, fundição de precisão, fundição sob pressão, fundição em molde permanente, fundição centrífuga, fundição a vácuo, fundição em gesso, fundição de baixa pressão, fundição por compressão, fundição de alta pressão, fundição por espuma perdida, moldagem em casca, fundição contínua e fundição por gravidade.

leia mais


Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.

O que é revestimento de conversão de cromato/Alodine/filme químico?

Início Acabamento Superficial O que é revestimento de conversão de cromato/Alodine/filme químico?

O que é revestimento de conversão de cromato/Alodine/filme químico?

Autor: Y. Deng
Data de publicação: 22 de dezembro de 2023
Última modificação: 14 de julho de 2026

“O revestimento de conversão de cromato, também conhecido como revestimento de alodina ou filme Chem, é um tipo de revestimento de conversão usado para passivar o alumínio, em alguns casos, aço, zinco, cádmio, cobre, prata, titânio, magnésio e ligas de estanho também são aplicáveis. O processo de passivação cria uma película protetora na superfície das propriedades, que as protege da corrosão. "

Ao contrário da anodização, o revestimento de conversão de cromato é um revestimento de conversão química. No revestimento de conversão química, ocorre uma reação química na superfície do metal, e essa reação química converte a superfície do metal em uma camada protetora.

O revestimento de conversão em si não é eletricamente condutor quando aplicado de acordo com a Classe 3 da norma MIL-DTL-5541. Os revestimentos de conversão química Classe 3 protegem contra a corrosão onde é necessária baixa resistência elétrica. Neste caso, o revestimento em si também não é condutor, mas como o revestimento de conversão fica mais fino, ele fornece um certo nível de condutividade elétrica. Você pode entre em contato com nossos engenheiros para mais informações sobre isso.


Fundamentos do revestimento de conversão de cromato

Os revestimentos de cromato são o revestimento mais utilizado para proteção contra corrosão de alumínio e ligas de alumínio, minimizando a oxidação da superfície. É comumente usado como um subpêlo para aplicações de tinta ou adesivo devido às excelentes propriedades de ligação que proporciona.

Os revestimentos de conversão de cromato são comumente aplicados em itens como parafusos, ferragens e ferramentas. Eles geralmente conferem uma cor amarelo-esverdeada distintamente iridescente a metais brancos ou cinza.

Tipos/padrões e especificações

ESPECIFICAÇÕES MIL-C-5541E

Aulas de Cromato • Classe 1A- (Amarelo) Para máxima proteção contra corrosão, pintado ou não.
• Classe 3- (Transparente ou Amarela) Para proteção contra corrosão onde é necessária baixa resistência elétrica.
 

ESPECIFICAÇÕES MIL-DTL-5541F/MIL-DTL-81706B

Aulas de Cromato* • Classe 1A- (Amarelo) Para máxima proteção contra corrosão, pintado ou não.
• Classe 3- (Transparente ou Amarela) Para proteção contra corrosão onde é necessária baixa resistência elétrica.
*Tipo I- Composições contendo Cromo Hexavalente; Tipo II- Composições que não contêm Cromo Hexavalente

ESPECIFICAÇÕES ASTM B 449-93 (2004)

Aulas de Cromato • Classe 1- Amarelo a Marrom, Máxima resistência à corrosão geralmente usada como acabamento final
• Classe 2- Incolor a amarelo, Resistência moderada à corrosão, utilizada como base de tinta e para colagem de
borracha
• Classe 3- Incolor, Decorativo, leve resistência à corrosão, baixa resistência de contato elétrico
• Classe 4 - Verde claro a verde, Resistência moderada à corrosão, usada como base de tinta e para colagem de
borracha (não feito na AST)
 
Resistência Elétrica (Revestimentos Classe 3)  < 5,000 micro ohms por polegada quadrada conforme aplicado
10,000 micro ohms por polegada quadrada após 168 horas de exposição à névoa salina
 
Vantagens do revestimento de conversão de cromato Base para tintas, adesivos e revestimentos em pó
Resistência à Corrosão
Fácil de reparar
Flexibilidade
Baixa resistência elétrica
Acúmulo mínimo


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

O revestimento de conversão de cromato tem muitos benefícios e aplicações 

Além da proteção aprimorada contra corrosão, há muitos benefícios práticos no uso de revestimentos de filme químico, incluindo:

  • Primer ideal para ajudar tintas, adesivos e outros acabamentos orgânicos a aderirem
  • Evite impressões digitais de metais macios
  • Aplicação rápida e fácil por imersão, spray ou pincel
  • Menos etapas do que a maioria dos processos químicos, portanto, econômicos e econômicos
  • Fornece conexão elétrica confiável entre as peças
  • Revestimento fino, quase imensurável, portanto não altera as dimensões da peça

Embora mais frequentemente associados ao revestimento de alumínio, os revestimentos de conversão de cromato também podem ser aplicados ao cádmio, cobre, magnésio, prata, titânio e zinco.

Quais indústrias podem se beneficiar com o uso de revestimento químico?

  • Automotivo: Dissipadores de calor, Rodas automotivas
  • Aeroespacial: Cascos de aeronaves, Suportes laterais e de torção, Amortecedores, Trem de pouso, Partes do sistema de controle de vôo (sistema de leme, partes das asas, etc.)
  • Construção e arquitetura
  • Electrical
  • Marítimo
  • Militar e Defesa
  • Manufatura
  • Bens esportivos e de consumo

Leia mais:

Resumindo

O acabamento superficial tem importância funcional e estética para peças industriais. Com o rápido avanço das indústrias, os requisitos de tolerância estão se tornando mais rígidos e, portanto, é necessário um melhor acabamento superficial para produtos de alta precisão. Peças com aparência atraente desfrutam de uma vantagem significativa no mercado. O acabamento estético da superfície externa pode fazer uma grande diferença no desempenho de marketing de uma peça.

Os serviços de acabamento de superfícies da Prolean Tech abrangem opções de acabamento padrão e populares, incluindo acabamento profissional. serviço alodina para diversos componentes. Nossas máquinas CNC e outras tecnologias de acabamento de superfície são capazes de atingir tolerâncias rigorosas e superfícies uniformes de alta qualidade para todos os tipos de peças. Basta fazer upload do seu arquivo CAD para uma visualização rápida e orçamento grátis e consulta sobre serviços relacionados.


0 Comentários

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você


Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.

Machos para cortar roscas: tipos, usos e melhores práticas

Início Usinagem CNC Machos para cortar roscas: tipos, usos e melhores práticas

Machos para cortar roscas: tipos, usos e melhores práticas

Autor: S. Ruan
Data de publicação: 3 de agosto de 2023
Última modificação: 30 de janeiro de 2026

A imagem mostra o texto "Taps For Threads" em um estilo claro, itálico e em negrito, em um fundo relevante que complementa o tema.

Usinagem de rosca é um processo crítico na fabricação. Um macho roscado é usado para criar furos roscados em fixadores metálicos. Esse processo é fundamental em indústrias como a automotiva, de peças estruturais e de dispositivos médicos, onde se trata da criação de peças seguras, compactas e fáceis de transportar. Portanto, escolher o macho roscado certo para o seu projeto é fundamental para alcançar os melhores resultados no contexto dos encaixes ideais da peça. Neste artigo, explicaremos o que é um macho roscado, como ele é usado no rosqueamento e o que considerar ao selecionar o macho perfeito para as suas necessidades.


O que é um toque de linha?

Uma visão ampliada de um macho de rosca. Mostra seus detalhes intrincados e roscas afiadas.

Toque de linha

Machos são ferramentas de corte usadas para criar roscas internas (também conhecidas como "rosqueamento") em um furo. Isso permite que fixadores como parafusos ou porcas sejam aparafusados ​​no material. Uma torneira de rosca é uma notável usinagem cnc ferramenta para criação de roscas precisas para fins de fixação de peças em operações de fabricação.

Essas ferramentas essenciais apresentam três tipos principais de torneiras: torneiras manuais, torneiras mecânicas e torneiras espirais. As torneiras pertencem a categorias distintas que atendem a tarefas específicas. Por exemplo, podem criar roscas de material ou operar de acordo com requisitos operacionais específicos, como processos rápidos ou manuais.

O sucesso do processo de roscagem depende da seleção da ferramenta de macho adequada. A escolha do macho depende do material, do passo da rosca necessário e da qualidade do acabamento, o que garante a funcionalidade adequada da rosca.


Machos para cortar roscas: tipos e usos

Como mencionado anteriormente, os machos funcionam como ferramentas especiais que criam roscas internas dentro de furos para que parafusos e porcas possam ser fixados rapidamente. A gama de tipos de machos atende a diferentes requisitos de rosqueamento com mecanismos de corte correspondentes. A lista a seguir apresenta os principais machos para rosqueamento na fabricação e suas características únicas de aplicação.

Torneira cônica

Uma imagem em close mostrando um par de torneiras cônicas.

Torneira cônica exibida

Os machos cônicos são a ferramenta inicial para criar roscas internas em cavidades ocultas. Esta ferramenta inicia o corte com 8-10 chanfros de rosca abaixo do diâmetro total do corte para gerar um efeito de rosqueamento suave. Machos de fundo não funcionam bem o suficiente para alcançar a base do furo, portanto, são necessários diferentes tipos de machos para concluir o processo de rosqueamento profundo.

Torneira de plugue

Um par de machos machos é mostrado de perto, com suas roscas visíveis e dimensões rotuladas.

Torneira de plugue

Os machos machos funcionam para fins de rosqueamento profundo e são executados imediatamente após a realização de operações de rosqueamento cônico. Esses machos realizam o corte de roscas com mais vigor porque possuem 3-5 chanfros de rosca um pouco à frente de seu diâmetro total. As torneiras de encaixe são eficientes para atingir profundidades corretas para fios métricos em furos perfurados.

torneira de fundo

Uma visão detalhada de uma torneira de fundo. Mostra suas roscas e design em detalhes.

torneira de fundo

A operação final de rosqueamento para machos de fundo consiste em uma ou duas seções de chanfro de rosca com a passagem do furo completamente sem união. Os machos de fundo são projetados para concluir as operações de rosqueamento, garantindo sua penetração completa no fundo dos furos roscados.

torneira mestre

A imagem mostra o movimento de rosqueamento de um macho mestre, com anotações ilustrando o processo.

torneira mestre

Machos master são semelhantes aos machos cônicos, mas projetados explicitamente com arestas de corte adicionais. Por exemplo, eles geralmente apresentam mais canais, o que melhora seu desempenho ao trabalhar com materiais mais desafiadores.. As bordas de corte de rosca adicionais desses machos permitem seu uso ao trabalhar com materiais duros. Os machos Master criam roscas exatas e impecáveis, o que os torna essenciais para tarefas de precisão exigentes.

Torneira de gás

Uma imagem em close-up de uma torneira de gás, destacando seu design e detalhes exclusivos.

Torneira de gás

As torneiras de gás são usadas exclusivamente para cortar roscas em tubos, especialmente para conexões de tubos de gás, como roscas BSPT ou NPT, comumente usadas em sistemas hidráulicos. A fresadora produz cortes de rosca eficazes em aplicações específicas porque trabalha para furos cilíndricos e cônicos e possui 1-2 chanfros de rosca.

Torneira da máquina

Uma vitrine de uma torneira de máquina, exibindo suas roscas e design claro.

Torneira da máquina

Quando combinados com máquinas de furação automática de machos, os machos mecanizados minimizam as chances de danos à peça e ao próprio macho. Esses machos atendem às instalações industriais de produção em massa, reduzindo a participação humana ou a intervenção manual e aumentando a velocidade operacional sem comprometer os padrões de qualidade da rosca.

Macho de rosca para máquina

Imagem de uma torneira de rosca para máquina feita de HSS, com suas roscas e dimensões claramente identificadas para referência.

Macho de rosca para máquina

Machos de rosca para máquinas servem para aplicações manuais ou de furação com macho para produzir furos roscados. Esses machos envolvem 2-4 chanfros de rosca, tornando-as adequadas para operações de reparo ou reenrosqueamento onde a exatidão é desnecessária. Além disso, essas ferramentas funcionam eficazmente em todos os tipos de operações de manutenção padrão.

toque de extensão

Uma imagem em close de uma torneira de extensão, com a dimensão do tamanho da cabeça exibida para referência.

toque de extensão

Devido ao comprimento da haste, os machos extensores oferecem melhor acesso a furos de difícil acesso e são semelhantes aos machos manuais. Funcionam excepcionalmente bem para alcançar locais com furos confinados, incluindo cubos de polias que os machos comuns não conseguem acessar.

Torneira de haste curva

A imagem mostra machos com haste curvada e ponta revestida exibindo diferentes ângulos de curvatura.

Machos de haste curva

O design da alça dos machos de haste curva se estende diretamente da espiga para proporcionar funções contínuas de rosqueamento. O design da máquina permite a operação contínua de rosqueamento sem interrupções para posicionar o equipamento, o que aumenta a eficiência da produção.

Torneira de Parafuso de Permanência

Uma exibição simples de uma torneira com parafuso de fixação exibindo seu design.

Torneira de Parafuso de Permanência

A medição das torneiras dos parafusos de fixação usados ​​na fabricação de locomotivas varia entre 15 e 20 polegadas Porque essas ferramentas são projetadas para fazer roscas para parafusos de fixação. Esses machos foram projetados para lidar com furos de grande porte em sistemas de caldeiras de alta pressão.

Torneira canelada espiral

Um par de torneiras estriadas em espiral são exibidas, destacando suas ranhuras em espiral.

Torneira canelada espiral

O design em formato de espiral dos machos com ranhuras espirais refina a eficiência da remoção de cavacos devido às suas ranhuras específicas. A ferramenta proporciona excelentes resultados ao rosquear materiais metálicos mais macios, que geram formações de cavacos mais curtas.

Torneira sem flauta

Uma representação clara de uma torneira sem flauta, exibindo seu design suave e roscas afiadas

Torneira sem flauta

O design dos machos sem canais elimina os canais padrão, pois eles aplicam deformação por pressão para criar roscas em metais macios. Machos sem canais proporcionam altas velocidades de corte e produzem roscas excelentes, mas só funcionam eficazmente com materiais macios.

A finalidade desses tipos de machos é otimizar as operações de rosqueamento, adaptando-se a diferentes materiais e requisitos de projeto por meio de características de design específicas.. A escolha certa da ferramenta facilita operações de corte de roscas precisas e eficientes em vários ambientes de trabalho.

Rosqueamento e Rosqueamento: Principais Diferenças

Aqui está uma comparação entre fresamento de rosca vs rosqueamento, destacando suas principais diferenças e melhores práticas:

Cada Cliente

Fresagem de Rosca

Tocar

Agilidade (Speed)

Baixo

Alto

Vida útil da ferramenta

Alto

Baixo

Flexibilidade

Alto

Baixo

Precisão

Alto

Alto

Fios pequenos/profundos

Não

Sim

Fios grandes/personalizados

Sim

Não

Ajuste de rosca

Sim

Sim

Qualidade da linha

Alto

Alto

Controle de Chip

Alto

Baixo

Custo

Alto

Baixo

Melhores práticas para fresamento de roscas:

  • Selecione uma geometria de ferramenta apropriada para as dimensões da rosca e o material de trabalho para máxima excelência operacional.
  • Utilize velocidades de avanço e corte ideais. Isso ajuda a melhorar a produtividade de corte sem danificar as ferramentas.
  • O uso de fluido de corte/refrigerante ajuda a evitar a formação excessiva de calor. Isso resulta em maior durabilidade da ferramenta durante operações de fresamento de roscas.
  • A qualidade da rosca depende de inspeções regulares das ferramentas para detectar desgaste antes de substituí-las por peças novas.
  • Por último, mas não menos importante, uma configuração e alinhamento precisos da máquina ajudarão você a eliminar erros no trabalho de rosqueamento.

Melhores dicas para tocar:

  • Escolha uma torneira que corresponda às especificações do material e aos requisitos da rosca.
  • O fluido de rosqueamento ajudará a remover lascas e proporcionará uma operação de rosqueamento mais suave.
  • As operações de rosqueamento devem começar após a perfuração do furo no tamanho correto para evitar desalinhamento da rosca.
  • Ao lidar com roscas profundas, o processo requer uma máquina de rosqueamento ou uma furadeira de coluna para gerar roscas precisas.
  • As inspeções das torneiras devem ser programadas junto com as substituições para proteger a qualidade do desempenho da rosca.


Importância da qualidade do rosqueamento em roscas internas

O nível de qualidade das roscas determina a segurança da conexão. Imperfeições mínimas nas roscas podem causar falhas completas. Roscas com formato adequado mantêm pontos de fixação firmes e confiáveis. A distribuição da pressão da carga se torna uniforme devido à resistência consistente da rosca, resultando em uma vida útil mais longa.

Por que a qualidade do fio é crucial?

A qualidade adequada dos materiais das roscas mantém as conexões dos fixadores firmemente no lugar. Defeitos nas roscas causam deterioração das juntas, o que frequentemente resulta em falha do produto final. A alta qualidade das roscas uniformiza a distribuição de forças por esses elementos e reduz o estresse, resultando em peças altamente duráveis.

Fatores que afetam a qualidade do fio

A composição dos materiais determina a facilidade de formação da rosca. Aço inoxidável e outros materiais de alta resistência são mais resistentes a danos. A condição das ferramentas de rosca desempenha um papel vital, pois machos desgastados produzem roscas irregulares. Velocidade e lubrificação adequadas resultam em cortes mais suaves.

Defeitos comuns de rosca e suas consequências

Roscas com superfícies ásperas aumentam o atrito e aceleram o desgaste do material. Roscas com diâmetros muito grandes ou muito pequenos não se encaixam corretamente. O rompimento da rosca geralmente ocorre devido ao excesso de força e à lubrificação inadequada. Roscas defeituosas resultam em conexões fracas e pouco confiáveis.

Como obter roscas internas de alta qualidade

Mantenha machos afiados e de alta qualidade para fazer roscas precisas. Além disso, mantenha os machos alinhados corretamente para produzir cortes de rosca retos e precisos. As velocidades ideais devem ser usadas em combinação com lubrificação. Por último, mas não menos importante, a limpeza regular de cavacos protegerá a integridade da rosca.

Vamos começar um novo projeto hoje

Padrões e conformidade de rosqueamento

Padrão

função

ISO

Ela define padrões globais de tamanho e tolerância de rosca.

ANSI

Ele define tamanhos e tolerâncias de roscas na América do Norte.

JIS

O JIS especifica dimensões de rosca para o Japão.

COMO EU

Ela define padrões para roscas mecânicas em indústrias.

DIN

Ele fornece padrões de tamanho e tolerância de rosca e é particularmente aplicável na Alemanha.

BSW

Define tamanhos e tipos de roscas no Reino Unido

Importância da ISO 2857 e ISO 5969 na garantia da uniformidade dos fios

As roscas para rosqueamento CNC devem estar em conformidade com a norma ISO 2857 para obter dimensões uniformes de acordo com as especificações. A norma valida que todas as roscas são fabricadas de acordo com os requisitos exatos, produzindo uma combinação perfeita para cada produção. Sua implementação minimiza possíveis erros e desalinhamentos no produto final fabricado.

Por outro lado, a ISO 5969 foca na resistência e durabilidade dos perfis roscados. A implementação desta norma permite que suas conexões roscadas mantenham a confiabilidade e a resistência sob tensões e pressões operacionais. Devido a esses requisitos, as conexões roscadas em condições adversas devem ser altamente duráveis ​​para um desempenho confiável.

Notas finais!

O macho de rosca é uma ferramenta indispensável para produzir roscas internas precisas que auxiliam na instalação de fixadores em vez de parafusos e porcas em aplicações específicas. A indústria de manufatura utiliza diferentes ferramentas de rosqueamento para perfurar furos, proporcionando aos fabricantes diversas abordagens de rosqueamento para a fabricação de peças específicas.

Tecnologia Proleana fez serviço de usinagem cnc Fácil e fornece peças rápidas, confiáveis ​​e práticas na fase de projeto do produto. Nossa equipe especializada de engenheiros e maquinistas dedica suas habilidades a métodos de rosqueamento, que proporcionam resultados de rosqueamento precisos. Oferecemos peças usinadas de alta qualidade a preços acessíveis. Entre em contato conosco hoje mesmo para tirar dúvidas sobre trabalhos de rosqueamento ou para obter ajuda com suas tarefas de rosqueamento.


Perguntas Frequentes

P1: Qual tipo de macho é melhor para iniciar roscas?

Um macho de abertura ou macho cônico é ideal para roscas iniciais. Ajuda a criar um corte inicial limpo e preciso. São normalmente usados ​​para furos cegos ou passantes e, frequentemente, em materiais mais macios.

Q2: Como escolher entre fresamento de roscas e rosqueamento?

O fresamento de roscas é ideal para roscas mais proeminentes e complexas. Já o rosqueamento é eficiente para roscas mais simples e menores, especialmente em materiais fáceis de rosquear, como alumínio ou aço carbono.

Q3: Como as normas ISO impactam a qualidade da rosca?

As normas ISO permitem atingir dimensões, geometria e tolerâncias de roscas em todos os setores. Essas normas ajudam a manter a alta qualidade da fabricação de peças roscadas e minimizam defeitos ou falhas.

Q4: As torneiras podem ser reutilizadas e como devem ser mantidas?

Sim, as torneiras podem ser reutilizadas se forem bem conservadas. A limpeza e a afiação regulares permitem que você as mantenha livres de desgaste ou danos, o que pode prolongar sua vida útil após vários usos.

2 Comentários

  1. Jermine Toolstap Ltd

    Olá a todos, é a primeira vez que vejo este blog; esse
    O weblog traz coisas incríveis e realmente excelentes para os leitores sobre CNC e moldagem por injeção.

    Resposta
    • Dikendra Acharya

      Obrigado Jermine!

      Resposta

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você


Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.

Tipos de alargadores: entendendo o desempenho de cada um.

Início Usinagem CNC Tipos de alargadores: entendendo o desempenho de cada um.

Tipos de alargadores: entendendo o desempenho de cada um.

Autor: D. Acharya
Data de publicação: 5 de agosto de 2026
Última modificação: 5 de agosto de 2026

Colagem de alargadores de precisão variados com sobreposição de texto: Tipos de alargadores

Os tipos de alargadores incluem alargadores manuais, alargadores para máquinas e alargadores de fixação para uso operacional; alargadores de canal reto e espiral para geometria de canal; alargadores cônicos, de casca e flutuantes para geometria de furo; alargadores ajustáveis ​​e de expansão para flexibilidade de tamanho; e alargadores de metal duro, aço rápido e indexáveis ​​para material e construção da ferramenta. 

Acabamentos internos deficientes e tolerâncias inconsistentes nos furos podem causar desastres na montagem, mesmo quando o restante da peça é usinado com perfeição. Para indústrias de engenharia de precisão, como aeroespacial, hidráulica, automotiva e de ferramentas, esses problemas podem ser extremamente dispendiosos. O mesmo se aplica às empresas que dependem da fabricação de alargadores para atingir as tolerâncias IT6-IT7 – elas devem selecionar as ferramentas com perfeição. 

Diferentes tipos de alargadores – um dos essenciais CNC ferramentas de corte Na fabricação de precisão, ajudamos os fabricantes nesses setores a alcançar tolerâncias mais rigorosas e montagens mais estáveis. Considerações importantes para o tipo de ferramentas de alargamento Os fatores a serem considerados incluem o método de operação, o volume de produção e o material da peça, a geometria do furo e a natureza do trabalho. Esses aspectos são cruciais sempre que a usinagem CNC é utilizada em indústrias de precisão. 

Este artigo aborda os tipos de alargadores com mais detalhes, explicando como os diferentes modelos se encaixam no dimensionamento e acabamento de furos na usinagem. 


O que é um alargador e qual é o seu princípio de funcionamento?

A broca alargadora É uma ferramenta de corte rotativa com múltiplas arestas de corte, utilizada para alargar ligeiramente furos (fundidos, perfurados ou torneados) até atingir diâmetros precisos e acabamentos superficiais impecáveis. Trata-se de uma operação de acabamento que remove aproximadamente 0.1 mm a 0.5 mm de material. 

Diagrama do processo de alargamento mostrando um alargador entrando em um furo previamente perfurado para produzir um furo de alargamento acabado.

Mandrilagem 

Um alargador é equipado com arestas de corte caneladas que usinam a parede uniformemente durante o processo. O alargamento é um processo de usinagem controlado capaz de atingir acabamentos superficiais com rugosidade superficial de até Ra 0.4-1.6 µm.1]

Para empresas que especificam tolerâncias rigorosas para furos de rolamentos, ajustes por interferência e montagens semelhantes, as especificações podem ser atendidas com alargamento, mesmo em escala de produção. 


Qual é a finalidade de uma ferramenta de alargamento?

Então, para que serve um alargador? Um alargador é usado para tornar um furo pré-existente adequado para encaixe, função ou montagem. Dependendo do tipo de alargador, as aplicações incluem peças de transmissão automotiva, furos para pinos aeroespaciais, furos em alojamentos de rolamentos, locais de pinos de fixação em dispositivos de gabarito e portas em corpos de válvulas hidráulicas. 

Peças de transmissão automotiva

Os alojamentos de rolamentos, furos de engrenagens e furos de eixos para automóveis exigem tolerâncias rigorosas. Uma ferramenta de alargamento pode garantir isso, além de acabamentos suaves.  

Eixo de transmissão automotivo com furos de flange alargados e extremidade de acionamento estriada

eixo de transmissão automotivo 

Um alargador de fixação de metal duro proporcionaria as tolerâncias IT6–IT7 necessárias [2] para milhares de sistemas de transmissão de automóveis. Devido ao seu rápido desgaste, o alargador tipo HSS não é adequado para essa aplicação.

Furos de pino aeroespaciais  

A ferramenta ajuda a garantir a circularidade e os diâmetros precisos dos pontos de fixação das asas e dos furos para fixadores estruturais. Para esse tipo de furo, a melhor opção é um alargador de canal helicoidal com revestimento de TiAlN. Ele é projetado para atingir tolerâncias rigorosas e remoção eficaz de cavacos em furos profundos. Um alargador de canal reto deve ser evitado devido a problemas de engripamento e remoção de cavacos. 

Placa de ferramenta para usinagem CNC com furos de precisão para usinagem aeroespacial dispostos em padrão circular.

furos de alfinete aeroespaciais

Furos da caixa do rolamento  

As fresas de alargamento podem ajudar de forma confiável a produzir acabamentos de superfície lisos e diâmetros precisos para furos de alojamento e sedes de rolamentos. A opção mais prática para furos em alojamentos de rolamentos é um alargador de topo, pois proporciona o acabamento superficial exigido a um custo relativamente baixo por furo. Um alargador de metal duro também pode ser usado, mas seu custo mais elevado costuma ser um fator limitante. 

Localização dos pinos de fixação/dispositivos de fixação 

O alargamento proporciona a repetibilidade necessária em furos de placas de fixação, buchas e furos de pinos guia.   

Canto de placa de fixação modular com furos para cavilhas alargados e furos de montagem roscados

furos da placa de fixação

Com um alargador de fixação de metal duro, o risco de variações no furo do pino guia é eliminado. Resultados consistentes podem ser obtidos em cada lote. 

Portas do corpo da válvula hidráulica 

Bloco de válvulas do coletor hidráulico com furos alargados e válvulas solenoides montadas.

Bloco de válvula hidráulica

Um excelente acabamento superficial e uma geometria precisa do furo são essenciais em sedes de válvulas e furos de carretel. Com a tecnologia de alargamento, isso é alcançado para um desempenho de vedação superior. As fresas de canal reto revestidas com CrN são as melhores para essas características. Os canais retos melhoram a geometria do furo, enquanto o revestimento evita a aderência em corpos de válvulas de latão e aço inoxidável.   

Sem o revestimento de CrN, o risco de adesão de materiais é alto e os corpos das válvulas podem sofrer desgaste prematuro. 


Vários tipos de alargadores

Os tipos de alargadores podem ser classificados por método de operação, geometria do furo, material da ferramenta, design da ranhura e capacidade de ajuste. 

Alargadores classificados por método de operação

  • Alargadores manuais – Estes são operados manualmente, geralmente com o uso de uma chave de torneira. Essa opção não é adequada para trabalhos em escala de produção. 

Detalhe de um alargador manual de canal reto com encaixe quadrado.

alargador manual

  • Alargadores de máquinas – Os alargadores mecânicos são acionados por tornos ou máquinas CNC. Portanto, são adequados para trabalhos de produção, onde a precisão e a consistência são fundamentais. 
  • Mandriladores de mandril – Este alargador de produção é comum em configurações CNC. Ele se caracteriza por um design de mandril reto para engate na pinça ou no próprio mandril. 

Alargadores classificados por geometria do furo

  • Alargadores cônicos – Um alargador cônico é uma ferramenta cônica longa com um design cônico da haste até a ponta. Os alargadores cônicos são ideais para produzir furos cônicos para conexões de pinos e interfaces de eixos. 
  • Alargadores – Esta cabeça de corte cilíndrica é curta e espessa. Possui também um furo central oco para conexão a um eixo. Com uma carcaça substituível, este alargador é econômico para o acabamento de furos de grande diâmetro. 

Detalhe de um alargador de casca oca com múltiplas ranhuras de corte retas e furo central no eixo.

Reaparador de casca

  • Alargador flutuante – A principal característica deste tipo é um porta-ferramentas deslizante ou com mola. O projeto permite um pequeno movimento lateral que possibilita um pequeno desalinhamento entre o furo e o eixo. 

Note que, se o furo e o eixo estiverem bem alinhados, um alargador fixo é a ferramenta mais simples e acessível. 

Alargadores classificados por material e construção da ferramenta

  • Alargadores de carboneto – Os alargadores de metal duro podem parecer um pouco com os alargadores de aço rápido (HSS), mas as arestas da ferramenta de metal duro são mais frágeis. O alargador custa relativamente mais, mas dura mais tempo. 
  • Alargadores HSS – O acabamento prateado clássico é uma característica marcante dos alargadores HSS. É comum na usinagem geral de materiais como aço macio e alumínio. É fácil de afiar. 
  • Alargadores indexáveis – Os encaixes embutidos na cabeça da ferramenta acomodam pastilhas de corte de metal duro que podem ser substituídas. Dessa forma, evita-se o custo de substituição da ferramenta. 

Detalhe do corpo de um alargador indexável com insertos de metal duro substituíveis montados na cabeça de corte.

alargador indexável 

Alargadores classificados por design de canal

A escolha entre alargador de canal helicoidal e alargador de canal reto depende principalmente da profundidade e dos requisitos de evacuação de cavacos. Mais detalhes sobre as opções abaixo. 

  • Alargador de canal reto – As ranhuras da ferramenta estão perfeitamente alinhadas ao longo do eixo. A ferramenta é reconhecível por sua aparência simétrica. O design é simples e comum. Os fabricantes usam alargadores de ranhura reta na maioria dos materiais para produzir furos passantes padrão. 
  • Alargador de canal espiral – Este alargador possui canais helicoidais, resultando em uma aparência semelhante à de uma broca helicoidal. 

Detalhe de um alargador de canal helicoidal com encaixe quadrado.

alargador de canal espiral

Alargadores classificados por capacidade de ajuste 

  • Alargadores Ajustáveis – Os alargadores ajustáveis ​​possuem lâminas substituíveis ao redor do corpo. Isso facilita o ajuste do tamanho do alargador sem a necessidade de trocar de ferramenta. O design segmentado diferencia esse tipo de alargador dos alargadores fixos. Esse tipo é mais adequado para trabalhos de baixo volume. 
  • Alargadores de Expansão – A ponta deste alargador possui um parafuso cuja função é empurrar as lâminas de corte para fora à medida que a ferramenta avança. Esta ferramenta é utilizada principalmente na fabricação de protótipos e em projetos de manutenção. 

Que tipo de alargador tem haste quadrada?

Hastes quadradas são usadas em alargadores manuais. A ferramenta tem esse formato para facilitar o encaixe com a chave de rosca ou o macho de rosca. Como essa é a melhor maneira de diferenciar um alargador manual de um alargador mecânico, uma ferramenta com haste quadrada não é confiável nem segura para uso em máquinas. Usá-la em uma máquina provavelmente danificará a ferramenta ou a peça de trabalho.

Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Partes de um alargador

A anatomia de um alargador compreende corpo/haste, geometria das ranhuras, arestas de corte (ranhuras), guia do chanfro e margens. 

Aqui estão mais detalhes sobre as peças.

  • Corpo/Haste – Esta peça conecta-se ou é montada na pinça ou mandril da máquina. Deve ser rígida para controlar a excentricidade.   
  • Geometria da Flauta – Os canais helicoidais e retos controlam a rigidez da ferramenta, o fluxo de cavacos e a ação de corte em geral. Os fatores considerados na determinação do ângulo da hélice e do número de canais incluem o tamanho do furo e o tipo de material. 
  • Vanguarda (Flauta) – Esta é uma parte igualmente crucial de um alargador, cuja função é remover material da parede do furo. Sua afiação determina se será obtido um rugosímetro Ra 3.2 ou Ra 0.4.  
  • Chanfro Lead – Esta é a ponta angulada da ferramenta que entra em contato com o furo primeiro. O guia de chanfro também orienta a entrada do alargador e distribui a carga de corte uniformemente. 
  • margens – São faixas estreitas ou tiras de material ao longo do comprimento das ranhuras. Elas não cortam a superfície; em vez disso, brunim e friccionam. 


Geometrias de alargadores a considerar 

A configuração do chanfro, o ângulo da hélice e o tipo de canal de corte são as geometrias mais críticas para o desempenho da usinagem. A combinação incorreta dessas variáveis ​​pode causar acabamento superficial e tolerâncias ruins, além de reduzir a vida útil da ferramenta. 

  • Chanfro – Esta é a ponta angulada da ferramenta. Um chanfro de 45° é eficaz para a maioria dos trabalhos de produção em geral. Para prolongar a vida útil da ferramenta, é necessário um chanfro mais longo, pois envolve mais arestas de corte.  Um chanfro mais curto é indesejável porque aumenta o desgaste da ferramenta, principalmente em produções de grande volume. 
  • Ângulo Helix – Este é o ângulo da ranhura em torno do corpo da ferramenta. Ângulos de hélice maiores são recomendados para melhorar o acabamento da superfície e minimizar a vibração. 
  • Tipo de flauta – As fresas com canais retos são populares devido à sua relação custo-benefício e ampla disponibilidade para a produção de furos passantes.

Quando se trata de furos profundos e furos cegos, as ranhuras helicoidais são a opção indispensável. Fundamentalmente, a decisão entre alargadores de canal helicoidal e reto gira em torno da produção de furos passantes versus furos cegos.


Materiais comuns para alargadores 

Os principais materiais para alargadores são o aço rápido (HSS), o carboneto e o cobalto. A escolha entre esses alargadores para usinagem de metais depende do volume e da dureza do material.

Alargadores HSS (Aço Rápido) 

As fresas de aço rápido (HSS) são as mais populares para alargamento em geral. São fresas confiáveis ​​para trabalhos em metais como alumínio e aço inoxidável. Vantagens como baixo custo inicial, desempenho confiável e facilidade de afiação são inegáveis. Ao contrário das brocas de metal duro, as brocas de aço rápido (HSS) raramente trincam durante a usinagem de alumínio, aço inoxidável ou aço macio. 

Duas fresas de aço rápido cruzadas com canais de corte retos.

alargadores HSS

Alargadores de carboneto

As fresas de metal duro são a opção ideal quando o trabalho exige usinagem rápida e resistente ao desgaste de materiais endurecidos. Enquanto as fresas de aço rápido (HSS) se desgastariam rapidamente e produziriam resultados insatisfatórios, as fresas de metal duro geralmente se destacam. 

Alargadores de cobalto

Essas brocas alargadoras contêm 8% de cobalto, geralmente ligado ao aço rápido (HSS). Portanto, a broca alargadora possui a dureza do cobalto e a tenacidade do HSS. As brocas de aço rápido (HSS) são mais acessíveis, portanto, só devem ser substituídas por brocas de cobalto quando a dureza do material assim o exigir.


Tipos de revestimentos de superfície para alargadores

Note que os alargadores são frequentemente revestidos para melhorar o desempenho. Os revestimentos de superfície comuns para alargadores são TiAlN (também chamado de AlTiN), TiCN (carbonitreto de titânio), TiN (nitreto de titânio) e CrN (nitreto de cromo). 

Conjunto de ferramentas de corte de metal duro revestidas com TiAlN, com canais de revestimento em tom bronze.

Revestimento TiAlN

  • TiAlN (AlTiN) – Ideal para ambientes de alta temperatura
  • TiCN (carbonitreto de titânio) – Ideal para resistência à abrasão 
  • TiN (nitreto de titânio) – De cor dourada e reconhecida por seu desempenho em diversas situações. 
  • CrN (nitreto de cromo) – Funciona melhor com materiais não ferrosos. Aumenta a resistência à corrosão. É um revestimento perfeito para alumínio, latão, cobre e aço inoxidável. 

Os revestimentos devem ser adequados ao material. Caso contrário, por exemplo, TiN em aço inoxidável, a ferramenta pode desgastar-se mais rapidamente e apresentar um desempenho inferior.

Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Como usar um alargador 

A utilização de alargadores envolve pré-furação, avanço e velocidade controlados, retirada correta e verificação de concentricidade. 

Etapa 1: Pré-perfuração 

Primeiro, o furo é perfurado para obter o tamanho do alargador, deixando cerca de 0.5 mm de material para furos maiores e até 0.3 mm para furos menores. 

Etapa 2: Alimentação e velocidade controladas 

Aplica-se uma alimentação constante combinada com cerca de 50% da velocidade de perfuração equivalente. Utiliza-se óleo de corte ou fluido de corte durante o processo. 

 Passo 3: Retirada correta 

Nunca se deve inverter o sentido de rotação de um alargador sob carga, pois as arestas de corte podem lascar. Ele deve ser retirado girando no sentido normal (para a frente). 

Etapa 4: Verificações de convergência

Os lotes de produção devem ser precedidos por uma verificação da excentricidade do fuso. Um relógio comparador é a ferramenta ideal para essa tarefa. Recomenda-se mantê-lo dentro de 0.005 mm para evitar problemas de tolerância do furo. 


Como escolher o alargador certo para usinagem 

Quatro fatores que orientam a seleção de alargadores são o método de operação, o volume de produção e o material da peça, a geometria do furo e a natureza do trabalho. 

Método de Operação 

Um alargador manual serve apenas para manutenção ou ajustes. Um alargador flutuante é uma opção confiável para corrigir desalinhamentos entre o eixo e o furo. Resumindo, o tipo de operação determina o alargador mais adequado. 

Volume de produção e material da peça de trabalho  

As brocas HSS desgastam-se mais rapidamente do que as brocas de metal duro, portanto, devem ser especificadas apenas para trabalhos com baixo volume de materiais mistos. Trabalhos de grande volume em materiais mais duros, como ferro fundido ou aço temperado, são melhor usinados usando alargadores de metal duro. 

Geometria do Furo

Uma fresa de mandril com canal reto é muito eficaz na produção de furos passantes, algumas das geometrias de furos mais comuns. Mas, como os furos cegos exigem uma remoção impecável dos cavacos, uma fresa com canal helicoidal é a escolha ideal. Se o diâmetro do furo for maior, digamos 20 mm, uma fresa cilíndrica é a mais indicada.  

Natureza do trabalho

Por fim, há a questão da natureza do trabalho, especialmente a distinção entre trabalhos padronizados e não padronizados. Um alargador ajustável torna-se uma excelente opção para furos não padronizados ou trabalhos de manutenção em geral. Em ambientes de produção, são necessárias maior repetibilidade e qualidade, daí a preferência por alargadores como os de aço rápido (HSS) de diâmetro fixo para essas aplicações. 


Diferença entre alargadores, ferramentas de mandrilamento e brocas 

Existe uma confusão comum entre ferramentas de alargamentoFerramentas de mandrilamento e brocas. No entanto, os três tipos de ferramentas diferem em função, quantidade de material removido, acabamento superficial, tolerâncias e aplicações ideais. Por exemplo, a distinção entre broca e alargador decorre do fato de que um processo inicia o furo, enquanto o outro o finaliza. 

Essas diferenças estão descritas na tabela comparativa abaixo. 

Element 

Alargador 

Ferramenta de mandrilar

Broca 

Função primária

Finalize um furo com diâmetro e acabamento superficial precisos.

Corrigir e alargar um furo existente

Crie um novo buraco

Material removido 

Aproximadamente 0.1–0.5 mm

Varia, mas geralmente chega a vários milímetros.

diâmetro total do furo 

Tolerância alcançada 

IT6–IT7 [2]

IT7–IT9 [2]

IT11–IT13 [2]

Revestimento de superfície 

Ra 0.4–1.6µm [1]

Ra 1.6–3.2 µm [1]

Ra 6.3–12.5 µm [1]

Ideal para

Furos para pinos guia, encaixes por pressão, montagens de precisão 

Ajuste da posição do furo, acabamento de ponto único

Origem do furo, remoção de estoque 


Conclusão 

Por mais simples que pareçam, a maioria dos alargadores são ferramentas complexas e altamente valorizadas na engenharia de precisão. Desde alargadores manuais até alargadores HSS personalizados, a diversidade de... ferramentas de alargamento Isso é indiscutível. O tipo de alargador utilizado depende do material, do acabamento superficial esperado, da tolerância desejada do furo, da aplicação e da capacidade de usinagem. 

Na ProleanTech, a fabricação de alargadores de precisão é definida pela perfeita correspondência entre ferramenta e tolerância. Sabemos que escolher o tipo certo de alargador pode significar a diferença entre retrabalho dispendioso e um encaixe preciso. 

Então, você já definiu o tipo de alargador a ser usado? Ou está considerando a geometria e a tolerância do furo? Podemos ajudar. Entre em contato com nossa equipe de engenharia para definir a estratégia de alargamento perfeita ou solicite um orçamento gratuito para o seu projeto de usinagem. 

Referências 

https://geomiq.com/blog/cnc-machining-surface-roughness-guide/ 

https://en.wikipedia.org/wiki/IT_Grade 

https://www.asme.org/codes-standards/find-codes-standards/b94-2-reamers 

https://www.nature.com/articles/s41598-025-16424-4 

https://www.customtool.com/blog/tool-coating-differences/ 

https://monaghantooling.com/high-performance-reaming-for-low-surface-finish/

0 Comentários

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você


Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.

Tipos de roscas: um guia completo

Início Guia de Design Tipos de roscas: um guia completo

Tipos de roscas: um guia completo

Data de publicação: 4 de dezembro de 2025
Última modificação: 9 de julho de 2026

Diversos parafusos e fixadores metálicos mostrando diferentes tipos de rosca.  

Tipos de tópicos

Muitas conexões e sistemas de fixação utilizam roscas. Desde as mais simples, como parafusos e porcas, até as maiores, para máquinas, diferentes tipos de roscas estão disponíveis no mercado. 

Uma rosca é uma abreviação de rosca helicoidal, que é uma estrutura helicoidal em um componente usada para converter movimento rotativo em movimento linear. Essa característica parece simples, mas compreende diferentes parâmetros geométricos, incluindo o passo, a crista, a raiz, o flanco da rosca, o diâmetro maior e o diâmetro menor. 

Fabricadas em alumínio, aço temperado, aço inoxidável, titânio ou outros materiais, as roscas encontram diversas aplicações industriais em montagem e desmontagem, vedação, transmissão de movimento e muitas outras áreas. 

Este artigo destaca os princípios básicos das roscas, os tipos disponíveis, os métodos básicos de fabricação de roscas e suas aplicações, entre outros detalhes. 

Saiba mais nas próximas seções. 


O que é um fio?

Uma rosca é um entalhe helicoidal perfilado formado em uma superfície cônica ou cilíndrica. É uma característica comum em tubos e... parafusos roscadosUma rosca é projetada para gerar movimento linear a partir de movimento rotacional, especificamente criando uma vantagem mecânica. Existem roscas de diferentes tipos e formatos, atendendo a diversas aplicações, desde a industrial até a aeroespacial. 

O diagrama a seguir mostra as partes básicas de uma rosca. 

Diagrama da anatomia da rosca mostrando passo, profundidade, diâmetro maior, diâmetro menor e diâmetro primitivo. 

Diagrama de rosca


Parâmetros geométricos de uma rosca

Diferentes parâmetros geométricos definem uma rosca. Eles incluem diâmetro menor (diâmetro interno), diâmetro maior (diâmetro externo), ângulo da rosca, ângulo da hélice, ângulo do dente, passo, número de entradas da rosca, passo primitivo e diâmetro primitivo. A integridade mecânica, a resistência e o ajuste de uma rosca dependem desses parâmetros geométricos. 

Aqui estão mais informações sobre os parâmetros.

Diâmetro menor (diâmetro interno)

O diâmetro menor é o diâmetro mais fino de uma porca ou parafuso. Também é chamado de diâmetro interno da rosca e diâmetro do núcleo da porca. 

Diâmetro maior (diâmetro externo)

O diâmetro maior é o maior diâmetro de uma porca ou parafuso. É chamado de diâmetro externo em uma rosca e diâmetro total em uma porca. 

Ângulo da Rosca

O ângulo da rosca é o ângulo entre as laterais da rosca e o plano axial. 

Ângulo Helix 

O ângulo da hélice é o ângulo entre um plano perpendicular ao eixo da rosca e a trajetória espiral da rosca. 

Conduzir

O passo é a distância que uma rosca percorre na direção axial em uma volta. 

Passo

O passo é a distância entre um ponto da rosca e outro ponto correspondente, medida paralelamente ao eixo da rosca. 

Diâmetro do passo

O diâmetro primitivo é o diâmetro de um cilindro imaginário no qual o espaço entre as roscas é igual à espessura da rosca. 

Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Diferentes tipos de threads

As diferentes classificações de roscas são: roscas à direita, roscas à esquerda, roscas cônicas, roscas em forma de "V", roscas padrão britânicas e roscas métricas ou internacionais. 

Outros designs que são possíveis com Rosqueamento CNC Existem roscas quadradas, roscas de vendedor, roscas de junta, roscas ACME, roscas sem-fim, roscas de contraforte e roscas de entrada simples e múltipla. 

Rosca à direita 

Diagrama de hélice com rosca dextrógira mostrando a direção de rotação no sentido horário.

Rosca direita

As roscas dextrógiras têm suas roscas inclinadas para cima e para a direita. Isso significa que o parafuso penetra no material quando girado no sentido horário. 

Roscas para canhotos 

Diagrama de hélice com rosca à esquerda mostrando a direção de rotação anti-horária

Rosca esquerda

As roscas esquerdas possuem roscas inclinadas para cima, à esquerda. Para inserir esse tipo de parafuso em um material, é necessário girá-lo no sentido anti-horário.

Esse design pode parecer estranho, mas é crucial em áreas sensíveis como a instalação hidráulica. Peças usinadas em CNCválvulas de fornecimento de gás e tanques de propano.  

Roscas cônicas 

Roscas cônicas são tipos de roscas produzidas em uma superfície cônica. Elas podem ser dextrógiras ou levógiras e são comumente usadas em eixos. 

Roscas em forma de “V” 

As roscas em “V” recebem esse nome por terem um formato em V. São amplamente utilizadas e podem ser fabricadas em torno. fresagem de rosca, morrer, bater, e assim por diante. 

Fios padrão britânicos

A origem desse tipo de rosca é a Grã-Bretanha, daí o nome. A norma British Standard (BS) é um padrão abrangente do Reino Unido relacionado a conexões, tubos e parafusos. 

Dentro do padrão de roscas BS, existem outros, como a rosca paralela padrão para tubos (BSPP), a rosca cônica padrão para tubos (BSPT) e a BSW – British Standard Whitworth. 

Rosca paralela padrão britânica para tubos (BSPP)É uma norma internacionalmente adotada para roscas utilizadas em conexões de encanamento.  

Rosca cônica padrão britânica para tubos (BSPT)Esta norma também é utilizada internacionalmente para conexões de encanamento. Ela é definida por uma rosca cônica de 1°47' e um ângulo de rosca de 55°. 

Os fabricantes possuem uma tabela de tamanhos de roscas cônicas padrão britânicas (BSPT) para detalhes dimensionais das roscas de tubos. 

Tabela de especificações de rosca BSPT com passo, diâmetro e dimensões do tubo.

Tabela de tamanhos de roscas BSPT

BSW – Norma Britânica WhitworthAs roscas padrão BSW são reconhecíveis por seus flancos de rosca de 55° e raios tanto nas cristas quanto nas raízes.

Roscas métricas ou internacionais

Roscas métricas Datam do início do século XX e, desde então, foram adotadas por muitos países. Possuem ângulo de rosca, crista, raiz e passo específicos. As roscas têm ângulo de rosca, passo, profundidade, raio e outros parâmetros especificados. 

Fios Quadrados 

Definidas por um formato quadrado, as roscas quadradas são altamente valorizadas por sua resistência. Você encontrará esse tipo de rosca em fusos de esferas de máquinas, sistemas de transmissão de potência, sistemas de elevação de objetos pesados ​​e prensas. 

Detalhe de uma rosca quadrada em uma haste de metal. 

Rosca quadrada

Tópicos do vendedor

Também chamadas de roscas nacionais americanas, as roscas padrão têm formato em "V" e especificações do Instituto Americano de Padrões (American Standards Institute). 

Juntas

As roscas de junta são definidas por um formato semicircular na crista e na base. Elas são projetadas para serem muito resistentes e suportar cargas pesadas. 

Tópicos ACME

As roscas ACME receberam esse nome da empresa ACME Thread Company, fundada no final do século XIX. Essas roscas têm um formato quadrado cônico, com a seção mais fina na parte superior. Elas são mais resistentes do que as roscas quadradas. 

Tópicos de verme 

As roscas sem-fim têm formato semelhante às roscas ACME, mas com perfil mais profundo. O ângulo da rosca é de 29°. 

Fios de Contraforte

Uma rosca trapezoidal tem formato triangular e uma face plana perpendicular ao eixo da rosca. 

Threads de inicialização única e múltipla

Um parafuso de rosca simples percorre a distância de uma rosca para completar uma volta, enquanto um parafuso de rosca múltipla percorre a distância de várias roscas para completar uma volta. 

Leitura adicional recomendada: 

Machos de Rosca: Um Guia Completo sobre as Ferramentas de Corte

Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Qual a diferença entre roscas NPT e NPTF?

As roscas NPT e NPTF podem ser confusas porque, à primeira vista, parecem semelhantes, mas apresentam diferenças funcionais. Uma análise mais detalhada revela que as roscas NPT têm picos e vales achatados, enquanto nas roscas NPTF, essas características apresentam truncamento controlado ou ajuste por interferência. 

Graças a esse design, o caminho de vazamento nas roscas NPTF é eliminado, dispensando o uso de selante. Essas diferenças explicam por que as roscas NPTF são ideais para sistemas hidráulicos e de alta pressão, enquanto as roscas NPT são indicadas para aplicações de baixa pressão e instalações hidráulicas em geral. 


O que significa UNF?

UNF é a abreviação de Unified National Fine (roscas finas nacionais unificadas), que fazem parte da série Unified Thread usada na América do Norte. Seu passo é mais fino do que o das roscas Unified National Coarse (UNC). 


Quais são as três medidas imperiais para fios?

As três medidas imperiais de roscas são o diâmetro maior, o diâmetro primitivo e o número de fios por polegada (TPI). Esses elementos são cruciais porque definem a largura, a profundidade e a finura (grossura) da rosca. Com essas medidas, o encaixe e a função da rosca são garantidos. 


Diferentes tipos de materiais para fios

Existem diferentes materiais para roscas de usinagemOs mais comuns são aço inoxidável, aço (aço temperado), alumínio, latão, plástico, liga de cobre, titânio, superligas e molibdênio. 

Os fabricantes escolhem o material da rosca com base em fatores essenciais como resistência, resistência à corrosão, peso, temperatura de operação e custo-benefício. 

Segue abaixo a lista desses materiais juntamente com suas principais propriedades.:

Aço inoxidável – As roscas de aço inoxidável são encontradas principalmente nas classes 304/A2 e 316/A4. O material é resistente à corrosão, forte e acessível.

Aço (aço temperado) – As roscas de aço temperado são superiores às de aço inoxidável em termos de resistência e durabilidade.

Alumínio: O alumínio é um material leve e resistente à corrosão, que permite a fabricação de fixadores roscados. Além disso, não é magnético e é fácil de moldar.  

Resina – Compostas de cobre e zinco, as roscas de latão são resistentes à corrosão e fáceis de fabricar. A aparência dourada do material o torna adequado para projetos elétricos e hidráulicos. 

Plástico – As roscas plásticas são preferíveis em aplicações que exigem resistência química, resistência à temperatura e um nível específico de resistência mecânica. As opções incluem acetal (polioximetileno, POM), polipropileno (PP) e náilon (poliamida). 

Parafusos e porcas de polipropileno (PP) branco com rosca CNC padrão. 

Fios de polipropileno (PP)

Liga de cobre – Os fixadores roscados feitos de ligas de cobre são amplamente utilizados devido à sua resistência à corrosão, resistência mecânica e facilidade de fabricação. Esses fixadores também possuem propriedades decorativas.

Titânio – As roscas de liga de titânio são biocompatíveis, resistentes, leves, resistentes ao calor e à corrosão. 

Superligas – As roscas de superliga possuem resistência superior à corrosão, fluência, oxidação e temperatura. 

Molibdênio – As roscas de molibdênio possuem excelente resistência e resistência à temperatura.


Principais métodos de fabricação de roscas

Os principais métodos de fabricação para rosqueamento na fabricação são torneamento de rosca, laminação de rosca, Fresagem CNC, retificação de roscas e fundição de roscas. Cada um desses métodos apresenta vantagens relacionadas à compatibilidade de materiais, velocidade de fabricação, precisão e custo-benefício. 

Seguem mais detalhes sobre os métodos de fabricação de roscas.

Torneamento de Rosca

A usinagem em torno é um método de fabricação de roscas convencional e ainda popular. A peça de trabalho é girada contra uma ferramenta de corte fixa de ponto único para produzir roscas externas.

Formação de linha - 

A conformação de roscas é uma ampla categoria de fabricação de roscas que envolve a deformação plástica da peça de trabalho usando moldes ou ferramentas. Um método popular nessa categoria é a conformação por fricção.Laminação de roscas, processo no qual rolos ou rodas pressionam uma peça de trabalho para produzir roscas. 

Matrizes de laminação de rosca com padrão de rosca diagonal 

Matrizes de laminação de roscas

O outro método de formação de roscas é a laminação de roscas em matriz plana.  

Fresagem de Rosca

A fresagem de roscas consiste em utilizar uma fresa rotativa em um furo para criar roscas. A fresa entra no furo em espiral, criando as roscas desejadas. Essa técnica é muito precisa. 

Fresadora CNC cortando roscas internas em um bloco de metal

Fresamento de rosca

Moagem de rosca

A retificação de roscas consiste em desgastar a superfície de uma peça para produzir roscas. O processo de retificação é gradual, mas eventualmente gera o perfil de rosca desejado. 

Retificadora usinando rosca em peça metálica com faíscas.

Retificação de roscas

Fundição de roscas

A fundição de roscas é uma técnica de formação direta de roscas que consiste em colocar um modelo de réplica em um molde para criar uma cavidade. Quando o material fundido é despejado na cavidade e deixado esfriar, a rosca se forma. 

Outros métodos de formação de roscas

Outros métodos de rosca utilizados pelos fabricantes incluem:

  • Impressão 3D para fios 
  • Moldagem por sopro para fios de plástico 
  • Rosqueamento
  • Brochamento de rosca

Dicas para identificar um tipo de rosca

Para identificar um tipo de thread para Serviços de usinagem CNCPrimeiro, verifique se a rosca é macho ou fêmea, depois verifique se é cônica ou paralela e meça o passo. A próxima questão é: qual é o tamanho da rosca? É importante determinar o tamanho da rosca e, finalmente, identificar o padrão da rosca.  Essas verificações passo a passo são eficazes na classificação de todas as threads.


Como escolher o tipo certo de linha

Para escolher o tipo certo de rosca, considere os requisitos de carga, a compatibilidade com o material, os requisitos de montagem/desmontagem e as condições ambientais. Por exemplo, roscas destinadas à indústria petroquímica devem ser projetadas para suportar as condições severas a que são submetidas.

Conexão de flange para tubulação industrial com parafusos e porcas roscadas.

Linhas para a indústria petroquímica

Levando esses fatores em consideração, a linha escolhida deverá apresentar desempenho ideal por um longo período. 


Aplicações de fios

As aplicações das roscas abrangem vários setores, incluindo fixação e união, transmissão de movimento e potência, medição, vedação, montagem e desmontagem, além de aplicações especializadas. 

Aqui você encontra mais informações sobre esses aplicativos.: 

Fixação e união 

As roscas de parafusos, porcas e arruelas são amplamente utilizadas para proporcionar conexões mecânicas confiáveis ​​em conjuntos. Suas juntas removíveis são encontradas em automóveis, máquinas e estruturas, entre outras áreas. 

Sete parafusos automotivos com diferentes tipos de rosca e formatos de cabeça. 

Parafusos de fixação automotivos

Transmissão de movimento e potência 

Existem tipos de roscas em sistemas mecânicos que ajudam a transmitir movimento e potência. Exemplos disso são as engrenagens sem-fim e os fusos de esferas em automóveis e máquinas CNC, respectivamente.  

Medição 

A geometria e o passo uniformes das roscas são úteis em aplicações de medição, por exemplo, em micrômetros e calibradores roscados. 

De vedação 

A capacidade de vedação de algumas roscas é essencial em vasos de pressão, sistemas hidráulicos e sistemas de encanamento. A rosca NPT (National Pipe Taper) e outras são amplamente utilizadas nessas situações, apresentando desempenho confiável. 

Montagem e desmontagem 

Como as roscas se encaixam e se desencaixam por meio da rotação, esse mecanismo é muito útil em aplicações de montagem e desmontagem. Muitos exemplos podem ser encontrados nas áreas de eletrônica e máquinas industriais. 

Técnico reparando laptop com chave de fenda de precisão e parafusos rosqueados. 

Fios em eletrônica

Aplicações especializadas

Além dos exemplos acima, a engenharia de roscas também está presente em diversos casos de uso específicos, incluindo válvulas de alívio de pressão e parafusos ósseos. 


Em suma 

O valor que os componentes de rosca trazem para a união e conexão de outros componentes é inegável. Com os diversos tipos de roscas disponíveis, compreender os conceitos básicos e suas categorias é o ponto de partida para um projeto bem-sucedido. 

Materiais, projetos, normas e processos de fabricação contribuem para a adequação de uma linha.

ProleanTech Possui habilidade inigualável em usinagem de roscas CNC para diferentes indústrias. Contato hoje para cotação Para todas as suas necessidades de rosqueamento. 

0 Comentários

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você


Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.