
Die Laserschneidtechnologie nutzt einen fokussierten, hochenergetischen Strahl, um Materialien präzise, genau und mit minimalem Materialverlust zu schneiden, zu gravieren oder zu ätzen.
Ein Leitfaden für die Konstruktion für das Laserschneiden: Werkzeuge, Dateien, Materialien und bewährte Verfahren
Ein Leitfaden für die Konstruktion für das Laserschneiden: Werkzeuge, Dateien, Materialien und bewährte Verfahren
Autor: Sarah Anderson
Veröffentlichungsdatum: 22. Juli 2026
Letzte Änderung: 4. August 2026
Kategorien: Laserschneiden
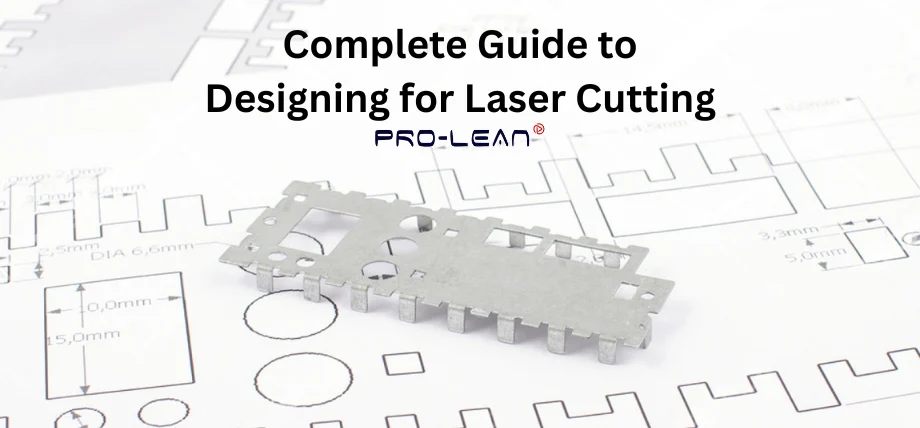
Lasergeschnittene Prototypen validieren Entwürfe direkt anhand der PRO-LEAN-Leitlinie.
Die Konstruktion für das Laserschneiden erfordert sowohl technische Präzision und Materialkenntnisse als auch fundierte Kenntnisse in der Software zur Erstellung von Vektordateien für Laserschnittdesigns. Die Genauigkeit der digitalen Dateien ist entscheidend dafür, wie gut eine Laserschneidmaschine Ihr Design erfasst – unabhängig davon, ob Sie als Händler oder Ingenieur tätig sind. Proleantech bietet hochwertige, fehler- und brandmarkenfreie Laserschneiddienstleistungen für verschiedene Branchen, darunter die Automobil- und Medizintechnik.
Der folgende Leitfaden von Proleantech bietet umfassende Informationen zum Design für das Laserschneiden, einschließlich Softwareauswahl und Dateiformatwahl, sowie eine Erläuterung der Schnittfugenprinzipien, Toleranzeinstellungen und Gravurmethoden.
Was ist Laserschneiden und wie funktioniert es?
Beim Laserschneiden wird ein präziser Laserstrahl eingesetzt, um Material anhand von Vektordatenpfaden zu schmelzen oder zu verdampfen. Durch die gezielte Ausrichtung auf das Laserschneidverfahren lassen sich präzise und schmale Schnitte erzielen, da die Energie des Laserstrahls auf einen kleinen Bereich konzentriert wird.
Die Maschine arbeitet mit digitalen Vektorgrafiken, die Anweisungen für Schneid- und Gravurvorgänge liefern. Die Kombination aus Strahlleistung, Materialeigenschaften und Schnittgeschwindigkeit bestimmt die Leistungsfähigkeit der Maschine.
Die Schneidemaschine erhält ihre Bewegungsbefehle von der Konstruktionssoftware, die den gesamten Schneidprozess steuert. Anwender müssen den Schnittfugenwert kennen, da dieser die endgültigen Abmessungen ihrer Bauteile beeinflusst.
Beim Gravurverfahren wird derselbe Laserstrahl mit reduzierter Leistung verwendet, um Oberflächen zu ätzen, anstatt in das Material einzudringen. Die Integration dieser Arbeitsschritte ermöglicht es Anwendern, komplexe lasergeschnittene Designs in Metallen, Logos und Bauteile für verschiedene industrielle Anwendungen zu erstellen, darunter Architektur, Maschinenbau und Kunstproduktion.
Auswahl der richtigen Materialien für das Laserschneiden
Die Materialauswahl beeinflusst sowohl die Schnittqualität als auch die Kantenverarbeitung. Sie wirkt sich zudem auf die Gesamtkosten pro Quadratmeter aus. Das Wärmeverhalten verschiedener Materialien erfordert spezifische Leistungs- und Drehzahleinstellungen, die von Materialart und -dicke abhängen.
Acryl-Material

Polierte Acrylkanten aus dem Laserschnitt sorgen für optische Klarheit und Sicherheit.
Acrylglas gilt als führendes Material für die Laserschneidtechnik, da es klare Sicht und präzise Kantenoberflächen ermöglicht. Die Displayindustrie sowie die Beleuchtungs- und Beschilderungsbranche profitieren von gegossenem Acrylglas, da es eine höhere Kantenqualität als extrudiertes Acrylglas bietet. Auch beim Gravieren erzielt Acrylglas hervorragende Ergebnisse, da es tiefe und klare Markierungen erzeugt. Bei der Gestaltung von Acrylglas sollte auf zu feine Details und ungestützte Verbindungen verzichtet werden, da diese Bereiche nach dem Schneiden bruchgefährdet sind.
Holz und Nichtmetalle

Laserschneider gravieren und schneiden Sperrholz schnell und mit höchster Präzision.
Materialien wie Sperrholz, MDF, Bambus und Harthölzer eignen sich gut für CO₂-Laserschneider. Der Schneidevorgang liefert saubere Ergebnisse, allerdings dunkeln die Kanten durch Verkohlung nach. Für optimale Ergebnisse sollten Designer ihre Designlinien parallel zur Holzmaserung ausrichten. Durch das Auftragen einer Versiegelung oder leichtes Anschleifen nach dem Schneiden wirken die Schnittkanten ansprechender. Die benötigte Leistung hängt von der Holzstärke ab; 3 mm MDF benötigt beispielsweise weniger Leistung als 6 mm Holz.
Metallindustrie
Die Bearbeitung von Stahl, Aluminium und Edelstahl erfordert leistungsstarke Faserlaser für das effektive Laserschneiden von Metallteilen. Der Konstruktionsprozess für das CNC-Laserschneiden setzt voraus, dass die Anwender einheitliche Lochabmessungen und -abstände sowie Biegetoleranzen einhalten. Toleranznormen für BlechbearbeitungLaserleistung und Vorschubgeschwindigkeit müssen aufeinander abgestimmt sein, um die Bildung von Schlacke zu verhindern und Materialverformungen vorzubeugen. Die Bearbeitung von Metallen mit diesen Verfahren führt zwar zu präzisen Abmessungen, ist aber mit höheren Kosten pro Quadratmeter Material verbunden.
Materialstärke und Schnittfuge
Die Schnittfugenbreite variiert je nach Lasermaschinenspezifikationen, Materialstärke und Fokuseinstellungen zwischen 0.1 mm und 1.0 mm. Die Abweichungen bei den Abmessungen von Lasche und Schlitz müssen den Anforderungen der Produktmontage entsprechen. Ein produktionsreifes Muster sollte vor Beginn der Serienproduktion durch Kleinserien-Schneidvorgänge getestet werden. Die tatsächliche Breite von „3 mm“-Blechen kann um bis zu 0.2 mm abweichen, was die Festigkeit von Pressverbindungen beeinträchtigt.
Konstruktionssoftware für Laserschneiden
Die Software zur Erstellung von Vektordateien bildet die Grundlage für die Planung von Laserschneidprojekten. Der Laser benötigt geschlossene Pfade im Design, um seine exakte Bahn nachzufahren.
Adobe Illustrator Es bleibt das führende Werkzeug der Branche, da es Anwendern ermöglicht, Vektoren zu bearbeiten, Ebenen anzuordnen und ihre Designs zur Identifizierung beim Schneiden und Gravieren farblich zu kennzeichnen. Anwender, die kostenlose oder Open-Source-Alternativen bevorzugen, können die Quellcode-Software Inkscape nutzen, um auf ähnliche Funktionen zuzugreifen. Die Software ermöglicht den Export von Designs in die Formate SVG, PDF und AI, die von den meisten Laserschneidprogrammen unterstützt werden.

Adobe Illustrator erstellt präzise Layouts für das Blechbiegen und Laserschneiden.
Die CAD-Plattformen Fusion 3D, SolidWorks und AutoCAD ermöglichen es Benutzern, DXF- und DWG-Dateien zu erstellen, die eine präzise Maßgenauigkeit für mechanische und architektonische Konstruktionen gewährleisten, einschließlich BlechzeichnungNutzer, die Designvorlagen online verkaufen, sollten ihren Kunden die Dateiformate SVG, DXF und AI zur Verfügung stellen, da diese Formate mit verschiedenen Schneide- und Graviermaschinen kompatibel sind.

Das Teilungswerkzeug von Autodesk Inventor teilt Blechmodelle, um überschüssiges Material effizient zu entfernen.
Passgenaue Konstruktion – Schnittfugen, Toleranzen und Spielräume

Die Schnittfugenbreite ist für eine präzise Passform wichtig, da sie Material entlang der Schnittlinie abträgt.
Der Prozess der korrekten Teileausrichtung erfordert Kenntnisse über die Schnittfugenabmessungen und Toleranz beim Laserschneiden Spezifikationen. Der Laserstrahl trägt Material in einer bestimmten Breite ab, die die Schnittfugenbreite bestimmt. Werden die Schnittfugenbreiten von Konstrukteuren nicht berücksichtigt, können die Abmessungen von Schlitzen, Laschen und Verbindungen zu eng oder zu weit ausfallen.
Die korrekte Fugenausrichtung ergibt sich, wenn man die Hälfte des Schnittfugenmaßes von der einen Fugenseite abzieht und sie zur anderen Seite addiert. Bei einem 3 mm dicken Material mit einer Schnittfuge von 0.2 mm können Sie 0.1 mm von der Laschenbreite abziehen und 0.1 mm zur Nut hinzufügen (3.1 mm). Dadurch lässt sich der Materialabtrag ausgleichen und eine präzise Passform gewährleisten.
Die Toleranz beim Laserschneiden hängt sowohl vom Maschinentyp als auch von der Materialwahl ab. Holz und Acryl erfordern eine Präzision von ±0.1 mm, Metalle hingegen ±0.05 mm. Für die korrekte Kalibrierung Ihres Schneidprozesses sind Teststücke erforderlich.
Das Spiel sollte der Materialstärke entsprechen; daher ist ein Spiel von 0.2 mm bei 3 mm Acrylglas optimal, um eine dichte Reibungsverbindung zu gewährleisten. Die Konstruktion lasergeschnittener Teile mit einheitlichen Toleranzen ermöglicht eine höhere Montagegenauigkeit, minimiert den Nachbearbeitungsaufwand und stellt sicher, dass Teile aus verschiedenen Produktionsläufen oder Einsatzbereichen austauschbar sind.
Probieren Sie Prolean jetzt aus!
Alle Informationen und Uploads sind sicher und vertraulich.
Gestaltung von Löchern, Ecken und komplexen Formen

Mit einem Messschieber wird überprüft, ob die Abmessungen des lasergeschnittenen Teils den technischen Toleranzen entsprechen.
Das Laserschneiden präziser Bohrungen, Ecken und komplexer Formen hängt davon ab, wie sich der Laserstrahl beim Auftreffen auf geometrische Formen und Materialien verhält. Die Vektordatei enthält jede Schnittlinie und steuert die Bewegung des Laserschneiders. Die Größe des Laserstrahls und die Wärmeeinflusszone beeinflussen jedoch die endgültigen Schnittmaße. Die korrekte Auslegung dieser Merkmale führt zu erfolgreichen Schneidvorgängen, die Teile gemäß den Spezifikationen erzeugen und weniger Nachbearbeitung erfordern.
Löcher entwerfen
Die Bohrungen sind für Montagearbeiten unerlässlich, da sie als Befestigungspunkte und Verbindungsstellen dienen. Die Passgenauigkeit hängt von drei wesentlichen Faktoren ab: Bohrungsdurchmesser, Materialstärke und Schnittfugenbreite. Der Bohrungsdurchmesser muss größer sein als die Laserstrahlbreite und die Schnittfugenbreite, um zu kleine Schnitte zu vermeiden. Bei Holz und Acrylglas sollte der Bohrungsdurchmesser mindestens das 1.5-Fache der Materialstärke betragen. Für 6 mm Acrylglas beträgt der minimale Bohrungsdurchmesser 9 mm.
- 1.5 x 6 mm, das übersteigt die Schnittfuge (z. B. 0.2 mm) und die Strahlbreite
Dadurch wird nach dem Materialabtrag eine präzise Passform der Befestigungselemente gewährleistet und eine sichere Befestigung ermöglicht. Die erforderlichen Abstände zwischen Metallwerkstoffen müssen größer sein als zwischen Nichtmetallwerkstoffen, da Metallwerkstoffe einer Wärmeausdehnung und Kantenbildung unterliegen.
Um Verformungen beim Schneiden zu vermeiden, muss der Abstand zwischen den Löchern in ästhetischen und leichten Mustern konstant bleiben. Die Designprogramme Adobe Illustrator und Inkscape ermöglichen es, Löcher präzise zu gruppieren und bieten Ausrichtungswerkzeuge für eine exakte Positionierung. Die Serienproduktion sollte erst nach Überprüfung der Maßgenauigkeit anhand eines Probeschnitts auf derselben Laserschneidmaschine beginnen.
Ecken gestalten

Lasergeschnittener Edelstahl integriert Zylinder direkt, wodurch der Montageaufwand reduziert wird.
Die Gestaltung von Innenecken erfordert besondere Aufmerksamkeit, da in diesen Bereichen die Wärmekonzentration am höchsten ist. Der Laserstrahl erzeugt an Innenecken einen natürlichen Radius, da er dort keine perfekte Schärfe erzielen kann. Bei der Gestaltung von Vektorgrafiken müssen daher alle Innenecken durch kleine, abgerundete Elemente ersetzt werden, deren Radius mindestens dem Strahlradius entspricht oder etwas größer sein sollte. Diese Designänderung trägt zur Reduzierung von thermischer Spannung bei und verhindert Brandspuren und andere Probleme. Mängel beim Laserschneidenund stärkt das Endprodukt.
Die Montage von Acryl- und dünnen Sperrholzplatten erfordert Inneneckenentlastungen oder abgerundete Übergänge, um Risse zu vermeiden. Durch das Hinzufügen von Verrundungen beim Blechzuschnitt, realisiert durch kundenspezifisches Laserschneiden und CNC-Laserschneiden, werden bessere Schnittergebnisse erzielt und die Schlackenbildung minimiert. Ihre Schneidmaschinen erreichen eine höhere Genauigkeit und eine längere Werkzeugstandzeit, wenn Sie diese geometrischen Anpassungen bereits im Konstruktionsprozess des Laserschneidens berücksichtigen.
Entwerfen komplexer Formen

Lasergeschnittenes Metall ermöglicht die Herstellung komplexer Wellenmuster und erhabener Noppen in einem Arbeitsgang.
Jede Laserschneidmaschine stößt bei der Bearbeitung komplexer Designs, wie organischer Formen, perforierter Oberflächen und dekorativer Verbindungspunkte, an ihre Grenzen. Laserschneidverfahren Dünne Materialabschnitte mit einer Dicke von weniger als 0.5 mm, die als schmale Stege vorliegen, werden vollständig verdampft. Ihre Vektordateien müssen sich nicht überlappende und vollständig geschlossene Pfade enthalten, wobei die Merkmalsbreiten mindestens der Materialdicke entsprechen müssen.
Die Anzahl der Segmente in komplexen Mustern beeinflusst sowohl die Produktionszeit als auch die Kosten, da jedes zusätzliche Segment den Bewegungsradius des Lasers verlängert, was sich auf die Arbeitsgeschwindigkeit und den Quadratmeterpreis auswirkt. Die Designsoftware ermöglicht es Anwendern, redundante Pfade zusammenzuführen und komplexe Bereiche zu vereinfachen, was zu kürzeren Bearbeitungszeiten führt.
Die Laserschneidsoftware ermöglicht es Anwendern, Testschnitte durchzuführen und die Bearbeitung vor Produktionsbeginn in der Vorschau anzuzeigen, um sicherzustellen, dass alle Designelemente, einschließlich Kurven, Details und Ecken, präzise dargestellt werden. Anwender mit leistungsschwächeren Laserschneidern oder Hobbygeräten sollten vereinfachte Versionen komplexer Muster verwenden, um die Kompatibilität zu gewährleisten.
Probieren Sie Prolean jetzt aus!
Alle Informationen und Uploads sind sicher und vertraulich.
Dateivorbereitung und Vektorgestaltungsregeln
- Für Gravurzwecke sollten alle Schnittlinien Vektorpfade anstelle von Rasterbildern verwenden.
- Die Konstruktion sollte zwei separate Ebenen enthalten, die für Schneide- und Gravurvorgänge zuständig sind.
- Das System akzeptiert Dateien in den Formaten SVG, AI, DXF, DWG, EPS und PDF zum Export. Laserschneidprogramm.
- Die Linienstärke sollte auf Haarlinie (≈0.001 Zoll / 0.025 mm) eingestellt werden.
- Alle Dateien müssen entweder Millimeter oder Zoll als Maßeinheit verwenden.
- Die Konstruktion sollte alle unnötigen Linien eliminieren, die beim Schneidevorgang zu doppelten Schnitten führen.
- Bei der Konstruktion müssen die Schnittfugenabmessungen bei der Anpassung der Verbindungen berücksichtigt werden.
- Das Design sollte eindeutige Namen und Ebenenbezeichnungen enthalten, die klar „Schneiden“ und „Gravieren“ kennzeichnen.
- Die Konstruktion muss sicherstellen, dass die kleinste Elementgröße mit der Dicke des verwendeten Materials kompatibel ist.
- Anwender, die mit unterschiedlichen Laserschneidsystemen arbeiten, können sowohl auf PDF- als auch auf SVG-Vorlagenversionen zugreifen, die zum Download bereitstehen.
Schneiden oder Gravieren eines Designs
Laserschneiden
Beim Laserschneiden durchdringt der Laser das Material vollständig, um einzelne Teile zu erzeugen. Dieser Schneidmodus ermöglicht es, Bauteilgrenzen und Schlitze zu erstellen, die als Montageelemente dienen. Konstrukteure müssen sicherstellen, dass ihre Schnittlinien ununterbrochen bleiben und der korrekte Abstand zwischen den Designelementen eingehalten wird. Bei dichten geometrischen Mustern steigt die Wärmeentwicklung während der Bearbeitung, was zu Verformungen von Acrylglas führen kann.
Laser-Gravur
Die Oberflächenverdampfung beim Lasergravieren arbeitet mit geringerer Leistung, um den gewünschten Effekt zu erzielen. Das Verfahren eignet sich besonders gut für die Erstellung dekorativer Texte und Texturen sowie für das Anbringen von Seriennummern auf lasergeschnittenen Produkten. Die Gravurgeschwindigkeit und -tiefe hängen sowohl vom Material als auch vom verwendeten Lasergerät ab. Bei der Gravur von Vektordateien werden feine Linien verwendet, während die Rastergravur durch ein Hin- und Herscannen, ähnlich wie beim Drucken, funktioniert. Die Kombination dieser beiden Techniken ermöglicht es Anwendern, professionell wirkende Kontrasteffekte in ihren Designs zu erzielen.
Produktion und Kosten
Die Preise für kundenspezifische Laserschneiddienstleistungen richten sich nach der Materialfläche und der Bearbeitungszeit. Die Komplexität der Vektordatei bestimmt die Maschinenlaufzeit, da sie von der Anzahl der Knoten, den Pfadlängen und der erforderlichen Anzahl an Durchgängen abhängt. Die Optimierung der Teileanordnung, effiziente Verschachtelungstechniken und die Reduzierung von Linienduplizierungen tragen zur Kostensenkung bei und minimieren gleichzeitig den Materialverbrauch.

Die Kosten beim Laserschneiden hängen von der Materialfläche, der Maschinenzeit, der Vektorkomplexität und der Optimierung ab.
Kundenspezifische Laserschneiddienste
Proleantech bietet ein breites Spektrum an Laserschneiddienstleistungen für verschiedene Materialien. Wir verfügen über langjährige Erfahrung in der Bearbeitung von Legierungen, Metallen und Kunststoffen. Dank unserer über 20-jährigen Erfahrung in der Fertigung und Blechbearbeitung garantieren wir kürzeste Lieferzeiten und die Einhaltung der ISO-Normen bei allen Ihren lasergeschnittenen Teilen.
Fordern Sie noch heute ein kostenloses Angebot an!
Fazit
Für erfolgreiches Laserschneiden ist digitale Präzision bei der Bearbeitung von Materialien, mit denen Designer vertraut sind, unerlässlich. Der gesamte Prozess basiert auf der digitalen Dateivorbereitung mit Adobe Illustrator oder Inkscape sowie der Materialauswahl und der Schnittfugenkompensation. Die erfolgreiche Umsetzung digitaler Designs in physische Produkte hängt von der Festlegung korrekter Toleranzen, der korrekten Textanordnung und der Auswahl des richtigen Dateiformats für alle Laserschneidvorgänge ab.
Das könnte Sie auch interessieren
Die 10 besten Laserschneidprogramme für Anfänger und Ingenieure
Laserschneidsoftware erzeugt präzise Schnittpfade für Schilder, Paneele, Halterungen und Sonderanfertigungen.
Laserschneiden von Medizinprodukten: Verfahren, Materialien und verwendete Lasertypen
Die Laserschneidtechnik für medizinische Geräte produziert Stents, chirurgische Instrumente, Katheter und Implantatkomponenten.
Lassen Sie Ihre Teile noch heute fertigen
Alle Uploads sind sicher und vertraulich.
0 Kommentare