
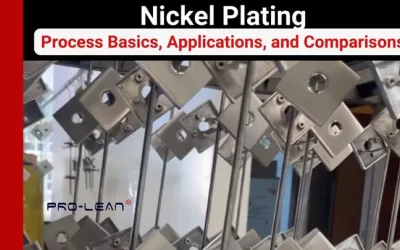
Durch die Verwendung einer dünnen Nickelschicht werden Korrosionsbeständigkeit, Verschleißfestigkeit, Aussehen und Haltbarkeit verbessert.
Grundlegender Leitfaden zur Messung der Rauheit bearbeiteter Oberflächen
Grundlegender Leitfaden zur Messung der Rauheit bearbeiteter Oberflächen
Autor: Y. Deng
Veröffentlichungsdatum: 16. August 2024
Letzte Änderung: 27. Dezember 2024
Kategorien: Oberflächenbearbeitung
„Die Oberflächenrauheit Ra ist ein wichtiger Faktor bei der CNC-Bearbeitung, da sie die Leistung, den Verschleiß und die Lebensdauer der produzierten Teile bestimmt.“

Die Oberflächenbeschaffenheit der bearbeiteten Oberfläche ist ein zentraler Faktor, der die Qualität, Zuverlässigkeit und Leistung der hergestellten Teile bestimmt. Dies liegt daran, dass glatte Oberflächen die Teile haltbarer machen als raue Oberflächen, da sie die Reibung verringern. Es ist wichtig zu wissen, dass in verschiedenen Bereichen unterschiedliche Rauheitsgrade erforderlich sind. Kenntnisse über verschiedene Arten von Oberflächenbeschaffenheiten und Oberflächenrauheit ra kann für die Qualität und Leistung der hergestellten Teile hilfreich sein.
Inhaltsverzeichnis
verstecken
Was ist eine Oberflächenbeschaffenheitstabelle?
In der Fertigung wird ein Oberflächengütediagramm verwendet, um verschiedene Arten von Oberflächengüten und die damit verbundenen Rauheitswerte anzuzeigen. Es hilft den Ingenieuren, die am besten geeignete Oberflächengüte für das Teil zu ermitteln, um die gewünschte Leistung und das gewünschte Aussehen zu erzielen. Es enthält außerdem Einheiten in Mikrometern oder Mikrozoll und Beschreibungen, wie jede der Oberflächengüten erreicht wird.

Diagramm der Oberflächenrauheit
Probieren Sie Prolean jetzt aus!
Alle Informationen und Uploads sind sicher und vertraulich.
Was ist die Oberflächengüte bei der Bearbeitung?

Bearbeitungsoptionen
Maschinenbearbeitung Oberflächenfinish kann als der Prozess der Veränderung der Oberfläche eines Metalls beschrieben werden, entweder durch Verformung oder durch Schneiden oder sogar durch Hinzufügen von Material. Es misst die Oberflächenbeschaffenheit, die gekennzeichnet ist durch:
- Legen: Die Richtung des Oberflächenmusters ist ein Ergebnis des Herstellungsprozesses.
- Welligkeit: Zusätzliche grobe Verzerrungen wie Verwerfungen oder sonstige Abweichungen von den vorgegebenen Normen.
- Oberflächenrauheit ra: Grobheit einer Untergrundart und eine feine Steigung. Maschinisten verwenden den Begriff Oberflächengüte, um Oberflächenrauheit, und der Begriff Oberflächenstruktur umfasst alle drei.
Vorteile bearbeiteter Oberflächen
Bearbeitete Oberflächen bieten die folgenden Vorteile. Zunächst ebnen sie die Oberfläche, indem sie Unregelmäßigkeiten beseitigen und sie dadurch ebener machen. Dies wiederum trägt zur Verbesserung der Produktqualität bei.
Diese Oberflächenbehandlungen tragen auch dazu bei, die Haftung der Beschichtungen zu verbessern, wodurch Farben und Beschichtungen besser auf der Oberfläche haften. Dies erhöht nicht nur den Schutzgrad, sondern verlängert auch die Lebensdauer der Schutzschicht. Eine glatte Oberfläche wirkt auch optisch ansprechender, was bei Konsumgütern entscheidend sein kann. Bearbeitete Oberflächenbehandlungen bieten neben einer glatten und glänzenden Oberfläche auch Schutz vor Korrosion und Chemikalien. Dies macht das Produkt langlebig, insbesondere unter extremen Einsatzbedingungen.
Darüber hinaus erhöhen diese Oberflächenbehandlungen die Leitfähigkeit, indem sie elektrische Leitung einschließen und die Leitfähigkeit des Materials erhöhen. Dies ist insbesondere bei elektronischen Anwendungen der Fall. Schließlich erhöhen die bearbeiteten Oberflächenbehandlungen die Festigkeit des Produkts, indem sie die Reibung minimieren, die das Produkt schwächt und es anfällig für Verschleiß macht. Dadurch werden die Teile bei den Funktionen, die sie ausführen müssen, stärker und zuverlässiger.
Symbole und Terminologien zur Oberflächenrauheit
- Ra (Rauheitsdurchschnitt): Dies definiert den Mittelwert des höchsten und des tiefsten Punkts der Oberfläche in der Länge der Oberfläche. Es wird auch Center Line Average (CLA) genannt.
- Rz (Mittlere Rautiefe): Dabei wird der Durchschnitt der fünf größten Differenzen zwischen dem höchsten Hoch und dem niedrigsten Tief berechnet. Um die Rauheit zu ermitteln, werden diese Messungen durchgeführt und anschließend die durchschnittliche Rauheit berechnet.
- Rp (Spitzenhöhe): Dies ist der Abstand zwischen dem Kamm und der Mittellinie der Oberflächenkontur über die Auswertungslänge.
- Rv (Taltiefe): Dabei wird die Abweichung des tiefsten Punktes des Oberflächenprofils von der Mittellinie des Oberflächenprofils über die Dauer der Auswertung ermittelt.
- Rmax (Maximale Höhe des Profils): Dieser definiert die maximale Differenz zwischen dem höchsten und dem niedrigsten Punkt der Auswertespanne.
Hier sind verschiedene Arten von Symbole für die Oberflächenbeschaffenheitund ihre Bedeutungen
=: Kennzeichnet Zahnlücken, die von einem Schneidwerkzeug hinterlassen werden und parallel zur in der Zeichnung dargestellten Oberfläche oder Ansicht verlaufen.
⊥ : Zeigt die Schneidwerkzeugmarkierungen, die senkrecht zur in der Zeichnung dargestellten Oberfläche oder Ansicht stehen.
X: Bezieht sich auf die vom Schneidwerkzeug hinterlassenen Markierungen. Diese Markierungen stehen im rechten Winkel zueinander.
M: Bezieht sich auf Rillen, die normalerweise durch Polieren oder Läppen erzeugt werden. In diesem Fall kann das Muster in eine Richtung verlaufen und muss nicht unbedingt in diese verlaufen.
C: Bedeutet Markierungen, die in Kreisen konzentrisch zum Mittelpunkt der Oberfläche angeordnet sind.
R: Bezieht sich auf Markierungen auf der Oberfläche, die durch das Schneidwerkzeug erzeugt werden und parallel zur Oberfläche verlaufen und radial sein können.
Möglichkeiten zur Erzielung unterschiedlicher Oberflächenrauheiten Ra
Die Rauheit der Oberfläche wird bei der Bearbeitung je nach Projektbedarf auf einem bestimmten Niveau gehalten. Dies ist kein Zufall, sondern geplant und die Werte werden normalerweise gemäß Normen wie ISO 4287 festgelegt. Diese Normen definieren Ra-Werte zwischen 25 μm und 0 μm, die für eine Reihe von Fertigungs- und Nachbearbeitungsvorgängen relevant sind.
At ProLean Techbieten wir vier gängige Oberflächenrauheitsstufen (Ra) für CNC-Bearbeitungsanwendungen an:
- 3 μm Ra
- 1.6 μm Ra
- 0.8 μm Ra
- 0.4 μm Ra
Der Rauheitsgrad ist nicht für alle Anwendungen gleich; er hängt von der spezifischen Verwendung ab, die für eine bestimmte Oberfläche vorgesehen ist. Oberflächenrauheitswerte Ra, die niedriger als die oben genannten Werte sind, sollten nur angegeben werden, wenn dies notwendig ist, da sie mehr Bearbeitungsaufwand, Zeit und Kosten erfordern. Die Nachbearbeitungsvorgänge werden normalerweise nicht verwendet, um bestimmte Oberflächenrauheitsindex Werte, da die Methoden nicht genau reguliert werden können und die Toleranz der Komponenten beeinträchtigen.
Probieren Sie Prolean jetzt aus!
Alle Informationen und Uploads sind sicher und vertraulich.
Vergleich der Oberflächenrauheit für die CNC-Bearbeitung
Die Rauheit der Oberfläche bestimmt die Funktionalität, Leistung und Lebensdauer der Teile. Sie beeinflusst den Reibungskoeffizienten, Geräusche, Verschleiß, Hitze und Haftung. Obwohl die Glätte der Oberfläche bei manchen Anwendungen nicht sehr wichtig sein mag, ist sie bei anderen sehr wichtig, insbesondere bei Anwendungen mit hoher Spannung, hoher Beanspruchung und starker Vibration, bei sich verbindenden und beweglichen Baugruppen, schnell rotierenden Teilen und medizinischen Implantaten.
Prolean Tech bietet die folgenden Oberflächenrauheitsgrade an:
- 3.2 μm Ra
Diese standardmäßige kommerzielle Maschinenoberfläche wird für die meisten Verbraucherteile verwendet. Sie ist leicht rau und hat eine glänzende Oberfläche mit Schnittspuren. Bei Teilen, die Spannungen, Belastungen und Vibrationen ausgesetzt sind, sollte die maximale Oberflächenrauheit ra 2 μm Ra betragen, und für sich berührende bewegliche Oberflächen, bei denen die Belastung gering und die Bewegung langsam ist, kann derselbe Standard angewendet werden. Diese Oberfläche wird durch hohe Geschwindigkeit, leichten Vorschub und leichte Schnitte hergestellt.
- 1.6 μm Ra
Diese Oberflächenbehandlung weist nur eine schwache Spur von Schnittspuren auf und sollte bei Teilen verwendet werden, die eng anliegende und beanspruchte Abschnitte erfordern. Sie ist für langsame Oberflächen mit geringer Tragfähigkeit geeignet, jedoch nicht für schnell rotierende Teile und Teile mit hoher Vibrationsbelastung. Diese Oberflächenrauheit entsteht bei hohen Geschwindigkeiten, mit feinen Vorschüben und leichten Schnitten unter kontrollierten Bedingungen. Bei einer Standard-Aluminiumlegierung (z. B. 3) erhöht diese Option den Produktionspreis um etwa 1645 %, und je nach Komplexität des Teils können die Kosten steigen.
- 0.8 μm Ra
0 μm Ra wird oft als hochwertige Oberflächengüte bezeichnet. Die zu erreichende Toleranz ist enger und auch teurer. Sie ist für Teile erforderlich, die Spannungskonzentrationen ausgesetzt sind, und kann für Lager verwendet werden, wenn die Bewegung sporadisch und die Belastungen gering sind. Bei einer Standard-Aluminiumlegierung erhöht diese Güte den Produktionspreis um etwa 8 % und bei komplizierten Teilen sogar noch mehr.
- 0.4 μm Ra
0.4 μm Ra ist die glatteste und höchste Oberflächenrauheit, die für Bauteile empfohlen wird, die unter Spannung oder Beanspruchung stehen und sich sehr schnell drehen, wie Lager und Wellen. Diese Glätte ist am schwierigsten zu erreichen und sollte nur angegeben werden, wenn sie für die Anwendung entscheidend ist. Diese Option erhöht den Produktionspreis einer Standard-Aluminiumlegierung um etwa 11–15 % und bei komplexen Teilen sogar noch mehr.
Methoden zur Beurteilung der Oberflächenrauheit
Die Oberflächenbeschaffenheit muss bei der Herstellung unbedingt quantifiziert werden, um den Standard und die Funktionalität des Produkts zu erreichen. Es können jedoch mehrere Methoden verwendet werden, und jede davon ist hinsichtlich der Anforderungen und der zu reinigenden Oberfläche geeignet.
1. Direkte Kontaktmessung
Bei den Kontaktmethoden handelt es sich um Methoden, bei denen ein Instrument mit der zu untersuchenden Oberfläche in Kontakt kommt. In diesem Fall wird normalerweise ein Stiftprofilometer verwendet. Der Stift bewegt sich darauf und es scheint, als würde er die Umrisse, Spitzen und Täler zeichnen. Aus diesen Variationen im Werkzeug wird dann ein Profil erstellt, das zur Analyse der von den Schülern gesammelten Daten verwendet wird.
Verwendung: Besonders geeignet für den Einsatz in Situationen, in denen eine gewisse Quantifizierung erforderlich ist. Dies wird nicht für weiche Materialien oder für Materialien empfohlen, die gequetscht oder eingedrückt werden können, da der Kontakt die Oberflächeneigenschaften verändert.
2. Berührungslose Messung
Bei berührungslosen Techniken kommen optische oder Laserwerkzeuge zum Einsatz, beispielsweise Laser-Scanning-Mikroskope. Diese Geräte strahlen Licht auf die Oberfläche und fangen dann das reflektierte Licht ein, um die Rauheit der Oberfläche zu ermitteln.
Verwendung: Wird verwendet, wenn das Berühren der Oberfläche vermieden werden muss, da dies das Material beschädigen könnte, beispielsweise bei empfindlichen oder empfindlichen Oberflächen. Diese Methoden eignen sich auch für unregelmäßige Oberflächen, obwohl ihre Wirksamkeit von der Reflexion und Farbe der Oberfläche abhängt.
3. Vergleichsmessung
Vergleichsmethoden sind eine Methode, eine Oberfläche anhand mehrerer zuvor definierter Merkmale zu beurteilen. Zu diesem Zweck gibt es Vergleichsgeräte mit Standardrauheitswerten auf der Oberfläche des Bauteils.
Verwendung: Diese sind schnell, günstig und können für die erste Beurteilung verwendet werden oder wenn der Arzt nur ein allgemeines Gefühl dafür bekommen möchte, womit er es zu tun hat. Allerdings sind sie nicht so präzise wie die direkten Messmethoden und sind eher eine gefühlte Messung.
4. In-Prozess-Messung
Formative Messung ist die Untersuchung der Oberflächenrauheit in einem bestimmten Stadium des Herstellungsprozesses. Zu diesen Werkzeugen gehören einige Inline-Profilometer oder Sensoren, die an CNC-Maschinen installiert sind, um in Echtzeit Informationen zur Oberflächenrauheit zu liefern.
Verwendung: Am besten geeignet für Anwendungen, bei denen der überwachte Parameter häufiger und in großer Menge überprüft werden muss. Diese Strategie ist live und möglicherweise nicht so genau wie die nach der Erstellung des Stücks durchgeführten.
5. Profiling-Techniken
Bei den Profilierungstechniken wird ein Profilometer wie das 3D-Profilometer verwendet, um ein Oberflächenprofil zu erstellen. Es vermittelt einen Gesamteindruck der Oberfläche und ihrer Beschaffenheit.
Verwendung: Meistens für Forschungs- und Entwicklungsabteilungen geeignet, wo zusätzliche Oberflächenanalysen erforderlich sind. Es ist ziemlich kompliziert und erfordert die Anwendung ziemlich komplizierter Techniken und kann auch viel Zeit in Anspruch nehmen.
6. Flächenmesstechniken
In diesem Fall werden flächenbasierte Messmethoden verwendet, um die Rauheit einer Oberfläche über einen größeren Bereich als beim Linienkontakt zu messen. Dabei handelt es sich um optische Profilometer und Interferometer, die einen allgemeinen Überblick über die untersuchte Oberfläche bieten.
Verwendung: Anwendbar für raue Oberflächen oder wenn der allgemeine Zustand der Oberflächenrauheit (Ra) von Interesse ist. Weniger geeignet für Oberflächenanalysen mit sehr hoher Auflösung.
7. Mikroskopietechniken
Zu den weiteren Techniken zur Oberflächencharakterisierung gehört die Elektronenmikroskopie, die ein stark vergrößertes Bild der Oberfläche liefert und Daten auf Mikroebene liefert.
Verwendung: Es ist besonders nützlich in der Forschung und in allen Bereichen, in denen Präzision entscheidend ist, beispielsweise bei der Herstellung von Halbleitern. Diese sind etwas komplizierter und erfordern den Einsatz bestimmter Arten von Geräten
.
Spickzettel mit Messdiagrammen für Oberflächenrauheit
Dieser Spickzettel bietet eine Kurzreferenz zum Verständnis verschiedener Oberflächenbeschaffenheiten und hilft Ihnen bei der Auswahl der richtigen Beschaffenheit für Ihren Anwendungszweck.
| Mikrometer (μm) | Mikrozoll (μin) | Beschreibung und Anwendungen |
| 25 | 1000 | Für unbearbeitete Freiflächen eignen sich rauhe Oberflächen aus Sägeschnitten oder Vorschmiedearbeiten. |
| 12.5 | 500 | Beim Drehen, Fräsen und Scheibenschleifen entstehen häufig raue Oberflächen durch grobe Zustellungen und starke Schnitte. |
| 6.3 | 250 | Entsteht durch Flächenschleifen, Scheibenschleifen und Fräsen. Wird für Freiflächen mit Spannungsanforderungen verwendet. |
| 3.2 | 125 | Raue Oberfläche, geeignet für Teile, die Vibrationen, Belastungen und hohen Beanspruchungen ausgesetzt sind. |
| 1.6 | 63 | Gutes Finish durch kontrollierte Bearbeitung mit feinem Vorschub und hoher Geschwindigkeit. |
| 0.8 | 32 | Hochwertige Oberflächenbearbeitung, die eine präzise Kontrolle erfordert und mit Rund-, Spitzenlos- oder Flächenschleifmaschinen hergestellt wird. Ideal für unbewegliche oder leicht belastete Teile. |
| 0.4 | 16 | Hochwertiges Finish durch Schmirgeln, Läppen oder grobes Honen. Geeignet für Anwendungen, bei denen es auf Glätte ankommt. |
| 0.2 | 8 | Das feine Finish wird durch Läppen, Polieren oder Honen erzeugt. Ideal für Oberflächen, bei denen Bauteile quer zur Maserung gleiten. |
| 0.1 | 4 | Sehr feines Finish durch Läppen, Polieren oder Honen. Wird bei Mess- und Instrumentenarbeiten verwendet, bei denen es auf Designpräzision ankommt. |
| 0.05 | 2 | Die extrem feine Oberfläche wird durch sorgfältiges Polieren, Honen oder Superfinishen erreicht. Am besten für Präzisionsendmaße geeignet. |
| 0.025 | 1 | Feinste Oberflächengüte, erzeugt mit höchster Präzision beim Polieren, Honen oder Superfinishen. Wird für feine und empfindliche Präzisionsmessgeräte verwendet. |
Probieren Sie Prolean jetzt aus!
Alle Informationen und Uploads sind sicher und vertraulich.
Wie können unterschiedliche Oberflächenrauheitsgrade erreicht werden?
Das Oberflächenrauheitsmessungen können von Designern und Herstellern angepasst werden, um die Konstanz der Produkteigenschaften sicherzustellen. Der Grad der Rauheit bestimmt, wie ein Teil mit der Umgebung interagiert, da er Verschleiß, Abnutzung und Korrosion bestimmt. Darüber hinaus sind einige der Rauheitsparameter nützlich, um die Beschichtungshaftung oder die Leitfähigkeit zu verbessern.
Ra-Werte werden üblicherweise zur Messung der Oberflächenrauheit verwendet und die Standardwerte liegen in der Größenordnung von 12.5 μm Ra (sehr rau) bis 0.4 μm Ra (sehr glatt). Die verschiedenen Techniken zur Erstellung der verschiedenen Arten der Oberflächenbearbeitung hängen vom spezifischen Verwendungszweck des Produkts ab.
Bearbeitungsfertiges Finish

Als bearbeitetes Fertigteil
Bei einer bearbeiteten Oberfläche wird die Toleranz der nahen Nachbarschaft beibehalten, im Allgemeinen auf ± 0 mm oder besser. Diese Oberfläche wird unmittelbar nach der Bearbeitung und je nach Design unter Verwendung von CAM oder computergestützter Fertigung für Genauigkeit hergestellt. Diese Methode ist jedoch kostengünstiger, da sie keine zusätzlichen Kosten für andere Oberflächen erfordert. Die Oberfläche kann durch Spuren der verwendeten Werkzeuge beschädigt sein und ein ausgeblichenes Aussehen haben. Diese Oberfläche ist ideal für Prototypen, Vorrichtungen und Vorrichtungen, bei denen die Kosten des fertigen Produkts und die Genauigkeit eine Rolle spielen.
Perlengestrahlte Oberfläche

Oberflächenbearbeitungsteil mit Kugelstrahlen
Beim Perlenstrahlen werden mithilfe einer Druckluftpistole winzige Glasperlen auf die Oberfläche geschossen. Das Ergebnis ist eine matte oder satinierte Oberfläche mit einem dezenten Muster. Diese Methode hilft auch dabei, die Spuren zu tarnen, die beim Bearbeitungsprozess zurückbleiben, und sorgt für eine glänzende Oberfläche. Allerdings ist es nicht möglich, die Abmessungen mit einem hohen Detailgrad festzulegen, was bei Projekten, die eine hohe Dimensionalität erfordern, nachteilig ist. Der einzige Faktor, der beim Perlenstrahlen verändert wird, ist die Größe der verwendeten Glasperlen.
Eloxieren

Eloxierte Teile
Anodisieren ist ein elektrolytischer Prozess zur Bildung einer schützenden Oxidschicht auf Veredelung von Metalloberflächen Komponenten. Das Teil wird in ein Säurebad getaucht und an eine Stromquelle angeschlossen, und die Beschichtung wächst in alle Richtungen. Bei dieser Methode sind die Abmessungen besser kontrollierbar als beim Kugelstrahlen und es entsteht eine harte Oberfläche, die elektrisch nicht leitfähig ist. Eloxieren wird hauptsächlich bei Aluminium und Titan und deren Legierungen durchgeführt.
Eloxieren Typ II
Beim Standardeloxieren oder Eloxieren Typ II entsteht eine Oberfläche, die entweder klar oder farbig ist und eine maximale Dicke von 25 μm aufweist. Diese Oberflächenbehandlung ist für Teile geeignet, die eine harte, glatte Außenfläche erfordern, die ästhetisch ansprechend ist. Sie ist billiger und bietet einen recht guten Schutz und ein gutes Aussehen.
Eloxieren Typ III
Typ III ist ein weiterentwickeltes Verfahren, das als „Hartbeschichtungs“-Anodisierung bezeichnet wird. Dabei wird eine höhere Stromdichte verwendet und die Temperatur der Lösung, die bei null Grad Celsius gehalten wird, streng kontrolliert. Mit dieser Methode wird eine dickere Schicht von etwa 125 μm erzielt, die bessere Härte- und Korrosionseigenschaften aufweist. Obwohl diese Methode teurer als die beiden anderen ist, eignet sich die Anodisierung vom Typ III für hochbeanspruchte technische Anwendungen, die zusätzlichen Schutz erfordern.
Wie wählt man die richtige Oberflächenveredelung aus?
Die Wahl der richtigen Oberflächentechnik ist für den Erfolg Ihres Projekts von entscheidender Bedeutung. Hier finden Sie eine Schritt-für-Schritt-Anleitung, die Ihnen dabei hilft, die beste Entscheidung zu treffen.
- Identifizieren Sie das Material: Man muss verstehen, dass es verschiedene Möglichkeiten gibt, verschiedene Materialien zu behandeln, um das gewünschte Finish zu erzielen. Identifizieren Sie zunächst das Material, das Sie verwenden möchten, damit Sie die richtige Technik auswählen können.
- Definieren Sie den Zweck des Finishs: Überlegen Sie, was Sie von der Oberflächenbeschaffenheit erwarten – Aussehen, verbesserter Korrosionsschutz oder geringere Reibung. Je nach Funktion des Produkts wird dies Ihre Wahl bestimmen.
- Überprüfen Sie die verfügbaren Endbearbeitungstechniken: Informieren Sie sich über die Oberflächenbehandlung, die auf das Material angewendet werden kann, das Sie verwenden möchten. Beispielsweise wird Aluminium eloxiert, während Edelstahl passiviert wird.
- Ästhetische Anforderungen bewerten: Wenn das Aussehen des Artikels ein Problem darstellt, ist Schleifen oder Lasergravieren möglicherweise besser geeignet, um das gewünschte Finish zu erzielen.
- Bewerten Sie den Haltbarkeitsbedarf: Für die anderen Bereiche, bei denen ein hoher Verschleiß zu erwarten ist, sind möglicherweise härtere Beschichtungen wie DLC für das Teil erforderlich.
- Berücksichtigen Sie den Wartungsbedarf: Es gibt verschiedene Arten von Oberflächenbehandlungen, und alle haben ihre Besonderheiten und alle benötigen eine gewisse Pflege. Überlegen Sie, wie viel Zeit Sie während der gesamten Lebensdauer des Produkts für die Pflege aufwenden möchten.
- Testen Sie das Finish: Es wird empfohlen, vor dem großflächigen Auftragen des Finishs einen Test an einer kleinen Stelle des Materials durchzuführen, um zu prüfen, ob es den Anforderungen entspricht.
- Umweltauswirkungen berücksichtigen: Einige der Veredelungsprozesse haben größere Auswirkungen auf die Umwelt als andere. Wenn Umweltfaktoren für Sie ein Anliegen sind, sollten Sie sich für andere, nicht schädliche Methoden entscheiden.
- Budgetbeschränkungen: Stellen Sie abschließend die Kosten der Endbearbeitungstechnik in Bezug zu dem Gesamtbetrag, den Sie ausgeben möchten. Stellen Sie sicher, dass die gewählte Methode kostengünstig ist, gleichzeitig aber alle Projektanforderungen erfüllen kann.
Probieren Sie Prolean jetzt aus!
Alle Informationen und Uploads sind sicher und vertraulich.
Fazit
Die Oberflächenrauheit in modernen Herstellungsverfahren ist normalerweise teuer und schwer zu erreichen. Wenn also die richtige Oberflächenbearbeitungstechnik an den gefertigten Teilen angewendet werden soll, muss die richtige verwendet werden. Daher muss die Art der Oberflächenhärtung des Materials verstanden werden, um die gewünschten Ergebnisse zu erzielen. In Bezug auf die Oberflächenbearbeitungslösungen ist es erwähnenswert, dass das Unternehmen ProLeanTech Ihnen professionelle Dienstleistungen zu einem angemessenen Preis anbieten kann. Unser Personal ist gut ausgebildet, sodass es die richtige Technik anwenden kann, um die richtigen Oberflächenspezifikationen zu erzielen.
ProLeanTech-Oberfläche Finishing-Service
Wir bei ProLeanTech stellen unseren Kunden Dimensionsprüfberichte (DIR) zur Verfügung. Zu den durchgeführten Endbearbeitungsvorgängen gehören Eloxieren, Galvanisieren, Perlenstrahlen, Polieren, Bürsten usw. Unsere Dienstleistungen konzentrieren sich darauf, Dienstleistungen von höchster Qualität bereitzustellen, um das beste Ergebnis für Ihre Produkte zu erzielen. Kontaktieren Sie uns jetzt und erhalten Sie von unseren Experten ein Angebot für Ihr Projekt!
Das könnte Sie auch interessieren
14 Beschichtungsarten, die für industrielle Anwendungen in Betracht gezogen werden sollten
Details zu Epoxid-, Polyurethan-, Pulverbeschichtung, KTL-Beschichtung, Anodisierung, Galvanisierung und anderen Beschichtungsarten.
Oberflächenveredelung in der Luft- und Raumfahrt: Techniken, Anwendungen und Industriestandards
Die Oberflächenveredelung in der Luft- und Raumfahrt schützt Flugzeugkomponenten vor Korrosion und Verschleiß.
Lassen Sie Ihre Teile noch heute fertigen
Alle Uploads sind sicher und vertraulich.
0 Kommentare