
レーザー切断技術は、集束された高出力ビームを使用して、材料を精密かつ正確に切断、彫刻、またはエッチングし、製造工程における無駄を最小限に抑えます。
レーザー切断のための設計ガイド:ツール、ファイル、材料、そしてベストプラクティス
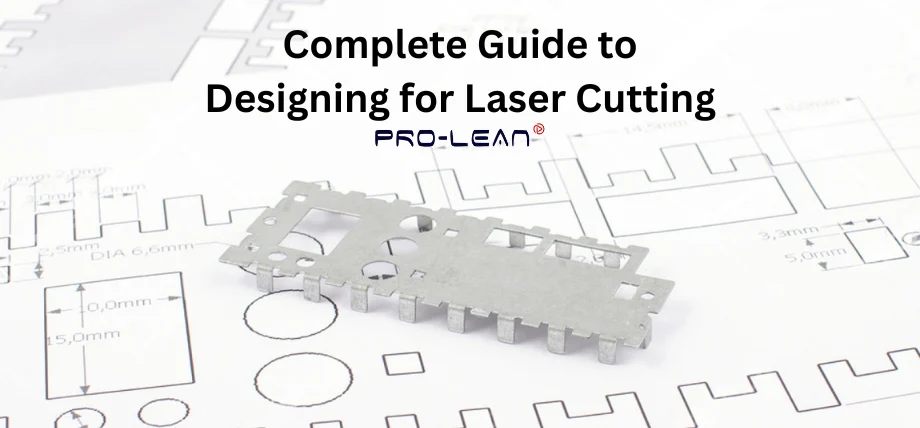
レーザーカットされたプロトタイプは、PRO-LEANガイド図面上で直接設計を検証します。
レーザー切断用の設計プロセスには、技術的な精度と材料に関する知識に加え、レーザー切断用デザインのベクターファイルを生成するソフトウェアの熟練度が求められます。販売者であれエンジニアであれ、レーザー切断機が設計をどれだけ正確に読み取れるかは、レーザー切断用デザインにおけるデジタルファイルの精度に大きく左右されます。Proleantechは、自動車や医療など、さまざまな業界向けに、高品質で欠陥や焦げ跡のないレーザー切断サービスを提供しています。
以下のガイドは プロリーンテック 本書は、ソフトウェアの選択やファイル形式の選択肢、切断幅の原理、公差設定、彫刻方法の説明など、レーザー切断のための設計に関する包括的な情報を提供します。
レーザー切断とは何か、そしてその仕組みは?
レーザー切断プロセスは、ベクトルデータパスに基づいて、精密なレーザービームを用いて材料を溶融または蒸発させます。レーザー切断プロセス向けに設計することで、エネルギービームを狭い領域に集中させることができ、材料を精密かつ細く切断することが可能になります。
この機械はデジタルベクターグラフィックスに基づいて動作し、切断および彫刻操作の指示を提供します。ビーム出力、材料特性、および切断速度の組み合わせによって、機械の作業効率が決まります。
切断機は、切断プロセス全体を制御する設計ソフトウェアから動作指令を受け取ります。切断幅(カーフ)の値は部品の最終寸法に影響するため、ユーザーはカーフ値を理解しておく必要があります。
彫刻プロセスでは、同じレーザービームを低出力で使用し、材料への浸透ではなく表面エッチングを行います。これらの操作を統合することで、建築、機械加工、美術制作など、さまざまな産業ニーズに対応するため、金属、ロゴ、構造部品などに複雑なレーザーカットデザインを作成することが可能です。
レーザー切断に適した材料の選択
材料の選択は、切断品質と最終的なエッジ仕上げの両方に影響を与えます。また、材料の選択は1平方フィートあたりの総コストにも影響します。異なる材料の熱反応はそれぞれ異なるため、材料の種類と厚さに応じて、適切な出力と速度の設定が必要です。
アクリル素材

レーザーカットによる研磨されたアクリルエッジは、光学的な透明度と安全性を実現します。
アクリルは、優れた視認性と洗練された切断面を実現するため、レーザー切断用設計において主要な素材として位置づけられています。ディスプレイ業界、照明、看板などの用途では、押出成形アクリルよりも優れた切断面品質が得られる鋳造アクリルが特に重宝されています。アクリルへの彫刻加工は、深く鮮明な刻印が可能であるため、優れた仕上がりを実現します。アクリルを設計する際には、切断後に破損しやすい細かなディテールや、支えのない接合部を避けることが重要です。
木材および非金属

レーザーカッターは、合板を高速かつ精緻なディテールで彫刻および切断します。
CO₂レーザーカッターに適した材料には、合板、MDF、竹、広葉樹などがあります。切断工程ではきれいな仕上がりになりますが、材料の端は焦げるため黒くなります。より良い仕上がりを得るには、設計者はデザインラインを木目方向に平行に配置する必要があります。切断後にシーラントを塗布したり、軽く研磨したりすると、切断された木材の端がより美しくなります。木材の切断に必要な電力は厚さによって異なり、3mmのMDFは6mmの木材よりも少ない電力で済みます。
金属
鋼、アルミニウム、ステンレス鋼材料の加工には、金属部品を効果的にレーザー切断するための強力なファイバーレーザーが必要です。CNCレーザー切断の設計プロセスでは、ユーザーは均一な穴の寸法と間隔、および曲げ公差を維持する必要があります。 板金公差規格レーザー出力と送り速度を適切に調整することで、ドロスの発生を防ぎ、材料の歪みを防止できます。これらの方法による金属加工は、精密な寸法が得られますが、材料1平方フィートあたりのコストが高くなります。
材料の厚さと切断幅
切断幅は、レーザー加工機の仕様、材料の厚さ、焦点設定によって0.1mmから1.0mmまで変化します。タブとスロットの寸法は、製品の組み立て要件に合わせる必要があります。量産を開始する前に、生産準備が整ったパターンを小規模な切断作業でテストする必要があります。「3mm」シートの実際の幅は0.2mm異なる場合があり、これは圧入接続の性能に影響します。
レーザー切断用設計ソフトウェア
ベクターファイルを作成するためのソフトウェアは、レーザー切断プロジェクトの設計において不可欠な基盤となります。レーザーが正確な経路をトレースするためには、設計図に閉じた経路が必要です。
アドビイラストレーター ベクターの編集、レイヤーの配置、カットや彫刻の識別のためのデザインのカラーコーディングなど、ユーザーが様々な操作を行えるため、このソフトウェアは業界をリードするツールであり続けています。無料またはオープンソースの代替ソフトウェアを求めるユーザーは、ソースソフトウェアであるInkscapeを使用して同様の機能を利用できます。このソフトウェアを使用すると、デザインをSVG、PDF、AI形式でエクスポートでき、これらの形式はほとんどのレーザーカットソフトウェアでサポートされています。

Adobe Illustratorは、板金折り曲げ加工およびレーザー切断用の正確なレイアウトを作成します。
Fusion 3D、SolidWorks、AutoCADなどのCADプラットフォームを使用すると、機械設計や建築設計に必要な寸法精度を維持するDXFファイルやDWGファイルを作成できます。 板金引抜きオンラインでデザインテンプレートを販売するユーザーは、SVG、DXF、AIファイル形式を顧客に提供する必要があります。これらの形式は、さまざまな切断機や彫刻機と互換性があるためです。

Autodesk Inventorの分割ツールは、板金モデルを分割して余分な材料を効率的に除去します。
適合性を考慮した設計 – 切り込み幅、公差、およびクリアランス

切断幅は、切断経路に沿って材料を除去するため、正確なフィット感を得る上で重要です。
部品の正確な位置合わせを実現するプロセスには、切り込み寸法と レーザー切断の許容誤差 仕様。レーザービームは材料の幅を除去し、それが切断幅を決定します。設計者が切断幅を考慮しないと、スロット、タブ、ジョイントの寸法がきつすぎたり緩すぎたりします。
正しい接合部の位置合わせは、一方の接合部から切り込み幅の半分を引いて、もう一方の接合部に加えることで実現します。 厚さ3mm、切削幅0.2mmの材料の場合、タブ幅から0.1mmを差し引き、スロット幅に0.1mmを加えることで、3.1mmの加工が可能になります。これにより、材料の除去量を補正し、正確な嵌合を確保できます。
レーザー切断の精度は、機械の種類と材料の選択によって決まります。木材やアクリルは±0.1mmの精度が求められるのに対し、金属は±0.05mmの精度が求められます。適切な校正を行うためには、切断プロセスにおいてテストピースが必要です。
クリアランスは材料の厚さに合わせる必要があります。したがって、3 mm厚のアクリル板の場合、0.2 mmのクリアランスでしっかりとした摩擦接合が得られます。均一な公差基準でレーザー切断部品を設計することで、組み立て精度が向上し、追加作業が最小限に抑えられ、異なる製造ロットやサービスで製造された部品を互換的に使用できるようになります。
今すぐプロリアンをお試しください!
すべての情報とアップロードは安全かつ機密扱いとなります。
穴、角、複雑な形状の設計

ノギスを用いて、レーザーカットされた部品の寸法が設計公差と一致していることを確認する。
レーザー切断において、正確な穴、角、複雑な形状を作成するプロセスは、レーザービームが幾何学的形状と材料に遭遇した際の挙動に依存します。ベクターファイルには、レーザー切断機の動きをガイドする各切断線が含まれています。ただし、レーザービームのサイズと熱影響部領域は、切断後の最終寸法に影響を与えます。これらの要素を適切に設計することで、切断作業が成功し、仕様に適合し、追加作業が少なくて済む部品を製造できます。
穴の設計
穴は、ファスナーの取り付け位置や接合点として機能するため、組み立て作業において不可欠です。最終的な嵌合精度は、穴の直径、材料の厚さ、切断幅という3つの重要な要素によって決まります。穴のサイズは、レーザービーム幅と切断幅の両方よりも大きくする必要があります。これは、切断幅が小さすぎることを防ぐためです。木材やアクリル素材を扱う場合、推奨される穴の直径は材料の厚さの少なくとも1.5倍です。6mm厚のアクリルの場合、最小穴径は9mmです。
- 1.5 x 6 mm、これは切断幅(0.2 mm程度)とビーム幅を超えています。
これにより、ファスナーの材料除去後も正確な嵌合が保証され、確実な取り付けが可能になります。 金属材料は熱膨張やエッジの盛り上がりを起こすため、非金属材料よりもクリアランス要件を高くする必要がある。
美観と軽量性を兼ね備えたデザインでは、切断工程中の歪みを防ぐため、穴の間隔を一定に保つ必要があります。デザインソフトウェアのAdobe IllustratorとInkscapeを使用すれば、穴を正確にグループ化し、位置合わせツールを使って精密な位置決めを行うことができます。本番生産は、同じレーザー切断機でサンプルを切断して寸法精度を確認してから開始してください。
コーナーのデザイン

レーザーカットされたステンレス鋼がシリンダーを直接一体化することで、組み立ての手間を軽減します。
内角部の設計プロセスでは、これらの領域で最大の熱集中が発生するため、特別な配慮が必要です。レーザービームは内角部で完全なシャープネスを実現できないため、自然な丸みを帯びます。ベクターグラフィックスの設計プロセスでは、ユーザーはすべての内角部を、ビーム半径以上またはわずかに大きい小さな丸みを帯びた要素に置き換える必要があります。この設計変更により、熱応力が軽減され、焦げ跡などが防止されます。 レーザー切断の欠陥そして、最終製品の品質を向上させる。
アクリルや薄い合板の組み立て工程では、材料のひび割れを防ぐために、内側の角に逃げ加工や丸みを帯びた接合部を設ける必要があります。カスタムレーザー切断やCNCレーザー切断によって実現される板金切断設計にフィレットを追加することで、切断結果が向上し、スラグの蓄積を最小限に抑えることができます。レーザー切断設計プロセス中にこれらの幾何学的変更を実装することで、切断機の精度が向上し、工具寿命も延びます。
複雑な形状の設計

レーザーカットされた金属は、複雑な波模様と隆起した突起を一度の工程で実現します。
レーザー切断機は、有機的な形状、穴あき表面、装飾的な接続点などを含む複雑なデザインを加工する際に、必ず課題に直面する。 レーザー切断プロセス 幅が0.5mm未満の薄い材料部分が細いブリッジ状に存在する場合、完全に蒸発させてしまいます。ベクターファイルには、重なり合わない完全に閉じたパスが含まれている必要があり、フィーチャーの幅は材料の厚さと一致するか、それを超える必要があります。
複雑なパターンにおけるセグメント数は、生産時間とコストの両方に影響を与えます。セグメントが増えるごとにレーザーの移動距離が長くなり、それが作業速度と平方フィートあたりの価格に影響するためです。設計ソフトウェアを使用すると、重複する経路を統合したり、複雑な領域を簡素化したりできるため、切断時間を短縮できます。
レーザー切断ソフトウェアを使用すると、生産開始前にテスト切断やプレビュー操作を実行して、曲線、細かい部分、角など、すべてのデザイン要素が正確に再現されることを確認できます。出力の低いレーザーカッターやホビー用マシンを使用しているユーザーは、互換性を確保するために、複雑なパターンの簡略版を使用する必要があります。
今すぐプロリアンをお試しください!
すべての情報とアップロードは安全かつ機密扱いとなります。
ファイルの準備とベクターデザインのルール
- 彫刻を行う際は、すべての切断線にラスター画像ではなくベクターパスを使用する必要があります。
- デザインは、切断と彫刻の工程を処理する2つの別々のレイヤーで構成されるべきです。
- システムは、SVG、AI、DXF、DWG、EPS、およびPDF形式のファイルを受け入れてエクスポートします。 レーザーカットプログラム.
- 線の太さは極細(約0.001インチ/0.025mm)に設定してください。
- すべてのファイルにおいて、測定単位はミリメートルまたはインチのいずれかを使用する必要があります。
- 設計においては、切断工程中に重複した切断箇所を生み出す不要な線をすべて排除する必要がある。
- 接合部の調整を行う際には、設計において切断幅の寸法を考慮する必要がある。
- デザインには、「カット」と「彫刻」を明確に示す分かりやすい名称とレイヤーラベルを含める必要があります。
- 設計においては、最小要素サイズが使用する材料の厚さと互換性があることを確認する必要がある。
- 異なるレーザー切断システムを使用しているユーザーは、ダウンロード可能なPDF版とSVG版の両方のテンプレートを利用できます。
デザインのカットまたは彫刻
レーザー切断
レーザー切断プロセスでは、切断用レーザーが材料を完全に貫通して個々の部品を生成します。切断モードでは、部品の境界や、組み立て部品として機能するスロットを作成できます。設計者は、パスが途切れることなく、設計要素間の適切な距離が維持されていることを確認する必要があります。加工中の熱蓄積は、幾何学的パターンが密集するほど増加し、アクリルの反りを引き起こす可能性があります。
レーザー彫刻
レーザー彫刻の表面蒸発プロセスは、低出力レベルで動作して効果を発揮します。このプロセスは、装飾的なテキストやテクスチャの作成、レーザーカット製品へのシリアル番号の追加に最適です。彫刻の速度と深さは、加工対象の材料と使用するレーザー加工機によって異なります。ベクターファイルの彫刻プロセスは細いストロークパスを使用しますが、ラスター彫刻はプリンターのように前後にスキャンして動作します。これら2つの技術を組み合わせることで、ユーザーはデザインにプロフェッショナルなコントラスト効果を実現できます。
生産とコスト
カスタムレーザー切断サービスの料金は、材料面積と切断作業時間に基づいて決定されます。ベクターファイルの複雑さは、ノード数、パス長、および必要なパス数によって決まるため、機械の稼働時間に影響します。部品配置の最適化、効率的なネスティング技術、およびライン重複の削減により、材料の無駄を最小限に抑えながらコストを削減できます。

レーザー切断のコストは、材料面積、機械時間、ベクトルの複雑さ、および最適化によって異なります。
カスタムレーザー切断サービス
Proleantechは、様々な素材に対応した幅広いレーザー切断サービスを提供しています。合金、金属、プラスチックの加工経験が豊富です。20年以上にわたる製造および板金加工の経験に基づき、最短の納期を実現し、すべてのレーザー切断部品においてISO規格への準拠を保証します。
結論
レーザー切断を成功させるには、デザイナーが使い慣れた素材を扱うためのデジタル精度が不可欠です。レーザー切断の全工程は、Adobe IllustratorやInkscapeを用いたデジタルファイルの準備、素材の選択、そして切断幅の補正に依存しています。デジタルデザインを実際の製品にうまく変換するには、適切な許容誤差の設定、テキストの正しい配置、そしてすべてのレーザー切断作業に適したファイル形式の選択が重要です。
おすすめのアイテム
レーザー切断技術の決定版ガイド
詳細はこちら
初心者とエンジニア向けのおすすめレーザー切断ソフトウェア10選
レーザー切断ソフトウェアは、看板、パネル、ブラケット、および特注部品の正確な切断経路を作成します。
医療機器のレーザー切断:プロセス、材料、および使用されるレーザーの種類
医療機器のレーザー切断は、ステント、手術器具、カテーテル、およびインプラント部品の製造に用いられる。
0のコメント