防腐蚀保护
该部件常年置于室外或潮湿环境中,生锈是其主要失效模式。这些涂层会在部件表面形成一层保护层或转化层。
ENGINEERING GUIDE
表面处理
根据您需要解决的问题选择表面处理工艺——例如腐蚀、磨损、颜色、电气接触或紧密配合且不得膨胀。下方每张卡片都链接到相应的工艺页面,并显示表面粗糙度 Ra、膜厚以及该工艺适用的材料。
从问题入手。
从这里开始
六张决策卡。每张卡片都列出了能够解答该问题的答案以及原因,然后直接链接到流程页面。
该部件常年置于室外或潮湿环境中,生锈是其主要失效模式。这些涂层会在部件表面形成一层保护层或转化层。
它会摩擦、滑动或被刮擦,而且你需要它保持形状。这些材料可以提高表面硬度,而不仅仅是覆盖部件。
饰面才是产品的灵魂——颜色、光泽或质感决定了它的成败。以下这些饰面拥有丰富的颜色和质感选择。
它必须保持导电性——或者相反,它必须绝缘。接触电阻决定了你可以使用哪种材料。
配合很紧密,成品零件的尺寸仍然需要符合要求。这些部件本身并没有增加任何尺寸——电镀台上的所有部件都会增加尺寸。
它会接触食物、皮肤或病人,因此需要清洗。表面光滑、惰性且不掉屑——不含染料,无多孔涂层。
参考
大多数图纸争论的焦点是: 可实现的 这是工程师们寻找的数字,也是决定比赛结果是否公平的关键因素。
Ra 是成品表面粗糙度的算术平均值,单位为微米。厚度是指添加的层数——“—”表示该工艺会去除或重塑材料,而不是添加材料。成本是相对于加工后零件而言的:$ 为基准价,$$$$ 为最贵的价格。数值是每种表面处理的公开工艺范围——如果您的图纸设定了更严格的限制,则以图纸为准,我们会确认报价中可以保留的数值。
| 完成 | 可达到的Ra值(µm) | 厚度(微米) | 材料种类 | 颜色和外观 | 最适合 |
|---|---|---|---|---|---|
| 机械精加工改变表面几何形状。移除材质或就地添加纹理——不添加涂层。 | |||||
| 加工状态$ | 3.2 – 6.3 | – | 金属、塑料 | 工具痕迹可见 | 功能性面部,无需美容要求 |
| 平滑加工$$ | 0.8 – 1.6 | – | 金属、塑料 | 光滑 | 精细切割的装饰金属 |
| 精加工$ $ $ | 0.8 | – | 金属、塑料 | 光滑 | 密封端面、轴承孔 |
| 三鼎$ | 0.8 – 3.2 | – | 金属、塑料 | 哑光,均匀 | 抛光前先去除痕迹 |
| 打磨$ | 0.8 – 1.6 | – | ABS塑料、铝、黄铜、不锈钢、钢 | 缎面,定向纹理 | 装饰性金属材质,不易留下指纹 |
| 抛光$ $ $ | 0.2 – 0.8 | – | 铝、黄铜、不锈钢、钢 | 光亮如镜 | 镜面化妆品,低摩擦 |
| 喷珠$ | 1.6 – 3.2 | – | ABS塑料、铝、黄铜、不锈钢、钢 | 哑光,均匀 | 涂装前准备,呈现均匀的哑光效果 |
| 化学转化与基体金属反应生成薄膜。几乎不增加任何材料厚度——通常小于1微米。 | |||||
| 钝化$ | 1.6 – 3.2 | 在1岁以下 | 不锈钢 | 未改变,哑光 | 去除游离铁,零维变化 |
| Alodine(化学薄膜)$ | 1.6 – 3.2 | 0.25 – 1.0 | 铝 | 透明、金色 | 导电性加上铝基涂料 |
| 黄铬酸盐$ | 1.6 – 3.2 | 0.25 – 1.0 | 铝、钢 | 黄色,带虹彩 | 电镀后钝化、腐蚀和油漆基底 |
| 黑色氧化物$ | 1.6 – 3.2 | 在1岁以下 | 钢、不锈钢 | 黑色,哑光 | 工具,轻度防腐蚀 |
| II型阳极氧化$$ | 0.8 – 3.2 | 5 – 25 | 铝 | 透明、黑色、灰色、红色、蓝色、金色 | 铝材上的腐蚀和颜色 |
| III型硬质阳极氧化$ $ $ | 0.8 – 3.2 | 25 – 75 | 铝 | 深灰色,黑色 | 铝的磨损和擦伤 |
| 电镀和涂层沉积一层额外的涂层。厚度是实际存在的,必须根据厚度进行设计。 | |||||
| 镀锌$ | 1.6 – 3.2 | 3 – 12 | 钢、不锈钢 | 亮蓝色、黑色或银色 | 钢材防腐蚀 |
| 镀镍$$ | 0.8 – 1.6 | 3 – 12 | 铝、钢、不锈钢 | 透明、哑光、黑色 | 钢材的磨损和腐蚀 |
| 化学镍$ $ $ | 1.6 | 5 – 8 | 铝、钢、不锈钢 | 光滑,有光泽 | 复杂形状上的涂层均匀 |
| 电镀$$ | 0.4 – 1.6 | 1 – 25 | 铝、钢、不锈钢 | 金属光泽 | 导电性和耐磨性 |
| 粉末涂料$$ | 2.0 – 5.0 | 60 – 100 | 铝、不锈钢、钢 | 黑色或白色,20%/90%光泽度 | 户外使用,遮盖表面缺陷 |
| PTFE(特氟龙)涂层$$ | 1.6 – 3.2 | 15 – 30 | 钢、铝 | 黑色,光滑 | 低摩擦、耐化学腐蚀 |
| 激光熔覆$ $ $ $ | 6.3 – 12.5 | 250 – 2000 | 钢铁 | 焊接堆焊层,焊后可加工 | 修补和耐磨覆盖层 |
DECIDE
按列向下阅读,了解哪些饰面适合某个房产;或者按行向下阅读,了解哪种饰面适合您的基材。
| 完成 | 腐蚀 | 穿 | 外观 | 导电涂层 | 尺寸不变 | 铝 | 不锈 | 碳素钢 | 塑料 | Cost |
|---|---|---|---|---|---|---|---|---|---|---|
| II型阳极氧化 | ● | ◐ | ● | ○ | ◐ | ● | ○ | ○ | ○ | $$ |
| III型硬质阳极氧化 | ● | ● | ◐ | ○ | ○ | ● | ○ | ○ | ○ | $ $ $ |
| Alodine(化学薄膜) | ◐ | ○ | ○ | ● | ● | ● | ○ | ○ | ○ | $ |
| 黄铬酸盐 | ● | ○ | ◐ | ● | ● | ◐ | ◐ | ◐ | ○ | $ |
| 黑色氧化物 | ◐ | ◐ | ● | ○ | ● | ○ | ● | ● | ○ | $ |
| 钝化 | ● | ○ | ○ | ◐ | ● | ○ | ● | ○ | ○ | $ |
| 镀锌 | ● | ◐ | ◐ | ● | ○ | ○ | ◐ | ● | ○ | $ |
| 镀镍 | ● | ● | ◐ | ● | ○ | ◐ | ◐ | ● | ○ | $$ |
| 化学镍 | ● | ● | ◐ | ● | ○ | ● | ● | ● | ○ | $ $ $ |
| 电镀 | ● | ● | ● | ● | ○ | ◐ | ◐ | ● | ○ | $$ |
| 粉末涂料 | ● | ◐ | ● | ○ | ○ | ● | ● | ● | ○ | $$ |
| PTFE (Teflon) | ● | ◐ | ◐ | ○ | ◐ | ◐ | ◐ | ● | ○ | $$ |
| 抛光 | ○ | ○ | ● | ◐ | ◐ | ● | ● | ● | ● | $ $ $ |
| 打磨 | ○ | ○ | ● | ◐ | ● | ● | ● | ● | ● | $ |
| 喷珠 | ○ | ○ | ◐ | ○ | ◐ | ● | ● | ● | ● | $ |
| 激光雕刻 | ○ | ○ | ◐ | ○ | ● | ● | ● | ● | ● | $ |
导电性和“无尺寸变化”是通常决定是否选择某种表面处理的两大关键因素。在阅读本行其余内容之前,请务必先查看这两项。
粗糙度
Ra 是表面轮廓粗糙度的算术平均值。数值越低,表面越光滑;数值每降低一级,就意味着零件需要多一道工序——这就是为什么图纸上不必要的标注是最昂贵的公差。
过于流畅并非更好。它速度更慢,成本更高。
标记的两行 逐案引用 这类产品属于价格范围的末端:它们需要对特定部件进行手工加工,因此我们根据图纸而非表格定价。请将零件寄给我们,我们会告诉您可行的价格方案。
按材质
最快缩短选择范围的方法是:其中两种饰面根本不适用于您的材料。
公差
在图纸发布前就决定好这一点。如果最终成品仍需适配,电影会调整尺寸——以下是调整方向和幅度。
阳极氧化工艺比较特殊:它大约一半的膜向外生长,一半向内生长,因此孔和插入孔的轴都会移动。电镀工艺则只向外生长。
| 完成 | 典型影片 | 增长方向 | 这对合身度意味着什么 |
|---|---|---|---|
| II型阳极氧化 | 5 – 25微米 | 大约50%向外/50%向内 | 20 微米厚的薄膜每边向外大约增加 10 微米,直径大约增加 20 微米。 |
| III型硬质阳极氧化 | 25 – 75微米 | 大约50%向外/50%向内 | 50 微米厚的薄膜每边大约生长 25 微米——足以封闭一个紧密的孔或缠绕一根线。 |
| 粉末涂料 | 60 – 100微米 | 全部向外 | 在 120 毫米的间隙两侧堆积 60 微米,会使间隙减少 120 微米。 |
| 镀锌/镀镍 | 3 – 12微米 | 全部向外 | 足够薄,适合大多数场合,但可遮盖螺纹和销钉孔,并标有 H7 字样。 |
| 化学镍 | 5 – 8微米 | 全部向外 | 即使在复杂的几何形状上,这也是为什么当孔径必须保持真实时会选择它的原因。 |
| 钝化/Alodine | 小于 1 微米 | 实际上没有 | 这里唯一可以在已完成的紧凑部件上指定的组。 |
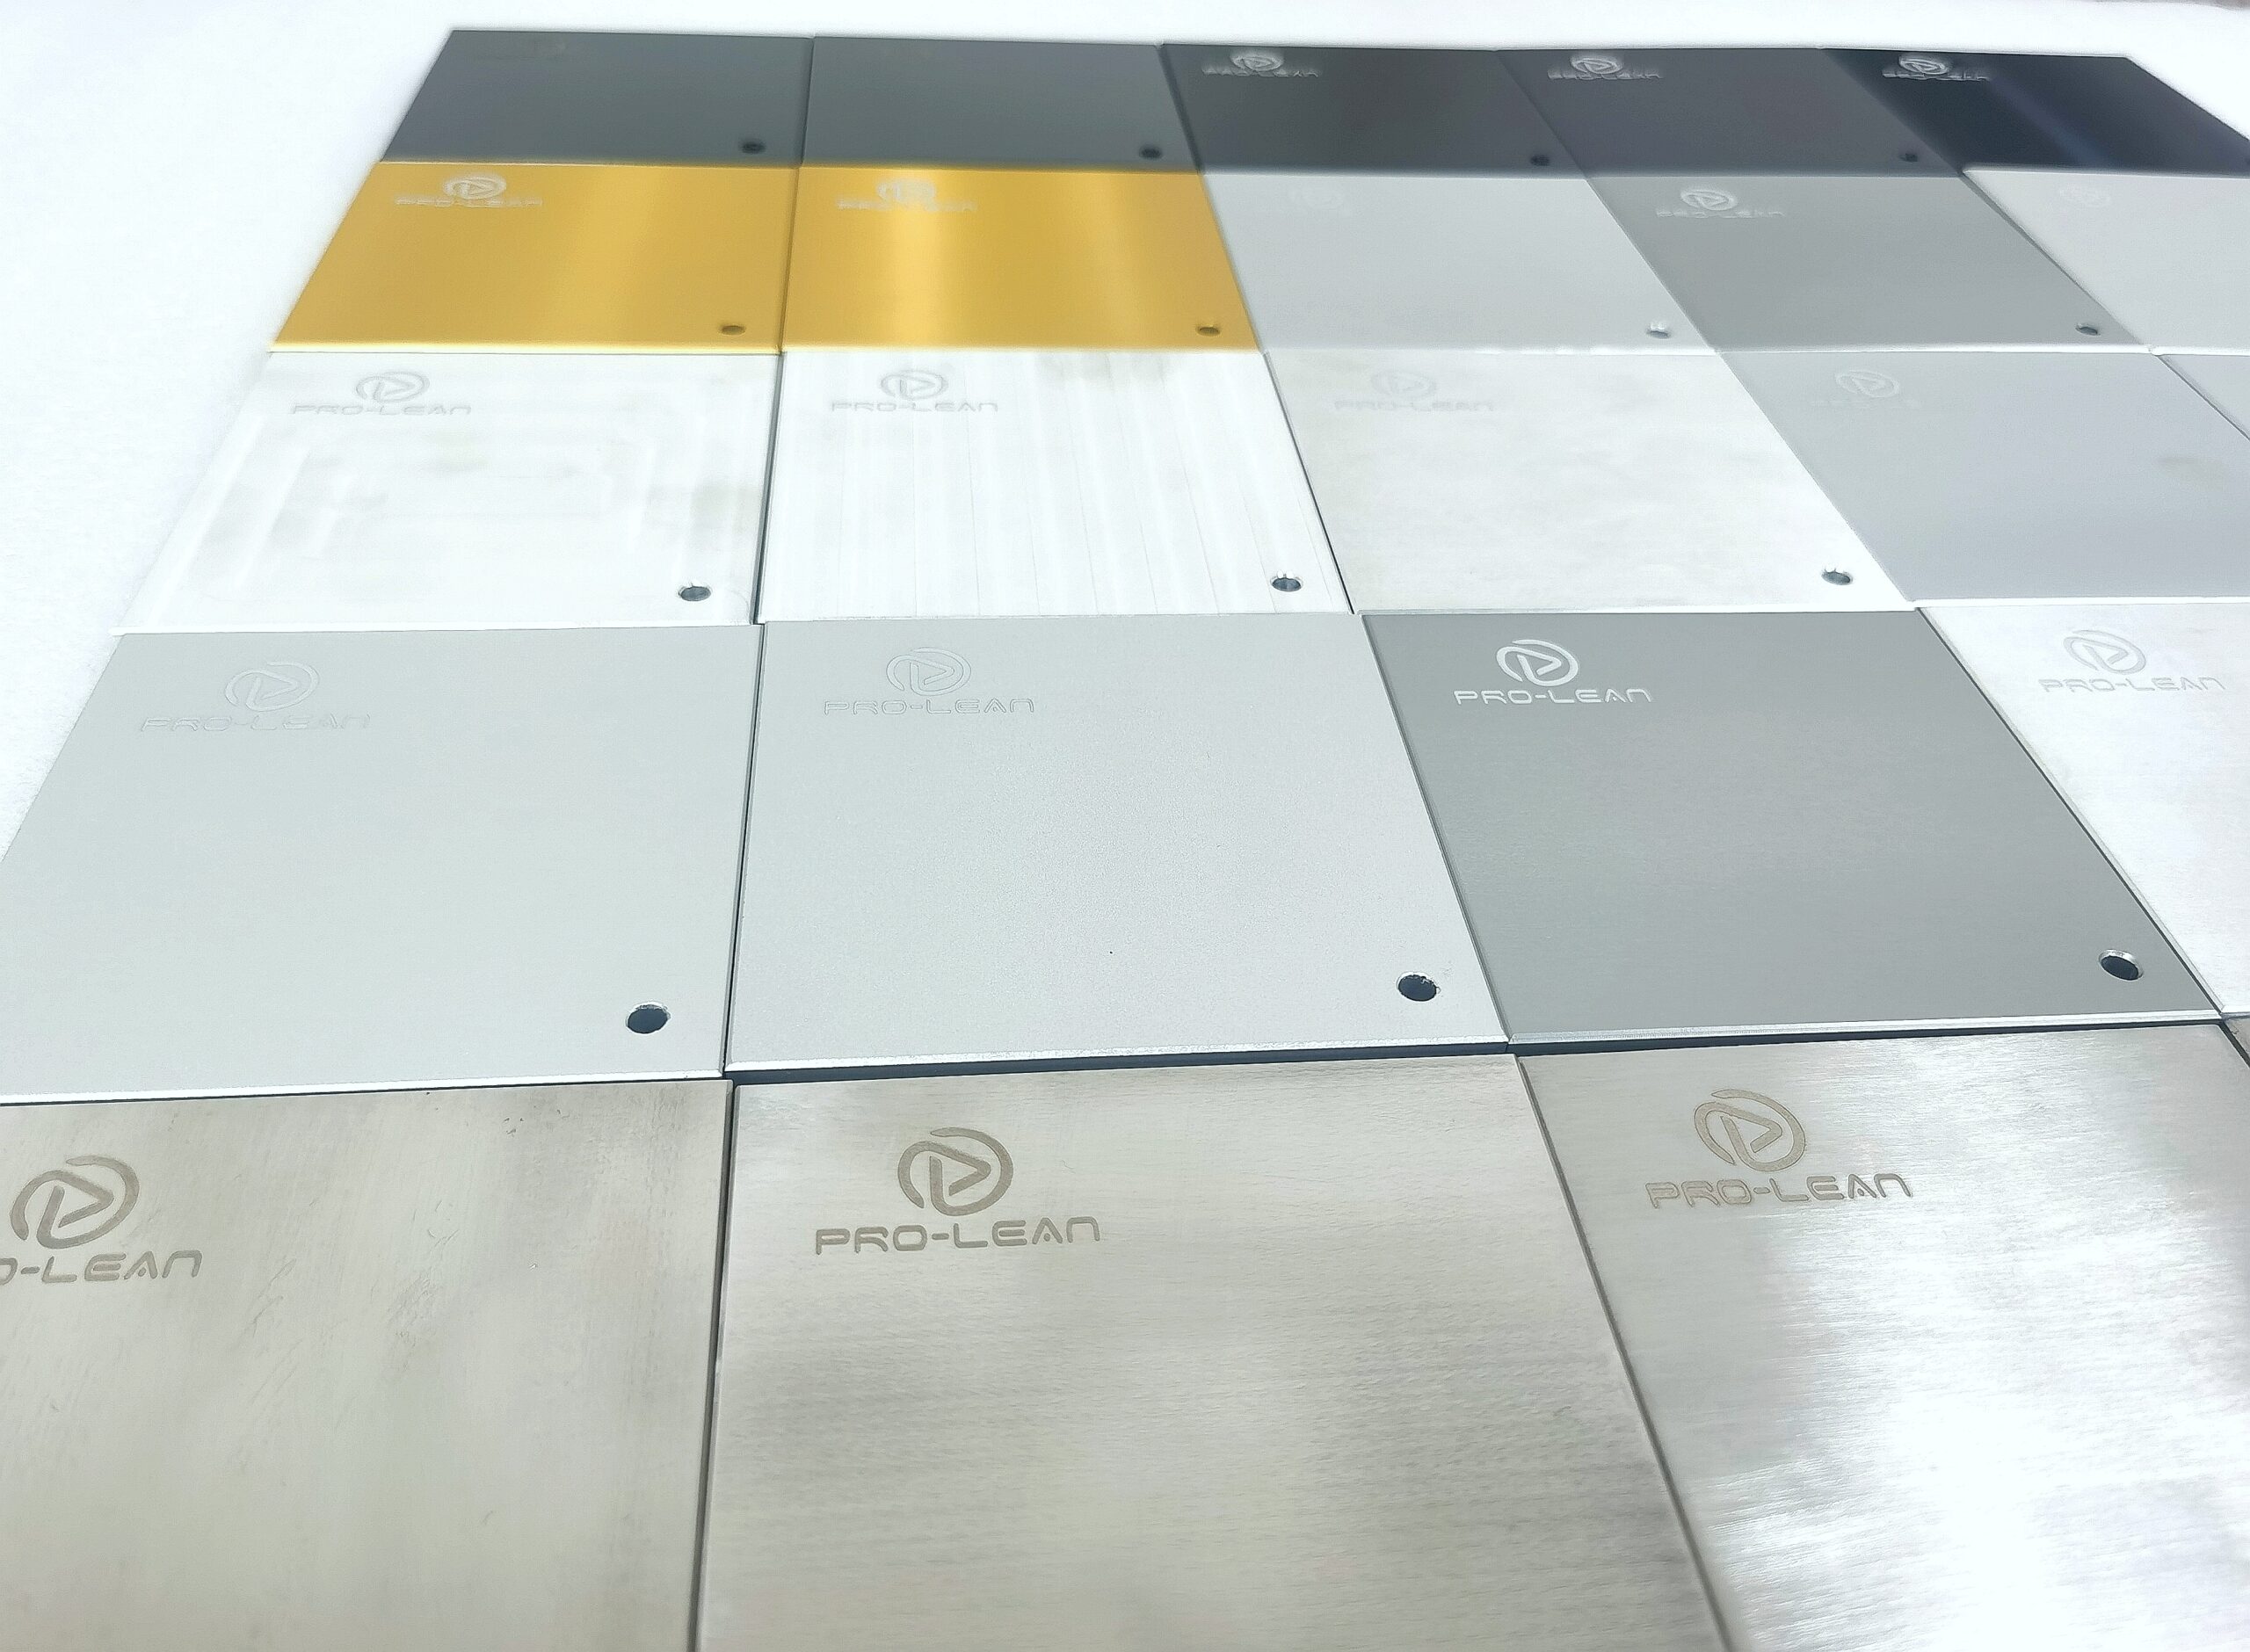
表面处理费用包含在零件报价中,而非事后单独报价。请在图纸上注明表面处理要求,我们会将其与加工费用一起计入报价中,因此更改表面处理要求不会导致零件需要转交给其他供应商。
更深入
根据你要决定的事情,有三种切入点:如何防止腐蚀、如何防止磨损,以及如何在两种看起来都很合适的表面处理之间做出选择。
查询
仅在表面发挥实际作用时才标注粗糙度。通常的加工默认值为 Ra 3.2 µm,配合面为 Ra 1.6 µm,密封面为 Ra 0.8 µm,而 Ra 低于 0.4 µm 仅适用于轴承、线轴和光学元件。每降低一个粗糙度等级都会增加一道工序,因此不必要的标注是图纸上最昂贵的线条。
钝化、Alodine(化学膜)、喷砂和刷涂基本上不会增加任何厚度——Alodine 的厚度保持在 1 微米以下。电镀和涂层工艺都会增加厚度,这一点必须考虑在内,而不是想当然地忽略掉。
是的,但是颜色不会和6061铝合金一样。7075铝合金含有铜,而且会染出深灰色;铸铝硅含量高,所以阳极氧化后颜色会不均匀。如果颜色一致性很重要,那就选择6061铝合金,而且要尽早决定——阳极氧化过程中无法进行颜色修正。
会的。阳极氧化过程中,膜层大约一半向外生长,一半向内生长,因此20微米的膜层会使孔径减少约20微米,并增加轴径。需要遮蔽或重新攻丝螺纹,将精密孔径扩大,并在图纸上标注最终尺寸,而不是电镀前的尺寸。
一般户外环境采用镀锌,磨损伴随腐蚀的情况采用镀镍,而发黑处理仅适用于工具或轻度防护的室内零件——单独的发黑处理无法有效阻隔腐蚀。在镀锌层上再镀一层黄铬酸盐是一种常见的升级方案。
是的,这是常规流程——阳极氧化前进行喷砂处理,在镀锌层上进行黄铬酸盐处理,或者采用选择性遮蔽,使磨损面进行硬质阳极氧化,而零件的其他部分保持原色。请告知您需要的工序,我们将确认订单。
Send the drawing with quantity, material and finish requirements for engineering review.
Get a Quote