
MANUFACTURING SERVICE
قطع المعادن بالبلازما: العملية، المواد، الفوائد والتطبيقات
- Engineer reviewed
- ISO 9001:2015
- Drawing confidentiality
introduction
ما هو البلازما؟
قطع المعادن بالبلازما
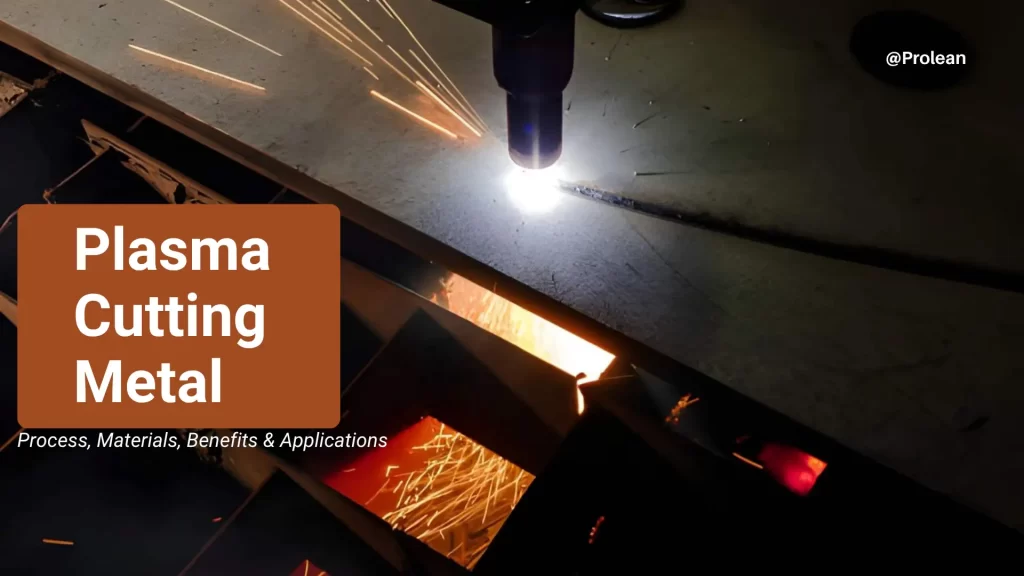
بشكل عام، هناك نوعان من عمليات قطع المعادن، القطع الميكانيكي والقطع الحراري. قطع البلازما هي عملية قطع حراري. تقوم بتحويل الغاز إلى بلازما باستخدام قوس كهربائي لصهر المعدن وإزالته من مكان القطع.
تُستخدم تقنية قطع المعادن بالبلازما بشكل أساسي لقطع الفولاذ، والفولاذ المقاوم للصدأ، والألومنيوم، وغيرها من المعادن الموصلة. كما يمكنها قطع الصفائح المعدنية والألواح السميكة، والتي تُستخدم في عمليات القطع باستخدام الحاسوب (CNC)، وتصنيع الصفائح المعدنية، وإصلاحها، وغيرها من العمليات.
هنا، في هذه المقالة، سنلقي نظرة على عملية القطع بالبلازما، وأنواعها المختلفة، والمواد التي يمكنها قطعها، ومزايا وعيوب القطع بالبلازما، وتقنيات القطع الأخرى التي يمكن استخدامها في مختلف الأعمال.
لحام بلازما هو غاز متأين (يُعرف أيضاً بالحالة الرابعة للمادة)، حيث أُزيلت بعض الإلكترونات من الذرات. ينتج عن ذلك غاز يحتوي على جسيمات مشحونة كهربائياً، ويمكنه توصيل الكهرباء والاستجابة للمجالات الكهرومغناطيسية.
يمكن إنتاج البلازما عند تنشيط الغاز بالتسخين أو بشرارة كهربائية. وتوجد البلازما في الطبيعة، على سبيل المثال، في البرق والنجوم. وينطبق هذا أيضًا على بعض المعدات، مثل مشاعل البلازما وأنظمة القطع المختلفة.
تتمثل الخاصية المهمة في القطع بالبلازما في قدرتها على نقل التيار الكهربائي والوصول إلى مستوى طاقة عالٍ جدًا. يُستخدم هذا الغاز النشط في نظام القطع لنقل الحرارة إلى قطعة العمل.
قطع الصفائح المعدنية بالبلازما
القطع بالبلازما هو أسلوب لقطع المعادن الموصلة للكهرباء باستخدام قوس كهربائي وتيار غاز عالي السرعة. يعمل القوس على صهر الجزء المراد قطعه، بينما يقوم تيار الغاز بدفع المعدن المنصهر بعيدًا عن مكان القطع.
كانت العديد من أنظمة البلازما المبكرة تتميز بتصميمات بسيطة نسبياً للشعلة، وكانت تُعتبر في المقام الأول لقدرتها على قطع أنواع مختلفة من المعادن بسرعة أكبر من أنظمة القطع الحراري. لاحقاً، تم تطوير تصميمات للشعلة توفر سرعات قطع أعلى وتحكماً أفضل. وفي نهاية المطاف، تم تطوير أنظمة يتم التحكم فيها بواسطة الكمبيوتر لتمكين التحكم في حركة الشعلة ومعايير القطع بشكل أكثر دقة.
تُستخدم آلات القطع بالبلازما في مختلف الصناعات لقطع الصفائح والألواح والأجزاء المعدنية المصنعة. وتتأثر نتيجة القطع الفعلية بمعايير القطع الخاصة بالعملية، ونوع المادة وسماكتها، وإمداد الغاز، والشعلة، والمواد الاستهلاكية المستخدمة.
قطع الصفائح المعدنية بالبلازما
قبل استخدام قاطع البلازما، افحص نظام القطع، والهواء المضغوط، والإمداد الكهربائي، والمواد الاستهلاكية، ومعدات الوقاية الشخصية. تتعلق المتطلبات التالية بالقدرة على بدء التشغيل بشكل صحيح والحصول على قطع جيد.
تتوفر نماذج مختلفة من قواطع البلازما المحمولة بخيارات متفاوتة من حيث شدة التيار الكهربائي وجهد الإدخال. عادةً ما تتوفر الأنظمة الأصغر حجماً بقدرة تتراوح بين 20 و50 أمبير، بعضها يعمل بجهد إدخال يتراوح بين 110 و120 فولت، والبعض الآخر بجهد إدخال يتراوح بين 220 و240 فولت.
عند اختيار آلة، تأكد من التحقق من أقصى قدرة للقطع، وجهد الإدخال، ودورة التشغيل، وقدرات مصدر الطاقة. يجب أن تكون قدرة القطع المعلنة هي سمك المادة التي تنوي قطعها، وليس شدة التيار فقط.
يحتاج نظام البلازما إلى إمداد كافٍ من الهواء المضغوط. يجب أن يكون الهواء نظيفًا وجافًا، لأن وجود الزيت أو الرطوبة في الشعلة قد يؤثر على تشغيل البلازما ويقلل من عمر المواد الاستهلاكية. قد يختلف ضغط وتدفق قاطع البلازما باختلاف نوع القاطع. تتطلب بعض الأنظمة حدًا أدنى من الضغط يبلغ 80 رطل لكل بوصة مربعة وتدفقًا يبلغ 3.5 قدم مكعب قياسي في الدقيقة، بينما قد تتطلب أجهزة أخرى حوالي 115 رطل لكل بوصة مربعة وتدفقًا يبلغ 6.7 قدم مكعب قياسي في الدقيقة. لذا، يرجى الرجوع إلى مواصفات ضغط الهواء وتدفقه الخاصة بالضاغط من الشركة المصنعة قبل توصيله.
كلما زاد حجم قاطع البلازما، زادت الطاقة التي يحتاجها. يمكن استخدام الوحدات الصغيرة المحمولة باليد على دائرة كهربائية بتيار متردد يتراوح بين 15 و20 أمبير، وجهد يتراوح بين 110 و120 فولت، بينما يمكن استخدام الوحدات ذات القدرة الأعلى على دائرة كهربائية بتيار متردد يتراوح بين 30 و50 أمبير، وجهد يتراوح بين 220 و240 فولت. قد تحتوي بعض الآلات على أكثر من جهد إدخال واحد. في هذه الحالة، يُرجى مراجعة المواصفات الكهربائية للجهاز واستخدام الدائرة الكهربائية المناسبة لظروف التشغيل المطلوبة.
تتضمن مكونات شعلة البلازما: الأقطاب الكهربائية، والفوهات، وحلقات الدوران، وأغطية التثبيت، والدروع الواقية، وجميعها قابلة للاستبدال. وقد تتعرض هذه المكونات للتلف نتيجة الاستخدام غير الصحيح أو ملامستها لقطعة العمل أو تآكلها أثناء القطع.
احتفظ بقطع غيار احتياطية قبل بدء العمل. قد تؤثر الأقطاب الكهربائية أو الفوهات البالية على قوس البلازما و/أو جودة القطع؛ لذا تحقق من حالة الأقطاب الكهربائية والفوهات بشكل متكرر وقم بتغييرها عند تآكلها أو وفقًا لتوصيات الشركة المصنعة للمعدات.
تُنتج عملية القطع بالبلازما قوسًا شديد الحرارة والحرارة والشرر والمعادن المنصهرة. لذا، يُرجى استخدام وسائل الحماية المناسبة للعينين والوجه، والقفازات، والملابس التي تُغطي الجلد المكشوف. بحسب المصدر المرجعي، ANSI و AWS يلزم مستوى تظليل أدنى يبلغ 8 لقطع البلازما في نطاق 20 إلى 100 أمبير. مع ذلك، يجب اختيار مستوى التظليل المناسب بناءً على متطلبات معايير السلامة وتعليمات استخدام المعدات.
قطع الصفائح الفولاذية السميكة بالبلازما
قد يكون القطع اليدوي المستقيم أسهل عند استخدام مسطرة أو دليل قطع للمساعدة في الحفاظ على مسار ثابت للشعلة. وهذا مفيد بشكل خاص إذا لم تكن الشعلة مزودة بواقٍ للسحب، وكان على المستخدم الحفاظ على مسافة التباعد الصحيحة يدويًا. قد يكون دليل القطع الدائري مفيدًا للحفاظ على نصف القطر وحركة الشعلة موحدة للقطع الدائرية.
تتنوع عمليات القطع بالبلازما، وتكمن الاختلافات الرئيسية بينها في نظام البلازما، وغاز القطع، ونظام الشعلة، ودرجة التحكم. كل إعداد منها مناسب لمواد وسماكات وتطبيقات قطع مختلفة.
قطع أنابيب الصلب بالبلازما
تعتمد طريقة القطع بالبلازما التقليدية على صهر المعدن بواسطة قوس البلازما. ثم يتم دفع المعدن المنصهر خارج القطع بواسطة تيار غاز عالي السرعة. يُستخدم على نطاق واسع في عمليات التصنيع والإصلاح العامة. يمكنه قطع الفولاذ الطري، والفولاذ المقاوم للصدأ، والألومنيوم. وهو مناسب لتطبيقات القطع البسيطة التي تتطلب توازناً بين سرعة القطع، وتكلفة معدات القطع، وجودة الحواف.
تتميز تقنية البلازما عالية الدقة بقوس كهربائي أكثر تحكماً، مما يُنتج قطعاً أنظف. وهي مزودة بشعلة ومجموعة من المواد الاستهلاكية التي تساعد على إبقاء القوس الكهربائي ضمن مساحة صغيرة. سيساعد ذلك على ضمان حواف أكثر استقامة وشطفة أصغر عند القطع. وهو مفيد عندما يجب الحفاظ على دقة الأجزاء ضمن هامش خطأ أدق مما هو ممكن بعد القطع، مع تقليل الحاجة إلى التجليخ.
في تقنية حقن الماء في البلازما، يُحقن الماء في محيط قوس القطع. يعمل الماء على تنظيم الحرارة في منطقة القطع ويمكن أن يؤثر على شكل قوس البلازما. قد ينتج عن ذلك قطع أضيق وانتشار أقل للحرارة في المادة المحيطة. وهو مفيد للتطبيقات التي تتطلب تحكمًا أكبر في تشوه الحرارة.
يُعدّ القطع بالبلازما تحت الماء طريقةً لقطع قطعة العمل تحت الماء. يمتص الماء جزءًا من الحرارة، كما يقلّ ضجيج القطع. قد يكون استخدام هذه الطريقة مفيدًا في مناطق الإنتاج التي تتطلب تحكمًا أفضل في الأبخرة والضوضاء. ومع ذلك، يجب أن تتضمن تجهيزات القطع معدات قادرة على العمل تحت الماء.
تتطلب عملية القطع بالبلازما الدقيقة تحكماً دقيقاً في حركة الشعلة ومعايير القطع. ويتم التحكم في الشعلة عادةً بواسطة برنامج حاسوبي باستخدام معدات التحكم الرقمي الحاسوبي (CNC). هذه طريقة جيدة للأجزاء التي تتطلب توحيدًا في الحجم وسطحًا أملسًا. تتأثر جودة القطع النهائية بارتفاع الشعلة، وتدفق الغاز، وسرعة القطع، وحالة المواد المستهلكة.
في أنظمة الهواء المضغوط، يتم توليد قوس البلازما باستخدام الهواء المضغوط. وتتميز هذه الأنظمة بسهولة تركيبها نسبياً، ولا تحتاج إلى مصدر خاص لغاز البلازما لإجراء عمليات القطع البسيطة. تُستخدم هذه الأدوات عادةً في الإصلاح والتصنيع والصيانة وقطع المعادن بشكل عام. يُعدّ الهواء المضغوط النظيف والجاف أمرًا بالغ الأهمية، حيث يؤثر كلٌّ من الرطوبة والتلوث على المواد الاستهلاكية للشعلة وجودة القطع.
تُستخدم أنظمة البلازما ثنائية الغاز مع زوج من الغازات للقطع. وقد تخدم هذه الغازات أغراضًا مختلفة، مثل تكوين البلازما وحماية المنطقة المحيطة بمنطقة القطع. يؤثر نوع الغاز على جودة حافة القطع، وعمر المواد المستهلكة، وأداء القطع. لذا، يجب أن يكون مزيج الغازات متوافقًا مع المادة والقطع المطلوب.
القطع بالبلازما الآلي هو أسلوب لقطع البلازما يتم فيه تحريك الشعلة فوق قطعة العمل باستخدام آلة، عادةً ما تكون طاولة CNC. يقوم المشغل ببرمجة عملية القطع وضبط المعايير اللازمة والإشراف على العملية. يُعد هذا التكوين مفيدًا عند تصنيع نفس القطعة بكميات كبيرة. كما أنه يُسهّل عملية صنع الثقوب والشقوق والبروفيلات والأشكال المعقدة الأخرى باستخدام حركة الشعلة المتكررة.
تستخدم أنظمة القطع بالبلازما أيضاً طرقاً مختلفة لبدء القوس الكهربائي وتحديد موضع الشعلة. هذه الميزات ليست جزءاً من إجراءات القطع الأساسية.
في عملية بدء التشغيل عالية التردد، تُستخدم إشارة جهد عالٍ لبدء قوس البلازما داخل الشعلة. ثم يُنقل القوس إلى قطعة العمل، حيث تبدأ عملية القطع. تتيح هذه الطريقة بدء القوس الكهربائي دون أن تلامس الشعلة المعدن أولاً. ونظرًا لاحتمالية تسبب أنظمة الترددات العالية في تداخل مع الأجهزة الإلكترونية المجاورة، فإن التركيب الصحيح أمر بالغ الأهمية.
القوس التجريبي هو قوس يتشكل قبل أن يلامس قوس القطع الرئيسي قطعة العمل. وبذلك، يمكن للشعلة أن تبدأ القطع دون الحاجة إلى ملامسة المعدن. يمكن استخدام أنظمة القوس التجريبي في آلات CNC والمهام التي تتطلب الكثير من عمليات البدء والتوقف. كما يمكن تصميمها للعمل على الأسطح المطلية أو المغلفة أو الخشنة.
إذا اصطدمت الشعلة بالجزء المراد لحامه عن طريق الخطأ، فستتحرك قليلاً بفعل زنبرك رأس الشعلة. وقد يمتص الزنبرك كامل قوة الصدمة بدلاً من أن يتحملها بالكامل. سيحمي هذا المصباح وحامله من أي احتكاك غير مقصود. وهو مفيد للاستخدام في المعدات الميكانيكية حيث قد لا تكون أسطح الألواح مستوية تمامًا.
جرب برولين الآن!
يُعدّ القطع بالبلازما مفيدًا عند الرغبة في قطع المعادن الموصلة للكهرباء، حيث يوفر الوقت والجهد المبذولين في الانتقال إلى عمليات قطع أكثر تكلفة. وهو شائع الاستخدام بشكل خاص في الفولاذ الطري، والفولاذ المقاوم للصدأ، والألومنيوم. مع ذلك، فهو ليس مرنًا بما يكفي فيما يتعلق باستخدام الحرارة، أو تشطيب الحواف، أو التعامل مع المواد السميكة جدًا.
يعتمد القرار على طبيعة العمل. يُعدّ القطع بالبلازما خيارًا جيدًا للقطع السريع جدًا للمعادن الموصلة متوسطة السماكة. قد تكون هناك عملية قطع أخرى أكثر ملاءمة إذا كان الجزء يتطلب تفاصيل دقيقة للغاية، أو تحكمًا دقيقًا في الأبعاد، أو عدم التعرض للحرارة.
تُستخدم تقنية القطع بالبلازما على المعادن التي يمكنها توصيل التيار الكهربائي. في ورش التصنيع، الفولاذ الطري، والفولاذ المقاوم للصدأ، والألمنيوم المقطوع بالبلازما هذه هي المواد الرئيسية التي ستراها. يمكن أيضًا قطع معادن أخرى، مثل النحاس الأصفر والنحاس الأحمر والحديد الزهر والتيتانيوم، ولكنها تتطلب مزيدًا من الاهتمام بالطاقة والغاز وسرعة القطع.
فيما يتعلق بالقطع، فإن الفولاذ و قطع البلازما الفولاذ المقاوم للصدأ تُعدّ هذه المواد الأسهل في القطع. وتُجدي هذه العملية نفعاً مع الفولاذ الطري والفولاذ الكربوني، ويمكن استخدامها لقطع ألواح ذات سماكات متنوعة.
يمكن استخدام القطع بالبلازما لقطع الفولاذ المقاوم للصدأ. والفرق الوحيد يكمن في نوع الغاز وإعدادات المعلمات. من الضروري مراجعة جدول القطع الخاص بالشركة المصنعة لتجنب تشكل حواف مشطوفة أو خبث في حال عدم ضبط ارتفاع الشعلة أو سرعة القطع بشكل صحيح.
تُعدّ الألواح والأقواس والإطارات والأجزاء المصنّعة من الاستخدامات الشائعة لقطع الألومنيوم بالبلازما. يتميز الألومنيوم بموصلية حرارية جيدة، ويجب أن تتناسب معايير القطع مع سُمك اللوح. يُعدّ استخدام البلازما خيارًا مناسبًا إذا تعذّر استخدام الليزر للحصول على السماكة المطلوبة، خاصةً مع الألمنيوم السميك. استخدم الغاز والتيار الكهربائي الموصوفين مع الصفيحة، وتأكد من نظافتها باستمرار.
يُعدّ قطع النحاس بالبلازما صعباً نظراً لموصليته الحرارية والكهربائية العالية، مما يسمح بإزالة الحرارة من منطقة القطع في وقت قصير نسبياً. إذا كانت الآلة قادرة على إنتاج السماكة المطلوبة، فلا يزال من الممكن استخدام البلازما. وهناك عملية قطع بديلة أخرى قد توفر تحكمًا أفضل في قطع النحاس الرقيقة ذات التفاصيل الدقيقة.
يُمكن استخدام البلازما في قطع النحاس الأصفر، مع العلم أن ذلك يعتمد بشكل كبير على نوع السبيكة وسماكتها. وقد يتطلب الأمر بعض التنظيف بعد عملية القطع. يمكن استخدام البلازما في الأشكال البسيطة والأجزاء السميكة. أما في حالة الزخارف الصغيرة أو التفاصيل الدقيقة، فمن الأفضل استخدام الليزر أو عملية دقيقة أخرى.
يُعدّ استخدام البلازما مفيدًا في أعمال الإصلاح والتعديل والتفكيك لقطع الحديد الزهر. قد يكون السطح ملوثًا بقشور سطحية أو صدأ أو مواد أخرى تؤثر على القوس الكهربائي. نظّف منطقة القطع، واستخدم التيار الكهربائي المناسب للمنطقة المراد قطعها. كما يجب مراعاة ظروف الصب قبل اختيار العملية.
التيتانيوم مادة قابلة للقطع بالبلازما، ولكن يتطلب ذلك إعدادًا مناسبًا للآلة وظروف قطع مضبوطة. وتتفاعل هذه المادة مع محيطها عند درجات الحرارة العالية. لذا، من الضروري اختيار نوع الغاز والشعلة. بالنسبة للأجزاء السميكة من التيتانيوم، يمكن استخدام البلازما، بينما قد تتطلب الأجزاء عالية الدقة عملية قطع مختلفة.
جرب برولين الآن!
يؤثر الغاز بشكل مباشر على عملية القطع، إذ يؤثر على القوس الكهربائي، وحالة الحافة، وسرعة القطع، وعمر المواد المستهلكة. كما يعتمد الاختيار الأمثل على نظام البلازما وسماكة المادة.
المادة:
الغاز الطبيعي
الاستخدام العملي
الفولاذ الطري
الهواء أو الأكسجين
يُعدّ الهواء مناسباً لأعمال التصنيع العامة. ويمكن للأكسجين أن يوفر قطعاً أسرع وحافة أنظف على الفولاذ المناسب.
فولاذ مقاوم للصدأ
الهواء أو النيتروجين
يُستخدم النيتروجين عادةً عندما تكون هناك حاجة إلى ظروف حافة أفضل وعمر افتراضي أطول للمواد المستهلكة.
الامونيوم
الهواء أو النيتروجين
يمكن استخدام كليهما للقطع العام عندما تدعم الآلة ذلك.
الفولاذ المقاوم للصدأ، صفيحة سميكة
الأرجون/الهيدروجين
يُستخدم على أنظمة البلازما المناسبة عند قطع الأجزاء السميكة.
لوح ألومنيوم سميك
الأرجون/الهيدروجين
يمكن تحقيق نتائج جيدة على الألومنيوم السميك باستخدام المعدات المناسبة.
يمكن استخدام البلازما والليزر لقطع الأشكال، لكنهما ليسا بالضرورة الخيار الأمثل. فإذا كانت الصفيحة الفولاذية سميكة، أو كان الجزء مُقسّى، أو كان الجزء صلبًا ولا يتحمل حرارة القطع، فقد يتطلب الأمر عملية أخرى. وعادةً ما تكون عوامل اختيار المادة، وشكل الجزء، وسُمكه، والتشطيب المطلوب بعد القطع، هي العوامل المؤثرة في اختيار البديل.
قطع المياه
عندما تؤثر حرارة البلازما أو الليزر على القطعة، يمكن النظر في تصميم يستخدم تقنية القطع بنفث الماء. تتضمن هذه العملية تيارًا مائيًا عالي الضغط، يُضاف إليه مواد كاشطة عند الضرورة، خاصةً للمعادن والمواد الصلبة الأخرى. يمكنها قطع مواد مثل الفولاذ السميك، والألومنيوم، والفولاذ المقاوم للصدأ، والحجر، والمواد المركبة، وبعض المواد الأخرى. ولا تتشكل منطقة متأثرة بالحرارة أثناء عملية القطع، لعدم وجود قوس قطع.
لكن ثمة مشكلة واحدة: يستغرق الإنتاج وقتاً طويلاً. بالنسبة للعديد من القطع الفولاذية البسيطة، قد يستغرق القطع بنفث الماء وقتاً أطول بكثير من القطع بالبلازما. وتشمل تكاليف التشغيل الأخرى استهلاك المواد الكاشطة.
غالباً ما تكون القضبان والأنابيب والأسلاك أو الأجزاء الهيكلية من أسهل المواد التي يمكن قطعها باستخدام عملية الكشط. تتم إزالة المادة على طول خط القطع بواسطة عجلة الكشط الدوارة. إذا كان العمل يتطلب قطعًا شبه مستقيم ولا يحتاج الجزء إلى شكل معقد، فإن هذه الطريقة لها مزاياها. يمكن تطبيق هذه الطريقة في ورشة العمل لتقصير المواد قبل التشغيل الآلي أو التصنيع. قد يكون من الضروري إزالة النتوءات أو تجليخ الحافة المقطوعة. كما أن ذلك يُسخّن منطقة القطع، وهو أمر غير مناسب لجميع المكونات الحساسة للحرارة.
آلة EDM
تُستخدم تقنية التفريغ الكهربائي (EDM) للمواد الصلبة والأجزاء ذات الأشكال الهندسية المعقدة. وتعتمد هذه العملية على التفريغ الكهربائي لإزالة المواد الموصلة، بدلاً من استخدام حافة قطع مادية. تُعدّ تقنية القطع الكهربائي السلكي مناسبةً للفتحات الضيقة والأشكال المعقدة في المواد الصلبة، وللحصول على ملامح دقيقة. وهي شائعة الاستخدام في صناعة الأدوات والقوالب، حيث قد تحتاج آلة القطع العادية إلى أداء مهمة لم تُصمم للقيام بها. لا يُفضّل استخدام تقنية التفريغ الكهربائي عادةً للقطع السريع للصفائح الكبيرة. تكمن قوتها في قدرتها على التحكم في إزالة المواد من الأجزاء الصلبة أو المعقدة.
لا تزال تقنية القطع بالأكسجين والوقود مناسبة لألواح الفولاذ الكربوني السميك. وهي عملية يتم فيها تسخين الفولاذ بغاز الوقود والأكسجين ثم قطعه. قد يكون هذا النظام أكثر عملية من نظام البلازما للفولاذ السميك جدًا عندما لا يوفر نظام البلازما القدرة المطلوبة على القطع. كما أنه مناسب للفولاذ الإنشائي، ومعالجة الخردة، والقطع في المواقع التي تتطلب سهولة النقل.
تُطبّق هذه العملية بشكل أساسي على المواد التي تُوفّر تفاعل الأكسدة المطلوب، مثل المواد الحديدية. علاوة على ذلك، فإنّ حواف القطع ليست دقيقة مثل تلك التي يُنتجها الليزر، الأمر الذي قد يتطلّب عمليات تشغيل إضافية إذا كانت الأبعاد المطلوبة بالغة الأهمية.
على عكس القطع بالبلازما والليزر، تعتمد عملية الطحن باستخدام الحاسوب (CNC) على إزالة المادة من الخام باستخدام أداة قطع، وليس عن طريق الصهر. وهذا مفيد عندما يتطلب الجزء أكثر من مجرد تشكيل شكله الخارجي. قد توجد الجيوب والفتحات والدرجات والثقوب والأسطح المشغولة آليًا في قطعة مصنعة بالطحن ضمن نفس عملية التصنيع. لذا، يُعدّ الخيار الأفضل أن تكون الحافة المقطوعة نفسها حافة مشغولة آليًا نهائية. مع ذلك، بالنسبة للألواح الكبيرة أو الأشكال البسيطة، قد تكون عملية الطحن تستغرق وقتًا طويلاً وتستهلك الكثير من الأدوات. عندئذٍ، يمكن استخدام البلازما أو الليزر لإزالة الجزء الأكبر من المادة، ولا يلزم سوى الطحن للحصول على أبعاد أدق.
At تقنية برولين نحن ندرك أن عملية القطع يجب أن تتناسب مع القطعة والمادة والسمك والتشطيب المطلوب. خدمة القطع بالبلازما قد يكون الخيار الصحيح لمكون واحد، بينما قد يكون الليزر أو القطع المائي أو التصنيع باستخدام الحاسب الآلي أو عملية أخرى أكثر ملاءمة لمكون آخر.
إذا زودتمونا بالرسم ومواصفات المواد، فسنتمكن من دراسة هندسة القطعة ومتطلبات الإنتاج قبل تحديد طريقة القطع. هذا يمنع استخدام عملية تُنتج عملية تشطيب غير ضرورية أو لا تُنتج الحجم المطلوب.
يمكنكم أيضاً التحدث مع مهندسينا حول نوعية المواد، وسماكة الصفائح، والتفاوتات المسموح بها، ومتطلبات الحواف، وكميات القطع. إذا كنتم غير متأكدين من عملية القطع المناسبة لمكونكم، فإن شركة Prolean TECH ستساعدكم في مقارنة الخيارات المتاحة قبل بدء الإنتاج.
تعتمد أقصى سماكة على شدة التيار الكهربائي للآلة، والشعلة، والمواد الاستهلاكية، والمادة، ونوع القطع المطلوب. قد تتجاوز قدرة القطع للآلة قدرة القطع النظيف في الإنتاج. عند استخدام الآلة في التطبيقات الهندسية، استخدم أقصى سماكة مُحددة من قِبل الشركة المصنعة، وليس أقصى سماكة يمكنها قطعها.
عادةً ما يرتبط الخبث بسرعة القطع، وارتفاع الشعلة، وشدة التيار، وظروف الغاز، و/أو المواد الاستهلاكية المستهلكة. كلما انخفضت سرعة القطع، زاد الخبث المتكون على الحافة السفلية، والعكس صحيح. راجع دائمًا مخطط القطع الخاص بالجهاز، وقم بإجراء تغيير واحد فقط في كل مرة.
نعم، يمكن استخدام البلازما لقطع الفولاذ المقاوم للصدأ والألومنيوم، وكلاهما موصلان للكهرباء. ولكن يتطلب ذلك تعديل الإعدادات ونوع الغاز حسب نوع المادة وسماكتها. ويمكن أن تحدث نفس المشاكل المرتبطة برداءة جودة الحواف وتراكم الخبث الزائد عند استخدام الفولاذ الطري مع الفولاذ المقاوم للصدأ أيضاً.
يتم استخدام الهواء والأكسجين والنيتروجين ومخاليط الأرجون والهيدروجين حسب نوع المادة ونظام القطع. يُعد الهواء من الغازات الشائعة في قطع البلازما؛ ويُستخدم الأكسجين بشكل متكرر للفولاذ الطري، ويُستخدم النيتروجين أو الأرجون والهيدروجين في تطبيقات معينة للفولاذ المقاوم للصدأ والألومنيوم. بالنسبة لأعمال إنتاج البلازما، يجب اعتبار مخطط الغاز والمعلمات المقدم من قبل الشركة المصنعة للبلازما هو الأساس.
ما هو البلازما؟ جرب برولين الآن!
مزايا وعيوب القطع بالبلازما
يُعدّ القطع بالبلازما مفيدًا عند الرغبة في قطع المعادن الموصلة للكهرباء، حيث يوفر الوقت والجهد المبذولين في الانتقال إلى عمليات قطع أكثر تكلفة. وهو شائع الاستخدام بشكل خاص في الفولاذ الطري، والفولاذ المقاوم للصدأ، والألومنيوم. مع ذلك، فهو ليس مرنًا بما يكفي فيما يتعلق باستخدام الحرارة، أو تشطيب الحواف، أو التعامل مع المواد السميكة جدًا.
يعتمد القرار على طبيعة العمل. يُعدّ القطع بالبلازما خيارًا جيدًا للقطع السريع جدًا للمعادن الموصلة متوسطة السماكة. قد تكون هناك عملية قطع أخرى أكثر ملاءمة إذا كان الجزء يتطلب تفاصيل دقيقة للغاية، أو تحكمًا دقيقًا في الأبعاد، أو عدم التعرض للحرارة.
تُستخدم تقنية القطع بالبلازما على المعادن التي يمكنها توصيل التيار الكهربائي. في ورش التصنيع، الفولاذ الطري، والفولاذ المقاوم للصدأ، والألمنيوم المقطوع بالبلازما هذه هي المواد الرئيسية التي ستراها. يمكن أيضًا قطع معادن أخرى، مثل النحاس الأصفر والنحاس الأحمر والحديد الزهر والتيتانيوم، ولكنها تتطلب مزيدًا من الاهتمام بالطاقة والغاز وسرعة القطع.
فيما يتعلق بالقطع، فإن الفولاذ و قطع البلازما الفولاذ المقاوم للصدأ تُعدّ هذه المواد الأسهل في القطع. وتُجدي هذه العملية نفعاً مع الفولاذ الطري والفولاذ الكربوني، ويمكن استخدامها لقطع ألواح ذات سماكات متنوعة.
يمكن استخدام القطع بالبلازما لقطع الفولاذ المقاوم للصدأ. والفرق الوحيد يكمن في نوع الغاز وإعدادات المعلمات. من الضروري مراجعة جدول القطع الخاص بالشركة المصنعة لتجنب تشكل حواف مشطوفة أو خبث في حال عدم ضبط ارتفاع الشعلة أو سرعة القطع بشكل صحيح.
تُعدّ الألواح والأقواس والإطارات والأجزاء المصنّعة من الاستخدامات الشائعة لقطع الألومنيوم بالبلازما. يتميز الألومنيوم بموصلية حرارية جيدة، ويجب أن تتناسب معايير القطع مع سُمك اللوح. يُعدّ استخدام البلازما خيارًا مناسبًا إذا تعذّر استخدام الليزر للحصول على السماكة المطلوبة، خاصةً مع الألمنيوم السميك. استخدم الغاز والتيار الكهربائي الموصوفين مع الصفيحة، وتأكد من نظافتها باستمرار.
يُعدّ قطع النحاس بالبلازما صعباً نظراً لموصليته الحرارية والكهربائية العالية، مما يسمح بإزالة الحرارة من منطقة القطع في وقت قصير نسبياً. إذا كانت الآلة قادرة على إنتاج السماكة المطلوبة، فلا يزال من الممكن استخدام البلازما. وهناك عملية قطع بديلة أخرى قد توفر تحكمًا أفضل في قطع النحاس الرقيقة ذات التفاصيل الدقيقة.
يُمكن استخدام البلازما في قطع النحاس الأصفر، مع العلم أن ذلك يعتمد بشكل كبير على نوع السبيكة وسماكتها. وقد يتطلب الأمر بعض التنظيف بعد عملية القطع. يمكن استخدام البلازما في الأشكال البسيطة والأجزاء السميكة. أما في حالة الزخارف الصغيرة أو التفاصيل الدقيقة، فمن الأفضل استخدام الليزر أو عملية دقيقة أخرى.
يُعدّ استخدام البلازما مفيدًا في أعمال الإصلاح والتعديل والتفكيك لقطع الحديد الزهر. قد يكون السطح ملوثًا بقشور سطحية أو صدأ أو مواد أخرى تؤثر على القوس الكهربائي. نظّف منطقة القطع، واستخدم التيار الكهربائي المناسب للمنطقة المراد قطعها. كما يجب مراعاة ظروف الصب قبل اختيار العملية.
التيتانيوم مادة قابلة للقطع بالبلازما، ولكن يتطلب ذلك إعدادًا مناسبًا للآلة وظروف قطع مضبوطة. وتتفاعل هذه المادة مع محيطها عند درجات الحرارة العالية. لذا، من الضروري اختيار نوع الغاز والشعلة. بالنسبة للأجزاء السميكة من التيتانيوم، يمكن استخدام البلازما، بينما قد تتطلب الأجزاء عالية الدقة عملية قطع مختلفة.
مزايا وعيوب القطع بالبلازما 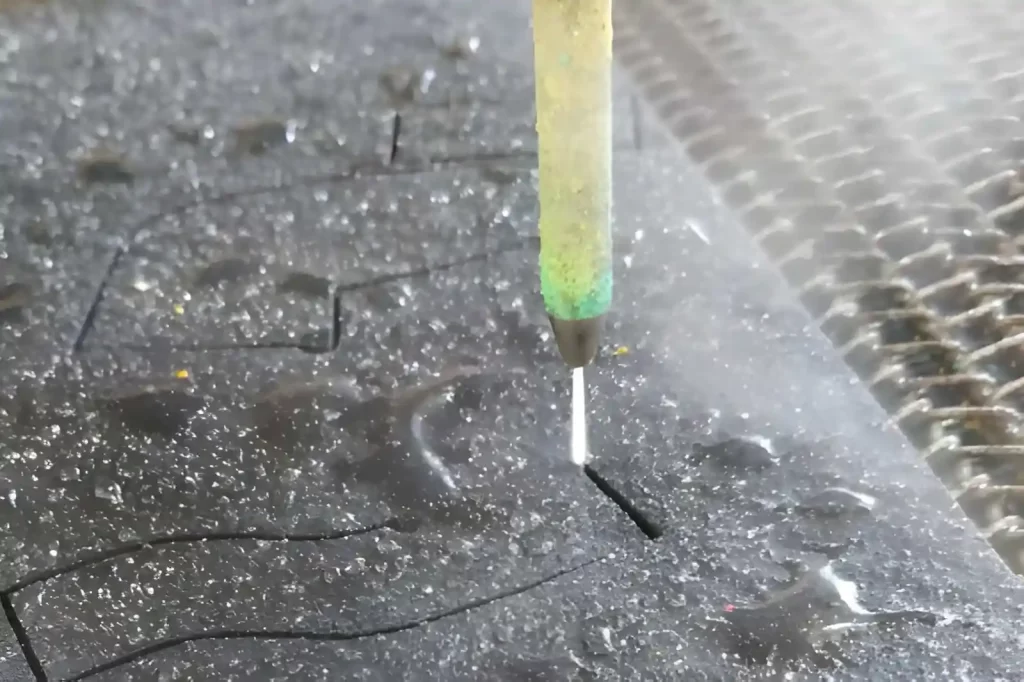
معايير اختيار الغاز المستخدم في قطع المعادن بالبلازما
يؤثر الغاز بشكل مباشر على عملية القطع، إذ يؤثر على القوس الكهربائي، وحالة الحافة، وسرعة القطع، وعمر المواد المستهلكة. كما يعتمد الاختيار الأمثل على نظام البلازما وسماكة المادة.
المادة:
الغاز الطبيعي
الاستخدام العملي
الفولاذ الطري
الهواء أو الأكسجين
يُعدّ الهواء مناسباً لأعمال التصنيع العامة. ويمكن للأكسجين أن يوفر قطعاً أسرع وحافة أنظف على الفولاذ المناسب.
فولاذ مقاوم للصدأ
الهواء أو النيتروجين
يُستخدم النيتروجين عادةً عندما تكون هناك حاجة إلى ظروف حافة أفضل وعمر افتراضي أطول للمواد المستهلكة.
الامونيوم
الهواء أو النيتروجين
يمكن استخدام كليهما للقطع العام عندما تدعم الآلة ذلك.
الفولاذ المقاوم للصدأ، صفيحة سميكة
الأرجون/الهيدروجين
يُستخدم على أنظمة البلازما المناسبة عند قطع الأجزاء السميكة.
لوح ألومنيوم سميك
الأرجون/الهيدروجين
يمكن تحقيق نتائج جيدة على الألومنيوم السميك باستخدام المعدات المناسبة.
يمكن استخدام البلازما والليزر لقطع الأشكال، لكنهما ليسا بالضرورة الخيار الأمثل. فإذا كانت الصفيحة الفولاذية سميكة، أو كان الجزء مُقسّى، أو كان الجزء صلبًا ولا يتحمل حرارة القطع، فقد يتطلب الأمر عملية أخرى. وعادةً ما تكون عوامل اختيار المادة، وشكل الجزء، وسُمكه، والتشطيب المطلوب بعد القطع، هي العوامل المؤثرة في اختيار البديل.
قطع المياه
عندما تؤثر حرارة البلازما أو الليزر على القطعة، يمكن النظر في تصميم يستخدم تقنية القطع بنفث الماء. تتضمن هذه العملية تيارًا مائيًا عالي الضغط، يُضاف إليه مواد كاشطة عند الضرورة، خاصةً للمعادن والمواد الصلبة الأخرى. يمكنها قطع مواد مثل الفولاذ السميك، والألومنيوم، والفولاذ المقاوم للصدأ، والحجر، والمواد المركبة، وبعض المواد الأخرى. ولا تتشكل منطقة متأثرة بالحرارة أثناء عملية القطع، لعدم وجود قوس قطع.
لكن ثمة مشكلة واحدة: يستغرق الإنتاج وقتاً طويلاً. بالنسبة للعديد من القطع الفولاذية البسيطة، قد يستغرق القطع بنفث الماء وقتاً أطول بكثير من القطع بالبلازما. وتشمل تكاليف التشغيل الأخرى استهلاك المواد الكاشطة.
غالباً ما تكون القضبان والأنابيب والأسلاك أو الأجزاء الهيكلية من أسهل المواد التي يمكن قطعها باستخدام عملية الكشط. تتم إزالة المادة على طول خط القطع بواسطة عجلة الكشط الدوارة. إذا كان العمل يتطلب قطعًا شبه مستقيم ولا يحتاج الجزء إلى شكل معقد، فإن هذه الطريقة لها مزاياها. يمكن تطبيق هذه الطريقة في ورشة العمل لتقصير المواد قبل التشغيل الآلي أو التصنيع. قد يكون من الضروري إزالة النتوءات أو تجليخ الحافة المقطوعة. كما أن ذلك يُسخّن منطقة القطع، وهو أمر غير مناسب لجميع المكونات الحساسة للحرارة.
آلة EDM
تُستخدم تقنية التفريغ الكهربائي (EDM) للمواد الصلبة والأجزاء ذات الأشكال الهندسية المعقدة. وتعتمد هذه العملية على التفريغ الكهربائي لإزالة المواد الموصلة، بدلاً من استخدام حافة قطع مادية. تُعدّ تقنية القطع الكهربائي السلكي مناسبةً للفتحات الضيقة والأشكال المعقدة في المواد الصلبة، وللحصول على ملامح دقيقة. وهي شائعة الاستخدام في صناعة الأدوات والقوالب، حيث قد تحتاج آلة القطع العادية إلى أداء مهمة لم تُصمم للقيام بها. لا يُفضّل استخدام تقنية التفريغ الكهربائي عادةً للقطع السريع للصفائح الكبيرة. تكمن قوتها في قدرتها على التحكم في إزالة المواد من الأجزاء الصلبة أو المعقدة.
لا تزال تقنية القطع بالأكسجين والوقود مناسبة لألواح الفولاذ الكربوني السميك. وهي عملية يتم فيها تسخين الفولاذ بغاز الوقود والأكسجين ثم قطعه. قد يكون هذا النظام أكثر عملية من نظام البلازما للفولاذ السميك جدًا عندما لا يوفر نظام البلازما القدرة المطلوبة على القطع. كما أنه مناسب للفولاذ الإنشائي، ومعالجة الخردة، والقطع في المواقع التي تتطلب سهولة النقل.
تُطبّق هذه العملية بشكل أساسي على المواد التي تُوفّر تفاعل الأكسدة المطلوب، مثل المواد الحديدية. علاوة على ذلك، فإنّ حواف القطع ليست دقيقة مثل تلك التي يُنتجها الليزر، الأمر الذي قد يتطلّب عمليات تشغيل إضافية إذا كانت الأبعاد المطلوبة بالغة الأهمية.
على عكس القطع بالبلازما والليزر، تعتمد عملية الطحن باستخدام الحاسوب (CNC) على إزالة المادة من الخام باستخدام أداة قطع، وليس عن طريق الصهر. وهذا مفيد عندما يتطلب الجزء أكثر من مجرد تشكيل شكله الخارجي. قد توجد الجيوب والفتحات والدرجات والثقوب والأسطح المشغولة آليًا في قطعة مصنعة بالطحن ضمن نفس عملية التصنيع. لذا، يُعدّ الخيار الأفضل أن تكون الحافة المقطوعة نفسها حافة مشغولة آليًا نهائية. مع ذلك، بالنسبة للألواح الكبيرة أو الأشكال البسيطة، قد تكون عملية الطحن تستغرق وقتًا طويلاً وتستهلك الكثير من الأدوات. عندئذٍ، يمكن استخدام البلازما أو الليزر لإزالة الجزء الأكبر من المادة، ولا يلزم سوى الطحن للحصول على أبعاد أدق.
تساعدك برولين تك في اختيار طريقة القص المناسبة: تواصل معنا
At تقنية برولين نحن ندرك أن عملية القطع يجب أن تتناسب مع القطعة والمادة والسمك والتشطيب المطلوب. خدمة القطع بالبلازما قد يكون الخيار الصحيح لمكون واحد، بينما قد يكون الليزر أو القطع المائي أو التصنيع باستخدام الحاسب الآلي أو عملية أخرى أكثر ملاءمة لمكون آخر.
إذا زودتمونا بالرسم ومواصفات المواد، فسنتمكن من دراسة هندسة القطعة ومتطلبات الإنتاج قبل تحديد طريقة القطع. هذا يمنع استخدام عملية تُنتج عملية تشطيب غير ضرورية أو لا تُنتج الحجم المطلوب.
يمكنكم أيضاً التحدث مع مهندسينا حول نوعية المواد، وسماكة الصفائح، والتفاوتات المسموح بها، ومتطلبات الحواف، وكميات القطع. إذا كنتم غير متأكدين من عملية القطع المناسبة لمكونكم، فإن شركة Prolean TECH ستساعدكم في مقارنة الخيارات المتاحة قبل بدء الإنتاج.
تعتمد أقصى سماكة على شدة التيار الكهربائي للآلة، والشعلة، والمواد الاستهلاكية، والمادة، ونوع القطع المطلوب. قد تتجاوز قدرة القطع للآلة قدرة القطع النظيف في الإنتاج. عند استخدام الآلة في التطبيقات الهندسية، استخدم أقصى سماكة مُحددة من قِبل الشركة المصنعة، وليس أقصى سماكة يمكنها قطعها.
عادةً ما يرتبط الخبث بسرعة القطع، وارتفاع الشعلة، وشدة التيار، وظروف الغاز، و/أو المواد الاستهلاكية المستهلكة. كلما انخفضت سرعة القطع، زاد الخبث المتكون على الحافة السفلية، والعكس صحيح. راجع دائمًا مخطط القطع الخاص بالجهاز، وقم بإجراء تغيير واحد فقط في كل مرة.
نعم، يمكن استخدام البلازما لقطع الفولاذ المقاوم للصدأ والألومنيوم، وكلاهما موصلان للكهرباء. ولكن يتطلب ذلك تعديل الإعدادات ونوع الغاز حسب نوع المادة وسماكتها. ويمكن أن تحدث نفس المشاكل المرتبطة برداءة جودة الحواف وتراكم الخبث الزائد عند استخدام الفولاذ الطري مع الفولاذ المقاوم للصدأ أيضاً.
يتم استخدام الهواء والأكسجين والنيتروجين ومخاليط الأرجون والهيدروجين حسب نوع المادة ونظام القطع. يُعد الهواء من الغازات الشائعة في قطع البلازما؛ ويُستخدم الأكسجين بشكل متكرر للفولاذ الطري، ويُستخدم النيتروجين أو الأرجون والهيدروجين في تطبيقات معينة للفولاذ المقاوم للصدأ والألومنيوم. بالنسبة لأعمال إنتاج البلازما، يجب اعتبار مخطط الغاز والمعلمات المقدم من قبل الشركة المصنعة للبلازما هو الأساس.
تساعدك برولين تك في اختيار طريقة القص المناسبة: تواصل معنا ما هو البلازما؟
قطع المعادن بالبلازما
بشكل عام، هناك نوعان من عمليات قطع المعادن، القطع الميكانيكي والقطع الحراري. قطع البلازما هي عملية قطع حراري. تقوم بتحويل الغاز إلى بلازما باستخدام قوس كهربائي لصهر المعدن وإزالته من مكان القطع.
تُستخدم تقنية قطع المعادن بالبلازما بشكل أساسي لقطع الفولاذ، والفولاذ المقاوم للصدأ، والألومنيوم، وغيرها من المعادن الموصلة. كما يمكنها قطع الصفائح المعدنية والألواح السميكة، والتي تُستخدم في عمليات القطع باستخدام الحاسوب (CNC)، وتصنيع الصفائح المعدنية، وإصلاحها، وغيرها من العمليات.
هنا، في هذه المقالة، سنلقي نظرة على عملية القطع بالبلازما، وأنواعها المختلفة، والمواد التي يمكنها قطعها، ومزايا وعيوب القطع بالبلازما، وتقنيات القطع الأخرى التي يمكن استخدامها في مختلف الأعمال.
لحام بلازما هو غاز متأين (يُعرف أيضاً بالحالة الرابعة للمادة)، حيث أُزيلت بعض الإلكترونات من الذرات. ينتج عن ذلك غاز يحتوي على جسيمات مشحونة كهربائياً، ويمكنه توصيل الكهرباء والاستجابة للمجالات الكهرومغناطيسية.
يمكن إنتاج البلازما عند تنشيط الغاز بالتسخين أو بشرارة كهربائية. وتوجد البلازما في الطبيعة، على سبيل المثال، في البرق والنجوم. وينطبق هذا أيضًا على بعض المعدات، مثل مشاعل البلازما وأنظمة القطع المختلفة.
تتمثل الخاصية المهمة في القطع بالبلازما في قدرتها على نقل التيار الكهربائي والوصول إلى مستوى طاقة عالٍ جدًا. يُستخدم هذا الغاز النشط في نظام القطع لنقل الحرارة إلى قطعة العمل.
قطع الصفائح المعدنية بالبلازما
القطع بالبلازما هو أسلوب لقطع المعادن الموصلة للكهرباء باستخدام قوس كهربائي وتيار غاز عالي السرعة. يعمل القوس على صهر الجزء المراد قطعه، بينما يقوم تيار الغاز بدفع المعدن المنصهر بعيدًا عن مكان القطع.
كانت العديد من أنظمة البلازما المبكرة تتميز بتصميمات بسيطة نسبياً للشعلة، وكانت تُعتبر في المقام الأول لقدرتها على قطع أنواع مختلفة من المعادن بسرعة أكبر من أنظمة القطع الحراري. لاحقاً، تم تطوير تصميمات للشعلة توفر سرعات قطع أعلى وتحكماً أفضل. وفي نهاية المطاف، تم تطوير أنظمة يتم التحكم فيها بواسطة الكمبيوتر لتمكين التحكم في حركة الشعلة ومعايير القطع بشكل أكثر دقة.
تُستخدم آلات القطع بالبلازما في مختلف الصناعات لقطع الصفائح والألواح والأجزاء المعدنية المصنعة. وتتأثر نتيجة القطع الفعلية بمعايير القطع الخاصة بالعملية، ونوع المادة وسماكتها، وإمداد الغاز، والشعلة، والمواد الاستهلاكية المستخدمة.
قطع الصفائح المعدنية بالبلازما
قبل استخدام قاطع البلازما، افحص نظام القطع، والهواء المضغوط، والإمداد الكهربائي، والمواد الاستهلاكية، ومعدات الوقاية الشخصية. تتعلق المتطلبات التالية بالقدرة على بدء التشغيل بشكل صحيح والحصول على قطع جيد.
تتوفر نماذج مختلفة من قواطع البلازما المحمولة بخيارات متفاوتة من حيث شدة التيار الكهربائي وجهد الإدخال. عادةً ما تتوفر الأنظمة الأصغر حجماً بقدرة تتراوح بين 20 و50 أمبير، بعضها يعمل بجهد إدخال يتراوح بين 110 و120 فولت، والبعض الآخر بجهد إدخال يتراوح بين 220 و240 فولت.
عند اختيار آلة، تأكد من التحقق من أقصى قدرة للقطع، وجهد الإدخال، ودورة التشغيل، وقدرات مصدر الطاقة. يجب أن تكون قدرة القطع المعلنة هي سمك المادة التي تنوي قطعها، وليس شدة التيار فقط.
يحتاج نظام البلازما إلى إمداد كافٍ من الهواء المضغوط. يجب أن يكون الهواء نظيفًا وجافًا، لأن وجود الزيت أو الرطوبة في الشعلة قد يؤثر على تشغيل البلازما ويقلل من عمر المواد الاستهلاكية. قد يختلف ضغط وتدفق قاطع البلازما باختلاف نوع القاطع. تتطلب بعض الأنظمة حدًا أدنى من الضغط يبلغ 80 رطل لكل بوصة مربعة وتدفقًا يبلغ 3.5 قدم مكعب قياسي في الدقيقة، بينما قد تتطلب أجهزة أخرى حوالي 115 رطل لكل بوصة مربعة وتدفقًا يبلغ 6.7 قدم مكعب قياسي في الدقيقة. لذا، يرجى الرجوع إلى مواصفات ضغط الهواء وتدفقه الخاصة بالضاغط من الشركة المصنعة قبل توصيله.
كلما زاد حجم قاطع البلازما، زادت الطاقة التي يحتاجها. يمكن استخدام الوحدات الصغيرة المحمولة باليد على دائرة كهربائية بتيار متردد يتراوح بين 15 و20 أمبير، وجهد يتراوح بين 110 و120 فولت، بينما يمكن استخدام الوحدات ذات القدرة الأعلى على دائرة كهربائية بتيار متردد يتراوح بين 30 و50 أمبير، وجهد يتراوح بين 220 و240 فولت. قد تحتوي بعض الآلات على أكثر من جهد إدخال واحد. في هذه الحالة، يُرجى مراجعة المواصفات الكهربائية للجهاز واستخدام الدائرة الكهربائية المناسبة لظروف التشغيل المطلوبة.
تتضمن مكونات شعلة البلازما: الأقطاب الكهربائية، والفوهات، وحلقات الدوران، وأغطية التثبيت، والدروع الواقية، وجميعها قابلة للاستبدال. وقد تتعرض هذه المكونات للتلف نتيجة الاستخدام غير الصحيح أو ملامستها لقطعة العمل أو تآكلها أثناء القطع.
احتفظ بقطع غيار احتياطية قبل بدء العمل. قد تؤثر الأقطاب الكهربائية أو الفوهات البالية على قوس البلازما و/أو جودة القطع؛ لذا تحقق من حالة الأقطاب الكهربائية والفوهات بشكل متكرر وقم بتغييرها عند تآكلها أو وفقًا لتوصيات الشركة المصنعة للمعدات.
تُنتج عملية القطع بالبلازما قوسًا شديد الحرارة والحرارة والشرر والمعادن المنصهرة. لذا، يُرجى استخدام وسائل الحماية المناسبة للعينين والوجه، والقفازات، والملابس التي تُغطي الجلد المكشوف. بحسب المصدر المرجعي، ANSI و AWS يلزم مستوى تظليل أدنى يبلغ 8 لقطع البلازما في نطاق 20 إلى 100 أمبير. مع ذلك، يجب اختيار مستوى التظليل المناسب بناءً على متطلبات معايير السلامة وتعليمات استخدام المعدات.
قطع الصفائح الفولاذية السميكة بالبلازما
قد يكون القطع اليدوي المستقيم أسهل عند استخدام مسطرة أو دليل قطع للمساعدة في الحفاظ على مسار ثابت للشعلة. وهذا مفيد بشكل خاص إذا لم تكن الشعلة مزودة بواقٍ للسحب، وكان على المستخدم الحفاظ على مسافة التباعد الصحيحة يدويًا. قد يكون دليل القطع الدائري مفيدًا للحفاظ على نصف القطر وحركة الشعلة موحدة للقطع الدائرية.
تتنوع عمليات القطع بالبلازما، وتكمن الاختلافات الرئيسية بينها في نظام البلازما، وغاز القطع، ونظام الشعلة، ودرجة التحكم. كل إعداد منها مناسب لمواد وسماكات وتطبيقات قطع مختلفة.
قطع أنابيب الصلب بالبلازما
تعتمد طريقة القطع بالبلازما التقليدية على صهر المعدن بواسطة قوس البلازما. ثم يتم دفع المعدن المنصهر خارج القطع بواسطة تيار غاز عالي السرعة. يُستخدم على نطاق واسع في عمليات التصنيع والإصلاح العامة. يمكنه قطع الفولاذ الطري، والفولاذ المقاوم للصدأ، والألومنيوم. وهو مناسب لتطبيقات القطع البسيطة التي تتطلب توازناً بين سرعة القطع، وتكلفة معدات القطع، وجودة الحواف.
تتميز تقنية البلازما عالية الدقة بقوس كهربائي أكثر تحكماً، مما يُنتج قطعاً أنظف. وهي مزودة بشعلة ومجموعة من المواد الاستهلاكية التي تساعد على إبقاء القوس الكهربائي ضمن مساحة صغيرة. سيساعد ذلك على ضمان حواف أكثر استقامة وشطفة أصغر عند القطع. وهو مفيد عندما يجب الحفاظ على دقة الأجزاء ضمن هامش خطأ أدق مما هو ممكن بعد القطع، مع تقليل الحاجة إلى التجليخ.
في تقنية حقن الماء في البلازما، يُحقن الماء في محيط قوس القطع. يعمل الماء على تنظيم الحرارة في منطقة القطع ويمكن أن يؤثر على شكل قوس البلازما. قد ينتج عن ذلك قطع أضيق وانتشار أقل للحرارة في المادة المحيطة. وهو مفيد للتطبيقات التي تتطلب تحكمًا أكبر في تشوه الحرارة.
يُعدّ القطع بالبلازما تحت الماء طريقةً لقطع قطعة العمل تحت الماء. يمتص الماء جزءًا من الحرارة، كما يقلّ ضجيج القطع. قد يكون استخدام هذه الطريقة مفيدًا في مناطق الإنتاج التي تتطلب تحكمًا أفضل في الأبخرة والضوضاء. ومع ذلك، يجب أن تتضمن تجهيزات القطع معدات قادرة على العمل تحت الماء.
تتطلب عملية القطع بالبلازما الدقيقة تحكماً دقيقاً في حركة الشعلة ومعايير القطع. ويتم التحكم في الشعلة عادةً بواسطة برنامج حاسوبي باستخدام معدات التحكم الرقمي الحاسوبي (CNC). هذه طريقة جيدة للأجزاء التي تتطلب توحيدًا في الحجم وسطحًا أملسًا. تتأثر جودة القطع النهائية بارتفاع الشعلة، وتدفق الغاز، وسرعة القطع، وحالة المواد المستهلكة.
في أنظمة الهواء المضغوط، يتم توليد قوس البلازما باستخدام الهواء المضغوط. وتتميز هذه الأنظمة بسهولة تركيبها نسبياً، ولا تحتاج إلى مصدر خاص لغاز البلازما لإجراء عمليات القطع البسيطة. تُستخدم هذه الأدوات عادةً في الإصلاح والتصنيع والصيانة وقطع المعادن بشكل عام. يُعدّ الهواء المضغوط النظيف والجاف أمرًا بالغ الأهمية، حيث يؤثر كلٌّ من الرطوبة والتلوث على المواد الاستهلاكية للشعلة وجودة القطع.
تُستخدم أنظمة البلازما ثنائية الغاز مع زوج من الغازات للقطع. وقد تخدم هذه الغازات أغراضًا مختلفة، مثل تكوين البلازما وحماية المنطقة المحيطة بمنطقة القطع. يؤثر نوع الغاز على جودة حافة القطع، وعمر المواد المستهلكة، وأداء القطع. لذا، يجب أن يكون مزيج الغازات متوافقًا مع المادة والقطع المطلوب.
القطع بالبلازما الآلي هو أسلوب لقطع البلازما يتم فيه تحريك الشعلة فوق قطعة العمل باستخدام آلة، عادةً ما تكون طاولة CNC. يقوم المشغل ببرمجة عملية القطع وضبط المعايير اللازمة والإشراف على العملية. يُعد هذا التكوين مفيدًا عند تصنيع نفس القطعة بكميات كبيرة. كما أنه يُسهّل عملية صنع الثقوب والشقوق والبروفيلات والأشكال المعقدة الأخرى باستخدام حركة الشعلة المتكررة.
تستخدم أنظمة القطع بالبلازما أيضاً طرقاً مختلفة لبدء القوس الكهربائي وتحديد موضع الشعلة. هذه الميزات ليست جزءاً من إجراءات القطع الأساسية.
في عملية بدء التشغيل عالية التردد، تُستخدم إشارة جهد عالٍ لبدء قوس البلازما داخل الشعلة. ثم يُنقل القوس إلى قطعة العمل، حيث تبدأ عملية القطع. تتيح هذه الطريقة بدء القوس الكهربائي دون أن تلامس الشعلة المعدن أولاً. ونظرًا لاحتمالية تسبب أنظمة الترددات العالية في تداخل مع الأجهزة الإلكترونية المجاورة، فإن التركيب الصحيح أمر بالغ الأهمية.
القوس التجريبي هو قوس يتشكل قبل أن يلامس قوس القطع الرئيسي قطعة العمل. وبذلك، يمكن للشعلة أن تبدأ القطع دون الحاجة إلى ملامسة المعدن. يمكن استخدام أنظمة القوس التجريبي في آلات CNC والمهام التي تتطلب الكثير من عمليات البدء والتوقف. كما يمكن تصميمها للعمل على الأسطح المطلية أو المغلفة أو الخشنة.
إذا اصطدمت الشعلة بالجزء المراد لحامه عن طريق الخطأ، فستتحرك قليلاً بفعل زنبرك رأس الشعلة. وقد يمتص الزنبرك كامل قوة الصدمة بدلاً من أن يتحملها بالكامل. سيحمي هذا المصباح وحامله من أي احتكاك غير مقصود. وهو مفيد للاستخدام في المعدات الميكانيكية حيث قد لا تكون أسطح الألواح مستوية تمامًا.
جرب برولين الآن!
يُعدّ القطع بالبلازما مفيدًا عند الرغبة في قطع المعادن الموصلة للكهرباء، حيث يوفر الوقت والجهد المبذولين في الانتقال إلى عمليات قطع أكثر تكلفة. وهو شائع الاستخدام بشكل خاص في الفولاذ الطري، والفولاذ المقاوم للصدأ، والألومنيوم. مع ذلك، فهو ليس مرنًا بما يكفي فيما يتعلق باستخدام الحرارة، أو تشطيب الحواف، أو التعامل مع المواد السميكة جدًا.
يعتمد القرار على طبيعة العمل. يُعدّ القطع بالبلازما خيارًا جيدًا للقطع السريع جدًا للمعادن الموصلة متوسطة السماكة. قد تكون هناك عملية قطع أخرى أكثر ملاءمة إذا كان الجزء يتطلب تفاصيل دقيقة للغاية، أو تحكمًا دقيقًا في الأبعاد، أو عدم التعرض للحرارة.
تُستخدم تقنية القطع بالبلازما على المعادن التي يمكنها توصيل التيار الكهربائي. في ورش التصنيع، الفولاذ الطري، والفولاذ المقاوم للصدأ، والألمنيوم المقطوع بالبلازما هذه هي المواد الرئيسية التي ستراها. يمكن أيضًا قطع معادن أخرى، مثل النحاس الأصفر والنحاس الأحمر والحديد الزهر والتيتانيوم، ولكنها تتطلب مزيدًا من الاهتمام بالطاقة والغاز وسرعة القطع.
فيما يتعلق بالقطع، فإن الفولاذ و قطع البلازما الفولاذ المقاوم للصدأ تُعدّ هذه المواد الأسهل في القطع. وتُجدي هذه العملية نفعاً مع الفولاذ الطري والفولاذ الكربوني، ويمكن استخدامها لقطع ألواح ذات سماكات متنوعة.
يمكن استخدام القطع بالبلازما لقطع الفولاذ المقاوم للصدأ. والفرق الوحيد يكمن في نوع الغاز وإعدادات المعلمات. من الضروري مراجعة جدول القطع الخاص بالشركة المصنعة لتجنب تشكل حواف مشطوفة أو خبث في حال عدم ضبط ارتفاع الشعلة أو سرعة القطع بشكل صحيح.
تُعدّ الألواح والأقواس والإطارات والأجزاء المصنّعة من الاستخدامات الشائعة لقطع الألومنيوم بالبلازما. يتميز الألومنيوم بموصلية حرارية جيدة، ويجب أن تتناسب معايير القطع مع سُمك اللوح. يُعدّ استخدام البلازما خيارًا مناسبًا إذا تعذّر استخدام الليزر للحصول على السماكة المطلوبة، خاصةً مع الألمنيوم السميك. استخدم الغاز والتيار الكهربائي الموصوفين مع الصفيحة، وتأكد من نظافتها باستمرار.
يُعدّ قطع النحاس بالبلازما صعباً نظراً لموصليته الحرارية والكهربائية العالية، مما يسمح بإزالة الحرارة من منطقة القطع في وقت قصير نسبياً. إذا كانت الآلة قادرة على إنتاج السماكة المطلوبة، فلا يزال من الممكن استخدام البلازما. وهناك عملية قطع بديلة أخرى قد توفر تحكمًا أفضل في قطع النحاس الرقيقة ذات التفاصيل الدقيقة.
يُمكن استخدام البلازما في قطع النحاس الأصفر، مع العلم أن ذلك يعتمد بشكل كبير على نوع السبيكة وسماكتها. وقد يتطلب الأمر بعض التنظيف بعد عملية القطع. يمكن استخدام البلازما في الأشكال البسيطة والأجزاء السميكة. أما في حالة الزخارف الصغيرة أو التفاصيل الدقيقة، فمن الأفضل استخدام الليزر أو عملية دقيقة أخرى.
يُعدّ استخدام البلازما مفيدًا في أعمال الإصلاح والتعديل والتفكيك لقطع الحديد الزهر. قد يكون السطح ملوثًا بقشور سطحية أو صدأ أو مواد أخرى تؤثر على القوس الكهربائي. نظّف منطقة القطع، واستخدم التيار الكهربائي المناسب للمنطقة المراد قطعها. كما يجب مراعاة ظروف الصب قبل اختيار العملية.
التيتانيوم مادة قابلة للقطع بالبلازما، ولكن يتطلب ذلك إعدادًا مناسبًا للآلة وظروف قطع مضبوطة. وتتفاعل هذه المادة مع محيطها عند درجات الحرارة العالية. لذا، من الضروري اختيار نوع الغاز والشعلة. بالنسبة للأجزاء السميكة من التيتانيوم، يمكن استخدام البلازما، بينما قد تتطلب الأجزاء عالية الدقة عملية قطع مختلفة.
جرب برولين الآن!
يؤثر الغاز بشكل مباشر على عملية القطع، إذ يؤثر على القوس الكهربائي، وحالة الحافة، وسرعة القطع، وعمر المواد المستهلكة. كما يعتمد الاختيار الأمثل على نظام البلازما وسماكة المادة.
المادة:
الغاز الطبيعي
الاستخدام العملي
الفولاذ الطري
الهواء أو الأكسجين
يُعدّ الهواء مناسباً لأعمال التصنيع العامة. ويمكن للأكسجين أن يوفر قطعاً أسرع وحافة أنظف على الفولاذ المناسب.
فولاذ مقاوم للصدأ
الهواء أو النيتروجين
يُستخدم النيتروجين عادةً عندما تكون هناك حاجة إلى ظروف حافة أفضل وعمر افتراضي أطول للمواد المستهلكة.
الامونيوم
الهواء أو النيتروجين
يمكن استخدام كليهما للقطع العام عندما تدعم الآلة ذلك.
الفولاذ المقاوم للصدأ، صفيحة سميكة
الأرجون/الهيدروجين
يُستخدم على أنظمة البلازما المناسبة عند قطع الأجزاء السميكة.
لوح ألومنيوم سميك
الأرجون/الهيدروجين
يمكن تحقيق نتائج جيدة على الألومنيوم السميك باستخدام المعدات المناسبة.
يمكن استخدام البلازما والليزر لقطع الأشكال، لكنهما ليسا بالضرورة الخيار الأمثل. فإذا كانت الصفيحة الفولاذية سميكة، أو كان الجزء مُقسّى، أو كان الجزء صلبًا ولا يتحمل حرارة القطع، فقد يتطلب الأمر عملية أخرى. وعادةً ما تكون عوامل اختيار المادة، وشكل الجزء، وسُمكه، والتشطيب المطلوب بعد القطع، هي العوامل المؤثرة في اختيار البديل.
قطع المياه
عندما تؤثر حرارة البلازما أو الليزر على القطعة، يمكن النظر في تصميم يستخدم تقنية القطع بنفث الماء. تتضمن هذه العملية تيارًا مائيًا عالي الضغط، يُضاف إليه مواد كاشطة عند الضرورة، خاصةً للمعادن والمواد الصلبة الأخرى. يمكنها قطع مواد مثل الفولاذ السميك، والألومنيوم، والفولاذ المقاوم للصدأ، والحجر، والمواد المركبة، وبعض المواد الأخرى. ولا تتشكل منطقة متأثرة بالحرارة أثناء عملية القطع، لعدم وجود قوس قطع.
لكن ثمة مشكلة واحدة: يستغرق الإنتاج وقتاً طويلاً. بالنسبة للعديد من القطع الفولاذية البسيطة، قد يستغرق القطع بنفث الماء وقتاً أطول بكثير من القطع بالبلازما. وتشمل تكاليف التشغيل الأخرى استهلاك المواد الكاشطة.
غالباً ما تكون القضبان والأنابيب والأسلاك أو الأجزاء الهيكلية من أسهل المواد التي يمكن قطعها باستخدام عملية الكشط. تتم إزالة المادة على طول خط القطع بواسطة عجلة الكشط الدوارة. إذا كان العمل يتطلب قطعًا شبه مستقيم ولا يحتاج الجزء إلى شكل معقد، فإن هذه الطريقة لها مزاياها. يمكن تطبيق هذه الطريقة في ورشة العمل لتقصير المواد قبل التشغيل الآلي أو التصنيع. قد يكون من الضروري إزالة النتوءات أو تجليخ الحافة المقطوعة. كما أن ذلك يُسخّن منطقة القطع، وهو أمر غير مناسب لجميع المكونات الحساسة للحرارة.
آلة EDM
تُستخدم تقنية التفريغ الكهربائي (EDM) للمواد الصلبة والأجزاء ذات الأشكال الهندسية المعقدة. وتعتمد هذه العملية على التفريغ الكهربائي لإزالة المواد الموصلة، بدلاً من استخدام حافة قطع مادية. تُعدّ تقنية القطع الكهربائي السلكي مناسبةً للفتحات الضيقة والأشكال المعقدة في المواد الصلبة، وللحصول على ملامح دقيقة. وهي شائعة الاستخدام في صناعة الأدوات والقوالب، حيث قد تحتاج آلة القطع العادية إلى أداء مهمة لم تُصمم للقيام بها. لا يُفضّل استخدام تقنية التفريغ الكهربائي عادةً للقطع السريع للصفائح الكبيرة. تكمن قوتها في قدرتها على التحكم في إزالة المواد من الأجزاء الصلبة أو المعقدة.
لا تزال تقنية القطع بالأكسجين والوقود مناسبة لألواح الفولاذ الكربوني السميك. وهي عملية يتم فيها تسخين الفولاذ بغاز الوقود والأكسجين ثم قطعه. قد يكون هذا النظام أكثر عملية من نظام البلازما للفولاذ السميك جدًا عندما لا يوفر نظام البلازما القدرة المطلوبة على القطع. كما أنه مناسب للفولاذ الإنشائي، ومعالجة الخردة، والقطع في المواقع التي تتطلب سهولة النقل.
تُطبّق هذه العملية بشكل أساسي على المواد التي تُوفّر تفاعل الأكسدة المطلوب، مثل المواد الحديدية. علاوة على ذلك، فإنّ حواف القطع ليست دقيقة مثل تلك التي يُنتجها الليزر، الأمر الذي قد يتطلّب عمليات تشغيل إضافية إذا كانت الأبعاد المطلوبة بالغة الأهمية.
على عكس القطع بالبلازما والليزر، تعتمد عملية الطحن باستخدام الحاسوب (CNC) على إزالة المادة من الخام باستخدام أداة قطع، وليس عن طريق الصهر. وهذا مفيد عندما يتطلب الجزء أكثر من مجرد تشكيل شكله الخارجي. قد توجد الجيوب والفتحات والدرجات والثقوب والأسطح المشغولة آليًا في قطعة مصنعة بالطحن ضمن نفس عملية التصنيع. لذا، يُعدّ الخيار الأفضل أن تكون الحافة المقطوعة نفسها حافة مشغولة آليًا نهائية. مع ذلك، بالنسبة للألواح الكبيرة أو الأشكال البسيطة، قد تكون عملية الطحن تستغرق وقتًا طويلاً وتستهلك الكثير من الأدوات. عندئذٍ، يمكن استخدام البلازما أو الليزر لإزالة الجزء الأكبر من المادة، ولا يلزم سوى الطحن للحصول على أبعاد أدق.
At تقنية برولين نحن ندرك أن عملية القطع يجب أن تتناسب مع القطعة والمادة والسمك والتشطيب المطلوب. خدمة القطع بالبلازما قد يكون الخيار الصحيح لمكون واحد، بينما قد يكون الليزر أو القطع المائي أو التصنيع باستخدام الحاسب الآلي أو عملية أخرى أكثر ملاءمة لمكون آخر.
إذا زودتمونا بالرسم ومواصفات المواد، فسنتمكن من دراسة هندسة القطعة ومتطلبات الإنتاج قبل تحديد طريقة القطع. هذا يمنع استخدام عملية تُنتج عملية تشطيب غير ضرورية أو لا تُنتج الحجم المطلوب.
يمكنكم أيضاً التحدث مع مهندسينا حول نوعية المواد، وسماكة الصفائح، والتفاوتات المسموح بها، ومتطلبات الحواف، وكميات القطع. إذا كنتم غير متأكدين من عملية القطع المناسبة لمكونكم، فإن شركة Prolean TECH ستساعدكم في مقارنة الخيارات المتاحة قبل بدء الإنتاج.
تعتمد أقصى سماكة على شدة التيار الكهربائي للآلة، والشعلة، والمواد الاستهلاكية، والمادة، ونوع القطع المطلوب. قد تتجاوز قدرة القطع للآلة قدرة القطع النظيف في الإنتاج. عند استخدام الآلة في التطبيقات الهندسية، استخدم أقصى سماكة مُحددة من قِبل الشركة المصنعة، وليس أقصى سماكة يمكنها قطعها.
عادةً ما يرتبط الخبث بسرعة القطع، وارتفاع الشعلة، وشدة التيار، وظروف الغاز، و/أو المواد الاستهلاكية المستهلكة. كلما انخفضت سرعة القطع، زاد الخبث المتكون على الحافة السفلية، والعكس صحيح. راجع دائمًا مخطط القطع الخاص بالجهاز، وقم بإجراء تغيير واحد فقط في كل مرة.
نعم، يمكن استخدام البلازما لقطع الفولاذ المقاوم للصدأ والألومنيوم، وكلاهما موصلان للكهرباء. ولكن يتطلب ذلك تعديل الإعدادات ونوع الغاز حسب نوع المادة وسماكتها. ويمكن أن تحدث نفس المشاكل المرتبطة برداءة جودة الحواف وتراكم الخبث الزائد عند استخدام الفولاذ الطري مع الفولاذ المقاوم للصدأ أيضاً.
يتم استخدام الهواء والأكسجين والنيتروجين ومخاليط الأرجون والهيدروجين حسب نوع المادة ونظام القطع. يُعد الهواء من الغازات الشائعة في قطع البلازما؛ ويُستخدم الأكسجين بشكل متكرر للفولاذ الطري، ويُستخدم النيتروجين أو الأرجون والهيدروجين في تطبيقات معينة للفولاذ المقاوم للصدأ والألومنيوم. بالنسبة لأعمال إنتاج البلازما، يجب اعتبار مخطط الغاز والمعلمات المقدم من قبل الشركة المصنعة للبلازما هو الأساس.
قطع المعادن بالبلازما
بشكل عام، هناك نوعان من عمليات قطع المعادن، القطع الميكانيكي والقطع الحراري. قطع البلازما هي عملية قطع حراري. تقوم بتحويل الغاز إلى بلازما باستخدام قوس كهربائي لصهر المعدن وإزالته من مكان القطع.
تُستخدم تقنية قطع المعادن بالبلازما بشكل أساسي لقطع الفولاذ، والفولاذ المقاوم للصدأ، والألومنيوم، وغيرها من المعادن الموصلة. كما يمكنها قطع الصفائح المعدنية والألواح السميكة، والتي تُستخدم في عمليات القطع باستخدام الحاسوب (CNC)، وتصنيع الصفائح المعدنية، وإصلاحها، وغيرها من العمليات.
هنا، في هذه المقالة، سنلقي نظرة على عملية القطع بالبلازما، وأنواعها المختلفة، والمواد التي يمكنها قطعها، ومزايا وعيوب القطع بالبلازما، وتقنيات القطع الأخرى التي يمكن استخدامها في مختلف الأعمال.
لحام بلازما هو غاز متأين (يُعرف أيضاً بالحالة الرابعة للمادة)، حيث أُزيلت بعض الإلكترونات من الذرات. ينتج عن ذلك غاز يحتوي على جسيمات مشحونة كهربائياً، ويمكنه توصيل الكهرباء والاستجابة للمجالات الكهرومغناطيسية.
يمكن إنتاج البلازما عند تنشيط الغاز بالتسخين أو بشرارة كهربائية. وتوجد البلازما في الطبيعة، على سبيل المثال، في البرق والنجوم. وينطبق هذا أيضًا على بعض المعدات، مثل مشاعل البلازما وأنظمة القطع المختلفة.
تتمثل الخاصية المهمة في القطع بالبلازما في قدرتها على نقل التيار الكهربائي والوصول إلى مستوى طاقة عالٍ جدًا. يُستخدم هذا الغاز النشط في نظام القطع لنقل الحرارة إلى قطعة العمل.
قطع الصفائح المعدنية بالبلازما
القطع بالبلازما هو أسلوب لقطع المعادن الموصلة للكهرباء باستخدام قوس كهربائي وتيار غاز عالي السرعة. يعمل القوس على صهر الجزء المراد قطعه، بينما يقوم تيار الغاز بدفع المعدن المنصهر بعيدًا عن مكان القطع.
كانت العديد من أنظمة البلازما المبكرة تتميز بتصميمات بسيطة نسبياً للشعلة، وكانت تُعتبر في المقام الأول لقدرتها على قطع أنواع مختلفة من المعادن بسرعة أكبر من أنظمة القطع الحراري. لاحقاً، تم تطوير تصميمات للشعلة توفر سرعات قطع أعلى وتحكماً أفضل. وفي نهاية المطاف، تم تطوير أنظمة يتم التحكم فيها بواسطة الكمبيوتر لتمكين التحكم في حركة الشعلة ومعايير القطع بشكل أكثر دقة.
تُستخدم آلات القطع بالبلازما في مختلف الصناعات لقطع الصفائح والألواح والأجزاء المعدنية المصنعة. وتتأثر نتيجة القطع الفعلية بمعايير القطع الخاصة بالعملية، ونوع المادة وسماكتها، وإمداد الغاز، والشعلة، والمواد الاستهلاكية المستخدمة.
قطع الصفائح المعدنية بالبلازما
قبل استخدام قاطع البلازما، افحص نظام القطع، والهواء المضغوط، والإمداد الكهربائي، والمواد الاستهلاكية، ومعدات الوقاية الشخصية. تتعلق المتطلبات التالية بالقدرة على بدء التشغيل بشكل صحيح والحصول على قطع جيد.
تتوفر نماذج مختلفة من قواطع البلازما المحمولة بخيارات متفاوتة من حيث شدة التيار الكهربائي وجهد الإدخال. عادةً ما تتوفر الأنظمة الأصغر حجماً بقدرة تتراوح بين 20 و50 أمبير، بعضها يعمل بجهد إدخال يتراوح بين 110 و120 فولت، والبعض الآخر بجهد إدخال يتراوح بين 220 و240 فولت.
عند اختيار آلة، تأكد من التحقق من أقصى قدرة للقطع، وجهد الإدخال، ودورة التشغيل، وقدرات مصدر الطاقة. يجب أن تكون قدرة القطع المعلنة هي سمك المادة التي تنوي قطعها، وليس شدة التيار فقط.
يحتاج نظام البلازما إلى إمداد كافٍ من الهواء المضغوط. يجب أن يكون الهواء نظيفًا وجافًا، لأن وجود الزيت أو الرطوبة في الشعلة قد يؤثر على تشغيل البلازما ويقلل من عمر المواد الاستهلاكية. قد يختلف ضغط وتدفق قاطع البلازما باختلاف نوع القاطع. تتطلب بعض الأنظمة حدًا أدنى من الضغط يبلغ 80 رطل لكل بوصة مربعة وتدفقًا يبلغ 3.5 قدم مكعب قياسي في الدقيقة، بينما قد تتطلب أجهزة أخرى حوالي 115 رطل لكل بوصة مربعة وتدفقًا يبلغ 6.7 قدم مكعب قياسي في الدقيقة. لذا، يرجى الرجوع إلى مواصفات ضغط الهواء وتدفقه الخاصة بالضاغط من الشركة المصنعة قبل توصيله.
كلما زاد حجم قاطع البلازما، زادت الطاقة التي يحتاجها. يمكن استخدام الوحدات الصغيرة المحمولة باليد على دائرة كهربائية بتيار متردد يتراوح بين 15 و20 أمبير، وجهد يتراوح بين 110 و120 فولت، بينما يمكن استخدام الوحدات ذات القدرة الأعلى على دائرة كهربائية بتيار متردد يتراوح بين 30 و50 أمبير، وجهد يتراوح بين 220 و240 فولت. قد تحتوي بعض الآلات على أكثر من جهد إدخال واحد. في هذه الحالة، يُرجى مراجعة المواصفات الكهربائية للجهاز واستخدام الدائرة الكهربائية المناسبة لظروف التشغيل المطلوبة.
تتضمن مكونات شعلة البلازما: الأقطاب الكهربائية، والفوهات، وحلقات الدوران، وأغطية التثبيت، والدروع الواقية، وجميعها قابلة للاستبدال. وقد تتعرض هذه المكونات للتلف نتيجة الاستخدام غير الصحيح أو ملامستها لقطعة العمل أو تآكلها أثناء القطع.
احتفظ بقطع غيار احتياطية قبل بدء العمل. قد تؤثر الأقطاب الكهربائية أو الفوهات البالية على قوس البلازما و/أو جودة القطع؛ لذا تحقق من حالة الأقطاب الكهربائية والفوهات بشكل متكرر وقم بتغييرها عند تآكلها أو وفقًا لتوصيات الشركة المصنعة للمعدات.
تُنتج عملية القطع بالبلازما قوسًا شديد الحرارة والحرارة والشرر والمعادن المنصهرة. لذا، يُرجى استخدام وسائل الحماية المناسبة للعينين والوجه، والقفازات، والملابس التي تُغطي الجلد المكشوف. بحسب المصدر المرجعي، ANSI و AWS يلزم مستوى تظليل أدنى يبلغ 8 لقطع البلازما في نطاق 20 إلى 100 أمبير. مع ذلك، يجب اختيار مستوى التظليل المناسب بناءً على متطلبات معايير السلامة وتعليمات استخدام المعدات.
قطع الصفائح الفولاذية السميكة بالبلازما
قد يكون القطع اليدوي المستقيم أسهل عند استخدام مسطرة أو دليل قطع للمساعدة في الحفاظ على مسار ثابت للشعلة. وهذا مفيد بشكل خاص إذا لم تكن الشعلة مزودة بواقٍ للسحب، وكان على المستخدم الحفاظ على مسافة التباعد الصحيحة يدويًا. قد يكون دليل القطع الدائري مفيدًا للحفاظ على نصف القطر وحركة الشعلة موحدة للقطع الدائرية.
تتنوع عمليات القطع بالبلازما، وتكمن الاختلافات الرئيسية بينها في نظام البلازما، وغاز القطع، ونظام الشعلة، ودرجة التحكم. كل إعداد منها مناسب لمواد وسماكات وتطبيقات قطع مختلفة.
قطع أنابيب الصلب بالبلازما
تعتمد طريقة القطع بالبلازما التقليدية على صهر المعدن بواسطة قوس البلازما. ثم يتم دفع المعدن المنصهر خارج القطع بواسطة تيار غاز عالي السرعة. يُستخدم على نطاق واسع في عمليات التصنيع والإصلاح العامة. يمكنه قطع الفولاذ الطري، والفولاذ المقاوم للصدأ، والألومنيوم. وهو مناسب لتطبيقات القطع البسيطة التي تتطلب توازناً بين سرعة القطع، وتكلفة معدات القطع، وجودة الحواف.
تتميز تقنية البلازما عالية الدقة بقوس كهربائي أكثر تحكماً، مما يُنتج قطعاً أنظف. وهي مزودة بشعلة ومجموعة من المواد الاستهلاكية التي تساعد على إبقاء القوس الكهربائي ضمن مساحة صغيرة. سيساعد ذلك على ضمان حواف أكثر استقامة وشطفة أصغر عند القطع. وهو مفيد عندما يجب الحفاظ على دقة الأجزاء ضمن هامش خطأ أدق مما هو ممكن بعد القطع، مع تقليل الحاجة إلى التجليخ.
في تقنية حقن الماء في البلازما، يُحقن الماء في محيط قوس القطع. يعمل الماء على تنظيم الحرارة في منطقة القطع ويمكن أن يؤثر على شكل قوس البلازما. قد ينتج عن ذلك قطع أضيق وانتشار أقل للحرارة في المادة المحيطة. وهو مفيد للتطبيقات التي تتطلب تحكمًا أكبر في تشوه الحرارة.
يُعدّ القطع بالبلازما تحت الماء طريقةً لقطع قطعة العمل تحت الماء. يمتص الماء جزءًا من الحرارة، كما يقلّ ضجيج القطع. قد يكون استخدام هذه الطريقة مفيدًا في مناطق الإنتاج التي تتطلب تحكمًا أفضل في الأبخرة والضوضاء. ومع ذلك، يجب أن تتضمن تجهيزات القطع معدات قادرة على العمل تحت الماء.
تتطلب عملية القطع بالبلازما الدقيقة تحكماً دقيقاً في حركة الشعلة ومعايير القطع. ويتم التحكم في الشعلة عادةً بواسطة برنامج حاسوبي باستخدام معدات التحكم الرقمي الحاسوبي (CNC). هذه طريقة جيدة للأجزاء التي تتطلب توحيدًا في الحجم وسطحًا أملسًا. تتأثر جودة القطع النهائية بارتفاع الشعلة، وتدفق الغاز، وسرعة القطع، وحالة المواد المستهلكة.
في أنظمة الهواء المضغوط، يتم توليد قوس البلازما باستخدام الهواء المضغوط. وتتميز هذه الأنظمة بسهولة تركيبها نسبياً، ولا تحتاج إلى مصدر خاص لغاز البلازما لإجراء عمليات القطع البسيطة. تُستخدم هذه الأدوات عادةً في الإصلاح والتصنيع والصيانة وقطع المعادن بشكل عام. يُعدّ الهواء المضغوط النظيف والجاف أمرًا بالغ الأهمية، حيث يؤثر كلٌّ من الرطوبة والتلوث على المواد الاستهلاكية للشعلة وجودة القطع.
تُستخدم أنظمة البلازما ثنائية الغاز مع زوج من الغازات للقطع. وقد تخدم هذه الغازات أغراضًا مختلفة، مثل تكوين البلازما وحماية المنطقة المحيطة بمنطقة القطع. يؤثر نوع الغاز على جودة حافة القطع، وعمر المواد المستهلكة، وأداء القطع. لذا، يجب أن يكون مزيج الغازات متوافقًا مع المادة والقطع المطلوب.
القطع بالبلازما الآلي هو أسلوب لقطع البلازما يتم فيه تحريك الشعلة فوق قطعة العمل باستخدام آلة، عادةً ما تكون طاولة CNC. يقوم المشغل ببرمجة عملية القطع وضبط المعايير اللازمة والإشراف على العملية. يُعد هذا التكوين مفيدًا عند تصنيع نفس القطعة بكميات كبيرة. كما أنه يُسهّل عملية صنع الثقوب والشقوق والبروفيلات والأشكال المعقدة الأخرى باستخدام حركة الشعلة المتكررة.
تستخدم أنظمة القطع بالبلازما أيضاً طرقاً مختلفة لبدء القوس الكهربائي وتحديد موضع الشعلة. هذه الميزات ليست جزءاً من إجراءات القطع الأساسية.
في عملية بدء التشغيل عالية التردد، تُستخدم إشارة جهد عالٍ لبدء قوس البلازما داخل الشعلة. ثم يُنقل القوس إلى قطعة العمل، حيث تبدأ عملية القطع. تتيح هذه الطريقة بدء القوس الكهربائي دون أن تلامس الشعلة المعدن أولاً. ونظرًا لاحتمالية تسبب أنظمة الترددات العالية في تداخل مع الأجهزة الإلكترونية المجاورة، فإن التركيب الصحيح أمر بالغ الأهمية.
القوس التجريبي هو قوس يتشكل قبل أن يلامس قوس القطع الرئيسي قطعة العمل. وبذلك، يمكن للشعلة أن تبدأ القطع دون الحاجة إلى ملامسة المعدن. يمكن استخدام أنظمة القوس التجريبي في آلات CNC والمهام التي تتطلب الكثير من عمليات البدء والتوقف. كما يمكن تصميمها للعمل على الأسطح المطلية أو المغلفة أو الخشنة.
إذا اصطدمت الشعلة بالجزء المراد لحامه عن طريق الخطأ، فستتحرك قليلاً بفعل زنبرك رأس الشعلة. وقد يمتص الزنبرك كامل قوة الصدمة بدلاً من أن يتحملها بالكامل. سيحمي هذا المصباح وحامله من أي احتكاك غير مقصود. وهو مفيد للاستخدام في المعدات الميكانيكية حيث قد لا تكون أسطح الألواح مستوية تمامًا.
ما هو البلازما؟ جرب برولين الآن!
مزايا وعيوب القطع بالبلازما
يُعدّ القطع بالبلازما مفيدًا عند الرغبة في قطع المعادن الموصلة للكهرباء، حيث يوفر الوقت والجهد المبذولين في الانتقال إلى عمليات قطع أكثر تكلفة. وهو شائع الاستخدام بشكل خاص في الفولاذ الطري، والفولاذ المقاوم للصدأ، والألومنيوم. مع ذلك، فهو ليس مرنًا بما يكفي فيما يتعلق باستخدام الحرارة، أو تشطيب الحواف، أو التعامل مع المواد السميكة جدًا.
يعتمد القرار على طبيعة العمل. يُعدّ القطع بالبلازما خيارًا جيدًا للقطع السريع جدًا للمعادن الموصلة متوسطة السماكة. قد تكون هناك عملية قطع أخرى أكثر ملاءمة إذا كان الجزء يتطلب تفاصيل دقيقة للغاية، أو تحكمًا دقيقًا في الأبعاد، أو عدم التعرض للحرارة.
تُستخدم تقنية القطع بالبلازما على المعادن التي يمكنها توصيل التيار الكهربائي. في ورش التصنيع، الفولاذ الطري، والفولاذ المقاوم للصدأ، والألمنيوم المقطوع بالبلازما هذه هي المواد الرئيسية التي ستراها. يمكن أيضًا قطع معادن أخرى، مثل النحاس الأصفر والنحاس الأحمر والحديد الزهر والتيتانيوم، ولكنها تتطلب مزيدًا من الاهتمام بالطاقة والغاز وسرعة القطع.
فيما يتعلق بالقطع، فإن الفولاذ و قطع البلازما الفولاذ المقاوم للصدأ تُعدّ هذه المواد الأسهل في القطع. وتُجدي هذه العملية نفعاً مع الفولاذ الطري والفولاذ الكربوني، ويمكن استخدامها لقطع ألواح ذات سماكات متنوعة.
يمكن استخدام القطع بالبلازما لقطع الفولاذ المقاوم للصدأ. والفرق الوحيد يكمن في نوع الغاز وإعدادات المعلمات. من الضروري مراجعة جدول القطع الخاص بالشركة المصنعة لتجنب تشكل حواف مشطوفة أو خبث في حال عدم ضبط ارتفاع الشعلة أو سرعة القطع بشكل صحيح.
تُعدّ الألواح والأقواس والإطارات والأجزاء المصنّعة من الاستخدامات الشائعة لقطع الألومنيوم بالبلازما. يتميز الألومنيوم بموصلية حرارية جيدة، ويجب أن تتناسب معايير القطع مع سُمك اللوح. يُعدّ استخدام البلازما خيارًا مناسبًا إذا تعذّر استخدام الليزر للحصول على السماكة المطلوبة، خاصةً مع الألمنيوم السميك. استخدم الغاز والتيار الكهربائي الموصوفين مع الصفيحة، وتأكد من نظافتها باستمرار.
يُعدّ قطع النحاس بالبلازما صعباً نظراً لموصليته الحرارية والكهربائية العالية، مما يسمح بإزالة الحرارة من منطقة القطع في وقت قصير نسبياً. إذا كانت الآلة قادرة على إنتاج السماكة المطلوبة، فلا يزال من الممكن استخدام البلازما. وهناك عملية قطع بديلة أخرى قد توفر تحكمًا أفضل في قطع النحاس الرقيقة ذات التفاصيل الدقيقة.
يُمكن استخدام البلازما في قطع النحاس الأصفر، مع العلم أن ذلك يعتمد بشكل كبير على نوع السبيكة وسماكتها. وقد يتطلب الأمر بعض التنظيف بعد عملية القطع. يمكن استخدام البلازما في الأشكال البسيطة والأجزاء السميكة. أما في حالة الزخارف الصغيرة أو التفاصيل الدقيقة، فمن الأفضل استخدام الليزر أو عملية دقيقة أخرى.
يُعدّ استخدام البلازما مفيدًا في أعمال الإصلاح والتعديل والتفكيك لقطع الحديد الزهر. قد يكون السطح ملوثًا بقشور سطحية أو صدأ أو مواد أخرى تؤثر على القوس الكهربائي. نظّف منطقة القطع، واستخدم التيار الكهربائي المناسب للمنطقة المراد قطعها. كما يجب مراعاة ظروف الصب قبل اختيار العملية.
التيتانيوم مادة قابلة للقطع بالبلازما، ولكن يتطلب ذلك إعدادًا مناسبًا للآلة وظروف قطع مضبوطة. وتتفاعل هذه المادة مع محيطها عند درجات الحرارة العالية. لذا، من الضروري اختيار نوع الغاز والشعلة. بالنسبة للأجزاء السميكة من التيتانيوم، يمكن استخدام البلازما، بينما قد تتطلب الأجزاء عالية الدقة عملية قطع مختلفة.
مزايا وعيوب القطع بالبلازما معايير اختيار الغاز المستخدم في قطع المعادن بالبلازما
يؤثر الغاز بشكل مباشر على عملية القطع، إذ يؤثر على القوس الكهربائي، وحالة الحافة، وسرعة القطع، وعمر المواد المستهلكة. كما يعتمد الاختيار الأمثل على نظام البلازما وسماكة المادة.
المادة:
الغاز الطبيعي
الاستخدام العملي
الفولاذ الطري
الهواء أو الأكسجين
يُعدّ الهواء مناسباً لأعمال التصنيع العامة. ويمكن للأكسجين أن يوفر قطعاً أسرع وحافة أنظف على الفولاذ المناسب.
فولاذ مقاوم للصدأ
الهواء أو النيتروجين
يُستخدم النيتروجين عادةً عندما تكون هناك حاجة إلى ظروف حافة أفضل وعمر افتراضي أطول للمواد المستهلكة.
الامونيوم
الهواء أو النيتروجين
يمكن استخدام كليهما للقطع العام عندما تدعم الآلة ذلك.
الفولاذ المقاوم للصدأ، صفيحة سميكة
الأرجون/الهيدروجين
يُستخدم على أنظمة البلازما المناسبة عند قطع الأجزاء السميكة.
لوح ألومنيوم سميك
الأرجون/الهيدروجين
يمكن تحقيق نتائج جيدة على الألومنيوم السميك باستخدام المعدات المناسبة.
يمكن استخدام البلازما والليزر لقطع الأشكال، لكنهما ليسا بالضرورة الخيار الأمثل. فإذا كانت الصفيحة الفولاذية سميكة، أو كان الجزء مُقسّى، أو كان الجزء صلبًا ولا يتحمل حرارة القطع، فقد يتطلب الأمر عملية أخرى. وعادةً ما تكون عوامل اختيار المادة، وشكل الجزء، وسُمكه، والتشطيب المطلوب بعد القطع، هي العوامل المؤثرة في اختيار البديل.
قطع المياه
عندما تؤثر حرارة البلازما أو الليزر على القطعة، يمكن النظر في تصميم يستخدم تقنية القطع بنفث الماء. تتضمن هذه العملية تيارًا مائيًا عالي الضغط، يُضاف إليه مواد كاشطة عند الضرورة، خاصةً للمعادن والمواد الصلبة الأخرى. يمكنها قطع مواد مثل الفولاذ السميك، والألومنيوم، والفولاذ المقاوم للصدأ، والحجر، والمواد المركبة، وبعض المواد الأخرى. ولا تتشكل منطقة متأثرة بالحرارة أثناء عملية القطع، لعدم وجود قوس قطع.
لكن ثمة مشكلة واحدة: يستغرق الإنتاج وقتاً طويلاً. بالنسبة للعديد من القطع الفولاذية البسيطة، قد يستغرق القطع بنفث الماء وقتاً أطول بكثير من القطع بالبلازما. وتشمل تكاليف التشغيل الأخرى استهلاك المواد الكاشطة.
غالباً ما تكون القضبان والأنابيب والأسلاك أو الأجزاء الهيكلية من أسهل المواد التي يمكن قطعها باستخدام عملية الكشط. تتم إزالة المادة على طول خط القطع بواسطة عجلة الكشط الدوارة. إذا كان العمل يتطلب قطعًا شبه مستقيم ولا يحتاج الجزء إلى شكل معقد، فإن هذه الطريقة لها مزاياها. يمكن تطبيق هذه الطريقة في ورشة العمل لتقصير المواد قبل التشغيل الآلي أو التصنيع. قد يكون من الضروري إزالة النتوءات أو تجليخ الحافة المقطوعة. كما أن ذلك يُسخّن منطقة القطع، وهو أمر غير مناسب لجميع المكونات الحساسة للحرارة.
آلة EDM
تُستخدم تقنية التفريغ الكهربائي (EDM) للمواد الصلبة والأجزاء ذات الأشكال الهندسية المعقدة. وتعتمد هذه العملية على التفريغ الكهربائي لإزالة المواد الموصلة، بدلاً من استخدام حافة قطع مادية. تُعدّ تقنية القطع الكهربائي السلكي مناسبةً للفتحات الضيقة والأشكال المعقدة في المواد الصلبة، وللحصول على ملامح دقيقة. وهي شائعة الاستخدام في صناعة الأدوات والقوالب، حيث قد تحتاج آلة القطع العادية إلى أداء مهمة لم تُصمم للقيام بها. لا يُفضّل استخدام تقنية التفريغ الكهربائي عادةً للقطع السريع للصفائح الكبيرة. تكمن قوتها في قدرتها على التحكم في إزالة المواد من الأجزاء الصلبة أو المعقدة.
لا تزال تقنية القطع بالأكسجين والوقود مناسبة لألواح الفولاذ الكربوني السميك. وهي عملية يتم فيها تسخين الفولاذ بغاز الوقود والأكسجين ثم قطعه. قد يكون هذا النظام أكثر عملية من نظام البلازما للفولاذ السميك جدًا عندما لا يوفر نظام البلازما القدرة المطلوبة على القطع. كما أنه مناسب للفولاذ الإنشائي، ومعالجة الخردة، والقطع في المواقع التي تتطلب سهولة النقل.
تُطبّق هذه العملية بشكل أساسي على المواد التي تُوفّر تفاعل الأكسدة المطلوب، مثل المواد الحديدية. علاوة على ذلك، فإنّ حواف القطع ليست دقيقة مثل تلك التي يُنتجها الليزر، الأمر الذي قد يتطلّب عمليات تشغيل إضافية إذا كانت الأبعاد المطلوبة بالغة الأهمية.
على عكس القطع بالبلازما والليزر، تعتمد عملية الطحن باستخدام الحاسوب (CNC) على إزالة المادة من الخام باستخدام أداة قطع، وليس عن طريق الصهر. وهذا مفيد عندما يتطلب الجزء أكثر من مجرد تشكيل شكله الخارجي. قد توجد الجيوب والفتحات والدرجات والثقوب والأسطح المشغولة آليًا في قطعة مصنعة بالطحن ضمن نفس عملية التصنيع. لذا، يُعدّ الخيار الأفضل أن تكون الحافة المقطوعة نفسها حافة مشغولة آليًا نهائية. مع ذلك، بالنسبة للألواح الكبيرة أو الأشكال البسيطة، قد تكون عملية الطحن تستغرق وقتًا طويلاً وتستهلك الكثير من الأدوات. عندئذٍ، يمكن استخدام البلازما أو الليزر لإزالة الجزء الأكبر من المادة، ولا يلزم سوى الطحن للحصول على أبعاد أدق.
تساعدك برولين تك في اختيار طريقة القص المناسبة: تواصل معنا
At تقنية برولين نحن ندرك أن عملية القطع يجب أن تتناسب مع القطعة والمادة والسمك والتشطيب المطلوب. خدمة القطع بالبلازما قد يكون الخيار الصحيح لمكون واحد، بينما قد يكون الليزر أو القطع المائي أو التصنيع باستخدام الحاسب الآلي أو عملية أخرى أكثر ملاءمة لمكون آخر.
إذا زودتمونا بالرسم ومواصفات المواد، فسنتمكن من دراسة هندسة القطعة ومتطلبات الإنتاج قبل تحديد طريقة القطع. هذا يمنع استخدام عملية تُنتج عملية تشطيب غير ضرورية أو لا تُنتج الحجم المطلوب.
يمكنكم أيضاً التحدث مع مهندسينا حول نوعية المواد، وسماكة الصفائح، والتفاوتات المسموح بها، ومتطلبات الحواف، وكميات القطع. إذا كنتم غير متأكدين من عملية القطع المناسبة لمكونكم، فإن شركة Prolean TECH ستساعدكم في مقارنة الخيارات المتاحة قبل بدء الإنتاج.
تعتمد أقصى سماكة على شدة التيار الكهربائي للآلة، والشعلة، والمواد الاستهلاكية، والمادة، ونوع القطع المطلوب. قد تتجاوز قدرة القطع للآلة قدرة القطع النظيف في الإنتاج. عند استخدام الآلة في التطبيقات الهندسية، استخدم أقصى سماكة مُحددة من قِبل الشركة المصنعة، وليس أقصى سماكة يمكنها قطعها.
عادةً ما يرتبط الخبث بسرعة القطع، وارتفاع الشعلة، وشدة التيار، وظروف الغاز، و/أو المواد الاستهلاكية المستهلكة. كلما انخفضت سرعة القطع، زاد الخبث المتكون على الحافة السفلية، والعكس صحيح. راجع دائمًا مخطط القطع الخاص بالجهاز، وقم بإجراء تغيير واحد فقط في كل مرة.
نعم، يمكن استخدام البلازما لقطع الفولاذ المقاوم للصدأ والألومنيوم، وكلاهما موصلان للكهرباء. ولكن يتطلب ذلك تعديل الإعدادات ونوع الغاز حسب نوع المادة وسماكتها. ويمكن أن تحدث نفس المشاكل المرتبطة برداءة جودة الحواف وتراكم الخبث الزائد عند استخدام الفولاذ الطري مع الفولاذ المقاوم للصدأ أيضاً.
يتم استخدام الهواء والأكسجين والنيتروجين ومخاليط الأرجون والهيدروجين حسب نوع المادة ونظام القطع. يُعد الهواء من الغازات الشائعة في قطع البلازما؛ ويُستخدم الأكسجين بشكل متكرر للفولاذ الطري، ويُستخدم النيتروجين أو الأرجون والهيدروجين في تطبيقات معينة للفولاذ المقاوم للصدأ والألومنيوم. بالنسبة لأعمال إنتاج البلازما، يجب اعتبار مخطط الغاز والمعلمات المقدم من قبل الشركة المصنعة للبلازما هو الأساس.
تساعدك برولين تك في اختيار طريقة القص المناسبة: تواصل معنا 0 تعليقات
لن يتم نشر عنوان بريدك الإلكتروني. الحقول المشار إليها إلزامية *
كيف *
الاسم *
البريد الإلكتروني *
الموقع الإلكتروني
احفظ اسمي، بريدي الإلكتروني في هذا المتصفح لاستخدامها المرة المقبلة في تعليقي.
إرسال تعليق
يونيو 25، 2026
تُستخدم عملية التشكيل بالضغط على الألومنيوم لصنع دعامات خفيفة الوزن وأغطية وأغلفة إلكترونية.
يونيو 25، 2026
تُستخدم عمليات ختم وتشكيل المعادن لإنتاج الأقواس والألواح والمشابك وغيرها من الأجزاء المعدنية.
يونيو 23، 2026
تُنتج عملية تصنيع الصفائح المعدنية النحاسية قضبان التوصيل واللوحات والعلب والمكونات الكهربائية.
تشكيل الألمنيوم بالضغط: دليل شامل للعمليات والقوالب والأجزاء
يونيو 25، 2026
تُستخدم عملية التشكيل بالضغط على الألومنيوم لصنع دعامات خفيفة الوزن وأغطية وأغلفة إلكترونية.
تشكيل الألمنيوم بالضغط: دليل شامل للعمليات والقوالب والأجزاء 
دليل مقارن حول تشكيل المعادن بالختم والتشكيل
يونيو 25، 2026
تُستخدم عمليات ختم وتشكيل المعادن لإنتاج الأقواس والألواح والمشابك وغيرها من الأجزاء المعدنية.
دليل مقارن حول تشكيل المعادن بالختم والتشكيل 
ما هي عملية تصنيع الصفائح المعدنية النحاسية؟ دليل مفصل
يونيو 23، 2026
تُنتج عملية تصنيع الصفائح المعدنية النحاسية قضبان التوصيل واللوحات والعلب والمكونات الكهربائية.
ما هي عملية تصنيع الصفائح المعدنية النحاسية؟ دليل مفصل احصل على أجزائك اليوم
جميع التحميلات آمنة وسرية.
NEXT STEP
Ready for an engineer to review your drawing?
Send the CAD file, quantity, material and critical requirements.