
MANUFACTURING SERVICE
金屬沖壓服務
客製化金屬沖壓服務是一個快速過程,可以以相對較低的成本產生具有複雜幾何形狀的零件。 所有上傳都是安全且保密的。
- Engineer reviewed
- ISO 9001:2015
- Drawing confidentiality
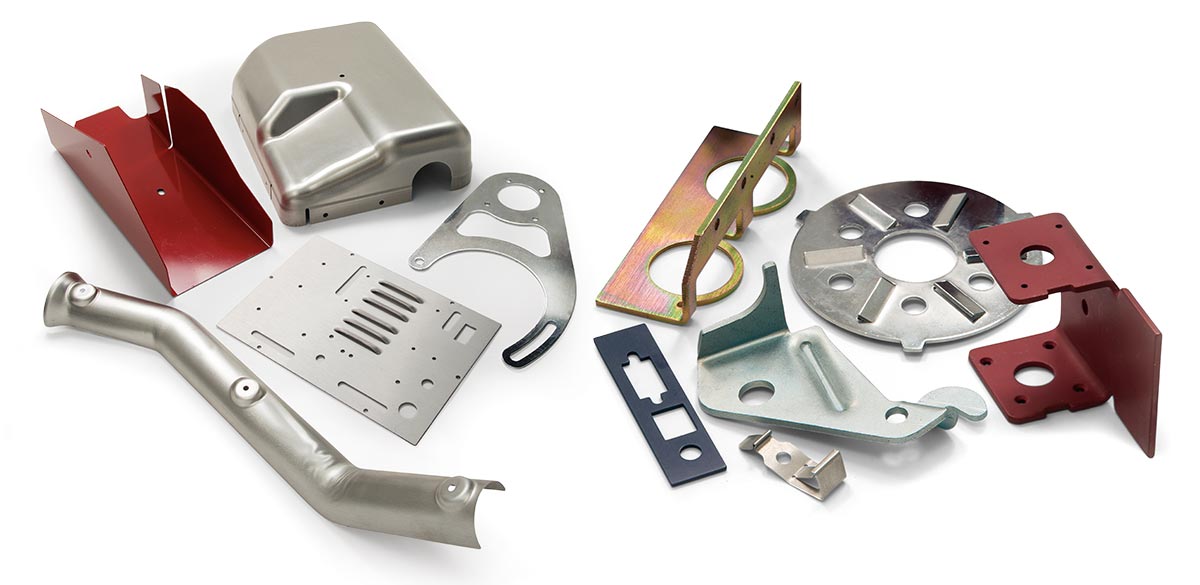
我們的客製化金屬沖壓服務
客製化金屬沖壓是創建各種形狀(包括彎曲、曲線、切口和壓花)組件的最佳方法。透過沖壓,可以透過在模具內按壓金屬板來製成不同的形狀。我們是根據您的沖壓圖紙獲得準確形狀的最佳場所。我們使用全自動和電腦控制的沖壓製程來製造優質零件。
立即嘗試 Prolean!
客製化金屬沖壓是創建各種形狀(包括彎曲、曲線、切口和壓花)組件的最佳方法。透過沖壓,可以透過在模具內按壓金屬板來製成不同的形狀。我們是根據您的沖壓圖紙獲得準確形狀的最佳場所。我們使用全自動和電腦控制的沖壓製程來製造優質零件。
立即嘗試 Prolean!
我們的客製化金屬沖壓能力
金屬沖壓的優點和缺點
在選擇金屬沖壓作為製造流程之前,了解您將獲得什麼好處以及有何影響至關重要。
沖壓非常適合大量生產複雜零件。其好處包括:
金屬沖壓雖然適合大規模生產,但由於必須先生產模具,因此也存在一定的缺點:
立即嘗試 Prolean!
沖壓材料選擇
Prolean 提供以下用於標準和客製化金屬沖壓的材質:
就強度重量比而言,鋁是一種優越的金屬。它具有高機械加工性、延展性以及導熱性和導電性。鋁製零件也變得高度耐腐蝕。
子類型:5052、5083、6061、6082
更多詳情>>
色澤金黃,摩擦力低,機械加工性能優良,導電導熱性能高。黃銅易於加工,是低摩擦應用的最佳選擇。
亞型:C360、H59、H62
更多詳情>>
它具有良好的強度、硬度和優異的耐腐蝕性,以及優異的導熱性。它還具有非常吸引人的美學。
亞型:101、C110
更多詳情>>
機械強度高、韌性好、耐磨、耐疲勞、堅固。除了碳之外,還可以根據所需的機械和物理品質添加其他合金元素。
子類型:1018、SPCC
更多詳情>>
高機械強度、耐熱性、耐磨性、耐腐蝕性。不銹鋼成本低,易機械加工。由不銹鋼製成的零件非常耐用,並且不會隨著時間的推移而失去強度。
亞型:301、304、316
更多詳情>>
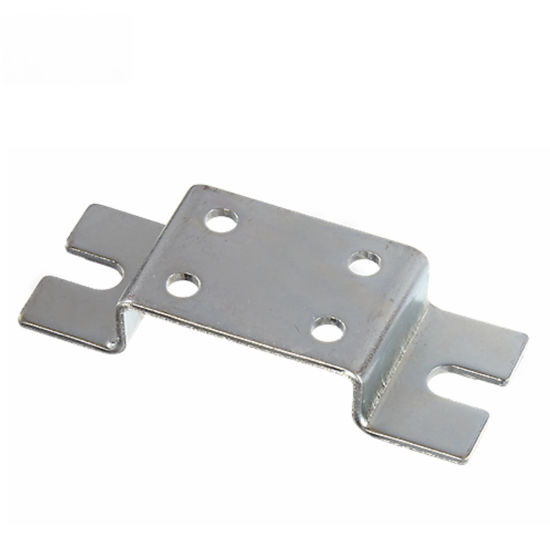
Prolean 提供以下用於標準和客製化金屬沖壓的材質:
就強度重量比而言,鋁是一種優越的金屬。它具有高機械加工性、延展性以及導熱性和導電性。鋁製零件也變得高度耐腐蝕。
子類型:5052、5083、6061、6082
更多詳情>>
色澤金黃,摩擦力低,機械加工性能優良,導電導熱性能高。黃銅易於加工,是低摩擦應用的最佳選擇。
亞型:C360、H59、H62
更多詳情>>
它具有良好的強度、硬度和優異的耐腐蝕性,以及優異的導熱性。它還具有非常吸引人的美學。
亞型:101、C110
更多詳情>>
機械強度高、韌性好、耐磨、耐疲勞、堅固。除了碳之外,還可以根據所需的機械和物理品質添加其他合金元素。
子類型:1018、SPCC
更多詳情>>
高機械強度、耐熱性、耐磨性、耐腐蝕性。不銹鋼成本低,易機械加工。由不銹鋼製成的零件非常耐用,並且不會隨著時間的推移而失去強度。
亞型:301、304、316
更多詳情>>
沖壓材料選擇 沖壓件的精加工選項
我們為您的鈑金專案提供各種表面處理選項。如果您所需的表面處理未在下面列出,請隨時 聯繫我們 為更多的選擇。
Prolean 的後處理處理可顯著增強沖壓件的功能和外觀,為各種應用提供客製化優勢:
如果您需要此處未列出的後處理選項,請聯絡我們以獲取更多資訊。
機械加工或去毛邊精加工是標準精加工,其中使用去毛邊工具去除不需要的附著碎片,並對鋒利的邊緣進行倒角以使表面光滑(3.2μm)。
噴砂處理可產生霧面紋理,消除加工工具的所有痕跡。它適用於 ABS、鋁、黃銅、不銹鋼和鋼零件。
陽極氧化涉及在鋁及其合金上添加氧化鋁塗層。這些層有各種顏色,可增加強度並保護表面免受腐蝕。
粉末噴塗是將乾粉以靜電方式施加到表面上。它產生的薄層具有出色的耐磨性、耐腐蝕性和耐磨性。
對金屬表面進行物理摩擦以產生閃亮的表面稱為拋光錶面光潔度。它增加了反射率並且不影響零件的尺寸穩定性。
刷光是透過將研磨刷塗在金屬表面上來實現的,從而產生單向的緞光效果。並且不建議用於高腐蝕性材料。
透過控制加工過程(例如進給速度和切削速度)來實現平滑加工。它最大限度地減少了工具痕跡和腐蝕風險。
黑色氧化處理可降低表面反射率並提供輕度腐蝕保護。它涉及在表面上添加一薄層磁鐵礦。
更高精度的機器透過使用更鋒利的刀具並調節進給率和切削速度來產生精緻的加工表面。透過平滑加工,可保持高達 Ra 0.8 μm 的表面粗糙度。
提供隨機、非線性紋理和閃亮、高光澤的表面。但是,它可能無法創建尖角和口袋

作為機械加工或去毛刺
機械加工或去毛邊精加工是標準精加工,其中使用去毛邊工具去除不需要的附著碎片,並對鋒利的邊緣進行倒角以使表面光滑(3.2μm)。

噴砂
噴砂處理可產生霧面紋理,消除加工工具的所有痕跡。它適用於 ABS、鋁、黃銅、不銹鋼和鋼零件。
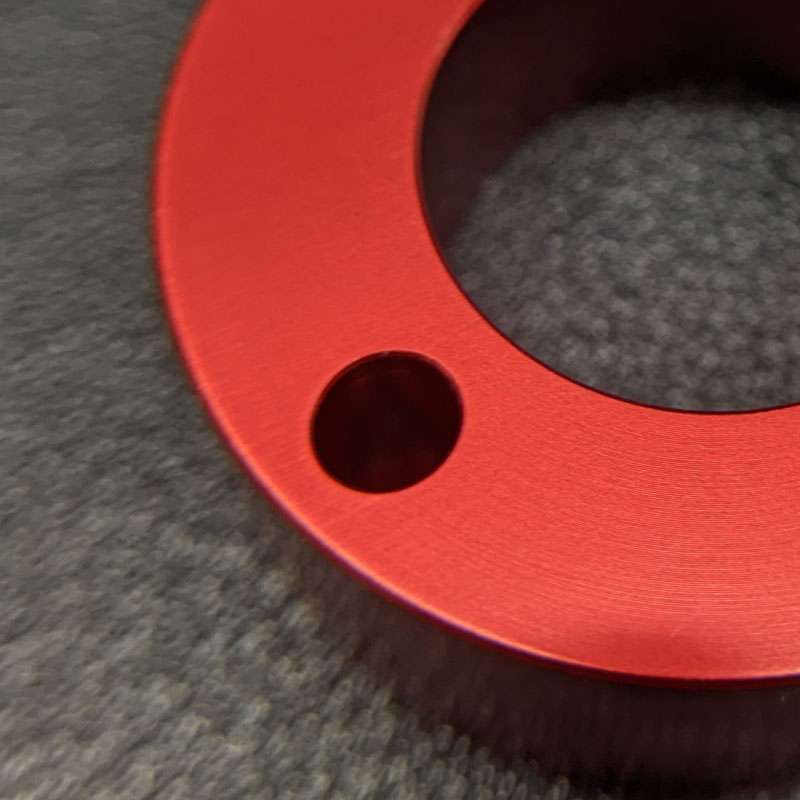
陽極氧化
陽極氧化涉及在鋁及其合金上添加氧化鋁塗層。這些層有各種顏色,可增加強度並保護表面免受腐蝕。

粉末塗料
粉末噴塗是將乾粉以靜電方式施加到表面上。它產生的薄層具有出色的耐磨性、耐腐蝕性和耐磨性。

拋光
對金屬表面進行物理摩擦以產生閃亮的表面稱為拋光錶面光潔度。它增加了反射率並且不影響零件的尺寸穩定性。

Brushing 打磨
刷光是透過將研磨刷塗在金屬表面上來實現的,從而產生單向的緞光效果。並且不建議用於高腐蝕性材料。

平滑加工
透過控制加工過程(例如進給速度和切削速度)來實現平滑加工。它最大限度地減少了工具痕跡和腐蝕風險。
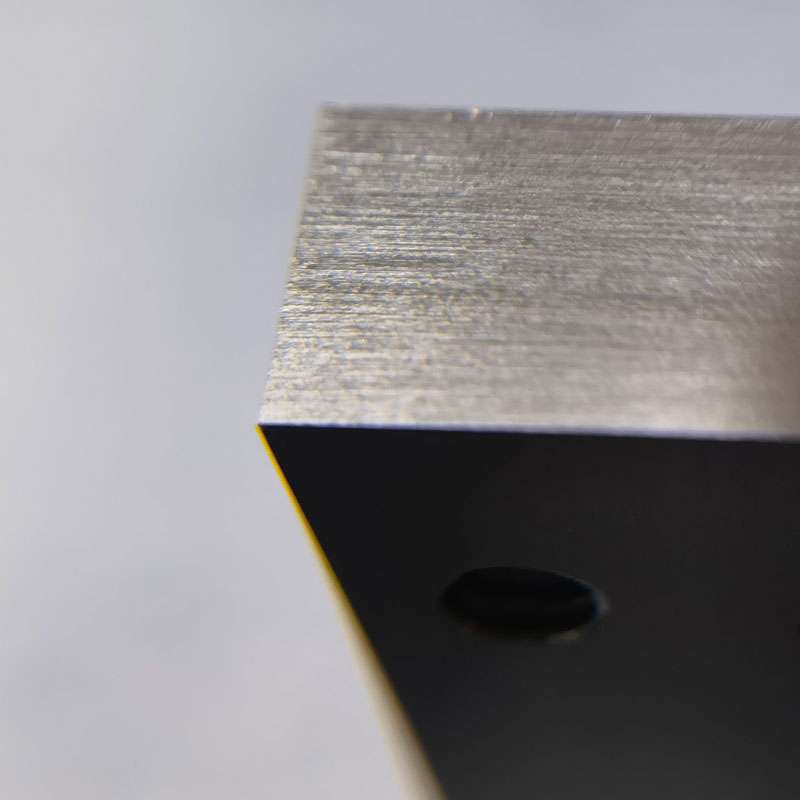

精加工
更高精度的機器透過使用更鋒利的刀具並調節進給率和切削速度來產生精緻的加工表面。透過平滑加工,可保持高達 Ra 0.8 μm 的表面粗糙度。

更多
提供隨機、非線性紋理和閃亮、高光澤的表面。但是,它可能無法創建尖角和口袋
沖壓公差
確保完美的 3 種方法
金屬:ISO-2768 fH(精細)
塑膠:ISO-2768 mK(中)
公制螺紋公差: ISO 965-1 標準 聯合國螺紋公差: ASME B1.1-2003 標準
滾花:ISO13444:2012標準。
我們的工廠已通過 ISO 9001:2015 認證
恆定的目視檢查條件
化妝品表面品質的量化
工藝要求
零件清潔和保護
檢驗確認
尺寸確認
外觀確認
品質文件
相關標準
金屬:ISO-2768 fH(精細)
塑膠:ISO-2768 mK(中)
公制螺紋公差: ISO 965-1 標準 聯合國螺紋公差: ASME B1.1-2003 標準
滾花:ISO13444:2012標準。
我們的工廠已通過 ISO 9001:2015 認證
檢查與保護
恆定的目視檢查條件
化妝品表面品質的量化
工藝要求
零件清潔和保護
質檢報告
檢驗確認
尺寸確認
外觀確認
品質文件
技術概覽
金屬沖壓是一種將平板或捲材成型為特定形狀的製造過程。 透過沖壓,可以透過在模具內按壓金屬板來製成不同的形狀。 根據您的沖壓圖紙,Prolean 是獲得準確形狀的最佳地點。我們使用全自動和電腦控制的沖壓製程來製造優質零件。
沖壓是將金屬板材轉換成預先定義形狀的過程。沖壓模具利用壓力賦予金屬板形狀。因此,將金屬板材送入模具,施加壓力將材料成型並剪切成所需的最終零件,從而更經濟地透過沖壓從金屬板材製造多個相同的零件。
漸進式沖壓 正在使用一系列工作站順序執行大量沖壓操作。由於疾病在這種過程中會持續很長時間,因此可以在很長一段時間內製造相同的零件。此外,它還顯著減少了廢品的產生。 轉移沖壓 通常用於製造大型零件。一個操作完成後,零件被轉移到另一個工作站。和 四滑道, 可以同時使用四個工具對工件的四個滑桿進行整形。它允許形成具有複雜幾何形狀的零件。
深沖沖壓非常適合製造具有多種形狀的零件 直徑。它需要使用沖頭將板材拉入模具並在那裡模製。
與其他典型的製造流程相比,沖壓的自動化程度更高。由於模具可以重複使用,因此製造高品質的相同產品也具有成本效益。此外,它還使表面拋光或後處理變得更加簡單。
第一階段涉及根據所需操作設計沖壓模具,通常使用 CAD/CAM 技術。為了使沖壓過程準確,並使每個沖壓件保持理想的部件質量,模具的嚴格公差也至關重要
在沖壓方法下,多種技術包括沖孔、落料、翻邊、壓花、彎曲等。
沖孔和落料 用於在工件上建立孔。壓花是指金屬板材上的凸起或凹陷設計,而打旗則用於生產法蘭結構。然而,所有技術都有一個共同點:都涉及模具和壓力,無論它們是否與創建孔、法蘭、凹進設計或彎曲有關。
沖壓用於多個行業的各種部件的製造。
引言
金屬沖壓是一種將平板或捲材成型為特定形狀的製造過程。 透過沖壓,可以透過在模具內按壓金屬板來製成不同的形狀。 根據您的沖壓圖紙,Prolean 是獲得準確形狀的最佳地點。我們使用全自動和電腦控制的沖壓製程來製造優質零件。
沖壓是將金屬板材轉換成預先定義形狀的過程。沖壓模具利用壓力賦予金屬板形狀。因此,將金屬板材送入模具,施加壓力將材料成型並剪切成所需的最終零件,從而更經濟地透過沖壓從金屬板材製造多個相同的零件。
漸進式沖壓 正在使用一系列工作站順序執行大量沖壓操作。由於疾病在這種過程中會持續很長時間,因此可以在很長一段時間內製造相同的零件。此外,它還顯著減少了廢品的產生。 轉移沖壓 通常用於製造大型零件。一個操作完成後,零件被轉移到另一個工作站。和 四滑道, 可以同時使用四個工具對工件的四個滑桿進行整形。它允許形成具有複雜幾何形狀的零件。
深沖沖壓非常適合製造具有多種形狀的零件 直徑。它需要使用沖頭將板材拉入模具並在那裡模製。
與其他典型的製造流程相比,沖壓的自動化程度更高。由於模具可以重複使用,因此製造高品質的相同產品也具有成本效益。此外,它還使表面拋光或後處理變得更加簡單。
沖壓工藝
第一階段涉及根據所需操作設計沖壓模具,通常使用 CAD/CAM 技術。為了使沖壓過程準確,並使每個沖壓件保持理想的部件質量,模具的嚴格公差也至關重要
在沖壓方法下,多種技術包括沖孔、落料、翻邊、壓花、彎曲等。
沖孔和落料 用於在工件上建立孔。壓花是指金屬板材上的凸起或凹陷設計,而打旗則用於生產法蘭結構。然而,所有技術都有一個共同點:都涉及模具和壓力,無論它們是否與創建孔、法蘭、凹進設計或彎曲有關。
沖壓用於多個行業的各種部件的製造。
了解為什麼客戶喜歡我們
沖壓常見問題
我們生產各種產品,從金屬夾、彈簧、重物、罐子、墊圈、杯子、罐子、端子、觸點、引線框架、彈簧、銷釘和支架等基本物品到引擎零件等複雜設計。此外,我們也為各行業提供沖壓服務,包括汽車、電氣、電子、家電製造商、國防等。
我們的電腦控制沖壓機能夠保持公差孔徑±0.005英寸,角度±1度,彎曲半徑±0.010英寸,外部尺寸±0.005英寸,並切割彎曲特徵±0.0010英寸。
鋼、鋁、銅、鎳及其合金以沖壓最為著名。然而,金、鉑等昂貴材料也適用。這些昂貴的材料主要用於沖壓製造電子零件。
借助我們的電腦控制的自動沖壓機,您可以透過將 CAD 圖紙發送給我們來獲得零件。因此,它非常適合製作 3D 模型並從您身邊選擇材料選項。我們接受 PBX、DFX、DWG、STL 和電線擴充 CAD 檔案。但是,我們經驗豐富的工程師也可以幫助您完成設計過程。
使用沖壓製程可以生產什麼產品?
我們生產各種產品,從金屬夾、彈簧、重物、罐子、墊圈、杯子、罐子、端子、觸點、引線框架、彈簧、銷釘和支架等基本物品到引擎零件等複雜設計。此外,我們也為各行業提供沖壓服務,包括汽車、電氣、電子、家電製造商、國防等。
Prolean 提供的沖壓公差是多少?
我們的電腦控制沖壓機能夠保持公差孔徑±0.005英寸,角度±1度,彎曲半徑±0.010英寸,外部尺寸±0.005英寸,並切割彎曲特徵±0.0010英寸。
哪些類型的材料可用於沖壓?
鋼、鋁、銅、鎳及其合金以沖壓最為著名。然而,金、鉑等昂貴材料也適用。這些昂貴的材料主要用於沖壓製造電子零件。
如何設定我的沖壓零件?
借助我們的電腦控制的自動沖壓機,您可以透過將 CAD 圖紙發送給我們來獲得零件。因此,它非常適合製作 3D 模型並從您身邊選擇材料選項。我們接受 PBX、DFX、DWG、STL 和電線擴充 CAD 檔案。但是,我們經驗豐富的工程師也可以幫助您完成設計過程。
相關博客
2026 年 9 月 29 日
黃銅材料的組成、性質和用途:α黃銅、α-β(雙相)黃銅、β黃銅、海軍黃銅、彈藥筒黃銅、紅銅、含鉛黃銅。
2026 年 9 月 20 日
PEI CNC 加工利用 CAD 模型和 CNC 程序,透過切割、銑削、車削、鑽孔和其他合適的操作,將 PEI 原料棒材、條材或板材加工成功能性零件。
2026 年 9 月 15 日
從可加工性、尺寸穩定性、耐熱性、成本和應用等方面比較最適合加工的塑料,從而為數控零件選擇合適的材料。
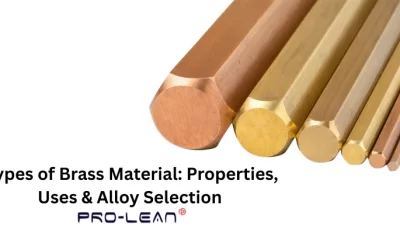
黃銅材料類型指南:特性、應用與選擇標準
2026 年 9 月 29 日
黃銅材料的組成、性質和用途:α黃銅、α-β(雙相)黃銅、β黃銅、海軍黃銅、彈藥筒黃銅、紅銅、含鉛黃銅。
黃銅材料類型指南:特性、應用與選擇標準 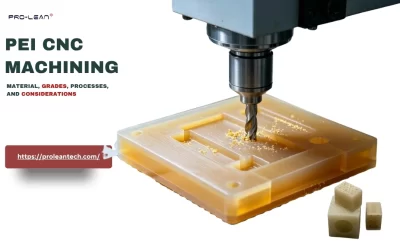
PEI數控加工:材料等級、製程及注意事項
2026 年 9 月 20 日
PEI CNC 加工利用 CAD 模型和 CNC 程序,透過切割、銑削、車削、鑽孔和其他合適的操作,將 PEI 原料棒材、條材或板材加工成功能性零件。
PEI數控加工:材料等級、製程及注意事項 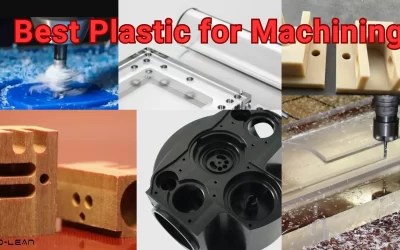
最適合機械加工的塑膠:材料選擇指南
2026 年 9 月 15 日
從可加工性、尺寸穩定性、耐熱性、成本和應用等方面比較最適合加工的塑料,從而為數控零件選擇合適的材料。
最適合機械加工的塑膠:材料選擇指南 立即製造您的零件
所有上傳都是安全且保密的。
NEXT STEP
Ready for an engineer to review your drawing?
Send the CAD file, quantity, material and critical requirements.