
我們的CNC車削服務
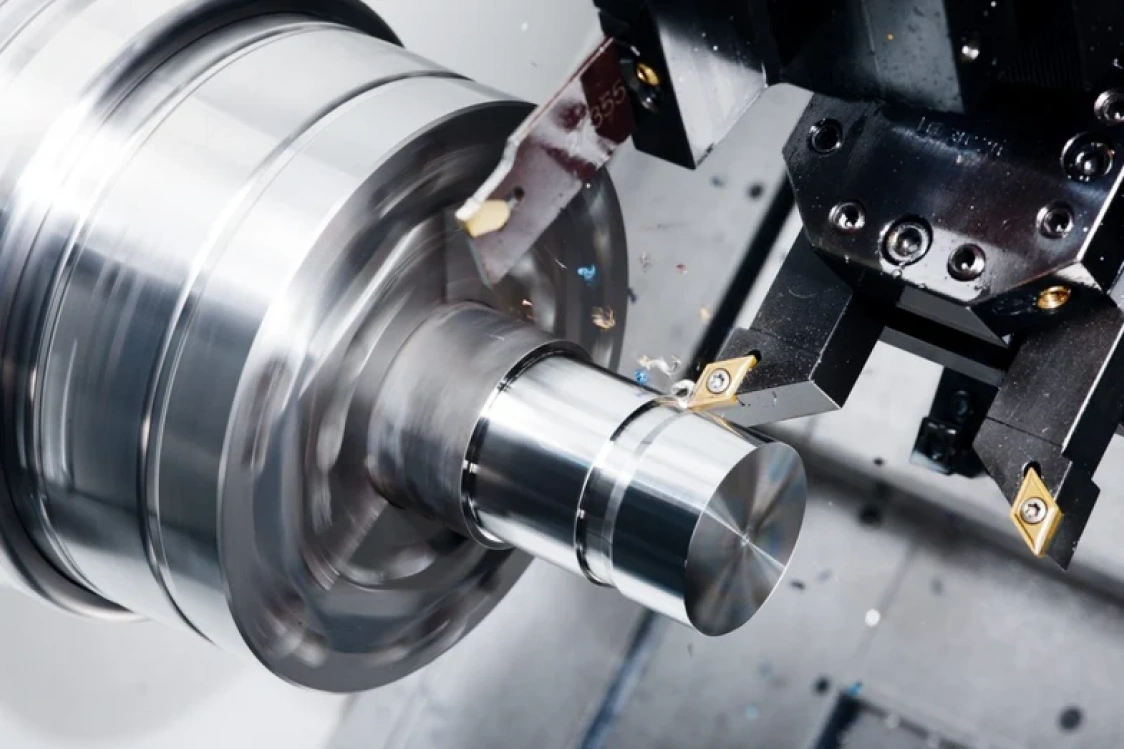
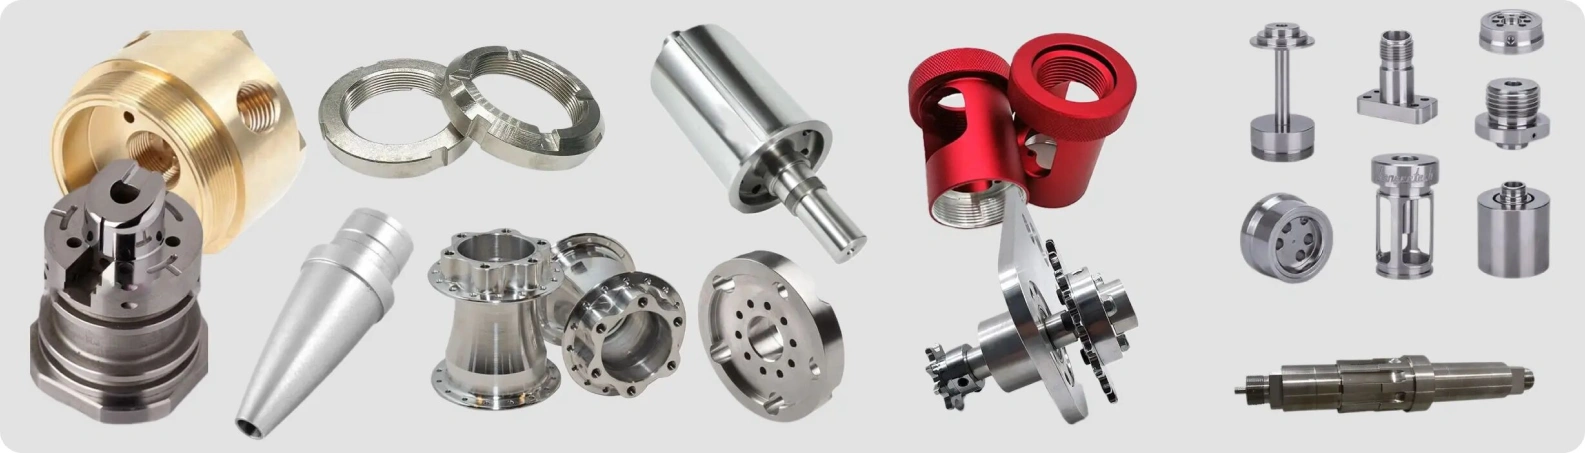
Prolean Tech 使用配備動力刀具的先進 CNC 車床提供 CNC 車削服務,非常適合創建軸向和徑向孔、平面、凹槽和槽。這是我們提供的:
立即嘗試 Prolean!
我們的CNC車削服務
Prolean Tech 使用配備動力刀具的先進 CNC 車床提供 CNC 車削服務,非常適合創建軸向和徑向孔、平面、凹槽和槽。這是我們提供的:
立即嘗試 Prolean!
我們的CNC車床能力
CNC車削材料
Brass 生產耐用的CNC車削產品,包括管道裝置和電氣接點。 Ms58 (CuZn39Pb3) 因其易於加工的特性和高耐腐蝕性而成為首選。
鋁是 CNC 製造飛機支架和汽車零件等輕質產品的理想選擇。鋁合金包括用於高強度零件的2007(Al-CuMgPb)和用於結構的6061(Al-Mg1SiCu)。
低碳鋼可用於通用零件,包括汽車支架和機器零件。
1.S235JR鋼,無。 0038,用於焊接,強度比較適中。
鋼合金,例如齒輪和軸,用於需要強度的應用。 1.7225 (42CrMo4) 具有高淬透性、韌性和耐磨性,適合特定應用。
當需要高強度重量比時,例如在飛機製造和醫療領域,使用鈦。 2 級 (3.7035) 和 5 級 (Ti-6Al-4V) 堅固且耐腐蝕。
客製化外殼和設備原型使用 ABS 和聚碳酸酯 (PC)。 PEEK的高性能表現在需要高強度和韌性的應用領域。
CNC車削材料
黃銅CNC車削
Brass 生產耐用的CNC車削產品,包括管道裝置和電氣接點。 Ms58 (CuZn39Pb3) 因其易於加工的特性和高耐腐蝕性而成為首選。
鋁是 CNC 製造飛機支架和汽車零件等輕質產品的理想選擇。鋁合金包括用於高強度零件的2007(Al-CuMgPb)和用於結構的6061(Al-Mg1SiCu)。
低碳鋼可用於通用零件,包括汽車支架和機器零件。
1.S235JR鋼,無。 0038,用於焊接,強度比較適中。
鋼合金,例如齒輪和軸,用於需要強度的應用。 1.7225 (42CrMo4) 具有高淬透性、韌性和耐磨性,適合特定應用。
當需要高強度重量比時,例如在飛機製造和醫療領域,使用鈦。 2 級 (3.7035) 和 5 級 (Ti-6Al-4V) 堅固且耐腐蝕。
客製化外殼和設備原型使用 ABS 和聚碳酸酯 (PC)。 PEEK的高性能表現在需要高強度和韌性的應用領域。
黃銅CNC車削CNC 車床零件精加工選項
銑削狀態
所有表面光潔度中最快的一種,會在零件上留下可見的工具痕跡、尖銳的邊緣和毛邊。表面粗糙度光滑達 125 µin Ra。一些毛刺和銳邊可以根據要求去毛邊。
珠爆
噴砂或噴砂涉及快速燒製磨料以使表面光滑、粗糙、成形或去除雜質。
陽極處理(II 型或 III 型)
II 型陽極氧化可保護表面免受腐蝕,有透明、黑色、紅色或金色可供選擇,主要用於鋁。 III 型增加了額外的耐磨性和耐腐蝕性。 #120 號粒度可確保顏色光滑、均勻。技術圖應包括零件遮蔽細節。
粉末塗料
粉末塗層採用耐用的烤漆,具有耐磨和耐腐蝕性。它有黑色或任何 RAL/Pantone 顏色可供選擇。厚度:18-72μm。技術圖紙中需要零件遮蔽詳細資訊。
拋光
拋光可以透過電化學和機械方法進行。它可產生光滑細膩的鏡面效果,Ra 低至 0.3 微米。如果低表面摩擦對於性能至關重要或美觀很重要,則這種表面光潔度是機械加工零件的首選。
黑色氧化
黑色氧化物處理黑色金屬材料,形成光滑的黑色、輕度耐腐蝕的氧化物層。它非常適合需要低反射、耐用表面並保持嚴格公差的精密零件。
更多表面處理選項
立即嘗試 Prolean!
CNC 車床零件精加工選項
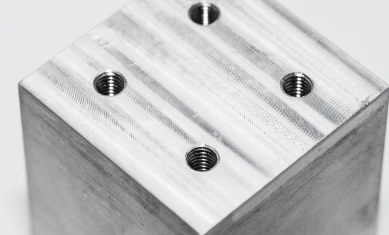
銑削狀態
所有表面光潔度中最快的一種,會在零件上留下可見的工具痕跡、尖銳的邊緣和毛邊。表面粗糙度光滑達 125 µin Ra。一些毛刺和銳邊可以根據要求去毛邊。
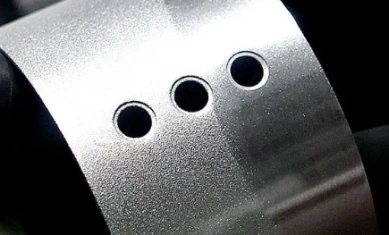
珠爆
噴砂或噴砂涉及快速燒製磨料以使表面光滑、粗糙、成形或去除雜質。
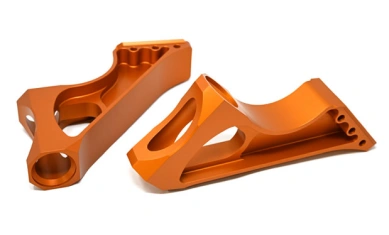
陽極處理(II 型或 III 型)
II 型陽極氧化可保護表面免受腐蝕,有透明、黑色、紅色或金色可供選擇,主要用於鋁。 III 型增加了額外的耐磨性和耐腐蝕性。 #120 號粒度可確保顏色光滑、均勻。技術圖應包括零件遮蔽細節。
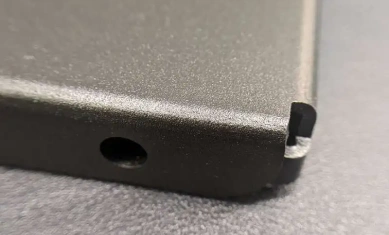
粉末塗料
粉末塗層採用耐用的烤漆,具有耐磨和耐腐蝕性。它有黑色或任何 RAL/Pantone 顏色可供選擇。厚度:18-72μm。技術圖紙中需要零件遮蔽詳細資訊。
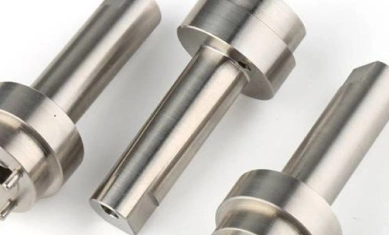
拋光
拋光可以透過電化學和機械方法進行。它可產生光滑細膩的鏡面效果,Ra 低至 0.3 微米。如果低表面摩擦對於性能至關重要或美觀很重要,則這種表面光潔度是機械加工零件的首選。
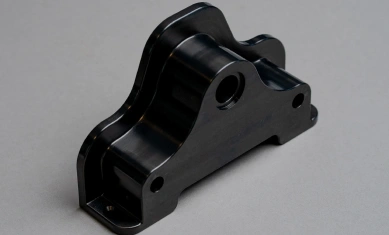
黑色氧化
黑色氧化物處理黑色金屬材料,形成光滑的黑色、輕度耐腐蝕的氧化物層。它非常適合需要低反射、耐用表面並保持嚴格公差的精密零件。
更多表面處理選項
Learn more立即嘗試 Prolean!
CNC車削的優點
Prolean Tech 提供出色的精度,公差水平為 ±0.005 英寸,具體取決於要求。我們以能夠按照嚴格的標準生產複雜的組件而感到自豪。
我們提供小樣品訂單和最多 100,000 個零件的大訂單的能力,並處理從測試原型到大量生產的輕鬆過渡。
使用 Prolean Tech 精選的定製表面塗層升級您的組件。我們提供不同的精加工服務,可應用於各種材料,以滿足您零件的美觀和功能需求。
最大直徑:10英寸,
最小直徑:0.25″,精準度:±0.010″ – 0.020″
CNC車削的優點
Prolean Tech 提供出色的精度,公差水平為 ±0.005 英寸,具體取決於要求。我們以能夠按照嚴格的標準生產複雜的組件而感到自豪。
我們提供小樣品訂單和最多 100,000 個零件的大訂單的能力,並處理從測試原型到大量生產的輕鬆過渡。
使用 Prolean Tech 精選的定製表面塗層升級您的組件。我們提供不同的精加工服務,可應用於各種材料,以滿足您零件的美觀和功能需求。
CNC車削與其他加工技術的比較
最大直徑:10英寸,
最小直徑:0.25″,精準度:±0.010″ – 0.020″
技術概覽
數控車削是一種完全由電腦控制的製造工藝,其中圓形工件旋轉,並將刀具送入其中。在車削過程中,透過將工件外表面的材料送入刀具中以形成所需的形狀,從而去除工件外表面的材料。電腦程式最終決定了刪除過程。
CNC 車削製程可以在兩個旋轉軸(水平和垂直)上工作。車削可根據 CAD 和輸入指令,借助鑽孔、鏜孔、鉸孔、切割槽、螺紋、滾花和錐度車削,加工從尼龍到鈦、黃銅和鋼的各種材料棒材。 如果您想生產軸對稱輪廓,例如圓錐體、圓柱體、圓盤或這些形狀的組合,數控車削絕對適合您。
CNC 車削的工作原理是在 CAD 檔案上執行電腦程式碼,從工作桿的外表面去除材料,以獲得所需的形狀。 CNC 車削流程分為四個主要步驟:建立數位表示 (CAD)、從 CAD 檔案產生加工代碼、CNC 車床設定以及根據電腦輸入指令製造車削零件。
原料棒先附著在卡盤上,卡盤開始依照輸入速度旋轉。隨後,切削刀具開始進給材料以產生所需的形狀。車削刀具有多種速度和尺寸可供選擇,可將工件加工成特定的形狀。儘管CNC車削過程是數控的,但仍需要人工監督以確保精確的形狀和嚴格的公差。
數控車削可以加工圓柱形、方形或六角形物體。然而,最典型的形狀是圓柱形。
儘管有許多不同的數控車削工藝,但最常見的一些工藝包括錐度車削、階梯車削、輪廓車削、切槽、切割、螺紋加工等。這些車削製程之間的主要區別在於如何將材料送入各種車削刀具。
錐度車削 逐漸減少或增加圓柱形工件的直徑以產生圓錐形表面。相比之下,一個 升壓車削 涉及直徑的突然增加或減少。執行切削時,切削刀具軸向遵循具有預定義幾何形狀的軌跡 輪廓車削 操作。
在加工過程中,在特定段內的工件圓柱表面周圍形成一個稱為「凹槽」的窄切口。 開槽 。 “ 離別過程 看起來像切槽,但切削刀具到達零件的軸線並切掉一部分。
在車削過程中稱為 穿線, 刀具沿著圓柱形工件的側面移動,以形成連續的螺旋槽。這 無聊 與內孔車削相關,提高孔徑精度,透過此製程擴大預成型孔。
技術概覽
什麼是數控車削?
數控車削是一種完全由電腦控制的製造工藝,其中圓形工件旋轉,並將刀具送入其中。在車削過程中,透過將工件外表面的材料送入刀具中以形成所需的形狀,從而去除工件外表面的材料。電腦程式最終決定了刪除過程。
CNC 車削製程可以在兩個旋轉軸(水平和垂直)上工作。車削可根據 CAD 和輸入指令,借助鑽孔、鏜孔、鉸孔、切割槽、螺紋、滾花和錐度車削,加工從尼龍到鈦、黃銅和鋼的各種材料棒材。 如果您想生產軸對稱輪廓,例如圓錐體、圓柱體、圓盤或這些形狀的組合,數控車削絕對適合您。
CNC 車削的工作原理是在 CAD 檔案上執行電腦程式碼,從工作桿的外表面去除材料,以獲得所需的形狀。 CNC 車削流程分為四個主要步驟:建立數位表示 (CAD)、從 CAD 檔案產生加工代碼、CNC 車床設定以及根據電腦輸入指令製造車削零件。
原料棒先附著在卡盤上,卡盤開始依照輸入速度旋轉。隨後,切削刀具開始進給材料以產生所需的形狀。車削刀具有多種速度和尺寸可供選擇,可將工件加工成特定的形狀。儘管CNC車削過程是數控的,但仍需要人工監督以確保精確的形狀和嚴格的公差。
數控車削可以加工圓柱形、方形或六角形物體。然而,最典型的形狀是圓柱形。
不同類型的CNC車削
儘管有許多不同的數控車削工藝,但最常見的一些工藝包括錐度車削、階梯車削、輪廓車削、切槽、切割、螺紋加工等。這些車削製程之間的主要區別在於如何將材料送入各種車削刀具。
錐度車削 逐漸減少或增加圓柱形工件的直徑以產生圓錐形表面。相比之下,一個 升壓車削 涉及直徑的突然增加或減少。執行切削時,切削刀具軸向遵循具有預定義幾何形狀的軌跡 輪廓車削 操作。
在加工過程中,在特定段內的工件圓柱表面周圍形成一個稱為「凹槽」的窄切口。 開槽 。 “ 離別過程 看起來像切槽,但切削刀具到達零件的軸線並切掉一部分。
在車削過程中稱為 穿線, 刀具沿著圓柱形工件的側面移動,以形成連續的螺旋槽。這 無聊 與內孔車削相關,提高孔徑精度,透過此製程擴大預成型孔。
了解客戶如何挖掘我們
數控車削遵循軸向車削原理,使用安裝在機器上的切削刀具快速從工件材料中去除材料。這種方法可以減少錯誤並提供零件設計的靈活性,從而提高效率。
以下是常見的車削類型;
CNC車削可加工各種材料,包括金屬(如鋁、鋼和鈦)、工程塑膠(如ABS、Delrin等)和木材。
由於設定和編程時間的原因,數控車削在快速原型製造過程中可能不如其他技術有效。此外,對於小批量生產或原型製作來說並不經濟。
CNC 車削精確、準確、可重複且快速。它透過消除人為幹擾來生產複雜的零件。它只需很少的時間即可設置,並且可以靈活地處理不同的材料。
CNC 車削材料,刀具靜止,產生長切屑。數控銑削在刀具運動時切削材料,而材料靜止時,從而產生具有多個刀片的短切屑。
什麼是數控車削?
數控車削遵循軸向車削原理,使用安裝在機器上的切削刀具快速從工件材料中去除材料。這種方法可以減少錯誤並提供零件設計的靈活性,從而提高效率。
車削有哪些不同類型?
以下是常見的車削類型; 直線車削 錐度車削 輪廓車削 埋線拉提 鏜 滾花 開槽
CNC車削可以使用哪些材料?
CNC車削可加工各種材料,包括金屬(如鋁、鋼和鈦)、工程塑膠(如ABS、Delrin等)和木材。
CNC 車削在原型製造上有何缺點?
由於設定和編程時間的原因,數控車削在快速原型製造過程中可能不如其他技術有效。此外,對於小批量生產或原型製作來說並不經濟。
應用數控車刀有哪些好處?
CNC 車削精確、準確、可重複且快速。它透過消除人為幹擾來生產複雜的零件。它只需很少的時間即可設置,並且可以靈活地處理不同的材料。
立式和臥式CNC車床有何不同?
立式數控車床具有垂直旋轉軸,用於加工重型、大型零件,因為夾緊更穩定,而且工具機佔用的佔地面積更少。相比之下,臥式數控車床配備水平主軸,可容納更長的工件。它們可應用於更廣泛的一般加工操作。
數控車削可以加工哪些形狀?
數控車削可以使用機器中提供的旋轉刀具來建立多邊形形狀,例如六邊形形狀。它可以生產日常使用、航空航天和汽車的零件,例如桿、軸、襯套、圓柱體、環、輪子、錐體、墊圈和螺栓,因為它可以鑽孔、攻牙和開槽。
數控車削和數控銑削之間的差異。
CNC 車削材料,刀具靜止,產生長切屑。數控銑削在刀具運動時切削材料,而材料靜止時,從而產生具有多個刀片的短切屑。
CNC車削中心是什麼意思?
CNC 車削中心是帶有刀塔和刀具的車削中心。機器旋轉工件,同時工具將其切割成所需的形狀。它將車削操作與刀具更換和形狀細節控制相結合。數控車削可能有多個軸用於複雜的材料切削操作。
數控車削中長徑比、拐角半徑和公差應考慮哪些特徵?
數控車削中的長徑比不應超過5,以避免因受力而導致零件失效。 Prolean 可實現小至 0.008 英吋的圓角半徑。然而,較大的半徑(例如 0.032 英吋)更具成本效益。標準 CNC 車削公差通常為公差:± 0.005”,根據零件設計和刀具,可能有更接近的公差。