
ENGINEERING GUIDE
CNC 加工的表面光洁度有哪些类型?
CNC零件的表面处理 当谈到 CNC 表面光洁度时,您做出的决定会直接影响零件的性能、外观和寿命。 […]

CNC零件的表面处理
当谈到 CNC 表面光洁度时,您做出的决定会直接影响零件的性能、外观和寿命。
无论您使用的是铝、钢还是钛,选择正确的表面处理都可以提高耐用性、耐腐蚀性和美观性。
At 普罗林科技,我们了解每个客户,无论是来自航空航天、汽车还是医疗领域,都要求高精度和可靠性。
本详细指南涵盖了您需要了解的有关 CNC 表面处理、表面处理类型、准备程序、应用以及如何选择合适的表面处理的所有信息。
让我们直接进入主题:
什么是 CNC 表面处理?

CNC加工表面光洁度
CNC 表面光洁度是指加工零件的最终纹理或外观。使用 CNC 铣削或车削对零件进行成型后,其表面可能会出现刀痕、划痕或粗糙斑块。
这些缺陷会影响零件的配合度、功能或美观度。因此,人们采用各种表面处理技术来修饰和增强表面,确保其符合功能和视觉标准。
表面处理 能够:
- 减少摩擦和磨损
- 提高耐腐蚀性能
- 增加涂层的附着力
- 提供美丽的吸引力
- 完成特定行业或客户标准
从铝到不锈钢,每种材料对表面的反应都不同,因此必须仔细选择表面处理工艺。
有趣阅读: 表面处理在产品寿命中的作用
CNC加工表面粗糙度
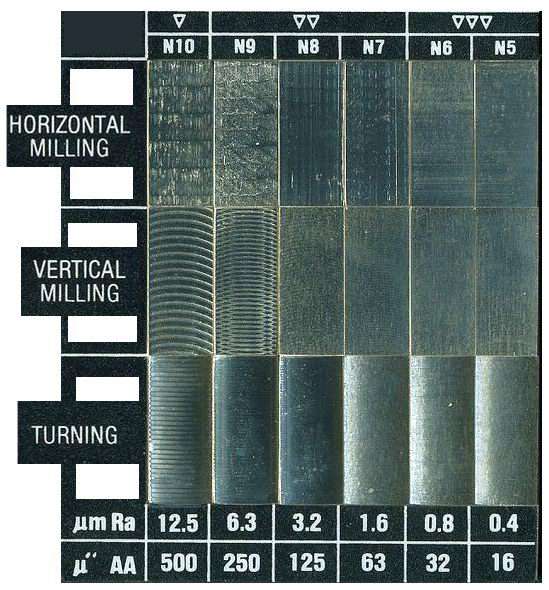
表面粗糙度图
表面粗糙度是指加工零件表面的小尺度不规则形状和纹理。它是影响零件性能、耐磨性和外观的关键参数。
粗糙度通常通过表面轮廓与其理想形状的垂直偏差来衡量。常见的表面粗糙度参数包括Ra(平均粗糙度)、Rz(平均最大高度)和Rt(总粗糙度高度)。
如何计算表面粗糙度
表面粗糙度通常通过使用一种称为轮廓仪的专用仪器测量表面轮廓的偏差来量化。这些设备使用触针描绘表面,或使用光学方法捕捉表面轮廓。
- 接触式轮廓仪: 一根金刚石尖头触针在表面移动,记录垂直偏差。然后处理原始数据以计算粗糙度参数。最常见的参数Ra是取样长度内表面高度偏差绝对值的算术平均值。
- 光学轮廓仪: 使用光干涉或激光扫描来测量表面形貌,无需物理接触,提供详细的 3D 表面图。
计算 Ra,公式为:
其中 y(x) 是与采样长度 L 上平均线的垂直偏差。
表面粗糙度测量可确保零件满足功能要求和质量标准。
表面粗糙度指标的比较及其应用
表面粗糙度由多个参数表征,每个参数描述表面纹理的不同方面。最常见的指标包括 Ra, Rz和 Rt。了解它们之间的差异有助于为特定应用选择正确的措施。
| 指示符 | 定义 | 测量焦点 | 典型应用 |
| Ra | 绝对偏差的算术平均值 | 总体平均粗糙度 | 通用;适用于机械加工和精加工过程中的质量控制 |
| Rz | 五个最高峰和五个最低谷之和的平均值 | 峰谷粗糙度 | 用于关键密封表面和磨损分析 |
| Rt | 最高峰与最低谷之间的总高度 | 最大粗糙度深度 | 在涂层和表面处理中很重要,因为最大深度会影响附着力 |
| 有效值 | 表面高度偏差的均方根 | 强调较大偏差的统计测量 | 精密工程、光学表面以及需要对表面变化进行统计分析的应用 |
- Ra 由于其简单性而被广泛使用,但它可能会错过极端的表面缺陷。
- Rz 提供对峰值和谷值极值的更好洞察,这对于密封部件至关重要。
- Rt 捕捉最大表面偏差,适用于高精度或涂层部件。
- 有效值 提供了一种统计方法,该方法对较大的偏差赋予比平均表面水平更高的权重。了解表面变化的分布至关重要,尤其是在精密工程应用、光学元件制造和质量控制过程中,这些过程需要预测性能。
选择正确的参数可确保准确的质量评估和功能性能。
常见的CNC表面粗糙度等级
在数控加工中,并非所有表面光洁度都相同。不同的粗糙度等级有不同的用途,从提升零件美观度到改善机械性能。
下表概述了最常见的表面粗糙度等级、其推荐用途以及它们如何影响加工时间和成本。
| 粗糙度等级 | 镭 (微米) | 粗糙度等级(N) | 推荐应用 | 加工时间 | 成本效应 | 补充笔记 |
| 粗加工 | 3.2 | N8 | 结构部件、承重框架、汽车外壳和发动机支架。 | 快速 – 标准刀具路径速度;无需精加工。 | 无需额外费用 | 默认精加工是在大多数铣削和车削操作之后进行的。当外观或精度要求不高时,通常按原样使用。 |
| 标准完成 | 1.6 | N7 | 轻载机构、支架、电子外壳、紧固件和低速轴。 | 略微增加 - 需要控制进给/速度。 | 增加约 2.5% | 提供更佳的贴合度和适度的美观度。常用于需要组装的商业部件。 |
| 精加工 | 0.8 | N6 | 密封表面、移动机械接头、齿轮轮毂和医疗外壳。 | 高 – 公差更严格,加工速度更慢。 | 增加约 5% | 需要精密刀具和清洁的加工条件。减少摩擦并改善零件配合。 |
| 超精细饰面 | 0.4 | N5 | 光学零件、气动杆、注塑模具和滑动机械密封。 | 非常高 – 包括抛光或研磨。 | 增加约 11–15% | 通常与后处理结合使用。可实现精密系统的严格公差和最佳性能。 |
| 镜面效果 | 0.2及以下 | N4–N1 | 航空航天轴承、手术器械、实验室设备和显示组件。 | 极高 – 需要研磨、金刚石抛光。 | 20%或更多 | 很少仅使用 CNC 数控技术即可完成。通常涉及多个精加工步骤。仅用于高端或奢华部件。 |
工程师和设计师须知
- 3.2 微米 Ra (N8) 是最经济、最快捷的选择——当功能比完成更重要时,这是理想的选择。
- 1.6 微米 Ra (N7) 通过简洁的外观和更流畅的界面来平衡成本。
- 0.8 微米 Ra (N6) 对于需要更好配合和减少磨损的动态部件来说,这往往是首选。
- 0.4 微米 Ra (N5) 仅当功能性或高美感值得花费额外的成本和时间时才需要。
何时选择哪种表面粗糙度
选择合适的表面粗糙度不仅关乎外观,它还直接影响零件的功能、耐用性和成本。以下是如何确定最适合您特定应用的粗糙度等级的方法。
| 如果您的组件需要…… | 遵循此 Ra 值 | 原因 |
| 高公差和密封精度 | 0.8 µm 或更低 | 确保低泄漏和光滑的配合表面。 |
| 最低成本和可接受的外观 | 3.2μm | 生产速度快,无需添加任何饰面。 |
| 机械性能优良,滑动轻便 | 1.6μm | 中等光洁度,改善摩擦性能。 |
| 高美观品质或摩擦敏感用途 | 0.4 µm 或更低 | 产生光滑、有光泽的表面且磨损潜力低。 |
CNC加工表面处理的类型
CNC加工零件的表面光洁度对其性能影响极大。以下概述了CNC加工中最常用的表面光洁度类型:
| 表面处理类型 | 典型 Ra (μm) | 推荐应用 | 主要优点 |
| 加工状态 | 〜3.2 | 功能部件、原型 | 经济高效、快速实用 |
| 阳极氧化(II 型) | 0.8 - 1.6 | 航空航天、汽车和消费电子 | 耐腐蚀,颜色可选 |
| 黑氧化膜 | 0.4 - 1.0 | 工具、紧固件、军事、枪支 | 耐腐蚀、美观 |
| 喷砂 | 1.0 - 3.0 | 医疗器械、电子产品和汽车 | 均匀哑光纹理,预处理效果 |
| 粉末涂料 | 涂层厚度各异 | 工业机械、外壳和电器 | 耐用、耐腐蚀、耐刮擦 |
加工后的表面光洁度
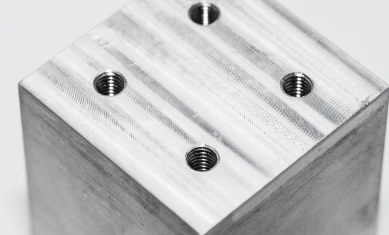
加工后的表面光洁度
加工后的表面处理是指零件直接从数控机床加工出的原始位置。它通常会留下刀具痕迹,表面粗糙度约为 3.2 μm RA。这种表面处理非常适合注重功能而非外观的零件。它也是最具成本效益的选择。
机加工表面光洁度的主要优点:
- 成本更低
- 快速周转
- 适用于功能部件和原型
| 优点 | 缺点 |
| 低价位 | 可见的工具痕迹 |
| 快速周转 | 粗糙的表面可能需要进一步修整才能美观 |
| 适用于功能部件和原型 | 不适用于装饰或密封表面 |
| 保持尺寸精度 |
在 ProleanTech,我们为 CNC 原型和生产组件提供高精度加工表面处理。
II型阳极氧化表面处理

图片标题:阳极氧化表面处理工艺
II 型阳极氧化,也称为硫酸阳极氧化,是一种在铝表面形成可控氧化层的电化学过程。
该工艺可产生具有出色色彩选择的装饰性表面,同时提供适度的防腐和耐磨性。II 型阳极氧化因其多功能性和成本效益而成为制造业中最常用的阳极氧化方法。
然而, I 型(铬酸阳极氧化)用于薄涂层以防腐蚀,III 型(硬质阳极氧化)用于厚涂层以增强耐久性。
| 优点 | 缺点 |
| 优异的耐腐蚀性 | 额外的处理时间和成本 |
| 呈现鲜艳持久的色彩 | 仅限于铝和一些其他金属 |
| 提高耐磨性 | 表面硬度会因类型而异 |
| 增强审美情趣 | 不适用于所有功能表面 |
阳极氧化铝部件是 ProleanTech 最常见的表面处理之一,尤其是在航空航天、汽车和消费电子应用领域。
立即尝试 Prolean!
黑氧化膜

黑色氧化涂层螺栓
黑色氧化涂层是一种主要用于钢和不锈钢的化学处理方法。它可以提高耐腐蚀性,减少光反射,并在不改变零件尺寸的情况下增加美观的黑色表面。
该涂层非常适合:
- 工具
- 紧固件
- 军用部件
- 枪械
| 优点 | 缺点 |
| 提高耐腐蚀性 | 比其他涂层更不耐用 |
| 减少眩光和反射 | 不适合高磨损环境 |
| 保持尺寸公差 | 需要后处理来保持表面效果 |
| 增添美观、均匀的黑色饰面 | 仅限于黑色金属应用 |
ProleanTech 的黑色氧化物涂层可确保关键应用的统一外观和增强性能。
喷砂表面处理

喷砂表面处理
喷砂处理利用加压空气将细小的玻璃珠喷射到零件表面。它可以产生均匀的哑光纹理,去除工具痕迹和表面污染物,且不影响零件尺寸。
其优势包括:
- 美学的感染力
- 阳极氧化或喷漆前的表面处理
- 去除细微瑕疵
| 优点 | 缺点 |
| 产生一致的哑光效果 | 表面可能仍需要进一步修整 |
| 消除细微的表面瑕疵 | 不适合光泽或闪亮的表面 |
| 准备喷漆或阳极氧化表面 | 可能会稍微增加表面粗糙度 |
| 不改变尺寸,提升美观度 | 不具有防腐蚀保护作用 |
我们使用喷丸技术来为医疗设备、电子产品和汽车零部件实现优质、一致的表面处理。
粉末涂层表面处理

粉末涂层表面处理
粉末喷涂是将干燥的粉末喷涂到零件表面,然后进行热处理。最终形成的涂层厚实、耐用、美观,具有防锈、防摩擦等特点。
粉末涂料的优点包括:
- 高度抗碎裂和刮擦
- 有多种颜色和纹理可供选择
- 非常适合外部应用
| 优点 | 缺点 |
| 高度抗碎裂和刮擦 | 厚度可能会改变紧密尺寸的配合 |
| 多种颜色和纹理 | 需要固化炉和专用设备 |
| 非常适合户外和工业用途 | 粘合所需的表面准备 |
| 具有耐腐蚀和耐摩擦性能 | 如果损坏,修复起来会很困难 |
ProleanTech 为工业机械、外壳和家用电器零件提供粉末涂料服务。
阅读更多: 降低数控铣削的表面粗糙度
后表面处理工艺

表面精加工后研磨
在应用最终的 CNC 加工表面处理之前,零件必须经过预处理,以确保表面清洁、均匀且无污染物。
关键预处理步骤:
这些精加工工艺确保零件满足各种应用的美观和功能要求。
- 磨: 去除多余的材料并平滑表面,以获得更严格的公差和更好的光洁度。
- 抛光: 通过去除细小的划痕和瑕疵,产生闪亮、光滑的表面。
- 阳极氧化: 一种电化学过程,可加厚铝上的氧化层,以提高耐腐蚀性和颜色。
- 珠子喷砂: 使用细玻璃珠来创造均匀的哑光纹理并去除表面污染物。
- 粉末涂料: 采用热固化的耐用彩色涂层,提供防腐蚀和防磨损保护。
黑色氧化物涂层: 主要在钢部件上添加一层薄的、耐腐蚀的黑色涂层。 - 电解抛光: 一种电化学平滑工艺,可提高表面清洁度并降低粗糙度。
- 钝化: 化学处理可去除表面污染物并增强不锈钢的耐腐蚀性。
这些预处理工艺已集成到 ProleanTech 的 CNC加工服务 以确保最终的完成是完美无缺的。
表面粗糙度和公差
表面粗糙度以微米 (RA) 为单位,表示表面的光滑程度或纹理程度。这是一个重要的规格参数,决定了零件在接触应用或密封条件下的性能。
| 粗糙度(Ra) | 描述 | 应用领域 |
| 0.4μm | 超级顺滑 | 密封面、液压系统 |
| 0.8μm | 光滑 | 轴承、轴 |
| 1.6μm | 标准版 | 结构件 |
| 3.2μm | 中 | 通用零件 |
| 6.3μm | 粗 | 非关键区域 |
如需了解有关成品质量的更多见解,请阅读我们的指南 加工中的表面粗糙度.
ProleanTech 提供 CNC 表面处理,范围从粗切到超光滑镜面处理,具体取决于零件的预期用途。
立即尝试 Prolean!
如何选择正确的 CNC 表面光洁度?

选择合适的CNC加工
选择正确的CNC加工表面光洁度取决于多种因素。以下是您应该考虑的主要方面:
1.材料相容性
不同材料对表面处理的反应不同。例如:
- 铝是阳极氧化的理想选择
- 钢材非常适合黑色氧化物涂层
- 钛金属可进行阳极氧化或喷砂处理
2. 预期功能
该部件将发挥什么作用?它需要耐腐蚀、减少摩擦还是导电?
- 采用阳极氧化处理来提高耐腐蚀性
- 选择粉末涂料是为了美观和耐用
- 采用黑色氧化物,具有防反射和轻度腐蚀保护作用
3.视觉美学
对于消费品而言,外观与功能同样重要。选择:
- 喷珠 打造哑光、均匀的妆容
- 彩色阳极氧化 为了品牌或设计的一致性
- 粉末涂料 打造丰富、鲜艳的饰面
4.尺寸公差
一些精加工技术,例如粉末涂层和阳极氧化,可以增加零件可测量的厚度,这必须在设计阶段考虑到。
5.预算和交付周期
精加工会增加时间和成本。最简单的解决方案(例如,加工后)通常是最快且最经济的。更复杂的精加工(例如,硬质阳极氧化、粉末喷涂)可能需要更多时间和准备。
6.环境方面的考虑
选择环保的表面处理,例如粉末涂层或 II 型阳极氧化,它们使用较少的有毒化学品并产生最少的浪费。
ProleanTech 采用环保意识流程,尽可能减少对环境的影响。
有关加工的完整概述,请阅读 CNC加工讲解.
机器完成图表:实用指南

机器完成图表指南
机械加工表面图是一种非常有用的工具,它能将 Ra 数值与表面处理的视觉和触觉描述关联起来。该图可以帮助工程师和客户清晰地沟通期望。
这是一个简化的版本:
| 完成类型 | Ra(微米) | 描述 |
| 加工状态 | 3.2 | 可见的工具痕迹 |
| 精加工 | 1.6 | 轻微工具痕迹 |
| 光滑的机加工 | 0.8 | 轻微瑕疵 |
| 镜面抛光 | 0.2 | 反光、超光滑表面 |
我们在设计咨询中使用机器完成图表,以确保您获得满足您要求的完美完成。
有趣阅读: 机加工表面粗糙度测量
组合多种表面处理
对于某些项目,结合两种或多种精加工技术可获得最佳效果。例如:
- 喷砂+阳极氧化 打造哑光持久效果
- 阳极氧化+激光雕刻 用于烙印和耐腐蚀
ProleanTech 经常结合定制的精加工方法来满足您的独特需求。
ProleanTech 的 CNC 表面处理服务

ProleanTech CNC 表面处理
PROLEANTECH 专注于提供全方位的 CNC 表面处理方案,以满足各种应用和行业标准。无论您需要的是医疗用途的高综合性能部件,还是用于外部应用的可持续表面处理,我们都能满足您的需求。
我们的精加工能力包括:
- 加工后的表面光洁度 用于原型和功能测试
- 阳极氧化铝零件 多种颜色
- 黑色氧化涂层 增强耐腐蚀性
- 喷珠 获得均匀、美观的表面
- 粉末涂料 持久耐用,色彩鲜艳
我们还提供真实的表面处理示例,供客户比较和确认。无论您的要求如何,我们都能满足您的规格要求。
我们在 ProleanTech 做什么?

ProleanTech 做什么?
让我们看看我们在 ProleanTech 所做的事情:
1. CNC加工服务
我们为所有行业提供快速、高精度的 CNC 加工服务,包括航空航天、医疗、汽车和机器人。
2. 表面处理服务
我们提供多种 CNC 加工表面处理选项,以满足您的产品需求。
3. 材料咨询
我们的团队帮助您选择合适的材料和兼容的表面处理,例如阳极氧化铝零件或黑色氧化物涂层。
4.定制原型和生产
无论您处于原型设计阶段还是进入全面生产阶段,我们都能提供高质量、快速和精确的产品。
5.端到端项目支持
从设计到交付,ProleanTech 通过全套服务支持您的制造过程,包括检查、表面处理和物流。
总结 – 为什么选择 ProleanTech 进行 CNC 表面处理?
选择合适的 CNC 表面处理工艺对于优化零件性能、耐用性和外观至关重要。从阳极氧化铝零件到黑色氧化涂层和粉末喷涂,每种工艺都能满足不同的需求。
在 ProleanTech,我们深谙 CNC 加工表面光洁度的科学与艺术。我们的专业知识确保您的零件不仅符合技术规格,而且在外观和耐用性方面超越预期。
从机加工表面到阳极氧化铝部件,从黑色氧化物涂层到粉末涂层,我们根据您的目标定制解决方案。
与我们的专家联系 今天讨论您的 CNC 精加工需求并体验 ProleanTech 的卓越制造。
Get a Quote 今天!
常见问题
Q1. CNC加工的标准表面光洁度是多少?
标准机器表面光洁度通常为 Ra 3.2 μm (125 μin),由 CNC 工具直接留下,无需额外的后处理。
Q2. 0.8 表面光洁度代表什么?
Ra 值为 0.8 μm 表示表面精细,粗糙度极小,常用于密封和精确接触区域。
Q3. 哪种技术可以提供更好的表面光洁度?
与粗加工相比,抛光、研磨和细砂喷丸通常可产生更光滑的表面。
Q4. 测量表面光洁度最常见的两种方法是什么?
接触式轮廓仪和光学(非接触式)表面扫描仪是两种主要方法。