
Aplique uma fina camada de níquel para melhorar a resistência à corrosão, ao desgaste, a aparência e a durabilidade.
ENGINEERING GUIDE
Quais são os tipos de acabamentos de superfície para usinagem CNC?
Início Acabamento Superficial Quais são os tipos de aca […]
Quais são os tipos de acabamentos de superfície para usinagem CNC?
Autor: Sara Anderson
Data de publicação: 24 de setembro de 2022
Última modificação: 30 de janeiro de 2026
Categorias: Acabamento Superficial

Acabamento de superfície de peças CNC
Quando se trata do acabamento da superfície CNC, a decisão que você toma afeta diretamente o desempenho, a aparência e a vida útil das suas peças.
Não importa se você trabalha com alumínio, aço ou titânio, selecionar o tratamento de superfície correto aumenta a durabilidade, a resistência à corrosão e o apelo estético.
At ProleanTech, entendemos que cada cliente, seja do setor aeroespacial, automotivo ou médico, exige alta precisão e confiabilidade.
Este guia detalhado abrange tudo o que você precisa saber sobre acabamento de superfície CNC, tipos de acabamentos de superfície, procedimentos de preparação, aplicações e como escolher o correto.
Vamos direto ao assunto:
O que é acabamento de superfície CNC?

Acabamento de superfície de usinagem CNC
O acabamento superficial CNC refere-se à textura final ou à aparência externa de uma peça usinada. Após a moldagem da peça por fresamento ou torneamento CNC, sua superfície pode apresentar marcas de ferramentas, arranhões ou áreas ásperas.
Essas falhas podem interferir no encaixe, na função ou na beleza da peça. Assim, diversas técnicas de acabamento de superfície são utilizadas para modificar e aprimorar a superfície, garantindo que ela atenda aos padrões funcionais e visuais.
Revestimento de superfície pode:
- Reduza o atrito e o desgaste
- Melhore a resistência à corrosão
- Aumentar a adesão dos revestimentos
- Proporcionar apelo de beleza
- Preencher padrões específicos do setor ou do cliente
Cada material reage de forma diferente à superfície a ser acabada, do alumínio ao aço inoxidável, por isso o processo de acabamento deve ser cuidadosamente escolhido.
Interessante Ler: Papel do acabamento superficial na vida de um produto
Rugosidade da superfície de usinagem CNC
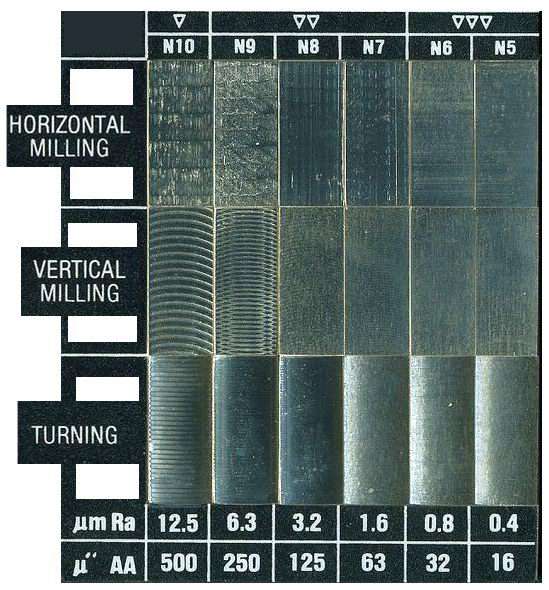
Tabela de Rugosidade da Superfície
A rugosidade da superfície refere-se às pequenas irregularidades e texturas encontradas na superfície de uma peça usinada. É um parâmetro crítico que afeta o desempenho, a resistência ao desgaste e a aparência da peça.
A rugosidade é normalmente medida pelos desvios verticais do perfil da superfície em relação à sua forma ideal. Os tipos comuns de parâmetros de rugosidade da superfície incluem Ra (rugosidade média), Rz (altura máxima média) e Rt (altura total da rugosidade).
Como a rugosidade da superfície é calculada
A rugosidade da superfície é geralmente quantificada medindo-se os desvios do perfil da superfície com instrumentos especializados chamados perfilômetros. Esses dispositivos traçam a superfície com um estilete ou usam métodos ópticos para capturar os contornos da superfície.
- Perfilômetro de contato: Uma agulha com ponta de diamante se move sobre a superfície, registrando desvios verticais. Os dados brutos são então processados para calcular os parâmetros de rugosidade. O parâmetro mais comum, Ra, é a média aritmética dos valores absolutos dos desvios de altura da superfície dentro do comprimento amostrado.
- Perfilômetro Óptico: Utiliza interferência de luz ou escaneamento a laser para medir a topografia da superfície sem contato físico, fornecendo mapas de superfície 3D detalhados.
Calcular Ra, a fórmula é:
onde y(x) é o desvio vertical da linha média ao longo do comprimento de amostragem L.
A medição da rugosidade da superfície garante que a peça atenda aos requisitos funcionais e aos padrões de qualidade.
Comparação de indicadores de rugosidade de superfície e suas aplicações
A rugosidade da superfície é caracterizada por vários parâmetros, cada um descrevendo diferentes aspectos da textura da superfície. Os indicadores mais comuns são Ra, Rz e Rt. Entender suas diferenças ajuda a selecionar a medida correta para aplicações específicas.
| Indicador | Definição | Foco na Medição | Aplicações típicas |
| Ra | Média aritmética dos desvios absolutos | Rugosidade média geral | Uso geral; adequado para controle de qualidade em processos de usinagem e acabamento |
| Rz | A média da soma dos cinco picos e vales mais altos | Rugosidade de pico a vale | Usado em superfícies de vedação críticas e análise de desgaste |
| Rt | Altura total entre o pico mais alto e o vale mais baixo | Profundidade máxima de rugosidade | Importante em revestimentos e tratamentos de superfície onde a profundidade máxima impacta a adesão |
| RMS | Raiz quadrada média dos desvios da altura da superfície | Medida estatística enfatizando desvios maiores | Engenharia de precisão, superfícies ópticas e aplicações que exigem análise estatística de variações de superfície |
- Ra é amplamente utilizado devido à sua simplicidade, mas pode não detectar defeitos superficiais extremos.
- Rz oferece melhor percepção dos extremos de pico e vale, essenciais para a vedação de peças.
- Rt captura o desvio máximo da superfície, útil para peças revestidas ou de alta precisão.
- RMS fornece uma abordagem estatística que atribui mais peso a desvios maiores do que o nível médio da superfície. É importante compreender a distribuição das variações da superfície, especialmente em aplicações de engenharia de precisão, fabricação de componentes ópticos e processos de controle de qualidade, onde o desempenho é previsto.
A escolha do parâmetro correto garante uma avaliação precisa da qualidade e do desempenho funcional.
Níveis comuns de rugosidade de superfície CNC
Quando se trata de usinagem CNC, nem todos os acabamentos de superfície são criados iguais. Diferentes níveis de rugosidade atendem a propósitos diferentes, desde aprimorar a estética da peça até aprimorar o desempenho mecânico.
A tabela abaixo descreve os níveis de rugosidade de superfície mais comuns, seus usos recomendados e como eles afetam o tempo e o custo de usinagem.
| Nível de rugosidade | Ra (µm) | Grau de rugosidade (N) | Aplicações recomendadas | Tempo de Usinagem | Impacto de custo | Notas adicionais |
| Usinagem Desbaste | 3.2 | N8 | Componentes estruturais, quadros de suporte de carga, carcaças automotivas e suportes de motor. | Rápido – velocidade padrão do caminho da ferramenta; sem acabamento. | Sem custo adicional | O acabamento padrão é obtido após a maioria das operações de fresamento e torneamento. Frequentemente usado como está quando a aparência ou a precisão não são cruciais. |
| Acabamento Padrão | 1.6 | N7 | Mecanismos de carga leve, suportes, gabinetes eletrônicos, fixadores e eixos de baixa velocidade. | Ligeiramente aumentado – necessita de avanços/velocidades controlados. | Aumento de ~2.5% | Oferece melhor ajuste e estética moderada. Comum em peças comerciais que exigem montagem. |
| Acabamento fino | 0.8 | N6 | Superfícies de vedação, juntas mecânicas móveis, cubos de engrenagens e alojamentos médicos. | Alto – tolerância mais apertada e velocidade de usinagem mais lenta. | Aumento de ~5% | Requer ferramentas de precisão e condições de usinagem limpas. Reduz o atrito e melhora o encaixe das peças. |
| Acabamento super fino | 0.4 | N5 | Peças ópticas, hastes pneumáticas, moldes de injeção e selos mecânicos deslizantes. | Muito alto – inclui polimento ou retificação. | Aumento de ~11–15% | Frequentemente combinado com pós-processamento. Permite tolerâncias rigorosas e desempenho ideal em sistemas de precisão. |
| Acabamento espelhado | 0.2 e abaixo | N4–N1 | Rolamentos aeroespaciais, instrumentos cirúrgicos, dispositivos de laboratório e componentes de exibição. | Extremamente alto – requer lapidação e polimento de diamante. | 20% ou mais | Raramente obtido apenas com CNC. Geralmente envolve múltiplas etapas de acabamento. Reservado para componentes de alta qualidade ou luxo. |
Notas para engenheiros e designers
- 3.2 µm Ra (N8) é a opção mais econômica e rápida — ideal quando a função é mais importante que o acabamento.
- 1.6 µm Ra (N7) equilibra custos com uma aparência limpa e interfaces mais suaves.
- 0.8 µm Ra (N6) é frequentemente uma opção para peças dinâmicas que precisam de melhor ajuste e desgaste reduzido.
- 0.4 µm Ra (N5) só é necessário quando a funcionalidade ou a alta estética justificam o custo e o tempo extras.
Quando escolher a rugosidade da superfície
Escolher a rugosidade correta da superfície não se resume apenas à aparência — ela afeta diretamente a função, a durabilidade e o custo de uma peça. Veja como decidir qual nível de rugosidade é mais adequado para sua aplicação específica.
| Se o seu componente precisa… | Vá com este valor Ra | Razão |
| Alta tolerância e precisão de vedação | 0.8 µm ou menos | Garante baixo vazamento e superfícies de contato lisas. |
| Custo mínimo e aparência aceitável | 3.2 hum | Produção rápida sem acabamento adicional. |
| Bom desempenho mecânico e deslizamento leve | 1.6 hum | Acabamento moderado com comportamento de atrito melhorado. |
| Alta qualidade estética ou uso sensível ao atrito | 0.4 µm ou menos | Produz acabamentos suaves e brilhantes com baixo potencial de desgaste. |
Tipos de acabamentos de superfície de usinagem CNC
O acabamento superficial de uma peça usinada em CNC afeta significativamente seu desempenho. Aqui está uma visão geral dos tipos de acabamentos superficiais mais utilizados na usinagem CNC:
| Tipo de acabamento de superfície | Ra típico (μm) | Aplicações recomendadas | Principais Benefícios |
| Como Usinado | ~ 3.2 | Peças funcionais, protótipos | Econômico, rápido e funcional |
| Anodizado (Tipo II) | 0.8 - 1.6 | Aeroespacial, automotivo e eletrônicos de consumo | Resistência à corrosão, opções de cores |
| Revestimento de óxido preto | 0.4 - 1.0 | Ferramentas, fixadores, militares, armas de fogo | Resistência à corrosão, estética |
| Jateamento | 1.0 - 3.0 | Dispositivos médicos, eletrônicos e automotivos | Textura fosca uniforme, acabamento preparado |
| Powder Coating | Varia (espessura do revestimento) | Máquinas, gabinetes e aparelhos industriais | Durável, resistente à corrosão e arranhões |
Acabamento de superfície usinado
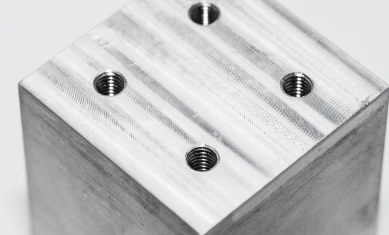
Acabamento de superfície usinado
O acabamento usinado é a posição bruta de uma peça diretamente da máquina CNC. Geralmente, apresenta as marcas da ferramenta e uma rugosidade superficial de cerca de 3.2 μm. Este acabamento é perfeitamente adequado para peças em que a funcionalidade é priorizada em detrimento da aparência. É também a opção mais econômica.
Principais benefícios do acabamento de superfície usinado:
- Menos custo
- retorno rápido
- Adequado para peças funcionais e protótipos
| Prós | Contras |
| Baixo custo | Marcas de ferramentas visíveis |
| Viragem rápida | Uma superfície áspera pode exigir acabamento adicional para fins estéticos |
| Adequado para peças funcionais e protótipos | Não é ideal para superfícies decorativas ou de vedação |
| Mantém a precisão dimensional |
Na ProleanTech, oferecemos acabamentos de superfície usinados de alta precisão para protótipos CNC e componentes de produção.
Acabamento de superfície anodizado tipo II

Título da imagem: Processo de acabamento de superfície anodizada
Anodização Tipo II, também conhecida como anodização com ácido sulfúrico, é um processo eletroquímico que cria uma camada de óxido controlada em superfícies de alumínio.
Este processo produz acabamentos decorativos com excelentes opções de cores, ao mesmo tempo em que proporciona proteção moderada contra corrosão e resistência ao desgaste. A anodização Tipo II é o método de anodização mais utilizado na indústria devido à sua versatilidade e custo-benefício.
O Mercado Pago não havia executado campanhas de Performance anteriormente nessas plataformas. Alcançar uma campanha de sucesso exigiria O Tipo I (anodização com ácido crômico) é usado para revestimentos finos para proteção contra corrosão e o Tipo III (anodização dura) é usado para revestimentos espessos para aumentar a durabilidade.
| Prós | Contras |
| Excelente resistência à corrosão | Tempo e custo de processamento adicionais |
| Permite coloração vibrante e duradoura | Limitado ao alumínio e alguns outros metais |
| Melhora a resistência ao desgaste | A dureza da superfície pode variar de acordo com o tipo |
| Melhora o apelo estético | Não é adequado para todas as superfícies funcionais |
A anodização de peças de alumínio é um dos acabamentos mais solicitados na ProleanTech, especialmente para aplicações aeroespaciais, automotivas e eletrônicas de consumo.
Experimente o Prolean agora!
Todas as informações e uploads são seguros e confidenciais.
Revestimento de óxido preto

Parafusos revestidos de óxido preto
O revestimento de óxido preto é um tratamento químico usado principalmente em aço e aço inoxidável. Ele melhora a resistência à corrosão, reduz a reflexão da luz e adiciona um acabamento preto atraente sem alterar as dimensões das peças.
Este revestimento é ideal para:
- Ferramentas
- Fixadores
- Peças militares
- Armas de fogo
| Prós | Contras |
| Melhora a resistência à corrosão | Menos durável que outros revestimentos |
| Reduz o brilho e o reflexo | Não é adequado para ambientes de alto desgaste |
| Mantém tolerâncias dimensionais | Requer pós-tratamento para manter o acabamento |
| Adiciona um acabamento preto estético e uniforme | Aplicação limitada a metais ferrosos |
O acabamento em óxido preto da ProleanTech garante uma aparência uniforme e desempenho aprimorado para aplicações críticas.
Acabamento de superfície com jateamento de esferas

Acabamento de superfície com jateamento de esferas
O jateamento de esferas utiliza ar pressurizado para projetar finas esferas de vidro na superfície da peça. Ele produz uma textura fosca uniforme, removendo marcas de ferramentas e contaminantes da superfície sem afetar as dimensões da peça.
Os benefícios incluem:
- Apelo estético
- Preparação da superfície antes da anodização ou pintura
- Remoção de pequenas imperfeições
| Prós | Contras |
| Produz um acabamento fosco consistente | A superfície ainda pode precisar de mais acabamento |
| Remove pequenas imperfeições da superfície | Não é adequado para acabamentos brilhantes ou brilhantes |
| Prepara a superfície para pintura ou anodização | Pode aumentar ligeiramente a rugosidade da superfície |
| Melhora a estética sem alteração dimensional | Não protege contra corrosão |
Utilizamos o jateamento de esferas para obter acabamentos premium e consistentes para dispositivos médicos, eletrônicos e componentes automotivos.
Acabamento de superfície com revestimento em pó

Acabamento de superfície com revestimento em pó
O revestimento em pó envolve a aplicação de um pó seco na superfície de uma peça e, em seguida, o tratamento térmico. O resultado é um revestimento espesso, durável e atraente, resistente à ferrugem e ao atrito.
Os benefícios do revestimento em pó incluem:
- Alta resistência a lascas e arranhões
- Disponível em uma ampla gama de cores e texturas
- Excelente para aplicações externas
| Prós | Contras |
| Alta resistência a lascas e arranhões | A espessura pode alterar ajustes dimensionais apertados |
| Ampla gama de cores e texturas | Requer fornos de cura e equipamentos especializados |
| Excelente para uso externo e industrial | Preparação da superfície necessária para adesão |
| Oferece resistência à corrosão e ao atrito | O reparo pode ser difícil se estiver danificado |
A ProleanTech fornece serviços de revestimento em pó para máquinas industriais, gabinetes e peças usadas em eletrodomésticos.
Leia mais: Reduzir a rugosidade da superfície em fresamento CNC
Processo de acabamento de superfície posterior

Pós-acabamento de superfície
Antes de aplicar o acabamento final da superfície de usinagem CNC, as peças devem passar por um pré-tratamento para garantir que a superfície esteja limpa, uniforme e livre de contaminantes.
Principais etapas de pré-acabamento:
Esses processos de acabamento garantem que as peças atendam aos requisitos estéticos e funcionais para diversas aplicações.
- Esmerilhamento: Remove o excesso de material e alisa superfícies para tolerâncias mais rigorosas e melhor acabamento.
- Polimento: Produz uma superfície lisa e brilhante removendo pequenos arranhões e imperfeições.
- Anodização: Um processo eletroquímico que engrossa a camada de óxido no alumínio para maior resistência à corrosão e cor.
- Jateamento de esferas: Utiliza finas esferas de vidro para criar uma textura fosca uniforme e remover contaminantes da superfície.
- Revestimento em pó: Aplica um revestimento colorido durável curado pelo calor, fornecendo proteção contra corrosão e desgaste.
Revestimento de óxido preto: Adiciona um acabamento preto fino e resistente à corrosão, principalmente em peças de aço. - Eletropolimento: Um processo de alisamento eletroquímico que melhora a limpeza da superfície e reduz a rugosidade.
- Passivação: Tratamento químico que remove contaminantes da superfície e aumenta a resistência à corrosão do aço inoxidável.
Esses tratamentos de pré-acabamento são integrados ao ProleanTech Serviços de usinagem CNC para garantir que o acabamento final seja impecável.
Rugosidade e tolerâncias da superfície
A rugosidade da superfície é medida em micrômetros (RA) e indica o quão lisa ou texturizada a superfície é. Esta é uma especificação importante que determina o desempenho de nenhuma peça em aplicações de contato ou condições de vedação.
| Rugosidade (Ra) | Descrição | Aplicação |
| 0.4 μm | Super suave | Superfícies de vedação, sistemas hidráulicos |
| 0.8 μm | Alise | Rolamentos, eixos |
| 1.6 μm | Padrão | Componentes estruturais |
| 3.2 μm | Moderado | Peças de uso geral |
| 6.3 μm | áspero | Áreas não críticas |
Para mais informações sobre a qualidade do acabamento, leia nosso guia sobre Rugosidade da superfície na usinagem.
A ProleanTech oferece acabamentos de superfície CNC que vão desde cortes brutos até acabamentos espelhados ultrassuaves, dependendo da aplicação pretendida da sua peça.
Experimente o Prolean agora!
Todas as informações e uploads são seguros e confidenciais.
Como escolher o acabamento de superfície CNC correto?

Escolhendo o acabamento CNC correto
A escolha do acabamento superficial correto para usinagem CNC depende de vários fatores. Abaixo estão os principais aspectos que você deve considerar:
1. Compatibilidade de materiais
Materiais diferentes reagem de forma diferente aos tratamentos de acabamento. Por exemplo:
- O alumínio é ideal para anodização
- O aço é adequado para revestimento de óxido preto
- O titânio pode ser anodizado ou jateado
2. Funcionalidade pretendida
Qual será a função da peça? Ela precisa resistir à corrosão, reduzir o atrito ou ser eletricamente condutiva?
- Use anodização para resistência à corrosão
- Escolha revestimento em pó para estética e durabilidade
- Use óxido preto para proteção antirreflexo e contra corrosão leve
3. Estética Visual
Para produtos de consumo, a aparência pode ser tão importante quanto a funcionalidade. Escolha:
- Jateamento de contas para uma aparência uniforme e fosca
- Anodização com cor para consistência de marca ou design
- revestimento em pó para acabamentos ricos e vibrantes
4. Tolerância dimensional
Algumas técnicas de acabamento, como revestimento em pó e anodização, podem adicionar espessura mensurável às peças, o que deve ser considerado na fase de projeto.
5. Orçamento e prazo de entrega
O acabamento acrescenta tempo e custo. A solução mais simples (por exemplo, usinada) costuma ser a mais rápida e acessível. Acabamentos mais complexos (por exemplo, anodização dura, revestimento em pó) podem exigir mais tempo e configuração.
6. Considerações Ambientais
Escolha acabamentos ecológicos, como revestimento em pó ou anodização Tipo II, que usam menos produtos químicos tóxicos e produzem o mínimo de resíduos.
A ProleanTech incorpora processos ecologicamente conscientes para reduzir o impacto ambiental sempre que possível.
Para uma visão geral completa da usinagem, leia Usinagem CNC explicada.
Tabela de acabamento da máquina: um guia útil

Guia de gráficos de acabamento de máquina
Um gráfico de acabamento mecânico é uma ferramenta valiosa usada para correlacionar valores numéricos de Ra com descrições visuais e táteis de um acabamento. Este gráfico ajuda engenheiros e clientes a comunicar expectativas com clareza.
Aqui está uma versão simplificada:
| Tipo de acabamento | Ra (μm) | Descrição |
| Como usinado | 3.2 | Marcas de ferramentas visíveis |
| usinado fino | 1.6 | Leves marcas de ferramentas |
| Usinado suavemente | 0.8 | Pequenas imperfeições |
| Espelho polido | 0.2 | Acabamento refletivo e ultra-liso |
Usamos a tabela de acabamento da máquina em nossa consultoria de design para garantir que você receba o acabamento perfeito para suas necessidades.
Interessante Ler: Medições de rugosidade de superfície usinada
Combinando vários acabamentos de superfície
Para alguns projetos, a combinação de duas ou mais técnicas de acabamento produz os melhores resultados. Por exemplo:
- Jateamento de esferas + anodização para um acabamento fosco e durável
- Anodização + gravação a laser para marcação e resistência à corrosão
A ProleanTech frequentemente combina métodos de acabamento personalizados para atender às suas necessidades específicas.
Serviços de acabamento de superfície CNC na ProleanTech

Acabamento de superfície CNC ProleanTech
Na PROLEANTECH, somos especializados em fornecer uma gama completa de opções de acabamento de superfícies CNC para atender a todas as aplicações e padrões da indústria. Se você precisa de peças de alta capacidade para uso médico ou um acabamento sustentável para aplicações externas, nós temos o que você precisa.
Nossos recursos de acabamento incluem:
- Acabamento superficial conforme usinado para protótipos e testes funcionais
- Anodização de peças de alumínio em várias cores
- Revestimento de óxido preto para maior resistência à corrosão
- Jateamento de contas para superfícies uniformes e estéticas
- revestimento em pó para acabamentos duráveis e coloridos
Também fornecemos exemplos reais de acabamentos de superfície para comparação e garantia com o cliente. Seja qual for a sua necessidade, podemos atender às suas especificações.
O que fazemos na ProleanTech?

O que a ProleanTech faz?
Vamos dar uma olhada no que fazemos na ProleanTech:
1. Serviços de usinagem CNC
Oferecemos serviços de usinagem CNC rápidos e de alta precisão para todos os setores, incluindo aeroespacial, médico, automotivo e robótica.
2. Serviços de acabamento de superfície
Oferecemos uma ampla gama de opções de acabamento de superfície de usinagem CNC adaptadas às necessidades do seu produto.
3. Consulta de Materiais
Nossa equipe ajuda você a escolher os materiais certos e acabamentos de superfície compatíveis, como peças de alumínio anodizado ou revestimentos de óxido preto.
4. Prototipagem e produção personalizadas
Não importa se você está na fase de prototipagem ou migrando para a produção em larga escala, nós oferecemos qualidade, velocidade e precisão.
5. Suporte de ponta a ponta ao projeto
Do design à entrega, a ProleanTech dá suporte à sua jornada de fabricação com um conjunto completo de serviços, incluindo inspeção, tratamento de superfície e logística.
Conclusão – Por que escolher a ProleanTech para acabamento de superfície CNC?
Escolher o acabamento de superfície CNC correto é fundamental para otimizar o desempenho, a durabilidade e a aparência das peças. Da anodização de peças de alumínio ao revestimento de óxido preto e pintura a pó, cada técnica atende a necessidades únicas.
Na ProleanTech, compreendemos a ciência e a arte do acabamento superficial em usinagem CNC. Nossa expertise garante que suas peças não apenas atendam às especificações técnicas, mas também superem as expectativas em termos de aparência e durabilidade.
De acabamentos usinados à anodização de peças de alumínio, e de revestimento de óxido preto a revestimento em pó, nós adaptamos soluções para atender aos seus objetivos.
Contato com nossos especialistas hoje para discutir suas necessidades de acabamento CNC e experimentar a excelência em fabricação com a ProleanTech.
Faça sua cotação Hoje!
Perguntas Frequentes
Q1. Qual é o acabamento de superfície padrão para CNC?
O acabamento padrão da máquina geralmente é Ra 3.2 μm (125 μin), deixado diretamente por ferramentas CNC sem pós-processamento adicional.
Q2. O que significa acabamento de superfície 0.8?
Um valor Ra de 0.8 μm indica uma superfície fina com rugosidade mínima, frequentemente usada para vedação e áreas de contato precisas.
Q3. Qual técnica proporciona um melhor acabamento de superfície?
O polimento, a lapidação e o jateamento de esferas finas geralmente produzem acabamentos mais suaves em comparação à usinagem grosseira.
Q4. Quais são os dois métodos mais comuns para medir o acabamento da superfície?
Os dois métodos principais são perfilômetros de contato e scanners de superfície ópticos (sem contato).
Sugestões para você
14 tipos de revestimento a considerar para aplicações industriais
Detalhes sobre epóxi, poliuretano, revestimento em pó, eletrodeposição, anodização, galvanoplastia e outros tipos de revestimento.
Acabamento de Superfícies Aeroespaciais: Técnicas, Aplicações e Normas da Indústria
O acabamento de superfícies aeroespaciais protege os componentes das aeronaves contra corrosão e desgaste.
0 Comentários