
MANUFACTURING SERVICE
Plaatwerkbuigservice
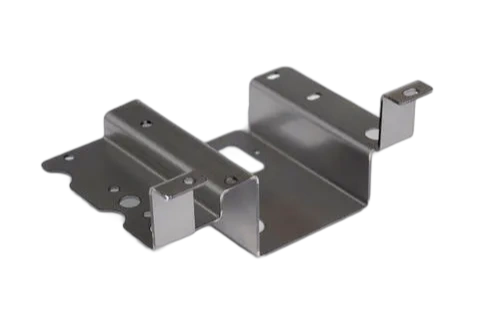
Creëer precieze hoeken met de plaatwerkbuigdiensten van Prolean, gespecialiseerd in metaalbuigen op maat voor uw specifieke behoeften. Elk eindproduct of product ondergaat een strenge kwaliteitscontrole om te garanderen dat het voldoet aan de exacte specificaties en normen die vereist zijn. Alle uploads zijn veilig en vertrouwelijk.
- Engineer reviewed
- ISO 9001:2015
- Drawing confidentiality
Onze geweldige klanten

introduction
Probeer Prolean nu!
Wat is plaatwerk buigen?
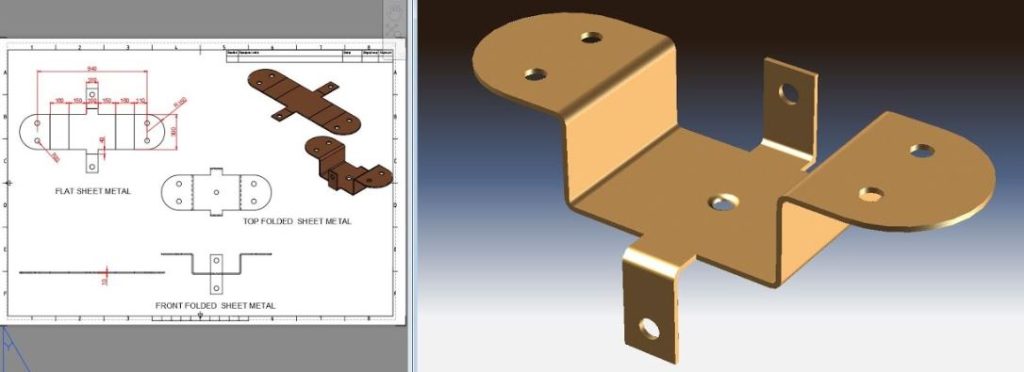
Plaatwerkbuigen verandert de geometrie van plaatwerk door kracht uit te oefenen om een bepaalde vorm te bereiken. Dit proces kan een enkele buiging of meerdere buigingen omvatten, afhankelijk van de gewenste uiteindelijke vorm. De minimale dikte van een metalen plaat die gebogen kan worden, is tot 127 mm, hoewel dit afhankelijk is van het materiaaltype en de plaatdikte.
Als algemene regel geldt dat buigradii gelijk of groter moeten zijn dan de dikte van het plaatmetaal. De buigtechniek, ook wel vormen of persen genoemd, omvat het gebruik van een persremmachine of een matrijsponssysteem om de buigingen te maken.
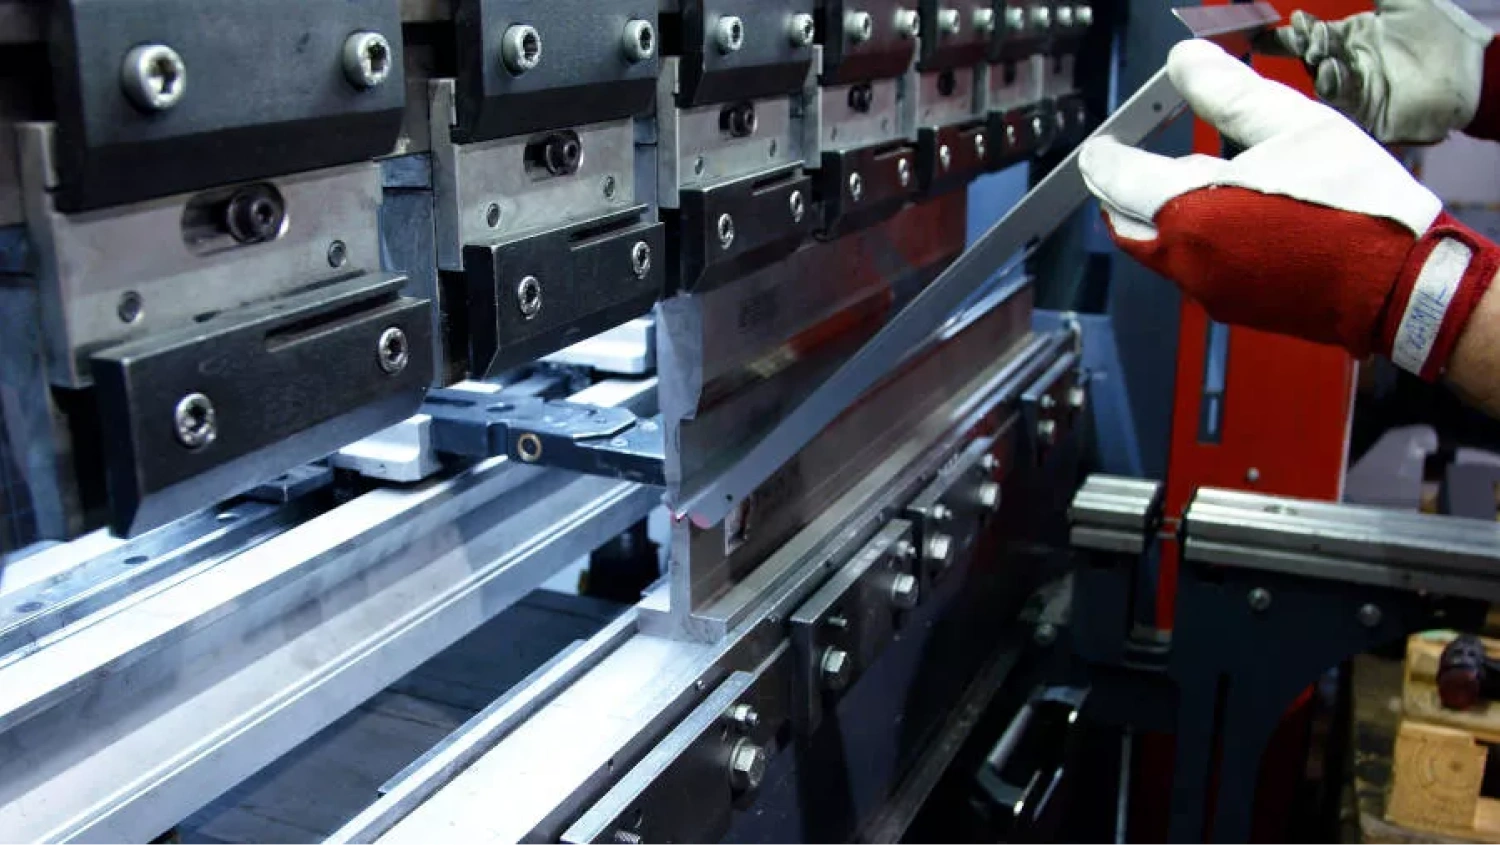
Plaatwerkbuigen verandert de geometrie van plaatwerk door kracht uit te oefenen om een bepaalde vorm te bereiken. Dit proces kan een enkele buiging of meerdere buigingen omvatten, afhankelijk van de gewenste uiteindelijke vorm. De minimale dikte van een metalen plaat die gebogen kan worden, is tot 127 mm, hoewel dit afhankelijk is van het materiaaltype en de plaatdikte.
Als algemene regel geldt dat buigradii gelijk of groter moeten zijn dan de dikte van het plaatmetaal. De buigtechniek, ook wel vormen of persen genoemd, omvat het gebruik van een persremmachine of een matrijsponssysteem om de buigingen te maken.
Waarom kiezen voor de plaatwerkbuigservice van Prolean?
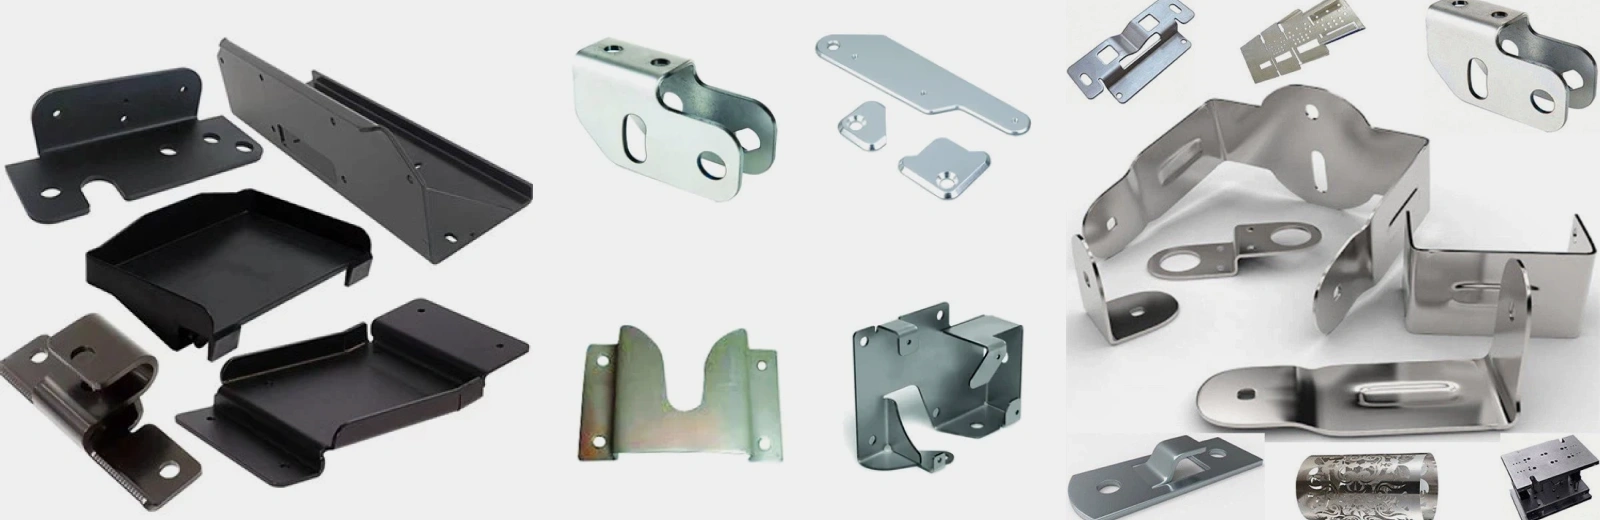
Wij kunnen uw betrouwbare productiepartner zijn voor alle soorten metalen buigonderdelen en producten. De complexe buigeigenschappen met precisie, een breed scala aan materiaalopties en maatwerkoplossingen zijn belangrijke voordelen van onze kant.
Wij kunnen uw betrouwbare productiepartner zijn voor alle soorten metalen buigonderdelen en producten. De complexe buigeigenschappen met precisie, een breed scala aan materiaalopties en maatwerkoplossingen zijn belangrijke voordelen van onze kant.
Onze mogelijkheden voor het buigen van plaatwerk
Onze geavanceerde CNC-buigapparatuur en gekwalificeerde ingenieurs werken samen bij de uitvoering Luchtbuigen, V-buigen, roterend buigen, vouwen, munten en verschillende andere buigprocessen .
Onze plaatwerkerij biedt zowel handmatige als geautomatiseerde buigprocessen met compatibele gereedschappen, afgestemd op uw behoeften en budget.
1. Handmatig buigen
Handmatige buigmethoden zijn geschikt voor kleinschalige producties, waarbij op maat gemaakte onderdelen door vakkundige operators worden vervaardigd.
2. Geautomatiseerd buigen
Wij bieden CNC- en robotbuigmachines voor nauwkeurige, herhaalbare resultaten die ideaal zijn voor complexe ontwerpen en grootschalige productie. De geautomatiseerde buigapparatuur van Prolean is:
Probeer Prolean nu!
Materialen voor het buigen van plaatmetaal
Aluminium is een superieur metaal in termen van sterkte-gewichtsverhouding. Het biedt een hoge bewerkbaarheid, ductiliteit en thermische en elektrische geleidbaarheid. Onderdelen met aluminium worden ook zeer goed bestand tegen corrosie.
Subtypen: 5052, 5083, 6061, 6082
Meer details >>
Gouden glanzende kleur, lage wrijving, uitstekende bewerkbaarheid en hoge elektrische en thermische geleidbaarheid. Messing kan eenvoudig worden bewerkt en is de beste keuze voor toepassingen met lage wrijving.
Subtypen: C360, H59, H62
Meer details >>
Het biedt een goede sterkte en hardheid, uitstekende corrosieweerstand en superieure warmte- en thermische geleidbaarheid. Het heeft ook een zeer aantrekkelijke esthetiek.
Subtypen: 101, C110
Meer details >>
Hoge mechanische sterkte, taaiheid, weerstand tegen slijtage en vermoeidheid en stevigheid. Naast koolstof kunnen andere legeringselementen worden toegevoegd, afhankelijk van de benodigde mechanische en fysische eigenschappen.
Subtypen: 1018, SPCC
Meer details >>
Hoge mechanische sterkte, thermische, slijtage- en corrosieweerstand. Roestvrij staal is goedkoop en kan gemakkelijk worden bewerkt. Onderdelen gemaakt van roestvrij staal zijn duurzaam en verliezen die sterkte niet na verloop van tijd.
Subtypen: 301, 304, 316
Meer details >>
Koolstofstaal is een zeer sterke ijzerlegering met uitstekende hardheid en ductiliteit. Het is geschikt voor buigonderdelen met hoge impact. Ondertussen kan het coaten of polijsten worden uitgevoerd om de corrosieweerstand te vergroten.
Subtypen: 1008, 1020, 1045, 4130, 4340.
Titanium is een sterk en toch lichtgewicht materiaal. Het biedt een hoge sterkte-gewichtsverhouding, corrosieweerstand, uitzonderlijke hardheid, biocompatibiliteit en goede ductiliteit.
Subtypen: Titanium Ti-6Al-4V, Ti-3Al-2.5V en Ti-0.3Mo-0.8Ni.
Meer details >>
Aluminium is een superieur metaal in termen van sterkte-gewichtsverhouding. Het biedt een hoge bewerkbaarheid, ductiliteit en thermische en elektrische geleidbaarheid. Onderdelen met aluminium worden ook zeer goed bestand tegen corrosie.
Subtypen: 5052, 5083, 6061, 6082
Meer details >>
Gouden glanzende kleur, lage wrijving, uitstekende bewerkbaarheid en hoge elektrische en thermische geleidbaarheid. Messing kan eenvoudig worden bewerkt en is de beste keuze voor toepassingen met lage wrijving.
Subtypen: C360, H59, H62
Meer details >>
Het biedt een goede sterkte en hardheid, uitstekende corrosieweerstand en superieure warmte- en thermische geleidbaarheid. Het heeft ook een zeer aantrekkelijke esthetiek.
Subtypen: 101, C110
Meer details >>
Hoge mechanische sterkte, taaiheid, weerstand tegen slijtage en vermoeidheid en stevigheid. Naast koolstof kunnen andere legeringselementen worden toegevoegd, afhankelijk van de benodigde mechanische en fysische eigenschappen.
Subtypen: 1018, SPCC
Meer details >>
Hoge mechanische sterkte, thermische, slijtage- en corrosieweerstand. Roestvrij staal is goedkoop en kan gemakkelijk worden bewerkt. Onderdelen gemaakt van roestvrij staal zijn duurzaam en verliezen die sterkte niet na verloop van tijd.
Subtypen: 301, 304, 316
Meer details >>
Koolstofstaal is een zeer sterke ijzerlegering met uitstekende hardheid en ductiliteit. Het is geschikt voor buigonderdelen met hoge impact. Ondertussen kan het coaten of polijsten worden uitgevoerd om de corrosieweerstand te vergroten.
Subtypen: 1008, 1020, 1045, 4130, 4340.
Titanium is een sterk en toch lichtgewicht materiaal. Het biedt een hoge sterkte-gewichtsverhouding, corrosieweerstand, uitzonderlijke hardheid, biocompatibiliteit en goede ductiliteit.
Subtypen: Titanium Ti-6Al-4V, Ti-3Al-2.5V en Ti-0.3Mo-0.8Ni.
Meer details >>
Materialen voor het buigen van plaatmetaal Afwerkingsopties voor het buigen van plaatstaal
Voor uw plaatwerkproject bieden wij diverse mogelijkheden voor oppervlakteafwerking. Staat uw gewenste oppervlaktebehandeling hieronder niet vermeld, neem dan gerust contact met ons op contact voor meer opties.
De machinaal bewerkte of ontbraamafwerking is de standaardafwerking waarbij ongewenste spanen worden verwijderd met ontbraamgereedschap en scherpe randen worden afgeschuind om het oppervlak glad te maken (3.2 μm).
Parelstralen produceert een matte textuur en verwijdert alle sporen van bewerkingsgereedschappen. Het is van toepassing op onderdelen van ABS, aluminium, messing, roestvrij staal en staal.
Anodiseren omvat het toevoegen van een aluminiumoxidecoating aan aluminium en zijn legeringen. De lagen, die in verschillende kleuren verkrijgbaar zijn, verhogen de sterkte en beschermen het oppervlak tegen corrosie.
Poedercoaten is het elektrostatisch aanbrengen van droog poeder op het oppervlak. Het produceert een dunne laag die een uitstekende weerstand biedt tegen slijtage, corrosie en slijtage.
Fysiek wrijven van een metalen oppervlak om een glanzend oppervlak te creëren wordt een polijstende oppervlakteafwerking genoemd. Het verhoogt de reflectiviteit en heeft geen invloed op de vormvastheid van onderdelen.
Borstelen wordt bereikt door een schurende borstel op het metalen oppervlak aan te brengen, wat een unidirectionele satijnen afwerking oplevert. En het wordt niet aanbevolen voor zeer corrosieve materialen.
Soepele bewerking wordt gedaan door het bewerkingsproces te regelen, zoals voedingssnelheid en snijsnelheid. Het minimaliseert de gereedschapssporen en het risico op corrosie.
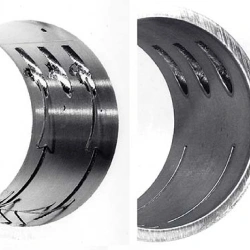
Als machinaal bewerkt of het ontbramen
De machinaal bewerkte of ontbraamafwerking is de standaardafwerking waarbij ongewenste spanen worden verwijderd met ontbraamgereedschap en scherpe randen worden afgeschuind om het oppervlak glad te maken (3.2 μm).
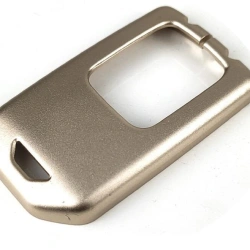
Bead gestraald
Parelstralen produceert een matte textuur en verwijdert alle sporen van bewerkingsgereedschappen. Het is van toepassing op onderdelen van ABS, aluminium, messing, roestvrij staal en staal.
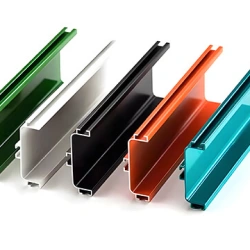
Anodiseren
Anodiseren omvat het toevoegen van een aluminiumoxidecoating aan aluminium en zijn legeringen. De lagen, die in verschillende kleuren verkrijgbaar zijn, verhogen de sterkte en beschermen het oppervlak tegen corrosie.
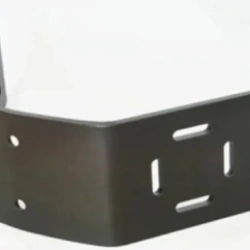
Poeder coating
Poedercoaten is het elektrostatisch aanbrengen van droog poeder op het oppervlak. Het produceert een dunne laag die een uitstekende weerstand biedt tegen slijtage, corrosie en slijtage.
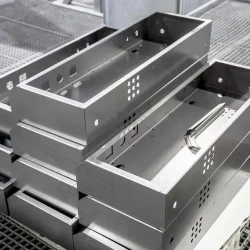
Polijsten
Fysiek wrijven van een metalen oppervlak om een glanzend oppervlak te creëren wordt een polijstende oppervlakteafwerking genoemd. Het verhoogt de reflectiviteit en heeft geen invloed op de vormvastheid van onderdelen.

Borstelen
Borstelen wordt bereikt door een schurende borstel op het metalen oppervlak aan te brengen, wat een unidirectionele satijnen afwerking oplevert. En het wordt niet aanbevolen voor zeer corrosieve materialen.
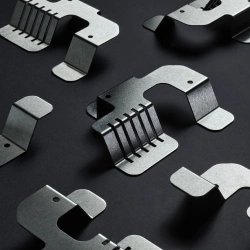
Vlotte bewerking
Soepele bewerking wordt gedaan door het bewerkingsproces te regelen, zoals voedingssnelheid en snijsnelheid. Het minimaliseert de gereedschapssporen en het risico op corrosie.
Hoe bestel ik onderdelen?
Ontvang een gratis offerte van een echte ingenieur; Zodra we uw ontwerp hebben ontvangen, zal onze ingenieur het beoordelen en u binnen een uur een offerte sturen.
Upload uw om mooie tassen te ontwerpen of e-mail onze ingenieur rechtstreeks en ontvang uw offertes binnen een uur.
Uw onderdelen worden gemaakt zodra uw bestellingen zijn bevestigd. Bovendien krijg je real-time updates van bestellingen van de productiestatus van ons ordervolgsysteem.
Nadat alle onderdelen voorbij zijn QC-inspectie , ze zullen goed verpakt zijn tegen transportongevallen. Dan zijn uw aangepaste onderdelen dat geleverd rechtstreeks naar uw deur.
: Over het algemeen evalueren we de productie en brengen we binnen zes uur offertes uit. Als u binnen 1 uur een dringendere offerte nodig heeft, neem dan rechtstreeks contact met ons op via onze functionaris WhatsApp account of Bel ons voor onmiddellijke communicatie.
- 01
Hoe bestel ik onderdelen?
Ontvang een gratis offerte van een echte ingenieur; Zodra we uw ontwerp hebben ontvangen, zal onze ingenieur het beoordelen en u binnen een uur een offerte sturen. - 02
Ontvang onmiddellijk een offerte
Upload uw om mooie tassen te ontwerpen of e-mail onze ingenieur rechtstreeks en ontvang uw offertes binnen een uur. - 03
Start de productie
Uw onderdelen worden gemaakt zodra uw bestellingen zijn bevestigd. Bovendien krijg je real-time updates van bestellingen van de productiestatus van ons ordervolgsysteem. - 04
Ontvang uw deel
Nadat alle onderdelen voorbij zijn QC-inspectie , ze zullen goed verpakt zijn tegen transportongevallen. Dan zijn uw aangepaste onderdelen dat geleverd rechtstreeks naar uw deur. - 05: Over het algemeen evalueren we de productie en brengen we binnen zes uur offertes uit. Als u binnen 1 uur een dringendere offerte nodig heeft, neem dan rechtstreeks contact met ons op via onze functionaris WhatsApp account of Bel ons voor onmiddellijke communicatie.
Buigtoleranties van plaatstaal
3 manieren om perfectie te garanderen
Metalen: ISO-2768 fH (fijn)
Kunststoffen: ISO-2768 mK (medium)
Toleranties voor metrische schroefdraad: ISO 965-1 standaard UN-schroefdraadtoleranties: ASME B1.1-2003 standaard
Opruwen: ISO13444:2012 standaard.
Onze fabriek is ISO 9001:2015 gecertificeerd
Constante visuele inspectievoorwaarden
Kwantificering van cosmetische oppervlaktekwaliteit
Procesvereisten
Onderdeelreiniging en bescherming
Inspectie bevestiging
Dimensionale bevestiging
Uiterlijk bevestiging
Kwaliteitsdocumentatie
Standaarden
Metalen: ISO-2768 fH (fijn)
Kunststoffen: ISO-2768 mK (medium)
Toleranties voor metrische schroefdraad: ISO 965-1 standaard UN-schroefdraadtoleranties: ASME B1.1-2003 standaard
Opruwen: ISO13444:2012 standaard.
Onze fabriek is ISO 9001:2015 gecertificeerd
Inspectie en bescherming
Constante visuele inspectievoorwaarden
Kwantificering van cosmetische oppervlaktekwaliteit
Procesvereisten
Onderdeelreiniging en bescherming
Kwaliteitsinspectierapport
Inspectie bevestiging
Dimensionale bevestiging
Uiterlijk bevestiging
Kwaliteitsdocumentatie
Richtlijnen voor het buigen en vormen van plaatwerk
Wij stellen de volgende ontwerpregels voor om de metalen onderdelen te buigen binnen ons tolerantiebereik van precies ± 0.25 mm in lengte en ±1 °.
K-factor
Het is de verhouding tussen de afstand van de neutrale as en de plaatdikte. Handhaaf de K-factor binnen een bereik van 0.25 tot 0.5.
Uniforme wanddikte
Houd de wanddikte van buigdelen gedurende het hele ontwerp consistent. Prolean, we kunnen 8 mm gebruiken bij het ponsen van losse vellen. Als u uitvoerbare verzinkboren met tegenboringen in ontwerp heeft, moet u deze nabewerken.
Buigstraal
De minimale binnenbuigradius moet minimaal gelijk zijn aan de dikte van de plaat.
Afstand tussen gat en buigpositie
De minimale afstand tussen het gat en de buigpositie moet 2.5 x plaatdikte (t) zijn.
C-kanaal & U-kanaal
Als uw buigontwerp een C- of U-kanaal bevat, heeft elke flenslengte de helft van de kanaalbasis nodig. Als de basis bijvoorbeeld 4″ is, mag de flens aan beide zijden maximaal 2″ lang zijn.
Filets
Voeg afrondings- en afschuiningsvuller toe in de scherpe hoeken. De vulmaat moet Filets zijn met de helft van de plaatdikte.
Inkeping en tabbladen
De minimale tabgrootte kan gelijk zijn aan de dikte van het vel, maar mag niet groter zijn dan vijf keer de dikte (t). Aan de andere kant is het minimale en maximale bereik van de tabgrootte 2 tot 5 keer de veldikte.
Probeer Prolean nu!
CNC-kunststoftoepassingen
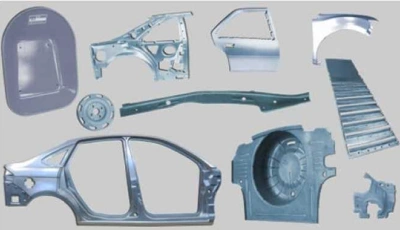
Het buigen van plaatwerk is essentieel voor de productie van auto-onderdelen zoals carrosseriepanelen, frames en beugels. Het zorgt voor een goede pasvorm en structurele integriteit, waardoor precisie en duurzaamheid cruciaal zijn in de productie van voertuigen.
Het buigen van plaatmetaal is cruciaal voor het vormen van luchtkanalen en ventilatiepijpen in HVAC-systemen. Het zorgt voor een goede luchtstroom en installatie voor zowel standaard- als gespecialiseerde systemen.
Het buigen van plaatmetaal is essentieel in de bouw voor het maken van dakpanelen, gevelbekleding en loodslabben. Deze componenten bieden structurele ondersteuning en beschermen tegen de elementen, waardoor de duurzaamheid van het gebouw wordt verbeterd.
Plaatwerkbuigen wordt gebruikt om computerkasten, tv-behuizingen en andere consumentenelektronica te vormen. Het zorgt voor sterke, beschermende behuizingen met een moderne, strakke uitstraling.
Automobielsector
Het buigen van plaatwerk is essentieel voor de productie van auto-onderdelen zoals carrosseriepanelen, frames en beugels. Het zorgt voor een goede pasvorm en structurele integriteit, waardoor precisie en duurzaamheid cruciaal zijn in de productie van voertuigen.
Automobielsector 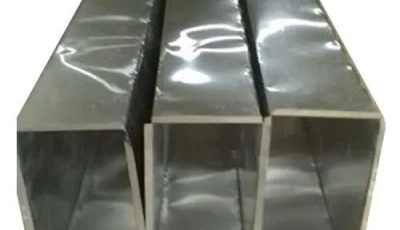
HVAC-systemen
Het buigen van plaatmetaal is cruciaal voor het vormen van luchtkanalen en ventilatiepijpen in HVAC-systemen. Het zorgt voor een goede luchtstroom en installatie voor zowel standaard- als gespecialiseerde systemen.
HVAC-systemen 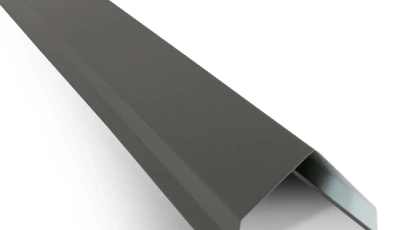
constructie
Het buigen van plaatmetaal is essentieel in de bouw voor het maken van dakpanelen, gevelbekleding en loodslabben. Deze componenten bieden structurele ondersteuning en beschermen tegen de elementen, waardoor de duurzaamheid van het gebouw wordt verbeterd.
constructie 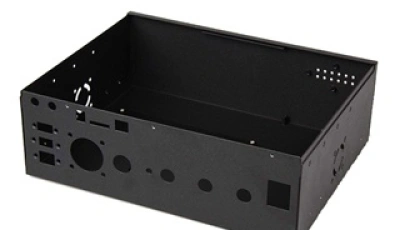
Elektronica
Plaatwerkbuigen wordt gebruikt om computerkasten, tv-behuizingen en andere consumentenelektronica te vormen. Het zorgt voor sterke, beschermende behuizingen met een moderne, strakke uitstraling.
Elektronica Technologie-overzicht
Als u buigservice nodig heeft voor uw project, Proleanis waar u uw onderdelen kunt laten maken op basis van nauwkeurige buigbewerkingen.
Het vermogen om voorwerpen te buigen hangt af van hun dikte, het soort materiaal en het beoogde gebruik. Nauwkeurig buigen om aan uw behoeften te voldoen is moeilijk, maar Prolean's maakt het eenvoudig. Dankzij ons geavanceerde machinepark en gekwalificeerde ingenieurs voldoen wij continu aan uw kwaliteits-, service- en leveringsnormen.
Buigen is het fabricageproces waarbij plaatwerk in gewenste vormen wordt omgezet door druk langs een as uit te oefenen. De vorm ontstaat tijdens het buigproces door plastische vervorming in de buigpositie.
De traditionele buigmachines hebben moeite om de juiste buighoeken te verkrijgen en het kan lang duren voordat ze onder de juiste hoek draaien, aangezien ze talloze Hits & Trial Steps moeten ondergaan. Terwijl CNC-buigmachines werken volgens voorgeprogrammeerde instructies en de instelling van verschillende buighoeken mogelijk maken volgens de gewenste buigposities, zijn ze sneller en nauwkeuriger.
De CNC-buigmethode produceert exacte afmetingen volgens het geüploade CAD-bestand, omdat deze techniek meer geautomatiseerd en nauwkeuriger is in het buigen van plaatstaal dan traditionele. De plaat wordt gevormd met behulp van een hydraulisch mechanisme (persrem) dat de computer volledig kan aansturen.
Bij luchtbuiging, de buitenranden van een matrijs en ponspunt worden gebruikt om de bocht op plaatwerk te maken. Omdat het aanzienlijk minder tonnage vereist om te buigen dan andere vormen van buigen, is het het populairst onder fabrikanten. Bovendien biedt luchtbuigen meer flexibiliteit in vorm en buigradius.
Er worden roterende cilinders met een V-opening gebruikt roterend buigen. Het wordt gebruikt wanneer een buighoek groter dan 900 vereist is. Voor voorgelakte of beschadigde oppervlakken werkt het het beste. De rol buigen proces wordt gebruikt voor platen en staven. Het primaire doel van dit proces is om een kromme staaf in de rechte plaat te krijgen.
kegelen produceert een consistente buiging over een werkstuk van plaatstaal, zoals munten die uniform van vorm zijn. Het is een eenvoudig proces waarbij plaatwerk tussen de pons en de matrijs wordt gestanst. Met Coining kan een kleine tolerantie en een hoge mate van reproduceerbaarheid worden bereikt. Bovendien kan de binnenradius tot elk gewenst niveau worden verkleind.
Vouwen, vegen, joggen en elastomeer zijn de andere soorten buigen die bij de productie worden gebruikt.
CNC buigen wordt in verschillende industrieën gebruikt om verschillende apparaten en onderdelen te maken. Sommigen van hen omvatten;
Introductie
Als u buigservice nodig heeft voor uw project, Proleanis waar u uw onderdelen kunt laten maken op basis van nauwkeurige buigbewerkingen.
Het vermogen om voorwerpen te buigen hangt af van hun dikte, het soort materiaal en het beoogde gebruik. Nauwkeurig buigen om aan uw behoeften te voldoen is moeilijk, maar Prolean's maakt het eenvoudig. Dankzij ons geavanceerde machinepark en gekwalificeerde ingenieurs voldoen wij continu aan uw kwaliteits-, service- en leveringsnormen.
Buigen is het fabricageproces waarbij plaatwerk in gewenste vormen wordt omgezet door druk langs een as uit te oefenen. De vorm ontstaat tijdens het buigproces door plastische vervorming in de buigpositie.
De traditionele buigmachines hebben moeite om de juiste buighoeken te verkrijgen en het kan lang duren voordat ze onder de juiste hoek draaien, aangezien ze talloze Hits & Trial Steps moeten ondergaan. Terwijl CNC-buigmachines werken volgens voorgeprogrammeerde instructies en de instelling van verschillende buighoeken mogelijk maken volgens de gewenste buigposities, zijn ze sneller en nauwkeuriger.
De CNC-buigmethode produceert exacte afmetingen volgens het geüploade CAD-bestand, omdat deze techniek meer geautomatiseerd en nauwkeuriger is in het buigen van plaatstaal dan traditionele. De plaat wordt gevormd met behulp van een hydraulisch mechanisme (persrem) dat de computer volledig kan aansturen.
Soorten buigen
Bij luchtbuiging, de buitenranden van een matrijs en ponspunt worden gebruikt om de bocht op plaatwerk te maken. Omdat het aanzienlijk minder tonnage vereist om te buigen dan andere vormen van buigen, is het het populairst onder fabrikanten. Bovendien biedt luchtbuigen meer flexibiliteit in vorm en buigradius.
Er worden roterende cilinders met een V-opening gebruikt roterend buigen. Het wordt gebruikt wanneer een buighoek groter dan 900 vereist is. Voor voorgelakte of beschadigde oppervlakken werkt het het beste. De rol buigen proces wordt gebruikt voor platen en staven. Het primaire doel van dit proces is om een kromme staaf in de rechte plaat te krijgen.
kegelen produceert een consistente buiging over een werkstuk van plaatstaal, zoals munten die uniform van vorm zijn. Het is een eenvoudig proces waarbij plaatwerk tussen de pons en de matrijs wordt gestanst. Met Coining kan een kleine tolerantie en een hoge mate van reproduceerbaarheid worden bereikt. Bovendien kan de binnenradius tot elk gewenst niveau worden verkleind.
Vouwen, vegen, joggen en elastomeer zijn de andere soorten buigen die bij de productie worden gebruikt.
CNC buigen wordt in verschillende industrieën gebruikt om verschillende apparaten en onderdelen te maken. Sommigen van hen omvatten;
Veelgestelde vragen over het buigen van plaatmetaal
Er is geen beste methode voor het buigen van plaatmetaal, aangezien alle methoden zijn ontworpen om bepaalde taken uit te voeren om de gewenste resultaten te krijgen. De ideale techniek varieert afhankelijk van het type materiaal, de dikte en de uiteindelijke vorm die gewenst is. De keuze van de juiste techniek zal in grotere mate afhangen van het eindgebruik en de ontwerpvereisten van het project.
Werken met plaatmetaal vereist meestal buigen en dit is niet eenvoudig, vooral niet als het metaal dik is, zoals staal. Maar als je eenmaal de juiste technieken kent en de juiste gereedschappen gebruikt, wordt het een stuk eenvoudiger. Het buigproces en de gereedschappen die in het proces worden gebruikt, zijn gemakkelijk te begrijpen wanneer het wordt afgebroken.
Plaatwerk buigen kan op verschillende manieren worden gedaan en elk van de methoden is bedoeld voor een bepaald gebruik. Enkele van de meest toegepaste technieken zijn Air Bending, Bottom Bending, Coining, Folding, Wiping, Rolling, Rotary Bending, Three Point Bending en Joggling. Ze zijn allemaal op verschillende manieren nuttig en worden aanbevolen voor een project, afhankelijk van het benodigde nauwkeurigheidsniveau, de dikte van het materiaal en het type ontwerp.
Plaatmetaal buigen is een proces van het buigen van het metaal naar de gewenste hoek of vorm, terwijl plaatmetaal stansen een matrijs gebruikt om het metaal in de gewenste vorm te snijden of te vormen. Buigen verandert de vorm van het metaal zonder dat er een deel van afgesneden of afgeschaafd hoeft te worden, terwijl er bij het stansen altijd een snij- of hervormproces plaatsvindt met behulp van een matrijs en een pons.
De meest voorkomende buigproblemen zijn onder andere terugveren, waarbij het gebogen metaal terugkeert naar zijn oorspronkelijke vorm en scheuren, wat het gevolg is van een te kleine buigradius of de broosheid van het materiaal. Al deze problemen kunnen worden opgelost bij het ontwerpen van de buiging en bij het kiezen van de juiste materialen.
Wat is de meest geschikte techniek voor het buigen van plaatmetaal?
Er is geen beste methode voor het buigen van plaatmetaal, aangezien alle methoden zijn ontworpen om bepaalde taken uit te voeren om de gewenste resultaten te krijgen. De ideale techniek varieert afhankelijk van het type materiaal, de dikte en de uiteindelijke vorm die gewenst is. De keuze van de juiste techniek zal in grotere mate afhangen van het eindgebruik en de ontwerpvereisten van het project.
Hoe gemakkelijk is het om plaatmetaal te buigen?
Werken met plaatmetaal vereist meestal buigen en dit is niet eenvoudig, vooral niet als het metaal dik is, zoals staal. Maar als je eenmaal de juiste technieken kent en de juiste gereedschappen gebruikt, wordt het een stuk eenvoudiger. Het buigproces en de gereedschappen die in het proces worden gebruikt, zijn gemakkelijk te begrijpen wanneer het wordt afgebroken.
Wat zijn de verschillende methoden voor het buigen van plaatmetaal?
Plaatwerk buigen kan op verschillende manieren worden gedaan en elk van de methoden is bedoeld voor een bepaald gebruik. Enkele van de meest toegepaste technieken zijn Air Bending, Bottom Bending, Coining, Folding, Wiping, Rolling, Rotary Bending, Three Point Bending en Joggling. Ze zijn allemaal op verschillende manieren nuttig en worden aanbevolen voor een project, afhankelijk van het benodigde nauwkeurigheidsniveau, de dikte van het materiaal en het type ontwerp.
Wat is het verschil tussen plaatbuigen en stansen?
Plaatmetaal buigen is een proces van het buigen van het metaal naar de gewenste hoek of vorm, terwijl plaatmetaal stansen een matrijs gebruikt om het metaal in de gewenste vorm te snijden of te vormen. Buigen verandert de vorm van het metaal zonder dat er een deel van afgesneden of afgeschaafd hoeft te worden, terwijl er bij het stansen altijd een snij- of hervormproces plaatsvindt met behulp van een matrijs en een pons.
Wat zijn veelvoorkomende problemen bij het buigen van plaatwerk?
De meest voorkomende buigproblemen zijn onder andere terugveren, waarbij het gebogen metaal terugkeert naar zijn oorspronkelijke vorm en scheuren, wat het gevolg is van een te kleine buigradius of de broosheid van het materiaal. Al deze problemen kunnen worden opgelost bij het ontwerpen van de buiging en bij het kiezen van de juiste materialen.
Gerelateerde blog
Augustus 28, 2026
Plasmasnijden van metaal voor roestvrij staal, aluminium, titanium en andere geleidende metalen.
Juni 25, 2026
Aluminiumstansen wordt gebruikt voor het maken van lichtgewicht beugels, afdekkingen en behuizingen voor elektronica.
Juni 25, 2026
Metaalstempelen en -vormen worden gebruikt voor het maken van beugels, panelen, klemmen en andere metalen onderdelen.
Plasmasnijden van metaal: proces, materialen, voordelen en toepassingen
Augustus 28, 2026
Plasmasnijden van metaal voor roestvrij staal, aluminium, titanium en andere geleidende metalen.
Plasmasnijden van metaal: proces, materialen, voordelen en toepassingen 
Aluminiumstempelen: complete gids voor processen, matrijzen en onderdelen
Juni 25, 2026
Aluminiumstansen wordt gebruikt voor het maken van lichtgewicht beugels, afdekkingen en behuizingen voor elektronica.
Aluminiumstempelen: complete gids voor processen, matrijzen en onderdelen 
Een vergelijkende gids over metaalstempelen en -vormen
Juni 25, 2026
Metaalstempelen en -vormen worden gebruikt voor het maken van beugels, panelen, klemmen en andere metalen onderdelen.
Een vergelijkende gids over metaalstempelen en -vormen Laat uw onderdelen vandaag nog maken
Alle uploads zijn veilig en vertrouwelijk.
NEXT STEP
Ready for an engineer to review your drawing?
Send the CAD file, quantity, material and critical requirements.