
MANUFACTURING SERVICE
數控加工零件:類型、材料和設計指南
- Engineer reviewed
- ISO 9001:2015
- Drawing confidentiality
materials
什麼是CNC加工零件?
數控加工鋼製零件
數控加工零件是指利用電腦控制的工具機,從實心工件上移除材料而製成的零件。工具機依照預先設定的刀具路徑,將坯料切割成所需的形狀和尺寸。
典型的零件可能以鋁塊、鋼棒、黃銅坯料或工程塑膠為原料。銑刀可以去除材料,形成凹槽、槽口、台階和平面。鑽頭用於鑽孔,而攻絲工具則用於製造內螺紋。
零件的幾何形狀決定了所採用的加工方法。許多棱柱形零件可以在三軸銑床上加工,而四軸機床可以旋轉工件以加工其他面。五軸機床可最大限度地減少加工複雜傾斜曲面時更換夾具的次數。
除了大量生產的零件外,CNC加工的零件還可以是包含複雜特徵的客製化組件。閥體的單一表面可能需要進行以下加工: 按需製造 例如銑削、鑽孔、鏜孔和攻絲,而軸只能進行車削和攻絲。
典型的零件可能以鋁塊、鋼棒、黃銅坯料或工程塑膠為原料。根據零件的幾何形狀,可能需要進行銑削、車削、鑽孔、鏜孔、攻牙或其他機械加工操作。
CNC 加工部件
數控加工零件是指利用電腦控制的工具機,從固體材料上移除材料而製成的零件。數控工具機預先編程,設定所需的形狀和尺寸,然後控製材料在工具機內移動,完成切削加工。
所用材料可以是金屬棒材、板材、塊材或塑膠坯料。數控加工可透過車削、銑削、鑽孔、鏜孔和攻絲等方式去除材料。
例如,鋼軸可以是圓棒。機器可以旋轉到兩端並車削成各種直徑,還可以切割凹槽、鑽孔和加工螺紋。鋁製外殼可能需要進行端面加工、型腔銑削、鑽孔和攻絲。
立即嘗試 Prolean!
整個流程始於CAD模型和工程圖。設計人員會指定組件的幾何形狀、尺寸、材料、表面處理等。
設計也應考慮零件的固定和加工方式。型腔深度、窄槽、內部特徵和難以觸及的表面都會影響刀具的選擇和組裝。
例如,加工深凹槽可能需要使用較長的切削刀具。如果不需要達到最大深度,設計者可以提供合適的加工通道或減少加工深度。
設計完成後,數控程式設計人員會將加工順序寫入CAM軟體。程式設計人員會選擇合適的刀具,並確定每個特徵的切削方式。
通常,刀具路徑會先進行去除大量材料的操作,然後透過精加工作業完成基本形狀。
如果需要對殼體進行機械加工,程式設計人員可能需要先從毛坯開始,然後粗加工出外形輪廓和凹槽。根據圖紙,鑽孔、攻牙和精加工之後,可以進行以下操作。
操作員根據預定的製程設定CNC工具機。將切削刀具裝入機床,並將工件夾持在虎鉗或卡盤中,或安裝在夾具或其他合適的工件夾持裝置中。
然後確定工件座標系和刀具補償位置。這些位置指示了機床上刀具和工件的位置。
操作員也會監控刀具在第一次切削行程之前的幾個行程中的運動情況。這有助於在刀具偏移、刀具位置和設定問題影響零件加工之前將其檢測出來。
數控機床隨後執行所需的加工程序。操作員觀察切割過程,並在生產過程中對零件進行檢驗。
檢驗可以在關鍵工序之後進行,而不是在零件加工完成後進行。例如,鏜孔後,可以測量關鍵孔徑,然後進行下一道工序。
使用合適的測量工具,對工程零件進行檢驗,以確保其符合工程圖的要求。檢驗工具包括卡尺、千分尺、內徑規、高度規、座標測量機等。
當圖紙與工具機和刀具的加工能力相符時,數控加工零件的生產就更加容易。一些細微的設計差異可能會導致需要額外的裝夾、使用較小的刀具,或增加額外的檢驗工作。
首先確定影響零件功能的尺寸,例如孔徑、定位孔、軸配合和配合面。其他尺寸通常可以按照圖面上標示的通用公差繪製。
例如,如果某個硬體零件並非用於外部尺寸,那麼嚴格的公差對該零件並無益處。它仍然可以用於檢驗工作,但可能需要額外的精加工。
大型工件需要足夠的空間來容納夾具、刀具、主軸和刀具運動。當使用長刀具加工較深的特徵時,也可能出現高度問題。
確保設計尺寸不要過大,或加工的最深部分不要太深。稍微調整型腔深度,或許可以使用更短、更容易維護的刀具。
選擇材料時切勿僅以強度為標準。務必考慮零件實際承受的各種環境因素,例如硬度、剛性、化學腐蝕、工作溫度、熱脹冷縮以及表面狀況。
如果材料阻力過大,會增加加工時間和刀具磨損。如果零件尺寸非常接近,而材料的熱穩定性又不好,也可能導致加工問題。
刀具必須與工件直接接觸。在深而窄的凹槽、內半徑極小的區域以及封閉空間內,可能需要使用短柄或長柄刀具。
盡可能使用更寬的開口和更大的內角半徑。通常情況下,使用較大的刀具比用力塞進孔中的小型刀具更容易操作。
檢查機械師加工的零件。如果機器設定能夠加工出多個相關特徵,則減少重新定位和校準工作量即可。
避免將關鍵特徵放置在組件的不同側面。如果組件必須翻轉,請為第二次安裝提供乾淨的表面或定位特徵。
毛坯必須留有足夠的材料,以便對成品表面進行精細打磨。具體餘裕取決於毛坯的狀況、零件的尺寸、所用材料以及加工過程的類型。
不應該對所有CNC工具機加工的零件都採用統一的餘裕。如果餘量過少,表面將無法精加工;如果餘裕過多,則需要去除更多材料。
對於數控加工零件,簡單且經濟高效的變更通常包括功能公差、可用特徵、合適的材料選擇、更少的設定和合理的庫存尺寸。
立即嘗試 Prolean!
這些規則涉及直接影響銑刀進入、穿過和離開零件方式的特徵。
內角半徑部分
使用普通銑刀無法銑出直角內角,切削刃處總是帶有圓弧半徑。
使用能夠滿足配合特徵的最大半徑。如果需要較小的角落,則加工操作可能需要使用較小的刀具並進行額外的刀具路徑操作。
厚壁構件的幾何結構
高而細長的壁面在切削壓力下會發生移動。這將導致壁面變形、顫動或切削後尺寸變化。
盡可能增加壁厚和/或降低無支撐壁的高度。另一種方法是使用支撐肋來增加剛度,而無需增加整個構件的厚度。
深腔銑削
在深槽加工中需要使用更長的切削刀具。刀具越長,就越難控制其偏轉。
對於大多數數控零件,型腔深度應保持在約 腔體寬度的四倍 較深的凹槽需要更長的刀具,這些刀具在切削過程中更容易彎曲和振動。此外,深凹槽中的切屑也更難清除。加寬凹槽可以使刀具更好地進入,並為切屑清除提供更多空間。
零件上刻有文字
增加對零件主要形狀沒有影響的切割工序。如有必要,簡化標識字母。
凸起或浮雕文字的加工難度較高,因為刀具必須去除文字周圍的材料。而雕刻文字通常更簡單快捷,因為刀具只需將文字刻入表面即可。
在設計用於數控加工的零件時,需要考慮一些限制因素。某些形狀無法使用標準數控刀具高效加工。這些限制因素應在零件生產前進行評估。
加工出的表面形貌取決於刀具的形狀。平底銑刀適用於加工平底型腔,而球頭銑刀則適用於加工弧形型腔。
物體內部的邊角也採用相同的半徑,呈圓角。這種針對標準刀具尺寸設計的特性,為機械師提供了更多刀具設計的選擇。
工具必須能夠暢通無阻地接觸工件表面。封閉區域、較深的側面特徵或凹槽都可能阻礙這條路徑。
如果無法透過任何現有途徑實現該功能,則可能需要不同的工具、組裝技術或製造流程。
刀具直徑越小、長度越長,切割時越容易彎曲。這會影響最終產品質量,並增加刀具故障的風險。若條件允許,應使用直徑較大、刀臂長度盡可能短的刀具。
切割過程中,工件也可能發生振動。這種情況常見於壁薄、肋窄以及切割區域後方壁材殘留較少的區域。
在這些部位提供足夠的支撐以承受切削力。工件夾具應允許加工者在不阻塞工件的情況下加工待加工特性。
數控加工零件通常根據其生產所需的加工方式進行分類。零件可能主要透過銑削、車削、鑽孔或電火花加工 (EDM) 等方式製造。有些零件需要經過不只一道工序才能完成。
具有平面、凹槽、槽口、孔、台階和非圓形輪廓的零件通常採用銑削加工。當切削刀具在零件的各個區域移動時,工件保持穩定。
通常包括安裝板、支架、外殼、夾具、蓋子和機器底座。
例如,一個帶有凹槽、多個螺紋孔和螺栓孔陣列的安裝板通常是透過銑削和鑽孔的方式加工而成。如果還需要在其他面上加工這些特徵,則加工方案可能會指定額外的零件位置。
CNC車削零件
車削零件主要為圓形,加工過程中材料在刀具作用下旋轉。典型零件包括軸、銷、襯套、套筒、墊片、環箍等。 精密獎杯製造 以及螺紋接頭。
車削是加工沿單一中心軸線具有多個特徵的零件的理想製程。例如,一根軸可能具有不同的外徑、溝槽或螺紋,以及中心孔。所有這些特徵都可以在同一次車削操作中完成。
數控鑽孔零件
鑽孔和鏜孔的區別在於,鏜孔是將現有的孔加工成更精確的直徑和幾何形狀,而鑽孔則是用來創建一個孔的。
當孔是配合特徵的組成部分時,這種差異就至關重要了。有時,間隙孔只需鑽孔即可;而有時,則可能需要擴大精密孔或增加軸承座。
常見應用包括機械外殼、引擎零件、閥體、液壓零件和軸承座。
電火花加工零件
當使用傳統切削工具難以加工出所需特性時,可採用電火花加工 (EDM)。此製程利用放電去除導電材料。
它適用於加工小型內部特徵、狹窄槽口、精細型腔以及硬化刀具零件。例如,如果合適的銑刀無法觸及,則加工狹窄的內部特徵會非常困難。在這種情況下,可能需要修改設計以改善刀具的加工空間。電火花加工 (EDM) 可以實現這一點,而無需將小型切削刀具置於不合適的加工環境中。
雷射切割主要用於切割平板和板材零件,這些零件只需要切割成輪廓、孔或槽。
常用組件包括面板、支架、蓋板、墊板和外殼。
雷射切割後的毛坯還可以加工成其他數控產品。例如,可以先用雷射切割出板材的外形,然後再進行機械加工,形成凹槽、螺紋孔或精密加工的表面。
客製化零件是根據圖紙而非產品目錄中的零件設計進行加工的。零件的形狀和所需性能決定了所需的加工過程。
一個零件可以參與車削、銑削、鑽孔、攻牙、鏜孔、電火花加工和精加工等工序。例如,一個圓形殼體可以先旋轉加工出主直徑和內孔,然後再銑削出安裝平面,最後鑽孔形成所需的孔型。
這類工作的關鍵在於為每個特徵搭配合適的製程。但並非總是能夠為每個特徵都採用單獨的工藝流程,尤其是當零件包含圓形、扁平、內部和精細等多種特徵時。
選擇合適的材料取決於部件需要承受的負荷。強度、重量、耐腐蝕性、耐磨性、耐溫性、電氣性能和加工要求都會影響材料的選擇。
材料
實用建議
鋁合金
• 適用於輕量外殼、支架、板材、結構件等。 農業機械零件 . • 適用於需要快速去除材料的零件 • 當成品表面需要額外保護時,可考慮進行陽極處理
不銹鋼
• 適用於暴露於潮濕、清潔劑或腐蝕性環境的零件 • 適用於食品加工及醫療設備 • 根據所需的耐腐蝕性和機械強度選擇牌號
鋼鐵
• 適用於軸、齒輪、刀具及承重機械部件 • 適用於需要硬度和耐磨性的場合 • 若成品零件需要更高的硬度,請考慮進行熱處理。
鈦
• 適用於那些需要在不降低強度的前提下減輕重量的零件。 • 適用於特定的航空航太和醫療應用 • 加工計畫需仔細規劃,因為熱和刀具磨損會增加加工難度。
工程塑料
• POM:滑動部件、襯套、齒輪 • 尼龍:需要高韌性的易損件 • 聚四氟乙烯 (PTFE):密封件和低摩擦部件 • PEEK:適用於暴露於高溫和腐蝕性化學物質環境中的零件 • ABS/PC:輕質外殼和蓋板
複合材料
• 適用於需要輕量化和高剛性的場合。 • 碳纖維複合材料適用於輕質結構部件 玻璃纖維複合材料適用於需要高剛性和耐環境性能的應用。 • 使用合適的工具來減少纖維拔出和分層
立即嘗試 Prolean!
數控加工為生產精確、一致且針對特定應用的零件提供了實際優勢。
一家合格的CNC工具機供應商應該能夠全面展示其從設計到最終產品在加工、檢驗、材料和交付等方面的運作方式。不要只專注於價格或交貨期,也要了解供應商的實際流程。
確認供應商在生產相同材料、幾何形狀和公差的零件方面擁有經驗。例如,加工 6061 鋁合金的製程與加工具有深凹槽和嚴格位置公差的小型零件(例如 Ti-6Al-4V)的製程截然不同。
高效率的供應商需要熟悉刀具選擇、工件夾持、加工順序和切削條件。在投入生產之前,應該與他們討論加工複雜特徵的方案,而不是等到加工過程中才提出要求。
品質控制應與圖紙要求相符。關鍵直徑可用千分尺測量,特徵位置可用高度規測量,螺紋孔可用螺紋規測量,複雜尺寸和位置公差可用三坐標測量機 (CMM) 檢測。
如果是精密零件,請詢問出貨前會進行哪些檢查。典型的檢查包括:
如果生產訂單量很大,可以使用檢驗報告或三坐標測量機報告來記錄關鍵特徵的尺寸。
確保供應商定期使用您指定的材料,並能在需要時提供材料追溯資訊。不同材料對刀具磨損、切削速度、冷卻液、毛邊形成和表面光潔度的影響。
例如,不銹鋼的加工方式與鋁不同,鈦在切割過程中產生的熱量也更多。製程規劃應考慮這些差異。
確保供應商能夠滿足您對機器產量和交貨時間的要求。有的供應商可能擅長製作原型,但未必能勝任5,000件的大量生產。
詢問機器的可用性、設定、檢驗和生產時間。加工時間並非實際交付週期的唯一組成部分;還應包括二次加工、檢驗和精加工等時間。
理想情況下,圖紙應在切割開始前由合格的供應商審核,以確保採用合適的製造流程。他們應該能夠識別出諸如不必要的嚴格公差、過深過窄的型腔、難以加工的內角、刀具進給不便或需要多次裝夾的不良加工特徵等問題。
例如,如果公差為±0.01毫米,則改為±0.05毫米,加工時間和檢驗要求有時可以減少,而不會影響零件的功能。
當您尋找CNC加工零件供應商時,請考慮以下方面:
立即嘗試 Prolean!
CNC加工零件的種類繁多,從小型銷釘或襯套到帶有孔、凹槽、螺紋和加工表面的完整外殼,應有盡有。不同項目之間的差異體現在材料、幾何形狀、所需尺寸、表面光潔度、生產數量以及零件用途等因素的組合。
一個好的數控零件始於一張清晰定義待加工特性的圖面。材料選擇會影響切削過程和最終零件的品質。幾何形狀會影響刀具的進給量和裝夾次數。公差和表面光潔度要求會影響零件的加工和檢測方式。生產數量也會影響加工方法的選擇。
這些要點最好在生產前檢查,而不是在零件加工完成後再檢查。難以加工的特徵、過小的公差或不適合應用的材料都會增加工作量,卻無法提升零件性能。
用於定制 CNC加工服務 普羅利安科技 我們提供針對不同材料、零件尺寸、幾何形狀和生產需求的機械加工服務。您可以提交您的CAD圖和專案詳情,以便我們討論您零件的加工要求。
CNC加工廣泛應用於各種零件的製造,從簡單的銷釘和板材到軸、殼體、支架、襯套、接頭和機械部件。汽車、醫療、電子和工業設備中的零件也同樣採用這種加工製程。
首先要考慮部件需要完成的任務。鋁材適合輕量化零件,而鋼材則適合高強度零件。易受腐蝕的部件通常採用不銹鋼材質;如果需要高強度和輕量化,則鈦合金是理想之選。塑膠零件有多種材料可供選擇,例如POM、尼龍、PTFE和PEEK,取決於所需的摩擦係數、絕緣性、重量或耐化學腐蝕性。
然而,由於公差取決於加工條件,很難找到適用於所有數控零件的單一公差值。以下所有因素都會影響工具機:工具機狀態、材質、幾何形狀、設定和檢驗。極小的尺寸公差可能需要更嚴格的加工控制和進一步的工具機檢驗,從而延長生產時間和增加成本。
CNC工具機是原型生產的理想解決方案,因為它可以直接根據CAD設計圖切割零件,而無需生產模具。加工後的樣品使工程師能夠在投入大批量生產之前驗證尺寸、組裝、配合和功能。
什麼是CNC加工零件? 立即嘗試 Prolean!
CNC加工零件是如何製造的?
整個流程始於CAD模型和工程圖。設計人員會指定組件的幾何形狀、尺寸、材料、表面處理等。
設計也應考慮零件的固定和加工方式。型腔深度、窄槽、內部特徵和難以觸及的表面都會影響刀具的選擇和組裝。
例如,加工深凹槽可能需要使用較長的切削刀具。如果不需要達到最大深度,設計者可以提供合適的加工通道或減少加工深度。
設計完成後,數控程式設計人員會將加工順序寫入CAM軟體。程式設計人員會選擇合適的刀具,並確定每個特徵的切削方式。
通常,刀具路徑會先進行去除大量材料的操作,然後透過精加工作業完成基本形狀。
如果需要對殼體進行機械加工,程式設計人員可能需要先從毛坯開始,然後粗加工出外形輪廓和凹槽。根據圖紙,鑽孔、攻牙和精加工之後,可以進行以下操作。
操作員根據預定的製程設定CNC工具機。將切削刀具裝入機床,並將工件夾持在虎鉗或卡盤中,或安裝在夾具或其他合適的工件夾持裝置中。
然後確定工件座標系和刀具補償位置。這些位置指示了機床上刀具和工件的位置。
操作員也會監控刀具在第一次切削行程之前的幾個行程中的運動情況。這有助於在刀具偏移、刀具位置和設定問題影響零件加工之前將其檢測出來。
數控機床隨後執行所需的加工程序。操作員觀察切割過程,並在生產過程中對零件進行檢驗。
檢驗可以在關鍵工序之後進行,而不是在零件加工完成後進行。例如,鏜孔後,可以測量關鍵孔徑,然後進行下一道工序。
使用合適的測量工具,對工程零件進行檢驗,以確保其符合工程圖的要求。檢驗工具包括卡尺、千分尺、內徑規、高度規、座標測量機等。
當圖紙與工具機和刀具的加工能力相符時,數控加工零件的生產就更加容易。一些細微的設計差異可能會導致需要額外的裝夾、使用較小的刀具,或增加額外的檢驗工作。
首先確定影響零件功能的尺寸,例如孔徑、定位孔、軸配合和配合面。其他尺寸通常可以按照圖面上標示的通用公差繪製。
例如,如果某個硬體零件並非用於外部尺寸,那麼嚴格的公差對該零件並無益處。它仍然可以用於檢驗工作,但可能需要額外的精加工。
大型工件需要足夠的空間來容納夾具、刀具、主軸和刀具運動。當使用長刀具加工較深的特徵時,也可能出現高度問題。
確保設計尺寸不要過大,或加工的最深部分不要太深。稍微調整型腔深度,或許可以使用更短、更容易維護的刀具。
選擇材料時切勿僅以強度為標準。務必考慮零件實際承受的各種環境因素,例如硬度、剛性、化學腐蝕、工作溫度、熱脹冷縮以及表面狀況。
如果材料阻力過大,會增加加工時間和刀具磨損。如果零件尺寸非常接近,而材料的熱穩定性又不好,也可能導致加工問題。
刀具必須與工件直接接觸。在深而窄的凹槽、內半徑極小的區域以及封閉空間內,可能需要使用短柄或長柄刀具。
盡可能使用更寬的開口和更大的內角半徑。通常情況下,使用較大的刀具比用力塞進孔中的小型刀具更容易操作。
檢查機械師加工的零件。如果機器設定能夠加工出多個相關特徵,則減少重新定位和校準工作量即可。
避免將關鍵特徵放置在組件的不同側面。如果組件必須翻轉,請為第二次安裝提供乾淨的表面或定位特徵。
毛坯必須留有足夠的材料,以便對成品表面進行精細打磨。具體餘裕取決於毛坯的狀況、零件的尺寸、所用材料以及加工過程的類型。
不應該對所有CNC工具機加工的零件都採用統一的餘裕。如果餘量過少,表面將無法精加工;如果餘裕過多,則需要去除更多材料。
對於數控加工零件,簡單且經濟高效的變更通常包括功能公差、可用特徵、合適的材料選擇、更少的設定和合理的庫存尺寸。
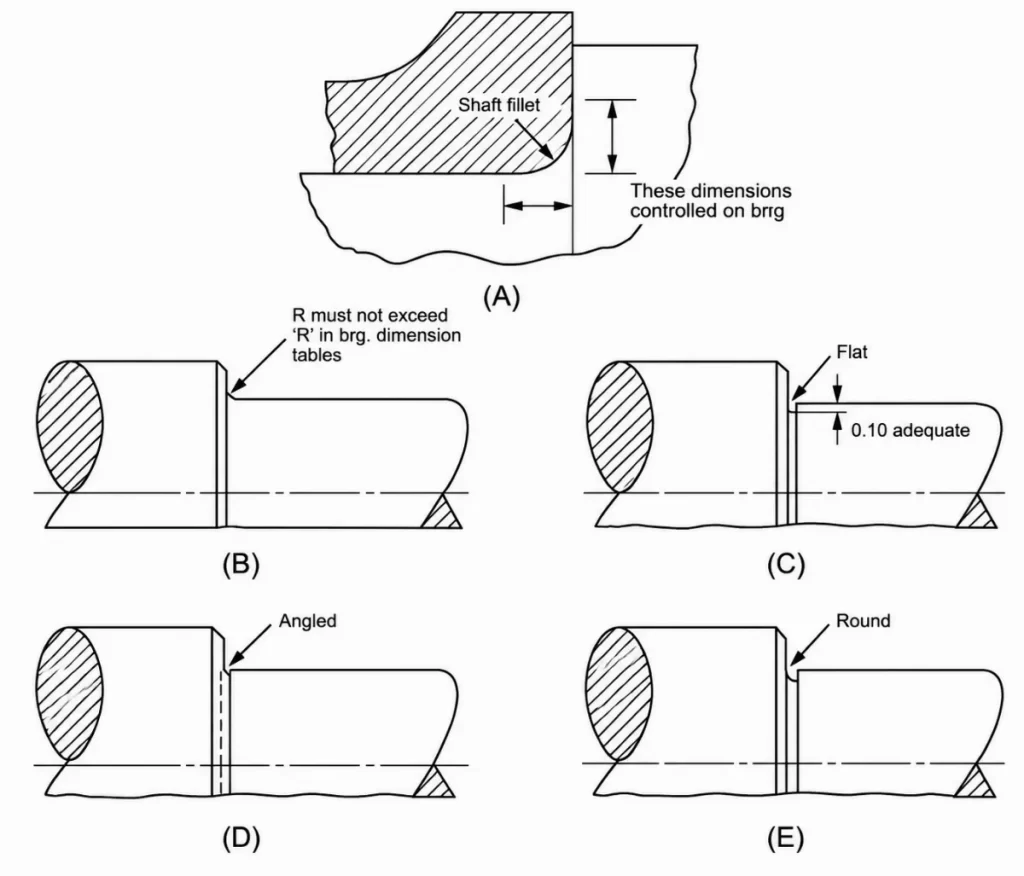
CNC加工零件的實用設計規則
這些規則涉及直接影響銑刀進入、穿過和離開零件方式的特徵。
內角半徑部分
使用普通銑刀無法銑出直角內角,切削刃處總是帶有圓弧半徑。
使用能夠滿足配合特徵的最大半徑。如果需要較小的角落,則加工操作可能需要使用較小的刀具並進行額外的刀具路徑操作。
厚壁構件的幾何結構
高而細長的壁面在切削壓力下會發生移動。這將導致壁面變形、顫動或切削後尺寸變化。
盡可能增加壁厚和/或降低無支撐壁的高度。另一種方法是使用支撐肋來增加剛度,而無需增加整個構件的厚度。
深腔銑削
在深槽加工中需要使用更長的切削刀具。刀具越長,就越難控制其偏轉。
對於大多數數控零件,型腔深度應保持在約 腔體寬度的四倍 較深的凹槽需要更長的刀具,這些刀具在切削過程中更容易彎曲和振動。此外,深凹槽中的切屑也更難清除。加寬凹槽可以使刀具更好地進入,並為切屑清除提供更多空間。
零件上刻有文字
增加對零件主要形狀沒有影響的切割工序。如有必要,簡化標識字母。
凸起或浮雕文字的加工難度較高,因為刀具必須去除文字周圍的材料。而雕刻文字通常更簡單快捷,因為刀具只需將文字刻入表面即可。
在設計用於數控加工的零件時,需要考慮一些限制因素。某些形狀無法使用標準數控刀具高效加工。這些限制因素應在零件生產前進行評估。
加工出的表面形貌取決於刀具的形狀。平底銑刀適用於加工平底型腔,而球頭銑刀則適用於加工弧形型腔。
物體內部的邊角也採用相同的半徑,呈圓角。這種針對標準刀具尺寸設計的特性,為機械師提供了更多刀具設計的選擇。
工具必須能夠暢通無阻地接觸工件表面。封閉區域、較深的側面特徵或凹槽都可能阻礙這條路徑。
如果無法透過任何現有途徑實現該功能,則可能需要不同的工具、組裝技術或製造流程。
刀具直徑越小、長度越長,切割時越容易彎曲。這會影響最終產品質量,並增加刀具故障的風險。若條件允許,應使用直徑較大、刀臂長度盡可能短的刀具。
切割過程中,工件也可能發生振動。這種情況常見於壁薄、肋窄以及切割區域後方壁材殘留較少的區域。
在這些部位提供足夠的支撐以承受切削力。工件夾具應允許加工者在不阻塞工件的情況下加工待加工特性。
數控加工零件通常根據其生產所需的加工方式進行分類。零件可能主要透過銑削、車削、鑽孔或電火花加工 (EDM) 等方式製造。有些零件需要經過不只一道工序才能完成。
具有平面、凹槽、槽口、孔、台階和非圓形輪廓的零件通常採用銑削加工。當切削刀具在零件的各個區域移動時,工件保持穩定。
通常包括安裝板、支架、外殼、夾具、蓋子和機器底座。
例如,一個帶有凹槽、多個螺紋孔和螺栓孔陣列的安裝板通常是透過銑削和鑽孔的方式加工而成。如果還需要在其他面上加工這些特徵,則加工方案可能會指定額外的零件位置。
CNC車削零件
車削零件主要為圓形,加工過程中材料在刀具作用下旋轉。典型零件包括軸、銷、襯套、套筒、墊片、環箍等。 精密獎杯製造 以及螺紋接頭。
車削是加工沿單一中心軸線具有多個特徵的零件的理想製程。例如,一根軸可能具有不同的外徑、溝槽或螺紋,以及中心孔。所有這些特徵都可以在同一次車削操作中完成。
數控鑽孔零件
鑽孔和鏜孔的區別在於,鏜孔是將現有的孔加工成更精確的直徑和幾何形狀,而鑽孔則是用來創建一個孔的。
當孔是配合特徵的組成部分時,這種差異就至關重要了。有時,間隙孔只需鑽孔即可;而有時,則可能需要擴大精密孔或增加軸承座。
常見應用包括機械外殼、引擎零件、閥體、液壓零件和軸承座。
電火花加工零件
當使用傳統切削工具難以加工出所需特性時,可採用電火花加工 (EDM)。此製程利用放電去除導電材料。
它適用於加工小型內部特徵、狹窄槽口、精細型腔以及硬化刀具零件。例如,如果合適的銑刀無法觸及,則加工狹窄的內部特徵會非常困難。在這種情況下,可能需要修改設計以改善刀具的加工空間。電火花加工 (EDM) 可以實現這一點,而無需將小型切削刀具置於不合適的加工環境中。
雷射切割主要用於切割平板和板材零件,這些零件只需要切割成輪廓、孔或槽。
常用組件包括面板、支架、蓋板、墊板和外殼。
雷射切割後的毛坯還可以加工成其他數控產品。例如,可以先用雷射切割出板材的外形,然後再進行機械加工,形成凹槽、螺紋孔或精密加工的表面。
客製化零件是根據圖紙而非產品目錄中的零件設計進行加工的。零件的形狀和所需性能決定了所需的加工過程。
一個零件可以參與車削、銑削、鑽孔、攻牙、鏜孔、電火花加工和精加工等工序。例如,一個圓形殼體可以先旋轉加工出主直徑和內孔,然後再銑削出安裝平面,最後鑽孔形成所需的孔型。
這類工作的關鍵在於為每個特徵搭配合適的製程。但並非總是能夠為每個特徵都採用單獨的工藝流程,尤其是當零件包含圓形、扁平、內部和精細等多種特徵時。
選擇合適的材料取決於部件需要承受的負荷。強度、重量、耐腐蝕性、耐磨性、耐溫性、電氣性能和加工要求都會影響材料的選擇。
材料
實用建議
鋁合金
• 適用於輕量外殼、支架、板材、結構件等。 農業機械零件 . • 適用於需要快速去除材料的零件 • 當成品表面需要額外保護時,可考慮進行陽極處理
不銹鋼
• 適用於暴露於潮濕、清潔劑或腐蝕性環境的零件 • 適用於食品加工及醫療設備 • 根據所需的耐腐蝕性和機械強度選擇牌號
鋼鐵
• 適用於軸、齒輪、刀具及承重機械部件 • 適用於需要硬度和耐磨性的場合 • 若成品零件需要更高的硬度,請考慮進行熱處理。
鈦
• 適用於那些需要在不降低強度的前提下減輕重量的零件。 • 適用於特定的航空航太和醫療應用 • 加工計畫需仔細規劃,因為熱和刀具磨損會增加加工難度。
工程塑料
• POM:滑動部件、襯套、齒輪 • 尼龍:需要高韌性的易損件 • 聚四氟乙烯 (PTFE):密封件和低摩擦部件 • PEEK:適用於暴露於高溫和腐蝕性化學物質環境中的零件 • ABS/PC:輕質外殼和蓋板
複合材料
• 適用於需要輕量化和高剛性的場合。 • 碳纖維複合材料適用於輕質結構部件 玻璃纖維複合材料適用於需要高剛性和耐環境性能的應用。 • 使用合適的工具來減少纖維拔出和分層
CNC加工零件的實用設計規則 CNC加工零件的主要優點是什麼?
數控加工為生產精確、一致且針對特定應用的零件提供了實際優勢。
一家合格的CNC工具機供應商應該能夠全面展示其從設計到最終產品在加工、檢驗、材料和交付等方面的運作方式。不要只專注於價格或交貨期,也要了解供應商的實際流程。
確認供應商在生產相同材料、幾何形狀和公差的零件方面擁有經驗。例如,加工 6061 鋁合金的製程與加工具有深凹槽和嚴格位置公差的小型零件(例如 Ti-6Al-4V)的製程截然不同。
高效率的供應商需要熟悉刀具選擇、工件夾持、加工順序和切削條件。在投入生產之前,應該與他們討論加工複雜特徵的方案,而不是等到加工過程中才提出要求。
品質控制應與圖紙要求相符。關鍵直徑可用千分尺測量,特徵位置可用高度規測量,螺紋孔可用螺紋規測量,複雜尺寸和位置公差可用三坐標測量機 (CMM) 檢測。
如果是精密零件,請詢問出貨前會進行哪些檢查。典型的檢查包括:
如果生產訂單量很大,可以使用檢驗報告或三坐標測量機報告來記錄關鍵特徵的尺寸。
確保供應商定期使用您指定的材料,並能在需要時提供材料追溯資訊。不同材料對刀具磨損、切削速度、冷卻液、毛邊形成和表面光潔度的影響。
例如,不銹鋼的加工方式與鋁不同,鈦在切割過程中產生的熱量也更多。製程規劃應考慮這些差異。
確保供應商能夠滿足您對機器產量和交貨時間的要求。有的供應商可能擅長製作原型,但未必能勝任5,000件的大量生產。
詢問機器的可用性、設定、檢驗和生產時間。加工時間並非實際交付週期的唯一組成部分;還應包括二次加工、檢驗和精加工等時間。
理想情況下,圖紙應在切割開始前由合格的供應商審核,以確保採用合適的製造流程。他們應該能夠識別出諸如不必要的嚴格公差、過深過窄的型腔、難以加工的內角、刀具進給不便或需要多次裝夾的不良加工特徵等問題。
例如,如果公差為±0.01毫米,則改為±0.05毫米,加工時間和檢驗要求有時可以減少,而不會影響零件的功能。
當您尋找CNC加工零件供應商時,請考慮以下方面:
結語
CNC加工零件的種類繁多,從小型銷釘或襯套到帶有孔、凹槽、螺紋和加工表面的完整外殼,應有盡有。不同項目之間的差異體現在材料、幾何形狀、所需尺寸、表面光潔度、生產數量以及零件用途等因素的組合。
一個好的數控零件始於一張清晰定義待加工特性的圖面。材料選擇會影響切削過程和最終零件的品質。幾何形狀會影響刀具的進給量和裝夾次數。公差和表面光潔度要求會影響零件的加工和檢測方式。生產數量也會影響加工方法的選擇。
這些要點最好在生產前檢查,而不是在零件加工完成後再檢查。難以加工的特徵、過小的公差或不適合應用的材料都會增加工作量,卻無法提升零件性能。
用於定制 CNC加工服務 普羅利安科技 我們提供針對不同材料、零件尺寸、幾何形狀和生產需求的機械加工服務。您可以提交您的CAD圖和專案詳情,以便我們討論您零件的加工要求。
CNC加工廣泛應用於各種零件的製造,從簡單的銷釘和板材到軸、殼體、支架、襯套、接頭和機械部件。汽車、醫療、電子和工業設備中的零件也同樣採用這種加工製程。
首先要考慮部件需要完成的任務。鋁材適合輕量化零件,而鋼材則適合高強度零件。易受腐蝕的部件通常採用不銹鋼材質;如果需要高強度和輕量化,則鈦合金是理想之選。塑膠零件有多種材料可供選擇,例如POM、尼龍、PTFE和PEEK,取決於所需的摩擦係數、絕緣性、重量或耐化學腐蝕性。
然而,由於公差取決於加工條件,很難找到適用於所有數控零件的單一公差值。以下所有因素都會影響工具機:工具機狀態、材質、幾何形狀、設定和檢驗。極小的尺寸公差可能需要更嚴格的加工控制和進一步的工具機檢驗,從而延長生產時間和增加成本。
CNC工具機是原型生產的理想解決方案,因為它可以直接根據CAD設計圖切割零件,而無需生產模具。加工後的樣品使工程師能夠在投入大批量生產之前驗證尺寸、組裝、配合和功能。
結語 什麼是CNC加工零件?
數控加工鋼製零件
數控加工零件是指利用電腦控制的工具機,從實心工件上移除材料而製成的零件。工具機依照預先設定的刀具路徑,將坯料切割成所需的形狀和尺寸。
典型的零件可能以鋁塊、鋼棒、黃銅坯料或工程塑膠為原料。銑刀可以去除材料,形成凹槽、槽口、台階和平面。鑽頭用於鑽孔,而攻絲工具則用於製造內螺紋。
零件的幾何形狀決定了所採用的加工方法。許多棱柱形零件可以在三軸銑床上加工,而四軸機床可以旋轉工件以加工其他面。五軸機床可最大限度地減少加工複雜傾斜曲面時更換夾具的次數。
除了大量生產的零件外,CNC加工的零件還可以是包含複雜特徵的客製化組件。閥體的單一表面可能需要進行以下加工: 按需製造 例如銑削、鑽孔、鏜孔和攻絲,而軸只能進行車削和攻絲。
典型的零件可能以鋁塊、鋼棒、黃銅坯料或工程塑膠為原料。根據零件的幾何形狀,可能需要進行銑削、車削、鑽孔、鏜孔、攻牙或其他機械加工操作。
CNC 加工部件
數控加工零件是指利用電腦控制的工具機,從固體材料上移除材料而製成的零件。數控工具機預先編程,設定所需的形狀和尺寸,然後控製材料在工具機內移動,完成切削加工。
所用材料可以是金屬棒材、板材、塊材或塑膠坯料。數控加工可透過車削、銑削、鑽孔、鏜孔和攻絲等方式去除材料。
例如,鋼軸可以是圓棒。機器可以旋轉到兩端並車削成各種直徑,還可以切割凹槽、鑽孔和加工螺紋。鋁製外殼可能需要進行端面加工、型腔銑削、鑽孔和攻絲。
立即嘗試 Prolean!
整個流程始於CAD模型和工程圖。設計人員會指定組件的幾何形狀、尺寸、材料、表面處理等。
設計也應考慮零件的固定和加工方式。型腔深度、窄槽、內部特徵和難以觸及的表面都會影響刀具的選擇和組裝。
例如,加工深凹槽可能需要使用較長的切削刀具。如果不需要達到最大深度,設計者可以提供合適的加工通道或減少加工深度。
設計完成後,數控程式設計人員會將加工順序寫入CAM軟體。程式設計人員會選擇合適的刀具,並確定每個特徵的切削方式。
通常,刀具路徑會先進行去除大量材料的操作,然後透過精加工作業完成基本形狀。
如果需要對殼體進行機械加工,程式設計人員可能需要先從毛坯開始,然後粗加工出外形輪廓和凹槽。根據圖紙,鑽孔、攻牙和精加工之後,可以進行以下操作。
操作員根據預定的製程設定CNC工具機。將切削刀具裝入機床,並將工件夾持在虎鉗或卡盤中,或安裝在夾具或其他合適的工件夾持裝置中。
然後確定工件座標系和刀具補償位置。這些位置指示了機床上刀具和工件的位置。
操作員也會監控刀具在第一次切削行程之前的幾個行程中的運動情況。這有助於在刀具偏移、刀具位置和設定問題影響零件加工之前將其檢測出來。
數控機床隨後執行所需的加工程序。操作員觀察切割過程,並在生產過程中對零件進行檢驗。
檢驗可以在關鍵工序之後進行,而不是在零件加工完成後進行。例如,鏜孔後,可以測量關鍵孔徑,然後進行下一道工序。
使用合適的測量工具,對工程零件進行檢驗,以確保其符合工程圖的要求。檢驗工具包括卡尺、千分尺、內徑規、高度規、座標測量機等。
當圖紙與工具機和刀具的加工能力相符時,數控加工零件的生產就更加容易。一些細微的設計差異可能會導致需要額外的裝夾、使用較小的刀具,或增加額外的檢驗工作。
首先確定影響零件功能的尺寸,例如孔徑、定位孔、軸配合和配合面。其他尺寸通常可以按照圖面上標示的通用公差繪製。
例如,如果某個硬體零件並非用於外部尺寸,那麼嚴格的公差對該零件並無益處。它仍然可以用於檢驗工作,但可能需要額外的精加工。
大型工件需要足夠的空間來容納夾具、刀具、主軸和刀具運動。當使用長刀具加工較深的特徵時,也可能出現高度問題。
確保設計尺寸不要過大,或加工的最深部分不要太深。稍微調整型腔深度,或許可以使用更短、更容易維護的刀具。
選擇材料時切勿僅以強度為標準。務必考慮零件實際承受的各種環境因素,例如硬度、剛性、化學腐蝕、工作溫度、熱脹冷縮以及表面狀況。
如果材料阻力過大,會增加加工時間和刀具磨損。如果零件尺寸非常接近,而材料的熱穩定性又不好,也可能導致加工問題。
刀具必須與工件直接接觸。在深而窄的凹槽、內半徑極小的區域以及封閉空間內,可能需要使用短柄或長柄刀具。
盡可能使用更寬的開口和更大的內角半徑。通常情況下,使用較大的刀具比用力塞進孔中的小型刀具更容易操作。
檢查機械師加工的零件。如果機器設定能夠加工出多個相關特徵,則減少重新定位和校準工作量即可。
避免將關鍵特徵放置在組件的不同側面。如果組件必須翻轉,請為第二次安裝提供乾淨的表面或定位特徵。
毛坯必須留有足夠的材料,以便對成品表面進行精細打磨。具體餘裕取決於毛坯的狀況、零件的尺寸、所用材料以及加工過程的類型。
不應該對所有CNC工具機加工的零件都採用統一的餘裕。如果餘量過少,表面將無法精加工;如果餘裕過多,則需要去除更多材料。
對於數控加工零件,簡單且經濟高效的變更通常包括功能公差、可用特徵、合適的材料選擇、更少的設定和合理的庫存尺寸。
立即嘗試 Prolean!
這些規則涉及直接影響銑刀進入、穿過和離開零件方式的特徵。
內角半徑部分
使用普通銑刀無法銑出直角內角,切削刃處總是帶有圓弧半徑。
使用能夠滿足配合特徵的最大半徑。如果需要較小的角落,則加工操作可能需要使用較小的刀具並進行額外的刀具路徑操作。
厚壁構件的幾何結構
高而細長的壁面在切削壓力下會發生移動。這將導致壁面變形、顫動或切削後尺寸變化。
盡可能增加壁厚和/或降低無支撐壁的高度。另一種方法是使用支撐肋來增加剛度,而無需增加整個構件的厚度。
深腔銑削
在深槽加工中需要使用更長的切削刀具。刀具越長,就越難控制其偏轉。
對於大多數數控零件,型腔深度應保持在約 腔體寬度的四倍 較深的凹槽需要更長的刀具,這些刀具在切削過程中更容易彎曲和振動。此外,深凹槽中的切屑也更難清除。加寬凹槽可以使刀具更好地進入,並為切屑清除提供更多空間。
零件上刻有文字
增加對零件主要形狀沒有影響的切割工序。如有必要,簡化標識字母。
凸起或浮雕文字的加工難度較高,因為刀具必須去除文字周圍的材料。而雕刻文字通常更簡單快捷,因為刀具只需將文字刻入表面即可。
在設計用於數控加工的零件時,需要考慮一些限制因素。某些形狀無法使用標準數控刀具高效加工。這些限制因素應在零件生產前進行評估。
加工出的表面形貌取決於刀具的形狀。平底銑刀適用於加工平底型腔,而球頭銑刀則適用於加工弧形型腔。
物體內部的邊角也採用相同的半徑,呈圓角。這種針對標準刀具尺寸設計的特性,為機械師提供了更多刀具設計的選擇。
工具必須能夠暢通無阻地接觸工件表面。封閉區域、較深的側面特徵或凹槽都可能阻礙這條路徑。
如果無法透過任何現有途徑實現該功能,則可能需要不同的工具、組裝技術或製造流程。
刀具直徑越小、長度越長,切割時越容易彎曲。這會影響最終產品質量,並增加刀具故障的風險。若條件允許,應使用直徑較大、刀臂長度盡可能短的刀具。
切割過程中,工件也可能發生振動。這種情況常見於壁薄、肋窄以及切割區域後方壁材殘留較少的區域。
在這些部位提供足夠的支撐以承受切削力。工件夾具應允許加工者在不阻塞工件的情況下加工待加工特性。
數控加工零件通常根據其生產所需的加工方式進行分類。零件可能主要透過銑削、車削、鑽孔或電火花加工 (EDM) 等方式製造。有些零件需要經過不只一道工序才能完成。
具有平面、凹槽、槽口、孔、台階和非圓形輪廓的零件通常採用銑削加工。當切削刀具在零件的各個區域移動時,工件保持穩定。
通常包括安裝板、支架、外殼、夾具、蓋子和機器底座。
例如,一個帶有凹槽、多個螺紋孔和螺栓孔陣列的安裝板通常是透過銑削和鑽孔的方式加工而成。如果還需要在其他面上加工這些特徵,則加工方案可能會指定額外的零件位置。
CNC車削零件
車削零件主要為圓形,加工過程中材料在刀具作用下旋轉。典型零件包括軸、銷、襯套、套筒、墊片、環箍等。 精密獎杯製造 以及螺紋接頭。
車削是加工沿單一中心軸線具有多個特徵的零件的理想製程。例如,一根軸可能具有不同的外徑、溝槽或螺紋,以及中心孔。所有這些特徵都可以在同一次車削操作中完成。
數控鑽孔零件
鑽孔和鏜孔的區別在於,鏜孔是將現有的孔加工成更精確的直徑和幾何形狀,而鑽孔則是用來創建一個孔的。
當孔是配合特徵的組成部分時,這種差異就至關重要了。有時,間隙孔只需鑽孔即可;而有時,則可能需要擴大精密孔或增加軸承座。
常見應用包括機械外殼、引擎零件、閥體、液壓零件和軸承座。
電火花加工零件
當使用傳統切削工具難以加工出所需特性時,可採用電火花加工 (EDM)。此製程利用放電去除導電材料。
它適用於加工小型內部特徵、狹窄槽口、精細型腔以及硬化刀具零件。例如,如果合適的銑刀無法觸及,則加工狹窄的內部特徵會非常困難。在這種情況下,可能需要修改設計以改善刀具的加工空間。電火花加工 (EDM) 可以實現這一點,而無需將小型切削刀具置於不合適的加工環境中。
雷射切割主要用於切割平板和板材零件,這些零件只需要切割成輪廓、孔或槽。
常用組件包括面板、支架、蓋板、墊板和外殼。
雷射切割後的毛坯還可以加工成其他數控產品。例如,可以先用雷射切割出板材的外形,然後再進行機械加工,形成凹槽、螺紋孔或精密加工的表面。
客製化零件是根據圖紙而非產品目錄中的零件設計進行加工的。零件的形狀和所需性能決定了所需的加工過程。
一個零件可以參與車削、銑削、鑽孔、攻牙、鏜孔、電火花加工和精加工等工序。例如,一個圓形殼體可以先旋轉加工出主直徑和內孔,然後再銑削出安裝平面,最後鑽孔形成所需的孔型。
這類工作的關鍵在於為每個特徵搭配合適的製程。但並非總是能夠為每個特徵都採用單獨的工藝流程,尤其是當零件包含圓形、扁平、內部和精細等多種特徵時。
選擇合適的材料取決於部件需要承受的負荷。強度、重量、耐腐蝕性、耐磨性、耐溫性、電氣性能和加工要求都會影響材料的選擇。
材料
實用建議
鋁合金
• 適用於輕量外殼、支架、板材、結構件等。 農業機械零件 . • 適用於需要快速去除材料的零件 • 當成品表面需要額外保護時,可考慮進行陽極處理
不銹鋼
• 適用於暴露於潮濕、清潔劑或腐蝕性環境的零件 • 適用於食品加工及醫療設備 • 根據所需的耐腐蝕性和機械強度選擇牌號
鋼鐵
• 適用於軸、齒輪、刀具及承重機械部件 • 適用於需要硬度和耐磨性的場合 • 若成品零件需要更高的硬度,請考慮進行熱處理。
鈦
• 適用於那些需要在不降低強度的前提下減輕重量的零件。 • 適用於特定的航空航太和醫療應用 • 加工計畫需仔細規劃,因為熱和刀具磨損會增加加工難度。
工程塑料
• POM:滑動部件、襯套、齒輪 • 尼龍:需要高韌性的易損件 • 聚四氟乙烯 (PTFE):密封件和低摩擦部件 • PEEK:適用於暴露於高溫和腐蝕性化學物質環境中的零件 • ABS/PC:輕質外殼和蓋板
複合材料
• 適用於需要輕量化和高剛性的場合。 • 碳纖維複合材料適用於輕質結構部件 玻璃纖維複合材料適用於需要高剛性和耐環境性能的應用。 • 使用合適的工具來減少纖維拔出和分層
立即嘗試 Prolean!
數控加工為生產精確、一致且針對特定應用的零件提供了實際優勢。
一家合格的CNC工具機供應商應該能夠全面展示其從設計到最終產品在加工、檢驗、材料和交付等方面的運作方式。不要只專注於價格或交貨期,也要了解供應商的實際流程。
確認供應商在生產相同材料、幾何形狀和公差的零件方面擁有經驗。例如,加工 6061 鋁合金的製程與加工具有深凹槽和嚴格位置公差的小型零件(例如 Ti-6Al-4V)的製程截然不同。
高效率的供應商需要熟悉刀具選擇、工件夾持、加工順序和切削條件。在投入生產之前,應該與他們討論加工複雜特徵的方案,而不是等到加工過程中才提出要求。
品質控制應與圖紙要求相符。關鍵直徑可用千分尺測量,特徵位置可用高度規測量,螺紋孔可用螺紋規測量,複雜尺寸和位置公差可用三坐標測量機 (CMM) 檢測。
如果是精密零件,請詢問出貨前會進行哪些檢查。典型的檢查包括:
如果生產訂單量很大,可以使用檢驗報告或三坐標測量機報告來記錄關鍵特徵的尺寸。
確保供應商定期使用您指定的材料,並能在需要時提供材料追溯資訊。不同材料對刀具磨損、切削速度、冷卻液、毛邊形成和表面光潔度的影響。
例如,不銹鋼的加工方式與鋁不同,鈦在切割過程中產生的熱量也更多。製程規劃應考慮這些差異。
確保供應商能夠滿足您對機器產量和交貨時間的要求。有的供應商可能擅長製作原型,但未必能勝任5,000件的大量生產。
詢問機器的可用性、設定、檢驗和生產時間。加工時間並非實際交付週期的唯一組成部分;還應包括二次加工、檢驗和精加工等時間。
理想情況下,圖紙應在切割開始前由合格的供應商審核,以確保採用合適的製造流程。他們應該能夠識別出諸如不必要的嚴格公差、過深過窄的型腔、難以加工的內角、刀具進給不便或需要多次裝夾的不良加工特徵等問題。
例如,如果公差為±0.01毫米,則改為±0.05毫米,加工時間和檢驗要求有時可以減少,而不會影響零件的功能。
當您尋找CNC加工零件供應商時,請考慮以下方面:
立即嘗試 Prolean!
CNC加工零件的種類繁多,從小型銷釘或襯套到帶有孔、凹槽、螺紋和加工表面的完整外殼,應有盡有。不同項目之間的差異體現在材料、幾何形狀、所需尺寸、表面光潔度、生產數量以及零件用途等因素的組合。
一個好的數控零件始於一張清晰定義待加工特性的圖面。材料選擇會影響切削過程和最終零件的品質。幾何形狀會影響刀具的進給量和裝夾次數。公差和表面光潔度要求會影響零件的加工和檢測方式。生產數量也會影響加工方法的選擇。
這些要點最好在生產前檢查,而不是在零件加工完成後再檢查。難以加工的特徵、過小的公差或不適合應用的材料都會增加工作量,卻無法提升零件性能。
用於定制 CNC加工服務 普羅利安科技 我們提供針對不同材料、零件尺寸、幾何形狀和生產需求的機械加工服務。您可以提交您的CAD圖和專案詳情,以便我們討論您零件的加工要求。
CNC加工廣泛應用於各種零件的製造,從簡單的銷釘和板材到軸、殼體、支架、襯套、接頭和機械部件。汽車、醫療、電子和工業設備中的零件也同樣採用這種加工製程。
首先要考慮部件需要完成的任務。鋁材適合輕量化零件,而鋼材則適合高強度零件。易受腐蝕的部件通常採用不銹鋼材質;如果需要高強度和輕量化,則鈦合金是理想之選。塑膠零件有多種材料可供選擇,例如POM、尼龍、PTFE和PEEK,取決於所需的摩擦係數、絕緣性、重量或耐化學腐蝕性。
然而,由於公差取決於加工條件,很難找到適用於所有數控零件的單一公差值。以下所有因素都會影響工具機:工具機狀態、材質、幾何形狀、設定和檢驗。極小的尺寸公差可能需要更嚴格的加工控制和進一步的工具機檢驗,從而延長生產時間和增加成本。
CNC工具機是原型生產的理想解決方案,因為它可以直接根據CAD設計圖切割零件,而無需生產模具。加工後的樣品使工程師能夠在投入大批量生產之前驗證尺寸、組裝、配合和功能。
數控加工鋼製零件
數控加工零件是指利用電腦控制的工具機,從實心工件上移除材料而製成的零件。工具機依照預先設定的刀具路徑,將坯料切割成所需的形狀和尺寸。
典型的零件可能以鋁塊、鋼棒、黃銅坯料或工程塑膠為原料。銑刀可以去除材料,形成凹槽、槽口、台階和平面。鑽頭用於鑽孔,而攻絲工具則用於製造內螺紋。
零件的幾何形狀決定了所採用的加工方法。許多棱柱形零件可以在三軸銑床上加工,而四軸機床可以旋轉工件以加工其他面。五軸機床可最大限度地減少加工複雜傾斜曲面時更換夾具的次數。
除了大量生產的零件外,CNC加工的零件還可以是包含複雜特徵的客製化組件。閥體的單一表面可能需要進行以下加工: 按需製造 例如銑削、鑽孔、鏜孔和攻絲,而軸只能進行車削和攻絲。
典型的零件可能以鋁塊、鋼棒、黃銅坯料或工程塑膠為原料。根據零件的幾何形狀,可能需要進行銑削、車削、鑽孔、鏜孔、攻牙或其他機械加工操作。
CNC 加工部件
數控加工零件是指利用電腦控制的工具機,從固體材料上移除材料而製成的零件。數控工具機預先編程,設定所需的形狀和尺寸,然後控製材料在工具機內移動,完成切削加工。
所用材料可以是金屬棒材、板材、塊材或塑膠坯料。數控加工可透過車削、銑削、鑽孔、鏜孔和攻絲等方式去除材料。
例如,鋼軸可以是圓棒。機器可以旋轉到兩端並車削成各種直徑,還可以切割凹槽、鑽孔和加工螺紋。鋁製外殼可能需要進行端面加工、型腔銑削、鑽孔和攻絲。
什麼是CNC加工零件? 立即嘗試 Prolean!
CNC加工零件是如何製造的?
整個流程始於CAD模型和工程圖。設計人員會指定組件的幾何形狀、尺寸、材料、表面處理等。
設計也應考慮零件的固定和加工方式。型腔深度、窄槽、內部特徵和難以觸及的表面都會影響刀具的選擇和組裝。
例如,加工深凹槽可能需要使用較長的切削刀具。如果不需要達到最大深度,設計者可以提供合適的加工通道或減少加工深度。
設計完成後,數控程式設計人員會將加工順序寫入CAM軟體。程式設計人員會選擇合適的刀具,並確定每個特徵的切削方式。
通常,刀具路徑會先進行去除大量材料的操作,然後透過精加工作業完成基本形狀。
如果需要對殼體進行機械加工,程式設計人員可能需要先從毛坯開始,然後粗加工出外形輪廓和凹槽。根據圖紙,鑽孔、攻牙和精加工之後,可以進行以下操作。
操作員根據預定的製程設定CNC工具機。將切削刀具裝入機床,並將工件夾持在虎鉗或卡盤中,或安裝在夾具或其他合適的工件夾持裝置中。
然後確定工件座標系和刀具補償位置。這些位置指示了機床上刀具和工件的位置。
操作員也會監控刀具在第一次切削行程之前的幾個行程中的運動情況。這有助於在刀具偏移、刀具位置和設定問題影響零件加工之前將其檢測出來。
數控機床隨後執行所需的加工程序。操作員觀察切割過程,並在生產過程中對零件進行檢驗。
檢驗可以在關鍵工序之後進行,而不是在零件加工完成後進行。例如,鏜孔後,可以測量關鍵孔徑,然後進行下一道工序。
使用合適的測量工具,對工程零件進行檢驗,以確保其符合工程圖的要求。檢驗工具包括卡尺、千分尺、內徑規、高度規、座標測量機等。
當圖紙與工具機和刀具的加工能力相符時,數控加工零件的生產就更加容易。一些細微的設計差異可能會導致需要額外的裝夾、使用較小的刀具,或增加額外的檢驗工作。
首先確定影響零件功能的尺寸,例如孔徑、定位孔、軸配合和配合面。其他尺寸通常可以按照圖面上標示的通用公差繪製。
例如,如果某個硬體零件並非用於外部尺寸,那麼嚴格的公差對該零件並無益處。它仍然可以用於檢驗工作,但可能需要額外的精加工。
大型工件需要足夠的空間來容納夾具、刀具、主軸和刀具運動。當使用長刀具加工較深的特徵時,也可能出現高度問題。
確保設計尺寸不要過大,或加工的最深部分不要太深。稍微調整型腔深度,或許可以使用更短、更容易維護的刀具。
選擇材料時切勿僅以強度為標準。務必考慮零件實際承受的各種環境因素,例如硬度、剛性、化學腐蝕、工作溫度、熱脹冷縮以及表面狀況。
如果材料阻力過大,會增加加工時間和刀具磨損。如果零件尺寸非常接近,而材料的熱穩定性又不好,也可能導致加工問題。
刀具必須與工件直接接觸。在深而窄的凹槽、內半徑極小的區域以及封閉空間內,可能需要使用短柄或長柄刀具。
盡可能使用更寬的開口和更大的內角半徑。通常情況下,使用較大的刀具比用力塞進孔中的小型刀具更容易操作。
檢查機械師加工的零件。如果機器設定能夠加工出多個相關特徵,則減少重新定位和校準工作量即可。
避免將關鍵特徵放置在組件的不同側面。如果組件必須翻轉,請為第二次安裝提供乾淨的表面或定位特徵。
毛坯必須留有足夠的材料,以便對成品表面進行精細打磨。具體餘裕取決於毛坯的狀況、零件的尺寸、所用材料以及加工過程的類型。
不應該對所有CNC工具機加工的零件都採用統一的餘裕。如果餘量過少,表面將無法精加工;如果餘裕過多,則需要去除更多材料。
對於數控加工零件,簡單且經濟高效的變更通常包括功能公差、可用特徵、合適的材料選擇、更少的設定和合理的庫存尺寸。
CNC加工零件的實用設計規則
這些規則涉及直接影響銑刀進入、穿過和離開零件方式的特徵。
內角半徑部分
使用普通銑刀無法銑出直角內角,切削刃處總是帶有圓弧半徑。
使用能夠滿足配合特徵的最大半徑。如果需要較小的角落,則加工操作可能需要使用較小的刀具並進行額外的刀具路徑操作。
厚壁構件的幾何結構
高而細長的壁面在切削壓力下會發生移動。這將導致壁面變形、顫動或切削後尺寸變化。
盡可能增加壁厚和/或降低無支撐壁的高度。另一種方法是使用支撐肋來增加剛度,而無需增加整個構件的厚度。
深腔銑削
在深槽加工中需要使用更長的切削刀具。刀具越長,就越難控制其偏轉。
對於大多數數控零件,型腔深度應保持在約 腔體寬度的四倍 較深的凹槽需要更長的刀具,這些刀具在切削過程中更容易彎曲和振動。此外,深凹槽中的切屑也更難清除。加寬凹槽可以使刀具更好地進入,並為切屑清除提供更多空間。
零件上刻有文字
增加對零件主要形狀沒有影響的切割工序。如有必要,簡化標識字母。
凸起或浮雕文字的加工難度較高,因為刀具必須去除文字周圍的材料。而雕刻文字通常更簡單快捷,因為刀具只需將文字刻入表面即可。
在設計用於數控加工的零件時,需要考慮一些限制因素。某些形狀無法使用標準數控刀具高效加工。這些限制因素應在零件生產前進行評估。
加工出的表面形貌取決於刀具的形狀。平底銑刀適用於加工平底型腔,而球頭銑刀則適用於加工弧形型腔。
物體內部的邊角也採用相同的半徑,呈圓角。這種針對標準刀具尺寸設計的特性,為機械師提供了更多刀具設計的選擇。
工具必須能夠暢通無阻地接觸工件表面。封閉區域、較深的側面特徵或凹槽都可能阻礙這條路徑。
如果無法透過任何現有途徑實現該功能,則可能需要不同的工具、組裝技術或製造流程。
刀具直徑越小、長度越長,切割時越容易彎曲。這會影響最終產品質量,並增加刀具故障的風險。若條件允許,應使用直徑較大、刀臂長度盡可能短的刀具。
切割過程中,工件也可能發生振動。這種情況常見於壁薄、肋窄以及切割區域後方壁材殘留較少的區域。
在這些部位提供足夠的支撐以承受切削力。工件夾具應允許加工者在不阻塞工件的情況下加工待加工特性。
數控加工零件通常根據其生產所需的加工方式進行分類。零件可能主要透過銑削、車削、鑽孔或電火花加工 (EDM) 等方式製造。有些零件需要經過不只一道工序才能完成。
具有平面、凹槽、槽口、孔、台階和非圓形輪廓的零件通常採用銑削加工。當切削刀具在零件的各個區域移動時,工件保持穩定。
通常包括安裝板、支架、外殼、夾具、蓋子和機器底座。
例如,一個帶有凹槽、多個螺紋孔和螺栓孔陣列的安裝板通常是透過銑削和鑽孔的方式加工而成。如果還需要在其他面上加工這些特徵,則加工方案可能會指定額外的零件位置。
CNC車削零件
車削零件主要為圓形,加工過程中材料在刀具作用下旋轉。典型零件包括軸、銷、襯套、套筒、墊片、環箍等。 精密獎杯製造 以及螺紋接頭。
車削是加工沿單一中心軸線具有多個特徵的零件的理想製程。例如,一根軸可能具有不同的外徑、溝槽或螺紋,以及中心孔。所有這些特徵都可以在同一次車削操作中完成。
數控鑽孔零件
鑽孔和鏜孔的區別在於,鏜孔是將現有的孔加工成更精確的直徑和幾何形狀,而鑽孔則是用來創建一個孔的。
當孔是配合特徵的組成部分時,這種差異就至關重要了。有時,間隙孔只需鑽孔即可;而有時,則可能需要擴大精密孔或增加軸承座。
常見應用包括機械外殼、引擎零件、閥體、液壓零件和軸承座。
電火花加工零件
當使用傳統切削工具難以加工出所需特性時,可採用電火花加工 (EDM)。此製程利用放電去除導電材料。
它適用於加工小型內部特徵、狹窄槽口、精細型腔以及硬化刀具零件。例如,如果合適的銑刀無法觸及,則加工狹窄的內部特徵會非常困難。在這種情況下,可能需要修改設計以改善刀具的加工空間。電火花加工 (EDM) 可以實現這一點,而無需將小型切削刀具置於不合適的加工環境中。
雷射切割主要用於切割平板和板材零件,這些零件只需要切割成輪廓、孔或槽。
常用組件包括面板、支架、蓋板、墊板和外殼。
雷射切割後的毛坯還可以加工成其他數控產品。例如,可以先用雷射切割出板材的外形,然後再進行機械加工,形成凹槽、螺紋孔或精密加工的表面。
客製化零件是根據圖紙而非產品目錄中的零件設計進行加工的。零件的形狀和所需性能決定了所需的加工過程。
一個零件可以參與車削、銑削、鑽孔、攻牙、鏜孔、電火花加工和精加工等工序。例如,一個圓形殼體可以先旋轉加工出主直徑和內孔,然後再銑削出安裝平面,最後鑽孔形成所需的孔型。
這類工作的關鍵在於為每個特徵搭配合適的製程。但並非總是能夠為每個特徵都採用單獨的工藝流程,尤其是當零件包含圓形、扁平、內部和精細等多種特徵時。
選擇合適的材料取決於部件需要承受的負荷。強度、重量、耐腐蝕性、耐磨性、耐溫性、電氣性能和加工要求都會影響材料的選擇。
材料
實用建議
鋁合金
• 適用於輕量外殼、支架、板材、結構件等。 農業機械零件 . • 適用於需要快速去除材料的零件 • 當成品表面需要額外保護時,可考慮進行陽極處理
不銹鋼
• 適用於暴露於潮濕、清潔劑或腐蝕性環境的零件 • 適用於食品加工及醫療設備 • 根據所需的耐腐蝕性和機械強度選擇牌號
鋼鐵
• 適用於軸、齒輪、刀具及承重機械部件 • 適用於需要硬度和耐磨性的場合 • 若成品零件需要更高的硬度,請考慮進行熱處理。
鈦
• 適用於那些需要在不降低強度的前提下減輕重量的零件。 • 適用於特定的航空航太和醫療應用 • 加工計畫需仔細規劃,因為熱和刀具磨損會增加加工難度。
工程塑料
• POM:滑動部件、襯套、齒輪 • 尼龍:需要高韌性的易損件 • 聚四氟乙烯 (PTFE):密封件和低摩擦部件 • PEEK:適用於暴露於高溫和腐蝕性化學物質環境中的零件 • ABS/PC:輕質外殼和蓋板
複合材料
• 適用於需要輕量化和高剛性的場合。 • 碳纖維複合材料適用於輕質結構部件 玻璃纖維複合材料適用於需要高剛性和耐環境性能的應用。 • 使用合適的工具來減少纖維拔出和分層
CNC加工零件的實用設計規則 CNC加工零件的主要優點是什麼?
數控加工為生產精確、一致且針對特定應用的零件提供了實際優勢。
一家合格的CNC工具機供應商應該能夠全面展示其從設計到最終產品在加工、檢驗、材料和交付等方面的運作方式。不要只專注於價格或交貨期,也要了解供應商的實際流程。
確認供應商在生產相同材料、幾何形狀和公差的零件方面擁有經驗。例如,加工 6061 鋁合金的製程與加工具有深凹槽和嚴格位置公差的小型零件(例如 Ti-6Al-4V)的製程截然不同。
高效率的供應商需要熟悉刀具選擇、工件夾持、加工順序和切削條件。在投入生產之前,應該與他們討論加工複雜特徵的方案,而不是等到加工過程中才提出要求。
品質控制應與圖紙要求相符。關鍵直徑可用千分尺測量,特徵位置可用高度規測量,螺紋孔可用螺紋規測量,複雜尺寸和位置公差可用三坐標測量機 (CMM) 檢測。
如果是精密零件,請詢問出貨前會進行哪些檢查。典型的檢查包括:
如果生產訂單量很大,可以使用檢驗報告或三坐標測量機報告來記錄關鍵特徵的尺寸。
確保供應商定期使用您指定的材料,並能在需要時提供材料追溯資訊。不同材料對刀具磨損、切削速度、冷卻液、毛邊形成和表面光潔度的影響。
例如,不銹鋼的加工方式與鋁不同,鈦在切割過程中產生的熱量也更多。製程規劃應考慮這些差異。
確保供應商能夠滿足您對機器產量和交貨時間的要求。有的供應商可能擅長製作原型,但未必能勝任5,000件的大量生產。
詢問機器的可用性、設定、檢驗和生產時間。加工時間並非實際交付週期的唯一組成部分;還應包括二次加工、檢驗和精加工等時間。
理想情況下,圖紙應在切割開始前由合格的供應商審核,以確保採用合適的製造流程。他們應該能夠識別出諸如不必要的嚴格公差、過深過窄的型腔、難以加工的內角、刀具進給不便或需要多次裝夾的不良加工特徵等問題。
例如,如果公差為±0.01毫米,則改為±0.05毫米,加工時間和檢驗要求有時可以減少,而不會影響零件的功能。
當您尋找CNC加工零件供應商時,請考慮以下方面:
結語
CNC加工零件的種類繁多,從小型銷釘或襯套到帶有孔、凹槽、螺紋和加工表面的完整外殼,應有盡有。不同項目之間的差異體現在材料、幾何形狀、所需尺寸、表面光潔度、生產數量以及零件用途等因素的組合。
一個好的數控零件始於一張清晰定義待加工特性的圖面。材料選擇會影響切削過程和最終零件的品質。幾何形狀會影響刀具的進給量和裝夾次數。公差和表面光潔度要求會影響零件的加工和檢測方式。生產數量也會影響加工方法的選擇。
這些要點最好在生產前檢查,而不是在零件加工完成後再檢查。難以加工的特徵、過小的公差或不適合應用的材料都會增加工作量,卻無法提升零件性能。
用於定制 CNC加工服務 普羅利安科技 我們提供針對不同材料、零件尺寸、幾何形狀和生產需求的機械加工服務。您可以提交您的CAD圖和專案詳情,以便我們討論您零件的加工要求。
CNC加工廣泛應用於各種零件的製造,從簡單的銷釘和板材到軸、殼體、支架、襯套、接頭和機械部件。汽車、醫療、電子和工業設備中的零件也同樣採用這種加工製程。
首先要考慮部件需要完成的任務。鋁材適合輕量化零件,而鋼材則適合高強度零件。易受腐蝕的部件通常採用不銹鋼材質;如果需要高強度和輕量化,則鈦合金是理想之選。塑膠零件有多種材料可供選擇,例如POM、尼龍、PTFE和PEEK,取決於所需的摩擦係數、絕緣性、重量或耐化學腐蝕性。
然而,由於公差取決於加工條件,很難找到適用於所有數控零件的單一公差值。以下所有因素都會影響工具機:工具機狀態、材質、幾何形狀、設定和檢驗。極小的尺寸公差可能需要更嚴格的加工控制和進一步的工具機檢驗,從而延長生產時間和增加成本。
CNC工具機是原型生產的理想解決方案,因為它可以直接根據CAD設計圖切割零件,而無需生產模具。加工後的樣品使工程師能夠在投入大批量生產之前驗證尺寸、組裝、配合和功能。
結語 0 個評論
您的電子郵件地址將不會被發表。 必填欄位已標記 *
备注 / 留言 *
名稱 *
邮箱 *
官方網站
下次我評論時,請在此瀏覽器中保存我的姓名,電子郵件和網站。
提交評論
2026 年 9 月 29 日
CNC雕刻是一種使用電腦控制工具進行精確切割的工藝。了解它的工作原理、優勢以及適合您專案的最佳材料。
2026 年 8 月 5 日
鉸刀的類型包括手用鉸刀、機用鉸刀、卡盤式鉸刀、錐鉸刀、殼鉸刀和可調式鉸刀。
2026 年 7 月 1 日
合約製造是指一家公司根據批准的圖紙和生產要求為另一家公司生產零件。
CNC雕刻機工作原理:雕刻過程逐步詳解
2026 年 9 月 29 日
CNC雕刻是一種使用電腦控制工具進行精確切割的工藝。了解它的工作原理、優勢以及適合您專案的最佳材料。
CNC雕刻機工作原理:雕刻過程逐步詳解 
立即製造您的零件
所有上傳都是安全且保密的。
NEXT STEP
Ready for an engineer to review your drawing?
Send the CAD file, quantity, material and critical requirements.