
MANUFACTURING SERVICE
الدليل الشامل لتقنية القطع بالليزر
- Engineer reviewed
- ISO 9001:2015
- Drawing confidentiality
introduction
مقدمة لتكنولوجيا القطع بالليزر
القطع بالليزر
تستخدم عملية القطع بالليزر شعاع ليزر عالي الطاقة مركز لقطع المواد عن طريق صهرها أو تبخيرها، مما ينتج عنه قطع دقيقة تسبب الحد الأدنى من الضرر لقطعة العمل، مما يدل على تقنية القطع بالليزر المتقدمة.
تقدم شركة Proleantech خدمات قطع الليزر عالية الجودة للأجزاء الدقيقة، وأجزاء الصفائح المعدنية، كما توفر خدمات القطع للمواد الحساسة للمناطق المتأثرة بالحرارة. وباستخدام تقنيات متطورة، تشمل قطع البلازما، وليزر الألياف، وطرق قطع الليزر بدون تلامس، يمكنك الحصول على أجزاء دقيقة وإنتاجية مثالية مع عرض قطع دقيق وأقل قدر من النتوءات بفضل تقنيات القطع الدقيقة.
تستخدم عملية القطع بالليزر شعاعًا ضوئيًا مركزًا بالأشعة تحت الحمراء، يمر عبر مكونات بصرية لإنشاء فصل للمواد من خلال كثافات طاقة تصل إلى 10⁶ واط/سم²، مما يوضح كيفية عمل تقنية القطع بالليزر في كليهما ألياف الليزر مقابل ليزر ثاني أكسيد الكربون يجمع النظام بين التحكم العددي بالكمبيوتر (CNC) لتوجيه المسار لإنتاج أشكال معقدة بعرض شق ضيق يبلغ 0.1 مم وتفاوتات دقيقة تصل إلى ±0.025 مم في التطبيقات الصناعية.
تستخدم تقنية القطع بالليزر شعاع ليزر قوي لتسخين قطع العمل حتى تصل إلى درجة انصهارها أو تبخرها. ويعمل نفاث الغاز المساعد على نفس محور الشعاع لدفع المواد المنصهرة والمتبخرة، مما يُحدث شق القطع.
تبدأ العملية عندما تدخل الفوتونات إلى المادة لتكوين بقع حرارية تُحوّل المادة عبر انتقال طوري. تتم إزالة المادة عبر أربعة أنماط رئيسية: القطع بالانصهار (غاز خامل)، والقطع بالانصهار التفاعلي (أكسجين)، والقطع بالتبخير، والكسر/الاستئصال المُتحكم به للمواد الهشة أو الحساسة للحرارة. يُنتج نظام تركيز الشعاع بقعًا يتراوح قطرها بين 0.1 مم و0.5 مم، مما يُولّد كثافة طاقة كافية لإحداث تبخير فوري أثناء العمليات النبضية.
وحدة نظام الليزر
يقوم الرنان بإنتاج الحزمة من خلال الانبعاث المحفز، والذي يحدث في وسط التضخيم، والذي يتكون من الغاز أو البلورات الصلبة أو مواد الألياف.
يستخدم نظام توصيل الشعاع المرايا والألياف البصرية لنقل الشعاع مع الحفاظ على جودته من خلال قيم عامل M² أقل من 1.3 للتشغيل أحادي الوضع.
عدسات تركيز الليزر
يستخدم النظام العدسات أو المرايا التكيفية لتحقيق تكوين بقعة محدودة الانعراج، ويعمل بأطوال بؤرية تتراوح من 50 إلى 200 مم لتطبيقات الصفائح المعدنية.
يتميز رأس القطع بفوهة قطرها 0.8-3 مم، بالإضافة إلى مستشعرات ارتفاع سعوية أو بصرية للتحكم في المسافة بدقة 10 ميكرومتر، ونقطة دخول غاز مساعد.
تتيح تكوينات البوابات والهجينة والبصريات الطائرة للمستخدمين تحقيق دقة تحديد المواقع بمقدار 10 ميكرومتر أثناء التحركات عبر مناطق السفر التي تبلغ مساحتها 6 أمتار × 3 أمتار.
يقرأ النظام أوامر G-code أثناء التحكم في تعديل تردد الليزر بين الوضع المستمر والوضع النبضي بمعدلات ميغاهرتز ويتعامل مع جميع إعدادات العملية.
مخطط فوهة الغاز المساعد
يعمل النظام باستخدام النيتروجين عالي النقاء (99.999٪) والأكسجين والأرجون عند ضغوط تتراوح من 5 إلى 25 بار.
يحافظ النظام على استقرار درجة الحرارة أثناء استخراج جميع الأبخرة والجسيمات من النظام.
جرب برولين الآن!
تتم عمليات الإزالة الرئيسية من خلال:
القطع بالليزر تبدأ العملية بتحويل نماذج التصميم بمساعدة الحاسوب (CAD) إلى مسارات متجهة ثنائية الأبعاد أو ثنائية الأبعاد ونصف باستخدام برامج التصنيع بمساعدة الحاسوب (CAM). يستخدم النظام خوارزميات التداخل لتحسين استخدام المواد مع إضافة أقسام الدخول والخروج والوصلات الدقيقة، بالإضافة إلى القطع الزائدة لحماية مناطق الزوايا من العيوب والحفاظ على تثبيت القطعة بالهيكل.
تُثبّت قطعة العمل بواسطة مشابك شفط أو مشابك ميكانيكية، تدعم المادة مع السماح للشوائب والشوائب بالتساقط. يتطلب فاصل رأس القطع معايرة قبل بدء العمل، مع فحص حالة الفوهة أيضًا. تستقر الصفيحة أو اللوحة على قاعدة قرص العسل أو الدبوس، أو على سطح شرائحي، يدعم المادة أثناء عملية التثبيت.
تُنتج نبضة طاقة عالية مُتحكَّم بها أو زيادة تدريجية في الطاقة ثقبًا نافذًا عند نقطة البداية. تتراوح مدة العملية من 0.3 ثانية للمواد الرقيقة إلى 15 ثانية لألواح الفولاذ المقاوم للصدأ بسمك 25 مم. تساعد أنماط الحركة الحلزونية والمتذبذبة على منع تلف الفوهة بسبب المواد المقذوفة. تختلف معايير الثقب عن معايير القطع نظرًا لارتفاع حجم الانصهار. تختلف المعايير المستخدمة في عمليات الثقب عن تلك المستخدمة في عمليات القطع لأنها تُنتج حجمًا كبيرًا من الانصهار.
يصل نظام الحركة إلى معدلات التغذية المبرمجة، والتي تتراوح من 10 إلى 150 مترًا/دقيقة لمعالجة المواد المعدنية الرقيقة. يتم ضبط طاقة الليزر فورًا مع تغيرات السرعة للحفاظ على مستوى طاقة ثابت (جول/مم). يحافظ النظام على الوضع البؤري الأمثل، وضغط الغاز، ومعايير النبض لسماكات المواد المحددة، محققًا عرض شق يتراوح بين 0.1 و0.5 مم وخشونة سطح أقل من 5 ميكرومتر.
توجه الفوهة غازًا عالي الضغط يتراوح بين 5 و25 بارًا لتكوين تيار فوق صوتي، يقطع المادة المنصهرة بدفعها إلى الأسفل. يُنتج استخدام غاز النيتروجين أو الأرجون حوافًا خالية من الأكسيد عند قطع الفولاذ المقاوم للصدأ والألومنيوم والتيتانيوم. في المقابل، يؤدي التفاعل بين غاز الأكسجين والفولاذ الكربوني إلى تفاعل طارد للحرارة يزيد من سرعة القطع بنسبة 100-300% للقطع السميكة عند مستويات طاقة ثابتة.
معامل
الليزر الألياف
ليزر ثاني أكسيد الكربون
ليزر Nd:YAG / ليزر Nd:YAG نبضي
ليزر ديود مباشر
الطول الموجي
شنومك μm
شنومك μm
شنومك μm
0.9–1.0 ميكرومتر (أزرق 450 نانومتر)
كسب المتوسطة
Yb- مخدر الألياف
مزيج غازي من ثاني أكسيد الكربون/النيتروجين/الهيليوم
بلورة مطعمة بالنيوديميوم
ثنائيات أشباه الموصلات
كفاءة قابس الحائط
30–50 ٪
10–20 ٪
20-30% (بمضخة ثنائية)
40–60 ٪
جودة الشعاع (م²)
1.1–2.0 (وضع أحادي)
1.2-1.5
1.3-50
10-100
نطاق القدرة النموذجي
500 واط - 100 كيلو واط+
1 - 30 كيلو واط
50 واط - 8 كيلو واط
2 - 30 كيلو واط
المواد الأولية
المعادن (بما في ذلك المعادن شديدة الانعكاس)
مواد غير معدنية، فولاذ كربوني سميك
المعادن، السيراميك، الحفر
المعادن الرقيقة، النحاس/النحاس الأصفر
سرعة القطع (1 مم من الفولاذ المقاوم للصدأ)
أعلى سرعة (>100 متر/دقيقة)
معتدل
أقل
عالية على صفائح رقيقة
الدورية
منخفض جداً (>100,000 ساعة)
معتدل (غاز)
معتدلة إلى عالية
منخفض جدا
التكلفة الرأسمالية (6 كيلوواط)
متوسطة-عالية
منخفض-متوسط
مرتفع
متوسط
قطع المعادن السميكة بالليزر
يتكون وسط التضخيم في ليزرات الألياف من ألياف السيليكا المُطعّمة بالإيتربيوم، والتي تُولّد أطوال موجية تبلغ 1.07 ميكرومتر، مع كفاءة تحويل طاقة تتراوح بين 30% و50%. يتم نقل الحزم الضوئية عبر ألياف بصرية مرنة، مما يُغني عن الحاجة إلى مرايا متحركة في أنظمة البصريات المتحركة. تُنتج الألياف أحادية النمط قيم M² أقل من 1.3، مما يسمح لها بإنشاء بقع أصغر من 25 ميكرومتر، مع تحقيق سرعات قطع تتجاوز 100 متر/دقيقة على الفولاذ المقاوم للصدأ بسماكة 1 مم. إن امتصاص المعادن العاكسة، مثل النحاس الأصفر والنحاس الأحمر، لأطوال موجات الأشعة تحت الحمراء القريبة، يجعل هذه الليزرات الخيار الأمثل لتطبيقات القطع المسطحة الحديثة، والتي تستحوذ على حصة كبيرة من سوق الطاقة العالية.
مخطط عمليات القطع بالليزر
تعمل ليزرات ثاني أكسيد الكربون عند طول موجي 10.6 ميكرومتر من خلال تفريغ غازي في خليط من ثاني أكسيد الكربون والنيتروجين والهيليوم، وهو الخيار التقليدي لتطبيقات القطع الصناعية. يتطلب توجيه الشعاع مرايا مفصلية، والتي قد تتعرض لعدم المحاذاة. ينتج النظام أشعة عالية الجودة (M² ≈ 1) مع امتصاص قوي للأشعة تحت الحمراء البعيدة، وعلى الفولاذ الكربوني السميك عند استخدام الأكسجين كغاز مساعد. مع تحقيق نتائج ممتازة على المواد غير المعدنية (الأكريليك، الخشب، المنسوجات)، يعمل النظام بكفاءة تتراوح بين 10 و20%، مما يستلزم تكاليف إضافية لاستخدام الغاز وصيانة المرايا.
مخطط ليزر Nd:YAG
تُنتج ليزرات Nd:YAG، سواءً كانت على شكل قضيب أو قرص، والمُطعّمة بالنيوديميوم، ضوءًا بطول موجي 1.064 ميكرومتر. وقد أدى تطوير ليزرات الضخ بالديود إلى جعل ليزرات الضخ بالمصابيح قديمة. ويمكن تلبية متطلبات الطاقة العالية لعمليات الحفر والتثقيب الدقيق للمعادن من خلال التشغيل النبضي على نطاق زمني بالمللي ثانية. تتراوح جودة شعاع هذه الليزرات من M² 1.3 إلى 20، بينما يسمح التوصيل عبر الألياف بتشغيلها بواسطة أذرع الروبوت. ويشمل التطبيق الرئيسي لهذه الليزرات اللحام النقطي والقطع الدقيق للسيراميك والسبائك العاكسة عندما لا تكفي طاقة الألياف.
تعمل ليزرات الصمام الثنائي المباشر عن طريق دمج عدة باعثات أشباه موصلات مباشرةً دون أي مرحلة تضخيم وسيطة، مما يؤدي إلى تحسين الكفاءة. إلا أن جودة شعاع هذه الليزرات لا تزال ضعيفة نظرًا لإنتاجها قيم M² تتراوح بين 10 و100، مما يحد من قدرتها على التركيز والحفاظ على عرض شق رفيع. تُعد ليزرات الصمام الثنائي المباشر حلاً مدمجًا ومتينًا واقتصاديًا للمعالجة عالية السرعة للصفائح الرقيقة التي يقل سمكها عن 6 مم، وتؤدي أداءً جيدًا في تطبيقات القطع والتكسية والمعالجة الحرارية. وقد أدى تطوير أنواع الصمام الثنائي الأزرق عند 450 نانومتر إلى تحسينات كبيرة في معدلات امتصاص النحاس.
جرب برولين الآن!
قطع الليزر باستخدام ثاني أكسيد الكربون مقابل قطع الليزر الليفي
تعتمد عملية القطع بنفث الماء الكاشط على استخدام تيارات مائية عالية الضغط تحتوي على جزيئات العقيق، والتي تمر بضغط 6,200 بار عبر فوهات دقيقة لإزالة المواد عن طريق التآكل الميكانيكي. توفر تقنية القطع بالليزر معالجة أسرع، ودقة أعلى، وعرض قطع أضيق للمواد التي يقل سمكها عن 25 مم. مع ذلك، يصبح القطع بنفث الماء ضروريًا عند الحاجة إلى التخلص التام من التأثيرات الحرارية.
تتضمن عملية القطع، التي تتم باستخدام الطرق الميكانيكية، القطع بقوس البلازما، والقطع بالأكسجين والوقود، وعمليات التثقيب والطحن. كما تشمل أيضًا القطع بالكهرباء السلكية مقابل القطع بالليزر توفر تقنية القطع بالليزر جودة حواف استثنائية مع التعامل مع مجموعة واسعة من المواد، من الصفائح الرقيقة إلى السميكة، حتى سمك 50 مم، بتكاليف اقتصادية.
مميزات الليزر:
مزايا الطرق الميكانيكية:
تعتمد صناعة الطيران والفضاء على تقنية القطع بالليزر لما توفره من دقة عالية في العمليات، مما يحافظ على جودة المواد وأبعادها بدقة متناهية. تُستخدم هذه التقنية لإنشاء فتحات تبريد يتراوح قطرها بين 0.2 و 0.8 ملم في سبائك النيكل الفائقة المستخدمة في شفرات التوربينات، كما تُستخدم في تصنيع هياكل مانعة للتسرب على شكل قرص العسل، بالإضافة إلى تشذيبات الأسطح المركبة. وتستفيد عملية قطع المواد المركبة من أشعة الليزر فوق البنفسجية وأشعة الليزر ذات النبضات القصيرة جدًا (بيكوثانية) لما توفره من قطع نظيفة دون انفصال الطبقات.
تعتمد صناعة السيارات على تقنية القطع بالليزر لإنتاج مكوناتها بكميات كبيرة وبدقة عالية. تُمكّن هذه العملية المصنّعين من قطع الأنابيب المُشكّلة بالضغط الهيدروليكي، وتقطيع رقائق البطاريات الرقيقة المصنوعة من النحاس والألومنيوم إلى سُمك يصل إلى 50 ميكرومتر، وتصنيع مكونات هيكل السيارة من الفولاذ عالي القوة مع تقليل التشوه.
يعتمد إنتاج الإلكترونيات على قطع ليزر دقيق لإنشاء ميزات دقيقة. تستخدم هذه العملية تقنية الليزر لإنشاء قوالب لوحات الدوائر المطبوعة والدوائر المرنة، ولفصل رقائق السيليكون. تتيح التقنية الحالية للمستخدمين تحقيق تقطيع الحواف بدقة تقل عن 5 ميكرومتر، مما يدعم تطوير أجهزة أصغر حجمًا.
تتيح عملية القطع بالليزر للمصنعين إنتاج مكونات طبية دقيقة على نطاق صغير. كما تُمكّنهم من إنتاج دعامات من النيتينول بعرض يتراوح بين 50 و200 ميكرومتر، وتصميم أشكال معقدة على أنابيب القسطرة، بالإضافة إلى أسطح ذات ملمس خاص لزراعة العظام، مما يُحسّن من التصاق العظام.
جرب برولين الآن!
احصل على خدمة قطع وتشكيل بالليزر عالية الجودة بدقة عالية وسرعة وإنتاج قطع متسق. برولينتيك تمتلك الشركة معدات متطورة تدعم القطع بالليزر حسب الطلب للمعادن والبلاستيك والمواد المركبة.
احصل على عرض أسعار عبر الإنترنت اليوم، جرب جودة استثنائية للحواف والقطع مع الحد الأدنى من تشوه المواد لأجزائك.
توفر تقنية القطع بالليزر دقة استثنائية وسرعة تشغيل فائقة مع توافق واسع مع المواد، بما في ذلك ألياف الكربون المقطوعة بالليزر، وذلك بفضل مصادر الألياف التي تُشغّل معظم التطبيقات الصناعية نظرًا لكفاءتها العالية وجودة شعاعها الممتازة. ويتطلب فهم آلية عمل قاطع الليزر فهمًا دقيقًا. يؤدي اختيار المعايير المناسبة إلى تقليل تكوّن منطقة التأثير الحراري، وتوليد الخبث، وخشونة السطح، مما يُفيد التطبيقات التي تتطلب معايير هندسية صارمة.
كيف تعمل آلة القطع بالليزر؟
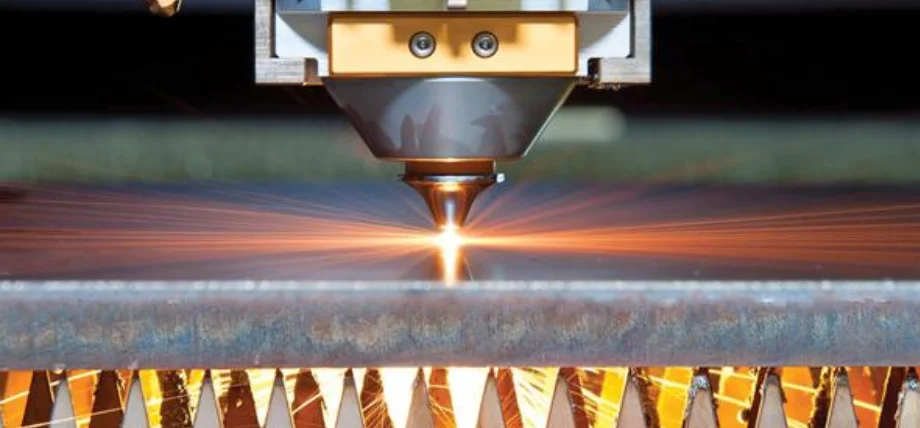
يقوم قاطع الليزر بتركيز شعاع عالي الطاقة على المادة لصهرها أو تبخيرها على طول مسار مبرمج، بينما يقوم نفاثة غاز محورية بإزالة الحطام لإنتاج شق رقيق يعمل تحت توجيه CNC.
مقدمة لتكنولوجيا القطع بالليزر جرب برولين الآن!
آلية القطع بالليزر
تتم عمليات الإزالة الرئيسية من خلال:
القطع بالليزر تبدأ العملية بتحويل نماذج التصميم بمساعدة الحاسوب (CAD) إلى مسارات متجهة ثنائية الأبعاد أو ثنائية الأبعاد ونصف باستخدام برامج التصنيع بمساعدة الحاسوب (CAM). يستخدم النظام خوارزميات التداخل لتحسين استخدام المواد مع إضافة أقسام الدخول والخروج والوصلات الدقيقة، بالإضافة إلى القطع الزائدة لحماية مناطق الزوايا من العيوب والحفاظ على تثبيت القطعة بالهيكل.
تُثبّت قطعة العمل بواسطة مشابك شفط أو مشابك ميكانيكية، تدعم المادة مع السماح للشوائب والشوائب بالتساقط. يتطلب فاصل رأس القطع معايرة قبل بدء العمل، مع فحص حالة الفوهة أيضًا. تستقر الصفيحة أو اللوحة على قاعدة قرص العسل أو الدبوس، أو على سطح شرائحي، يدعم المادة أثناء عملية التثبيت.
تُنتج نبضة طاقة عالية مُتحكَّم بها أو زيادة تدريجية في الطاقة ثقبًا نافذًا عند نقطة البداية. تتراوح مدة العملية من 0.3 ثانية للمواد الرقيقة إلى 15 ثانية لألواح الفولاذ المقاوم للصدأ بسمك 25 مم. تساعد أنماط الحركة الحلزونية والمتذبذبة على منع تلف الفوهة بسبب المواد المقذوفة. تختلف معايير الثقب عن معايير القطع نظرًا لارتفاع حجم الانصهار. تختلف المعايير المستخدمة في عمليات الثقب عن تلك المستخدمة في عمليات القطع لأنها تُنتج حجمًا كبيرًا من الانصهار.
يصل نظام الحركة إلى معدلات التغذية المبرمجة، والتي تتراوح من 10 إلى 150 مترًا/دقيقة لمعالجة المواد المعدنية الرقيقة. يتم ضبط طاقة الليزر فورًا مع تغيرات السرعة للحفاظ على مستوى طاقة ثابت (جول/مم). يحافظ النظام على الوضع البؤري الأمثل، وضغط الغاز، ومعايير النبض لسماكات المواد المحددة، محققًا عرض شق يتراوح بين 0.1 و0.5 مم وخشونة سطح أقل من 5 ميكرومتر.
توجه الفوهة غازًا عالي الضغط يتراوح بين 5 و25 بارًا لتكوين تيار فوق صوتي، يقطع المادة المنصهرة بدفعها إلى الأسفل. يُنتج استخدام غاز النيتروجين أو الأرجون حوافًا خالية من الأكسيد عند قطع الفولاذ المقاوم للصدأ والألومنيوم والتيتانيوم. في المقابل، يؤدي التفاعل بين غاز الأكسجين والفولاذ الكربوني إلى تفاعل طارد للحرارة يزيد من سرعة القطع بنسبة 100-300% للقطع السميكة عند مستويات طاقة ثابتة.
معامل
الليزر الألياف
ليزر ثاني أكسيد الكربون
ليزر Nd:YAG / ليزر Nd:YAG نبضي
ليزر ديود مباشر
الطول الموجي
شنومك μm
شنومك μm
شنومك μm
0.9–1.0 ميكرومتر (أزرق 450 نانومتر)
كسب المتوسطة
Yb- مخدر الألياف
مزيج غازي من ثاني أكسيد الكربون/النيتروجين/الهيليوم
بلورة مطعمة بالنيوديميوم
ثنائيات أشباه الموصلات
كفاءة قابس الحائط
30–50 ٪
10–20 ٪
20-30% (بمضخة ثنائية)
40–60 ٪
جودة الشعاع (م²)
1.1–2.0 (وضع أحادي)
1.2-1.5
1.3-50
10-100
نطاق القدرة النموذجي
500 واط - 100 كيلو واط+
1 - 30 كيلو واط
50 واط - 8 كيلو واط
2 - 30 كيلو واط
المواد الأولية
المعادن (بما في ذلك المعادن شديدة الانعكاس)
مواد غير معدنية، فولاذ كربوني سميك
المعادن، السيراميك، الحفر
المعادن الرقيقة، النحاس/النحاس الأصفر
سرعة القطع (1 مم من الفولاذ المقاوم للصدأ)
أعلى سرعة (>100 متر/دقيقة)
معتدل
أقل
عالية على صفائح رقيقة
الدورية
منخفض جداً (>100,000 ساعة)
معتدل (غاز)
معتدلة إلى عالية
منخفض جدا
التكلفة الرأسمالية (6 كيلوواط)
متوسطة-عالية
منخفض-متوسط
مرتفع
متوسط
قطع المعادن السميكة بالليزر
يتكون وسط التضخيم في ليزرات الألياف من ألياف السيليكا المُطعّمة بالإيتربيوم، والتي تُولّد أطوال موجية تبلغ 1.07 ميكرومتر، مع كفاءة تحويل طاقة تتراوح بين 30% و50%. يتم نقل الحزم الضوئية عبر ألياف بصرية مرنة، مما يُغني عن الحاجة إلى مرايا متحركة في أنظمة البصريات المتحركة. تُنتج الألياف أحادية النمط قيم M² أقل من 1.3، مما يسمح لها بإنشاء بقع أصغر من 25 ميكرومتر، مع تحقيق سرعات قطع تتجاوز 100 متر/دقيقة على الفولاذ المقاوم للصدأ بسماكة 1 مم. إن امتصاص المعادن العاكسة، مثل النحاس الأصفر والنحاس الأحمر، لأطوال موجات الأشعة تحت الحمراء القريبة، يجعل هذه الليزرات الخيار الأمثل لتطبيقات القطع المسطحة الحديثة، والتي تستحوذ على حصة كبيرة من سوق الطاقة العالية.
مخطط عمليات القطع بالليزر
تعمل ليزرات ثاني أكسيد الكربون عند طول موجي 10.6 ميكرومتر من خلال تفريغ غازي في خليط من ثاني أكسيد الكربون والنيتروجين والهيليوم، وهو الخيار التقليدي لتطبيقات القطع الصناعية. يتطلب توجيه الشعاع مرايا مفصلية، والتي قد تتعرض لعدم المحاذاة. ينتج النظام أشعة عالية الجودة (M² ≈ 1) مع امتصاص قوي للأشعة تحت الحمراء البعيدة، وعلى الفولاذ الكربوني السميك عند استخدام الأكسجين كغاز مساعد. مع تحقيق نتائج ممتازة على المواد غير المعدنية (الأكريليك، الخشب، المنسوجات)، يعمل النظام بكفاءة تتراوح بين 10 و20%، مما يستلزم تكاليف إضافية لاستخدام الغاز وصيانة المرايا.
مخطط ليزر Nd:YAG
تُنتج ليزرات Nd:YAG، سواءً كانت على شكل قضيب أو قرص، والمُطعّمة بالنيوديميوم، ضوءًا بطول موجي 1.064 ميكرومتر. وقد أدى تطوير ليزرات الضخ بالديود إلى جعل ليزرات الضخ بالمصابيح قديمة. ويمكن تلبية متطلبات الطاقة العالية لعمليات الحفر والتثقيب الدقيق للمعادن من خلال التشغيل النبضي على نطاق زمني بالمللي ثانية. تتراوح جودة شعاع هذه الليزرات من M² 1.3 إلى 20، بينما يسمح التوصيل عبر الألياف بتشغيلها بواسطة أذرع الروبوت. ويشمل التطبيق الرئيسي لهذه الليزرات اللحام النقطي والقطع الدقيق للسيراميك والسبائك العاكسة عندما لا تكفي طاقة الألياف.
تعمل ليزرات الصمام الثنائي المباشر عن طريق دمج عدة باعثات أشباه موصلات مباشرةً دون أي مرحلة تضخيم وسيطة، مما يؤدي إلى تحسين الكفاءة. إلا أن جودة شعاع هذه الليزرات لا تزال ضعيفة نظرًا لإنتاجها قيم M² تتراوح بين 10 و100، مما يحد من قدرتها على التركيز والحفاظ على عرض شق رفيع. تُعد ليزرات الصمام الثنائي المباشر حلاً مدمجًا ومتينًا واقتصاديًا للمعالجة عالية السرعة للصفائح الرقيقة التي يقل سمكها عن 6 مم، وتؤدي أداءً جيدًا في تطبيقات القطع والتكسية والمعالجة الحرارية. وقد أدى تطوير أنواع الصمام الثنائي الأزرق عند 450 نانومتر إلى تحسينات كبيرة في معدلات امتصاص النحاس.
آلية القطع بالليزر 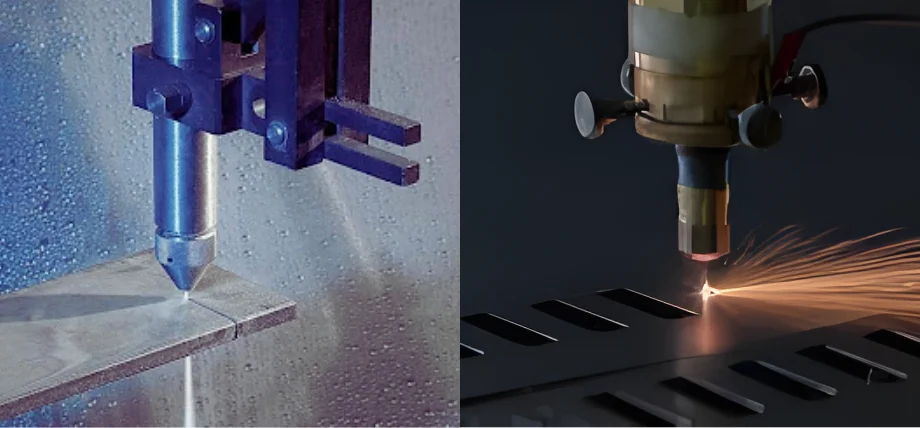
القطع بالليزر مقابل القطع بنفث الماء
قطع الليزر باستخدام ثاني أكسيد الكربون مقابل قطع الليزر الليفي
تعتمد عملية القطع بنفث الماء الكاشط على استخدام تيارات مائية عالية الضغط تحتوي على جزيئات العقيق، والتي تمر بضغط 6,200 بار عبر فوهات دقيقة لإزالة المواد عن طريق التآكل الميكانيكي. توفر تقنية القطع بالليزر معالجة أسرع، ودقة أعلى، وعرض قطع أضيق للمواد التي يقل سمكها عن 25 مم. مع ذلك، يصبح القطع بنفث الماء ضروريًا عند الحاجة إلى التخلص التام من التأثيرات الحرارية.
تتضمن عملية القطع، التي تتم باستخدام الطرق الميكانيكية، القطع بقوس البلازما، والقطع بالأكسجين والوقود، وعمليات التثقيب والطحن. كما تشمل أيضًا القطع بالكهرباء السلكية مقابل القطع بالليزر توفر تقنية القطع بالليزر جودة حواف استثنائية مع التعامل مع مجموعة واسعة من المواد، من الصفائح الرقيقة إلى السميكة، حتى سمك 50 مم، بتكاليف اقتصادية.
مميزات الليزر:
مزايا الطرق الميكانيكية:
تعتمد صناعة الطيران والفضاء على تقنية القطع بالليزر لما توفره من دقة عالية في العمليات، مما يحافظ على جودة المواد وأبعادها بدقة متناهية. تُستخدم هذه التقنية لإنشاء فتحات تبريد يتراوح قطرها بين 0.2 و 0.8 ملم في سبائك النيكل الفائقة المستخدمة في شفرات التوربينات، كما تُستخدم في تصنيع هياكل مانعة للتسرب على شكل قرص العسل، بالإضافة إلى تشذيبات الأسطح المركبة. وتستفيد عملية قطع المواد المركبة من أشعة الليزر فوق البنفسجية وأشعة الليزر ذات النبضات القصيرة جدًا (بيكوثانية) لما توفره من قطع نظيفة دون انفصال الطبقات.
تعتمد صناعة السيارات على تقنية القطع بالليزر لإنتاج مكوناتها بكميات كبيرة وبدقة عالية. تُمكّن هذه العملية المصنّعين من قطع الأنابيب المُشكّلة بالضغط الهيدروليكي، وتقطيع رقائق البطاريات الرقيقة المصنوعة من النحاس والألومنيوم إلى سُمك يصل إلى 50 ميكرومتر، وتصنيع مكونات هيكل السيارة من الفولاذ عالي القوة مع تقليل التشوه.
يعتمد إنتاج الإلكترونيات على قطع ليزر دقيق لإنشاء ميزات دقيقة. تستخدم هذه العملية تقنية الليزر لإنشاء قوالب لوحات الدوائر المطبوعة والدوائر المرنة، ولفصل رقائق السيليكون. تتيح التقنية الحالية للمستخدمين تحقيق تقطيع الحواف بدقة تقل عن 5 ميكرومتر، مما يدعم تطوير أجهزة أصغر حجمًا.
تتيح عملية القطع بالليزر للمصنعين إنتاج مكونات طبية دقيقة على نطاق صغير. كما تُمكّنهم من إنتاج دعامات من النيتينول بعرض يتراوح بين 50 و200 ميكرومتر، وتصميم أشكال معقدة على أنابيب القسطرة، بالإضافة إلى أسطح ذات ملمس خاص لزراعة العظام، مما يُحسّن من التصاق العظام.
القطع بالليزر مقابل القطع بنفث الماء خدمة القطع بالليزر المخصصة
احصل على خدمة قطع وتشكيل بالليزر عالية الجودة بدقة عالية وسرعة وإنتاج قطع متسق. برولينتيك تمتلك الشركة معدات متطورة تدعم القطع بالليزر حسب الطلب للمعادن والبلاستيك والمواد المركبة.
احصل على عرض أسعار عبر الإنترنت اليوم، جرب جودة استثنائية للحواف والقطع مع الحد الأدنى من تشوه المواد لأجزائك.
توفر تقنية القطع بالليزر دقة استثنائية وسرعة تشغيل فائقة مع توافق واسع مع المواد، بما في ذلك ألياف الكربون المقطوعة بالليزر، وذلك بفضل مصادر الألياف التي تُشغّل معظم التطبيقات الصناعية نظرًا لكفاءتها العالية وجودة شعاعها الممتازة. ويتطلب فهم آلية عمل قاطع الليزر فهمًا دقيقًا. يؤدي اختيار المعايير المناسبة إلى تقليل تكوّن منطقة التأثير الحراري، وتوليد الخبث، وخشونة السطح، مما يُفيد التطبيقات التي تتطلب معايير هندسية صارمة.
كيف تعمل آلة القطع بالليزر؟
يقوم قاطع الليزر بتركيز شعاع عالي الطاقة على المادة لصهرها أو تبخيرها على طول مسار مبرمج، بينما يقوم نفاثة غاز محورية بإزالة الحطام لإنتاج شق رقيق يعمل تحت توجيه CNC.
خدمة القطع بالليزر المخصصة مقدمة لتكنولوجيا القطع بالليزر
القطع بالليزر
تستخدم عملية القطع بالليزر شعاع ليزر عالي الطاقة مركز لقطع المواد عن طريق صهرها أو تبخيرها، مما ينتج عنه قطع دقيقة تسبب الحد الأدنى من الضرر لقطعة العمل، مما يدل على تقنية القطع بالليزر المتقدمة.
تقدم شركة Proleantech خدمات قطع الليزر عالية الجودة للأجزاء الدقيقة، وأجزاء الصفائح المعدنية، كما توفر خدمات القطع للمواد الحساسة للمناطق المتأثرة بالحرارة. وباستخدام تقنيات متطورة، تشمل قطع البلازما، وليزر الألياف، وطرق قطع الليزر بدون تلامس، يمكنك الحصول على أجزاء دقيقة وإنتاجية مثالية مع عرض قطع دقيق وأقل قدر من النتوءات بفضل تقنيات القطع الدقيقة.
تستخدم عملية القطع بالليزر شعاعًا ضوئيًا مركزًا بالأشعة تحت الحمراء، يمر عبر مكونات بصرية لإنشاء فصل للمواد من خلال كثافات طاقة تصل إلى 10⁶ واط/سم²، مما يوضح كيفية عمل تقنية القطع بالليزر في كليهما ألياف الليزر مقابل ليزر ثاني أكسيد الكربون يجمع النظام بين التحكم العددي بالكمبيوتر (CNC) لتوجيه المسار لإنتاج أشكال معقدة بعرض شق ضيق يبلغ 0.1 مم وتفاوتات دقيقة تصل إلى ±0.025 مم في التطبيقات الصناعية.
تستخدم تقنية القطع بالليزر شعاع ليزر قوي لتسخين قطع العمل حتى تصل إلى درجة انصهارها أو تبخرها. ويعمل نفاث الغاز المساعد على نفس محور الشعاع لدفع المواد المنصهرة والمتبخرة، مما يُحدث شق القطع.
تبدأ العملية عندما تدخل الفوتونات إلى المادة لتكوين بقع حرارية تُحوّل المادة عبر انتقال طوري. تتم إزالة المادة عبر أربعة أنماط رئيسية: القطع بالانصهار (غاز خامل)، والقطع بالانصهار التفاعلي (أكسجين)، والقطع بالتبخير، والكسر/الاستئصال المُتحكم به للمواد الهشة أو الحساسة للحرارة. يُنتج نظام تركيز الشعاع بقعًا يتراوح قطرها بين 0.1 مم و0.5 مم، مما يُولّد كثافة طاقة كافية لإحداث تبخير فوري أثناء العمليات النبضية.
وحدة نظام الليزر
يقوم الرنان بإنتاج الحزمة من خلال الانبعاث المحفز، والذي يحدث في وسط التضخيم، والذي يتكون من الغاز أو البلورات الصلبة أو مواد الألياف.
يستخدم نظام توصيل الشعاع المرايا والألياف البصرية لنقل الشعاع مع الحفاظ على جودته من خلال قيم عامل M² أقل من 1.3 للتشغيل أحادي الوضع.
عدسات تركيز الليزر
يستخدم النظام العدسات أو المرايا التكيفية لتحقيق تكوين بقعة محدودة الانعراج، ويعمل بأطوال بؤرية تتراوح من 50 إلى 200 مم لتطبيقات الصفائح المعدنية.
يتميز رأس القطع بفوهة قطرها 0.8-3 مم، بالإضافة إلى مستشعرات ارتفاع سعوية أو بصرية للتحكم في المسافة بدقة 10 ميكرومتر، ونقطة دخول غاز مساعد.
تتيح تكوينات البوابات والهجينة والبصريات الطائرة للمستخدمين تحقيق دقة تحديد المواقع بمقدار 10 ميكرومتر أثناء التحركات عبر مناطق السفر التي تبلغ مساحتها 6 أمتار × 3 أمتار.
يقرأ النظام أوامر G-code أثناء التحكم في تعديل تردد الليزر بين الوضع المستمر والوضع النبضي بمعدلات ميغاهرتز ويتعامل مع جميع إعدادات العملية.
مخطط فوهة الغاز المساعد
يعمل النظام باستخدام النيتروجين عالي النقاء (99.999٪) والأكسجين والأرجون عند ضغوط تتراوح من 5 إلى 25 بار.
يحافظ النظام على استقرار درجة الحرارة أثناء استخراج جميع الأبخرة والجسيمات من النظام.
جرب برولين الآن!
تتم عمليات الإزالة الرئيسية من خلال:
القطع بالليزر تبدأ العملية بتحويل نماذج التصميم بمساعدة الحاسوب (CAD) إلى مسارات متجهة ثنائية الأبعاد أو ثنائية الأبعاد ونصف باستخدام برامج التصنيع بمساعدة الحاسوب (CAM). يستخدم النظام خوارزميات التداخل لتحسين استخدام المواد مع إضافة أقسام الدخول والخروج والوصلات الدقيقة، بالإضافة إلى القطع الزائدة لحماية مناطق الزوايا من العيوب والحفاظ على تثبيت القطعة بالهيكل.
تُثبّت قطعة العمل بواسطة مشابك شفط أو مشابك ميكانيكية، تدعم المادة مع السماح للشوائب والشوائب بالتساقط. يتطلب فاصل رأس القطع معايرة قبل بدء العمل، مع فحص حالة الفوهة أيضًا. تستقر الصفيحة أو اللوحة على قاعدة قرص العسل أو الدبوس، أو على سطح شرائحي، يدعم المادة أثناء عملية التثبيت.
تُنتج نبضة طاقة عالية مُتحكَّم بها أو زيادة تدريجية في الطاقة ثقبًا نافذًا عند نقطة البداية. تتراوح مدة العملية من 0.3 ثانية للمواد الرقيقة إلى 15 ثانية لألواح الفولاذ المقاوم للصدأ بسمك 25 مم. تساعد أنماط الحركة الحلزونية والمتذبذبة على منع تلف الفوهة بسبب المواد المقذوفة. تختلف معايير الثقب عن معايير القطع نظرًا لارتفاع حجم الانصهار. تختلف المعايير المستخدمة في عمليات الثقب عن تلك المستخدمة في عمليات القطع لأنها تُنتج حجمًا كبيرًا من الانصهار.
يصل نظام الحركة إلى معدلات التغذية المبرمجة، والتي تتراوح من 10 إلى 150 مترًا/دقيقة لمعالجة المواد المعدنية الرقيقة. يتم ضبط طاقة الليزر فورًا مع تغيرات السرعة للحفاظ على مستوى طاقة ثابت (جول/مم). يحافظ النظام على الوضع البؤري الأمثل، وضغط الغاز، ومعايير النبض لسماكات المواد المحددة، محققًا عرض شق يتراوح بين 0.1 و0.5 مم وخشونة سطح أقل من 5 ميكرومتر.
توجه الفوهة غازًا عالي الضغط يتراوح بين 5 و25 بارًا لتكوين تيار فوق صوتي، يقطع المادة المنصهرة بدفعها إلى الأسفل. يُنتج استخدام غاز النيتروجين أو الأرجون حوافًا خالية من الأكسيد عند قطع الفولاذ المقاوم للصدأ والألومنيوم والتيتانيوم. في المقابل، يؤدي التفاعل بين غاز الأكسجين والفولاذ الكربوني إلى تفاعل طارد للحرارة يزيد من سرعة القطع بنسبة 100-300% للقطع السميكة عند مستويات طاقة ثابتة.
معامل
الليزر الألياف
ليزر ثاني أكسيد الكربون
ليزر Nd:YAG / ليزر Nd:YAG نبضي
ليزر ديود مباشر
الطول الموجي
شنومك μm
شنومك μm
شنومك μm
0.9–1.0 ميكرومتر (أزرق 450 نانومتر)
كسب المتوسطة
Yb- مخدر الألياف
مزيج غازي من ثاني أكسيد الكربون/النيتروجين/الهيليوم
بلورة مطعمة بالنيوديميوم
ثنائيات أشباه الموصلات
كفاءة قابس الحائط
30–50 ٪
10–20 ٪
20-30% (بمضخة ثنائية)
40–60 ٪
جودة الشعاع (م²)
1.1–2.0 (وضع أحادي)
1.2-1.5
1.3-50
10-100
نطاق القدرة النموذجي
500 واط - 100 كيلو واط+
1 - 30 كيلو واط
50 واط - 8 كيلو واط
2 - 30 كيلو واط
المواد الأولية
المعادن (بما في ذلك المعادن شديدة الانعكاس)
مواد غير معدنية، فولاذ كربوني سميك
المعادن، السيراميك، الحفر
المعادن الرقيقة، النحاس/النحاس الأصفر
سرعة القطع (1 مم من الفولاذ المقاوم للصدأ)
أعلى سرعة (>100 متر/دقيقة)
معتدل
أقل
عالية على صفائح رقيقة
الدورية
منخفض جداً (>100,000 ساعة)
معتدل (غاز)
معتدلة إلى عالية
منخفض جدا
التكلفة الرأسمالية (6 كيلوواط)
متوسطة-عالية
منخفض-متوسط
مرتفع
متوسط
قطع المعادن السميكة بالليزر
يتكون وسط التضخيم في ليزرات الألياف من ألياف السيليكا المُطعّمة بالإيتربيوم، والتي تُولّد أطوال موجية تبلغ 1.07 ميكرومتر، مع كفاءة تحويل طاقة تتراوح بين 30% و50%. يتم نقل الحزم الضوئية عبر ألياف بصرية مرنة، مما يُغني عن الحاجة إلى مرايا متحركة في أنظمة البصريات المتحركة. تُنتج الألياف أحادية النمط قيم M² أقل من 1.3، مما يسمح لها بإنشاء بقع أصغر من 25 ميكرومتر، مع تحقيق سرعات قطع تتجاوز 100 متر/دقيقة على الفولاذ المقاوم للصدأ بسماكة 1 مم. إن امتصاص المعادن العاكسة، مثل النحاس الأصفر والنحاس الأحمر، لأطوال موجات الأشعة تحت الحمراء القريبة، يجعل هذه الليزرات الخيار الأمثل لتطبيقات القطع المسطحة الحديثة، والتي تستحوذ على حصة كبيرة من سوق الطاقة العالية.
مخطط عمليات القطع بالليزر
تعمل ليزرات ثاني أكسيد الكربون عند طول موجي 10.6 ميكرومتر من خلال تفريغ غازي في خليط من ثاني أكسيد الكربون والنيتروجين والهيليوم، وهو الخيار التقليدي لتطبيقات القطع الصناعية. يتطلب توجيه الشعاع مرايا مفصلية، والتي قد تتعرض لعدم المحاذاة. ينتج النظام أشعة عالية الجودة (M² ≈ 1) مع امتصاص قوي للأشعة تحت الحمراء البعيدة، وعلى الفولاذ الكربوني السميك عند استخدام الأكسجين كغاز مساعد. مع تحقيق نتائج ممتازة على المواد غير المعدنية (الأكريليك، الخشب، المنسوجات)، يعمل النظام بكفاءة تتراوح بين 10 و20%، مما يستلزم تكاليف إضافية لاستخدام الغاز وصيانة المرايا.
مخطط ليزر Nd:YAG
تُنتج ليزرات Nd:YAG، سواءً كانت على شكل قضيب أو قرص، والمُطعّمة بالنيوديميوم، ضوءًا بطول موجي 1.064 ميكرومتر. وقد أدى تطوير ليزرات الضخ بالديود إلى جعل ليزرات الضخ بالمصابيح قديمة. ويمكن تلبية متطلبات الطاقة العالية لعمليات الحفر والتثقيب الدقيق للمعادن من خلال التشغيل النبضي على نطاق زمني بالمللي ثانية. تتراوح جودة شعاع هذه الليزرات من M² 1.3 إلى 20، بينما يسمح التوصيل عبر الألياف بتشغيلها بواسطة أذرع الروبوت. ويشمل التطبيق الرئيسي لهذه الليزرات اللحام النقطي والقطع الدقيق للسيراميك والسبائك العاكسة عندما لا تكفي طاقة الألياف.
تعمل ليزرات الصمام الثنائي المباشر عن طريق دمج عدة باعثات أشباه موصلات مباشرةً دون أي مرحلة تضخيم وسيطة، مما يؤدي إلى تحسين الكفاءة. إلا أن جودة شعاع هذه الليزرات لا تزال ضعيفة نظرًا لإنتاجها قيم M² تتراوح بين 10 و100، مما يحد من قدرتها على التركيز والحفاظ على عرض شق رفيع. تُعد ليزرات الصمام الثنائي المباشر حلاً مدمجًا ومتينًا واقتصاديًا للمعالجة عالية السرعة للصفائح الرقيقة التي يقل سمكها عن 6 مم، وتؤدي أداءً جيدًا في تطبيقات القطع والتكسية والمعالجة الحرارية. وقد أدى تطوير أنواع الصمام الثنائي الأزرق عند 450 نانومتر إلى تحسينات كبيرة في معدلات امتصاص النحاس.
جرب برولين الآن!
قطع الليزر باستخدام ثاني أكسيد الكربون مقابل قطع الليزر الليفي
تعتمد عملية القطع بنفث الماء الكاشط على استخدام تيارات مائية عالية الضغط تحتوي على جزيئات العقيق، والتي تمر بضغط 6,200 بار عبر فوهات دقيقة لإزالة المواد عن طريق التآكل الميكانيكي. توفر تقنية القطع بالليزر معالجة أسرع، ودقة أعلى، وعرض قطع أضيق للمواد التي يقل سمكها عن 25 مم. مع ذلك، يصبح القطع بنفث الماء ضروريًا عند الحاجة إلى التخلص التام من التأثيرات الحرارية.
تتضمن عملية القطع، التي تتم باستخدام الطرق الميكانيكية، القطع بقوس البلازما، والقطع بالأكسجين والوقود، وعمليات التثقيب والطحن. كما تشمل أيضًا القطع بالكهرباء السلكية مقابل القطع بالليزر توفر تقنية القطع بالليزر جودة حواف استثنائية مع التعامل مع مجموعة واسعة من المواد، من الصفائح الرقيقة إلى السميكة، حتى سمك 50 مم، بتكاليف اقتصادية.
مميزات الليزر:
مزايا الطرق الميكانيكية:
تعتمد صناعة الطيران والفضاء على تقنية القطع بالليزر لما توفره من دقة عالية في العمليات، مما يحافظ على جودة المواد وأبعادها بدقة متناهية. تُستخدم هذه التقنية لإنشاء فتحات تبريد يتراوح قطرها بين 0.2 و 0.8 ملم في سبائك النيكل الفائقة المستخدمة في شفرات التوربينات، كما تُستخدم في تصنيع هياكل مانعة للتسرب على شكل قرص العسل، بالإضافة إلى تشذيبات الأسطح المركبة. وتستفيد عملية قطع المواد المركبة من أشعة الليزر فوق البنفسجية وأشعة الليزر ذات النبضات القصيرة جدًا (بيكوثانية) لما توفره من قطع نظيفة دون انفصال الطبقات.
تعتمد صناعة السيارات على تقنية القطع بالليزر لإنتاج مكوناتها بكميات كبيرة وبدقة عالية. تُمكّن هذه العملية المصنّعين من قطع الأنابيب المُشكّلة بالضغط الهيدروليكي، وتقطيع رقائق البطاريات الرقيقة المصنوعة من النحاس والألومنيوم إلى سُمك يصل إلى 50 ميكرومتر، وتصنيع مكونات هيكل السيارة من الفولاذ عالي القوة مع تقليل التشوه.
يعتمد إنتاج الإلكترونيات على قطع ليزر دقيق لإنشاء ميزات دقيقة. تستخدم هذه العملية تقنية الليزر لإنشاء قوالب لوحات الدوائر المطبوعة والدوائر المرنة، ولفصل رقائق السيليكون. تتيح التقنية الحالية للمستخدمين تحقيق تقطيع الحواف بدقة تقل عن 5 ميكرومتر، مما يدعم تطوير أجهزة أصغر حجمًا.
تتيح عملية القطع بالليزر للمصنعين إنتاج مكونات طبية دقيقة على نطاق صغير. كما تُمكّنهم من إنتاج دعامات من النيتينول بعرض يتراوح بين 50 و200 ميكرومتر، وتصميم أشكال معقدة على أنابيب القسطرة، بالإضافة إلى أسطح ذات ملمس خاص لزراعة العظام، مما يُحسّن من التصاق العظام.
جرب برولين الآن!
احصل على خدمة قطع وتشكيل بالليزر عالية الجودة بدقة عالية وسرعة وإنتاج قطع متسق. برولينتيك تمتلك الشركة معدات متطورة تدعم القطع بالليزر حسب الطلب للمعادن والبلاستيك والمواد المركبة.
احصل على عرض أسعار عبر الإنترنت اليوم، جرب جودة استثنائية للحواف والقطع مع الحد الأدنى من تشوه المواد لأجزائك.
توفر تقنية القطع بالليزر دقة استثنائية وسرعة تشغيل فائقة مع توافق واسع مع المواد، بما في ذلك ألياف الكربون المقطوعة بالليزر، وذلك بفضل مصادر الألياف التي تُشغّل معظم التطبيقات الصناعية نظرًا لكفاءتها العالية وجودة شعاعها الممتازة. ويتطلب فهم آلية عمل قاطع الليزر فهمًا دقيقًا. يؤدي اختيار المعايير المناسبة إلى تقليل تكوّن منطقة التأثير الحراري، وتوليد الخبث، وخشونة السطح، مما يُفيد التطبيقات التي تتطلب معايير هندسية صارمة.
كيف تعمل آلة القطع بالليزر؟
يقوم قاطع الليزر بتركيز شعاع عالي الطاقة على المادة لصهرها أو تبخيرها على طول مسار مبرمج، بينما يقوم نفاثة غاز محورية بإزالة الحطام لإنتاج شق رقيق يعمل تحت توجيه CNC.
القطع بالليزر
تستخدم عملية القطع بالليزر شعاع ليزر عالي الطاقة مركز لقطع المواد عن طريق صهرها أو تبخيرها، مما ينتج عنه قطع دقيقة تسبب الحد الأدنى من الضرر لقطعة العمل، مما يدل على تقنية القطع بالليزر المتقدمة.
تقدم شركة Proleantech خدمات قطع الليزر عالية الجودة للأجزاء الدقيقة، وأجزاء الصفائح المعدنية، كما توفر خدمات القطع للمواد الحساسة للمناطق المتأثرة بالحرارة. وباستخدام تقنيات متطورة، تشمل قطع البلازما، وليزر الألياف، وطرق قطع الليزر بدون تلامس، يمكنك الحصول على أجزاء دقيقة وإنتاجية مثالية مع عرض قطع دقيق وأقل قدر من النتوءات بفضل تقنيات القطع الدقيقة.
تستخدم عملية القطع بالليزر شعاعًا ضوئيًا مركزًا بالأشعة تحت الحمراء، يمر عبر مكونات بصرية لإنشاء فصل للمواد من خلال كثافات طاقة تصل إلى 10⁶ واط/سم²، مما يوضح كيفية عمل تقنية القطع بالليزر في كليهما ألياف الليزر مقابل ليزر ثاني أكسيد الكربون يجمع النظام بين التحكم العددي بالكمبيوتر (CNC) لتوجيه المسار لإنتاج أشكال معقدة بعرض شق ضيق يبلغ 0.1 مم وتفاوتات دقيقة تصل إلى ±0.025 مم في التطبيقات الصناعية.
تستخدم تقنية القطع بالليزر شعاع ليزر قوي لتسخين قطع العمل حتى تصل إلى درجة انصهارها أو تبخرها. ويعمل نفاث الغاز المساعد على نفس محور الشعاع لدفع المواد المنصهرة والمتبخرة، مما يُحدث شق القطع.
تبدأ العملية عندما تدخل الفوتونات إلى المادة لتكوين بقع حرارية تُحوّل المادة عبر انتقال طوري. تتم إزالة المادة عبر أربعة أنماط رئيسية: القطع بالانصهار (غاز خامل)، والقطع بالانصهار التفاعلي (أكسجين)، والقطع بالتبخير، والكسر/الاستئصال المُتحكم به للمواد الهشة أو الحساسة للحرارة. يُنتج نظام تركيز الشعاع بقعًا يتراوح قطرها بين 0.1 مم و0.5 مم، مما يُولّد كثافة طاقة كافية لإحداث تبخير فوري أثناء العمليات النبضية.
وحدة نظام الليزر
يقوم الرنان بإنتاج الحزمة من خلال الانبعاث المحفز، والذي يحدث في وسط التضخيم، والذي يتكون من الغاز أو البلورات الصلبة أو مواد الألياف.
يستخدم نظام توصيل الشعاع المرايا والألياف البصرية لنقل الشعاع مع الحفاظ على جودته من خلال قيم عامل M² أقل من 1.3 للتشغيل أحادي الوضع.
عدسات تركيز الليزر
يستخدم النظام العدسات أو المرايا التكيفية لتحقيق تكوين بقعة محدودة الانعراج، ويعمل بأطوال بؤرية تتراوح من 50 إلى 200 مم لتطبيقات الصفائح المعدنية.
يتميز رأس القطع بفوهة قطرها 0.8-3 مم، بالإضافة إلى مستشعرات ارتفاع سعوية أو بصرية للتحكم في المسافة بدقة 10 ميكرومتر، ونقطة دخول غاز مساعد.
تتيح تكوينات البوابات والهجينة والبصريات الطائرة للمستخدمين تحقيق دقة تحديد المواقع بمقدار 10 ميكرومتر أثناء التحركات عبر مناطق السفر التي تبلغ مساحتها 6 أمتار × 3 أمتار.
يقرأ النظام أوامر G-code أثناء التحكم في تعديل تردد الليزر بين الوضع المستمر والوضع النبضي بمعدلات ميغاهرتز ويتعامل مع جميع إعدادات العملية.
مخطط فوهة الغاز المساعد
يعمل النظام باستخدام النيتروجين عالي النقاء (99.999٪) والأكسجين والأرجون عند ضغوط تتراوح من 5 إلى 25 بار.
يحافظ النظام على استقرار درجة الحرارة أثناء استخراج جميع الأبخرة والجسيمات من النظام.
مقدمة لتكنولوجيا القطع بالليزر جرب برولين الآن!
آلية القطع بالليزر
تتم عمليات الإزالة الرئيسية من خلال:
القطع بالليزر تبدأ العملية بتحويل نماذج التصميم بمساعدة الحاسوب (CAD) إلى مسارات متجهة ثنائية الأبعاد أو ثنائية الأبعاد ونصف باستخدام برامج التصنيع بمساعدة الحاسوب (CAM). يستخدم النظام خوارزميات التداخل لتحسين استخدام المواد مع إضافة أقسام الدخول والخروج والوصلات الدقيقة، بالإضافة إلى القطع الزائدة لحماية مناطق الزوايا من العيوب والحفاظ على تثبيت القطعة بالهيكل.
تُثبّت قطعة العمل بواسطة مشابك شفط أو مشابك ميكانيكية، تدعم المادة مع السماح للشوائب والشوائب بالتساقط. يتطلب فاصل رأس القطع معايرة قبل بدء العمل، مع فحص حالة الفوهة أيضًا. تستقر الصفيحة أو اللوحة على قاعدة قرص العسل أو الدبوس، أو على سطح شرائحي، يدعم المادة أثناء عملية التثبيت.
تُنتج نبضة طاقة عالية مُتحكَّم بها أو زيادة تدريجية في الطاقة ثقبًا نافذًا عند نقطة البداية. تتراوح مدة العملية من 0.3 ثانية للمواد الرقيقة إلى 15 ثانية لألواح الفولاذ المقاوم للصدأ بسمك 25 مم. تساعد أنماط الحركة الحلزونية والمتذبذبة على منع تلف الفوهة بسبب المواد المقذوفة. تختلف معايير الثقب عن معايير القطع نظرًا لارتفاع حجم الانصهار. تختلف المعايير المستخدمة في عمليات الثقب عن تلك المستخدمة في عمليات القطع لأنها تُنتج حجمًا كبيرًا من الانصهار.
يصل نظام الحركة إلى معدلات التغذية المبرمجة، والتي تتراوح من 10 إلى 150 مترًا/دقيقة لمعالجة المواد المعدنية الرقيقة. يتم ضبط طاقة الليزر فورًا مع تغيرات السرعة للحفاظ على مستوى طاقة ثابت (جول/مم). يحافظ النظام على الوضع البؤري الأمثل، وضغط الغاز، ومعايير النبض لسماكات المواد المحددة، محققًا عرض شق يتراوح بين 0.1 و0.5 مم وخشونة سطح أقل من 5 ميكرومتر.
توجه الفوهة غازًا عالي الضغط يتراوح بين 5 و25 بارًا لتكوين تيار فوق صوتي، يقطع المادة المنصهرة بدفعها إلى الأسفل. يُنتج استخدام غاز النيتروجين أو الأرجون حوافًا خالية من الأكسيد عند قطع الفولاذ المقاوم للصدأ والألومنيوم والتيتانيوم. في المقابل، يؤدي التفاعل بين غاز الأكسجين والفولاذ الكربوني إلى تفاعل طارد للحرارة يزيد من سرعة القطع بنسبة 100-300% للقطع السميكة عند مستويات طاقة ثابتة.
معامل
الليزر الألياف
ليزر ثاني أكسيد الكربون
ليزر Nd:YAG / ليزر Nd:YAG نبضي
ليزر ديود مباشر
الطول الموجي
شنومك μm
شنومك μm
شنومك μm
0.9–1.0 ميكرومتر (أزرق 450 نانومتر)
كسب المتوسطة
Yb- مخدر الألياف
مزيج غازي من ثاني أكسيد الكربون/النيتروجين/الهيليوم
بلورة مطعمة بالنيوديميوم
ثنائيات أشباه الموصلات
كفاءة قابس الحائط
30–50 ٪
10–20 ٪
20-30% (بمضخة ثنائية)
40–60 ٪
جودة الشعاع (م²)
1.1–2.0 (وضع أحادي)
1.2-1.5
1.3-50
10-100
نطاق القدرة النموذجي
500 واط - 100 كيلو واط+
1 - 30 كيلو واط
50 واط - 8 كيلو واط
2 - 30 كيلو واط
المواد الأولية
المعادن (بما في ذلك المعادن شديدة الانعكاس)
مواد غير معدنية، فولاذ كربوني سميك
المعادن، السيراميك، الحفر
المعادن الرقيقة، النحاس/النحاس الأصفر
سرعة القطع (1 مم من الفولاذ المقاوم للصدأ)
أعلى سرعة (>100 متر/دقيقة)
معتدل
أقل
عالية على صفائح رقيقة
الدورية
منخفض جداً (>100,000 ساعة)
معتدل (غاز)
معتدلة إلى عالية
منخفض جدا
التكلفة الرأسمالية (6 كيلوواط)
متوسطة-عالية
منخفض-متوسط
مرتفع
متوسط
قطع المعادن السميكة بالليزر
يتكون وسط التضخيم في ليزرات الألياف من ألياف السيليكا المُطعّمة بالإيتربيوم، والتي تُولّد أطوال موجية تبلغ 1.07 ميكرومتر، مع كفاءة تحويل طاقة تتراوح بين 30% و50%. يتم نقل الحزم الضوئية عبر ألياف بصرية مرنة، مما يُغني عن الحاجة إلى مرايا متحركة في أنظمة البصريات المتحركة. تُنتج الألياف أحادية النمط قيم M² أقل من 1.3، مما يسمح لها بإنشاء بقع أصغر من 25 ميكرومتر، مع تحقيق سرعات قطع تتجاوز 100 متر/دقيقة على الفولاذ المقاوم للصدأ بسماكة 1 مم. إن امتصاص المعادن العاكسة، مثل النحاس الأصفر والنحاس الأحمر، لأطوال موجات الأشعة تحت الحمراء القريبة، يجعل هذه الليزرات الخيار الأمثل لتطبيقات القطع المسطحة الحديثة، والتي تستحوذ على حصة كبيرة من سوق الطاقة العالية.
مخطط عمليات القطع بالليزر
تعمل ليزرات ثاني أكسيد الكربون عند طول موجي 10.6 ميكرومتر من خلال تفريغ غازي في خليط من ثاني أكسيد الكربون والنيتروجين والهيليوم، وهو الخيار التقليدي لتطبيقات القطع الصناعية. يتطلب توجيه الشعاع مرايا مفصلية، والتي قد تتعرض لعدم المحاذاة. ينتج النظام أشعة عالية الجودة (M² ≈ 1) مع امتصاص قوي للأشعة تحت الحمراء البعيدة، وعلى الفولاذ الكربوني السميك عند استخدام الأكسجين كغاز مساعد. مع تحقيق نتائج ممتازة على المواد غير المعدنية (الأكريليك، الخشب، المنسوجات)، يعمل النظام بكفاءة تتراوح بين 10 و20%، مما يستلزم تكاليف إضافية لاستخدام الغاز وصيانة المرايا.
مخطط ليزر Nd:YAG
تُنتج ليزرات Nd:YAG، سواءً كانت على شكل قضيب أو قرص، والمُطعّمة بالنيوديميوم، ضوءًا بطول موجي 1.064 ميكرومتر. وقد أدى تطوير ليزرات الضخ بالديود إلى جعل ليزرات الضخ بالمصابيح قديمة. ويمكن تلبية متطلبات الطاقة العالية لعمليات الحفر والتثقيب الدقيق للمعادن من خلال التشغيل النبضي على نطاق زمني بالمللي ثانية. تتراوح جودة شعاع هذه الليزرات من M² 1.3 إلى 20، بينما يسمح التوصيل عبر الألياف بتشغيلها بواسطة أذرع الروبوت. ويشمل التطبيق الرئيسي لهذه الليزرات اللحام النقطي والقطع الدقيق للسيراميك والسبائك العاكسة عندما لا تكفي طاقة الألياف.
تعمل ليزرات الصمام الثنائي المباشر عن طريق دمج عدة باعثات أشباه موصلات مباشرةً دون أي مرحلة تضخيم وسيطة، مما يؤدي إلى تحسين الكفاءة. إلا أن جودة شعاع هذه الليزرات لا تزال ضعيفة نظرًا لإنتاجها قيم M² تتراوح بين 10 و100، مما يحد من قدرتها على التركيز والحفاظ على عرض شق رفيع. تُعد ليزرات الصمام الثنائي المباشر حلاً مدمجًا ومتينًا واقتصاديًا للمعالجة عالية السرعة للصفائح الرقيقة التي يقل سمكها عن 6 مم، وتؤدي أداءً جيدًا في تطبيقات القطع والتكسية والمعالجة الحرارية. وقد أدى تطوير أنواع الصمام الثنائي الأزرق عند 450 نانومتر إلى تحسينات كبيرة في معدلات امتصاص النحاس.
آلية القطع بالليزر القطع بالليزر مقابل القطع بنفث الماء
قطع الليزر باستخدام ثاني أكسيد الكربون مقابل قطع الليزر الليفي
تعتمد عملية القطع بنفث الماء الكاشط على استخدام تيارات مائية عالية الضغط تحتوي على جزيئات العقيق، والتي تمر بضغط 6,200 بار عبر فوهات دقيقة لإزالة المواد عن طريق التآكل الميكانيكي. توفر تقنية القطع بالليزر معالجة أسرع، ودقة أعلى، وعرض قطع أضيق للمواد التي يقل سمكها عن 25 مم. مع ذلك، يصبح القطع بنفث الماء ضروريًا عند الحاجة إلى التخلص التام من التأثيرات الحرارية.
تتضمن عملية القطع، التي تتم باستخدام الطرق الميكانيكية، القطع بقوس البلازما، والقطع بالأكسجين والوقود، وعمليات التثقيب والطحن. كما تشمل أيضًا القطع بالكهرباء السلكية مقابل القطع بالليزر توفر تقنية القطع بالليزر جودة حواف استثنائية مع التعامل مع مجموعة واسعة من المواد، من الصفائح الرقيقة إلى السميكة، حتى سمك 50 مم، بتكاليف اقتصادية.
مميزات الليزر:
مزايا الطرق الميكانيكية:
تعتمد صناعة الطيران والفضاء على تقنية القطع بالليزر لما توفره من دقة عالية في العمليات، مما يحافظ على جودة المواد وأبعادها بدقة متناهية. تُستخدم هذه التقنية لإنشاء فتحات تبريد يتراوح قطرها بين 0.2 و 0.8 ملم في سبائك النيكل الفائقة المستخدمة في شفرات التوربينات، كما تُستخدم في تصنيع هياكل مانعة للتسرب على شكل قرص العسل، بالإضافة إلى تشذيبات الأسطح المركبة. وتستفيد عملية قطع المواد المركبة من أشعة الليزر فوق البنفسجية وأشعة الليزر ذات النبضات القصيرة جدًا (بيكوثانية) لما توفره من قطع نظيفة دون انفصال الطبقات.
تعتمد صناعة السيارات على تقنية القطع بالليزر لإنتاج مكوناتها بكميات كبيرة وبدقة عالية. تُمكّن هذه العملية المصنّعين من قطع الأنابيب المُشكّلة بالضغط الهيدروليكي، وتقطيع رقائق البطاريات الرقيقة المصنوعة من النحاس والألومنيوم إلى سُمك يصل إلى 50 ميكرومتر، وتصنيع مكونات هيكل السيارة من الفولاذ عالي القوة مع تقليل التشوه.
يعتمد إنتاج الإلكترونيات على قطع ليزر دقيق لإنشاء ميزات دقيقة. تستخدم هذه العملية تقنية الليزر لإنشاء قوالب لوحات الدوائر المطبوعة والدوائر المرنة، ولفصل رقائق السيليكون. تتيح التقنية الحالية للمستخدمين تحقيق تقطيع الحواف بدقة تقل عن 5 ميكرومتر، مما يدعم تطوير أجهزة أصغر حجمًا.
تتيح عملية القطع بالليزر للمصنعين إنتاج مكونات طبية دقيقة على نطاق صغير. كما تُمكّنهم من إنتاج دعامات من النيتينول بعرض يتراوح بين 50 و200 ميكرومتر، وتصميم أشكال معقدة على أنابيب القسطرة، بالإضافة إلى أسطح ذات ملمس خاص لزراعة العظام، مما يُحسّن من التصاق العظام.
القطع بالليزر مقابل القطع بنفث الماء خدمة القطع بالليزر المخصصة
احصل على خدمة قطع وتشكيل بالليزر عالية الجودة بدقة عالية وسرعة وإنتاج قطع متسق. برولينتيك تمتلك الشركة معدات متطورة تدعم القطع بالليزر حسب الطلب للمعادن والبلاستيك والمواد المركبة.
احصل على عرض أسعار عبر الإنترنت اليوم، جرب جودة استثنائية للحواف والقطع مع الحد الأدنى من تشوه المواد لأجزائك.
توفر تقنية القطع بالليزر دقة استثنائية وسرعة تشغيل فائقة مع توافق واسع مع المواد، بما في ذلك ألياف الكربون المقطوعة بالليزر، وذلك بفضل مصادر الألياف التي تُشغّل معظم التطبيقات الصناعية نظرًا لكفاءتها العالية وجودة شعاعها الممتازة. ويتطلب فهم آلية عمل قاطع الليزر فهمًا دقيقًا. يؤدي اختيار المعايير المناسبة إلى تقليل تكوّن منطقة التأثير الحراري، وتوليد الخبث، وخشونة السطح، مما يُفيد التطبيقات التي تتطلب معايير هندسية صارمة.
كيف تعمل آلة القطع بالليزر؟
يقوم قاطع الليزر بتركيز شعاع عالي الطاقة على المادة لصهرها أو تبخيرها على طول مسار مبرمج، بينما يقوم نفاثة غاز محورية بإزالة الحطام لإنتاج شق رقيق يعمل تحت توجيه CNC.
خدمة القطع بالليزر المخصصة 0 تعليقات
لن يتم نشر عنوان بريدك الإلكتروني. الحقول المشار إليها إلزامية *
كيف *
الاسم *
البريد الإلكتروني *
الموقع الإلكتروني
احفظ اسمي، بريدي الإلكتروني في هذا المتصفح لاستخدامها المرة المقبلة في تعليقي.
إرسال تعليق
يوليو 22، 2026
يضمن التصميم للقطع بالليزر حوافًا نظيفة وأجزاء دقيقة للتصنيع.
يوليو 21، 2026
يقوم برنامج القطع بالليزر بإنشاء مسارات قطع دقيقة للوحات واللافتات والأقواس والأجزاء المخصصة.
يوليو 21، 2026
تُستخدم تقنية القطع بالليزر للأجهزة الطبية لإنتاج الدعامات والأدوات الجراحية والقسطرات ومكونات الزرع.
دليل تصميم القطع بالليزر: الأدوات، الملفات، المواد، وأفضل الممارسات
يوليو 22، 2026
يضمن التصميم للقطع بالليزر حوافًا نظيفة وأجزاء دقيقة للتصنيع.
دليل تصميم القطع بالليزر: الأدوات، الملفات، المواد، وأفضل الممارسات 
أفضل 10 برامج لقطع الليزر للمبتدئين والمهندسين
يوليو 21، 2026
يقوم برنامج القطع بالليزر بإنشاء مسارات قطع دقيقة للوحات واللافتات والأقواس والأجزاء المخصصة.
أفضل 10 برامج لقطع الليزر للمبتدئين والمهندسين 
قطع الأجهزة الطبية بالليزر: العملية والمواد وأنواع الليزر المستخدمة
يوليو 21، 2026
تُستخدم تقنية القطع بالليزر للأجهزة الطبية لإنتاج الدعامات والأدوات الجراحية والقسطرات ومكونات الزرع.
قطع الأجهزة الطبية بالليزر: العملية والمواد وأنواع الليزر المستخدمة احصل على أجزائك اليوم
جميع التحميلات آمنة وسرية.
NEXT STEP
Ready for an engineer to review your drawing?
Send the CAD file, quantity, material and critical requirements.