
MANUFACTURING SERVICE
De ultieme gids voor lasersnijtechnologie
- Engineer reviewed
- ISO 9001:2015
- Drawing confidentiality
introduction
Inleiding tot lasersnijtechnologie
Lasersnijden
Bij het lasersnijden wordt een geconcentreerde, energierijke laserstraal gebruikt om materialen te snijden door ze te smelten of te verdampen. Dit resulteert in nauwkeurige sneden die minimale schade aan het werkstuk veroorzaken, wat de geavanceerde lasersnijtechnologie aantoont.
Proleantech levert hoogwaardige lasersnijservices voor precisieonderdelen, plaatwerkonderdelen en materialen die gevoelig zijn voor de warmtebeïnvloede zone (HAZ). Dankzij technologieën zoals plasmasnijden, fiberlasers en contactloos lasersnijden, kunt u nauwkeurige onderdelen en geoptimaliseerde productieruns realiseren met minimale snijbreedtes en bramen.
Het lasersnijproces maakt gebruik van een gefocusseerde infraroodlichtstraal die door optische componenten gaat om materiaalscheiding te creëren met vermogensdichtheden tot 10⁶ W/cm², waarmee wordt aangetoond hoe lasersnijtechnologie in beide gevallen werkt. fiberlaser versus CO2-laser Het systeem combineert computergestuurde numerieke besturing (CNC) voor padgeleiding om complexe vormen te produceren met smalle snijbreedtes van 0.1 mm en nauwkeurige toleranties tot ±0.025 mm in industriële toepassingen.
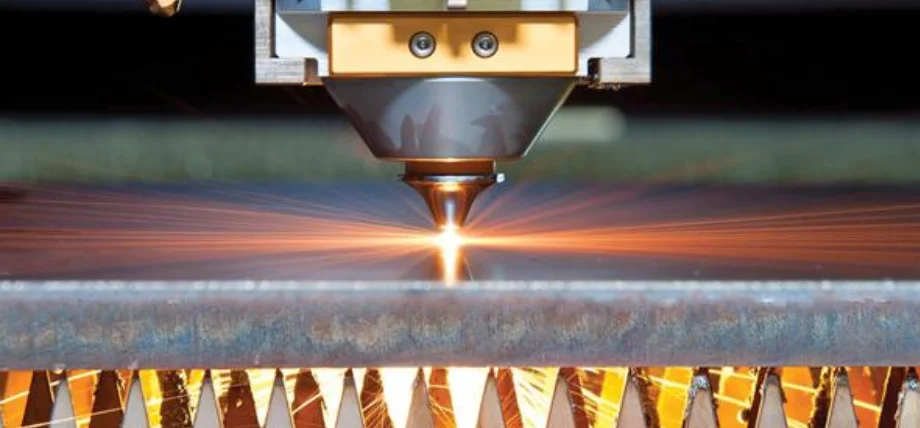
Lasersnijden maakt gebruik van een krachtige laserstraal om werkstukken te verhitten tot ze hun smelt- of verdampingspunt bereiken. De hulpgasstraal beweegt in dezelfde as als de laserstraal om het gesmolten en verdampte materiaal naar buiten te duwen, waardoor de snijsnede ontstaat.
Het proces begint wanneer fotonen het materiaal binnendringen en warmteplekken creëren die het materiaal transformeren door middel van een faseovergang. Materiaalverwijdering vindt plaats via vier hoofdmethoden: fusiesnijden (inert gas), reactief fusiesnijden (zuurstof), verdampingssnijden en gecontroleerde breuk/ablatie voor brosse of warmtegevoelige materialen. Het bundelfocusseringssysteem produceert plekken met een diameter tussen 0.1 mm en 0.5 mm, die een voldoende hoge vermogensdichtheid genereren om onmiddellijke verdamping te bewerkstelligen tijdens gepulseerde bewerkingen.
Lasersysteemunit
De resonator produceert de bundel door middel van gestimuleerde emissie, die plaatsvindt in het versterkingsmedium, bestaande uit gas, een vast kristal of vezelmaterialen.
Het straaltransportsysteem maakt gebruik van spiegels en glasvezels om de straal te transporteren en tegelijkertijd de kwaliteit ervan te behouden door M²-factorwaarden onder de 1.3 voor enkelvoudige moduswerking.
Laserfocuslenzen
Het systeem maakt gebruik van lenzen of adaptieve spiegels om een diffractiebeperkte lichtbundel te vormen, werkend bij brandpuntsafstanden van 50 tot 200 mm voor plaatmetaaltoepassingen.
De snijkop is voorzien van een sproeier met een diameter van 0.8–3 mm, samen met capacitieve of optische hoogtesensoren voor nauwkeurige afstandsregeling met een precisie van 10 µm, en een inlaatpunt voor hulpgas.
De portaal-, hybride- en vliegende optiekconfiguraties stellen gebruikers in staat een positioneringsnauwkeurigheid van 10 µm te bereiken tijdens bewegingen over een traject van 6 m × 3 m.
Het systeem leest G-code-commando's, regelt de laserfrequentiemodulatie tussen continue en gepulseerde modi met MHz-snelheden en beheert alle procesinstellingen.
Schema van een hulpgasmondstuk
Het systeem werkt met zeer zuivere stikstof (99.999%), zuurstof en argon bij drukken variërend van 5 tot 25 bar.
Het systeem handhaaft een stabiele temperatuur en verwijdert tegelijkertijd alle dampen en deeltjes uit het systeem.
Probeer Prolean nu!
De belangrijkste verwijderingsprocessen vinden plaats via:
Lasersnijden Het proces begint met het omzetten van CAD-modellen naar 2D- of 2.5D-vectorpaden met behulp van CAM-software. Het systeem gebruikt nestalgoritmes om het materiaalgebruik te optimaliseren, terwijl het tegelijkertijd aanloop- en afloopsecties, microverbindingen en oversnijdingen toevoegt om hoekgebieden te beschermen tegen defecten en de bevestiging van het onderdeel aan het frame te behouden.
Het werkstuk wordt vastgezet met vacuüm- of mechanische klemmen, die het materiaal ondersteunen en tegelijkertijd reflecties en slakken doorlaten. De afstandhouder van de snijkop moet vóór aanvang van het werk worden gekalibreerd, waarbij ook de conditie van de sproeier moet worden gecontroleerd. De plaat of het werkstuk rust op een honingraat- of pinnenbed, of een lattenbed, dat het materiaal ondersteunt en blokkeert.
Een gecontroleerde puls met hoge piekvermogen of een vermogensopbouw produceert een doorlopend gat op het beginpunt. De duur van het proces varieert van 0.3 seconden voor dunne materialen tot 15 seconden voor 25 mm dikke roestvrijstalen platen. Spiraalvormige en wiebelende bewegingspatronen helpen schade aan de spuitmond door uitgeworpen materiaal te voorkomen. De parameters voor doorboren verschillen van die voor snijden vanwege het grotere smeltvolume. De parameters die worden gebruikt voor doorboren verschillen van die voor snijden, omdat ze een veel groter smeltvolume produceren.
Het bewegingssysteem bereikt de geprogrammeerde voedingssnelheden, die variëren van 10 tot 150 m/min voor het bewerken van dunne metalen materialen. Het laservermogen past zich direct aan de snelheidsveranderingen aan om een constant energieniveau (J/mm) te handhaven. Het systeem handhaaft de optimale focuspositie, gasdruk en pulsparameters voor specifieke materiaaldiktes, waardoor snijbreedtes tussen 0.1 en 0.5 mm en een oppervlakteruwheid van minder dan 5 µm worden bereikt.
Het mondstuk stuurt hogedrukgas tussen 5 en 25 bar om een supersonische straal te creëren, die door gesmolten materiaal snijdt door het naar beneden te duwen. Het gebruik van stikstof- of argongas zorgt voor oxidevrije snijkanten bij het snijden van roestvrij staal, aluminium en titanium. De reactie tussen zuurstofgas en koolstofstaal leidt daarentegen tot een exotherme reactie die de snijsnelheid met 100-300% verhoogt bij dikkere stukken materiaal en een constant vermogen.
Parameter
fiber Laser
CO₂-laser
Nd:YAG / Gepulseerde Nd:YAG
Directe diodelaser
Golflengte
1.07 μm
10.6 μm
1.064 μm
0.9–1.0 µm (blauw 450 nm)
Verkrijg medium
Yb-gedoteerde vezel
CO₂/N₂/He gasmengsel
Nd-gedoteerd kristal
Halfgeleiderdiodes
Efficiëntie van stopcontacten
30-50%
10-20%
20–30% (diode-gepompt)
40-60%
Straalkwaliteit (M²)
1.1–2.0 (enkelvoudige modus)
1.2-1.5
1.3-50
10-100
Typisch vermogensbereik
500 W - 100 kW+
1–30 kW
50 W–8 kW
2–30 kW
Primaire materialen
Metalen (inclusief sterk reflecterende metalen)
Niet-metalen, dik koolstofstaal
Metalen, keramiek, boren
Dunne metalen, koper/messing
Snijsnelheid (1 mm RVS)
Hoogste (>100 m/min)
Gemiddeld
Lagere
Hoog op dunne vellen
Onderhoud
Zeer laag (>100,000 uur)
Matig (gas)
Matig-hoog
Heel laag
Aanschaffingskosten (6 kW)
Gemiddeld hoog
Laag-gemiddeld
Hoge
Medium
Lasersnijden van dik metaal
Het versterkingsmedium van fiberlasers bestaat uit met ytterbium gedoteerde silicavezels, die golflengten van 1.07 µm genereren met een energie-efficiëntie van 30% tot 50%. De laserstralen worden via flexibele glasvezels overgebracht, waardoor bewegende spiegels in vliegende-optieksystemen overbodig zijn. De single-mode vezels produceren M²-waarden onder de 1.3, waardoor spots kleiner dan 25 µm kunnen worden gecreëerd met snijsnelheden van meer dan 100 m/min op 1 mm roestvrij staal. De absorptie van nabij-infrarood golflengten door reflecterende metalen zoals koper en messing maakt deze lasers de beste keuze voor moderne vlakbedsnijtoepassingen, die een groot deel van de markt voor hoogvermogenlasers vertegenwoordigen.
Diagram van het lasersnijproces
De CO₂-lasers werken bij 10.6 µm door middel van gasontlading in een CO₂-N₂-He-mengsel, wat traditioneel de voorkeur geniet bij industriële snijtoepassingen. Voor de laserstraal zijn scharnierende spiegels nodig, die echter scheef kunnen komen te staan. Het systeem produceert hoogwaardige stralen (M² ≈1) met een sterke absorptie in het verre infraroodgebied en is geschikt voor dik koolstofstaal bij gebruik van zuurstof als hulpgas. Hoewel het systeem ook uitstekende resultaten behaalt op niet-metalen materialen (acryl, hout, textiel), heeft het een rendement van 10-20%, wat extra kosten met zich meebrengt voor gasverbruik en spiegelonderhoud.
Nd:YAG-laserdiagram
Nd:YAG-staaf- of schijflasers met neodymium-dotering produceren licht met een golflengte van 1.064 µm. De ontwikkeling van diode-gepompte lasers heeft lamp-gepompte versies overbodig gemaakt. De hoge piekvermogens die nodig zijn voor boor- en trepanatiewerkzaamheden in dun metaal kunnen worden bereikt door middel van gepulseerde werking met tijdschalen van milliseconden. De bundelkwaliteit van deze lasers varieert van 1.3 tot 20 M², terwijl glasvezelkoppeling bediening met robotarmen mogelijk maakt. De belangrijkste toepassing van deze lasers is puntlassen en fijn snijden van keramiek en reflecterende legeringen wanneer glasvezelvermogen niet volstaat.
Directe diodelasers werken door meerdere halfgeleideremitters rechtstreeks te combineren zonder tussenliggende versterkingsfase, wat resulteert in een verbeterde efficiëntie. De straalkwaliteit van deze lasers blijft echter matig omdat ze M²-waarden produceren tussen 10 en 100, wat hun vermogen om te focussen en dunne snijbreedtes te behouden beperkt. Directe diodelasers vormen een compacte, robuuste en betaalbare oplossing voor de snelle bewerking van dunne platen van minder dan 6 mm dik en presteren goed bij snij-, bekledings- en warmtebehandelingstoepassingen. De ontwikkeling van blauwe diodevarianten bij 450 nm heeft geleid tot aanzienlijke verbeteringen in de koperabsorptie.
Probeer Prolean nu!
CO2-laser versus vezellaser snijden
Bij abrasief waterstraalsnijden worden hogedrukwaterstralen met granaatdeeltjes gebruikt, die met een druk van 6,200 bar door sproeiers stromen om materiaal te verwijderen door mechanische erosie. Lasersnijtechnologie biedt snellere bewerking, nauwere toleranties en smallere snijsneden voor materialen kleiner dan 25 mm. Waterstraalsnijden is echter noodzakelijk wanneer thermische effecten volledig moeten worden geëlimineerd.
Het snijproces, dat mechanisch wordt uitgevoerd, omvat plasmasnijden, autogeen snijden en pons- en freesbewerkingen. Het omvat ook draadvonken versus lasersnijden Lasersnijden levert een uitzonderlijke randkwaliteit en verwerkt een breed scala aan materialen, van dunne tot dikke platen tot 50 mm dik, tegen economische kosten.
Voordelen van laser:
Voordelen van mechanische methoden:
De lucht- en ruimtevaartindustrie is afhankelijk van lasertechnologie omdat deze nauwkeurige bewerkingen mogelijk maakt die zowel de materiaalkwaliteit als de exacte afmetingen waarborgen. Met dit proces worden koelgaten van 0.2 mm tot 0.8 mm in nikkelsuperlegeringen voor turbinebladen gecreëerd en worden honingraatafdichtingsstructuren en composietbekledingsresten gegenereerd. Het snijproces van composieten profiteert van UV- en picosecondelasers omdat deze schone sneden zonder delaminatie mogelijk maken.
De auto-industrie is afhankelijk van lasertechnologie voor de nauwkeurige massaproductie van haar onderdelen. Met dit proces kunnen fabrikanten hydrogevormde buizen snijden en dunne koperen en aluminium accufolies tot een dikte van 50 µm doorsnijden, en carrosseriedelen van hoogwaardig staal vervaardigen met minimale vervorming.
De productie van elektronica is afhankelijk van precisie lasersnijden Om kleine structuren te creëren. Het proces maakt gebruik van lasertechnologie om PCB-sjablonen en flexibele circuits te maken en siliciumwafers te scheiden. De huidige technologie stelt gebruikers in staat om randen kleiner dan 5 µm af te slijpen, wat de ontwikkeling van kleinere apparaten ondersteunt.
Het lasersnijproces stelt fabrikanten in staat om complexe medische componenten op kleine schaal te produceren. Met dit proces kunnen fabrikanten bijvoorbeeld stentsteunen van nitinol maken met een breedte tussen 50 en 200 µm, en ingewikkelde ontwerpen aanbrengen op katheterbuizen en oppervlaktestructuren creëren voor orthopedische implantaten om de botaanhechting te verbeteren.
Probeer Prolean nu!
Profiteer van hoogwaardige lasersnij- en bewerkingsdiensten met hoge precisie, snelheid en consistente productproductie. Proleantech Beschikt over geavanceerde apparatuur voor lasersnijden op maat van metalen, kunststoffen en composieten.
Vraag online een offerte aan Profiteer vandaag nog van een uitzonderlijke rand- en zaagsnedekwaliteit met minimale materiaalvervorming voor uw onderdelen.
De lasersnijtechnologie biedt uitzonderlijke precisie en snelle werking met een brede materiaalcompatibiliteit, waaronder lasergesneden koolstofvezel. Vezelbronnen, die de meeste industriële toepassingen aandrijven vanwege hun hoge efficiëntie en uitstekende straalkwaliteit, maken het mogelijk om te begrijpen hoe een lasersnijder werkt. De selectie van de juiste parameters leidt tot minder warmtebeïnvloede zone (HAZ), slakvorming en oppervlakteruwheid voor toepassingen die aan strenge technische normen moeten voldoen.
Hoe werkt een lasersnijder?
Een lasersnijder richt een krachtige laserstraal op het materiaal om het te smelten of te verdampen langs een geprogrammeerd traject, terwijl een coaxiale gasstraal het snijafval verwijdert om een dunne snede te creëren die onder CNC-besturing werkt.
Inleiding tot lasersnijtechnologie Probeer Prolean nu!
Lasersnijmechanisme
De belangrijkste verwijderingsprocessen vinden plaats via:
Lasersnijden Het proces begint met het omzetten van CAD-modellen naar 2D- of 2.5D-vectorpaden met behulp van CAM-software. Het systeem gebruikt nestalgoritmes om het materiaalgebruik te optimaliseren, terwijl het tegelijkertijd aanloop- en afloopsecties, microverbindingen en oversnijdingen toevoegt om hoekgebieden te beschermen tegen defecten en de bevestiging van het onderdeel aan het frame te behouden.
Het werkstuk wordt vastgezet met vacuüm- of mechanische klemmen, die het materiaal ondersteunen en tegelijkertijd reflecties en slakken doorlaten. De afstandhouder van de snijkop moet vóór aanvang van het werk worden gekalibreerd, waarbij ook de conditie van de sproeier moet worden gecontroleerd. De plaat of het werkstuk rust op een honingraat- of pinnenbed, of een lattenbed, dat het materiaal ondersteunt en blokkeert.
Een gecontroleerde puls met hoge piekvermogen of een vermogensopbouw produceert een doorlopend gat op het beginpunt. De duur van het proces varieert van 0.3 seconden voor dunne materialen tot 15 seconden voor 25 mm dikke roestvrijstalen platen. Spiraalvormige en wiebelende bewegingspatronen helpen schade aan de spuitmond door uitgeworpen materiaal te voorkomen. De parameters voor doorboren verschillen van die voor snijden vanwege het grotere smeltvolume. De parameters die worden gebruikt voor doorboren verschillen van die voor snijden, omdat ze een veel groter smeltvolume produceren.
Het bewegingssysteem bereikt de geprogrammeerde voedingssnelheden, die variëren van 10 tot 150 m/min voor het bewerken van dunne metalen materialen. Het laservermogen past zich direct aan de snelheidsveranderingen aan om een constant energieniveau (J/mm) te handhaven. Het systeem handhaaft de optimale focuspositie, gasdruk en pulsparameters voor specifieke materiaaldiktes, waardoor snijbreedtes tussen 0.1 en 0.5 mm en een oppervlakteruwheid van minder dan 5 µm worden bereikt.
Het mondstuk stuurt hogedrukgas tussen 5 en 25 bar om een supersonische straal te creëren, die door gesmolten materiaal snijdt door het naar beneden te duwen. Het gebruik van stikstof- of argongas zorgt voor oxidevrije snijkanten bij het snijden van roestvrij staal, aluminium en titanium. De reactie tussen zuurstofgas en koolstofstaal leidt daarentegen tot een exotherme reactie die de snijsnelheid met 100-300% verhoogt bij dikkere stukken materiaal en een constant vermogen.
Parameter
fiber Laser
CO₂-laser
Nd:YAG / Gepulseerde Nd:YAG
Directe diodelaser
Golflengte
1.07 μm
10.6 μm
1.064 μm
0.9–1.0 µm (blauw 450 nm)
Verkrijg medium
Yb-gedoteerde vezel
CO₂/N₂/He gasmengsel
Nd-gedoteerd kristal
Halfgeleiderdiodes
Efficiëntie van stopcontacten
30-50%
10-20%
20–30% (diode-gepompt)
40-60%
Straalkwaliteit (M²)
1.1–2.0 (enkelvoudige modus)
1.2-1.5
1.3-50
10-100
Typisch vermogensbereik
500 W - 100 kW+
1–30 kW
50 W–8 kW
2–30 kW
Primaire materialen
Metalen (inclusief sterk reflecterende metalen)
Niet-metalen, dik koolstofstaal
Metalen, keramiek, boren
Dunne metalen, koper/messing
Snijsnelheid (1 mm RVS)
Hoogste (>100 m/min)
Gemiddeld
Lagere
Hoog op dunne vellen
Onderhoud
Zeer laag (>100,000 uur)
Matig (gas)
Matig-hoog
Heel laag
Aanschaffingskosten (6 kW)
Gemiddeld hoog
Laag-gemiddeld
Hoge
Medium
Lasersnijden van dik metaal
Het versterkingsmedium van fiberlasers bestaat uit met ytterbium gedoteerde silicavezels, die golflengten van 1.07 µm genereren met een energie-efficiëntie van 30% tot 50%. De laserstralen worden via flexibele glasvezels overgebracht, waardoor bewegende spiegels in vliegende-optieksystemen overbodig zijn. De single-mode vezels produceren M²-waarden onder de 1.3, waardoor spots kleiner dan 25 µm kunnen worden gecreëerd met snijsnelheden van meer dan 100 m/min op 1 mm roestvrij staal. De absorptie van nabij-infrarood golflengten door reflecterende metalen zoals koper en messing maakt deze lasers de beste keuze voor moderne vlakbedsnijtoepassingen, die een groot deel van de markt voor hoogvermogenlasers vertegenwoordigen.
Diagram van het lasersnijproces
De CO₂-lasers werken bij 10.6 µm door middel van gasontlading in een CO₂-N₂-He-mengsel, wat traditioneel de voorkeur geniet bij industriële snijtoepassingen. Voor de laserstraal zijn scharnierende spiegels nodig, die echter scheef kunnen komen te staan. Het systeem produceert hoogwaardige stralen (M² ≈1) met een sterke absorptie in het verre infraroodgebied en is geschikt voor dik koolstofstaal bij gebruik van zuurstof als hulpgas. Hoewel het systeem ook uitstekende resultaten behaalt op niet-metalen materialen (acryl, hout, textiel), heeft het een rendement van 10-20%, wat extra kosten met zich meebrengt voor gasverbruik en spiegelonderhoud.
Nd:YAG-laserdiagram
Nd:YAG-staaf- of schijflasers met neodymium-dotering produceren licht met een golflengte van 1.064 µm. De ontwikkeling van diode-gepompte lasers heeft lamp-gepompte versies overbodig gemaakt. De hoge piekvermogens die nodig zijn voor boor- en trepanatiewerkzaamheden in dun metaal kunnen worden bereikt door middel van gepulseerde werking met tijdschalen van milliseconden. De bundelkwaliteit van deze lasers varieert van 1.3 tot 20 M², terwijl glasvezelkoppeling bediening met robotarmen mogelijk maakt. De belangrijkste toepassing van deze lasers is puntlassen en fijn snijden van keramiek en reflecterende legeringen wanneer glasvezelvermogen niet volstaat.
Directe diodelasers werken door meerdere halfgeleideremitters rechtstreeks te combineren zonder tussenliggende versterkingsfase, wat resulteert in een verbeterde efficiëntie. De straalkwaliteit van deze lasers blijft echter matig omdat ze M²-waarden produceren tussen 10 en 100, wat hun vermogen om te focussen en dunne snijbreedtes te behouden beperkt. Directe diodelasers vormen een compacte, robuuste en betaalbare oplossing voor de snelle bewerking van dunne platen van minder dan 6 mm dik en presteren goed bij snij-, bekledings- en warmtebehandelingstoepassingen. De ontwikkeling van blauwe diodevarianten bij 450 nm heeft geleid tot aanzienlijke verbeteringen in de koperabsorptie.
Lasersnijmechanisme 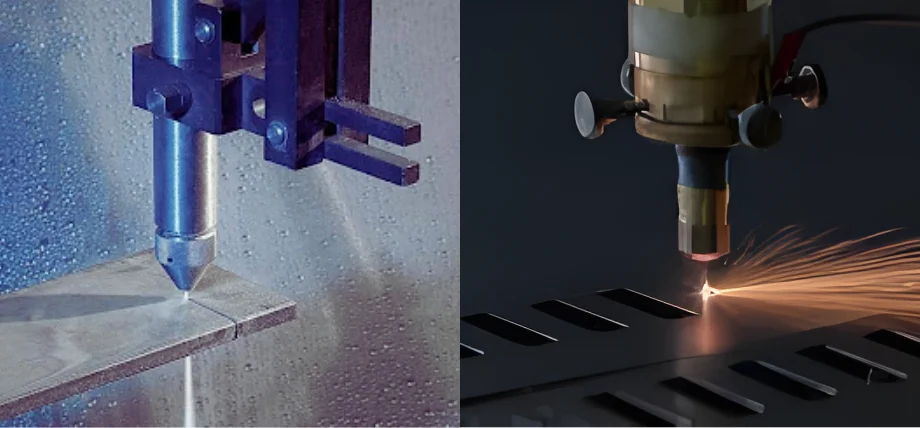
Lasersnijden versus waterstraalsnijden
CO2-laser versus vezellaser snijden
Bij abrasief waterstraalsnijden worden hogedrukwaterstralen met granaatdeeltjes gebruikt, die met een druk van 6,200 bar door sproeiers stromen om materiaal te verwijderen door mechanische erosie. Lasersnijtechnologie biedt snellere bewerking, nauwere toleranties en smallere snijsneden voor materialen kleiner dan 25 mm. Waterstraalsnijden is echter noodzakelijk wanneer thermische effecten volledig moeten worden geëlimineerd.
Het snijproces, dat mechanisch wordt uitgevoerd, omvat plasmasnijden, autogeen snijden en pons- en freesbewerkingen. Het omvat ook draadvonken versus lasersnijden Lasersnijden levert een uitzonderlijke randkwaliteit en verwerkt een breed scala aan materialen, van dunne tot dikke platen tot 50 mm dik, tegen economische kosten.
Voordelen van laser:
Voordelen van mechanische methoden:
De lucht- en ruimtevaartindustrie is afhankelijk van lasertechnologie omdat deze nauwkeurige bewerkingen mogelijk maakt die zowel de materiaalkwaliteit als de exacte afmetingen waarborgen. Met dit proces worden koelgaten van 0.2 mm tot 0.8 mm in nikkelsuperlegeringen voor turbinebladen gecreëerd en worden honingraatafdichtingsstructuren en composietbekledingsresten gegenereerd. Het snijproces van composieten profiteert van UV- en picosecondelasers omdat deze schone sneden zonder delaminatie mogelijk maken.
De auto-industrie is afhankelijk van lasertechnologie voor de nauwkeurige massaproductie van haar onderdelen. Met dit proces kunnen fabrikanten hydrogevormde buizen snijden en dunne koperen en aluminium accufolies tot een dikte van 50 µm doorsnijden, en carrosseriedelen van hoogwaardig staal vervaardigen met minimale vervorming.
De productie van elektronica is afhankelijk van precisie lasersnijden Om kleine structuren te creëren. Het proces maakt gebruik van lasertechnologie om PCB-sjablonen en flexibele circuits te maken en siliciumwafers te scheiden. De huidige technologie stelt gebruikers in staat om randen kleiner dan 5 µm af te slijpen, wat de ontwikkeling van kleinere apparaten ondersteunt.
Het lasersnijproces stelt fabrikanten in staat om complexe medische componenten op kleine schaal te produceren. Met dit proces kunnen fabrikanten bijvoorbeeld stentsteunen van nitinol maken met een breedte tussen 50 en 200 µm, en ingewikkelde ontwerpen aanbrengen op katheterbuizen en oppervlaktestructuren creëren voor orthopedische implantaten om de botaanhechting te verbeteren.
Lasersnijden versus waterstraalsnijden Aangepaste lasersnijservice
Profiteer van hoogwaardige lasersnij- en bewerkingsdiensten met hoge precisie, snelheid en consistente productproductie. Proleantech Beschikt over geavanceerde apparatuur voor lasersnijden op maat van metalen, kunststoffen en composieten.
Vraag online een offerte aan Profiteer vandaag nog van een uitzonderlijke rand- en zaagsnedekwaliteit met minimale materiaalvervorming voor uw onderdelen.
De lasersnijtechnologie biedt uitzonderlijke precisie en snelle werking met een brede materiaalcompatibiliteit, waaronder lasergesneden koolstofvezel. Vezelbronnen, die de meeste industriële toepassingen aandrijven vanwege hun hoge efficiëntie en uitstekende straalkwaliteit, maken het mogelijk om te begrijpen hoe een lasersnijder werkt. De selectie van de juiste parameters leidt tot minder warmtebeïnvloede zone (HAZ), slakvorming en oppervlakteruwheid voor toepassingen die aan strenge technische normen moeten voldoen.
Hoe werkt een lasersnijder?
Een lasersnijder richt een krachtige laserstraal op het materiaal om het te smelten of te verdampen langs een geprogrammeerd traject, terwijl een coaxiale gasstraal het snijafval verwijdert om een dunne snede te creëren die onder CNC-besturing werkt.
Aangepaste lasersnijservice Inleiding tot lasersnijtechnologie
Lasersnijden
Bij het lasersnijden wordt een geconcentreerde, energierijke laserstraal gebruikt om materialen te snijden door ze te smelten of te verdampen. Dit resulteert in nauwkeurige sneden die minimale schade aan het werkstuk veroorzaken, wat de geavanceerde lasersnijtechnologie aantoont.
Proleantech levert hoogwaardige lasersnijservices voor precisieonderdelen, plaatwerkonderdelen en materialen die gevoelig zijn voor de warmtebeïnvloede zone (HAZ). Dankzij technologieën zoals plasmasnijden, fiberlasers en contactloos lasersnijden, kunt u nauwkeurige onderdelen en geoptimaliseerde productieruns realiseren met minimale snijbreedtes en bramen.
Het lasersnijproces maakt gebruik van een gefocusseerde infraroodlichtstraal die door optische componenten gaat om materiaalscheiding te creëren met vermogensdichtheden tot 10⁶ W/cm², waarmee wordt aangetoond hoe lasersnijtechnologie in beide gevallen werkt. fiberlaser versus CO2-laser Het systeem combineert computergestuurde numerieke besturing (CNC) voor padgeleiding om complexe vormen te produceren met smalle snijbreedtes van 0.1 mm en nauwkeurige toleranties tot ±0.025 mm in industriële toepassingen.
Lasersnijden maakt gebruik van een krachtige laserstraal om werkstukken te verhitten tot ze hun smelt- of verdampingspunt bereiken. De hulpgasstraal beweegt in dezelfde as als de laserstraal om het gesmolten en verdampte materiaal naar buiten te duwen, waardoor de snijsnede ontstaat.
Het proces begint wanneer fotonen het materiaal binnendringen en warmteplekken creëren die het materiaal transformeren door middel van een faseovergang. Materiaalverwijdering vindt plaats via vier hoofdmethoden: fusiesnijden (inert gas), reactief fusiesnijden (zuurstof), verdampingssnijden en gecontroleerde breuk/ablatie voor brosse of warmtegevoelige materialen. Het bundelfocusseringssysteem produceert plekken met een diameter tussen 0.1 mm en 0.5 mm, die een voldoende hoge vermogensdichtheid genereren om onmiddellijke verdamping te bewerkstelligen tijdens gepulseerde bewerkingen.
Lasersysteemunit
De resonator produceert de bundel door middel van gestimuleerde emissie, die plaatsvindt in het versterkingsmedium, bestaande uit gas, een vast kristal of vezelmaterialen.
Het straaltransportsysteem maakt gebruik van spiegels en glasvezels om de straal te transporteren en tegelijkertijd de kwaliteit ervan te behouden door M²-factorwaarden onder de 1.3 voor enkelvoudige moduswerking.
Laserfocuslenzen
Het systeem maakt gebruik van lenzen of adaptieve spiegels om een diffractiebeperkte lichtbundel te vormen, werkend bij brandpuntsafstanden van 50 tot 200 mm voor plaatmetaaltoepassingen.
De snijkop is voorzien van een sproeier met een diameter van 0.8–3 mm, samen met capacitieve of optische hoogtesensoren voor nauwkeurige afstandsregeling met een precisie van 10 µm, en een inlaatpunt voor hulpgas.
De portaal-, hybride- en vliegende optiekconfiguraties stellen gebruikers in staat een positioneringsnauwkeurigheid van 10 µm te bereiken tijdens bewegingen over een traject van 6 m × 3 m.
Het systeem leest G-code-commando's, regelt de laserfrequentiemodulatie tussen continue en gepulseerde modi met MHz-snelheden en beheert alle procesinstellingen.
Schema van een hulpgasmondstuk
Het systeem werkt met zeer zuivere stikstof (99.999%), zuurstof en argon bij drukken variërend van 5 tot 25 bar.
Het systeem handhaaft een stabiele temperatuur en verwijdert tegelijkertijd alle dampen en deeltjes uit het systeem.
Probeer Prolean nu!
De belangrijkste verwijderingsprocessen vinden plaats via:
Lasersnijden Het proces begint met het omzetten van CAD-modellen naar 2D- of 2.5D-vectorpaden met behulp van CAM-software. Het systeem gebruikt nestalgoritmes om het materiaalgebruik te optimaliseren, terwijl het tegelijkertijd aanloop- en afloopsecties, microverbindingen en oversnijdingen toevoegt om hoekgebieden te beschermen tegen defecten en de bevestiging van het onderdeel aan het frame te behouden.
Het werkstuk wordt vastgezet met vacuüm- of mechanische klemmen, die het materiaal ondersteunen en tegelijkertijd reflecties en slakken doorlaten. De afstandhouder van de snijkop moet vóór aanvang van het werk worden gekalibreerd, waarbij ook de conditie van de sproeier moet worden gecontroleerd. De plaat of het werkstuk rust op een honingraat- of pinnenbed, of een lattenbed, dat het materiaal ondersteunt en blokkeert.
Een gecontroleerde puls met hoge piekvermogen of een vermogensopbouw produceert een doorlopend gat op het beginpunt. De duur van het proces varieert van 0.3 seconden voor dunne materialen tot 15 seconden voor 25 mm dikke roestvrijstalen platen. Spiraalvormige en wiebelende bewegingspatronen helpen schade aan de spuitmond door uitgeworpen materiaal te voorkomen. De parameters voor doorboren verschillen van die voor snijden vanwege het grotere smeltvolume. De parameters die worden gebruikt voor doorboren verschillen van die voor snijden, omdat ze een veel groter smeltvolume produceren.
Het bewegingssysteem bereikt de geprogrammeerde voedingssnelheden, die variëren van 10 tot 150 m/min voor het bewerken van dunne metalen materialen. Het laservermogen past zich direct aan de snelheidsveranderingen aan om een constant energieniveau (J/mm) te handhaven. Het systeem handhaaft de optimale focuspositie, gasdruk en pulsparameters voor specifieke materiaaldiktes, waardoor snijbreedtes tussen 0.1 en 0.5 mm en een oppervlakteruwheid van minder dan 5 µm worden bereikt.
Het mondstuk stuurt hogedrukgas tussen 5 en 25 bar om een supersonische straal te creëren, die door gesmolten materiaal snijdt door het naar beneden te duwen. Het gebruik van stikstof- of argongas zorgt voor oxidevrije snijkanten bij het snijden van roestvrij staal, aluminium en titanium. De reactie tussen zuurstofgas en koolstofstaal leidt daarentegen tot een exotherme reactie die de snijsnelheid met 100-300% verhoogt bij dikkere stukken materiaal en een constant vermogen.
Parameter
fiber Laser
CO₂-laser
Nd:YAG / Gepulseerde Nd:YAG
Directe diodelaser
Golflengte
1.07 μm
10.6 μm
1.064 μm
0.9–1.0 µm (blauw 450 nm)
Verkrijg medium
Yb-gedoteerde vezel
CO₂/N₂/He gasmengsel
Nd-gedoteerd kristal
Halfgeleiderdiodes
Efficiëntie van stopcontacten
30-50%
10-20%
20–30% (diode-gepompt)
40-60%
Straalkwaliteit (M²)
1.1–2.0 (enkelvoudige modus)
1.2-1.5
1.3-50
10-100
Typisch vermogensbereik
500 W - 100 kW+
1–30 kW
50 W–8 kW
2–30 kW
Primaire materialen
Metalen (inclusief sterk reflecterende metalen)
Niet-metalen, dik koolstofstaal
Metalen, keramiek, boren
Dunne metalen, koper/messing
Snijsnelheid (1 mm RVS)
Hoogste (>100 m/min)
Gemiddeld
Lagere
Hoog op dunne vellen
Onderhoud
Zeer laag (>100,000 uur)
Matig (gas)
Matig-hoog
Heel laag
Aanschaffingskosten (6 kW)
Gemiddeld hoog
Laag-gemiddeld
Hoge
Medium
Lasersnijden van dik metaal
Het versterkingsmedium van fiberlasers bestaat uit met ytterbium gedoteerde silicavezels, die golflengten van 1.07 µm genereren met een energie-efficiëntie van 30% tot 50%. De laserstralen worden via flexibele glasvezels overgebracht, waardoor bewegende spiegels in vliegende-optieksystemen overbodig zijn. De single-mode vezels produceren M²-waarden onder de 1.3, waardoor spots kleiner dan 25 µm kunnen worden gecreëerd met snijsnelheden van meer dan 100 m/min op 1 mm roestvrij staal. De absorptie van nabij-infrarood golflengten door reflecterende metalen zoals koper en messing maakt deze lasers de beste keuze voor moderne vlakbedsnijtoepassingen, die een groot deel van de markt voor hoogvermogenlasers vertegenwoordigen.
Diagram van het lasersnijproces
De CO₂-lasers werken bij 10.6 µm door middel van gasontlading in een CO₂-N₂-He-mengsel, wat traditioneel de voorkeur geniet bij industriële snijtoepassingen. Voor de laserstraal zijn scharnierende spiegels nodig, die echter scheef kunnen komen te staan. Het systeem produceert hoogwaardige stralen (M² ≈1) met een sterke absorptie in het verre infraroodgebied en is geschikt voor dik koolstofstaal bij gebruik van zuurstof als hulpgas. Hoewel het systeem ook uitstekende resultaten behaalt op niet-metalen materialen (acryl, hout, textiel), heeft het een rendement van 10-20%, wat extra kosten met zich meebrengt voor gasverbruik en spiegelonderhoud.
Nd:YAG-laserdiagram
Nd:YAG-staaf- of schijflasers met neodymium-dotering produceren licht met een golflengte van 1.064 µm. De ontwikkeling van diode-gepompte lasers heeft lamp-gepompte versies overbodig gemaakt. De hoge piekvermogens die nodig zijn voor boor- en trepanatiewerkzaamheden in dun metaal kunnen worden bereikt door middel van gepulseerde werking met tijdschalen van milliseconden. De bundelkwaliteit van deze lasers varieert van 1.3 tot 20 M², terwijl glasvezelkoppeling bediening met robotarmen mogelijk maakt. De belangrijkste toepassing van deze lasers is puntlassen en fijn snijden van keramiek en reflecterende legeringen wanneer glasvezelvermogen niet volstaat.
Directe diodelasers werken door meerdere halfgeleideremitters rechtstreeks te combineren zonder tussenliggende versterkingsfase, wat resulteert in een verbeterde efficiëntie. De straalkwaliteit van deze lasers blijft echter matig omdat ze M²-waarden produceren tussen 10 en 100, wat hun vermogen om te focussen en dunne snijbreedtes te behouden beperkt. Directe diodelasers vormen een compacte, robuuste en betaalbare oplossing voor de snelle bewerking van dunne platen van minder dan 6 mm dik en presteren goed bij snij-, bekledings- en warmtebehandelingstoepassingen. De ontwikkeling van blauwe diodevarianten bij 450 nm heeft geleid tot aanzienlijke verbeteringen in de koperabsorptie.
Probeer Prolean nu!
CO2-laser versus vezellaser snijden
Bij abrasief waterstraalsnijden worden hogedrukwaterstralen met granaatdeeltjes gebruikt, die met een druk van 6,200 bar door sproeiers stromen om materiaal te verwijderen door mechanische erosie. Lasersnijtechnologie biedt snellere bewerking, nauwere toleranties en smallere snijsneden voor materialen kleiner dan 25 mm. Waterstraalsnijden is echter noodzakelijk wanneer thermische effecten volledig moeten worden geëlimineerd.
Het snijproces, dat mechanisch wordt uitgevoerd, omvat plasmasnijden, autogeen snijden en pons- en freesbewerkingen. Het omvat ook draadvonken versus lasersnijden Lasersnijden levert een uitzonderlijke randkwaliteit en verwerkt een breed scala aan materialen, van dunne tot dikke platen tot 50 mm dik, tegen economische kosten.
Voordelen van laser:
Voordelen van mechanische methoden:
De lucht- en ruimtevaartindustrie is afhankelijk van lasertechnologie omdat deze nauwkeurige bewerkingen mogelijk maakt die zowel de materiaalkwaliteit als de exacte afmetingen waarborgen. Met dit proces worden koelgaten van 0.2 mm tot 0.8 mm in nikkelsuperlegeringen voor turbinebladen gecreëerd en worden honingraatafdichtingsstructuren en composietbekledingsresten gegenereerd. Het snijproces van composieten profiteert van UV- en picosecondelasers omdat deze schone sneden zonder delaminatie mogelijk maken.
De auto-industrie is afhankelijk van lasertechnologie voor de nauwkeurige massaproductie van haar onderdelen. Met dit proces kunnen fabrikanten hydrogevormde buizen snijden en dunne koperen en aluminium accufolies tot een dikte van 50 µm doorsnijden, en carrosseriedelen van hoogwaardig staal vervaardigen met minimale vervorming.
De productie van elektronica is afhankelijk van precisie lasersnijden Om kleine structuren te creëren. Het proces maakt gebruik van lasertechnologie om PCB-sjablonen en flexibele circuits te maken en siliciumwafers te scheiden. De huidige technologie stelt gebruikers in staat om randen kleiner dan 5 µm af te slijpen, wat de ontwikkeling van kleinere apparaten ondersteunt.
Het lasersnijproces stelt fabrikanten in staat om complexe medische componenten op kleine schaal te produceren. Met dit proces kunnen fabrikanten bijvoorbeeld stentsteunen van nitinol maken met een breedte tussen 50 en 200 µm, en ingewikkelde ontwerpen aanbrengen op katheterbuizen en oppervlaktestructuren creëren voor orthopedische implantaten om de botaanhechting te verbeteren.
Probeer Prolean nu!
Profiteer van hoogwaardige lasersnij- en bewerkingsdiensten met hoge precisie, snelheid en consistente productproductie. Proleantech Beschikt over geavanceerde apparatuur voor lasersnijden op maat van metalen, kunststoffen en composieten.
Vraag online een offerte aan Profiteer vandaag nog van een uitzonderlijke rand- en zaagsnedekwaliteit met minimale materiaalvervorming voor uw onderdelen.
De lasersnijtechnologie biedt uitzonderlijke precisie en snelle werking met een brede materiaalcompatibiliteit, waaronder lasergesneden koolstofvezel. Vezelbronnen, die de meeste industriële toepassingen aandrijven vanwege hun hoge efficiëntie en uitstekende straalkwaliteit, maken het mogelijk om te begrijpen hoe een lasersnijder werkt. De selectie van de juiste parameters leidt tot minder warmtebeïnvloede zone (HAZ), slakvorming en oppervlakteruwheid voor toepassingen die aan strenge technische normen moeten voldoen.
Hoe werkt een lasersnijder?
Een lasersnijder richt een krachtige laserstraal op het materiaal om het te smelten of te verdampen langs een geprogrammeerd traject, terwijl een coaxiale gasstraal het snijafval verwijdert om een dunne snede te creëren die onder CNC-besturing werkt.
Lasersnijden
Bij het lasersnijden wordt een geconcentreerde, energierijke laserstraal gebruikt om materialen te snijden door ze te smelten of te verdampen. Dit resulteert in nauwkeurige sneden die minimale schade aan het werkstuk veroorzaken, wat de geavanceerde lasersnijtechnologie aantoont.
Proleantech levert hoogwaardige lasersnijservices voor precisieonderdelen, plaatwerkonderdelen en materialen die gevoelig zijn voor de warmtebeïnvloede zone (HAZ). Dankzij technologieën zoals plasmasnijden, fiberlasers en contactloos lasersnijden, kunt u nauwkeurige onderdelen en geoptimaliseerde productieruns realiseren met minimale snijbreedtes en bramen.
Het lasersnijproces maakt gebruik van een gefocusseerde infraroodlichtstraal die door optische componenten gaat om materiaalscheiding te creëren met vermogensdichtheden tot 10⁶ W/cm², waarmee wordt aangetoond hoe lasersnijtechnologie in beide gevallen werkt. fiberlaser versus CO2-laser Het systeem combineert computergestuurde numerieke besturing (CNC) voor padgeleiding om complexe vormen te produceren met smalle snijbreedtes van 0.1 mm en nauwkeurige toleranties tot ±0.025 mm in industriële toepassingen.
Lasersnijden maakt gebruik van een krachtige laserstraal om werkstukken te verhitten tot ze hun smelt- of verdampingspunt bereiken. De hulpgasstraal beweegt in dezelfde as als de laserstraal om het gesmolten en verdampte materiaal naar buiten te duwen, waardoor de snijsnede ontstaat.
Het proces begint wanneer fotonen het materiaal binnendringen en warmteplekken creëren die het materiaal transformeren door middel van een faseovergang. Materiaalverwijdering vindt plaats via vier hoofdmethoden: fusiesnijden (inert gas), reactief fusiesnijden (zuurstof), verdampingssnijden en gecontroleerde breuk/ablatie voor brosse of warmtegevoelige materialen. Het bundelfocusseringssysteem produceert plekken met een diameter tussen 0.1 mm en 0.5 mm, die een voldoende hoge vermogensdichtheid genereren om onmiddellijke verdamping te bewerkstelligen tijdens gepulseerde bewerkingen.
Lasersysteemunit
De resonator produceert de bundel door middel van gestimuleerde emissie, die plaatsvindt in het versterkingsmedium, bestaande uit gas, een vast kristal of vezelmaterialen.
Het straaltransportsysteem maakt gebruik van spiegels en glasvezels om de straal te transporteren en tegelijkertijd de kwaliteit ervan te behouden door M²-factorwaarden onder de 1.3 voor enkelvoudige moduswerking.
Laserfocuslenzen
Het systeem maakt gebruik van lenzen of adaptieve spiegels om een diffractiebeperkte lichtbundel te vormen, werkend bij brandpuntsafstanden van 50 tot 200 mm voor plaatmetaaltoepassingen.
De snijkop is voorzien van een sproeier met een diameter van 0.8–3 mm, samen met capacitieve of optische hoogtesensoren voor nauwkeurige afstandsregeling met een precisie van 10 µm, en een inlaatpunt voor hulpgas.
De portaal-, hybride- en vliegende optiekconfiguraties stellen gebruikers in staat een positioneringsnauwkeurigheid van 10 µm te bereiken tijdens bewegingen over een traject van 6 m × 3 m.
Het systeem leest G-code-commando's, regelt de laserfrequentiemodulatie tussen continue en gepulseerde modi met MHz-snelheden en beheert alle procesinstellingen.
Schema van een hulpgasmondstuk
Het systeem werkt met zeer zuivere stikstof (99.999%), zuurstof en argon bij drukken variërend van 5 tot 25 bar.
Het systeem handhaaft een stabiele temperatuur en verwijdert tegelijkertijd alle dampen en deeltjes uit het systeem.
Inleiding tot lasersnijtechnologie Probeer Prolean nu!
Lasersnijmechanisme
De belangrijkste verwijderingsprocessen vinden plaats via:
Lasersnijden Het proces begint met het omzetten van CAD-modellen naar 2D- of 2.5D-vectorpaden met behulp van CAM-software. Het systeem gebruikt nestalgoritmes om het materiaalgebruik te optimaliseren, terwijl het tegelijkertijd aanloop- en afloopsecties, microverbindingen en oversnijdingen toevoegt om hoekgebieden te beschermen tegen defecten en de bevestiging van het onderdeel aan het frame te behouden.
Het werkstuk wordt vastgezet met vacuüm- of mechanische klemmen, die het materiaal ondersteunen en tegelijkertijd reflecties en slakken doorlaten. De afstandhouder van de snijkop moet vóór aanvang van het werk worden gekalibreerd, waarbij ook de conditie van de sproeier moet worden gecontroleerd. De plaat of het werkstuk rust op een honingraat- of pinnenbed, of een lattenbed, dat het materiaal ondersteunt en blokkeert.
Een gecontroleerde puls met hoge piekvermogen of een vermogensopbouw produceert een doorlopend gat op het beginpunt. De duur van het proces varieert van 0.3 seconden voor dunne materialen tot 15 seconden voor 25 mm dikke roestvrijstalen platen. Spiraalvormige en wiebelende bewegingspatronen helpen schade aan de spuitmond door uitgeworpen materiaal te voorkomen. De parameters voor doorboren verschillen van die voor snijden vanwege het grotere smeltvolume. De parameters die worden gebruikt voor doorboren verschillen van die voor snijden, omdat ze een veel groter smeltvolume produceren.
Het bewegingssysteem bereikt de geprogrammeerde voedingssnelheden, die variëren van 10 tot 150 m/min voor het bewerken van dunne metalen materialen. Het laservermogen past zich direct aan de snelheidsveranderingen aan om een constant energieniveau (J/mm) te handhaven. Het systeem handhaaft de optimale focuspositie, gasdruk en pulsparameters voor specifieke materiaaldiktes, waardoor snijbreedtes tussen 0.1 en 0.5 mm en een oppervlakteruwheid van minder dan 5 µm worden bereikt.
Het mondstuk stuurt hogedrukgas tussen 5 en 25 bar om een supersonische straal te creëren, die door gesmolten materiaal snijdt door het naar beneden te duwen. Het gebruik van stikstof- of argongas zorgt voor oxidevrije snijkanten bij het snijden van roestvrij staal, aluminium en titanium. De reactie tussen zuurstofgas en koolstofstaal leidt daarentegen tot een exotherme reactie die de snijsnelheid met 100-300% verhoogt bij dikkere stukken materiaal en een constant vermogen.
Parameter
fiber Laser
CO₂-laser
Nd:YAG / Gepulseerde Nd:YAG
Directe diodelaser
Golflengte
1.07 μm
10.6 μm
1.064 μm
0.9–1.0 µm (blauw 450 nm)
Verkrijg medium
Yb-gedoteerde vezel
CO₂/N₂/He gasmengsel
Nd-gedoteerd kristal
Halfgeleiderdiodes
Efficiëntie van stopcontacten
30-50%
10-20%
20–30% (diode-gepompt)
40-60%
Straalkwaliteit (M²)
1.1–2.0 (enkelvoudige modus)
1.2-1.5
1.3-50
10-100
Typisch vermogensbereik
500 W - 100 kW+
1–30 kW
50 W–8 kW
2–30 kW
Primaire materialen
Metalen (inclusief sterk reflecterende metalen)
Niet-metalen, dik koolstofstaal
Metalen, keramiek, boren
Dunne metalen, koper/messing
Snijsnelheid (1 mm RVS)
Hoogste (>100 m/min)
Gemiddeld
Lagere
Hoog op dunne vellen
Onderhoud
Zeer laag (>100,000 uur)
Matig (gas)
Matig-hoog
Heel laag
Aanschaffingskosten (6 kW)
Gemiddeld hoog
Laag-gemiddeld
Hoge
Medium
Lasersnijden van dik metaal
Het versterkingsmedium van fiberlasers bestaat uit met ytterbium gedoteerde silicavezels, die golflengten van 1.07 µm genereren met een energie-efficiëntie van 30% tot 50%. De laserstralen worden via flexibele glasvezels overgebracht, waardoor bewegende spiegels in vliegende-optieksystemen overbodig zijn. De single-mode vezels produceren M²-waarden onder de 1.3, waardoor spots kleiner dan 25 µm kunnen worden gecreëerd met snijsnelheden van meer dan 100 m/min op 1 mm roestvrij staal. De absorptie van nabij-infrarood golflengten door reflecterende metalen zoals koper en messing maakt deze lasers de beste keuze voor moderne vlakbedsnijtoepassingen, die een groot deel van de markt voor hoogvermogenlasers vertegenwoordigen.
Diagram van het lasersnijproces
De CO₂-lasers werken bij 10.6 µm door middel van gasontlading in een CO₂-N₂-He-mengsel, wat traditioneel de voorkeur geniet bij industriële snijtoepassingen. Voor de laserstraal zijn scharnierende spiegels nodig, die echter scheef kunnen komen te staan. Het systeem produceert hoogwaardige stralen (M² ≈1) met een sterke absorptie in het verre infraroodgebied en is geschikt voor dik koolstofstaal bij gebruik van zuurstof als hulpgas. Hoewel het systeem ook uitstekende resultaten behaalt op niet-metalen materialen (acryl, hout, textiel), heeft het een rendement van 10-20%, wat extra kosten met zich meebrengt voor gasverbruik en spiegelonderhoud.
Nd:YAG-laserdiagram
Nd:YAG-staaf- of schijflasers met neodymium-dotering produceren licht met een golflengte van 1.064 µm. De ontwikkeling van diode-gepompte lasers heeft lamp-gepompte versies overbodig gemaakt. De hoge piekvermogens die nodig zijn voor boor- en trepanatiewerkzaamheden in dun metaal kunnen worden bereikt door middel van gepulseerde werking met tijdschalen van milliseconden. De bundelkwaliteit van deze lasers varieert van 1.3 tot 20 M², terwijl glasvezelkoppeling bediening met robotarmen mogelijk maakt. De belangrijkste toepassing van deze lasers is puntlassen en fijn snijden van keramiek en reflecterende legeringen wanneer glasvezelvermogen niet volstaat.
Directe diodelasers werken door meerdere halfgeleideremitters rechtstreeks te combineren zonder tussenliggende versterkingsfase, wat resulteert in een verbeterde efficiëntie. De straalkwaliteit van deze lasers blijft echter matig omdat ze M²-waarden produceren tussen 10 en 100, wat hun vermogen om te focussen en dunne snijbreedtes te behouden beperkt. Directe diodelasers vormen een compacte, robuuste en betaalbare oplossing voor de snelle bewerking van dunne platen van minder dan 6 mm dik en presteren goed bij snij-, bekledings- en warmtebehandelingstoepassingen. De ontwikkeling van blauwe diodevarianten bij 450 nm heeft geleid tot aanzienlijke verbeteringen in de koperabsorptie.
Lasersnijmechanisme Lasersnijden versus waterstraalsnijden
CO2-laser versus vezellaser snijden
Bij abrasief waterstraalsnijden worden hogedrukwaterstralen met granaatdeeltjes gebruikt, die met een druk van 6,200 bar door sproeiers stromen om materiaal te verwijderen door mechanische erosie. Lasersnijtechnologie biedt snellere bewerking, nauwere toleranties en smallere snijsneden voor materialen kleiner dan 25 mm. Waterstraalsnijden is echter noodzakelijk wanneer thermische effecten volledig moeten worden geëlimineerd.
Het snijproces, dat mechanisch wordt uitgevoerd, omvat plasmasnijden, autogeen snijden en pons- en freesbewerkingen. Het omvat ook draadvonken versus lasersnijden Lasersnijden levert een uitzonderlijke randkwaliteit en verwerkt een breed scala aan materialen, van dunne tot dikke platen tot 50 mm dik, tegen economische kosten.
Voordelen van laser:
Voordelen van mechanische methoden:
De lucht- en ruimtevaartindustrie is afhankelijk van lasertechnologie omdat deze nauwkeurige bewerkingen mogelijk maakt die zowel de materiaalkwaliteit als de exacte afmetingen waarborgen. Met dit proces worden koelgaten van 0.2 mm tot 0.8 mm in nikkelsuperlegeringen voor turbinebladen gecreëerd en worden honingraatafdichtingsstructuren en composietbekledingsresten gegenereerd. Het snijproces van composieten profiteert van UV- en picosecondelasers omdat deze schone sneden zonder delaminatie mogelijk maken.
De auto-industrie is afhankelijk van lasertechnologie voor de nauwkeurige massaproductie van haar onderdelen. Met dit proces kunnen fabrikanten hydrogevormde buizen snijden en dunne koperen en aluminium accufolies tot een dikte van 50 µm doorsnijden, en carrosseriedelen van hoogwaardig staal vervaardigen met minimale vervorming.
De productie van elektronica is afhankelijk van precisie lasersnijden Om kleine structuren te creëren. Het proces maakt gebruik van lasertechnologie om PCB-sjablonen en flexibele circuits te maken en siliciumwafers te scheiden. De huidige technologie stelt gebruikers in staat om randen kleiner dan 5 µm af te slijpen, wat de ontwikkeling van kleinere apparaten ondersteunt.
Het lasersnijproces stelt fabrikanten in staat om complexe medische componenten op kleine schaal te produceren. Met dit proces kunnen fabrikanten bijvoorbeeld stentsteunen van nitinol maken met een breedte tussen 50 en 200 µm, en ingewikkelde ontwerpen aanbrengen op katheterbuizen en oppervlaktestructuren creëren voor orthopedische implantaten om de botaanhechting te verbeteren.
Lasersnijden versus waterstraalsnijden Aangepaste lasersnijservice
Profiteer van hoogwaardige lasersnij- en bewerkingsdiensten met hoge precisie, snelheid en consistente productproductie. Proleantech Beschikt over geavanceerde apparatuur voor lasersnijden op maat van metalen, kunststoffen en composieten.
Vraag online een offerte aan Profiteer vandaag nog van een uitzonderlijke rand- en zaagsnedekwaliteit met minimale materiaalvervorming voor uw onderdelen.
De lasersnijtechnologie biedt uitzonderlijke precisie en snelle werking met een brede materiaalcompatibiliteit, waaronder lasergesneden koolstofvezel. Vezelbronnen, die de meeste industriële toepassingen aandrijven vanwege hun hoge efficiëntie en uitstekende straalkwaliteit, maken het mogelijk om te begrijpen hoe een lasersnijder werkt. De selectie van de juiste parameters leidt tot minder warmtebeïnvloede zone (HAZ), slakvorming en oppervlakteruwheid voor toepassingen die aan strenge technische normen moeten voldoen.
Hoe werkt een lasersnijder?
Een lasersnijder richt een krachtige laserstraal op het materiaal om het te smelten of te verdampen langs een geprogrammeerd traject, terwijl een coaxiale gasstraal het snijafval verwijdert om een dunne snede te creëren die onder CNC-besturing werkt.
Aangepaste lasersnijservice 0 reacties
Uw e-mailadres wordt niet gepubliceerd. Verplichte velden zijn gemarkeerd *
Opmerking *
Naam *
E-mail *
Website
Je mag mijn gegevens bewaren voor de volgende keer.
Reactie verzenden
Juli 22, 2026
Ontwerpen voor lasersnijden garandeert strakke randen en nauwkeurige onderdelen voor de productie.
Juli 21, 2026
Lasersnijsoftware creëert nauwkeurige snijpaden voor borden, panelen, beugels en op maat gemaakte onderdelen.
Juli 21, 2026
Met lasersnijden voor medische hulpmiddelen worden stents, chirurgische instrumenten, katheters en implantaatonderdelen geproduceerd.
Een handleiding voor het ontwerpen voor lasersnijden: gereedschap, bestanden, materialen en beste werkwijzen
Juli 22, 2026
Ontwerpen voor lasersnijden garandeert strakke randen en nauwkeurige onderdelen voor de productie.
Een handleiding voor het ontwerpen voor lasersnijden: gereedschap, bestanden, materialen en beste werkwijzen 
10 beste lasersnijprogramma's voor beginners en ingenieurs
Juli 21, 2026
Lasersnijsoftware creëert nauwkeurige snijpaden voor borden, panelen, beugels en op maat gemaakte onderdelen.
10 beste lasersnijprogramma's voor beginners en ingenieurs 
Lasersnijden van medische apparaten: proces, materialen en gebruikte lasertypes
Juli 21, 2026
Met lasersnijden voor medische hulpmiddelen worden stents, chirurgische instrumenten, katheters en implantaatonderdelen geproduceerd.
Lasersnijden van medische apparaten: proces, materialen en gebruikte lasertypes Laat uw onderdelen vandaag nog maken
Alle uploads zijn veilig en vertrouwelijk.
NEXT STEP
Ready for an engineer to review your drawing?
Send the CAD file, quantity, material and critical requirements.