
MANUFACTURING SERVICE
Draadknip-/draadvonkservice
Onze diensten voor draadsnijden/draadvonken kunnen hoge precisietoleranties bieden, tot wel ±0.0002″ voor een scala aan industrieën en toepassingen. Alle uploads zijn veilig en vertrouwelijk.
- Engineer reviewed
- ISO 9001:2015
- Drawing confidentiality
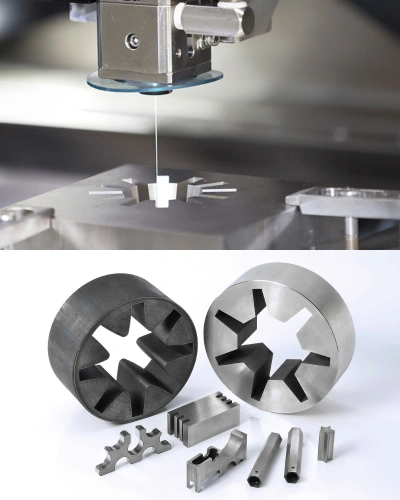
Onze draadvonkservice
De Wire EDM-service van Prolean blinkt uit in precisieproductie:
Probeer Prolean nu!
Hoe werkt draadsnijden?
Bij draadvonken wordt gebruik gemaakt van een dunne koperdraad en hoge spanning om materialen te snijden zonder direct contact:
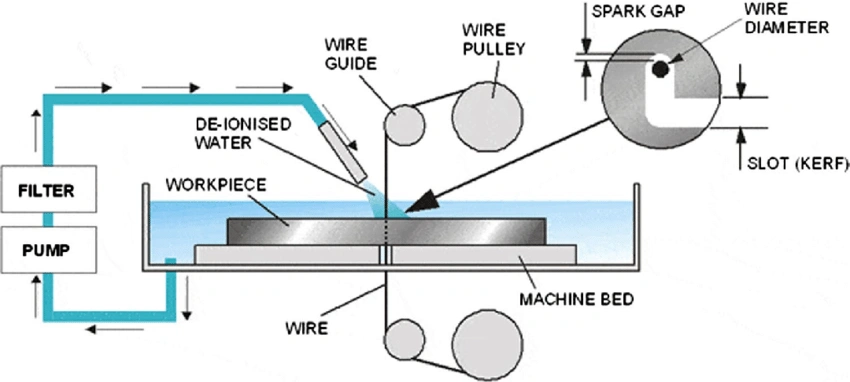
Bij draadvonken wordt gebruik gemaakt van een dunne koperdraad en hoge spanning om materialen te snijden zonder direct contact:
Draadvonkbewerkingsmaterialen
Metaaldraadsnijden: Metalen hebben vaak hoge smeltpunten, waardoor ze goed geschikt zijn voor draadsnijden, omdat de methode geen noemenswaardige hitte vereist.
Metaaldraadsnijden: Metalen hebben vaak hoge smeltpunten, waardoor ze goed geschikt zijn voor draadsnijden, omdat de methode geen noemenswaardige hitte vereist.
Voordelen van draadvonken
Het draadsnijproces van Prolean blinkt uit in productiviteit en levert oppervlakken van hoge kwaliteit die doorgaans niet verder hoeven te worden gepolijst, waardoor een tijdefficiënte en gestandaardiseerde productie van precisieonderdelen wordt gegarandeerd.
De draadsnijservice van Prolean snijdt moeiteloos door elk geleidend materiaal, ongeacht de hardheid of broosheid. Deze veelzijdigheid omvat alle metaalklassen en biedt uitgebreide materiaalkeuzes voor verschillende toepassingen.
Draadvonken van Prolean biedt uitzonderlijke precisie en bereikt toleranties zo fijn als 10 miljoenste van een inch, ideaal voor complexe componenten die strikte conformiteit vereisen.
Draadvonken vermijdt interne spanningen en vervorming door het materiaal niet te verwarmen, scheuren of stoten, waardoor het eindproduct de precieze afmetingen en vorm behoudt.
Draadvonken van Prolean blinkt uit in het maken van ingewikkelde tweedimensionale ontwerpen, waarbij de flexibiliteit van de draad het nauwkeurig snijden van kleine onderdelen zonder druk mogelijk maakt, waardoor gedetailleerde kleine geometrieën mogelijk worden.
Prolean's Wire EDM werkt veilig bij hoge spanningen, waardoor een autonome werking mogelijk is die de kosten verlaagt en tegelijkertijd hoge veiligheids- en kwaliteitsnormen in de productie handhaaft.
Probeer Prolean nu!
Categorie
Details
Unieke functies
Toepassingen
Capaciteit en volume
Kerndienst
Precisie draadvonken
Hoge precisie en herhaalbaarheid
Prototypes, productie van middelgrote en grote volumes
Tot 100K+ onderdelen
Toleranties
+/- .0001”
Extreem krappe toleranties
Zeer nauwkeurige componenten en gereedschappen
Precisie voor zowel kleine als grote productieruns
Werkstukdikte:
Tot 16 ”
Veelzijdige verwerking van verschillende diktes
Onderdelen die sneden met grote dikte vereisen
Geschikt voor zowel dunne als dikke onderdelen
Ingewikkeldheid
4-assig en ingewikkelde contouren
Mogelijkheid voor complexe geometrieën
Ingewikkelde en gedetailleerde onderdelen
Complexe onderdelen en fijne functies
Snij methode
Ondergedompeld snijden voor thermische stabiliteit
Verminderde thermische vervorming
Snijden met hoge precisie en hoge tolerantie
Efficiënt snijden met minimale thermische effecten
Automatisering
Automatisch draadsnijden
Verbeterde efficiëntie en verminderde uitvaltijd
Continue productieruns
Productiecapaciteit voor grote volumes
Prototyping
Snelle doorlooptijd voor eerste ontwerpen
Snelle productie voor prototypes
Ontwikkelen en testen van nieuwe ontwerpen
Snelle prototyping voor snelle ontwikkeling
Productie in grote volumes
Mogelijkheid tot grootschalige productie
Hoge doorvoer en consistente kwaliteit
Grootschalige productie en continue productie
Grote productieseries met constante precisie
Laser markering
Uiterst nauwkeurige markering van onderdelen
Duurzame en duidelijke markeringen
Identificatie en etikettering van componenten
Hoogwaardige markering voor traceerbaarheid en identificatie
EDM met kleine gaten
Precisiebewerking voor kleine gaten
Fijne gatnauwkeurigheid
Toepassingen die kleine, nauwkeurige gaten vereisen
Ideaal voor ingewikkelde en kleinschalige toepassingen
Het draadsnijproces van Prolean blinkt uit in productiviteit en levert oppervlakken van hoge kwaliteit die doorgaans niet verder hoeven te worden gepolijst, waardoor een tijdefficiënte en gestandaardiseerde productie van precisieonderdelen wordt gegarandeerd.
De draadsnijservice van Prolean snijdt moeiteloos door elk geleidend materiaal, ongeacht de hardheid of broosheid. Deze veelzijdigheid omvat alle metaalklassen en biedt uitgebreide materiaalkeuzes voor verschillende toepassingen.

Draadvonken van Prolean biedt uitzonderlijke precisie en bereikt toleranties zo fijn als 10 miljoenste van een inch, ideaal voor complexe componenten die strikte conformiteit vereisen.
Draadvonken vermijdt interne spanningen en vervorming door het materiaal niet te verwarmen, scheuren of stoten, waardoor het eindproduct de precieze afmetingen en vorm behoudt.
Draadvonken van Prolean blinkt uit in het maken van ingewikkelde tweedimensionale ontwerpen, waarbij de flexibiliteit van de draad het nauwkeurig snijden van kleine onderdelen zonder druk mogelijk maakt, waardoor gedetailleerde kleine geometrieën mogelijk worden.
Prolean's Wire EDM werkt veilig bij hoge spanningen, waardoor een autonome werking mogelijk is die de kosten verlaagt en tegelijkertijd hoge veiligheids- en kwaliteitsnormen in de productie handhaaft.
Probeer Prolean nu!
Onze draadsnijmogelijkheden
Categorie
Details
Unieke functies
Toepassingen
Capaciteit en volume
Kerndienst
Precisie draadvonken
Hoge precisie en herhaalbaarheid
Prototypes, productie van middelgrote en grote volumes
Tot 100K+ onderdelen
Toleranties
+/- .0001”
Extreem krappe toleranties
Zeer nauwkeurige componenten en gereedschappen
Precisie voor zowel kleine als grote productieruns
Werkstukdikte:
Tot 16 ”
Veelzijdige verwerking van verschillende diktes
Onderdelen die sneden met grote dikte vereisen
Geschikt voor zowel dunne als dikke onderdelen
Ingewikkeldheid
4-assig en ingewikkelde contouren
Mogelijkheid voor complexe geometrieën
Ingewikkelde en gedetailleerde onderdelen
Complexe onderdelen en fijne functies
Snij methode
Ondergedompeld snijden voor thermische stabiliteit
Verminderde thermische vervorming
Snijden met hoge precisie en hoge tolerantie
Efficiënt snijden met minimale thermische effecten
Automatisering
Automatisch draadsnijden
Verbeterde efficiëntie en verminderde uitvaltijd
Continue productieruns
Productiecapaciteit voor grote volumes
Prototyping
Snelle doorlooptijd voor eerste ontwerpen
Snelle productie voor prototypes
Ontwikkelen en testen van nieuwe ontwerpen
Snelle prototyping voor snelle ontwikkeling
Productie in grote volumes
Mogelijkheid tot grootschalige productie
Hoge doorvoer en consistente kwaliteit
Grootschalige productie en continue productie
Grote productieseries met constante precisie
Laser markering
Uiterst nauwkeurige markering van onderdelen
Duurzame en duidelijke markeringen
Identificatie en etikettering van componenten
Hoogwaardige markering voor traceerbaarheid en identificatie
EDM met kleine gaten
Precisiebewerking voor kleine gaten
Fijne gatnauwkeurigheid
Toepassingen die kleine, nauwkeurige gaten vereisen
Ideaal voor ingewikkelde en kleinschalige toepassingen
Hoe bestel ik onderdelen?
Ontvang een gratis offerte van een echte ingenieur; Zodra we uw ontwerp hebben ontvangen, zal onze ingenieur het beoordelen en u binnen een uur een offerte sturen.
Upload uw om mooie tassen te ontwerpen of e-mail onze ingenieur rechtstreeks en ontvang uw offertes binnen een uur.
Uw onderdelen worden gemaakt zodra uw bestellingen zijn bevestigd. Bovendien krijg je real-time updates van bestellingen van de productiestatus van ons ordervolgsysteem.
Nadat alle onderdelen voorbij zijn QC-inspectie , ze zullen goed verpakt zijn tegen transportongevallen. Dan zijn uw aangepaste onderdelen dat geleverd rechtstreeks naar uw deur.
: Over het algemeen evalueren we de productie en brengen we binnen zes uur offertes uit. Als u binnen 1 uur een dringendere offerte nodig heeft, neem dan rechtstreeks contact met ons op via onze functionaris WhatsApp account of Bel ons voor onmiddellijke communicatie.
- 01
Hoe bestel ik onderdelen?
Ontvang een gratis offerte van een echte ingenieur; Zodra we uw ontwerp hebben ontvangen, zal onze ingenieur het beoordelen en u binnen een uur een offerte sturen. - 02
Ontvang onmiddellijk een offerte
Upload uw om mooie tassen te ontwerpen of e-mail onze ingenieur rechtstreeks en ontvang uw offertes binnen een uur. - 03
Start de productie
Uw onderdelen worden gemaakt zodra uw bestellingen zijn bevestigd. Bovendien krijg je real-time updates van bestellingen van de productiestatus van ons ordervolgsysteem. - 04
Ontvang uw deel
Nadat alle onderdelen voorbij zijn QC-inspectie , ze zullen goed verpakt zijn tegen transportongevallen. Dan zijn uw aangepaste onderdelen dat geleverd rechtstreeks naar uw deur. - 05: Over het algemeen evalueren we de productie en brengen we binnen zes uur offertes uit. Als u binnen 1 uur een dringendere offerte nodig heeft, neem dan rechtstreeks contact met ons op via onze functionaris WhatsApp account of Bel ons voor onmiddellijke communicatie.
Draadvonkbewerkingstoepassingen
Draadvonken is zeer nuttig in de lucht- en ruimtevaartindustrie om complexe vormen te produceren, zoals turbinebladen, waar hoge toleranties vereist zijn. Het wordt ook gebruikt bij de productie van kleine mondstukken, casco's en ingewikkelde motorcomponenten waarbij precisie van cruciaal belang is en waarbij de onderdelen moeten voldoen aan ruimtevaartspecificaties.
In de medische industrie wordt draadvonken gebruikt om nauwkeurige tandheelkundige implantaten, chirurgische gereedschappen en vele andere gereedschappen te vervaardigen. Het proces is vooral nuttig als het gaat om het vervaardigen van kleine onderdelen, bijvoorbeeld in de tandheelkunde, waar de onderdelen erg klein en ingewikkeld zijn.
Draadvonken is breed toepasbaar bij de vervaardiging van matrijzen voor het spuitgieten van kunststof. Het garandeert de juiste contouring van matrijzen, wat erg belangrijk is bij de productie van grote aantallen onderdelen met standaardkwaliteit. Enkele voorbeelden zijn complexe mallen voor auto- en consumentenproducten.
Draadvonken wordt gebruikt om nauwkeurige componenten te maken, zoals ponsen, matrijzen, nokken, tandwielen en op maat gemaakte matrijsinzetstukken. Deze onderdelen zijn essentieel voor uiterst nauwkeurige stans- en vormbewerkingen en zorgen voor betrouwbare prestaties in sectoren als de automobiel- en ruimtevaartindustrie.
Draadvonken wordt veel gebruikt in de elektronica-industrie, waar kleine en nauwkeurige onderdelen zoals connectoren, leadframes en microonderdelen worden vervaardigd. Deze onderdelen worden gebruikt in de interne printplaten van elektronica en zelfs een kleine variatie in afmetingen kan de functionaliteit en duurzaamheid van het apparaat belemmeren.
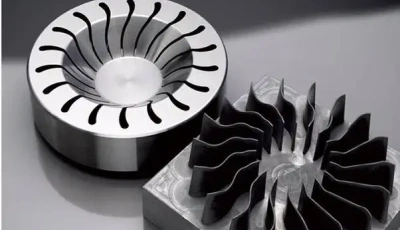
Luchtvaartindustrie
Draadvonken is zeer nuttig in de lucht- en ruimtevaartindustrie om complexe vormen te produceren, zoals turbinebladen, waar hoge toleranties vereist zijn. Het wordt ook gebruikt bij de productie van kleine mondstukken, casco's en ingewikkelde motorcomponenten waarbij precisie van cruciaal belang is en waarbij de onderdelen moeten voldoen aan ruimtevaartspecificaties.
Luchtvaartindustrie 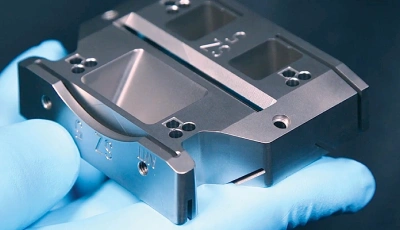
medische industrie
In de medische industrie wordt draadvonken gebruikt om nauwkeurige tandheelkundige implantaten, chirurgische gereedschappen en vele andere gereedschappen te vervaardigen. Het proces is vooral nuttig als het gaat om het vervaardigen van kleine onderdelen, bijvoorbeeld in de tandheelkunde, waar de onderdelen erg klein en ingewikkeld zijn.
medische industrie 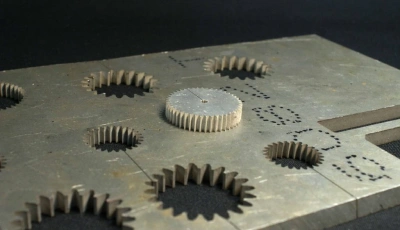
Verwerkende industrie
Draadvonken is breed toepasbaar bij de vervaardiging van matrijzen voor het spuitgieten van kunststof. Het garandeert de juiste contouring van matrijzen, wat erg belangrijk is bij de productie van grote aantallen onderdelen met standaardkwaliteit. Enkele voorbeelden zijn complexe mallen voor auto- en consumentenproducten.
Verwerkende industrie 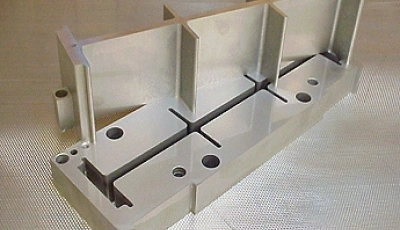
Matrijzen- en gereedschapsindustrie
Draadvonken wordt gebruikt om nauwkeurige componenten te maken, zoals ponsen, matrijzen, nokken, tandwielen en op maat gemaakte matrijsinzetstukken. Deze onderdelen zijn essentieel voor uiterst nauwkeurige stans- en vormbewerkingen en zorgen voor betrouwbare prestaties in sectoren als de automobiel- en ruimtevaartindustrie.
Matrijzen- en gereedschapsindustrie 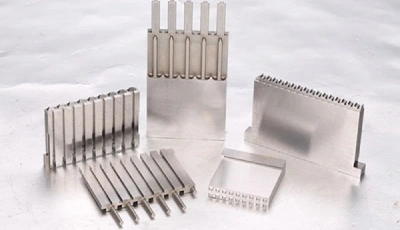
Elektronische industrie
Draadvonken wordt veel gebruikt in de elektronica-industrie, waar kleine en nauwkeurige onderdelen zoals connectoren, leadframes en microonderdelen worden vervaardigd. Deze onderdelen worden gebruikt in de interne printplaten van elektronica en zelfs een kleine variatie in afmetingen kan de functionaliteit en duurzaamheid van het apparaat belemmeren.
Elektronische industrie content
Probeer Prolean nu!
Galerij voor draadsnijden
Bekijk hoe onze klanten ons waarderen
3 manieren om perfectie te garanderen
Metalen: ISO-2768 fH (fijn)
Kunststoffen: ISO-2768 mK (medium)
Toleranties voor metrische schroefdraad: ISO 965-1 standaard UN-schroefdraadtoleranties: ASME B1.1-2003 standaard
Opruwen: ISO13444:2012 standaard.
Onze fabriek is ISO 9001:2015 gecertificeerd
Constante visuele inspectievoorwaarden
Kwantificering van cosmetische oppervlaktekwaliteit
Procesvereisten
Onderdeelreiniging en bescherming
Inspectie bevestiging
Dimensionale bevestiging
Uiterlijk bevestiging
Kwaliteitsdocumentatie
Standaarden
Metalen: ISO-2768 fH (fijn)
Kunststoffen: ISO-2768 mK (medium)
Toleranties voor metrische schroefdraad: ISO 965-1 standaard UN-schroefdraadtoleranties: ASME B1.1-2003 standaard
Opruwen: ISO13444:2012 standaard.
Onze fabriek is ISO 9001:2015 gecertificeerd
Inspectie en bescherming
Constante visuele inspectievoorwaarden
Kwantificering van cosmetische oppervlaktekwaliteit
Procesvereisten
Onderdeelreiniging en bescherming
Kwaliteitsinspectierapport
Inspectie bevestiging
Dimensionale bevestiging
Uiterlijk bevestiging
Kwaliteitsdocumentatie
Technologie-overzicht
Het enige verschil tussen een draadknipper en een standaard EDM is dat een draadknipper koperdraadelektroden gebruikt met een dikte variërend van 0.02 tot 0.3 mm. Wanneer het te snijden materiaal de koperdraadelektrode nadert, neigt de elektrische lading van de elektrode ernaar over te springen, waardoor de vonk ontstaat die nodig is om het materiaal te snijden. Hier moet het werkstuk een geleidend metaal zijn, zodat de elektrode de vonk kan produceren.
Het geharde metaal en de legeringen, die moeilijk te snijden zijn met andere bewerkingen, worden bewerkt met behulp van de draadsnijmethode. Omdat draadsnijden minimale spanning en weinig tot geen verandering in mechanische eigenschappen met zich meebrengt, is het ook een succesvolle bewerkingstechniek wanneer consistente mechanische eigenschappen vereist zijn. Bovendien zijn onderdelen met complexe geometrieën, hardmetaal met nauwe tolerantie-eisen, uitstekende oppervlakteafwerking en fijne gaten haalbaar met draadgesneden CNC-bewerkingsmethode.
Een laag geleidend vloeibaar medium (diëlektrische vloeistof) wordt geplaatst tussen de draadelektrode en het te snijden metaal. Vervolgens beweegt de elektrodedraad dicht bij het werkstuk,
De draad wordt de kathode en het werkstuk de anode wanneer de elektrische voeding wordt ingeschakeld. Door het vrijkomen van ionen uit het werkstuk en de draad hebben ionen de neiging om te versnellen, waardoor hun kinetische energie en temperatuur toenemen, waardoor de diëlektrische vloeistof gaat geleiden. Er wordt een vonk geproduceerd wanneer er een potentiaalverschil is tussen de elektroden zodra de diëlektrische vloeistof elektrische stroom begint te geleiden. De vonk tast het materiaal aan vanuit de vooraf ingestelde positie. Daarna gaat het weg langs een computergestuurd pad.
De beweging van de snijdraad is multidimensionaal, waardoor het werkstuk met een enkele opstelling op vele vlakken kan worden gesneden terwijl instructies via de computer worden verzonden.
De elektrode wordt nauwkeurig gepositioneerd door coördinaatinstructies op de CNC-machine te geven voordat de draadsnede wordt verwerkt. Aangezien elk gereedschap dat bij CNC-draadsnijden wordt gebruikt, contact kan detecteren, werken ze allemaal met de automatische functie voor het lokaliseren van randen en middens.
De draad raakt het werkstuk niet tijdens het CNC-draadsnijproces; in plaats daarvan wordt een vonk geproduceerd om de operatie uit te voeren. Snijdraad die elektrisch geladen is, vergroot het elektrische veld wanneer het het werkstuk nadert. Wanneer het een elektrische storing bereikt, zal het diëlektrische materiaal dat ertussen is geplaatst vonken. Het werkstuk zal dan beginnen te verslechteren als de vonk eroverheen springt. De draad wordt continu door de bewerking gestuurd, zodat de erosie het snijproces niet beïnvloedt.
De geleider die de CNC-draadsnijmachine ondersteunt, kan langs drie assen en in het xy-vlak bewegen. De CNC-computer bestuurt het werkstuk en begeleidt bewegingen.
Wat is draadsnijden?
Het enige verschil tussen een draadknipper en een standaard EDM is dat een draadknipper koperdraadelektroden gebruikt met een dikte variërend van 0.02 tot 0.3 mm. Wanneer het te snijden materiaal de koperdraadelektrode nadert, neigt de elektrische lading van de elektrode ernaar over te springen, waardoor de vonk ontstaat die nodig is om het materiaal te snijden. Hier moet het werkstuk een geleidend metaal zijn, zodat de elektrode de vonk kan produceren.
Het geharde metaal en de legeringen, die moeilijk te snijden zijn met andere bewerkingen, worden bewerkt met behulp van de draadsnijmethode. Omdat draadsnijden minimale spanning en weinig tot geen verandering in mechanische eigenschappen met zich meebrengt, is het ook een succesvolle bewerkingstechniek wanneer consistente mechanische eigenschappen vereist zijn. Bovendien zijn onderdelen met complexe geometrieën, hardmetaal met nauwe tolerantie-eisen, uitstekende oppervlakteafwerking en fijne gaten haalbaar met draadgesneden CNC-bewerkingsmethode.
Een laag geleidend vloeibaar medium (diëlektrische vloeistof) wordt geplaatst tussen de draadelektrode en het te snijden metaal. Vervolgens beweegt de elektrodedraad dicht bij het werkstuk,
De draad wordt de kathode en het werkstuk de anode wanneer de elektrische voeding wordt ingeschakeld. Door het vrijkomen van ionen uit het werkstuk en de draad hebben ionen de neiging om te versnellen, waardoor hun kinetische energie en temperatuur toenemen, waardoor de diëlektrische vloeistof gaat geleiden. Er wordt een vonk geproduceerd wanneer er een potentiaalverschil is tussen de elektroden zodra de diëlektrische vloeistof elektrische stroom begint te geleiden. De vonk tast het materiaal aan vanuit de vooraf ingestelde positie. Daarna gaat het weg langs een computergestuurd pad.
De beweging van de snijdraad is multidimensionaal, waardoor het werkstuk met een enkele opstelling op vele vlakken kan worden gesneden terwijl instructies via de computer worden verzonden.
Het proces van Wire Cut
De elektrode wordt nauwkeurig gepositioneerd door coördinaatinstructies op de CNC-machine te geven voordat de draadsnede wordt verwerkt. Aangezien elk gereedschap dat bij CNC-draadsnijden wordt gebruikt, contact kan detecteren, werken ze allemaal met de automatische functie voor het lokaliseren van randen en middens.
De draad raakt het werkstuk niet tijdens het CNC-draadsnijproces; in plaats daarvan wordt een vonk geproduceerd om de operatie uit te voeren. Snijdraad die elektrisch geladen is, vergroot het elektrische veld wanneer het het werkstuk nadert. Wanneer het een elektrische storing bereikt, zal het diëlektrische materiaal dat ertussen is geplaatst vonken. Het werkstuk zal dan beginnen te verslechteren als de vonk eroverheen springt. De draad wordt continu door de bewerking gestuurd, zodat de erosie het snijproces niet beïnvloedt.
De geleider die de CNC-draadsnijmachine ondersteunt, kan langs drie assen en in het xy-vlak bewegen. De CNC-computer bestuurt het werkstuk en begeleidt bewegingen.
Veelgestelde vragen over draadvonken
Draadvonken maakt gebruik van een dunne, elektrisch geladen draad om door geleidende materialen te snijden. De draad wordt continu door het werkstuk gevoerd, waardoor vonken ontstaan die het materiaal langs het geprogrammeerde pad smelten en eroderen. Dit proces maakt zeer nauwkeurige sneden mogelijk zonder direct contact tussen de draad en het materiaal.
T Draadvonken staat bekend om zijn hoge nauwkeurigheid, waardoor toleranties tot wel ±0.0001 inch kunnen worden bereikt. Dit hoge niveau van maatnauwkeurigheid is ideaal voor het produceren van complexe onderdelen met ingewikkelde details, zodat zelfs de kleinste kenmerken aan de exacte specificaties voldoen.
Ja, Wire EDM kan roestvrij staal effectief bewerken. Het proces is zeer geschikt voor het snijden van harde materialen zoals roestvrij staal, waardoor zuivere sneden worden verkregen met minimale thermische impact, waardoor de integriteit van het materiaal behouden blijft met een lage ruwheid Ra.
EDM (Electrical Discharge Machining) omvat verschillende processen waarbij materiaal wordt verwijderd met behulp van elektrische ontladingen. Wire Cut EDM is een specifiek type EDM waarbij een dunne draad als elektrode wordt gebruikt om door het materiaal te snijden, terwijl andere EDM-processen mogelijk andere soorten elektroden of technieken gebruiken voor materiaalverwijdering.
De belangrijkste nadelen van draadvonken zijn onder meer de langzamere materiaalverwijderingssnelheid in vergelijking met traditionele bewerkingsmethoden, en de beperking ervan tot alleen geleidende materialen. Bovendien kan het proces duurder zijn vanwege gespecialiseerde apparatuur en verbruiksartikelen zoals de draad (elektrode) zelf.
Je inhoud komt hier. Bewerk of verwijder deze tekst inline of in de module Instellingen voor inhoud. U kunt ook elk aspect van deze inhoud stylen in de ontwerpinstellingen van de module en zelfs aangepaste CSS toepassen op deze tekst in de module Geavanceerde instellingen.
Wat is de snijmethode van draadvonken?
Draadvonken maakt gebruik van een dunne, elektrisch geladen draad om door geleidende materialen te snijden. De draad wordt continu door het werkstuk gevoerd, waardoor vonken ontstaan die het materiaal langs het geprogrammeerde pad smelten en eroderen. Dit proces maakt zeer nauwkeurige sneden mogelijk zonder direct contact tussen de draad en het materiaal.
Hoe nauwkeurig is draadvonken?
T Draadvonken staat bekend om zijn hoge nauwkeurigheid, waardoor toleranties tot wel ±0.0001 inch kunnen worden bereikt. Dit hoge niveau van maatnauwkeurigheid is ideaal voor het produceren van complexe onderdelen met ingewikkelde details, zodat zelfs de kleinste kenmerken aan de exacte specificaties voldoen.
Is het mogelijk om EDM roestvrij staal te bedraden?
Ja, Wire EDM kan roestvrij staal effectief bewerken. Het proces is zeer geschikt voor het snijden van harde materialen zoals roestvrij staal, waardoor zuivere sneden worden verkregen met minimale thermische impact, waardoor de integriteit van het materiaal behouden blijft met een lage ruwheid Ra.
Wat is het verschil tussen EDM en draadvonken?
EDM (Electrical Discharge Machining) omvat verschillende processen waarbij materiaal wordt verwijderd met behulp van elektrische ontladingen. Wire Cut EDM is een specifiek type EDM waarbij een dunne draad als elektrode wordt gebruikt om door het materiaal te snijden, terwijl andere EDM-processen mogelijk andere soorten elektroden of technieken gebruiken voor materiaalverwijdering.
Wat zijn de nadelen van draadvonken?
De belangrijkste nadelen van draadvonken zijn onder meer de langzamere materiaalverwijderingssnelheid in vergelijking met traditionele bewerkingsmethoden, en de beperking ervan tot alleen geleidende materialen. Bovendien kan het proces duurder zijn vanwege gespecialiseerde apparatuur en verbruiksartikelen zoals de draad (elektrode) zelf.
Gerelateerde blog
September 30, 2026
CNC-gefreesde componenten omvatten assen, beugels, behuizingen en bussen die worden vervaardigd door middel van frezen, boren, draaien en geavanceerde afwerkingsprocessen.
September 30, 2026
Lasertechnologie maakt gebruik van een gerichte, krachtige laserstraal om materialen te snijden, graveren of etsen met precisie, nauwkeurigheid en minimale afvalproductie.
September 29, 2026
CNC-frezen is een nauwkeurig snijproces waarbij computergestuurde gereedschappen worden gebruikt. Leer hoe het werkt, wat de voordelen zijn en welke materialen het meest geschikt zijn voor jouw projecten.
CNC-gefreesde componenten: typen, materialen en ontwerphandleiding
September 30, 2026
CNC-gefreesde componenten omvatten assen, beugels, behuizingen en bussen die worden vervaardigd door middel van frezen, boren, draaien en geavanceerde afwerkingsprocessen.
CNC-gefreesde componenten: typen, materialen en ontwerphandleiding 
De ultieme gids voor lasersnijtechnologie
September 30, 2026
Lasertechnologie maakt gebruik van een gerichte, krachtige laserstraal om materialen te snijden, graveren of etsen met precisie, nauwkeurigheid en minimale afvalproductie.
De ultieme gids voor lasersnijtechnologie 
Hoe CNC-frezen werkt: het freesproces stap voor stap uitgelegd
September 29, 2026
CNC-frezen is een nauwkeurig snijproces waarbij computergestuurde gereedschappen worden gebruikt. Leer hoe het werkt, wat de voordelen zijn en welke materialen het meest geschikt zijn voor jouw projecten.
Hoe CNC-frezen werkt: het freesproces stap voor stap uitgelegd Laat uw onderdelen vandaag nog maken
Alle uploads zijn veilig en vertrouwelijk.
NEXT STEP
Ready for an engineer to review your drawing?
Send the CAD file, quantity, material and critical requirements.