Skip to content
ProleanTech Get a Quote →

O poder do plasma: ele pode cortar titânio?

Início Corte a Laser O poder do plasma: ele pode cortar titânio?

O poder do plasma: ele pode cortar titânio?

Data de publicação: 17 de julho de 2023
Última modificação: 22 de janeiro de 2026

O titânio, um metal conhecido por seus atributos únicos, incluindo resistência superior, leveza e excelente resistência à corrosão, tornou-se um componente integral em uma infinidade de indústrias. Desde a sua ampla aplicação nos setores aeroespacial e automotivo até seu uso crítico na área médica, a demanda pelo titânio é inquestionável. O titânio possui alto ponto de fusão e resistência robusta, o que pode introduzir obstáculos durante o processo de corte. Apesar destes desafios, várias tecnologias de corte, incluindo o corte a plasma, têm sido empregadas ao longo dos anos.

No entanto, um aspecto que sempre foi objeto de escrutínio é o processamento do titânio, principalmente o corte. A questão em questão é: o plasma pode cortar titânio? Este artigo examinará extensivamente a tecnologia de corte a plasma e sua aplicação ao titânio, mergulhando profundamente no processo, desafios e possíveis alternativas.

Leia mais: Usinagem CNC de Titânio e Ligas

O Básico: Entendendo o Corte a Plasma

Tecnologia de corte a plasma

Corte de plasma é um processo freqüentemente implantado na indústria de fabricação de metal. Em sua essência, envolve o uso de plasma – um gás eletricamente condutor de alta temperatura, para cortar metais. Esse estado da matéria é gerado pela adição de energia (na forma de calor) a um gás, fazendo com que suas partículas se tornem ionizadas.

Os componentes fundamentais de um sistema de corte a plasma incluem uma fonte de alimentação, um console de partida de arco e uma tocha. A fonte de alimentação regula a corrente da máquina e mantém o arco plasma durante todo o processo de corte. O console de partida do arco produz um circuito de alta frequência e alta tensão para iniciar o arco de plasma, enquanto a tocha concentra o arco de plasma e o entrega ao metal.

Apesar do corte a plasma ser um método bem estabelecido para cortar metais como aço, alumínio e cobre, sua compatibilidade com o titânio é menos direta. A tabela abaixo apresenta uma breve visão geral do processo de corte a plasma:

Tabela 1: O Processo de Corte a Plasma

Passo Descrição
1. Iniciação Um circuito de alta frequência e alta tensão do console de partida do arco inicia o arco de plasma.
2. Concentração A tocha concentra e direciona o arco de plasma para o metal.
3. Corte O arco de plasma de alta temperatura derrete o metal e a força do gás de plasma afasta o material fundido, criando um corte.

Relacionado a:

  • As diversas aplicações do corte a plasma de alumínio
  • Corte a plasma de aço inoxidável: técnicas, classes e vantagens


Plasma pode cortar titânio? A resposta curta

Simplificando, sim, plasma pode cortar titânio. No entanto, o processo não é tão simples ou direto quanto cortar metais mais convencionais. O titânio, com seu alto ponto de fusão e resistência robusta, pode representar desafios significativos para o processo de corte a plasma.

Quando submetido às temperaturas extremas do corte a plasma, o titânio pode reagir com o ar circundante para formar dióxido de titânio, um composto duro e quebradiço que pode comprometer a qualidade do corte. Além disso, a alta condutividade térmica do titânio e a baixa densidade de massa podem fazer com que o calor se dissipe rapidamente da zona de corte, levando potencialmente a um corte estreito e difícil de controlar.

Apesar desses desafios, com o sistema de plasma correto e os parâmetros de processo, o corte a plasma pode ser um método viável para o processamento de titânio. Particularmente para operações em grande escala ou onde a precisão não é a prioridade máxima, o corte a plasma oferece um meio rápido e econômico de cortar o titânio.

Para resumir:

  • O corte a plasma pode tecnicamente ser feito através de titânio.
  • O processo pode ser mais desafiador do que com outros metais devido às propriedades físicas do titânio.
  • A formação de dióxido de titânio e a rápida dissipação de calor podem afetar a qualidade do corte.
  • Apesar dos desafios, com a configuração certa, o corte a plasma ainda pode ser um método prático para cortar titânio.


Os desafios e soluções no corte a plasma de titânio

Conforme mencionado anteriormente, o titânio de corte a plasma apresenta desafios únicos. A questão mais crítica decorre do fato de que, quando o titânio é exposto a altas temperaturas em um ambiente rico em oxigênio (como no corte a plasma), ele forma uma camada dura e quebradiça de dióxido de titânio em sua superfície. Essa camada pode prejudicar a qualidade do corte e causar desgaste prematuro do equipamento de corte.

Além disso, a alta condutividade térmica do titânio significa que o calor é rapidamente retirado da zona de corte. Essa rápida dissipação de calor pode dificultar a manutenção de um arco de plasma estável e concentrado, complicando ainda mais o processo de corte.

Apesar desses obstáculos, com procedimentos e equipamentos adequados, o titânio de corte a plasma pode ser bem-sucedido. Vamos nos aprofundar em algumas das possíveis soluções:

Tabela 2: Desafios e Soluções no Corte Plasma de Titânio

Desafio Solução
Formação de Dióxido de Titânio O uso de gás de proteção pode ajudar a minimizar a formação de dióxido de titânio. Gases de proteção como argônio ou hélio podem criar uma atmosfera protetora ao redor da zona de corte, reduzindo a reação entre o titânio e o oxigênio.
Alta condutividade térmica Empregar um sistema de plasma de maior potência pode ajudar a superar a alta condutividade térmica do titânio. Um sistema de alta potência pode fornecer um arco de plasma mais concentrado e mais quente, permitindo um corte mais eficaz.


Vamos começar um novo projeto hoje

Considerando as Alternativas: Jato de Água e Corte a Laser

Embora o corte a plasma possa ser usado para titânio, nem sempre é o método mais adequado, especialmente onde a precisão e o mínimo de calor são fundamentais. Duas alternativas potenciais que valem a pena considerar são o corte a jato de água e o corte a laser.

O corte por jato de água emprega um jato de água de alta pressão, às vezes misturado com uma substância abrasiva, para cortar o material. Por não gerar calor, o corte com jato de água elimina o risco de deformidades induzidas pelo calor, tornando-o um método adequado para o corte de titânio.

O corte a laser, por outro lado, usa um feixe de laser focado para derreter, queimar ou vaporizar o material, produzindo cortes altamente precisos e limpos. Embora produza calor, a zona de afetação de calor é tipicamente mínima devido à alta concentração do feixe de laser.

Aqui está um resumo desses métodos alternativos:

Tabela 3: Métodos Alternativos para Cortar Titânio

Forma Descrição
Corte a jato de água Usa um jato de água de alta pressão (muitas vezes misturado com abrasivo) para cortar o material. Nenhum calor está envolvido, reduzindo o risco de distorções relacionadas ao calor.
Corte a Laser Usa um feixe de laser focado para cortar o material. Embora gere calor, a alta concentração do laser afeta minimamente o material circundante.

Cada método tem seus benefícios e compensações, e a escolha depende, em última análise, da aplicação e dos requisitos específicos. Fatores como precisão, velocidade, custo e espessura do material desempenham um papel na determinação do método de corte mais adequado.

Relacionado aQual método de corte é melhor: plasma ou laser? Guia Definitivo 2024


Quando o titânio de corte a plasma é adequado?

O titânio de corte a plasma pode não ser a melhor escolha para todas as aplicações devido à sua natureza de calor intenso e aos desafios associados às propriedades reativas do titânio. No entanto, há situações em que o corte a plasma é de fato um método adequado.

Geralmente, o corte a plasma é mais apropriado para chapas de titânio mais espessas, onde a alta precisão não é fundamental. Para projetos em que a velocidade é crítica e um grau mais alto de rugosidade da aresta é aceitável, o corte a plasma pode ser a opção mais econômica e rápida. Isso é especialmente verdadeiro quando comparado ao corte por jato de água, que, embora preciso e frio, pode ser significativamente mais lento.

Para ajudar a decidir quando o corte a plasma é adequado, considere estes fatores:

Tabela 4: Fatores de adequação para titânio de corte a plasma

Fator Adequação para corte a plasma
Espessura do Material O corte a plasma é normalmente mais adequado para chapas de titânio mais espessas.
Agilidade (Speed) Para aplicações em que a velocidade é crítica, o corte a plasma pode ser uma opção mais rápida.
Qualidade de Borda Se um grau mais alto de rugosidade da aresta for aceitável, o corte a plasma é adequado.

Relacionado aAplicações do corte a plasma de titânio

Resumindo

O corte a plasma é capaz de cortar titânio, mas requer um conjunto único de desafios e precauções devido à natureza reativa e à alta condutividade térmica do titânio. Embora métodos alternativos como jato de água e corte a laser possam ser mais adequados para determinadas aplicações, o corte a plasma oferece seu próprio conjunto de vantagens em velocidade e economia para chapas mais espessas. O segredo é entender as demandas específicas de cada projeto e escolher o método de corte que melhor se adapta a essas necessidades.

Prolean's Serviços de corte a plasma são a solução ideal para componentes de engenharia de precisão feitos de titânio. Na Prolean, utilizamos equipamentos de última geração para fornecer componentes personalizados de alta qualidade em uma variedade de materiais, incluindo titânio. Nossos técnicos qualificados garantem que cada peça atenda a rigorosos padrões de qualidade, proporcionando excelente desempenho, durabilidade e ajuste.


Perguntas Frequentes

O plasma pode cortar titânio?

Sim, o plasma pode cortar titânio, embora o processo apresente desafios únicos devido à natureza reativa do titânio e à alta condutividade térmica.

Quais são as alternativas ao corte a plasma para titânio?

O jato de água e o corte a laser são duas alternativas viáveis ​​ao corte a plasma para titânio. Esses métodos podem fornecer maior precisão e minimizar as zonas afetadas pelo calor.

Quais medidas de segurança devem ser adotadas ao cortar titânio com plasma?

As medidas de segurança incluem ventilação adequada, uso de gás de proteção, ter um extintor de incêndio Classe D à mão e garantir que os operadores sejam adequadamente treinados nos protocolos de segurança.

O corte a plasma é adequado para todas as aplicações de titânio? Não necessariamente. Embora o corte a plasma possa ser mais rápido e econômico para chapas mais grossas, outros métodos, como corte a laser ou jato de água, podem ser mais adequados para aplicações que exigem alta precisão ou mínima afetação de calor.

2 Comentários

  1. Alex Carter

    Você pode ser mais específico sobre Power para corte a laser de aproximadamente 1 mm de espessura de titânio, ainda tenho algumas dúvidas. Espero que você possa me ajudar.

    Resposta
    • Dikendra Acharya

      Olá Alex, É importante notar que a potência real necessária pode variar com base em fatores como o tipo específico de liga de titânio, velocidade de corte desejada e requisitos de qualidade. Aproximadamente, um laser de 500 watts pode ser suficiente para cortar titânio de 1 mm.

      Resposta

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você
 

Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.

Estampagem de aço inoxidável: processo, ligas e aplicações

Início Fabricação de Chapas Metálicas Estampagem de aço inoxidável: processo, ligas e aplicações

Estampagem de aço inoxidável: processo, ligas e aplicações

Autor: S. Ruan
Data de publicação: 14 de fevereiro de 2025
Última modificação: 29 de junho de 2026

Uma visão de perto do processo de estampagem de aço inoxidável para fazer suportes personalizados

A estampagem de metal é uma das principais técnicas de fabricação que permite a produção de peças complexas de chapas metálicas em grandes volumes por meio de ferramentas de prensagem. Ela funciona em vários metais e ligas; o aço inoxidável é um dos mais comuns. 

Quer você esteja produzindo ou encomendando peças estampadas em aço inoxidável, é fundamental compreender as características do material, materiais de estampagemO mecanismo de estampagem, as opções de personalização e os custos de produção são essenciais para alcançar os resultados desejados.

Este artigo aborda os principais aspectos da estampagem de aço inoxidável, incluindo a seleção de materiais, o processo passo a passo, aplicações em diversos setores e considerações práticas para a fabricação de peças complexas.


O que é estampagem de aço inoxidável e como ela funciona?

Uma visão em close-up da configuração da matriz de estampagem de metal, mostrando duas metades e pinos de alinhamento

Configuração de estampagem de chapas de aço inoxidável

A estampagem de aço inoxidável é uma técnica de fabricação de chapas metálicas que converte folhas em branco em peças ou produtos projetados — uma estampagem especializada para materiais inoxidáveis. Ela envolve o uso de um mecanismo de matriz e prensa que realiza corte, dobra, conformação, bainha ou outras operações necessárias. Enquanto isso, a faixa de espessura típica de chapas inoxidáveis ​​para estampagem é de 0.5 a 3 mm.

Estamparia de metal é versátil, durável e econômico. Indústrias como automotiva, médica, hardware industrial, eletrônica e aeroespacial usam isso para peças de aço inoxidável precisas e de alta resistência.

Abaixo está o mecanismo de como isso funciona;

O princípio principal por trás da estampagem é deformar as folhas em formas desejadas com uma matriz e uma prensa. A matriz de estampagem envolve punção e cavidade da matriz; a prensa desce, empurra a folha de metal para dentro da cavidade e executa múltiplas operações. 

Um diagrama esquemático de estampagem de metal ilustrando a direção da força de deformação e outros componentes individuais, suporte de chapa, punção, matriz e trabalho

Mecanismo de estampagem de metal 

Enquanto o punção entra em contato com a folha, ele redistribui o material para formar extremidades, curvas ou padrões complexos, enquanto a cavidade da matriz suporta a folha para evitar distorções indesejadas.


O processo de estampagem de aço inoxidável: passo a passo

Após o princípio fundamental de funcionamento, vamos elaborar brevemente as etapas individuais para ver como você pode estampar chapas de aço inoxidável. 

Design e Criação de Die

Uma modelagem 3D de matriz de estampagem de chapa metálica com detalhamento de pinos de alinhamento, furos, cavidades, etc.

Desenho de matriz de estampagem

Primeiro, projete a matriz de estampagem de acordo com as dimensões e características geométricas da peça que você quer produzir. Além disso, rotule o design com tolerâncias e complexidade fabricáveis. Você pode usar técnicas de usinagem CNC multieixo, corte a laser, EDM e microusinagem para fabricação.  

Além disso, o uso de materiais de alta resistência e tenazes para a matriz também é essencial para que ela possa suportar a força de deformação excessiva do punção e da prensa. Por exemplo, carboneto e aços rápidos.

Obturação de folhas 

Quatro blanks retangulares de aço inoxidável para estampagem com furos circulares em ambas as extremidades.

Blanks de aço inoxidável para estampagem 

Corte as folhas de aço inoxidável em pedaços pequenos com base na área total da seção transversal das peças a serem estampadas. São necessários blanks individuais para cada peça. Você pode usar corte de cisalhamento ou corte a laser de fibra para isso. No entanto, os lasers são mais precisos, com uma tolerância de ±0.005, e adequados para cortar blanks em grandes números.

Configuração do processo de estampagem 

Uma visão em close de uma matriz de estampagem progressiva e configuração de punção ilustra claramente duas metades e outros componentes

Configuração de estampagem de chapa metálica 

A fase de configuração envolve a instalação matrizes de estampagem de metal na máquina de estampagem e alinhando o punção com ela. Você também precisa inserir os parâmetros como tonelagem, comprimento do curso e velocidade no painel de controle. Além disso, lubrificação adequada deve ser aplicada para evitar atrito excessivo e microdesgaste na superfície.


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Carregamento de blanks de chapas de aço inoxidável 

Uma visão de perto do carregamento da folha na matriz de estampagem, furos e marcações na superfície da folha.

Carregando a folha na matriz de estampagem 

Após a configuração, carregue a folha em branco sobre a cavidade da matriz (punção posicionada sobre ela), manualmente ou usando o alimentador automático. O equipamento avançado inclui sensores e feedback para garantir o posicionamento preciso da folha sobre a cavidade. 

Aplicação de força por meio de pressão e soco

A puncionadeira pode ser hidráulica ou mecânica, aplicando força controlada à chapa de aço inoxidável para deformá-la no formato desejado por meio de corte, dobra, trefilação, perfuração, alongamento, etc. Essas múltiplas operações podem ser executadas em um único ciclo; é isso que torna a estampagem tão especial na fabricação de metais.

Ejeção de peças e pós-processamento 

Após a conclusão da estampagem, ejete as peças de aço inoxidável da matriz e trate-as com operações de pós-processamento para melhorar a precisão e eliminar as bordas afiadas. Por exemplo, rebarbação e lixamento. Então, técnicas de acabamento como galvanoplastia, revestimento em pó e pintura podem ser aplicadas para aparência e proteção do ambiente. 

Normalmente, as peças são primeiro estampadas em grandes lotes e depois submetidas ao pós-processamento e acabamento de superfície.


Qual é a diferença entre a estampagem de aço inoxidável e outros processos de conformação de metal?

A principal diferença é que a estampagem envolve múltiplos processos de conformação de metal em um único ciclo de produção para formar itens complexos, enquanto um processo de conformação típico lida com uma única operação. Por exemplo, a dobra só pode criar ângulos de dobra e curvaturas. 

Então, a estampagem de aço inoxidável elimina a necessidade de vários estágios de formação e os facilita em um único ciclo via matriz e prensa. Ela também reduz o material de refugo. No entanto, ajustar o design na estampagem é difícil; você precisa modificar a matriz primeiro. 


Tipos de aço inoxidável usados ​​em estampagem

Ductilidade é a propriedade chave que decide a conformabilidade de qualquer grau de aço inoxidável específico para o processo de estampagem. Graus de aço inoxidável como 304 e 316 têm alta conformabilidade devido à sua estrutura cristalina cúbica de face centrada (FCC). Então, eles podem sofrer deformação extensa sem rachar.

Aços Inoxidáveis ​​Austeníticos

Aços inoxidáveis ​​austeníticos (301, 304 e 316) são os graus mais comuns para projetos de estampagem. Eles fornecem excelente desempenho em resistência à corrosão, conformabilidade e soldabilidade. 

Esses aços incorporam níveis muito altos de cromo (16-26%) e níquel (6-22%), tornando as peças estampadas de aço inoxidável 316 e 304 adequadas para aplicações em processamento alimentício, médico e químico.

Aço inoxidável ferrítico

Esta forma de aço inoxidável tem cromo de cerca de 10.5-27%, e 430 é o grau ferrítico mais frequente em estampagem. Embora 430 seja mais econômico, ele tem menos resistência à corrosão do que os tipos austeníticos. Além disso, sua baixa conformabilidade limita seus usos para operações de estampagem simples, como acabamento de veículos, componentes de eletrodomésticos e hardware industrial.

Além disso, a tabela abaixo compara as diferentes características dos graus de estampagem de aço inoxidável; 

Tipo de aço inoxidável

Formabilidade

Resistência à Corrosão

Resistência (Strength)

Custo

301

Alto

Boa

Alto (endurecido pelo trabalho)

Moderado

304

Muito alto

Excelente

Moderado

Baixo a moderado

316

Alto

Superior

Moderado

Alto

420

Baixo

Moderado

Muito alto (tratado termicamente)

Moderado

(A lista acima não se limita à seleção de seu materiais de estampagem; outros graus podem ser estampados. Na ProleanTech, temos mais de 10 tipos de aço inoxidável para atender às suas necessidades de estampagem de metal) 


Aplicações comuns de peças estampadas em aço inoxidável

Uma imagem contendo diferentes peças de estampagem de aço inoxidável, tubos esticados, suportes, dissipadores de calor, etc.

Peças estampadas em aço inoxidável 

Força, tenacidade, resistência à corrosão, compatibilidade com alimentos e medicina, durabilidade, formação de formas complexas e estética atraente são os principais benefícios das peças estampadas em aço inoxidável. Portanto, elas se aplicam a vários setores industriais. 

Indústria automobilística

Uma imagem próxima do Fender para veículos feitos com estampagem personalizada em aço inoxidável

Estampagem de para-lamas de carro

As propriedades do material e a complexidade do processo de estampagem tornam os componentes automotivos fortes e resistentes à corrosão. Alguns exemplos de estampagem de metal automotivo as partes são;

  • Peças do sistema de escapamento
  • Suportes e montagens
  • Estruturas de assento
  • Escudos de calor
  • Carcaças de sensores

Indústria aeroespacial

Dois blanks de aço inoxidável e suportes estampados correspondentes para aplicação aeroespacial

Estamparia aeroespacial

A estampagem de chapas de aço inoxidável produz componentes aeroespaciais leves e de alta resistência que funcionam em condições ambientais adversas. 

  • Acessórios e fixadores para aeronaves
  • Suportes de motor
  • Peças do sistema de combustível
  • Componentes de asas de aeronaves
  • Peças do sistema hidráulico
  • Permutadores de calor

Indústria médica

Diferentes aplicações médicas de estampagem de aço inoxidável, estruturas de equipamentos, itens cirúrgicos, etc.

Carimbo médico 

O aço inoxidável 304 é preferível principalmente para aplicações de estampagem médica devido à sua biocompatibilidade, estabilizabilidade e propriedades higiênicas. 

  • Peças e invólucros para equipamentos médicos
  • Instrumentos dentários
  • Peças de máquinas de ressonância magnética
  • Instrumentos cirúrgicos
  • Dispositivos implantáveis

Eletrônicos de Consumo:

Uma imagem da dobradiça do laptop usada pela HP: feita de liga de aço inoxidável estampada 

Dobradiça para laptop estampada em metal

As seguintes peças e produtos elegantes, duráveis ​​e resistentes à corrosão para a indústria eletrônica são feitos com estampagem em aço inoxidável; 

  • Molduras para smartphones
  • Dobradiças para laptop
  • Conectores do carregador
  • Invólucros para dispositivos vestíveis
  • Componentes da câmera
  • Dissipadores de calor

Maquinaria industrial 

Uma planta industrial transportadora de sucata feita com a montagem de peças estampadas de aço inoxidável

Transportador de sucata 

Vários componentes complexos de máquinas industriais são feitos usando um processo de estampagem de aço inoxidável. As peças estampadas podem funcionar sob alto estresse e condições operacionais severas. 

  • Engrenagens, válvulas e conexões
  • Bomba, motor e outros componentes ou invólucros do sistema
  • Peças do sistema transportador
  • Cilindros hidráulicos 


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Tolerâncias e Controle de Qualidade em Estamparia de Aço Inoxidável

Peças estampadas de aço inoxidável geralmente envolvem rebarbas, bordas afiadas e, ocasionalmente, alguns defeitos de superfície. Portanto, sua inspeção e controle de qualidade são essenciais.

Tolerâncias de Estampagem em Aço Inoxidável

A tolerância típica para dimensões lineares de peças de aço inoxidável estampadas varia de ±

0.005 a 0.010 polegadas (0 a 127 mm), e são fortemente influenciados pelo tamanho geral. 

A tabela abaixo mostra a tolerância das peças estampadas em aço inoxidável;

Dimensão

Tolerância

De ponta a ponta, superfície única

± 0.002 polegada

De ponta a ponta, superfície única

± 0.002 polegada

Furo a furo, superfície única

± 0.002 polegada

Dobrar para borda/furo, superfície única

± 0.005 polegada

De ponta a ponta, superfície múltipla

± 0.015 polegada

Peça sobreformada, superfícies múltiplas

± 0.015 polegada

Além disso, a ductilidade, a resistência à tração, a direção do grão, a velocidade de estampagem e a capacidade do equipamento de estampagem afetam as tolerâncias dos componentes de aço inoxidável estampados. 

Controle de Qualidade em Estamparia de Aço Inoxidável 

Diferentes métodos de inspeção são aplicados para controlar a qualidade de peças estampadas de aço inoxidável. No processo de controle de qualidade, se alguma peça estampada for considerada defeituosa, ela é rejeitada das etapas de processamento posteriores. 

Uma imagem em close-up de uma máquina CMM realizando medições de peças de aço inoxidável estampadas com a sonda.

Medição CMM de peças estampadas

Quatro processos principais de controle de qualidade são: 

  • Inspeção visual para identificar defeitos superficiais
  • Inspeção de precisão dimensional com Máquinas de Medição por Coordenadas (CMMs).
  • Teste não destrutivo 
  •  Ensaios metalúrgicos de material inoxidável


Estamparia personalizada em aço inoxidável: adaptando peças às suas necessidades

A estampagem permite que você faça peças de aço inoxidável personalizando a configuração da matriz e da prensa de punção. Ferramentas de punção e matriz podem ser projetadas e produzidas incorporando diversos recursos personalizados, como superfícies curvas, furos e recortes, nervuras, dobras e contornos 3D complexos. 

Dois suportes de aço inoxidável personalizados em forma de U feitos com estampagem

Peças estampadas em aço inoxidável personalizadas

Ferramentas personalizadas devem ser capazes de lidar com múltiplas operações de chapa metálica necessárias para produzir peças estampadas. Por exemplo, corte, dobra, conformação, perfuração, etc. 

Na ProleanTech, fornecemos serviço de estampagem de metais para aço inoxidável e outros materiais. Nossas máquinas de estampagem CNC automatizadas podem produzir peças complexas com alta flexibilidade para personalização. Nossos engenheiros ajudam desde o início do seu projeto, incluindo assistência de design, ferramentas e estratégias de produção.  


Resumindo 

A estampagem de aço inoxidável simplifica a produção de peças de chapa metálica combinando operações de corte e múltiplas conformações. Uma matriz e uma prensa de punção trabalham juntas para deformar e moldar a chapa de aço inoxidável carregada na geometria projetada. Você pode usar aço inoxidável 301, 304, 316 e outras classes com alta conformabilidade para projetos de estampagem. 


Perguntas Frequentes 

O que é estampagem de aço inoxidável?

É um processo de fabricação de manufatura onde folhas de aço inoxidável são prensadas na forma necessária com matriz e punções. A estampagem produz itens duráveis ​​e resistentes à corrosão para vários setores. 

Quais são os tipos mais comuns de aço inoxidável usados ​​em estampagem?

Os tipos mais comuns de aço inoxidável usados ​​em estampagem são as ligas austeníticas 304, 316, 301, 420 e 430. 

Qual é o processo de estampagem do aço inoxidável?

A estampagem envolve a alimentação de chapas de aço inoxidável em uma prensa de estampagem, onde matrizes e punções moldam o material por uma força determinada. De acordo com o design da matriz, ela executa corte, perfuração, dobra e conformação.

Como posso garantir alta precisão na estampagem de aço inoxidável?

Para alta precisão na estampagem de aço inoxidável, use ferramentas de matriz de alta qualidade, mantenha controles de processo rigorosos e aplique máquinas avançadas, como prensas de estampagem CNC.

As peças estampadas em aço inoxidável podem ser personalizadas?

Sim, peças estampadas de aço inoxidável podem ser totalmente personalizadas com formas, tamanhos, acabamentos e recursos como furos, dobras ou relevos. Você pode fazer peças que fornecem soluções personalizadas para suas necessidades. 

0 Comentários

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você


Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.

Visualizadores de arquivos STEP: um guia abrangente

Início Guia de Design Visualizadores de arquivos STEP: um guia abrangente

Visualizadores de arquivos STEP: um guia abrangente

Data de publicação: 21 de agosto de 2023
Última modificação: 23 de janeiro de 2026

A era digital inaugurou uma era em que os arquivos e modelos CAD são fundamentais para setores como manufatura, engenharia e design. Os arquivos STEP (Padrão para troca de dados de modelo de produto) tornaram-se um padrão do setor, garantindo um intercâmbio de dados contínuo. À medida que a relevância desses arquivos aumenta, aumenta também a necessidade de um software especializado para visualizá-los, modificá-los e convertê-los: o visualizador de arquivos STEP.

Este artigo tem como objetivo desvende as complexidades deste visualizador e esclareça as diversas funcionalidades, incluindo conversões populares como STEP para STL.


O que é um arquivo STEP?

O arquivo STEP, um acrônimo para “Padrão para troca de dados de modelo de produto”, é um formato de troca padrão ISO que vários setores utilizam para dados de projeto auxiliado por computador (CAD) e engenharia auxiliada por computador (CAE). Seu desenvolvimento e uso revolucionaram a forma como os profissionais abordam a interoperabilidade entre diferentes sistemas CAD. O origens do arquivo STEP pode ser rastreada até o final do século XX. Com um número crescente de sistemas CAD nas décadas de 20 e 1980, surgiu uma necessidade inegável de uma forma padronizada de troca de informações entre essas diversas plataformas. A Organização Internacional de Padronização (ISO) aceitou esse desafio e, como resultado, nasceu o formato de arquivo STEP (ISO 1990).

Sua importância é múltipla:

  • Interoperabilidade: Antes do STEP, a troca de dados CAD entre diferentes plataformas de software era um desafio, muitas vezes resultando em perda de dados, interpretações erradas ou necessidade de reinserção manual.
  • RETENÇÃO DE DADOS: os arquivos STEP retêm informações de alto nível sobre a hierarquia da montagem, cores e atributos de nome, garantindo perda mínima durante as conversões.
  • Universalidade: A sua aceitação como norma ISO significa que é reconhecida e utilizada em todo o mundo, garantindo consistência em projetos internacionais.

Composição de arquivos STEP

Basicamente, um arquivo STEP é um arquivo de texto. No entanto, em vez de frases legíveis por humanos, contém um layout estruturado de elementos de dados que definem geometria, topologia, configurações e muitos outros aspectos da estrutura de um produto.

Componentes chave:

  • Seção do cabeçalho: este segmento inicial contém metainformações sobre o arquivo, como o nome do aplicativo, a versão do padrão STEP e carimbos de data/hora.
  • Seção de dados: este segmento contém a maior parte das informações. Ele usa o esquema EXPRESS, definindo a geometria, relacionamentos e outras especificidades do projeto.
  • Instância: um elemento de dados individual no arquivo. Cada instância possui um identificador exclusivo, garantindo mapeamento e relacionamentos precisos.


Introdução aos visualizadores de arquivos STEP

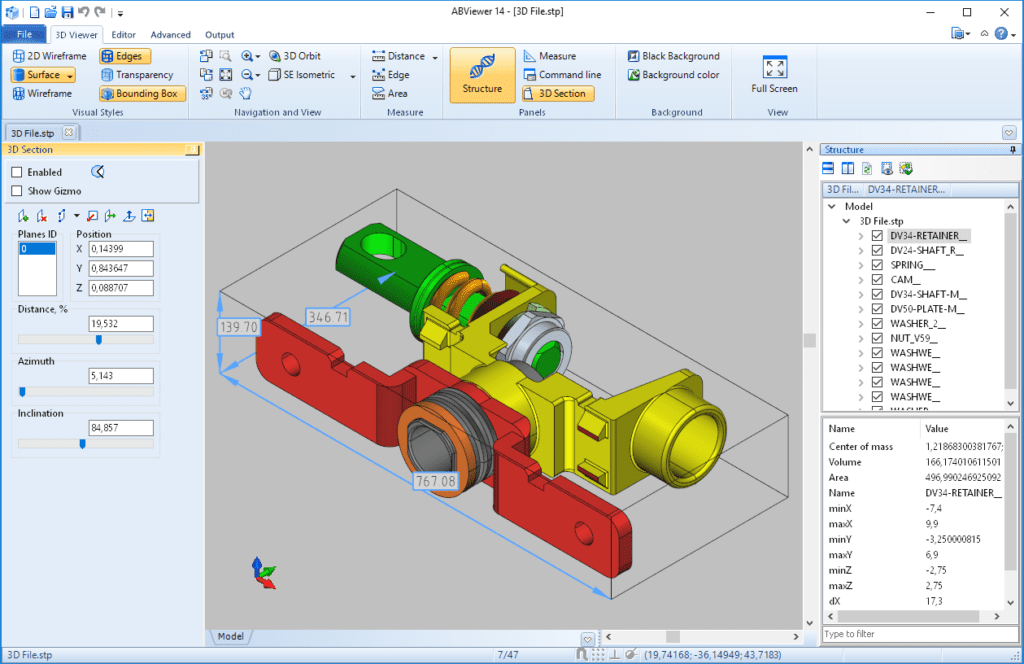
Exemplo de visualizador de arquivo STEP

Dada a natureza técnica e a complexidade dos arquivos STEP, lê-los ou editá-los diretamente sem uma ferramenta dedicada pode ser árduo. É aqui que entram em ação os visualizadores de arquivos STEP, oferecendo aos profissionais uma interface para visualizar, interpretar e, às vezes, modificar esses arquivos.

Um visualizador de arquivos STEP competente é muito mais do que apenas uma ferramenta para abrir um arquivo. A evolução das necessidades dos profissionais significa que estes visualizadores devem oferecer um amplo espectro de recursos.

Tabela: Recursos de um bom visualizador de arquivos STEP

Funcionalidade Descrição
Compatibilidade Suporta múltiplas versões do padrão STEP e potencialmente outros formatos CAD.
Desempenho Lida com modelos complexos com vários componentes sem atrasos ou travamentos.
Interface de Usuário Fornece uma IU intuitiva para navegação, compreensão e possivelmente edição eficientes.
Ferramentas de medição Permite que profissionais como engenheiros ou fabricantes meçam distâncias, ângulos e raios diretamente no visualizador.
Anotações e marcações Facilita a comunicação entre equipes, permitindo anotações ou marcações colaborativas.
Opções de exportação/conversão Converte perfeitamente o arquivo STEP para outros formatos para vários aplicativos.

Precisa de um visualizador?

Os dados brutos dentro de um arquivo STEP, embora estruturados, não são facilmente interpretáveis ​​pelo olho humano. Imagine tentar visualizar um modelo 3D apenas observando pontos coordenados e dados relacionais! É praticamente inviável. Os principais objetivos de um visualizador são:

  • Visualização: Oferece uma representação gráfica do projeto, permitindo aos usuários girar, ampliar e inspecionar o modelo.
  • Interpretação: traduzindo os dados estruturados em recursos discerníveis, como arestas, superfícies e montagens.
  • Verificação: Garantindo que os dados transferidos entre sistemas CAD permaneçam intactos, sem perdas ou distorções.


Funcionalidades avançadas em visualizadores de arquivos STEP

Embora o objetivo principal dos visualizadores de arquivos STEP seja permitir que os usuários visualizem e analisem modelos 3D salvos no formato STEP, os visualizadores avançados hoje oferecem uma infinidade de recursos que vão além da mera visualização. Essas funcionalidades avançadas são projetadas para aprimorar a experiência do usuário, melhorar a eficiência do fluxo de trabalho e permitir insights mais profundos sobre o design. Vamos nos aprofundar em alguns desses recursos avançados que os visualizadores de arquivos STEP contemporâneos oferecem.

Tabela: Funcionalidades ou recursos do visualizador de arquivos STEP

Categoria do recurso Característica Descrição
Capacidades de visualização em camadas Divisão de Conjuntos Permite que os usuários separem e visualizem partes individuais de designs complexos.
  Alternar visibilidade Permite que os usuários ocultem ou revelem componentes específicos para análises específicas.
Ferramentas de medição e análise Medidas Dimensionais Fornece ferramentas para medir distâncias, ângulos e raios no visualizador.
  Análise de superfície Equipado com ferramentas que analisam superfícies em busca de atributos como planicidade e curvatura.
Anotação e colaboração Anotações no visualizador Anote diretamente seções específicas do design, adicionando comentários ou feedback.
  Colaboração multiusuário Recursos onde vários usuários podem visualizar, analisar e discutir um modelo STEP simultaneamente.
Integração com outro software Plug-ins e extensões Permite a integração de vários aprimoramentos, desde ferramentas de renderização até integração de software de simulação.
  Ferramentas de conversão de arquivo Oferece ferramentas para salvar o design STEP em vários formatos como STL, OBJ ou PDF.
Renderização e visualização aprimoradas Renderização em tempo real Fornece ferramentas para uma representação de modelo mais realista com iluminação, sombras e acabamentos de materiais.
  Integração de realidade virtual (RV) A integração de ferramentas de VR permite perspectivas de design imersivas de 360 ​​graus.
Gerenciamento e segurança de arquivos Visualização criptografada Permite a visualização de projetos em um ambiente seguro, acessível apenas por pessoas autorizadas.
  Version Control O sistema integrado garante que os usuários acessem a iteração de design mais recente, minimizando erros.


STP vs. STL: decodificando a diferença

No domínio da modelagem 3D e do design auxiliado por computador (CAD), existem vários formatos de arquivo, cada um com seus casos de uso e características específicas. Dois dos formatos mais comumente encontrados são STP (muitas vezes sinônimo de STEP) e STL. À primeira vista, pode-se pensar que esses formatos são intercambiáveis, visto que ambos estão relacionados à modelagem 3D.

Uma breve visão geral de ambos os formatos

Como mencionado anteriormente, STP ou STEP (Padrão para a troca de dados de modelo de produto), é um formato de arquivo CAD padrão ISO. É holístico, retendo informações abrangentes sobre um modelo, desde a geometria até a hierarquia de montagem, tornando-o ideal para todo o ciclo de vida de desenvolvimento do produto.

O STL significa Estereolitografia ou Tesselação Padrão Linguage, o formato STL é usado principalmente para impressão 3D, prototipagem rápidae fabricação auxiliada por computador. Ele representa superfícies 3D como uma série de triângulos, tornando-o um formato baseado em malha.

Mergulhando profundamente nas diferenças

Os arquivos STP atendem a projetos e montagens abrangentes, retendo dados paramétricos e geralmente sendo maiores. Por outro lado, o STL é ideal para impressão 3D, representando designs como malhas triangulares, com foco no formato final do objeto e normalmente é menor.

Tabela: Principais diferenças de STP e STL

Critérios STP STL
Uso pretendido Finalidades de design em automotivo, aeroespacial, construção e manufatura. Abrange o projeto inicial até a montagem. Principalmente para impressão 3D e fabricação aditiva.
Representação de dados Retém o “histórico” e os dados paramétricos do projeto, abrangendo recursos como extrusões e corpos revolvidos. Representa a forma final como uma malha de triângulos sem reter o histórico do projeto.
Tamanho e complexidade do arquivo Geralmente maior devido aos seus dados abrangentes, que vão desde geometria simples até montagens complexas com metadados. De tamanho menor, representando a geometria da superfície com triângulos. O tamanho pode aumentar com modelos complexos devido ao aumento na contagem de triângulos.
Nível de detalhe Oferece uma representação detalhada do modelo garantindo alta precisão, adequada para tarefas que exigem precisão, como simulações de engenharia. Usa triângulos para definir superfícies. A precisão depende do número de triângulos: mais triângulos equivalem a mais detalhes e tamanho de arquivo maior.

Qual escolher e quando?

Fazer a escolha certa entre STP e STL depende em grande parte do objetivo final do projeto:

  • Para design detalhado e colaboração: Se o objetivo principal for o projeto detalhado, especialmente aquele que requer colaboração entre equipes ou mesmo indústrias, o STP é a escolha preferida. Sua capacidade de reter um rico conjunto de dados garante que nenhum detalhe do projeto seja perdido na tradução.
  • Para impressão 3D e prototipagem rápida: Quando o objetivo é criar um protótipo físico ou um produto final por meio de impressão 3D, STL é o formato ideal. Sua compatibilidade com impressoras 3D e a natureza de representar desenhos como malhas o tornam ideal para essas aplicações.


Vamos começar um novo projeto hoje

O Processo de Conversão: STEP para STL

Conversão de STEP para STL

A transição de STEP para STL é mais do que uma mera troca de formato de arquivo. É uma jornada que altera fundamentalmente a forma como os modelos 3D são representados, armazenados e, eventualmente, processados. Este processo de conversão é crítico ao transferir um projeto para impressão 3D ou De produção de aditivos desde um projeto detalhado e paramétrico em STEP até uma representação triangulada e não paramétrica em STL.

Recursos relacionados: Aditivo vs. Fabricação Subtrativa

Por que converter de STEP para STL?

Antes de mergulhar profundamente nas nuances da conversão, é fundamental entender por que tal conversão pode ser necessária. Conforme destacado anteriormente, enquanto os arquivos STEP atendem ao projeto e à montagem, enfatizando o processo de construção do modelo, os arquivos STL são simplificados para impressão 3D. A transformação garante que o design esteja pronto para o mundo da manufatura aditiva, onde a representação da superfície do modelo é fundamental.

Processo passo a passo: conversão de STEP para STL

A conversão do formato STEP para STL requer a execução cuidadosa de várias etapas. Vamos explorar cada etapa em detalhes:

Etapa 1: a lista de verificação pré-conversão

Antes mesmo de pensar em converter, é essencial revisar minuciosamente o modelo STEP. Procure por quaisquer inconsistências ou erros de design. Quaisquer falhas negligenciadas no modelo STEP poderiam ser amplificadas na conversão STL, dificultando potencialmente o processo de impressão 3D.

Além disso, determine a resolução necessária, pois os arquivos STL representam superfícies usando uma malha de triângulos. A densidade desta malha (número de triângulos) pode ser ajustada, afetando tanto o tamanho do arquivo quanto o detalhe do modelo. É crucial encontrar um equilíbrio com base no uso pretendido do arquivo STL.

Passo 2: Usando Software para Conversão

O software de conversão desempenha um papel indispensável no processo STEP para STL. Existem inúmeras ferramentas disponíveis, tanto gratuitas quanto pagas. A escolha muitas vezes depende das necessidades específicas do usuário e das complexidades do modelo STEP em questão.

Existem inúmeras opções de software como Fusion 360, SolidWorks, Tinker-CAD e outros que oferecem conversão de STEP para STL. Embora algumas ferramentas possam ser um exagero para modelos simples, projetos complexos podem exigir uma ferramenta mais avançada.

À medida que a conversão ocorre, é crucial garantir que o modelo STL resultante mantenha a sua integridade. O modelo convertido deve estar livre de lacunas, sobreposições ou outras anomalias que possam impedir o processo de impressão 3D.

Etapa 3: verificações pós-conversão

Após concluir a conversão, ainda não é hora de descansar. Algumas verificações essenciais pós-conversão garantem que o arquivo STL esteja preparado para impressão 3D.

Use um visualizador ou software STL dedicado para inspecionar minuciosamente o modelo. Verifique se há inconsistências, especialmente em juntas ou interseções. Antes de enviar o arquivo para impressão real, execute uma simulação se o software da sua impressora 3D permitir. Isto ajuda a identificar potenciais problemas de impressão, permitindo ajustes antes do processo de impressão real.


Garantindo segurança e integridade com arquivos STEP

Os arquivos STEP, sendo o formato padronizado para dados CAD 3D, possuem imenso valor intelectual e comercial. Com a evolução da tecnologia digital, garantir a segurança e a integridade desses arquivos é fundamental para as empresas. Proteger projetos proprietários contra roubo, adulteração ou compartilhamento não intencional é crucial para manter a vantagem competitiva e a reputação da marca de uma empresa.

  • Criptografia com finalidade específica: Isso garante que somente pessoal autorizado possa acessar e visualizar o conteúdo de um arquivo STEP. Os algoritmos de criptografia podem embaralhar os dados de uma forma que só pode ser decifrada usando uma chave de descriptografia exclusiva.
  • Criptografia em várias camadas: Protocolos de segurança avançados podem empregar múltiplas camadas de criptografia, reforçando o arquivo contra possíveis violações.
  • Autenticação de usuário: A implementação de um sistema robusto de autenticação de usuário garante que apenas indivíduos com as credenciais corretas possam acessar arquivos STEP específicos.
  • Acesso baseado em função: Diferentes funções podem receber vários níveis de acesso. Por exemplo, um chefe de design pode ter acesso total, enquanto um designer júnior pode ter apenas permissões de visualização.
  • Marcas d’água invisíveis: Esses são detalhes incorporados no arquivo STEP que identificam a origem do arquivo, tornando rastreável a distribuição não autorizada.
  • Protocolos DRM: Eles restringem as formas como um arquivo pode ser usado, como impedir impressão, cópia ou alteração do arquivo STEP original.
  • Registros de acesso: Manter um registro de quem acessou qual arquivo e quando pode ser útil para rastrear qualquer atividade não autorizada ou suspeita.
  • Monitoramento em tempo real: Sistemas avançados de segurança podem fornecer alertas em tempo real para qualquer atividade incomum ou múltiplas tentativas de acesso malsucedidas.
  • Backups regulares: Sistemas automatizados podem ser configurados para fazer backup de arquivos STEP em intervalos regulares, garantindo que a versão mais recente seja sempre armazenada com segurança.
  • Armazenamento baseado em nuvem: A utilização de soluções de armazenamento em nuvem com redundância integrada pode evitar a perda de dados e, ao mesmo tempo, permitir acesso seguro de qualquer lugar.


Existe algum software gratuito para abrir arquivos STEP?

Sim! existem inúmeras soluções de software premium para visualização e edição de arquivos STEP, juntamente com várias alternativas gratuitas que oferecem um conjunto robusto de recursos para profissionais e amadores.

Optar por software gratuito pode ser uma excelente escolha para quem precisa apenas visualizar ou realizar operações básicas em arquivos STEP sem o alto preço de pacotes CAD de última geração.

Tabela: Softwares gratuitos para abrir arquivos STEP

Software/Plataforma Principais funcionalidades Descrição de vidrio
FreeCAD Modularidade Construído em torno de módulos, oferecendo versatilidade para uma variedade de aplicações, incluindo arquitetura e design de produtos. Visite o FreeCAD
  Modelagem Paramétrica É excelente na manutenção do histórico do projeto, permitindo modificações em qualquer estágio.  
Visualizador do eDrawings Multi-plataforma Disponível para Windows e macOS. Visite o eDrawings
  Recursos interativos Permite rotação, zoom e reprodução de animações para visualização do processo de montagem.  
VerSTP Interface Amigável O design minimalista garante carregamento e visualização rápidos de arquivos STEP sem uma curva de aprendizado acentuada. Visite ViewSTP
  Ferramentas de medição Oferece ferramentas básicas para análise de projetos, apesar de ser principalmente um visualizador.  
Visualizadores STEP on-line CompartilharCAD Um visualizador baseado na Web que suporta vários formatos CAD, incluindo STEP, com uma interface simples de arrastar e soltar. Visite ShareCAD
  Trocador CAD Uma plataforma online que permite aos usuários visualizar arquivos STEP e convertê-los para vários outros formatos. Visite o CAD Exchanger


Resumindo

Em essência, o domínio dos arquivos STEP é vasto e está em constante evolução. À medida que as indústrias continuam a inovar e os projetos se tornam mais complexos, as ferramentas e serviços relacionados aos arquivos STEP precisarão acompanhar o ritmo. Quer você seja um designer, um engenheiro, um fabricante ou apenas alguém intrigado pelo mundo do CAD, compreender e aproveitar os recursos dos arquivos STEP e suas ferramentas associadas é um passo em direção a um futuro mais eficiente e colaborativo no design.

Para concluir, os arquivos STEP e seus visualizadores não tratam apenas da visualização de um projeto. Eles representam uma confluência de design, colaboração, análise e inovação, servindo como um testemunho dos avanços nas ferramentas de design digital e do potencial que elas possuem para o futuro.

O Prolean, com seu conjunto abrangente de serviços na área de arquivos STEP, destaca-se como um farol para quem navega neste domínio complexo. Seja desenvolvendo visualizadores personalizados, facilitando conversões perfeitas ou otimizando arquivos para obter melhor desempenho, nosso compromisso com a excelência e a inovação brilha.


Perguntas Frequentes

O que exatamente é um arquivo STEP? Um arquivo STEP (Padrão para troca de dados de produtos) é um formato padrão ISO amplamente aceito, usado para o intercâmbio de dados de produtos em software CAD (Computer-Aided Design). Ajuda no intercâmbio contínuo de dados entre diferentes ambientes de software.

Como os arquivos STEP diferem dos arquivos STL? Embora ambos sejam usados ​​no domínio CAD, os arquivos STEP são principalmente para fins de projeto em vários setores, mantendo o histórico do projeto e permitindo edições paramétricas. Por outro lado, os arquivos STL são principalmente para impressão 3D, representando apenas a forma final de um objeto como uma malha, sem reter o histórico do projeto.

Que funcionalidades posso esperar de um visualizador avançado de arquivos STEP? Os modernos visualizadores de arquivos STEP oferecem recursos de visualização em camadas, ferramentas de medição e análise, renderização aprimorada, recursos de colaboração, opções de integração de software e gerenciamento robusto de arquivos com medidas de segurança.

Existe alguma opção de software gratuito disponível para abrir arquivos STEP? Sim, existem várias opções de software gratuito como FreeCAD, eDrawings Viewer e ViewSTP. Plataformas online como ShareCAD e CAD Exchanger também permitem que os usuários visualizem arquivos STEP sem a necessidade de baixar nenhum software.

Com o avanço nos recursos do visualizador STEP, há algum movimento em direção à integração de ferramentas de VR (Realidade Virtual)? Sim, alguns visualizadores STEP avançados estão começando a integrar ferramentas de VR, permitindo que os usuários mergulhem no design e obtenham uma perspectiva única de 360 ​​graus do modelo.

0 Comentários

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você


Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.

O que são os encaixes Snap Fit? Tipos e design

Início Guia de Design O que são os encaixes Snap Fit? Tipos e design

O que são os encaixes Snap Fit? Tipos e design

Autor: D. Acharya
Data de publicação: 13 de agosto de 2026
Última modificação: 13 de agosto de 2026

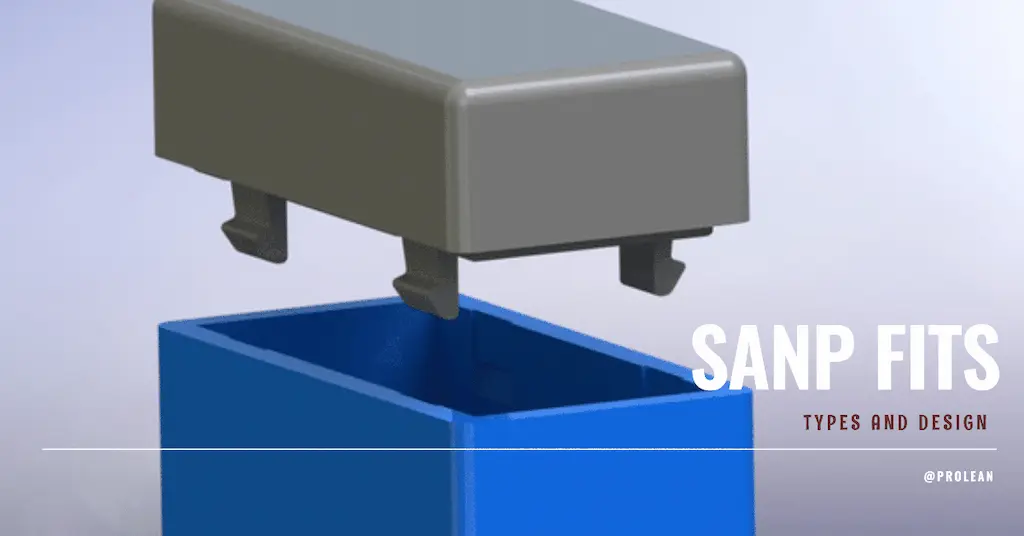
Imagem principal do blog mostrando uma visualização 3D do design de encaixe rápido.

Imagem com recurso de encaixe rápido

As juntas são cruciais em qualquer montagem de produtos ou sistemas mecânicos com múltiplos componentes. Porcas e parafusos, soldagem, rebitagem e outras juntas são alguns exemplos. Encaixes de pressão são uma das técnicas de fixação mais populares, sem que os elementos de junção fiquem visíveis. Um encaixe de pressão consiste em um gancho em forma de cantilever ou anel que se encaixa na ranhura ou rebaixo correspondente, formando uma junta segura. Além disso, podem ser usados ​​tanto como juntas permanentes quanto temporárias.

Além disso, discutiremos os tipos de encaixe, as considerações de design, as áreas de aplicação e os benefícios.


O que são juntas de encaixe?

Esses são os métodos mais simples para unir componentes de plástico, metal, ligas metálicas e outros materiais com precisão. Um encaixe por pressão envolve saliências, como ganchos, encaixes, etc., em uma peça e reentrâncias correspondentes (ranhura, rebaixo, cavidade, etc.) na outra. Na linguagem técnica, são conhecidos como encaixe macho e fêmea. Você pode ver essas duas características ilustradas claramente no diagrama esquemático de um projeto típico de encaixe por pressão abaixo;

Exemplo de encaixe rápido mostrando gancho, ranhura, deflexão e mecanismo de acoplamento.

Exemplo de ajuste instantâneo 

A deformação do encaixe permite que ele se ajuste perfeitamente a elementos correspondentes em outra peça. Uma deformação temporária ocorre durante o encaixe. O encaixe pode ser fixado de forma permanente ou temporária, dependendo da necessidade. Isso significa que também é possível fixá-lo de forma que possa ser desmontado, se necessário.

Ao contrário da fixação tradicional, a aparência não exige perfuração adicional ou outras operações para fixar componentes integrados em sistemas de montagem com alinhamento e posicionamento precisos.

As juntas de encaixe perfeito e corretamente alinhadas facilitam uma montagem robusta sem concentração de tensão. Essa técnica de união é utilizada em itens básicos de consumo fabricados com Impressão 3d para CNC usinagem Componentes industriais padrão. 


Vantagens e limitações do encaixe rápido

Os encaixes de pressão facilitam a montagem eficiente e reduzem custos, enquanto os encaixes de pressão em balanço permitem uma desmontagem fácil. Por outro lado, apresentam algumas limitações, como concentração de tensão, risco de fadiga e escolha de materiais.

Vamos comparar as vantagens e limitações na tabela abaixo;

Vantagens do encaixe rápido  Limitações do encaixe rápido 
O sistema de encaixe permite a desmontagem e a reutilização.  Elas apresentam risco de falha por fadiga, pois cada ciclo de desmontagem enfraquece a integridade estrutural. 
O sistema de encaixe elimina ou reduz o tempo de montagem, pois não requer nenhuma fixação ou soldagem adicional.  Em particular, os termoplásticos são propensos à fluência, o que limita seu uso em aplicações de alto desempenho. 
Como os encaixes rápidos não necessitam de adesão ou fixadores, reduzem a complexidade da lista de materiais, os custos de material e os custos de montagem.  As conexões de encaixe em balanço concentram a tensão na base da viga. Isso causa fadiga do material e eventual falha. 


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Tipos de ajustes instantâneos

Ilustração esquemática de diferentes tipos de encaixes de pressão.

O fecho de pressão serve para gravatas. 

Com base na geometria e nos mecanismos de encaixe, existem quatro tipos comuns: juntas de encaixe em balanço, em forma de U, de torção e anulares. Cada uma delas possui sua própria abordagem de união. Vamos discutir brevemente esses tipos de encaixe. 

1 Cantilever

O termo "encaixe por pressão em balanço" refere-se ao "braço ou viga em balanço" como um encaixe, uma extremidade livre que se intertrava com uma ranhura ou canal de geometria negativa na peça receptora. Durante o processo, o balanço se deforma ligeiramente para se ajustar à cavidade. Consequentemente, o balanço pode ter a forma de um gancho cônico na ponta, uma manga, ser esférico, etc. 

Esses elementos são comuns em peças plásticas moldadas por injeção e impressas em 3D, tanto para juntas permanentes quanto removíveis. Tensão, flexão e deformações excessivas são três problemas complexos que precisam ser considerados ao longo de todo o processo. 

2. Encaixes de pressão anulares

Um exemplo simples de encaixe anular é a caneta e sua tampa, como a tampa se encaixa para cobrir a ponta. As pequenas seções alongadas na circunferência de componentes simétricos, redondos ou cilíndricos, se encaixam na contraparte quando forçadas contra ela. 

Os encaixes anulares podem suportar altas tensões sem desalinhamento. Eles distribuem a força uniformemente entre os componentes. Além disso, seu projeto é mais complexo e requer um cálculo preciso da força de compressão.

3. Encaixes de pressão torsional

Os encaixes de torção são caracterizados pelo fenômeno de torção que permite um encaixe seguro na cavidade. O encaixe alongado é projetado para torcer ou destorcer, permitindo a montagem e a desmontagem, respectivamente. Durante o encaixe, o braço flexível é forçado para dentro da cavidade, encaixando-se perfeitamente e criando uma junta resistente. Essas juntas duráveis ​​podem ser aplicadas a produtos de metal, plástico e borracha. 

4. Encaixes de pressão em forma de L e U

Como o nome sugere, esses tipos de encaixe rápido contêm vigas em balanço em forma de L ou U que se encaixam em cavidades ou ranhuras correspondentes. São comuns em sistemas de travamento de portas, montagens de painéis elétricos, etc. As juntas de encaixe rápido em forma de L e U são resistentes e também facilitam a separação dos componentes montados. No entanto, podem ser deformadas com mais facilidade em comparação com outros tipos. 


Como ajustar o Sandp?

Os encaixes de pressão não são como porcas e parafusos, que são fabricados separadamente para unir duas ou mais peças mecânicas. Em vez disso, eles são integrados às próprias peças. As partes macho e fêmea dos encaixes de pressão são projetadas juntamente com os componentes individuais.

Imagem mostrando peças de encaixe usinadas por CNC, moldadas por injeção e impressas em 3D.

Encaixes de pressão e métodos de fabricação 

Esses tipos de conexões são aplicáveis ​​para usinagem CNC, moldagem por injeção e peças impressas em 3D, permitindo sua montagem em um único item. 

Encaixes de pressão usinados em CNC 

Normalmente, esses encaixes são usados ​​em peças usinadas por CNC sob medida. Se forem complexos, podem exigir mais tempo e custo para usiná-los. Além disso, detalhes pequenos e intrincados também podem ser difíceis de criar com precisão. Se as peças projetadas tiverem braços retos e ranhuras simples, a usinagem CNC pode ser uma opção adequada.

Encaixe por pressão em peças moldadas por injeção

É comum unir peças plásticas moldadas por injeção com juntas de encaixe. ABS, PP, Nylon e vários outros materiais são moldados por injeção com um molde ou matriz, onde elementos de encaixe são integrados ao projeto. Eles são econômicos para produção em larga escala devido à eficiência do processo. Além disso, moldagem por injeção Acomoda formatos de encaixe complexos, rebaixos, abas de retenção, etc.

Encaixe perfeito em peças impressas em 3D 

Outra aplicação comum das juntas de encaixe é em peças impressas em 3D. As impressoras 3D permitem a montagem rápida de peças com esses encaixes, especialmente para protótipos e produção em pequenos lotes. Isso também proporciona maior flexibilidade a itens com formatos de encaixe e ranhura. 


Parâmetros de engenharia usados ​​no projeto de encaixe rápido

  • Dimensões da viga: Comprimento, espessura e largura da viga que sofre deflexão durante a instalação. 
  • Raio do filete: Raio da curva arredondada na parte inferior, onde a viga encontra a parede principal.
  • Deformação admissível (ε): Deflexão admissível da viga por unidade de comprimento. É regida pelas equações padrão de flexão de vigas. 
  • Proporção de aspecto (L/t)É a relação entre o comprimento da viga e a espessura da parede. 
  • Fator Q: Considera-se que a parede de base que suporta o encaixe não é completamente rígida, especialmente em vigas em balanço. Deformação refinada e = 1.5(tY)/(L²Q).
  • Módulo de Elasticidade (E): Representa a rigidez do material, ou seja, o quanto a viga pode defletir/dobrar sem apresentar rachaduras ou falhas. 


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Projetando as juntas de encaixe

Vista em corte do modelo CAD Snap-fit

Design de encaixe instantâneo

Aqui estão algumas dicas de design de encaixe que você pode considerar para melhor fabricação e desempenho; 

  • Utilize a folga correta. 

O encaixe adequado entre as interfaces de acoplamento é essencial para uma forte interligação, enquanto um encaixe muito apertado pode causar deformação excessiva. Portanto, a folga correta entre elas é fundamental. 

  • Adicione um filete ao redor do canto do balanço.

Os cantos vivos do balanço concentram a tensão na junta, o que pode levar a fissuras ou falhas na mesma. Portanto, adicione filetes ao redor do canto vivo para distribuir a tensão concentrada. 

Diâmetro do filete = 0.5 x espessura da base

  • Cálculo de Variáveis 

De acordo com os tipos de encaixe e o material, calcule e utilize as variáveis ​​ideais, como possível deflexão, força de retenção, etc.

  • Afunilamento da parte macho do encaixe de pressão

Novamente, o formato cônico do encaixe permite uma distribuição mais uniforme da tensão e controla a deformação das interfaces de acoplamento. 

  • Articulações permanentes

Se for necessário tornar os encaixes permanentes, você pode usar um gancho de 90° e um recesso para conseguir isso.

  • A largura do clipe 

Mantenha o comprimento mínimo do clipe em 5 mm para evitar deformações excessivas e rachaduras na superfície.


Encaixe por pressão versus outros métodos de fixação

Parâmetro Encaixe Parafuso Porca e parafuso Soldagem Colagem Adesiva
Como funciona? Uma viga é empurrada para encaixar no rebaixo/ranhura. Um motorista aplica torque para unir duas superfícies/peças. Um parafuso é inserido no material e a porca é apertada. Ligação em nível de material por meio de fusão e solidificação controladas. Um agente adesivo une duas superfícies simplesmente aplicando-o e deixando-o curar.
Velocidade de montagem Montagem muito rápida Velocidade baixa a moderada É necessário acesso moderado por ambos os lados. É necessário um operador rápido, mas qualificado, ou automação. Moderado devido ao tempo de cura
desmontagem A estrutura em balanço é reversível, mas a estrutura anular é permanente. Totalmente reversível Totalmente reversível Não reversível Não reversível
Redução do número de peças Elimina completamente os fixadores. Adiciona um fecho discreto Adiciona dois componentes nenhum nenhum
Capacidade de carga Baixo a moderado Moderado-alto Alto Muito alto Moderado
Compatibilidade de material Termoplásticos, como náilon, POM, PP, ABS Plásticos e metais Principalmente; Metais Metais e termoplásticos soldáveis Materiais diferentes, metais, plásticos e compósitos.
Resistência à fadiga É bom se a deformação estiver abaixo do limite elástico. Propenso a afrouxamento Compatível com arruelas de pressão Excelente Boa
Custo Alto custo inicial para ferramentas de moldagem Baixo Baixo Moderado Moderado
Aplicações típicas Gabinetes, eletrônicos de consumo, acabamentos automotivos Montagem geral, chapas metálicas, plásticos Juntas estruturais, de alta resistência e funcionais Aço estrutural, chassis, vasos de pressão Painéis compostos, eletrônica, juntas de materiais diferentes


Exemplos de aplicações de encaixe por pressão em diversos produtos

O uso de juntas de encaixe é onipresente, em gabinetes eletrônicos, móveis, peças automotivas, equipamentos de diagnóstico médico e muito mais. A tabela abaixo destaca os exemplos de aplicação mais comuns; 

Expertise Exemplos de aplicação 
Expositores e Eletrónica

– Conectores elétricos

- Eletrônicos de consumo

– Tampas de bateria

– Alojamento para laptop e smartphone

Bens de consumo

– Tampas de garrafa e tampas de caneta

– Tampas de recipientes

– Embalagem do produto

– Alojamento para eletrodomésticos

- brinquedos

Automotiva

– Componentes internos

– Montagem do painel

– Faróis e luminárias

– Peças do painel de instrumentos

Mobiliário

– Dobradiças de plástico

– Corrediças de gaveta

– Montagem de móveis modulares

Outros

– Juntas esféricas

– Pontos de articulação em figuras de ação

– dispositivos de diagnóstico


Materiais de encaixe rápido

Os termoplásticos são os principais materiais escolhidos para encaixes de pressão, pois oferecem elasticidade, resistência à tração, resistência à fadiga e flexibilidade. ABS, PP, nylon, PC e outros plásticos podem ser usados ​​dependendo da carga necessária e da aplicação desejada. Em alguns casos, aços para molas e outros metais também são escolhidos para o projeto de encaixes de pressão.

Vejamos a lista de materiais de encaixe abaixo;

  • ABS: É relativamente mais rígido do que outros plásticos e também é suscetível ao branqueamento por tensão. 
  • Polipropileno (PP): O PP possui excelente resistência à fadiga e também proporciona máxima deformação. 
  • nylon: O nylon reduz a rigidez no design de encaixe rápido e também absorve os impactos.
  • Policarbonato (PC): Proporciona excelente resistência ao impacto e é mais estável termicamente.
  • Acetal / POM: É conhecido por seu baixo atrito, boa recuperação elástica e resistência ao desgaste.


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Resumindo 

Os encaixes de pressão são uma maneira fácil de unir peças, pois não são necessárias operações ou componentes adicionais para encaixá-las. Podem ser usados ​​em metal, compósitos plásticos e borrachas fabricados por diversas técnicas, como usinagem CNC, impressão 3D e moldagem por injeção. Além disso, seus diferentes tipos ou As variações permitem que os fabricantes lidem com diferentes complexidades e requisitos. 

Se você precisa de peças mecânicas com encaixes rápidos ou outros recursos de montagem, a ProleanTech é uma parceira confiável para o seu projeto. Possuímos uma fábrica de produção avançada com especialistas em tecnologia. Para mais informações, envie-nos seu projeto e cotação! 


Perguntas Frequentes

Qual a força adequada para encaixes de pressão?

A força adequada para encaixes de pressão depende das propriedades do material, do projeto da junta e da aplicação. Além disso, é necessário equilibrar a facilidade de montagem e desmontagem com a resistência de retenção exigida.

O que é o princípio do encaixe por pressão?

O sistema de encaixe utiliza geometrias flexíveis que se deformam temporariamente durante a montagem, permitindo que duas peças se encaixem firmemente. 

Como escolher o tipo certo de fecho de pressão?

A escolha do tipo certo de encaixe depende de fatores como material, requisitos de carga, facilidade de montagem e frequência de desmontagem. 

0 Comentários

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você


Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.

Design de encaixe rápido: tipos e diretrizes principais

Início Guia de Design Design de encaixe rápido: tipos e diretrizes principais

Design de encaixe rápido: tipos e diretrizes principais

Data de publicação: 31 de julho de 2025
Última modificação: 16 de fevereiro de 2026

Vários componentes pequenos, de plástico escuro, de encaixe rápido.

Diretrizes de design de encaixe rápido

O design de encaixe rápido é um método de fixação econômico, confiável e de fácil montagem, amplamente utilizado na engenharia de produtos moderna. 

Quer você esteja criando componentes para eletrônicos, dispositivos médicos ou aplicações em veículos automotores, as juntas de encaixe rápido oferecem uma maneira eficiente de fixar peças sem parafusos, adesivos ou solda. 

No entanto, o que torna o design de encaixe rápido revolucionário é sua capacidade de simplificar o processo de montagem, reduzindo o tempo de produção, o peso e o custo geral.

At ProleanTech, somos especializados em ajudar fabricantes a integrar mecanismos de encaixe personalizados em seus projetos de produtos. 

Com nossa equipe de mais de 40 engenheiros e recursos avançados de CNC, fornecemos peças de plástico e metal que atendem aos requisitos estruturais e estéticos para indústrias que vão da indústria aeroespacial à eletrônica de consumo.

Este guia de design de encaixe rápido detalhará o processo de design, os tipos, as melhores práticas e os insights específicos do setor, para que você possa fazer escolhas informadas que levem a uma melhor integridade do produto, melhor custo-benefício e uma entrada mais rápida no mercado.

Deve ler: Guia completo de usinagem CNC 


O que é o método Snap-Fit?

Vários componentes plásticos pequenos e complexos de encaixe rápido.

Compreendendo o método Snap-Fit

O método de encaixe rápido é um processo de montagem mecânica em que as peças são unidas usando recursos moldados, como ganchos, cantilevers ou rebaixos, que se encaixam no lugar quando pressionados.

Esses recursos permitem que as peças se encaixem com deformação elástica e retornem ao seu formato original, sem a necessidade de fixadores adicionais.

Isso é especialmente popular na fabricação de peças plásticas, permitindo que os designers simplifiquem os projetos e garantam funcionalidade e repetibilidade.

O processo é mais adequado para materiais termoplásticos devido à sua elasticidade, mas encaixes de metal são usados em aplicações de alta resistência.

O desempenho do encaixe por pressão depende da escolha dos materiais, da tolerância e da precisão de fabricação, portanto, é necessário validar o projeto antes de iniciar a produção. Entre em contato com nossa equipe. fabricação de precisão de plásticos e CNC especialistas para suas montagens.


Compreendendo o mecanismo Snap-Fit na fabricação

Um mecanismo de encaixe rápido normalmente consiste em duas partes:

  1. O Gancho ou Braço – uma característica saliente que flexiona e trava no lugar.
  2. A ranhura ou ranhura de acoplamento é uma cavidade ou rebaixo onde o gancho se encaixa.

Quando montado, o recurso flexível se desvia, encaixa-se na peça de acoplamento e retorna à sua forma original para travar as peças. Isso é ideal para:

  • Montagem/desmontagem rápida
  • Fixação econômica
  • Design compacto sem hardware externo

A ProleanTech usa simulações e análise de elementos finitos (FEA) para validar a integridade do encaixe rápido sob cargas térmicas, vibracionais e mecânicas para indústrias como automotiva ou aeroespacial.

Explorar agora: https://proleantech.3z0g0f.lol/automotive-steel-and-usage/ 


O que é um modelo Snap-Fit?

Várias juntas de encaixe ilustradas em uma grade.

Características do design do modelo Snap-Fit

Em engenharia de projeto, um modelo de encaixe rápido é a representação CAD ou de simulação de como um encaixe rápido se comportará sob a carga da junta. Este modelo inclui:

  • Elasticidade do material e comportamento tensão-deformação
  • Tolerâncias de peças
  • Otimização de folga/lacuna
  • Ângulo de encaixe e força de inserção

Os modelos de encaixe rápido permitem que os engenheiros refinem seus projetos antes do ferramental ou da produção. 

Na ProleanTech, oferecemos suporte para a criação de modelos de encaixe rápido usando software CAD como SolidWorks e Fusion 360, e os otimizamos com nosso Design para Manufaturabilidade (DFM) revisão.

Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Quais são os tipos de encaixes rápidos? (E qual funciona melhor para o seu setor)

As juntas de encaixe rápido não são universais. A escolha das peças de encaixe rápido corretas é essencial para a tarefa, durabilidade e custo-benefício. Aqui estão os tipos mais comuns:

Formato Mecanismo Casos de uso comuns Compatibilidade de Material
Balanço Flexionando o braço da viga Eletrônicos, acabamentos internos automotivos Plásticos, metais
Anular Anel de pressão circular Tubos, tampas, invólucros rotativos Principalmente plásticos
Em forma de U Deflexão de feixe duplo Brinquedos, médicos, conjuntos de invólucros Termoplásticos
Torção Snap rotacional Conjuntos articulados, conectores elétricos Plásticos

1. Encaixe de encaixe cantilever

Desenho técnico mostrando variações de encaixe de cantilever.

Design de encaixe rápido cantilever

Este é o tipo mais comum, com uma viga ou braço que se encaixa em um encaixe de recebimento. Os encaixes de encaixe em balanço são bons para:

  • Eletrônicos de consumo (compartimentos de bateria, tampas)
  • Clipes automotivos e acabamentos internos

2. Encaixe anular

Modelo 3D de um encaixe anular.

Encaixe anular

São estruturas circulares ou cilíndricas onde um anel ou ranhura mantém as peças unidas. Ideal para:

  • Acessórios para tubos
  • Tampas de garrafa
  • Caixas redondas

3. Ajuste de pressão em forma de U

Ilustração 3D de um encaixe rápido em formato de U.

Junta de encaixe rápido em forma de U

O design de duas vigas ou braços proporciona maior flexibilidade e poder de sustentação. Encontrado em:

  • cercados de brinquedos
  • Carcaça de dispositivo médico

4. Encaixe de torção

Componentes de encaixe rápido de torção de plástico azul.

Ajuste instantâneo de torção

Utiliza forças de torção para travar as peças. Ideal para aplicações que envolvem rotação durante a montagem.

  • Conectores elétricos
  • Gabinetes articulados


Cálculos de ajuste rápido e insights estruturaisModelo 3D com dimensões para cálculos de encaixe rápido.

Cálculos de ajuste rápido e insights estruturais

Projetar um encaixe rápido não se trata apenas de forma; trata-se de precisão. Engenheiros devem considerar tensão, deformação e fadiga ao construir modelos de encaixe rápido. Veja como abordamos os cálculos de encaixe rápido:

Termos-chave que você deve saber

  • L – Comprimento da viga
  • t – Espessura da viga
  • b – Largura na base
  • E – Módulo de elasticidade (rigidez do material)
  • δ – Deflexão (quanto a viga se curva)
  • F – Força aplicada
  • I – Momento de Inércia (resistência à flexão)

Deflexão de encaixe rápido (tipo cantilever)

δ = (Força × Comprimento³) ÷ (3 × Módulo de Elástico × Momento de Inércia)

Momento de Inércia (I)

I = (Largura × Espessura³) ÷ 12

Esses valores ajudam a prever o quanto o braço de encaixe dobrará quando a força for aplicada.

Exemplo: Cantilever Snap-Fit

Digamos que temos um clipe de plástico com:

  • Módulo de elasticidade (E) = 2,000MPa
  • Comprimento (L) = 20 mm
  • Grossura (t) = 2 mm
  • Força (F) = 5 N

Usando a fórmula, calculamos o quanto o braço se flexiona. Isso ajuda a garantir que o projeto permaneça dentro dos limites de segurança.

δ = (F × L³) ÷ (3 × E × I)

Onde:
Eu = (b × t³) ÷ 12 (Momento de Inércia)

Ao inserir esses valores, podemos prever o quanto o braço irá desviar sob carga, garantindo que o projeto permaneça dentro dos limites mecânicos seguros.


Cálculos comuns em projetos Snap-Fit

  • Rebaixo permitido = (Largura × Espessura) ÷ 2
    (Essa é a quantidade máxima que o snap pode capturar ou prender sob uma borda.)


  • Tensão Máxima = (Força × Comprimento × 2 × Espessura) ÷ Momento de Inércia
    (Verificações de estresse ajudam a garantir que o encaixe não irá quebrar.)
  • Deformação Máxima = Tensão Máxima ÷ Módulo de Elástico do Material
    (A deformação nos diz o quanto de alongamento o material pode suportar.)
  • Força de deflexão = (3 × E × I × Deflexão permitida) ÷ (Comprimento³)
    (Isso nos diz a força necessária para empurrar o encaixe no lugar.)
  • Força de Acasalamento = Força de deflexão × (1 + fator de atrito)
    (Essa é a força real necessária, considerando o atrito.)

– Cálculo de ajuste de pressão anular

Rebaixo permitido = (Tensão permitida × Área da raiz) ÷ Carga aplicada

Força de acoplamento = Torque ÷ Raio


Melhores práticas de engenharia para projeto de encaixe rápido

A ProleanTech segue diretrizes de design rigorosas para garantir a funcionalidade, a longevidade e a capacidade de fabricação dos recursos de encaixe rápido.

  • Adicionar filés: Evite cantos internos afiados que atuam como geradores de tensão.
  • Use cones: Reduz a força de inserção e melhora o alinhamento.
  • Lugs e batentes: Evite a inserção excessiva.
  • Uniforme espessura de parede: Essencial em encaixes de plástico para evitar marcas de afundamento ou empenamento.
  • Seleção de material: Escolha termoplásticos elásticos como ABS, Nylon ou Policarbonato para um encaixe rápido e confiável.

Recomendamos a Análise de Fadiga para encaixes rápidos que serão montados/desmontados com frequência.

Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Desafios comuns de design de encaixe rápido (e como os resolvemos)

Um gabinete de plástico de encaixe rápido cinza e branco.

Desafios comuns de design de encaixe rápido

Mesmo o melhor design de encaixe rápido pode falhar se a tensão e as tolerâncias não forem gerenciadas adequadamente. Aqui estão alguns problemas comuns:

  • Creep e relaxamento: Plásticos sob estresse prolongado se deformam permanentemente.
  • Concentração de tensão: Raio ruim nos recursos de encaixe aumenta o risco de quebra.
  • Empilhamento de tolerância: Problemas de tolerância acumulados = ajuste inadequado.

Solução da ProleanTech:

  • Teste de estresse baseado em FEA
  • Recomendações de materiais
  • Otimização de DFM durante a prototipagem


Como fabricar juntas de encaixe rápido: da prototipagem à produção

A fabricação de juntas de encaixe rápido exige controle do comportamento e das tolerâncias do material. Utilizamos:

  • Moldagem por Injeção – Para peças plásticas de encaixe rápido de alto volume
  • Impressão 3D – Para prototipagem de baixo volume e validação de design
  • Usinagem CNC – Para peças de encaixe rápido em aplicações metálicas ou híbridas

Cada um é escolhido com base no volume, material e requisitos funcionais.

Consulte nossa análise detalhada em Tipos de máquinas CNC para selecionar a configuração adequada para sua produção de encaixe rápido.


Como instalar e manter juntas de encaixe rápido?

Recipiente plástico aberto, ilustrando a junta de encaixe rápido.

Instalação e manutenção de juntas de encaixe rápido

A instalação e a manutenção corretas das juntas de encaixe rápido garantem um desempenho de longo prazo, especialmente em conjuntos de plástico.

Veja como fazer isso corretamente sem danificar as peças ou o encaixe.

-Dicas de instalação

  • Alinhe os componentes antes de aplicar a força
  • Use acessórios de prensa para produção
  • Não deforme excessivamente

-Dicas de manutenção

  • Não force nem use ferramentas afiadas durante a desmontagem
  • Verifique se há fadiga em conjuntos de alto ciclo
  • Substitua os encaixes desgastados durante a manutenção programada

Benefícios e desvantagens do uso de Snap-Fit em plásticos

O design de encaixe rápido em plásticos é uma maneira rápida e econômica de montar peças sem ferramentas ou ferragens. No entanto, também apresenta limitações que podem afetar a durabilidade e a precisão a longo prazo.

VANTAGENS  LIMITAÇÕES
Montagem rápida sem ferramentas ou adesivos Limitações de material (apenas materiais elásticos funcionam)
Economia de custos por meio da redução da contagem de peças Degradação por UV ou calor
Design leve com travamento integrado Fadiga e rastejamento devido ao uso repetido
Reciclável eliminando materiais misturados Resistência de retenção limitada para aplicações de carga pesada


Aplicações do Snap Fit Design na Indústria

De clipes automotivos a invólucros para dispositivos médicos, os encaixes de pressão são usados em todos os lugares. Os setores que atendemos na ProleanTech incluem:

  • Indústria aeroespacial – Componentes internos leves e confiáveis
  • Automotiva – Painéis de instrumentos, coberturas de chicotes elétricos
  • Expositores e Eletrónica – Tampas de bateria, suportes de sensores
  • Dispositivos Médicos – Gabinetes, suportes para dispositivos
  • Bens de consumo – Brinquedos, eletrodomésticos, móveis

Alternativas ao Snap Fit: quando não usá-lo

Ilustração 3D de uma junta de intertravamento simples.

Alternativas ao Snap Fit

Embora as juntas de encaixe rápido sejam incrivelmente versáteis, às vezes outros métodos são mais apropriados:

  • Parafusos ou rebites para integridade estrutural
  • Soldadura ultra-sónica para juntas seladas
  • Adesivos para superfícies complexas
  • Dobradiças vivas são onde se espera movimento repetido


Considerações finais: por que a ProleanTech é sua parceira ideal para componentes de encaixe rápido

O encaixe rápido não se trata apenas de montagem rápida — trata-se do equilíbrio entre desempenho, custo do material e capacidade de fabricação. Na ProleanTech, não nos limitamos a usinar peças — oferecemos insights de design, suporte de simulação, expertise em materiais e fabricação global.

Nossos processos certificados (ISO 9001:2015), retorno rápido e suporte de engenharia significam que suas peças de encaixe rápido funcionarão na primeira vez — e sempre.

obter uma Orçamento personalizado adaptado às necessidades do seu projeto ou explore nossa gama completa de Serviços de usinagem CNC para dar vida aos seus designs de encaixe rápido.

Entre em contato com nossos especialistas para otimizar seus designs de encaixe rápido hoje mesmo.


Perguntas Frequentes

Q1. Quais são os benefícios do encaixe rápido?

Os principais benefícios do Snap-Fit incluem ser barato, ter montagem rápida, não precisar de ferramentas e ser leve. 

Q2. Quais são as desvantagens dos encaixes de pressão?

Fluência, fadiga do material e capacidade de carga limitada não são adequados para usos de alto estresse.

Q3. Qual é uma alternativa ao encaixe rápido?

Parafusos, soldas e adesivos são alternativas dependendo das necessidades estruturais ou ambientais.

0 Comentários

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você


Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.

Custo de fabricação de chapas metálicas: tudo o que você precisa saber

Início Fabricação de Chapas Metálicas Custo de fabricação de chapas metálicas: tudo o que você precisa saber

Custo de fabricação de chapas metálicas: tudo o que você precisa saber

Autor: D. Acharya
Data de publicação: 22 de dezembro de 2023
Última modificação: 22 de junho de 2026

“O componente mais crucial na fabricação é folha de metal. A chapa metálica é usada para criar diversas peças mecânicas para diversas aplicações, desde as indústrias automotiva, médica e aeroespacial até os produtos que usamos diariamente.”

Fabricação de chapas de metal é um dos métodos de baixo custo, onde os engenheiros escolhem a chapa adequada e projetam os componentes ou o produto inteiro de acordo com as especificações exigidas. Em seguida, os mecânicos realizam vários processos de usinagem para criar o item de acordo com o projeto,

Este artigo abordará brevemente custo de fabricação de chapas metálicas, fatores que afetam e formas de minimizar custos ao longo do processo.

Abordagem de estimativa de custos

Na indústria de transformação, existe um cálculo de custo muito genérico para a fabricação de chapas metálicas: o custo de fabricação é três vezes maior que o da chapa metálica. No entanto, vários fatores afetam o custo de fabricação de chapas metálicas. Vejamos os aspectos significativos que influenciam o custo de fabricação de chapas metálicas ao longo do processo.

Análise do ciclo de produção

O processo de fabricação de um produto não é igual ao de outro. Portanto, quebrar o ciclo de produção antes de avaliar os custos de fabricação é crucial.

Para o detalhamento do ciclo produtivo, determine todas as matérias-primas e operações de usinagem necessárias ao projeto. Por exemplo, você pode precisar de chapa de aço, porcas e parafusos de latão se estiver fazendo uma caixa de ferramentas. Além da chapa metálica, outras matérias-primas são necessárias para os componentes complexos.

Veja o gráfico detalhado do ciclo de produção abaixo para uma compreensão mais profunda.

Ciclo de produção da operação de usinagem


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Etapas para cálculo de custos

Depois de fazer o detalhamento do ciclo de produção, calcule o custo de projeto, materiais, operação de usinagem, mecanismo, pós-processamento e outros encargos para que você possa estimar todo o custo do projeto com muita precisão.

Etapa 1: Custo da matéria-prima

Depois de tomar uma decisão sobre a matéria-prima, determine quanto de cada material é necessário para fazer um único produto. Ao estimar a quantidade de material, não se esqueça de levar em conta as sobras. Como a chapa metálica é normalmente vendida por kg, o custo deve ser determinado por kg.

Custo do material = volume x densidade do material de chapa x custo por kg.

Se houver folhas de materiais diferentes, repita este passo para cada uma delas.

Etapa 2: Projetando o custo

Projetar é criar um produto virtual em software de computador ou em papel para encontrar o fluxo de trabalho de todo o projeto. É uma etapa essencial na fabricação de chapas metálicas para otimizar a qualidade do produto e reduzir custos. Portanto, os engenheiros consideram diversas questões técnicas e financeiras ao projetar um produto – a complexidade das geometrias, o nível de experiência do engenheiro, a tolerância necessária e muito mais.

Etapa 3: Custo de usinagem

Várias operações de usinagem

O custo de usinagem na fabricação é expresso por hora, incluindo o custo de investimento, encargos de operadores e trabalhadores, custo de manutenção, custo de eletricidade, custo de área ocupada e outros itens consumíveis. Os itens consumíveis incluem lubrificantes, matrizes, filtros e gases – tudo o que a máquina consome além de eletricidade.

Tabela: Todos os custos de usinagem e abordagem de cálculo

SN

Vários custos

Cálculo

1

Custo de investimento em máquinas


2

Custo de eletricidade

Potência nominal das máquinas operacionais (KW) x Custo de eletricidade por unidade

3

Custo operacional

·         Carga do Operador (/horas)

·         Carga dos trabalhadores assistenciais (/horas)

·         Carga do supervisor (/horas)

4

Custo de manutenção


5

Ocupados são custos


6

Custo de itens consumíveis

Todos os itens consumíveis custam por hora

O custo total de usinagem por hora é a soma de todos os custos listados acima, e além desses custos os fabricantes somam a margem de lucro da usinagem por hora.

Quase toda fabricação de chapa metálica envolve um ciclo de usinagem diferente, conforme discutido anteriormente no ciclo de divisão da produção. Portanto, o custo de usinagem precisa ser calculado para cada ciclo, pois o produto da usinagem 1 torna-se matéria-prima para o processo de usinagem subsequente até que o produto esteja pronto para uso.

Etapa 4: custos indiretos

 Custo de estruturas, consultoria, custos de serviços e custos de outras administrações trabalham em uma empresa de manufatura.

Etapa 5: O custo total de fabricação

O custo total é a soma de todos os custos calculados nas etapas acima, desde o design do produto até os custos indiretos.

Custo total = (custo de chapa metálica) + (custo total de usinagem / hora) x horas de operação + custo de projeto + custos indiretos


Fatores a serem considerados para a estimativa

Antes de discutir opções de redução de custos, vamos primeiro discutir os aspectos que afetam o custo de fabricação de chapas metálicas. Compreender cada um deles detalhadamente pode ajudá-lo a otimizar seu orçamento.

Chapa metálica e número do medidor

A primeira e mais importante consideração é o tipo de material necessário para o seu componente, que é determinado pelo uso pretendido do produto final. Por exemplo, alumínio, aço, latão e titânio são as chapas populares usadas na fabricação de chapas metálicas. Embora o latão e o titânio sejam mais caros, o aço é o mais barato. Além disso, a seleção de um medidor perfeito reduz o custo da chapa metálica porque, ao selecionar a espessura apropriada, você economiza muito peso extra.

Tecnologia usada

O custo de usinagem influencia principalmente os custos de fabricação de chapas metálicas, uma vez que aumenta quando são utilizados maquinários mais sofisticados e processos de mão-de-obra intensiva. Por exemplo, se você escolher a soldagem por feixe de laser quando o MIG também puder criar a junta necessária para o produto, será mais caro.

Tolerância

O custo aumentará se você precisar de peças repetíveis e com tolerâncias restritas, pois sua manutenção exige esforço adicional e configuração de ferramenta. Também serão necessários diferentes engenheiros de controle de qualidade para monitorar e avaliar o processo se os componentes exigirem tolerância rigorosa.

Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Como reduzir o custo de fabricação de chapas metálicas? 

Os clientes frequentemente descobrem que os preços de fabricação de chapas metálicas são ligeiramente superiores ao esperado. No entanto, existem maneiras de reduzir custos considerando diferentes elementos e fazendo seleções sábias.

  • Usando parâmetros precisos: Parâmetros e requisitos de projeto precisos são necessários para uma estimativa adequada. Portanto, certifique-se de incluir todas as especificações e recursos necessários no produto; isso ajudará na estimativa precisa e economizará custos por meio do fluxo de trabalho aprimorado.
  • Design flexível: Elementos especializados e avançados no projeto de chapa metálica podem parecer melhores, mas custa muito durante a fabricação porque isso pode levar muito tempo e exigir engenheiros e operadores especializados. Portanto, a simplicidade no design, mantendo a funcionalidade do componente ou produto direcionado, reduz o custo. Por exemplo, embora não haja risco de ferimentos dependendo do local de instalação e da interação do produto com os usuários, bordas perfeitamente chanfradas podem não ser utilizadas e aumentar o custo.
  • Material e espessura de folha perfeitos: Antes de selecionar o material da chapa metálica, considere as propriedades mecânicas, como resistência, dureza, tenacidade e durabilidade. Em seguida, faça uma lista dos diferentes custos das folhas de materiais que se enquadram na faixa exigida desses fatores. Em seguida, analise a espessura perfeita que atende a exigência.
  • Use a máquina e o processo perfeitos: A tecnologia e os processos de usinagem adequados ajudam a reduzir o tempo e minimizar a sucata, diminuindo o custo de fabricação de chapas metálicas. Após o projeto, prepare o fluxo de trabalho e utilize a máquina e a tecnologia adequadas. Por exemplo, uma máquina CNC pode levar muito menos tempo e custo do que um torno convencional enquanto você prepara os componentes do freio para automóveis.
  •  Produção em larga escala: Fabricar o mesmo item para grandes quantizações reduz o custo por item. Projete vários custos indiretos, como consultas e despesas administrativas, e o encargo estrutural não se repetirá.

Estratégias de produção de chapas metálicas para controle de custos

Um planejamento de produção eficiente pode diferenciar projetos lucrativos daqueles que geram prejuízo. Seus resultados financeiros podem ser drasticamente impactados por abordagens estratégicas de manufatura. Explore estratégias-chave para controlar custos no processo de fabricação.

Aninhamento eficiente de materiais

Um programa de aninhamento pode aumentar o aproveitamento do material das bordas em até 30%. Essa otimização se traduz diretamente em economia de custos com materiais, por meio da redução de desperdício. O aninhamento maximiza o uso da chapa e minimiza as sobras. O valor de um bom aninhamento aumenta com grandes volumes de produção. Cada chapa processada com eficiência multiplica sua economia.

Benefícios de compra em massa

Descontos por volume são frequentemente oferecidos na compra de chapas metálicas de tamanhos padrão em grandes quantidades. Empresas com necessidade constante de chapas metálicas podem economizar dinheiro estabelecendo parcerias com fornecedores que oferecem preços especiais para compras em grande volume. Compras em grande quantidade podem resultar em preços mais vantajosos. Aproveite os descontos por volume planejando suas compras. Mantenha em estoque os materiais que você usa com frequência para facilitar as compras em grande quantidade.

Planejamento do Volume de Produção

Aumentar a quantidade reduz o custo por peça. Devido ao alto custo de preparação e layout, peças únicas tendem a ser mais caras. Mesmo aumentos modestos na quantidade do pedido podem reduzir significativamente os custos por unidade. Encomende peças em grandes quantidades se precisar delas em breve. Combine vários pedidos pequenos em vez de distribuí-los ao longo do tempo.

Capacidade de acabamento interna

Ao realizar internamente operações como rebarbação ou pintura, você evita custos adicionais e atrasos no envio. A terceirização de serviços de acabamento pode garantir resultados profissionais, mas a capacidade de realizar internamente reduz custos. Avalie quais tarefas de acabamento você e sua equipe são capazes de executar. Compare os custos de investimento em equipamentos com as despesas contínuas de terceirização. Algumas operações são melhor executadas internamente do que outras.

Construa relacionamentos fortes com fornecedores

É vantajoso trabalhar com fabricantes experientes que compreendam a importância da otimização de custos. Muitas empresas oferecem revisões de projeto gratuitas para identificar áreas de melhoria na fabricação. Esses serviços ajudam a refinar os projetos antes do início da produção. Relacionamentos sólidos com fornecedores criam situações vantajosas para ambas as partes. Os fornecedores se tornam mais do que simples vendedores; eles são parceiros no seu sucesso.

Otimizando o projeto de chapas metálicas para maior eficiência de custos.

A fabricação de chapas metálicas de precisão não precisa ser cara. A tecnologia moderna tornou o trabalho de precisão da mais alta qualidade mais acessível e econômico do que nunca. Compreender esses avanços tecnológicos ajudará você a obter resultados precisos a um custo razoável.

Tecnologia CNC moderna

Os modernos equipamentos CNC oferecem tolerâncias rigorosas com eficiência. O corte a laser permite o processamento de formas complexas de maneira rápida e sem muito tempo de preparação. Essas tecnologias possibilitam trabalhos com maior precisão. A automação CNC aumenta a repetibilidade e reduz erros humanos. Os custos iniciais de preparação são distribuídos entre várias peças produzidas.

Integração de controle de qualidade

Inspeções em cada etapa podem detectar problemas mais cedo, quando são mais fáceis de corrigir. O Seis Sigma é usado por fabricantes avançados para reduzir variações e defeitos nos processos. Isso resulta em menos peças rejeitadas e custos mais baixos. O controle de qualidade na produção reduz a necessidade de retrabalho dispendioso. Incorpore pontos de inspeção em seus processos de fabricação.

Design para Manufaturabilidade

Características simples do projeto de chapas metálicas, alinhadas às capacidades de fabricação padrão, permitem um processamento mais rápido e preciso. Consultar os fabricantes nas fases iniciais do projeto pode identificar problemas potenciais antes que se tornem custos elevados. Os princípios do projeto para manufatura garantem a produção eficiente das peças. O envolvimento precoce do fabricante na fase de projeto pode economizar tempo e dinheiro. A contribuição deles pode representar uma economia de tempo e dinheiro para você.

Experiência em seleção de materiais

Metais diferentes se comportam de maneira distinta durante o corte, a dobra e a conformação. Escolher materiais que sejam fáceis de usinar para sua aplicação específica reduz o desgaste da ferramenta e o tempo de ciclo. O aço inoxidável 304 oferece boas características de fabricação e resistência à corrosão. O alumínio 6061 proporciona excelente usinabilidade para peças de precisão. Escolha o material de acordo com seus métodos de fabricação para obter os melhores resultados.

Benefícios do software CAD

Softwares com recursos específicos para chapas metálicas podem otimizar o projeto. Essas ferramentas calculam com precisão padrões planos e levam em consideração as tolerâncias de dobra. Elas também sinalizam quaisquer problemas potenciais de fabricação antes do envio dos arquivos para a produção. Ao usar o software de projeto correto, você pode reduzir erros e garantir que as peças sejam fabricadas conforme o planejado. Invista em ferramentas compatíveis com chapas metálicas.

Custos ocultos de chapas metálicas que os engenheiros frequentemente ignoram.

fragmento

O desperdício de material ocorre durante o corte, a perfuração ou a dobra. Escolher a espessura errada ou um layout de encaixe inadequado aumenta significativamente o desperdício. Mesmo pequenas porcentagens de desperdício se acumulam rapidamente nos custos. Um planejamento adequado e a otimização de materiais podem reduzir o desperdício e economizar dinheiro.

Retrabalho

A retrabalho ocorre quando as peças não atendem às especificações do projeto. Isso aumenta a mão de obra, o uso de materiais e o tempo de máquina. Falhas de comunicação nos desenhos ou tolerâncias pouco claras frequentemente desencadeiam a necessidade de retrabalho. Processos simplificados e documentação clara ajudam a minimizar os custos de retrabalho.

Tolerâncias excessivamente apertadas

Tolerâncias excessivamente rigorosas exigem etapas adicionais de usinagem e inspeção. Elas elevam os custos sem, na maioria dos casos, melhorar a funcionalidade. Muitas peças funcionam perfeitamente com tolerâncias ligeiramente mais amplas, porém viáveis. Revisar as tolerâncias de projeto considerando a fabricação evita despesas desnecessárias.

Alterações de projeto de última hora

Alterações tardias na fase de projeto interrompem o planejamento da produção. Elas podem exigir novas ferramentas, materiais ou retrabalho de peças existentes. Cada alteração tardia aumenta a mão de obra e atrasa os prazos. A colaboração precoce entre as equipes de projeto e produção evita modificações dispendiosas em estágios avançados do projeto.

Conclusão

Para o setor industrial, as chapas metálicas são particularmente econômicas e versáteis. A soma dos custos associados à fabricação de chapas metálicas compreende o preço do próprio metal, o custo de projeto e usinagem, alguns custos indiretos e as margens de lucro do fabricante. Este artigo fornece um método simples para determinar o custo total de fabricação.

O artigo discute muitos elementos que têm impacto nos preços. Não importa quão complicado seja o processo de minimização de custos, ele ainda é crucial. A ideia de reduzir o custo sem comprometer o desempenho e as características do componente ou produto alvo vem do conhecimento do elemento influenciador e dos processos de estimativa precisos.

Estimativa de fabricação de chapas metálicas Ao trabalhar conosco, estimar os custos de fabricação de chapas metálicas não é mais complexo. Temos engenheiros especializados trabalhando em serviços de fabricação de chapas por mais de uma década. Além disso, fornecemos serviços profissionais de fabricação de chapas metálicas, como usinagem CNC, extrusão de alumínio e acabamento superficial. Então, se você precisar de alguma superfície relacionada, não hesite em contate-nos.


Perguntas Frequentes

Qual folha de material é a melhor para o meu projeto?

 Depende das especificações e propriedades mecânicas exigidas para o seu projeto. Por exemplo, uma chapa grossa de aço inoxidável seria a melhor opção se você precisar do produto para um ambiente úmido.

A fabricação de chapas metálicas é um processo econômico?

Sim, é uma abordagem económica, especialmente para produção em grande volume. 

Quais são os fatores que influenciam o custo de fabricação de chapas metálicas?

Vários fatores incluem a complexidade do projeto, a espessura da chapa, a tecnologia usada, a tolerância exigida e outros.

Quais são os custos significativos incluídos na fabricação de chapas metálicas?

 Custo de folha, custo de usinagem, custo de projeto e despesas gerais são os custos associados ao custo de fabricação.

0 Comentários

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você


Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.

O que é Shell Casting? Processo, Benefícios e Aplicações

Início Fundição O que é Shell Casting? Processo, Benefícios e Aplicações

O que é Shell Casting? Processo, Benefícios e Aplicações

Autor: S. Ruan
Data de publicação: 11 de janeiro de 2025
Última modificação: 22 de janeiro de 2026

Moldes de concha de cor amarela alinhados ao redor deles

“Os fabricantes usam várias técnicas de fundição para moldar as peças de metal, incluindo espremer fundição, fundição em areia, fundição centrífuga, fundição por espuma perdida e fundição em concha. Em particular, discutiremos fundição aqui" 

Shell casting, shell molding ou shell mold casting é o processo de moldar peças de metal e liga em um molde de areia infundido com resinas como fenólicas. A resina adicional fornece uma casca dura para moldar metal fundido, melhorando tanto o acabamento da superfície quanto a velocidade de fundição.

Embora a moldagem por concha seja semelhante a fundição em areia, tem diferenças na formação da superfície externa ou casca de cobertura. A produção mais rápida e os requisitos mínimos de pós-processamento tornam esse método favorável para inúmeras aplicações industriais.

Este artigo discutirá o que é fundição em molde de concha, o processo passo a passo, benefícios, aplicação, etc. Vamos começar! 


O que é fundição em molde de casca?

Primeiro, por que é chamado de fundição em molde de concha? O motivo é que o molde se assemelha a uma “estrutura de concha” ao colocar o padrão aquecido em areia com infusão de resina. A resina derrete e forma uma concha dura com cavidades detalhadas. 

Molde de concha à esquerda e parte moldada à direita

Processo de molde e fundição de concha

O processo de moldagem em concha é compatível com metais ferrosos e não ferrosos com pontos de fusão relativamente baixos, como alumínio, ferro fundido, aço, cobre e latão. 

“É um método de fundição de precisão, no qual um fino molde de areia aglomerado com resina é usado para produzir peças metálicas complexas.”

Peças fundidas em areia exibindo componentes industriais detalhados.

Itens de moldagem de concha 

Além disso, a fundição de conchas pode fazer geometrias cilíndricas, cúbicas e complexas de paredes finas. Você pode usá-la para produzir peças de pequeno a médio porte com tolerâncias apertadas. Posteriormente, as aplicações de fundição de conchas abrangem desde a indústria automotiva e aeroespacial até a agricultura e máquinas industriais.


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Como funciona a fundição de conchas? Passo a passo

Etapas do processo de fundição em molde de concha

Etapas do processo de fundição em molde de concha

A fundição de concha é única em relação à areia típica ou outro método de fundição, principalmente devido aos procedimentos de fabricação do molde. Duas metades do molde são feitas com aquecimento repetitivo e contato do padrão com areia infundida com resina. Então, essas metades são montadas para formar a cavidade, seguidas pelo vazamento do metal líquido, solidificação, cura e ejeção.

As etapas individuais do processo de fundição em molde de concha são as seguintes:

  • Criação de padrões 

Um modelo 3D de padrão pronto para usinagem

Projeto de um padrão de moldagem de concha

O “padrão” é uma réplica da parte final que você quer moldar, dois padrões de metades são necessários representando duas seções da parte desejada. Você pode usinar metais ou madeira para fazer o padrão. Além disso, considere também o encolhimento ao dimensionar o padrão.

  • Fabricação de moldes 

Um diagrama esquemático mostrando como a reversão da posição do padrão forma uma casca dura ao seu redor

Fabricação de moldes de concha

Coloque o molde aquecido (175–370°C) no topo da caixa contendo areia aglomerada com resina; fechando totalmente a caixa pelo molde no topo. Em seguida, inverta a caixa, o que fixará a areia com resina ao molde. Repita esta etapa até que o molde forme uma forma dura ao redor dele. Quando ambas as seções do molde estiverem prontas, monte-as em um único molde com pinos calmantes ou cola. O molde também precisa de materiais de apoio para suporte. 

  • Despejando o metal fundido no molde 

Fluxo do processo de fundição em molde de concha com etapas individuais

Processo de fundição em molde de concha 

Derreta os metais brutos no forno adequado e despeje-os no molde de concha pré-aquecido. Além disso, considere a temperatura de vazamento e o fluxo para minimizar os possíveis defeitos. 

  • Resfriamento e Ejeção de Peças 

Deixe o molde esfriar até a temperatura ambiente. Você também pode aplicar um mecanismo de resfriamento para acelerar o processo com base nas propriedades do metal que está fundindo. Enquanto isso, mantenha um resfriamento uniforme em todas as seções transversais do molde. 

Ejeção de peças do molde de casca

Ejeção passada do molde de concha 

Depois de totalmente solidificado, retire as peças da casca molde com pinos ejetores (ou outro mecanismo ejetor) sem rachaduras ou danos.

  • Pós-processamento e tratamento de superfície 

Prossiga com as peças fundidas para algumas operações menores de pós-processamento, como rebarbação e retificação. Se necessário, aplique acabamento adequado à superfície para aumentar a durabilidade e a aparência. 


Metais para fundição de conchas 

Uma peça de caminhão de aço carbono feita com fundição de casco

Peça de moldagem de concha de aço carbono

​Como mencionado antes, a fundição em concha é usada para metais ferrosos e não ferrosos com pontos de fusão relativamente baixos, de modo que a casca dura pode suportar a temperatura com a fusão. Vamos elaborar alguns metais comuns para fundição em molde de concha em resumo;

    • Aço carbono: Aços carbono como C20, C30 e C45 são usados ​​em algumas peças metálicas de alta resistência, como árvores de cames, eixos e máquinas agrícolas. 
    • Alumínio:  Ligas de alumínio são populares por seus benefícios de leveza e alta resistência, graus como 356, 413, 304 e 360 ​​são populares no processo de fundição em molde de concha. Além disso, o alumínio também tem alta condutividade térmica, facilitando a moldagem em concha. 
    • Cobre e suas ligas: Cobre puro e ligas são conhecidos por excelentes propriedades térmicas e elétricas. Sua ductilidade também ajuda na fundição de cascos. Eles são usados ​​para acessórios elétricos e trocadores de calor. 
  • Liga de aço: Aço de liga fornece maior resistência, tenacidade e resistência à temperatura. Você pode fundir aços de liga como 42CrMo, especialmente para componentes estruturais para diferentes indústrias.


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Quais são os benefícios da fundição em concha? 

Acabamento liso da peça de fundição de concha

Acabamento liso da peça de fundição de concha

Acabamento de alta qualidade com requisitos mínimos de pós-processamento e precisão das peças fundidas são os principais benefícios do método de fundição em casca em relação a outros tipos de fundição. 

Algumas das principais vantagens são as seguintes: 

    • Acabamento liso: As peças fundidas capturam os detalhes suaves da cavidade do molde infernal, o que cria um exterior uniforme e liso. 
  • Precisão: A moldagem em concha pode atingir tolerâncias de até ± 0.005 mm, maiores do que a fundição em areia e outros métodos de fundição. 
  • Partes Complexas: Ele pode fazer peças de metal complexas com detalhes precisos, como cabeçotes de cilindro e lâminas de compressor. O molde de concha fornece fluxo eficiente e detalhes finos com cavidades profundas e afiadas.
    • Versatilidade de materiais: Você pode usar ferro, aço, cobre, magnésio, alumínio e vários outros metais e ligas para fundir as peças desejadas. O único requisito é que a casca suporte as temperaturas de fusão dos metais brutos.
  • Velocidade de produção: O processo de fundição em molde de concha é mais rápido e permite a produção de grandes volumes rapidamente com tempo de inatividade mínimo.


Quais são as desvantagens da fundição em casco?

Apesar de vários benefícios, a fundição de conchas também tem algumas desvantagens. Considerar essas desvantagens ajuda a tomar melhores decisões sobre se ela é adequada para seus requisitos técnicos e restrições orçamentárias ou não.

  • Maior custo para instalação inicial e fabricação de moldes
  • Existe o risco de defeitos como encolhimento, porosidade e rubores.
  • Os requisitos de pós-processamento aumentam o custo de produção por peça.
  • É desafiador para automação e requer mais recursos humanos para o processo.
  • Não é adequado para metais com temperaturas de fusão muito altas.


Aplicações industriais de fundição em molde de concha 

As peças de moldagem de concha são usadas em indústrias automotivas, aeroespaciais, elétricas e outras indústrias diferentes para precisão e resistência. Além disso, também é favorável para fazer componentes leves.

 Vejamos algumas aplicações industriais do mundo real na tabela abaixo;

Expertise Beneficiar Exemplos de partes
Automotiva Precisão e acabamento reduzem custos adicionais de usinagem. Blocos de motor, componentes de freio, engrenagens, cabeçotes de cilindro e árvores de cames.
Maquinaria industrial Produção de peças complexas com tolerâncias rigorosas. Válvulas, impulsores, buchas e alavancas.
Indústria aeroespacial Produz peças leves, porém fortes, com designs complexos Lâminas, bicos, suportes e invólucros de turbinas.
Equipamento elétrico Um acabamento de superfície liso minimiza o trabalho de acabamento Carcaças de motores, peças de comutação, conectores e caixas de junção.
Petróleo e Gás Peça resistente ao desgaste e à corrosão para ambientes agressivos Conexões, vedações, acoplamentos e itens de válvula para tubulações.
Bens de consumo Componentes estéticos e funcionais a custos mais baixos Puxadores, maçanetas, peças decorativas, bases de utensílios de cozinha e acessórios para móveis.


Moldagem de casca versus fundição em areia

A fundição em areia usa sílica ou outras areias abrasivas em vez de areias revestidas de resina. O padrão de réplica é mantido na areia compactada para formar a cavidade. Embora possa fazer peças de grande porte a baixo custo, o acabamento e a precisão não são tão altos quanto a moldagem em concha ou fundição em molde de concha.

A tabela abaixo descreve as diferenças entre moldagem em concha e fundição em areia;

Aspecto Moldagem de casca Fundição de areia
Processo Areia revestida com resina é usada para fazer uma concha curada pelo calor.  Ele utiliza moldes simples de areia e aglutinante.
Revestimento de superfície Suave e preciso. Áspero; pode precisar de usinagem.
Material Não ferrosos e ferrosos com baixa temperatura de fusão. Metais com alto ponto de fusão, como aço.
Complexidade Ideal para designs complexos com contornos intrincados.  Adequado para formas simples.
Custo Maior devido à resina e ao ferramental. Menor devido ao uso de equipamentos básicos.
Avançada Moderado; preciso, mas mais lento. Rápido para produtos de grande porte.
Aplicações Aeroespacial, automotivo, peças de precisão. Máquinas pesadas, grandes peças fundidas. 

Leia mais: Empresas de fundição sob pressão


Resumindo 

No geral, a fundição em concha é uma alternativa ideal para fundição em areia de peças de metal que exigem mais precisão e exatidão com superfícies lisas. Você pode moldar aço, ferro, alumínio, cobre e vários outros metais e ligas com pontos de fusão relativamente mais baixos.

A fabricação de casca dura para molde é o fator mais crítico para alavancar todas as vantagens do processo de fundição de molde de casca. Para isso, você precisa do "padrão" certo e de engenheiros especialistas para fazer o molde de casca com ele. Na ProleanTech, podemos ajudar você na criação do padrão e nas fases subsequentes de produção de fundição. Contato, caso tenha mais alguma dúvida.


Perguntas Frequentes

A fundição em conchas é diferente da fundição em areia?

Sim, a fundição em concha é diferente da fundição em areia, especialmente na forma como o molde é feito nesses dois processos. O molde em concha envolve uma concha sólida feita de areia aquecida revestida de resina, enquanto a fundição em areia usa moldes de areia úmida ligados por argila.

Quando usar o processo de fundição em molde de concha?

A fundição em molde de concha é adequada para aplicações que exigem componentes leves, geometrias complexas ou altos volumes de produção. 

Quais são os exemplos de produtos de fundição em molde de concha?

Alguns produtos típicos de moldagem de concha são cabeçotes de cilindro, virabrequins, lâminas de turbina, equipamentos militares, corpos de válvulas, inserções de moldes, etc.

Posso fundir qualquer metal ou liga?

A maioria deles, mas não todos, a compatibilidade depende se o ponto de fusão da matéria-prima está dentro da faixa de uma casca dura ou não. No entanto, todos os materiais comuns são moldáveis ​​com moldagem de casca, incluindo alumínio, cobre, aço e ferro fundido.

0 Comentários

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você

Tipos de Fundição: Vantagens, Limitações, Usos e Dicas

Os tipos de fundição são: fundição em areia, fundição de precisão, fundição sob pressão, fundição em molde permanente, fundição centrífuga, fundição a vácuo, fundição em gesso, fundição de baixa pressão, fundição por compressão, fundição de alta pressão, fundição por espuma perdida, moldagem em casca, fundição contínua e fundição por gravidade.

leia mais


Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.

Diretrizes de projeto de chapas metálicas: otimização para capacidade de fabricação

Início Guia de Design Diretrizes de projeto de chapas metálicas: otimização para capacidade de fabricação

Diretrizes de projeto de chapas metálicas: otimização para capacidade de fabricação

Autor: S. Ruan
Data de publicação: 8 de novembro de 2024
Última modificação: 28 de junho de 2026

Fabricação de chapas de metal é um processo de fabricação complexo que inclui corte, dobra, perfuração, estampagem e muitas outras operações de formação. À medida que as peças têm mais recursos, a complexidade do design também aumenta. Portanto, você deve considerar as diretrizes de design de chapa metálica para garantir a capacidade de fabricação.

As diretrizes de design de chapas metálicas incluem dimensionamento, tolerâncias, posicionamento, símbolos e outros recursos no design. No design, você deve incorporar várias regras para dobrar, puncionar, cortar e outras operações. 

Além disso, explore as diretrizes de design para diferentes técnicas de fabricação de chapas metálicas para otimizar seu projeto para fabricação.  


Regras de dobra de chapas metálicas 

Características do projeto de dobra de chapa metálica 

A dobra é normalmente feita com um mecanismo de freio de prensa em um tamanho de matriz adequado. Se seus projetos de fabricação de chapas metálicas tiverem dobras, siga as seguintes regras de projeto. 

1. Manter um raio de curvatura uniforme, o raio mínimo no qual um material pode ser dobrado sem causar danos, rachaduras ou deformações.

2. O mínimo raio de curvatura da chapa metálica Ao projetar uma peça, a espessura deve ser pelo menos igual à espessura da chapa (1t). Isso ajuda a evitar rachaduras e garante que o material se dobre corretamente durante a fabricação.

Raio de curvatura mínimo (r. min) ≥ espessura (t)

3. Relevos de curvatura são o pequenos cortes ou entalhes perto da área de dobra, que evitam rasgos e distorções do material. Inclua relevos de dobra se você tiver linhas de dobra longas e retas no design de chapa metálica.

Largura do relevo= 0.5 x espessura (t)

Entalhe de alívio de curvatura 

4. A orientação de curvatura consistente é importante para facilitar a fabricação.

5. A Fator K do seu projeto de dobra deve ser escolhido a partir de um gráfico de fator K com base no tipo de material, ângulo de dobra e operação. Ele normalmente varia de 0.25 a 0.50.

6. Para projetos com curvas deslocadas (em forma de Z), mantenha um flange de chapa metálica duração de pelo menos 3 × a espessura da folha (t) em ambos os lados. Isso fornece material suficiente para uma curvatura precisa e ajuda a evitar distorções.

7. A altura da curva não pode ser muito baixo ou muito alto, caso contrário, resultará em má deformação. 

Altura da curvatura (h) = 2 x espessura (t) + raio de curvatura (r)

8. O seu design tem um buraco perto da curvatura linhas? Se sim, você precisa manter um certo espaçamento entre elas.

Curvatura no furo = 2.5 x espessura (t) + raio de curvatura (r)


Diretrizes de projeto de chapa metálica para recursos de furos e ranhuras 

Furos e ranhuras são características essenciais na fabricação de chapas metálicas. Eles são criados por meio de puncionamento, corte a laser, furação e outros processos adequados. Dimensionamento e espaçamento corretos também ajudam a manter a integridade do material. reforço de chapa metálica Ao redor dessas características, reduz-se o risco de deformação ou rasgo. A seguir, algumas regras de projeto para ranhuras e furos.

Furo e ranhura em design de chapa metálica 

1. A diâmetro mínimo do furo deveria ser ( Dmin) ≥ a espessura da chapa metálica (pelo menos igual à espessura da chapa).

2. O espaçamento adequado entre os centros de dois furos ajuda a evitar rachaduras e rasgos no material. Isso é especialmente importante quando o projeto inclui um oscilação em chapa metálica, pois o recurso de deslocamento aumenta a tensão em torno dos furos próximos.

Espaçamento = 2 x espessura (t) + raio de curvatura (r)

3. O mínimo distância entre o furo ou ranhura e a borda a largura da folha deve ser três vezes a espessura da folha.

Distância mínima da borda ao furo = 3 x espessura

4. Se o projeto de fabricação de chapa metálica personalizada tiver furos semiperfurados ou extrudados, a distância da borda ou dobra até elas deve ser três vezes a espessura da folha. 

Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Recursos de entalhes, abas e filetes 

Entalhes são pequenos recortes, enquanto abas são saliências formadas na chapa metálica. Filetes proporcionam uma transição suave entre duas superfícies ou ao longo de uma borda. As dimensões de Entalhes e abas deve ser selecionado de acordo com o medidor de chapa de metal e espessura do material para manter a resistência e evitar problemas de fabricação.

Design de entalhes e abas em chapa metálica

  • Comprimento máximo do entalhe = 5 x espessura da folha (t)
  • Comprimento do entalhe em V = 2 x largura do entalhe (l)
  • Raio mínimo do canto = 0.5 x espessura da chapa (t)
  • Largura máxima da aba = 2 x espessura da folha (t) 
  • Profundidade da aba ≤ 5 x largura da aba (l)
  • Tamanho do filé 0.5 x espessura da folha (t) 
  • Distância mínima entre duas abas = espessura da folha (t)
  • Distância mínima entre dois entalhes = 2x espessura da chapa (t)


Características de bainhas e cachos 

Bainhas são as bordas dobradas de volta para si mesmas e cachos são as pequenas bordas ocas e onduladas. Ambas as características evitam as bordas afiadas da chapa metálica e tornam as peças mais fáceis de manusear. 

Características da bainha e do cacho 

  • Diâmetro mínimo da bainha (interno) = espessura da folha (t)
  • Comprimento da bainha de retorno = 6 x espessura da folha (t)
  • Distância mínima entre bainha/cachos para dobrar = 5 x espessura da folha (t) + raio de curvatura + raio da bainha 
  • Raio mínimo de ondulação (externo) = 2x espessura da folha (t)
  • Distância mínima entre a curvatura e a dobra = raio da curvatura + 6 x espessura da chapa (t)


Software CAM para otimização de projeto de chapas metálicas 

O software de manufatura auxiliada por computador (CAM) faz a transição perfeita do design para a produção simulando os processos de fabricação. Ele permite modificações fáceis para otimizar os designs. 

O software CAM garante que cada design seja funcional e econômico. Então, fabricantes de chapas metálicas pode economizar tempo e recursos durante a fabricação.


Seleção de acabamento de superfície para projetos de chapas metálicas 

Se você estiver usando um software CAD, eles devem incluir o nível de rugosidade (Ra) e diferentes acabamentos superficiais em chapa metálica opções para ver como a produção ficará após o tratamento. Por outro lado, você deve especificar a técnica de acabamento e o valor Ra necessário no desenho.

A aparência (cores) também é essencial para chapa de metal personalizada projetos. Você pode aplicar cores diferentes em projetos CAD para ver a aparência.

Abaixo estão os símbolos de desenho para rugosidade da superfície; 

Símbolos de rugosidade da superfície 

Além disso, as técnicas comuns para acabamento de superfícies de chapas metálicas são polimento, revestimento em pó, galvanoplastia, revestimento metálico e anodização. 

Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Resumindo 

A precisão, exatidão e velocidade da fabricação de chapas metálicas dependem das especificações do projeto. Portanto, otimizar seu desenho de chapa metálica de acordo com as diretrizes do projeto é essencial. Isso garante a capacidade de fabricação e a produção de alta qualidade.

Na ProleanTech, nossos engenheiros de design ajudam a otimizar seu desenho de acordo com as diretrizes de design de chapas metálicas. Assim, podemos agilizar o processo de fabricação e reduzir o desperdício de material e o custo. Nosso serviço de chapa inclui dobra, estampagem, soldagem, puncionamento, estampagem, estampagem profunda, relevo, etc. Você pode aproveitar tecnologia avançada e experiência em chapas metálicas para obter peças que se adaptam perfeitamente às suas necessidades. 


Perguntas Frequentes 

Quais são as melhores ferramentas para projetos de chapas metálicas?

Você pode usar o Autodesk Inventor, SolidWorks, Siemens NX, etc. para criar um projeto de auxílio ao computador (CAD) de peças e produtos de chapa metálica. Eles também ajudam a fazer a transição do projeto para a fase de produção.

O que significa diretrizes de projeto de chapas metálicas e capacidade de fabricação?

As diretrizes de design de chapas metálicas se concentram na otimização de projetos para facilitar a fabricação, considerando a espessura do material, o raio de curvatura, as tolerâncias, as ferramentas, etc. É essencial segui-las para reduzir custos e erros de fabricação.

Como projetar boas peças de chapa metálica?

Existem algumas diretrizes básicas para o projeto de chapas metálicas: manter uma espessura consistente, usar raios de curvatura adequados e minimizar os recursos complexos.

1 Comentários

  1. Ferramentas HEXO

    Uau, formato maravilhoso para descrever as regras de design! Obrigado, eu estava procurando diretrizes de design para meu projeto de gabinete!

    Resposta

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você


Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.

Materiais para prototipagem rápida: tipos, benefícios e guia de seleção

Início Prototipagem Rápida Materiais para prototipagem rápida: tipos, benefícios e guia de seleção

Materiais para prototipagem rápida: tipos, benefícios e guia de seleção

Data de publicação: 31 de agosto de 2026
Última modificação: 31 de agosto de 2026

Materiais para prototipagem rápida

A base do desempenho de um protótipo é o material certo. Prototipagem rápida Converte rapidamente um projeto digital em uma peça física – mas usar o material errado para prototipagem rápida pode comprometer o processo de validação e causar retrabalho dispendioso. 

As opções de materiais incluem metais, plásticos, resinas, cerâmicas, compósitos, biomateriais, cera, papel e pó. Os engenheiros os utilizam para desenvolver modelos visuais e funcionais que antecedem a produção em larga escala. Os fabricantes que buscam ganhar tempo e oferecer valor aos clientes não podem se dar ao luxo de ter um protótipo que não represente a peça desejada ou que falhe sob a menor carga. 

Desde compósitos rígidos até plásticos usináveis, cada material de prototipagem rápida serve a uma etapa específica do processo de desenvolvimento de produto. O material certo não só promove iterações de design e ajuda a controlar custos, como também gera interesse das partes interessadas. 

Com a análise das opções de materiais fornecida neste guia, você aprenderá sobre as opções, os benefícios e as limitações de cada categoria. Isso o ajudará a escolher o material certo para prototipar em seu próximo projeto. 


O que é Prototipagem Rápida?

A prototipagem rápida é uma técnica de fabricação que converte rapidamente um projeto digital em uma peça física. Essa técnica evita o tempo de espera e os custos associados às ferramentas convencionais. 

Em sua essência, a prototipagem rápida compreende cinco etapas;

Ciclo de prototipagem rápida em cinco etapas: Modelagem 3D, Preparação de dados, Configuração da máquina, Construção do protótipo, Pós-processamento

Etapas de prototipagem rápida

Os processos populares de prototipagem rápida incluem fabricação de chapas metálicas, usinagem CNC, impressão 3D e moldagem por injeção com ferramentas de baixo custo. Os fabricantes utilizam modelos visuais e funcionais de prototipagem rápida para testar forma, ajuste e função. Esta é uma etapa importante antes da produção em larga escala. 


Benefícios da prototipagem rápida

A prototipagem rápida preenche a lacuna entre um conceito e um produto físico. As vantagens comerciais resultantes incluem rapidez no lançamento do produto no mercado, custo-benefício, qualidade, testes e validação, personalização, sustentabilidade e melhor comunicação.

Vantagens da prototipagem rápida  Benefício de negócios 
Velocidade de mercado  Os produtos chegam aos clientes e geram receita mais rapidamente.
Eficiência de custos  A fase de validação não envolve custos de ferramentas.
Qualidade, testes e validação  As peças físicas são usadas para identificar problemas de encaixe e funcionamento antes de se investir em ferramentas de produção.
Customização  É possível produzir variantes personalizadas do produto sem custos de reestruturação.
Sustentabilidade  Evita-se o desperdício de materiais.
Melhor comunicação  Os modelos físicos são uma ferramenta de alinhamento mais eficaz entre as partes interessadas.


Protótipos de Metal

Os três metais mais comuns para prototipagem rápida são alumínio, aço inoxidável e titânio. Prototipagem de metal Oferece benefícios como resistência ao calor, durabilidade e resistência. 

Veja como cada um desses metais para prototipagem rápida se encaixa em projetos. 

Protótipos de metal de alumínio 

Entre os motivos pelos quais o alumínio é uma das principais escolhas para materiais de prototipagem rápida, destacam-se a excelente usinabilidade, o custo relativamente baixo, a resistência à corrosão e a alta relação resistência/peso, que pode chegar a 1.8.3]

Protótipo futurista de bicicleta de alumínio com rodas esculpidas sem cubo e quadro fechado.

Protótipo de alumínio

Os engenheiros frequentemente utilizam perfis de alumínio extrudado fabricados de acordo com as normas ASTM B221 para obter tolerâncias dimensionais e desempenho mecânico consistentes.2]

Protótipos de metal em aço inoxidável

Protótipos de metal em aço inoxidável são utilizados quando a peça precisa resistir à corrosão, a esforços mecânicos repetidos e, em geral, a condições adversas. Devido à maior resistência do aço inoxidável, espere um maior desgaste da ferramenta e um tempo de usinagem mais longo. 

Protótipos de metal de titânio 

Esses protótipos metálicos oferecem desempenho incomparável em termos de biocompatibilidade, resistência à corrosão e relação resistência/peso. As aplicações mais comuns para esses protótipos são as indústrias aeroespacial e médica.

Protótipo de implante médico de titânio com estrutura de suporte em forma de coroa com corte em treliça.

protótipo médico de titânio

Como o titânio é relativamente lento de usinar e caro, é compreensível que seja usado principalmente para protótipos focados em validação. Protótipos em estágios iniciais são melhor usinados a partir de materiais menos nobres, que são mais acessíveis e fáceis de usinar. 


Prototipagem Plástica

As cinco opções mais utilizadas em prototipagem de produtos plásticos São eles: policarbonato (PC), poli(metacrilato de metila) (PMMA), acrilonitrila butadieno estireno (ABS), polipropileno (PP) e poliestireno (PS).4]

Existem dois motivos pelos quais os plásticos são os materiais mais comuns na prototipagem rápida: disponibilidade em múltiplas classes e facilidade de usinagem. 

Prototipagem em plástico de policarbonato (PC)

Uma das propriedades mais notáveis ​​do PC é a excelente resistência ao impacto. Além disso, o material é naturalmente transparente e oferece desempenho excepcional com uma ampla faixa de temperatura de operação (de -30 °C a 120 °C).5]

Prototipagem de plástico de poli(metacrilato de metila) (PMMA)

Este é um material acrílico semelhante ao vidro; é frequentemente usado como substituto do vidro na prototipagem de plástico. Possui excelente transparência óptica. Pode ser mais quebradiço que o PC, mas sua boa resistência às intempéries e aos raios UV ainda o qualifica para prototipagem rápida em ambientes externos. 

Prototipagem de plástico de acrilonitrila butadieno estireno (ABS)

Protótipo amarelo em ABS impresso em 3D com engrenagens interligadas e pegas em forma de anel.

protótipo em plástico ABS

O ABS é o material preferido dos fabricantes para protótipos funcionais devido à sua notável usinabilidade, resistência e custo-benefício. Assim como o PC, o ABS possui boa resistência ao impacto. Este material de baixo custo também é fácil de usinar e imprimir em 3D. Some-se a isso um acabamento de superfície uniforme. 

Prototipagem de plástico de polipropileno (PP)

O polipropileno possui alta resistência à fadiga, o que é necessário para a fabricação de peças com encaixe rápido e dobradiças flexíveis. Sua boa resistência química também é importante na prototipagem rápida de componentes destinados a ambientes agressivos. Uma preocupação em relação a esse plástico seria a menor estabilidade dimensional em comparação com o PC ou o ABS. 

Prototipagem de plástico de poliestireno (PS)

Devido ao seu baixo custo e facilidade de processamento, o PS é um material perfeito para protótipos conceituais iniciais. A fragilidade do material o torna inadequado para aplicações de validação mecânica. Em vez disso, os engenheiros preferem utilizá-lo em projetos de ajuste e conformação. 

Propriedades típicas de plásticos comuns para prototipagem

A tabela a seguir destaca as propriedades típicas dos plásticos comuns usados ​​em prototipagem. 

Tipo de plástico  Densidade (g / cm³) Temperatura de deflexão de calor (°C) Resistência à tração (MPa) Comportamento no impacto
ABS 1.02-1.08 80-100 40-50 Tenacidade moderada, 8–25 kJ/m² entalhado
PC 1.18-1.22 125-140 55-70 Não quebra sem entalhe
PMMA 1.17-1.20 80-100 70-80 Rupturas com alongamento de 2 a 5%
PP 0.895-0.920 55-65 30-40 Não quebra sem entalhe

[4]


Resinas para prototipagem rápida

As resinas proporcionam tolerâncias rigorosas e acabamentos superficiais finos que metais ou plásticos não conseguem igualar. Seja por meio de DLP ou SLA, as razões específicas pelas quais um fabricante pode optar por resinas na prototipagem rápida são:

  • Requisito para modelos visuais detalhados
  • Alta precisão dimensional e acabamento superficial fino.
  • Requisitos para formulações especiais – padrão, flexíveis, moldáveis ​​e outras.

No entanto, as resinas utilizadas para prototipagem rápida não são adequadas para protótipos funcionais devido à sensibilidade aos raios UV e à fragilidade.


Cerâmica para prototipagem rápida

A cerâmica é um excelente material para protótipos quando o projeto precisa atender a requisitos de isolamento e resistência a temperaturas extremamente altas. O limite de temperatura é superior ao que a maioria dos plásticos ou metais consegue suportar. 

Os protótipos de cerâmica não são a melhor opção se você busca resistência mecânica. 

Suporte protótipo em cerâmica branca com braços curvos e múltiplos furos de montagem

Protótipo de cerâmica


Materiais compósitos para prototipagem rápida

Os materiais compósitos são fortes e rígidos, mas não tão pesados ​​quanto o metal sólido. As opções para prototipagem em fibra de carbono Outras aplicações de prototipagem rápida incluem misturas de carbono picado/poliuretano, nylon reforçado com fibra de carbono e polímeros preenchidos com microesferas de vidro/fibra de vidro;

  • Misturas de fibra de carbono picada/poliuretano
  • Nylon reforçado com fibra de carbono
  • Polímeros com carga de microesferas/fibras de vidro

Prototipagem em fibra de carbono É especialmente indicado para protótipos leves e de alta resistência. 


Biomateriais para prototipagem rápida

Os biomateriais estão ganhando cada vez mais espaço na prototipagem rápida. O principal benefício desses materiais para prototipagem rápida é o menor impacto ambiental. 

Algumas características dos biomateriais na prototipagem rápida:

  • Ideal para modelos conceituais
  • Menor impacto ambiental do que os plásticos derivados do petróleo.
  • Baixa resistência mecânica e resistência ao calor. 

Exemplos de biomateriais são o PA e o PLA de base biológica. 


Cera para prototipagem rápida

A cera é um material indispensável para a produção de modelos de fundição de precisão. Os principais motivos pelos quais ela é um material tão valorizado para prototipagem rápida são sua capacidade de queimar de forma limpa e o excelente acabamento superficial que proporciona. No entanto, a fragilidade da cera inviabiliza o uso desse material para protótipos funcionais. Mas todos concordamos que ela facilita a fabricação rápida de peças de metal fundido. 


Papel e pó para prototipagem rápida

O papel desse material na prototipagem rápida é limitado, mas existe. Trata-se de um meio rápido e econômico para criar modelos visuais para fins de prototipagem inicial. Como a resistência mecânica desses modelos é limitada, eles não são uma opção para protótipos funcionais.

Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Prós e contras dos materiais para prototipagem rápida 

A tabela a seguir destaca as vantagens e desvantagens da prototipagem rápida para diferentes materiais, que variam de alta resistência versus alto custo para metais, e menor impacto ambiental versus baixa resistência para biomateriais. 

Material para prototipagem rápida

Prós 

Contras 

Metais 

Durável, de alta resistência, resistente ao desgaste e ao calor. 

Prazos de entrega mais longos, custos mais elevados, maiores requisitos de usinagem. 

Plásticos 

Fabricação rápida e de baixo custo, fácil de usinar/imprimir em 3D.

Degradação por raios UV e produtos químicos, menor resistência ao calor 

Resinas 

Alta precisão dimensional, excelente acabamento superficial. 

Durabilidade limitada, fragilidade 

Cerâmica 

Estabilidade química, excelente resistência ao calor 

Frágil, baixa resistência ao impacto

Composites 

Alta relação resistência-peso

Matérias-primas e processamento de alto custo 

Cera 

Excelente acabamento de superfície

Não adequado para aplicações funcionais/frágil

Biomateriais 

Menor impacto ambiental

Baixa resistência ao calor, baixa resistência

Papel e pó 

Rápido e de baixo custo

Fraca resistência mecânica 


Considerações na escolha de materiais para prototipagem rápida 

Ao selecionar um material na fase de prototipagem, é importante considerar os seguintes fatores: velocidade, funcionalidade, custo, acabamento superficial, exposição ambiental e tensão mecânica.  

  • Agilidade (Speed) – A velocidade de obtenção, usinagem, impressão ou moldagem por injeção de um material é um dos fatores determinantes do número de iterações de projeto que uma equipe pode executar.  
  • Funcionalidade – Embora a aparência do protótipo seja crucial, o material também deve reproduzir o desempenho real da peça após a conclusão da produção. 
  • Custo – Os custos de materiais e processamento devem refletir a finalidade do protótipo. Normalmente, é desnecessário usar um material de nível de produção na fase de protótipo. 
  • Revestimento de superfície – Alguns protótipos podem exigir uma aparência semelhante à do produto final, enquanto outros não. Se o revisor ou a parte interessada exigir o protótipo, é melhor insistir em materiais que possam proporcionar um acabamento de superfície semelhante. 
  • Exposição Ambiental – Produtos químicos, umidade, salinidade e outros fatores semelhantes caracterizam as condições do mundo real. O material do protótipo deve ser capaz de suportar essas condições, quando aplicável. 

Parafuso e porca de metal respingados com água, ilustrando a exposição ambiental e a resistência à corrosão.

As condições ambientais importam

  • Estresse Mecânico – O uso efetivo de um protótipo implica exposição a forças mecânicas. O material para um protótipo funcional deve atender a esses requisitos. 


Seleção de Materiais para Prototipagem Rápida Baseada na Finalidade: Uma Análise em Tabela

A tabela abaixo destaca os materiais recomendados para prototipagem rápida com base na finalidade pretendida. 

Propósito do protótipo

Materiais recomendados

Razões 

Aparência 

PS, resinas, cera

Baixo custo, tolerâncias rigorosas, excelente acabamento superficial.

Teste funcional 

Alumínio, aço inoxidável, ABS, PC

Resistência mecânica e durabilidade 

Teste térmico 

Cerâmica, titânio 

resistência à alta temperatura 

Validação de produção

Plásticos de grau industrial, alumínio

Corresponde ao desempenho e comportamento final de usinagem/moldagem. 

*Escolha PC ou titânio em vez de materiais de uso único se suas peças exigirem validação mecânica e térmica. 


Processos de prototipagem para diferentes materiais

Os principais processos que determinam a velocidade e o custo de um protótipo são usinagem CNC, moldagem por injeção, impressão 3D e fabricação de chapas metálicas. Então, como esses métodos se alinham com os materiais para prototipagem rápida?  

Usinagem CNC

A usinagem CNC é um método confiável para o processamento de materiais de prototipagem rápida devido à sua alta compatibilidade com uma ampla gama de materiais. Além disso, é relativamente rápida, atendendo perfeitamente aos requisitos de velocidade da prototipagem. 

As etapas de prototipagem por usinagem CNC são:

  • Etapa 1: Idealização de design
  • Etapa 2Produção de arquivos 3D
  • Etapa 3Identificação do processo CNC específico – torneamento, fresagem, furação, etc.
  • Etapa 4Programação CNC
  • Etapa 5: Prototipagem 
  • Etapa 6: Teste 

Peça protótipo de metal recém-usinada por CNC, fixada na mesa da máquina com aparas ao redor.

Usinagem de protótipos CNC

Moldagem por Injeção 

A moldagem por injeção é um método de validação para peças plásticas, preparando-as para a produção em larga escala. É utilizada principalmente para testar o desempenho da moldagem e a qualidade dos materiais utilizados na produção. As ferramentas para protótipos geralmente não são tão caras quanto as ferramentas de produção. Elas podem ser fabricadas em alumínio. 

Impressão 3D

A impressão 3D é atraente devido à sua rapidez e capacidade de lidar com geometrias complexas sem a necessidade de ferramentas específicas. É adequada para uma ampla gama de plásticos, compósitos e resinas. Embora alguns componentes impressos em 3D possam atender aos padrões de desempenho mecânico de produção, os fabricantes normalmente optam pela impressão 3D para fins de prototipagem rápida. 

Fabricação de Chapas Metálicas

Suportes e vigas de chapa metálica cortados a laser empilhados no chão de uma oficina.

Fabricação de chapas de metal

A fabricação de chapas metálicas em prototipagem é útil para componentes como gabinetes, painéis e suportes. Assim como na produção da peça final, são utilizados processos como corte e dobra. 

Material 

usinagem CNC

moldagem por injeção

impressão 3D

Fabricação de chapas de metal

Metais 

Excelente 

Não aplicável 

Limitado – alto custo

Excelente 

Plásticos 

Boa 

Excelente 

Excelente 

Não aplicável 

Composites 

Incomum – depende da forma da resina. 

Limitada 

Boa 

Não aplicável 

Resinas para impressão 3D

Não aplicável 

Não aplicável 

Excelente 

Não aplicável 

Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Tendências futuras para materiais de prototipagem rápida 

A distância entre o protótipo e a peça final está diminuindo, graças aos avanços na ciência dos materiais. Resinas flexíveis, plásticos biodegradáveis, compósitos modernos e Designs mais leves e protótipos duráveis ​​destacam a próxima geração de materiais para prototipagem rápida. 

  • Resinas flexíveis – As impressões DLP e SLA são caracterizadas pela fragilidade, mas os tipos modernos de resinas são mais flexíveis. 
  • Plásticos biodegradáveis Com a crescente pressão por sustentabilidade, plásticos biodegradáveis ​​mais resistentes e com maior resistência ao calor estão se tornando disponíveis na indústria. 
  • Compósitos Modernos – A diferença entre protótipos e peças de produção agora é menor graças às modernas formulações de polímeros com carga e reforçados com fibras. 
  • Designs mais leves e protótipos duráveis – De modo geral, os materiais para prototipagem rápida estão se tornando mais adequados para testes funcionais, com designs mais robustos e com maior relação resistência/peso se tornando mais comuns.

Conclusão 

O material utilizado pode definir a aparência e o desempenho do protótipo. A velocidade de iteração e a semelhança com a peça final estão intimamente ligadas a essa escolha. Alumínio, aço inoxidável e outros metais fornecem a resistência mecânica necessária para protótipos funcionais. Plásticos como PS e ABS oferecem uma combinação única de usinabilidade e custo-benefício. Engenheiros recorrem a resinas e compósitos para projetos de alta precisão e projetos especiais, respectivamente. 

Em resumo, existem muitas opções, e você deve adequar a função do protótipo à escolha do material. Ao planejar a transição de uma ideia para uma peça, nosso serviços de prototipagem rápida Oferecemos a orientação necessária sobre a escolha de materiais e muito mais. Envie o arquivo do projeto e você receberá um orçamento gratuito em até 24 horas. 

Recursos 

https://irp-cdn.multiscreensite.com/c0227285/files/uploaded/Polycarbonate%20Sheet%20Extruded%20-%20clear%20Edited.pdf

https://store.astm.org/b0221m-13.html

https://www.researchgate.net/publication/327805143_Failure_predictions_in_warm_forming_of_7075-T6_aluminum_structural_parts

https://kunststoff-profi.de/en/materials/

https://www.directplastics.co.uk/data-sheets

0 Comentários

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você


Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.

O que é SFM em Usinagem? Conceito e Cálculo

Início Usinagem CNC O que é SFM em Usinagem? Conceito e Cálculo

O que é SFM em Usinagem? Conceito e Cálculo

Autor: D. Acharya
Data de publicação: 27 de novembro de 2024
Última modificação: 30 de janeiro de 2026

Uma imagem mostrando uma ferramenta CNC alimentando o material e uma descrição de texto na frente.

Surface Feet Per Minute (SFM) informa à máquina sobre a taxa de remoção de material da superfície de trabalho, rápida ou lenta. Os operadores e engenheiros de CNC também reconheceram esse termo como a velocidade do cabeçote do fuso, que significa a rapidez com que os dentes formam os cavacos para moldar a peça de trabalho. 

O parâmetro CNC SFM também é expresso na forma de milímetros conhecidos como milímetros de superfície por minuto ou SMM. O cálculo e a otimização de SMM ou SFM na usinagem são essenciais para uma fabricação rápida e precisa.

Além disso, discutiremos o conceito, o cálculo e por que o SFM é tão importante nas operações de usinagem CNC. 


Velocidade de corte e SFM são os mesmos parâmetros?

Tanto a velocidade de corte quanto a SFM na usinagem lidam amplamente com a mesma coisa, mas matematicamente não são exatamente a mesma coisa. Elas especificam a velocidade de remoção do material: a SFM calcula em termos da velocidade na qual a aresta de corte da ferramenta percorre a superfície da peça de trabalho, enquanto a velocidade de corte é a taxa na qual a ferramenta de corte se move através do material (polegadas/minuto ou metro/minuto).

Um diagrama esquemático do conceito SFM mostrando a direção da ferramenta e da usinagem.

Um diagrama esquemático do conceito SFM

Além disso, o SFM na usinagem fornece informações claras sobre a velocidade de corte ideal para qualquer Processo de usinagem CNC. Engenheiros e operadores confiam no SFM para encontrar o melhor RPM do fuso com base nas características de usinagem e no material de trabalho.

Convertendo SFM para RPM

Na usinagem CNC, SFM e RPM são termos inter-relacionados. Os valores de pés de superfície por metro podem ser convertidos em RPM do fuso (a velocidade na qual a ferramenta móvel ou o trabalho gira) por uma expressão matemática; 

RPM = SFM/ (Diâmetro do cortador x π) 

Ou, SFM = RPM x diâmetro do cortador x π

(Nota: Aqui, o diâmetro do cortador está na unidade de pés. Se estiver em polegadas, você precisa dividir o diâmetro do cortador por 12.)

Além disso, podemos ver a partir dessa relação entre SFM e RPM que o diâmetro do cortador é o principal fator que define a expressão.


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

O que é SFM em Usinagem?

O SFM é calculado na máquina CNC com base nas entradas de curso da ferramenta fornecidas. Este parâmetro descreve quantos pés unitários estão sendo ou serão usinados em um minuto. Como o diâmetro do elemento rotativo (ferramenta ou peça de trabalho) também influencia o processo de usinagem, o SFM acomoda o diâmetro rotativo durante o cálculo.

Pode ser confuso se uma máquina precisa executar múltiplas operações CNC em uma única peça de trabalho. O uso de variações de ferramentas torna o SFM mais difícil de calcular porque você precisa considerar quais processos e ferramentas CNC são usados ​​para isso. 


Como calcular pés de superfície por minuto em processos de usinagem?

Um diagrama esquemático do conceito de alimentação de material com fórmulas em texto

Cálculo de SFM na usinagem 

A fórmula fundamental para calcular Valor CNC SFM é sua relação com o RPM e o diâmetro da ferramenta de corte, não importa se você está usando um torno, fresadora, roteadora ou qualquer outro processo. 

O ponto principal é que você precisa identificar os parâmetros secundários, RPM e Cutter Diameter(D) primeiro. Então você pode calcular com a seguinte equação;

Pés de superfície por minuto (SFM) = (RPM x diâmetro do cortador x π)/12 polegadas (se ⌀ estiver em polegadas) 

Este valor SFM pode ser convertido em metros de superfície por minuto e milímetros de superfície por minuto.

A tabela abaixo mostra como você pode converter SFM em outras unidades e vice-versa;

Converter de Para Fórmula
SFM (pés/min) mm / min mm/min = SFM × 304.8
SFM (pés/min) m / min m/min = SFM × 0.3048
mm / min SFM (pés/min) SFM = mm/min ÷ 304.8
m / min SFM (pés/min) SFM = m/min ÷ 0.3048
mm / min m / min m/minuto = mm/minuto ÷ 1000
m / min mm / min mm/minuto = m/minuto × 1000

Exemplo de cálculo CNC SFM

Vamos dar um exemplo; cálculo de fresamento CNC com uma velocidade do fuso de 2000 RPM e fresa de topo de 0.5” de diâmetro;

Agora, SFM = RPM x Diâmetro do cortador x π / 12 (1 pé = 12 “como um fator “/pé”)

                  = (2000 x 0.5” x 3.14)/12 

                 = 261.67 pés por minuto

Então, a velocidade da cabeça de corte ou SFM para esse processo de usinagem é 261.67 pés/minuto. Se você precisar converter isso para metros/minuto, SFM × 0.3048 = 79.75 ~ 80 metros/minuto.

Além disso, você pode baixar “A planilha Excel para cálculo de SFM"aqui, ele tem uma estrutura formatada para receber sua entrada e fornece SFMs correspondentes.


Importância do SFM na usinagem CNC

O SFM na usinagem CNC direciona a rapidez com que as arestas do cortador se moverão na superfície de trabalho, influenciando diretamente a taxa de remoção, Tolerância de usinagem CNC, qualidade de acabamento, fricção e geração de calor, e desgaste da ferramenta. Valores de SFM muito baixos ou muito altos afetam o resultado da usinagem.

Combata o aumento de calor

Uma ferramenta CNC usinando uma peça de trabalho com faíscas de fogo

Aquecimento da ferramenta CNC devido ao atrito excessivo 

Se o SFM do CNC for muito alto, o dente do cortador se envolve com o material e forma cavacos rapidamente, mas o problema é a geração de calor. O alto atrito do cortador e da superfície de trabalho gera mais calor e aumenta o acúmulo de calor nas áreas de usinagem. Portanto, o SFM ideal fornece a melhor velocidade de usinagem.

Vida útil da ferramenta

Sem o SFM otimizado para qualquer operação de usinagem, as ferramentas tendem a ficar cegas com o tempo e exigem substituição frequente de ferramentas. Usinagem de precisão CNC. Além disso, as altas velocidades também causam desgaste rápido da ferramenta.

Qualidade de acabamento da superfície 

Como peça usinada CNC com quatro furos perfurados na superfície superior.

CNC como acabamento usinado

Tanto SFM muito baixo quanto alto na usinagem são ruins para o acabamento da superfície usinada. Velocidades baixas esfregam as bordas do cortador na peça de trabalho e velocidades altas, enquanto velocidades altas tendem a produzir superfícies mais ásperas. 

Eficiência de usinagem 

O uso de SFM ideal com base no tipo de material e ferramental maximiza a eficiência da usinagem devido à remoção eficiente do material. 


Como o material da peça afeta o SFM?

Seis peças usinadas de materiais diferentes com intervalo SFM correspondente no texto.

Materiais SFM e CNC recomendados 

Os valores de SFM também são diferentes de um tipo de material para outro. Isso ocorre por causa das diferentes velocidades de RPM com base no material de trabalho. Materiais macios e de alta usinabilidade, como alumínio, têm valores de SFM mais altos, enquanto eles diminuem continuamente para os materiais mais resistentes.

A tabela abaixo mostra a faixa típica de SFM para alguns materiais comuns de usinagem CNC;

Material SFM recomendado
Alumínio: 600 - 1000 pés / min
Resina 300 - 600 pés / min
Cobre 200 - 400 pés / min
Plástico 300 - 600 pés / min
Titânio 50 - 100 pés / min
Aço inoxidável 50 - 100 pés / min
Ferro fundido 50 - 150 pés / min
Aço ferramenta 30 - 50 pés / min


Gráfico de SFM de moagem

Um gráfico SFM de fresamento é uma ferramenta ou tabela sistemática que o operador usa para escolher o valor SFM correto com base nos materiais de trabalho e no tamanho da fresa. 

Abaixo está um gráfico SFM de fresamento típico, ilustrando o ft/min correspondente ao tamanho da fresa.

Uma imagem tabular mencionando valores de SFM para diferentes materiais e tamanhos de ferramentas.

Gráfico de fresagem SFM 

Como usar um gráfico SFM de fresamento?

  1. Determine o tipo de material de trabalho e identifique-o na primeira coluna do gráfico.
  2. Selecione o material da fresa (HSS, carboneto, cobalto, etc.) e o avanço (1/16″, 1/18″ polegadas/dente e assim por diante) para a operação.
  3. Escolha uma RPM do fuso que seja mais adequada para sua operação CNC.
  4. Agora, com base na identificação acima, procure o valor SFM correspondente. 

Leia mais: Usinagem de chanfro


Experimente o Prolean agora!

  Todas as informações e uploads são seguros e confidenciais.

Resumindo

No geral, o SFM na usinagem fornece RPMs de Spindle ideais para remoção de material em fresamento, torneamento, rosqueamento, etc. Ele ajuda operadores e engenheiros a criar peças precisas sem comprometer a vida útil da ferramenta e a velocidade de usinagem. Além disso, ele também determina o nível de rugosidade da superfície e a geração de calor.

Se você está procurando usinar o design da sua peça e não tem certeza sobre o SFM e a velocidade de corte, nossos engenheiros da indústria podem ajudá-lo. Estamos no campo da fabricação CNC há mais de uma década, fornecendo Serviços de usinagem para diversas indústrias em todo o mundo.

Nós nos preocupamos em converter seu design para Códigos CNC G e M precisamente e o uso de variáveis ​​CNC ótimas, incluindo SFM. Assim, as peças usinadas estarão exatamente de acordo com as especificações projetadas e os requisitos finais.


Perguntas Frequentes 

A taxa de avanço é a mesma que a SFM na usinagem?

A taxa de avanço mede a distância que a ferramenta avança em uma rotação ou unidade de tempo. Por outro lado, SFM é a velocidade linear na qual as bordas dos dentes entram em contato com a superfície da peça de trabalho.

Qual é a diferença entre SFM e RPM do fuso?

Em vez da velocidade de rotação, o SFM diz respeito à superfície de corte na peça de trabalho.

Como posso converter SFM em RPM?

Você pode converter ou calcular SFM usando a relação matemática entre SDM e RPM,

O SFM é diferente para torneamento e fresamento?

Sim, o SFM varia entre torneamento e fresamento devido ao movimento da ferramenta e às diferenças de engate do material.

0 Comentários

Enviar um comentário

O seu endereço de e-mail não será publicado. Os campos obrigatórios são marcados com *


document.addEventListener("DOMContentLoaded", function() { document.body.addEventListener("click", function(event) { if (event.target.matches(".comment-reply-link, #cancel-comment-reply-link")) { turnstile.reset(".comment-form .cf-turnstile"); } }); });

Sugestões para você


Faça suas peças hoje


  Todos os uploads são seguros e confidenciais.