ENGINEERING GUIDE
Bearbeitungsstandards und Qualitätskontrolle
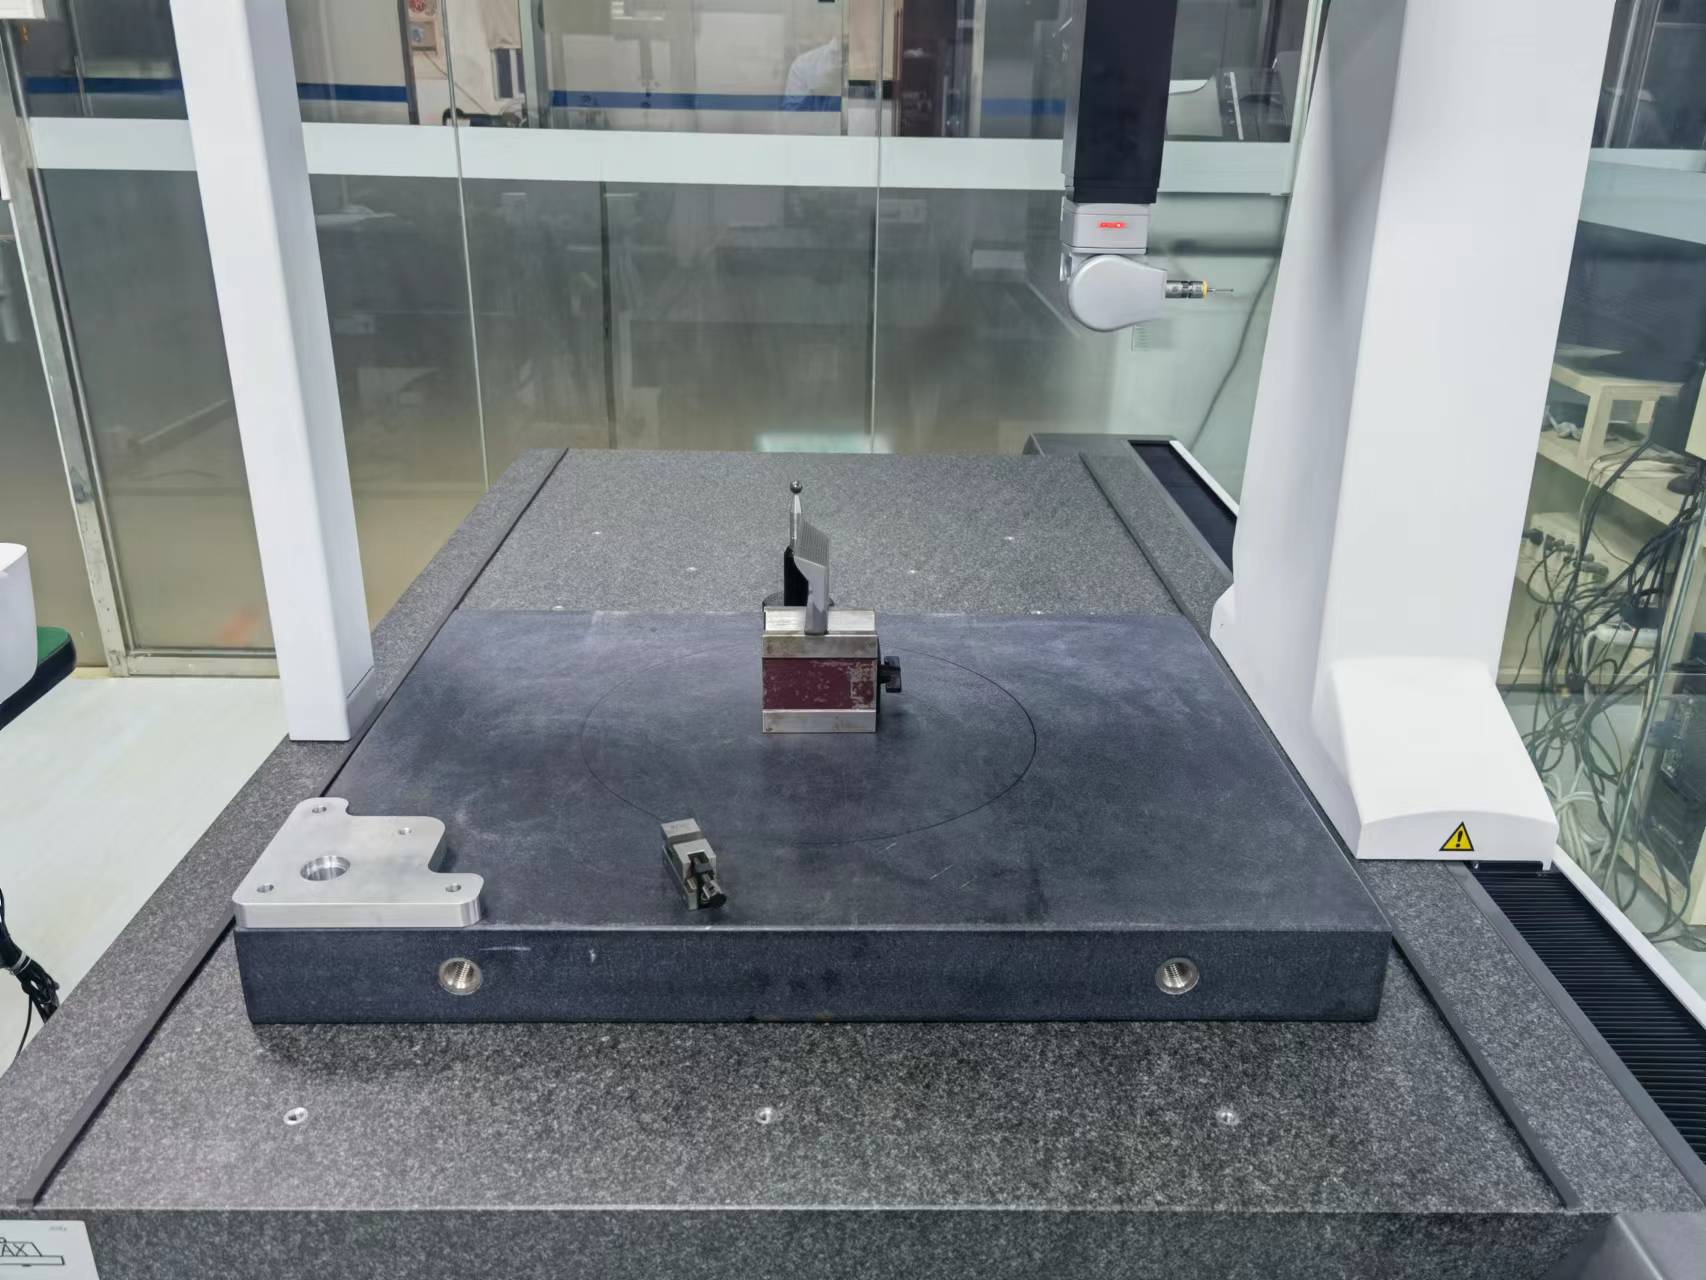
StartseiteGrundsätzeQualitätsstandardBearbeitungsstandards und QualitätskontrolleJeder Prolean-Auftrag wird nach einem dokumentierten Standard bearbeitet und geprüft. Diese Seite beschreibt die standardmäßig angewandten Toleranzen, die engeren Grenzwerte, die wir für ein bestimmtes Merkmal erreichen können, was bei jeder Charge geprüft wird und welche Berichte den Teilen beiliegen. Angebot Anfordern Kontakt 🔒 Alle Uploads sind sicher und vertraulich. ✓ ISO 9001:2015 Zertifiziert von SGS United Kingdom Ltd. ISO 2768-fH / mKUnsere Standardklasse, wenn eine Zeichnung keine Toleranzangabe enthält – vermerkt im Prüfprotokoll.± 0.0002 Zoll≈ ± 0.005 mm — für ein bestimmtes Merkmal, vorbehaltlich einer technischen Prüfung und Bestätigung im Angebot.ISO 2859-1 · Stufe IIStichprobenverfahren für Produktionschargen – Kennbuchstabe, Stichprobengröße und Ac/Re sind im Prüfprotokoll vermerkt.7 optionale DokumenteEine Packliste wird standardmäßig mitgeliefert – alles Weitere wird im Angebotsformular angefordert. Grundsätze Toleranzen Gewinde und Rändelung Oberflächengüte Equipment Zertifizierungsanforderungen Handhabung Unterlagen Probennahme FAQ 01 GrundsätzeVier veröffentlichte Normen decken nahezu alle Ordnungen ab.Wenn Ihre Zeichnung etwas anderes vorgibt, richten wir uns nach Ihrer Zeichnung. Wo sie keine Angaben enthält, verwenden wir diese Standardeinstellungen. 01ISO 9001:2015 – QualitätsmanagementsystemZertifiziert von SGS United Kingdom Ltd und unabhängig geprüft, sodass der Herstellungsprozess Ihrer Teile dokumentiert und extern überprüfbar ist – und nicht nur behauptet wird. Sehen Sie sich das Zertifikat und die Anleitung zur Überprüfung an. ↓ 02ISO 2768 — Allgemeine ToleranzenDie Klassenbuchstaben haben zwei unterschiedliche Bedeutungen. f und m sind die linearen und Winkelklassen von ISO-2768 1: 1989 — f ist fein, m ist mittel. H und K sind die geometrischen Klassen von ISO-2768 2: 1989, das im Februar 2021 zurückgezogen und durch neue Zeichnungen ersetzt wurde ISO 22081:2021. fH für Metalle und mK für Kunststoffe ist Proleans eigene vereinbarte StandardeinstellungDies ist keine Sache, die ISO materialbezogen festlegt. Zeichnungen mit der Kennzeichnung mK bleiben weiterhin verbindlich und werden nach wie vor so gelesen – wir führen den zurückgezogenen Teil jedoch nicht als aktuelle allgemeine Regel an und ordnen H und K nicht stillschweigend ISO 22081 zu. Wenn Ihre Zeichnung ihre eigene Klasse benennt, ist die Zeichnung maßgebend. Wie die ISO 2768-Klassifizierungen funktionieren ↗ ISO 22081:2021 auf iso.org ↗ 03ISO 965-1 — metrische GewindetoleranzToleranzklasse für metrische Gewinde. Falls in Ihrer Zeichnung keine Toleranzklasse angegeben ist, verwenden wir die Standardtoleranzklasse. mittlere Klasseund wir geben an, welche Klasse im Inspektionsbericht verwendet wurde. Gewinde- und Rändelungsvorgaben ↓ 04ISO 2859-1 — StichprobenprüfungISO 2859-1:1999, Allgemeine Prüfung Stufe II, Stichprobenprüfung, normale Prüfung, angewendet auf Produktionschargen. Der Schweregrad wird anhand eines dokumentierten Fehlerbuchs als kritisch, schwerwiegend oder geringfügig eingestuft. Der Prüfplanbuchstabe, die Stichprobengröße und die Abnahmenummer werden im Prüfprotokoll vermerkt. AQL-Niveaus und Fehlerklassen ↓ 02 Toleranzen± 0.0002 in± 0.005 mmUnsere niedrigste erreichbare Grenze – für ein bestimmtes Merkmal nach technischer Prüfung. Eine Leistungsobergrenze, keine Standardeinstellung für Ihre Zeichnung. GrobMediumEndeAllgemeine Toleranz — Metall (Zeichnung stumm) ISO 2768-fH — Prolean-StandardAllgemeine Toleranz – Kunststoff (Zeichnungsstumm) ISO 2768-mK — Prolean-StandardMinimale erreichbare Einstellung – spezifiziertes Merkmal ≈ ± 0.005 mm (± 0.0002 Zoll), nach ÜberprüfungMinimale Feature-Größe 0.5mm oder Ø 0.50 mmMindestwandstärke 0.8mm Metalle / 1.5 mm KunststoffeDie erreichbare Toleranzgrenze ist nicht für jedes Merkmal gleich – sie hängt vom Material, der Merkmalsgröße und -geometrie, dem Bearbeitungsprozess und der Oberflächenbeschaffenheit ab. Senden Sie uns die Zeichnung mit den entsprechenden Anforderungen. Unsere Ingenieure prüfen die Machbarkeit, bevor wir Ihnen ein Angebot unterbreiten: Die Toleranz, die wir garantieren, ist die im Angebot angegebene. Die vollständige Liste der CNC-Bearbeitungsmöglichkeiten finden Sie hier.. ⚠ Zwei verschiedene Zahlen. Die allgemeine Toleranz gilt, wenn Ihre Zeichnung keine Angaben enthält; die erreichbare Grenze gilt nur für ein Merkmal, das explizit aufgeführt und geprüft wurde. Beides sind Fähigkeitsangaben – Toleranz, Prüfverfahren und Prüfbericht für ein bestimmtes Bauteil werden im Angebot für dieses Bauteil bestätigt. 03 Gewinde und RändelungGewindebezeichnungen sind das am häufigsten fehlende Element in Zeichnungen.Falls Ihr System über eine solche verfügt, halten wir uns daran. Falls nicht, wenden wir die unten stehenden Standardeinstellungen an – und teilen Ihnen im Inspektionsbericht mit, welche Standardeinstellung wir verwendet haben. UNC einheitlicher Grobbau · Montagepassung UNF einheitliche feine · dünne Wände Metrisch ISO 261 / 262 Profil NPT ANSI / ASME B1.20.1 NPS / NPTF / STI / BSP bitte anfragen Für Metrik-Threads verwenden wir standardmäßig ISO 965-1 mittlere KlasseFür UNC- und UNF-Gewinde ohne weitere Kennzeichnung gilt ASME B1.1-2003. 2A extern und 2B Interne Threads von ACME und Thor-Labs werden nicht akzeptiert. Standard-Thread-ToleranzklasseGewindegrößeInternExternGewinde bis M1.45H6hGewinde M1.6 und größer6H6g Rändelung – standardmäßig DIN 82 / ISO 13444:2012. Markieren Sie die Position der Rändelung in der Zeichnung. Ein anderer Rändelstandard kann im Angebotsverfahren angesprochen werden; wir prüfen die Machbarkeit vor der Fertigung. 04 OberflächengüteDie Qualität wird durch eine Prüfung unter festgelegten Bedingungen und nicht durch Annahme gewährleistet.Für jede Charge wird die gleiche Betrachtungseinstellung verwendet – dadurch sehen Charge 1 und Charge 10 gleich aus, wenn sie Ihre Produktionslinie erreichen. Betrachtungsabstand50 ± 10 cmmit korrigierter SehschärfeBlickwinkel45 °C.in alle RichtungenBeleuchtung500–1000 Luxneutralweiß Kosmetikum — eine gleichmäßige Oberfläche ohne sichtbare Mängel auf der Hauptfläche. Nicht kosmetisch Kleinere optische Mängel sind zulässig, da die Optik keine Rolle für die Funktion spielt. Teilen Sie uns mit, welches Teil Sie benötigen. Alle Oberflächenoptionen anzeigen. 05 EquipmentJede Maßprüfung findet in unserem eigenen Qualitätsraum statt.Die Maßprüfung erfolgt in unserem eigenen Qualitätslabor, auf derselben Etage wie die Maschinen, die Ihre Teile fertigen. Sofern eine Spezifikation externe Prüfungen vorschreibt – beispielsweise Materialchemie –, beauftragen wir ein akkreditiertes Drittlabor und vermerken dies im Prüfbericht. primär KoordinatenmessgerätProgrammierte 3D-Messung von kritischen Abmessungen, Position und Profil. Die Berichte werden vom Messprogramm generiert und nicht manuell erstellt, sodass die Werte in Ihrem Maßbericht bei jeder Messung reproduzierbar sind.
Have a part to manufacture?
Send the drawing with quantity, material and finish requirements for engineering review.
Angebot anfordern