ENGINEERING GUIDE
Standard di lavorazione e controllo qualità
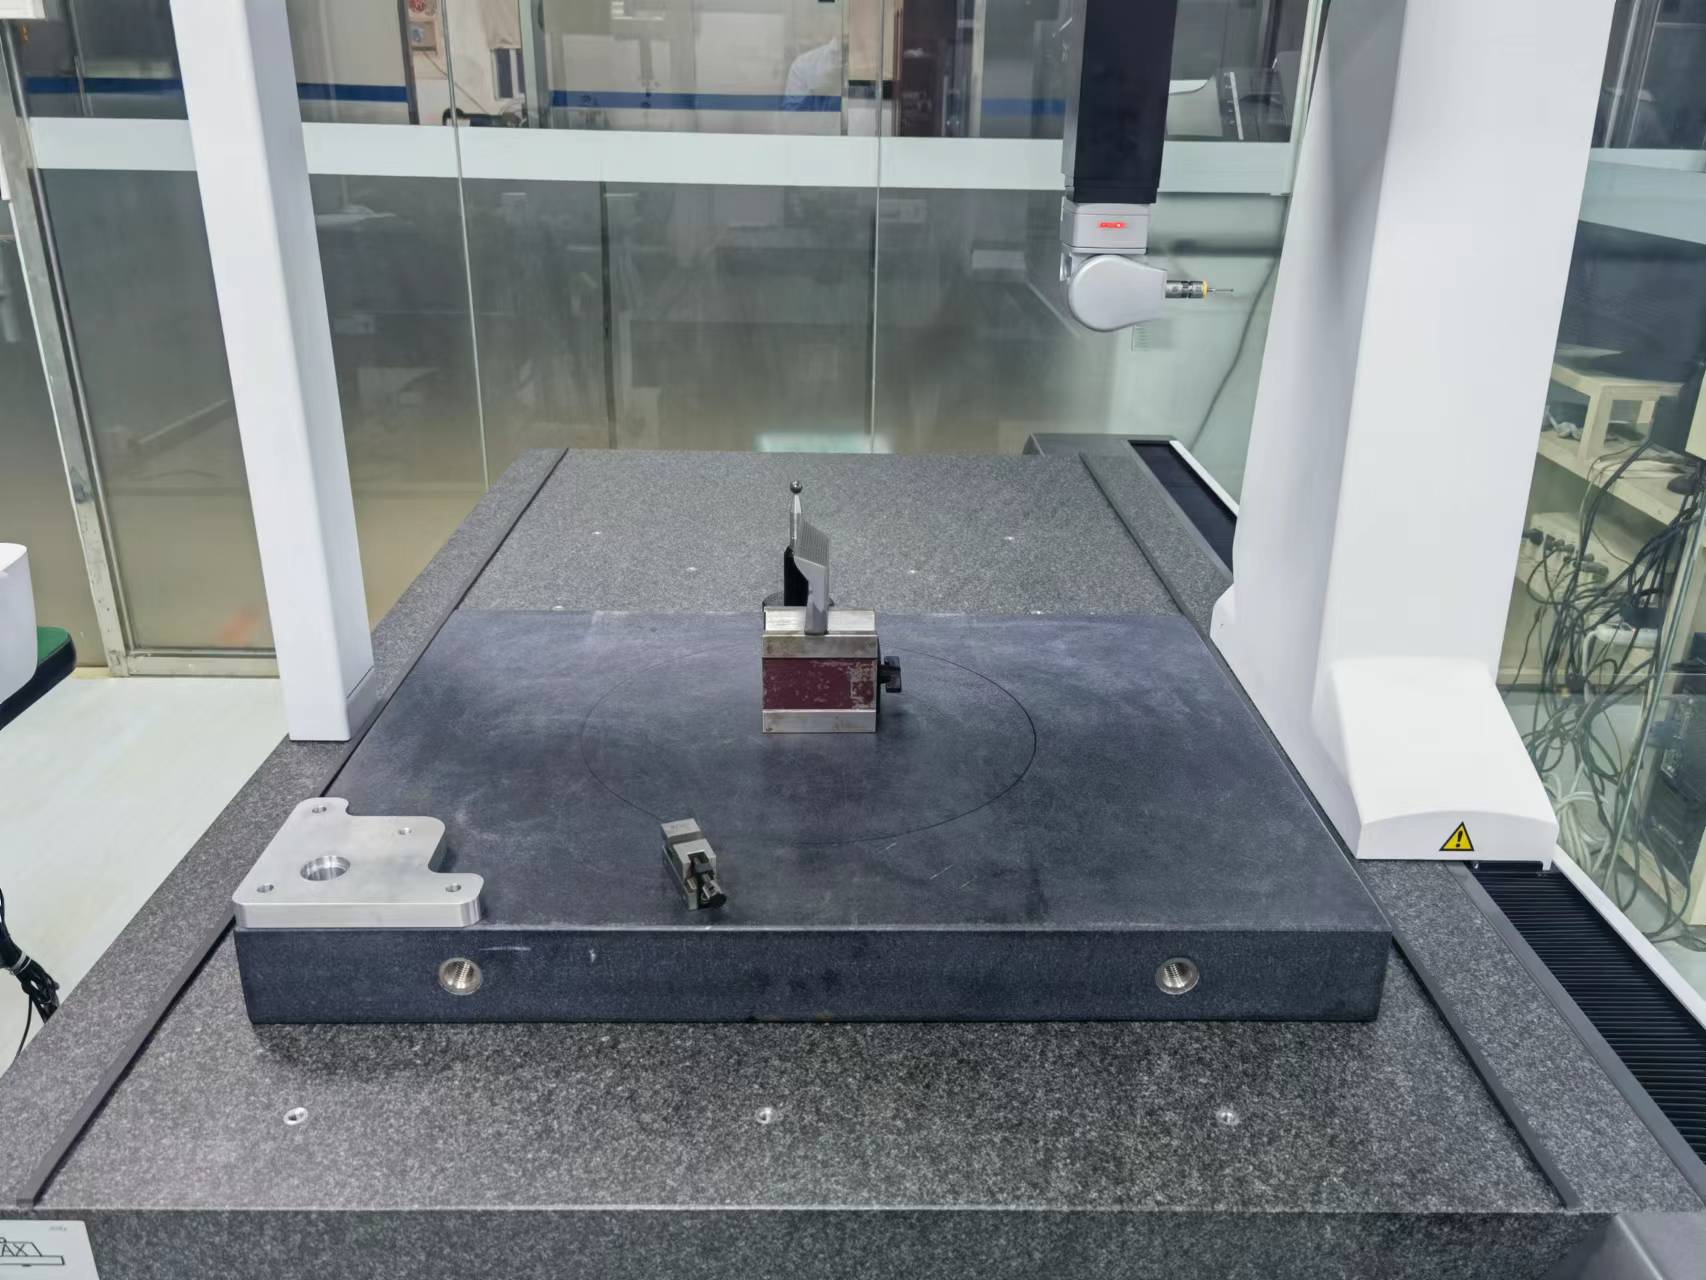
CasaInternazionaliStandard di qualitàStandard di lavorazione e controllo qualitàOgni ordine Prolean viene lavorato e ispezionato secondo uno standard documentato. Questa pagina illustra le tolleranze che applichiamo di default, i limiti più ristretti che possiamo raggiungere su una specifica caratteristica, i controlli effettuati su ogni lotto e i report che vengono forniti con i pezzi. Richiedi un preventivo Contattaci 🔒 Tutti i caricamenti sono sicuri e riservati. ✓ ISO 9001 e ISO 14001 Certificato da SGS United Kingdom Ltd. ISO 2768-fH / mKLa nostra classe predefinita quando un disegno non presenta indicazioni di tolleranza, come indicato nel verbale di ispezione.± 0.0002 pollici≈ ± 0.005 mm — su una caratteristica specifica, soggetta a revisione tecnica e confermata in fase di preventivoISO 2859-1 · Livello IICampionamento applicato ai lotti di produzione: codice letterale, dimensione del campione e Ac/Re indicati nel registro di ispezione.7 documenti facoltativiLa lista di imballaggio viene fornita di serie; qualsiasi altra informazione viene richiesta in fase di preventivo. Internazionali Tolleranze filettature e zigrinatura Finitura superficiale Attrezzatura Certificazione Manovrabilità Documenti Campionamento FAQ 01 InternazionaliQuattro norme pubblicate coprono quasi ogni ordineSe il disegno indica qualcosa di diverso, lo seguiamo. Laddove non sia specificato nulla, applichiamo le impostazioni predefinite. 01ISO 9001:2015 — sistema di gestione della qualitàCertificati da SGS United Kingdom Ltd e sottoposti a verifiche indipendenti, i processi di produzione dei vostri componenti sono documentati e controllabili esternamente, non solo dichiarati. Visualizza il certificato e scopri come verificarlo. ↓ 02ISO 2768 — tolleranze generaliLe lettere di classe hanno due significati diversi. f and m sono le classi lineari e angolari di ISO 2768-1: 1989 — f è fine, m è medio. H and K sono le classi geometriche di ISO 2768-2: 1989, che è stato ritirato nel febbraio 2021 e sostituito per nuovi disegni da ISO 9001 e ISO 14001. fH per i metalli e mK per le materie plastiche è Predefinito concordato da ProleanNon è qualcosa che ISO risolve tramite il materiale. I disegni ancora contrassegnati con mK restano vincolanti e li leggiamo allo stesso modo, ma non presentiamo la parte ritirata come regola generale corrente e non rimappiamo silenziosamente H e K a ISO 22081. Se il tuo disegno specifica la propria classe, il disegno ha la precedenza. Come funzionano le classi ISO 2768 ↗ Norma ISO 22081:2021 disponibile su iso.org ↗ 03ISO 965-1 — tolleranza delle filettature metricheClasse di tolleranza della filettatura per filettature metriche. Laddove il disegno non ne specifica una, applichiamo la classe mediae indichiamo quale classe è stata utilizzata nel verbale di ispezione. Impostazioni predefinite per filettatura e zigrinatura ↓ 04ISO 2859-1 — campionamento di accettazioneISO 2859-1:1999, Ispezione generale di livello II, campionamento singolo, ispezione normale, applicata ai lotti di produzione. La gravità è classificata come critica, maggiore o minore rispetto a un registro dei difetti documentato, e il codice identificativo del piano, la dimensione del campione e il numero di accettazione sono indicati nel verbale di ispezione. Livelli AQL e classi di difetti ↓ 02 Tolleranze± 0.0002 in± 0.005 mmIl nostro limite massimo raggiungibile, per una specifica funzionalità, previa revisione tecnica. Un limite di capacità, non un valore predefinito per il vostro progetto. grossolanoMedioFineTolleranza generale - metallo (disegno silenzioso) ISO 2768-fH — Predefinizione ProleanTolleranza generale — plastica (disegno silenzioso) ISO 2768-mK — Predefinizione ProleanMassima precisione raggiungibile — caratteristica specificata ≈ ± 0.005 mm (± 0.0002 pollici), dopo la revisioneDimensione minima della funzione 0.5 mm o Ø 0.50 mmSpessore minimo della parete 0.8 mm metalli / plastica da 1.5 mmIl limite raggiungibile non è un valore fisso per ogni caratteristica: dipende dal materiale, dalle dimensioni e dalla geometria della caratteristica, dal processo di lavorazione e dallo stato di finitura superficiale. Inviateci il disegno con i requisiti specificati e i nostri ingegneri ne verificheranno la fattibilità prima di fornirvi un preventivo: la tolleranza che ci impegniamo a garantire è quella indicata nel preventivo. Consulta l'elenco completo delle capacità di lavorazione CNC.. ⚠ Due numeri diversi. La tolleranza generale si applica quando il disegno non specifica nulla; il limite raggiungibile si applica solo a una caratteristica indicata e verificata. Entrambi sono riferimenti di capacità: la tolleranza, il metodo di ispezione e il rapporto per una parte specifica sono confermati nel preventivo per quella parte. 03 filettature e zigrinaturaLe indicazioni relative ai filetti sono l'elemento più comune che manca in un disegno.Se il vostro ne ha uno, lo seguiamo. In caso contrario, applichiamo le impostazioni predefinite riportate di seguito e indichiamo quale impostazione predefinita abbiamo utilizzato nel rapporto di ispezione. UNC unificato grosso · assemblaggio adatto UNF pareti sottili unificate Metrico Profilo ISO 261/262 NPT ANSI / ASME B1.20.1 NPS / NPTF / STI / BSP su richiesta Per i thread metrici utilizziamo come impostazione predefinita Classe media ISO 965-1. Per UNC e UNF senza indicazione specifica applichiamo ASME B1.1-2003 — 2A esterno e 2B Per uso interno. Non accettiamo filettature ACME e Thor-labs. Classe di tolleranza della filettatura predefinitaDimensioni del filoInternoEsternoFilettature fino a M1.45H6hFilettature M1.6 e superiori6H6g Zigrinatura — DIN 82 / ISO 13444:2012 per impostazione predefinita. Indicare la posizione della zigrinatura sul disegno. Uno standard di zigrinatura diverso può essere proposto in fase di preventivo e ne verificheremo la fattibilità prima della produzione. 04 Finitura superficialeLa finitura è garantita da un esame effettuato in condizioni fisse, non da una supposizione.La stessa configurazione di visualizzazione viene utilizzata per ogni lotto: è questo che garantisce che il lotto 1 e il lotto 10 abbiano lo stesso aspetto quando arrivano alla linea di produzione. Visualizzazione distanza50 ± 10 centimetricon vista correttaAngolo di visione45°in tutte le direzioniIlluminazione500–1000 luxbianco neutro Cosmetico — una superficie uniforme senza difetti visibili sulla faccia principale. Non cosmetico — Sono ammesse piccole imperfezioni visive poiché l'aspetto non è funzionale. Indicaci di quale tipo ha bisogno il tuo componente. Visualizza tutte le opzioni di finitura superficiale. 05 AttrezzaturaOgni controllo dimensionale viene effettuato nella nostra camera di controllo qualità.Il controllo dimensionale viene effettuato nella nostra sala di controllo qualità, sullo stesso piano delle macchine che tagliano i vostri pezzi. Laddove una specifica richieda test esterni, ad esempio sulla composizione chimica dei materiali, ci avvaliamo di un laboratorio terzo accreditato e lo indichiamo nel rapporto. Primario Macchina di misura a coordinateMisurazione 3D programmata di dimensioni critiche, posizione e profilo. I report vengono generati dal programma di misurazione anziché essere digitati manualmente, garantendo così la ripetibilità dei valori riportati nel report dimensionale a ogni misurazione.
Have a part to manufacture?
Send the drawing with quantity, material and finish requirements for engineering review.
Richiedi un preventivo