
가공 표준 및 품질 관리
모든 Prolean 주문은 문서화된 표준에 따라 가공 및 검사됩니다. 이 페이지에서는 기본 공차, 특정 기능에 대해 달성할 수 있는 더 엄격한 공차, 모든 배치에서 검사되는 항목, 그리고 부품과 함께 제공되는 보고서에 대해 설명합니다.
네 가지 공개된 표준이 거의 모든 주문을 다룹니다.
도면에 다른 내용이 명시되어 있지 않으면 도면을 따릅니다. 도면에 아무런 언급이 없는 경우에는 위의 기본 설정을 적용합니다.
ISO 9001:2015 — 품질 경영 시스템
SGS 영국 법인의 인증을 받았으며 독립적인 감사를 거쳤으므로, 부품 제조 공정은 문서화되어 외부에서 검증 가능하며, 단순히 주장만 하는 것이 아닙니다.
인증서 및 인증서 확인 방법을 참조하세요.ISO 2768 - 일반 공차
학급 약자는 서로 다른 두 가지 의미를 지닙니다. f m 선형 및 각도 클래스는 다음과 같습니다. ISO 2768-1 : 1989 — f는 미세한 입자, m은 중간 입자입니다. H K 기하학적 클래스는 다음과 같습니다. ISO 2768-2 : 19892021년 2월에 폐지되고 새로운 도면으로 대체되었습니다. ISO 22081:2021.
금속의 경우 fH, 플라스틱의 경우 mK입니다. 프로린이 자체적으로 합의한 기본 설정값ISO에서 재질별로 정하는 사항이 아닙니다. mK로 표시된 도면은 여전히 구속력을 가지며, 우리는 이를 동일한 방식으로 해석합니다. 그러나 철회된 부분을 현재의 일반 규칙으로 제시하지 않으며, H와 K를 ISO 22081로 암묵적으로 재매핑하지도 않습니다. 도면에서 자체적으로 분류 체계를 지정하는 경우, 도면의 규정이 우선합니다.
ISO 2768 등급은 어떻게 작동하나요? ISO 22081:2021은 iso.org에서 확인할 수 있습니다.ISO 965-1 — 미터 나사산 공차
미터 나사산에 대한 나사산 공차 등급입니다. 도면에 공차 등급이 명시되어 있지 않은 경우, 해당 등급을 적용합니다. 중급그리고 검사 기록에 어떤 등급의 장비가 사용되었는지 명시합니다.
나사산 및 널링 기본 설정ISO 2859-1 — 합격 샘플링
ISO 2859-1:1999, 일반 검사 레벨 II, 단일 샘플링, 일반 검사, 생산 배치에 적용. 결함의 심각도는 문서화된 결함 목록을 기준으로 심각, 주요 또는 경미로 등급이 매겨지며, 검사 계획의 코드 문자, 샘플 크기 및 합격 번호가 검사 기록에 명시됩니다.
AQL 레벨 및 결함 유형엔지니어링 검토 후 특정 기능에 대해 달성 가능한 가장 엄격한 한계입니다. 이는 도면의 기본값이 아니라 기능상의 상한선입니다.
달성 가능한 한계치는 모든 형상에 대해 하나의 수치로 정해져 있는 것이 아닙니다. 재질, 형상의 크기와 형상, 가공 공정, 표면 마감 상태 등 여러 요인에 따라 달라집니다. 요구 사항이 명시된 도면을 보내주시면 저희 엔지니어들이 실현 가능성을 검토한 후 견적을 제공해 드립니다. 저희가 보장하는 공차는 견적서에 명시된 금액입니다. 전체 CNC 가공 기능 목록을 참조하십시오..
도면에서 가장 흔하게 누락되는 부분은 나사산 표시입니다.
차량에 설정 항목이 있는 경우 해당 항목을 따릅니다. 설정 항목이 없는 경우 아래의 기본값을 적용하며, 점검 보고서에 어떤 기본값을 사용했는지 명시합니다.
메트릭 스레드의 경우 기본값은 다음과 같습니다. ISO 965-1 중급별도의 언급이 없는 UNC 및 UNF의 경우 ASME B1.1-2003을 적용합니다. 2A 외부 및 2B 내부용입니다. ACME 및 Thor-labs 관련 게시글은 허용하지 않습니다.
| 실 크기 | 내부의 | 외부 |
|---|---|---|
| 최대 M1.4 나사산 | 5H | 6h |
| 나사산 M1.6 이상 | 6H | 6g |
마감 품질은 추측이 아닌 정해진 조건 하에서의 검사를 통해 보장됩니다.
모든 배치에 동일한 보기 설정이 사용됩니다. 이것이 바로 1번째 배치와 10번째 배치가 생산 라인에 도착했을 때 동일하게 보이는 이유입니다.
화장품 — 주된 면에 눈에 띄는 결함이 없는 매끄러운 표면. 비화장품 — 외관상의 사소한 흠집은 기능에 영향을 미치지 않으므로 허용됩니다. 어떤 종류의 부품이 필요한지 알려주세요. 모든 표면 마감 옵션을 확인하세요.
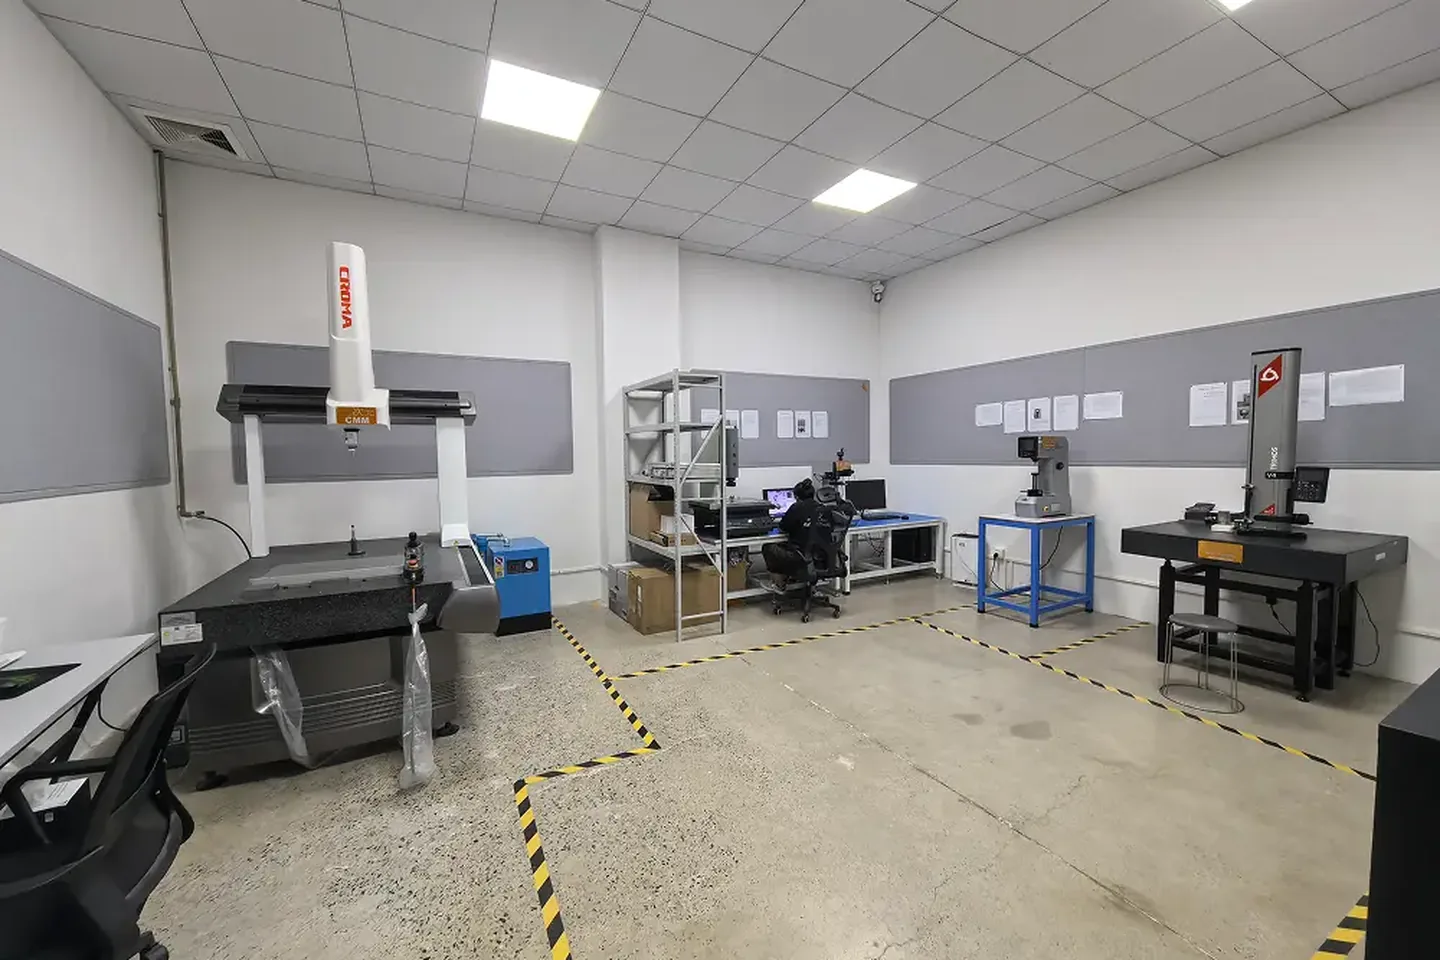
모든 치수 검사는 자체 품질 관리실에서 진행됩니다.
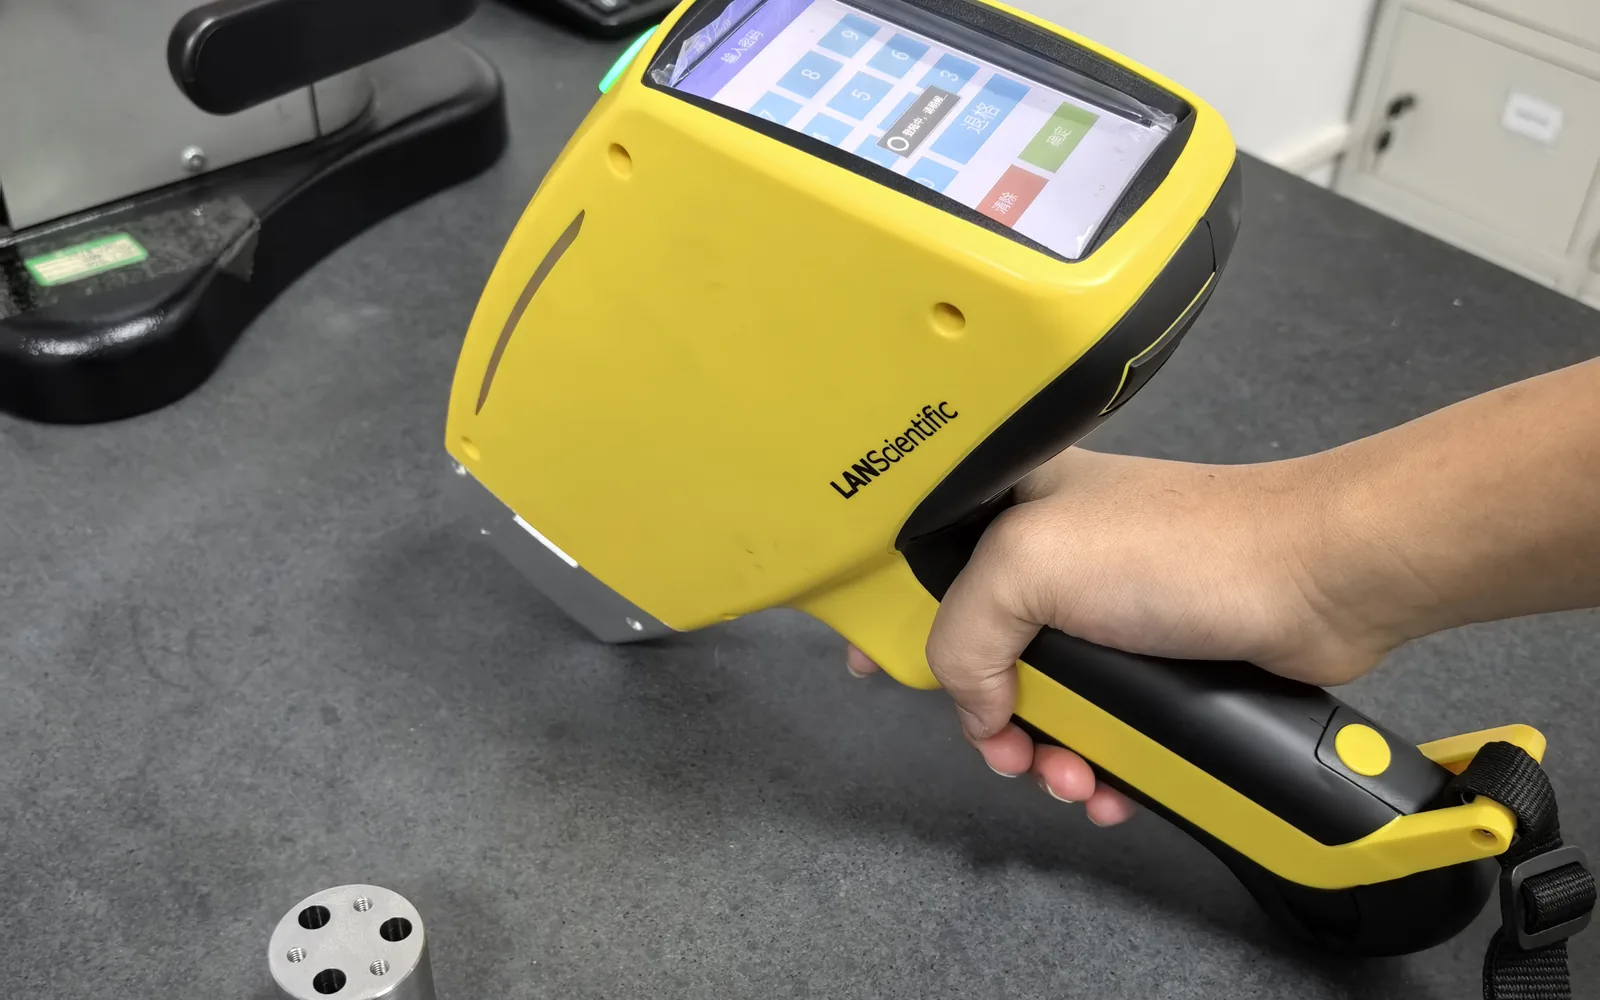
치수 검사는 부품 절삭 기계가 있는 층에 위치한 당사 자체 품질 관리실에서 진행됩니다. 사양서에 외부 테스트(예: 재료 화학 분석)가 요구되는 경우, 당사는 공인된 제3자 연구소를 이용하고 보고서에 해당 사실을 명시합니다.
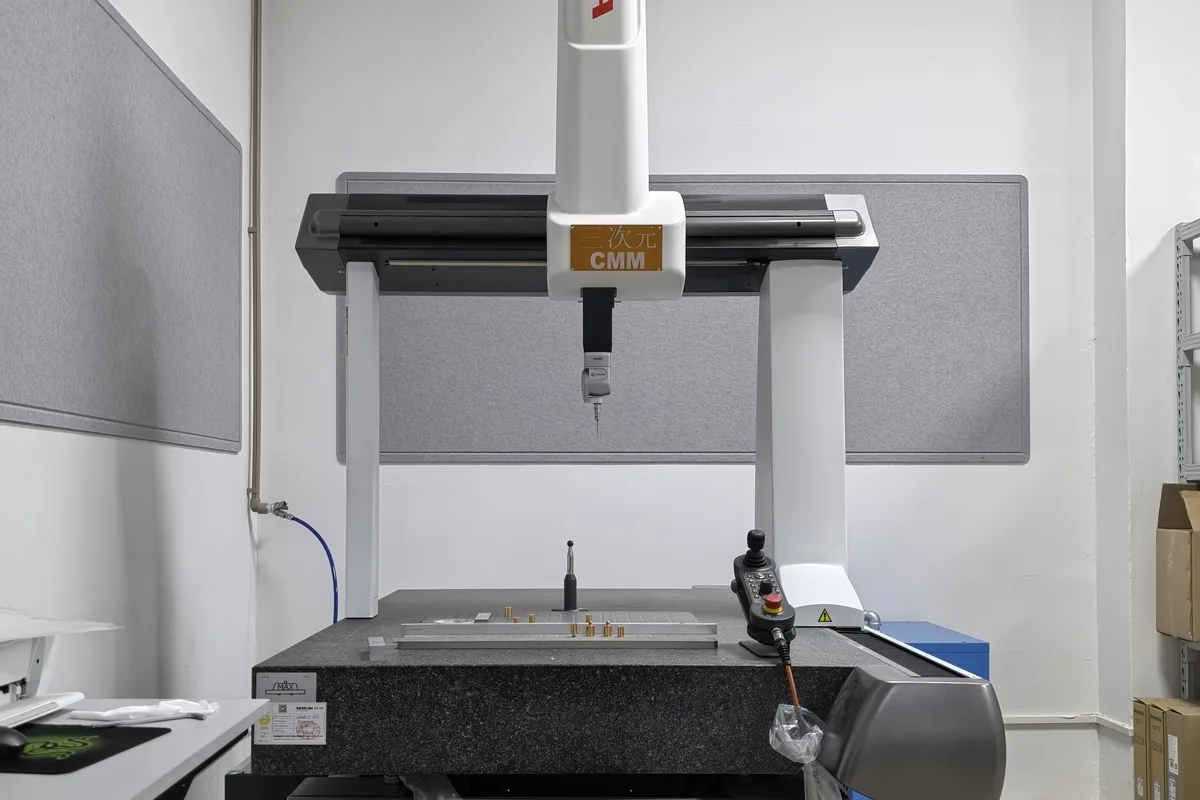
좌표 측정기
프로그램으로 측정한 주요 치수, 위치 및 프로파일을 3D로 정밀하게 측정합니다. 보고서는 수동으로 입력하는 대신 측정 프로그램에서 자동으로 생성되므로, 치수 보고서의 수치는 실행 결과와 관계없이 일관성을 유지합니다.