
ENGINEERING GUIDE
Normas de mecanizado y control de calidad
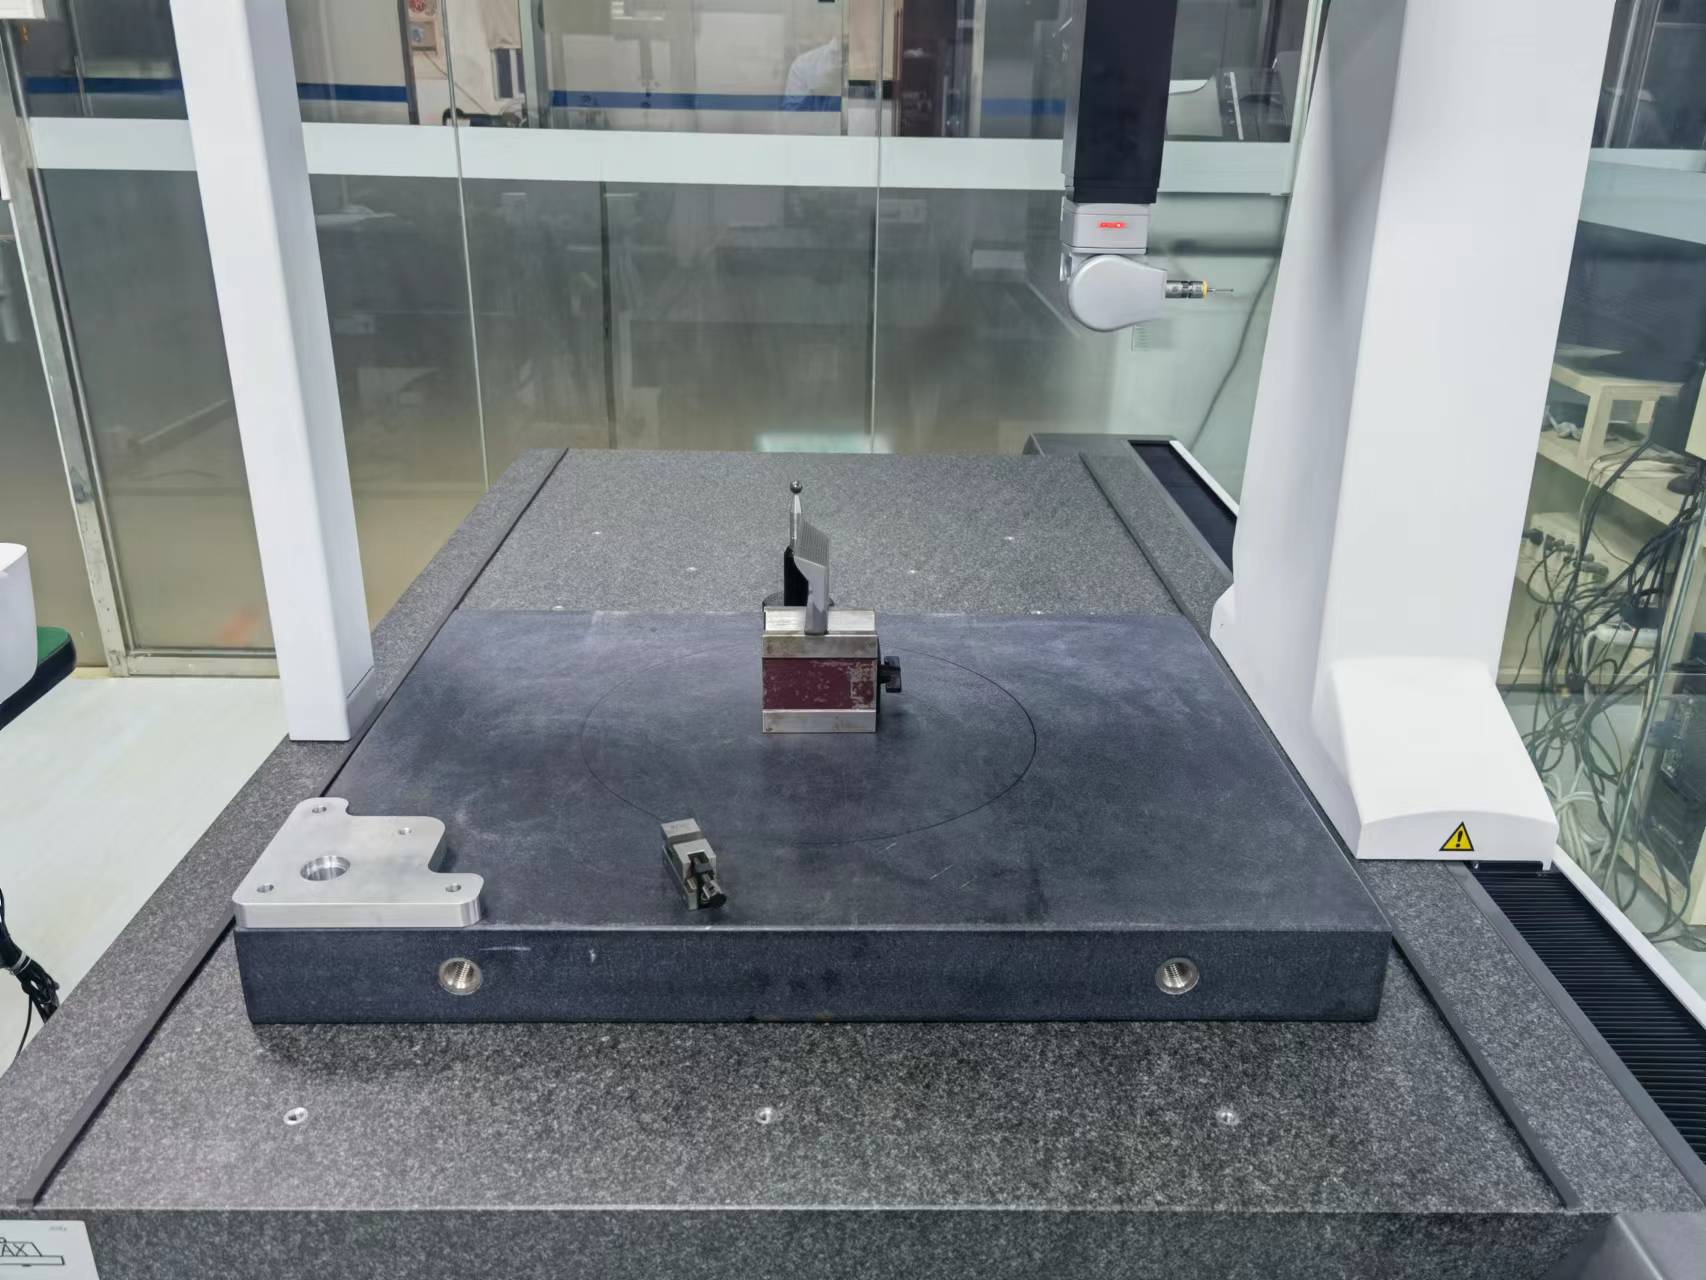
InicioEstándaresNormas de calidadNormas de mecanizado y control de calidadCada pedido de Prolean se mecaniza e inspecciona según un estándar documentado. En esta página se detallan las tolerancias que aplicamos por defecto, los límites más estrictos que podemos alcanzar para una característica específica, qué se verifica en cada lote y qué informes se incluyen con las piezas. Solicitar cotización Contáctenos 🔒 Todas las cargas son seguras y confidenciales. ✓ ISO 9001:2015 Certificado por SGS Reino Unido Ltd. ISO 2768-fH / mKNuestra clase predeterminada cuando un dibujo no tiene una indicación de tolerancia, según consta en el registro de inspección.± 0.0002 pulgadas≈ ± 0.005 mm — en una característica específica, sujeta a revisión de ingeniería y confirmada en el presupuesto.ISO 2859-1 · Nivel IIMuestreo aplicado a lotes de producción: letra de código, tamaño de la muestra y Ac/Re indicados en el registro de inspección.7 documentos opcionalesLa lista de empaque se envía de forma estándar; todo lo demás se solicita al momento de la cotización. Estándares Tolerancias Roscas y moleteado Acabado de la superficie Equipos Certificación Manejar Documentación Muestreo Preguntas Frecuentes 01 EstándaresCuatro normas publicadas cubren casi todos los órdenes.Si su dibujo indica algo diferente, seguiremos su dibujo. Si no se especifica nada, aplicaremos estos valores predeterminados. 01ISO 9001:2015 — Sistema de gestión de la calidadCertificado por SGS United Kingdom Ltd y auditado de forma independiente, por lo que el proceso detrás de sus piezas está documentado y verificable externamente, no solo afirmado. Consulte el certificado y cómo verificarlo. ↓ 02ISO 2768 — tolerancias generalesLas letras de clase conllevan dos cosas diferentes. f y m son las clases lineal y angular de ISO-2768 1: 1989 — f está bien, m está bien. H y K son las clases geométricas de ISO-2768 2: 1989, que fue retirado en febrero de 2021 y reemplazado por nuevos dibujos por ISO 22081:2021. fH para metales y mK para plásticos es El propio acuerdo predeterminado de ProleanNo es algo que la ISO corrija por material. Los dibujos que aún están marcados con mK siguen siendo vinculantes y los interpretamos de la misma manera; pero no presentamos la parte retirada como una regla general vigente, ni reasignamos silenciosamente H y K a la norma ISO 22081. Si su dibujo nombra su propia clase, el dibujo prevalece. Cómo funcionan las clases ISO 2768 ↗ ISO 22081:2021 en iso.org ↗ 03ISO 965-1 — tolerancia de rosca métricaClase de tolerancia de rosca para roscas métricas. Cuando su dibujo no especifica una, aplicamos la clase mediay especificamos qué clase se utilizó en el registro de inspección. Valores predeterminados de rosca y moleteado ↓ 04ISO 2859-1 — muestreo de aceptaciónISO 2859-1:1999, Inspección general Nivel II, muestreo único, inspección normal, aplicada a lotes de producción. La gravedad se clasifica como crítica, mayor o menor según un libro de defectos documentado, y la letra del código del plan, el tamaño de la muestra y el número de aceptación se indican en el registro de inspección. Niveles AQL y clases de defectos ↓ 02 Tolerancias± 0.0002 in± 0.005 mmNuestro límite máximo alcanzable —para una característica específica, tras una revisión de ingeniería— es un límite de capacidad, no un valor predeterminado para su plano. GruesoMediafinalTolerancia general — metal (dibujo silencioso) ISO 2768-fH — Predeterminado ProleanTolerancia general — plástico (dibujo silencioso) ISO 2768 mK — Predeterminado ProleanMáxima precisión alcanzable: característica especificada ≈ ± 0.005 mm (± 0.0002 pulgadas), después de la revisiónTamaño mínimo de función 0.5 mm o Ø 0.50 mmEspesor mínimo de pared 0.8 mm metales / plásticos de 1.5 mmEl límite alcanzable no es un valor único para todas las características; depende del material, el tamaño y la geometría de la característica, el proceso de mecanizado y el estado del acabado superficial. Envíenos el plano con el requisito especificado y nuestros ingenieros confirmarán la viabilidad antes de cotizar: la tolerancia que nos comprometemos a cumplir es la que figura en su cotización. Consulte la lista completa de capacidades de mecanizado CNC.. ⚠ Dos números diferentes. La tolerancia general se aplica cuando el plano no especifica nada; el límite alcanzable se aplica únicamente a las características que se mencionan y revisan. Ambas son referencias de capacidad: la tolerancia, el método de inspección y el informe de una pieza específica se confirman en el presupuesto correspondiente. 03 Roscas y moleteadoLas indicaciones de rosca son lo que más suele faltar en un dibujo.Si el suyo incluye una configuración predeterminada, la seguiremos. Si no la incluye, aplicaremos las opciones predeterminadas que se indican a continuación, y le informaremos cuál utilizamos en el informe de inspección. UNC unificado grueso · ajuste de ensamblaje UNF unificado fino · paredes delgadas Métrico Perfil ISO 261/262 NPT ANSI / ASME B1.20.1 NPS / NPTF / ITS / BSP a pedido Para los hilos de métricas, por defecto usamos Clase media ISO 965-1. Para UNC y UNF sin una llamada aplicamos ASME B1.1-2003 — 2A externo y 2B Interno. No aceptamos hilos de ACME ni de Thor-labs. Clase de tolerancia de rosca predeterminadaTamaño de hiloInterno Externo Roscas de hasta M1.45H6hRoscas M1.6 y superiores6H6g Moleteado — DIN 82 / ISO 13444:2012 por defecto. Indique la posición del moleteado en el dibujo. Se puede solicitar un estándar de moleteado diferente durante la fase de cotización y confirmaremos su viabilidad antes de la fabricación. 04 Acabado de la superficieEl acabado está garantizado por un examen en condiciones fijas, no por suposición.Se utiliza la misma configuración de visualización en cada lote; eso es lo que hace que el lote 1 y el lote 10 tengan el mismo aspecto cuando llegan a la línea de producción. Distancia de observación50 ± 10 cmcon visión corregidaÁngulo de visión45°en todas las direccionesIluminación500–1000 luxblanco neutro Cosmética — una superficie uniforme sin defectos visibles en la cara principal. No cosmético — Se permiten pequeñas imperfecciones visuales, ya que la apariencia no es funcional. Indíquenos cuál necesita su pieza. Ver todas las opciones de acabado de superficie. 05 EquiposCada verificación dimensional se realiza en nuestra propia sala de control de calidad.La inspección dimensional se realiza en nuestra propia sala de control de calidad, en la misma planta que las máquinas que cortan sus piezas. Cuando una especificación requiere pruebas externas —por ejemplo, de composición química del material— utilizamos un laboratorio externo acreditado y lo indicamos en el informe. Principal Máquina de medir coordinadaMedición 3D programada de dimensiones, posición y perfil críticos. Los informes se generan automáticamente desde el programa de medición, en lugar de introducirse manualmente, por lo que los datos del informe dimensional son repetibles en cada medición.
Have a part to manufacture?
Send the drawing with quantity, material and finish requirements for engineering review.
Get a Quote