
MANUFACTURING SERVICE
Plasmasnijden van metaal: proces, materialen, voordelen en toepassingen
- Engineer reviewed
- ISO 9001:2015
- Drawing confidentiality
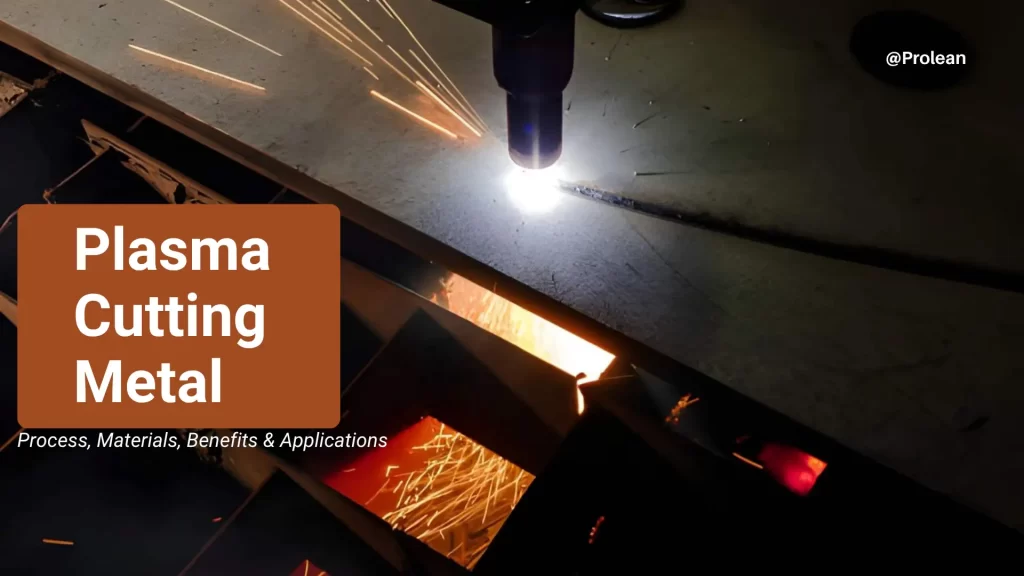
introduction
Wat is plasma?
Metaal snijden met plasmasnijden
Over het algemeen zijn er twee soorten metaalbewerkingsprocessen: Mechanisch snijden en thermisch snijden. Plasma snijden Het is een thermisch snijproces. Het zet gas om in plasma door middel van een elektrische boog, waardoor het metaal smelt en van de snede wordt verwijderd.
Plasmasnijden wordt voornamelijk gebruikt voor het snijden van staal, roestvrij staal, aluminium en andere geleidende metalen. Het kan plaatmetaal en dikkere plaatmaterialen snijden, wat van belang is voor CNC-snijden, plaatbewerking, reparatie en andere toepassingen.
In dit artikel bekijken we de werking van plasmasnijden, de verschillende typen, welke materialen ermee gesneden kunnen worden, de voor- en nadelen van plasmasnijden en de andere snijtechnieken die voor diverse toepassingen gebruikt kunnen worden.
Plasma Een gas is een geïoniseerd gas (ook wel de vierde aggregatietoestand genoemd), waarbij een deel van de elektronen uit de atomen is verwijderd. Dit resulteert in een gas met elektrisch geladen deeltjes dat elektriciteit kan geleiden en kan reageren op elektromagnetische velden.
Plasma kan ontstaan wanneer gas wordt verhit of door een elektrische vonk wordt geactiveerd. Plasma komt in de natuur voor, bijvoorbeeld in bliksem en sterren. Dit geldt ook voor sommige apparatuur, zoals plasmabranders en diverse snijsystemen.
De belangrijkste eigenschap van plasmasnijden is dat het een elektrische stroom kan geleiden en een zeer hoog energieniveau kan bereiken. Dit geactiveerde gas wordt in het snijsysteem gebruikt om warmte naar het werkstuk over te brengen.
Plasmasnijden van metaalplaat
Plasmasnijden is een methode om elektrisch geleidend metaal te snijden door middel van een elektrische boog en een hogesnelheidsgasstroom. De boog smelt het te snijden materiaal en de gasstroom blaast het gesmolten metaal weg van de snede.
Veel vroege plasmasystemen hadden relatief eenvoudige toortsontwerpen en werden vooral gewaardeerd om hun vermogen om verschillende soorten metaal sneller te snijden dan thermische snijsystemen. Later werden toortsontwerpen ontwikkeld die hogere snijsnelheden en betere controle boden. Uiteindelijk werden computergestuurde systemen ontwikkeld waarmee de beweging van de brander en de snijparameters nauwkeuriger konden worden geregeld.
Plasmasnijmachines worden in diverse industrieën gebruikt voor het snijden van platen, profielen en gefabriceerde metalen onderdelen. Het uiteindelijke snijresultaat wordt beïnvloed door de snijparameters, het materiaalsoort en de dikte, de gastoevoer, de snijbrander en de gebruikte verbruiksmaterialen.
Plasmasnijden van metaalplaten
Voordat u een plasmasnijder gebruikt, dient u het snijsysteem, de perslucht, de stroomvoorziening, de verbruiksartikelen en de persoonlijke beschermingsmiddelen te inspecteren. De volgende vereisten hebben betrekking op de mogelijkheid om het apparaat correct op te starten en een goede snede te verkrijgen.
Er zijn verschillende modellen handbediende plasmasnijders met uiteenlopende stroomsterktes en ingangsspanningen. Kleinere systemen zijn doorgaans verkrijgbaar met een vermogen van 20 tot 50 A, waarvan sommige werken op een ingangsspanning van 110-120 V en andere op 220-240 V.
Bij de keuze van een machine is het belangrijk om de maximale snijcapaciteit, de ingangsspanning, de inschakelduur en de mogelijkheden van de voeding te controleren. De opgegeven snijcapaciteit moet betrekking hebben op de dikte van het te snijden materiaal, niet alleen op de stroomsterkte.
Het plasmasysteem heeft een adequate toevoer van perslucht nodig. De lucht moet schoon en droog zijn, aangezien olie of vocht in de toorts de plasmawerking kan beïnvloeden en de levensduur van verbruiksartikelen kan verkorten. De druk en de luchtstroom van de plasmasnijder kunnen variëren, afhankelijk van het type plasmasnijder. Sommige systemen vereisen minimaal 80 psi en 3.5 SCFM, terwijl andere machines ongeveer 115 psi en 6.7 SCFM nodig hebben. Raadpleeg daarom de specificaties van de fabrikant met betrekking tot de luchtdruk en het debiet van de compressor voordat u deze aansluit.
Hoe groter de plasmasnijder, hoe meer vermogen deze nodig heeft. Kleinere, handzame apparaten kunnen worden gebruikt op een circuit van 15 tot 20 ampère, 110 tot 120 VAC, en krachtigere apparaten op een circuit van 30 tot 50 ampère, 220 tot 240 VAC. Sommige apparaten kunnen meer dan één ingangsspanning hebben. Raadpleeg bij deze modellen de elektrische specificaties van het apparaat en gebruik het juiste circuit voor de gewenste bedrijfsomstandigheden.
De onderdelen van een plasmabrander omvatten: elektroden, sproeiers, wervelringen, borgkappen en afschermingen, die allemaal vervangbaar zijn. Ze kunnen beschadigd raken door onjuist gebruik of contact met het werkstuk en door slijtage tijdens het snijden.
Zorg dat u reserveonderdelen bij de hand hebt voordat u aan het werk gaat. Versleten elektroden of nozzles kunnen de plasmaboog en/of de snijkwaliteit beïnvloeden; controleer de staat van de elektroden en nozzles regelmatig en vervang ze wanneer ze versleten zijn of zoals aanbevolen door de fabrikant van de apparatuur.
Plasmasnijden genereert een zeer hete, intense boog, hitte, vonken en gesmolten metaal. Draag geschikte oog- en gezichtsbescherming, handschoenen en kleding die de huid bedekt. Volgens de geciteerde bron, ANSI en AWS Voor plasmasnijden in het bereik van 20 tot 100A is minimaal een beschermingsniveau van 8 vereist. De juiste beschermingsfactor moet echter nog steeds worden gekozen op basis van de eisen van de veiligheidsnormen en de gebruiksaanwijzing van de apparatuur.
Plasmasnijden van dikke staalplaten
Handmatig recht snijden kan gemakkelijker zijn met behulp van een liniaal of snijgeleider om een consistent snijpad te behouden. Dit is vooral handig als de brander niet is uitgerust met een afschermkap en de gebruiker handmatig de juiste afstand tot het werkstuk moet bewaren. Een cirkelvormige snijgeleider kan handig zijn om de radius en de beweging van de snijbrander gelijkmatig te houden bij cirkelvormige sneden.
Er bestaan diverse plasmasnijprocessen. De belangrijkste verschillen zitten in het plasmasysteem, het snijgas, het toortssysteem en de mate van controle. Elke configuratie is geschikt voor verschillende materialen, diktes en snijtoepassingen.
Plasmasnijden van stalen buizen
De traditionele plasmasnijmethode houdt in dat het metaal wordt gesmolten door een plasmaboog. Het gesmolten metaal wordt vervolgens door een hogesnelheidsgasstroom uit de snede geperst. Het wordt veel gebruikt voor algemene fabricage- en reparatietoepassingen. Het kan zacht staal, roestvrij staal en aluminium snijden. Het is geschikt voor eenvoudige snijtoepassingen waarbij een compromis nodig is tussen snijsnelheid, kosten van de snijapparatuur en snijkwaliteit.
Plasmasnijden met hoge resolutie produceert een nauwkeuriger gecontroleerde boog, waardoor schonere sneden mogelijk zijn. Het apparaat heeft een toorts en een set verbruiksartikelen waarmee de boog op een klein oppervlak in stand gehouden kan worden. Dit zorgt voor rechtere randen en een kleinere afschuining bij het snijden. Handig wanneer onderdelen een kleinere tolerantie moeten hebben dan na het snijden mogelijk is, en er minder geslepen hoeft te worden.
Bij plasma-injectie met water wordt water in de buurt van de snijboog geïnjecteerd. Het water reguleert de warmte in het snijgebied en kan de vorm van de plasmaboog beïnvloeden. Dit kan resulteren in een smallere snede en minder warmteverspreiding naar het omringende materiaal. Voor toepassingen waarbij meer controle over warmtevervorming vereist is, is het nuttig.
Plasmasnijden onder water is een methode om het werkstuk onder water te snijden. Het water absorbeert een deel van de warmte en het snijgeluid wordt ook verminderd. Deze methode kan voordelen bieden in productieomgevingen waar dampen en geluidsoverlast beter beheerst moeten worden. De snij-installatie moet echter wel beschikken over apparatuur die onder water kan functioneren.
Precisieplasmasnijden vereist een nauwkeurige controle van de beweging van de snijbrander en de snijparameters. De snijbrander wordt doorgaans aangestuurd door een computerprogramma met behulp van CNC-apparatuur. Dit is een goede methode voor onderdelen die uniforme afmetingen en een glad profiel vereisen. De uiteindelijke snede wordt beïnvloed door de hoogte van de snijbrander, de gasstroom, de snijsnelheid en de conditie van het verbruiksmateriaal.
Bij persluchtsystemen wordt de plasmaboog opgewekt met perslucht. Ze zijn relatief eenvoudig te installeren en vereisen geen speciale plasmabron voor eenvoudig snijden. Ze worden veel gebruikt voor reparatie, fabricage, onderhoud en algemeen metaalsnijden. Schone en droge perslucht is essentieel, omdat vocht en vervuiling de verbruiksartikelen van de snijbrander en de snijkwaliteit beïnvloeden.
Plasmasystemen met twee gassen worden gebruikt voor het snijden. De gassen kunnen verschillende functies hebben, zoals het creëren van plasma en het afschermen van de omgeving van de snijzone. Het type gas heeft invloed op de kwaliteit van de snede, de levensduur van de verbruiksartikelen en de snijprestaties. Daarom moet de gasmix compatibel zijn met het materiaal en de gewenste snede.
Gemechaniseerd plasmasnijden is een snijmethode waarbij de snijbrander door een machine, meestal een CNC-tafel, over het werkstuk wordt bewogen. De operator programmeert het snijproces, stelt de benodigde parameters in en houdt toezicht op het proces. Deze configuratie is handig als hetzelfde onderdeel in grote hoeveelheden moet worden geproduceerd. Het helpt ook bij het maken van gaten, sleuven, profielen en andere complexe vormen met herhaalde bewegingen van de brander.
Plasmasnijsystemen maken ook gebruik van verschillende methoden voor het starten van de boog en het positioneren van de snijbrander. Deze functies maken geen deel uit van de primaire snijprocedures.
Bij hoogfrequente ontsteking wordt een hoogspanningssignaal gebruikt om de plasmaboog in de toorts te starten. De boog wordt vervolgens overgebracht naar het werkstuk, waar het snijproces begint. Deze methode maakt het mogelijk om de boog te starten zonder dat de toorts eerst het metaal aanraakt. Omdat hoogfrequente systemen storingen kunnen veroorzaken in nabijgelegen elektronische apparatuur, is een correcte installatie zeer belangrijk.
Een pilootboog is een boog die wordt gevormd voordat de hoofdsnijboog in contact komt met het werkstuk. De snijbrander kan beginnen met snijden zonder direct contact te hoeven maken met het metaal. Pilotboogsystemen kunnen worden gebruikt voor CNC-machines en taken die veel start- en stopcycli vereisen. Ze kunnen ook worden aangepast voor gebruik op geverfde, gecoate of opgeruwde oppervlakken.
Als de lastoorts per ongeluk tegen het te lassen onderdeel stoot, zal de veerbelaste toortskop een mechanische beweging maken. De volledige kracht kan door het veermechanisme worden opgevangen in plaats van volledig te worden weggenomen. Dit beschermt de brander en de houder tegen onbedoeld contact. Het is met name handig bij gebruik in mechanische apparatuur waar plaatoppervlakken mogelijk niet volledig vlak zijn.
Probeer Prolean nu!
Plasmasnijden is een handige techniek voor het snijden van geleidend metaal, zonder tijd te verspillen aan een duurder snijproces. Het wordt met name gebruikt voor zacht staal, roestvrij staal en aluminium. De flexibiliteit wat betreft warmtegebruik, randafwerking en zeer dikke materialen is echter beperkt.
De keuze hangt af van de toepassing. Plasmasnijden is een goede keuze voor het zeer snel snijden van geleidend metaal met een gemiddelde dikte. Een ander snijproces is wellicht geschikter als een onderdeel zeer fijne details, nauwkeurige maatvoering of geen blootstelling aan hitte vereist.
Plasmasnijden is geschikt voor metalen die een elektrische stroom kunnen geleiden. In metaalbewerkingsbedrijven, zacht staal, roestvrij staal en aluminium dat met plasmasnijden bewerkt kan worden Dit zijn de belangrijkste materialen die u zult zien. Andere metalen, zoals koper, messing, gietijzer en titanium, kunnen ook worden gesneden, maar daarbij is meer aandacht nodig voor vermogen, gas en snijsnelheid.
Wat het snijden betreft, staal en plasmasnijden van roestvrij staal Dit zijn de gemakkelijkst te snijden materialen. Het proces werkt goed op zacht staal en koolstofstaal en kan worden gebruikt om platen van uiteenlopende diktes te snijden.
Plasmasnijden kan ook worden gebruikt om roestvrij staal te snijden. Het enige verschil zit hem in het gas en de parameterinstellingen. Het is essentieel om de snijgrafiek van de fabrikant te raadplegen om te voorkomen dat er te veel afschuining of slakvorming optreedt als de hoogte van de snijbrander of de snijsnelheid niet correct is.
Plasmasnijden van aluminium omvat onder andere platen, beugels, frames en gefabriceerde onderdelen. Aluminium heeft een goede warmtegeleiding en de snijparameters moeten worden afgestemd op de dikte van de plaat. Plasma kan een goede optie zijn als laser niet geschikt is voor de gewenste dikte, bijvoorbeeld bij dikker aluminium. Gebruik het voorgeschreven gas en de juiste stroomsterkte voor de plaat en zorg ervoor dat de plaat schoon blijft.
Het is lastig om koper met een plasmasnijder te snijden, omdat het een goede warmte- en elektrische geleidbaarheid heeft. De warmte kan daardoor relatief snel uit de snijzone worden afgevoerd. Als de machine de benodigde dikte kan produceren, is plasmasnijden nog steeds mogelijk. Er bestaat ook een alternatief snijproces dat mogelijk betere controle biedt voor dunne koperen onderdelen met kleine details.
Plasmasnijden is mogelijk voor messing, hoewel dit sterk afhangt van de legering en de dikte. Na het snijden kan enige nabewerking nodig zijn. Plasma kan worden gebruikt voor eenvoudige profielen en dikkere secties. Voor kleine versieringen of fijne details is het beter om een laser of een ander precisieproces te gebruiken.
Plasmasnijden is een nuttig hulpmiddel voor reparatie-, modificatie- en demontagewerkzaamheden aan gietijzer. Het oppervlak kan echter vervuild zijn met aanslag, roest of ander materiaal dat de lasboog kan beïnvloeden. Reinig het snijgebied en gebruik de juiste stroomsterkte voor het te snijden oppervlak. Houd ook rekening met de gietsituatie voordat u het proces kiest.
Titanium is een materiaal dat met plasmasnijden bewerkt kan worden, maar hiervoor zijn een geschikte machine-instelling en gecontroleerde snijomstandigheden nodig. Het materiaal is gevoelig voor reacties met de omgeving bij hoge temperaturen. Daarom is de keuze van het gas- en brandertype cruciaal. Voor dikkere titaniumonderdelen kan plasma worden gebruikt, terwijl voor zeer nauwkeurige onderdelen mogelijk een ander snijproces nodig is.
Probeer Prolean nu!
Het gas heeft een directe invloed op de snede. Het beïnvloedt de boog, de randconditie, de snijsnelheid en de levensduur van de verbruiksmaterialen. De juiste keuze hangt ook af van het plasmasysteem en de materiaaldikte.
Materiaal
Gewone gas
Praktisch gebruik
Zacht staal
Lucht of zuurstof
Perslucht is een prima middel voor algemene fabricage. Zuurstof kan zorgen voor sneller snijden en een scherpere snede bij geschikt staal.
RVS
Lucht of stikstof
Stikstof wordt vaak gebruikt wanneer betere randcondities en een langere levensduur van de verbruiksmaterialen vereist zijn.
Aluminium
Lucht of stikstof
Beide kunnen worden gebruikt voor algemeen snijwerk, mits de machine dit ondersteunt.
Roestvrij staal, dikke plaat
Argon/waterstof
Te gebruiken op geschikte plasmasnijmachines bij het snijden van dikkere materialen.
Aluminium, dikke plaat
Argon/waterstof
Kan met de juiste apparatuur goede resultaten opleveren bij dikker aluminium.
Plasma- en lasersnijden kunnen worden gebruikt voor profielsnijden, maar ze zijn niet per se de meest praktische optie. Als de stalen plaat dik is, het geharde onderdeel of het onderdeel hard is en de snijhitte niet kan weerstaan, kan een ander proces nodig zijn. De materiaalkeuze, de geometrie van het onderdeel, de dikte en de gewenste afwerking na het snijden zijn doorgaans factoren die een rol spelen bij de keuze voor een alternatief.
Water snijden
Wanneer plasma- of laserwarmte het onderdeel zou beschadigen, kan een ontwerp met een waterstraal worden overwogen. Dit proces maakt gebruik van een hogedrukwaterstraal, die, indien nodig, wordt aangevuld met schuurmiddelen voor metalen en andere harde materialen. Het kan materialen snijden zoals dik staal, aluminium, roestvrij staal, steen, composieten en enkele andere materialen. Er ontstaat geen warmte-beïnvloede zone tijdens het snijden, omdat er geen snijboog is.
Er is alleen één probleem: de productie duurt lang. Voor veel eenvoudige stalen onderdelen kan een waterstraalsnijmachine veel langer duren dan een plasmasnijmachine. Andere operationele kosten zijn onder andere het verbruik van schuurmiddel.
Staven, buizen, stangen of constructieprofielen zijn vaak het gemakkelijkst te bewerken met een slijpschijf. Het materiaal wordt langs de snijlijn verwijderd door de roterende slijpschijf. Als het werk een vrijwel rechte snede betreft en het onderdeel geen ingewikkeld profiel vereist, heeft deze methode voordelen. Deze methode kan in een werkplaats worden toegepast om materiaal in te korten vóór de bewerking of fabricage. Het kan nodig zijn om de snijkant te ontbramen of te slijpen. Dit verhit het snijvlak, wat niet geschikt is voor alle warmtegevoelige onderdelen.
EDM-bewerking:
EDM wordt gebruikt voor harde materialen en onderdelen met complexe geometrieën. Het proces maakt gebruik van elektrische ontladingen om geleidend materiaal te verwijderen, in plaats van een fysieke snijkant. Draadvonkerosie (Wire EDM) is geschikt voor smalle sleuven en complexe vormen in harde materialen en voor nauwkeurige profielen. Het wordt veel gebruikt in de gereedschaps- en matrijzenbouw, waar een normale frees een taak moet uitvoeren waarvoor deze niet is ontworpen. EDM wordt doorgaans niet gebruikt voor het snel bewerken van grote platen. De kracht ervan ligt in de mogelijkheid om de materiaalafvoer nauwkeurig te controleren bij harde of complexe onderdelen.
Autogeen snijden is nog steeds geschikt voor dikke koolstofstalen platen. Het is een proces waarbij het staal wordt verhit met een brandstofgas en zuurstof en vervolgens wordt gesneden. Het kan praktischer zijn dan een plasmasysteem voor zeer dik staal, wanneer het plasmasysteem niet de vereiste snijcapaciteit biedt. Ook geschikt voor constructiestaal, schrootverwerking en snijden op locatie, waar draagbaarheid vereist is.
Het proces is vooral toepasbaar op materialen die de gewenste oxidatiereactie kunnen leveren, zoals ijzerhoudende materialen. Bovendien zijn de snijkanten minder nauwkeurig dan die gemaakt met een laser, waardoor mogelijk extra nabewerking nodig is als de vereiste afmetingen cruciaal zijn.
In tegenstelling tot plasma- en lasersnijden, wordt bij CNC-frezen materiaal verwijderd met een snijgereedschap en niet door smelten. Dit is een voordeel wanneer er meer dan alleen een profiel gefreesd moet worden. In een gefreesd onderdeel kunnen allemaal uitsparingen, sleuven, treden, gaten en bewerkte oppervlakken voorkomen. Daarom is het een betere optie als de snijkant zelf een afgewerkte, machinaal bewerkte rand is. Voor grote platen of eenvoudige profielen kan frezen echter een tijdrovend en gereedschapsintensief proces zijn. In dat geval kan plasma of laser worden gebruikt om het grootste deel van het materiaal te verwijderen, waarna alleen nog frezen nodig is om nauwkeurigere afmetingen te verkrijgen.
At Proleaanse technologie Wij begrijpen dat het snijproces moet aansluiten op het onderdeel, het materiaal, de dikte en de gewenste afwerking. Plasmasnijservice Voor het ene onderdeel is een bepaalde bewerkingstechniek wellicht de juiste, terwijl laserbewerking, waterstraalsnijden, CNC-bewerking of een ander proces geschikter kan zijn voor een ander onderdeel.
Als u ons uw tekening en materiaalspecificaties aanlevert, kunnen we de geometrie van het onderdeel en de productie-eisen bekijken voordat we een beslissing nemen over de snijmethode. Dit voorkomt dat we een proces gebruiken dat een onnodige nabewerking met zich meebrengt of dat niet de gewenste afmetingen oplevert.
U kunt ook met onze engineers overleggen over materiaalkwaliteit, plaatdikte, toleranties, randafwerking en aantallen onderdelen. Als u niet zeker weet welk snijproces het meest geschikt is voor uw onderdeel, kan Prolean TECH u helpen de beschikbare opties te vergelijken voordat de productie van start gaat.
De maximale dikte is afhankelijk van de stroomsterkte van de machine, de snijbrander, de verbruiksmaterialen, het materiaal en het type snede dat wordt uitgevoerd. De snijcapaciteit van een machine kan groter zijn dan de capaciteit voor een schone, productieve snede. Gebruik bij technische toepassingen de maximale dikte zoals aangegeven door de fabrikant, en niet de dikste snede die de machine kan maken.
Slakvorming is doorgaans gerelateerd aan de snijsnelheid, de hoogte van de snijbrander, de stroomsterkte, de gascondities en/of versleten verbruiksartikelen. Hoe lager de snijsnelheid, hoe meer slakvorming er aan de onderrand zal optreden en omgekeerd. Raadpleeg altijd de snijgrafiek van de machine en voer slechts één snijaanpassing tegelijk door.
Ja, plasmasnijden kan gebruikt worden voor het snijden van roestvrij staal en aluminium, beide elektrische geleiders. Maar afhankelijk van het materiaal en de dikte moeten de instellingen en het gas worden aangepast. Dezelfde problemen die bij zacht staal gepaard gaan met een slechte snijkwaliteit en overmatige slakvorming, kunnen ook bij roestvrij staal voorkomen.
Afhankelijk van het materiaal en het snijsysteem worden lucht, zuurstof, stikstof en argon-waterstofmengsels gebruikt. Een veelgebruikt gas voor plasmasnijden is lucht; zuurstof wordt vaak gebruikt voor zacht staal, en stikstof of een argon-waterstofmengsel wordt gebruikt voor bepaalde toepassingen met roestvrij staal en aluminium. Voor plasmaproductie dient men uit te gaan van de gas- en parametergrafiek die door de plasmafabrikant is verstrekt.
Wat is plasma? Probeer Prolean nu!
Voor- en nadelen van plasmasnijden
Plasmasnijden is een handige techniek voor het snijden van geleidend metaal, zonder tijd te verspillen aan een duurder snijproces. Het wordt met name gebruikt voor zacht staal, roestvrij staal en aluminium. De flexibiliteit wat betreft warmtegebruik, randafwerking en zeer dikke materialen is echter beperkt.
De keuze hangt af van de toepassing. Plasmasnijden is een goede keuze voor het zeer snel snijden van geleidend metaal met een gemiddelde dikte. Een ander snijproces is wellicht geschikter als een onderdeel zeer fijne details, nauwkeurige maatvoering of geen blootstelling aan hitte vereist.
Plasmasnijden is geschikt voor metalen die een elektrische stroom kunnen geleiden. In metaalbewerkingsbedrijven, zacht staal, roestvrij staal en aluminium dat met plasmasnijden bewerkt kan worden Dit zijn de belangrijkste materialen die u zult zien. Andere metalen, zoals koper, messing, gietijzer en titanium, kunnen ook worden gesneden, maar daarbij is meer aandacht nodig voor vermogen, gas en snijsnelheid.
Wat het snijden betreft, staal en plasmasnijden van roestvrij staal Dit zijn de gemakkelijkst te snijden materialen. Het proces werkt goed op zacht staal en koolstofstaal en kan worden gebruikt om platen van uiteenlopende diktes te snijden.
Plasmasnijden kan ook worden gebruikt om roestvrij staal te snijden. Het enige verschil zit hem in het gas en de parameterinstellingen. Het is essentieel om de snijgrafiek van de fabrikant te raadplegen om te voorkomen dat er te veel afschuining of slakvorming optreedt als de hoogte van de snijbrander of de snijsnelheid niet correct is.
Plasmasnijden van aluminium omvat onder andere platen, beugels, frames en gefabriceerde onderdelen. Aluminium heeft een goede warmtegeleiding en de snijparameters moeten worden afgestemd op de dikte van de plaat. Plasma kan een goede optie zijn als laser niet geschikt is voor de gewenste dikte, bijvoorbeeld bij dikker aluminium. Gebruik het voorgeschreven gas en de juiste stroomsterkte voor de plaat en zorg ervoor dat de plaat schoon blijft.
Het is lastig om koper met een plasmasnijder te snijden, omdat het een goede warmte- en elektrische geleidbaarheid heeft. De warmte kan daardoor relatief snel uit de snijzone worden afgevoerd. Als de machine de benodigde dikte kan produceren, is plasmasnijden nog steeds mogelijk. Er bestaat ook een alternatief snijproces dat mogelijk betere controle biedt voor dunne koperen onderdelen met kleine details.
Plasmasnijden is mogelijk voor messing, hoewel dit sterk afhangt van de legering en de dikte. Na het snijden kan enige nabewerking nodig zijn. Plasma kan worden gebruikt voor eenvoudige profielen en dikkere secties. Voor kleine versieringen of fijne details is het beter om een laser of een ander precisieproces te gebruiken.
Plasmasnijden is een nuttig hulpmiddel voor reparatie-, modificatie- en demontagewerkzaamheden aan gietijzer. Het oppervlak kan echter vervuild zijn met aanslag, roest of ander materiaal dat de lasboog kan beïnvloeden. Reinig het snijgebied en gebruik de juiste stroomsterkte voor het te snijden oppervlak. Houd ook rekening met de gietsituatie voordat u het proces kiest.
Titanium is een materiaal dat met plasmasnijden bewerkt kan worden, maar hiervoor zijn een geschikte machine-instelling en gecontroleerde snijomstandigheden nodig. Het materiaal is gevoelig voor reacties met de omgeving bij hoge temperaturen. Daarom is de keuze van het gas- en brandertype cruciaal. Voor dikkere titaniumonderdelen kan plasma worden gebruikt, terwijl voor zeer nauwkeurige onderdelen mogelijk een ander snijproces nodig is.
Voor- en nadelen van plasmasnijden 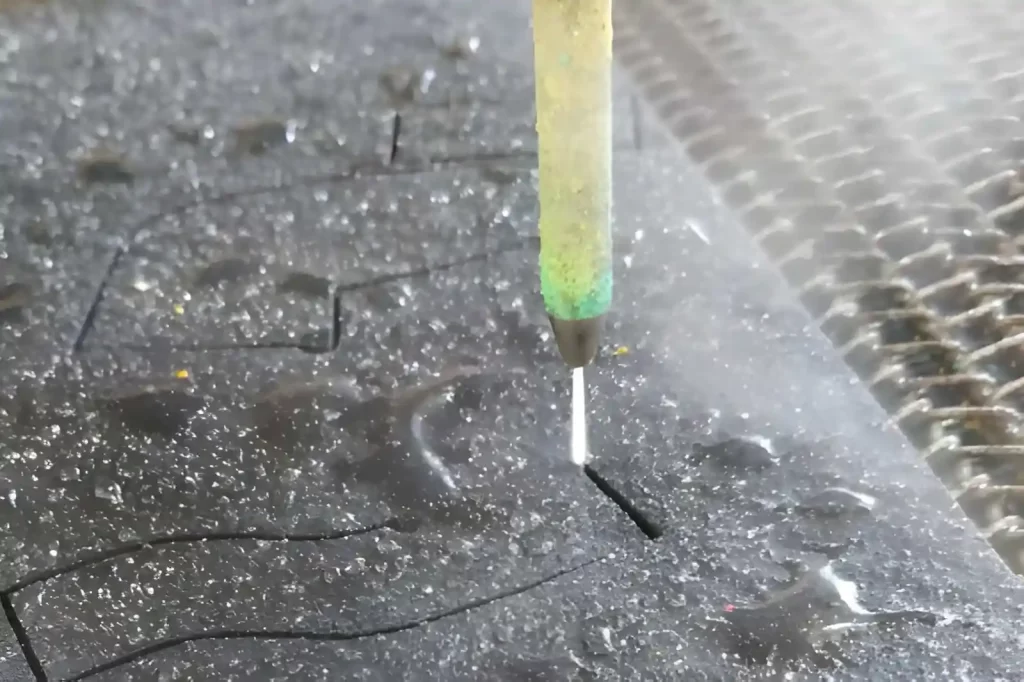
Plasmasnijden van metaal: criteria voor gasselectie
Het gas heeft een directe invloed op de snede. Het beïnvloedt de boog, de randconditie, de snijsnelheid en de levensduur van de verbruiksmaterialen. De juiste keuze hangt ook af van het plasmasysteem en de materiaaldikte.
Materiaal
Gewone gas
Praktisch gebruik
Zacht staal
Lucht of zuurstof
Perslucht is een prima middel voor algemene fabricage. Zuurstof kan zorgen voor sneller snijden en een scherpere snede bij geschikt staal.
RVS
Lucht of stikstof
Stikstof wordt vaak gebruikt wanneer betere randcondities en een langere levensduur van de verbruiksmaterialen vereist zijn.
Aluminium
Lucht of stikstof
Beide kunnen worden gebruikt voor algemeen snijwerk, mits de machine dit ondersteunt.
Roestvrij staal, dikke plaat
Argon/waterstof
Te gebruiken op geschikte plasmasnijmachines bij het snijden van dikkere materialen.
Aluminium, dikke plaat
Argon/waterstof
Kan met de juiste apparatuur goede resultaten opleveren bij dikker aluminium.
Plasma- en lasersnijden kunnen worden gebruikt voor profielsnijden, maar ze zijn niet per se de meest praktische optie. Als de stalen plaat dik is, het geharde onderdeel of het onderdeel hard is en de snijhitte niet kan weerstaan, kan een ander proces nodig zijn. De materiaalkeuze, de geometrie van het onderdeel, de dikte en de gewenste afwerking na het snijden zijn doorgaans factoren die een rol spelen bij de keuze voor een alternatief.
Water snijden
Wanneer plasma- of laserwarmte het onderdeel zou beschadigen, kan een ontwerp met een waterstraal worden overwogen. Dit proces maakt gebruik van een hogedrukwaterstraal, die, indien nodig, wordt aangevuld met schuurmiddelen voor metalen en andere harde materialen. Het kan materialen snijden zoals dik staal, aluminium, roestvrij staal, steen, composieten en enkele andere materialen. Er ontstaat geen warmte-beïnvloede zone tijdens het snijden, omdat er geen snijboog is.
Er is alleen één probleem: de productie duurt lang. Voor veel eenvoudige stalen onderdelen kan een waterstraalsnijmachine veel langer duren dan een plasmasnijmachine. Andere operationele kosten zijn onder andere het verbruik van schuurmiddel.
Staven, buizen, stangen of constructieprofielen zijn vaak het gemakkelijkst te bewerken met een slijpschijf. Het materiaal wordt langs de snijlijn verwijderd door de roterende slijpschijf. Als het werk een vrijwel rechte snede betreft en het onderdeel geen ingewikkeld profiel vereist, heeft deze methode voordelen. Deze methode kan in een werkplaats worden toegepast om materiaal in te korten vóór de bewerking of fabricage. Het kan nodig zijn om de snijkant te ontbramen of te slijpen. Dit verhit het snijvlak, wat niet geschikt is voor alle warmtegevoelige onderdelen.
EDM-bewerking:
EDM wordt gebruikt voor harde materialen en onderdelen met complexe geometrieën. Het proces maakt gebruik van elektrische ontladingen om geleidend materiaal te verwijderen, in plaats van een fysieke snijkant. Draadvonkerosie (Wire EDM) is geschikt voor smalle sleuven en complexe vormen in harde materialen en voor nauwkeurige profielen. Het wordt veel gebruikt in de gereedschaps- en matrijzenbouw, waar een normale frees een taak moet uitvoeren waarvoor deze niet is ontworpen. EDM wordt doorgaans niet gebruikt voor het snel bewerken van grote platen. De kracht ervan ligt in de mogelijkheid om de materiaalafvoer nauwkeurig te controleren bij harde of complexe onderdelen.
Autogeen snijden is nog steeds geschikt voor dikke koolstofstalen platen. Het is een proces waarbij het staal wordt verhit met een brandstofgas en zuurstof en vervolgens wordt gesneden. Het kan praktischer zijn dan een plasmasysteem voor zeer dik staal, wanneer het plasmasysteem niet de vereiste snijcapaciteit biedt. Ook geschikt voor constructiestaal, schrootverwerking en snijden op locatie, waar draagbaarheid vereist is.
Het proces is vooral toepasbaar op materialen die de gewenste oxidatiereactie kunnen leveren, zoals ijzerhoudende materialen. Bovendien zijn de snijkanten minder nauwkeurig dan die gemaakt met een laser, waardoor mogelijk extra nabewerking nodig is als de vereiste afmetingen cruciaal zijn.
In tegenstelling tot plasma- en lasersnijden, wordt bij CNC-frezen materiaal verwijderd met een snijgereedschap en niet door smelten. Dit is een voordeel wanneer er meer dan alleen een profiel gefreesd moet worden. In een gefreesd onderdeel kunnen allemaal uitsparingen, sleuven, treden, gaten en bewerkte oppervlakken voorkomen. Daarom is het een betere optie als de snijkant zelf een afgewerkte, machinaal bewerkte rand is. Voor grote platen of eenvoudige profielen kan frezen echter een tijdrovend en gereedschapsintensief proces zijn. In dat geval kan plasma of laser worden gebruikt om het grootste deel van het materiaal te verwijderen, waarna alleen nog frezen nodig is om nauwkeurigere afmetingen te verkrijgen.
Prolean TECH helpt u bij het kiezen van de juiste snijmethode: neem contact met ons op.
At Proleaanse technologie Wij begrijpen dat het snijproces moet aansluiten op het onderdeel, het materiaal, de dikte en de gewenste afwerking. Plasmasnijservice Voor het ene onderdeel is een bepaalde bewerkingstechniek wellicht de juiste, terwijl laserbewerking, waterstraalsnijden, CNC-bewerking of een ander proces geschikter kan zijn voor een ander onderdeel.
Als u ons uw tekening en materiaalspecificaties aanlevert, kunnen we de geometrie van het onderdeel en de productie-eisen bekijken voordat we een beslissing nemen over de snijmethode. Dit voorkomt dat we een proces gebruiken dat een onnodige nabewerking met zich meebrengt of dat niet de gewenste afmetingen oplevert.
U kunt ook met onze engineers overleggen over materiaalkwaliteit, plaatdikte, toleranties, randafwerking en aantallen onderdelen. Als u niet zeker weet welk snijproces het meest geschikt is voor uw onderdeel, kan Prolean TECH u helpen de beschikbare opties te vergelijken voordat de productie van start gaat.
De maximale dikte is afhankelijk van de stroomsterkte van de machine, de snijbrander, de verbruiksmaterialen, het materiaal en het type snede dat wordt uitgevoerd. De snijcapaciteit van een machine kan groter zijn dan de capaciteit voor een schone, productieve snede. Gebruik bij technische toepassingen de maximale dikte zoals aangegeven door de fabrikant, en niet de dikste snede die de machine kan maken.
Slakvorming is doorgaans gerelateerd aan de snijsnelheid, de hoogte van de snijbrander, de stroomsterkte, de gascondities en/of versleten verbruiksartikelen. Hoe lager de snijsnelheid, hoe meer slakvorming er aan de onderrand zal optreden en omgekeerd. Raadpleeg altijd de snijgrafiek van de machine en voer slechts één snijaanpassing tegelijk door.
Ja, plasmasnijden kan gebruikt worden voor het snijden van roestvrij staal en aluminium, beide elektrische geleiders. Maar afhankelijk van het materiaal en de dikte moeten de instellingen en het gas worden aangepast. Dezelfde problemen die bij zacht staal gepaard gaan met een slechte snijkwaliteit en overmatige slakvorming, kunnen ook bij roestvrij staal voorkomen.
Afhankelijk van het materiaal en het snijsysteem worden lucht, zuurstof, stikstof en argon-waterstofmengsels gebruikt. Een veelgebruikt gas voor plasmasnijden is lucht; zuurstof wordt vaak gebruikt voor zacht staal, en stikstof of een argon-waterstofmengsel wordt gebruikt voor bepaalde toepassingen met roestvrij staal en aluminium. Voor plasmaproductie dient men uit te gaan van de gas- en parametergrafiek die door de plasmafabrikant is verstrekt.
Prolean TECH helpt u bij het kiezen van de juiste snijmethode: neem contact met ons op. Wat is plasma?
Metaal snijden met plasmasnijden
Over het algemeen zijn er twee soorten metaalbewerkingsprocessen: Mechanisch snijden en thermisch snijden. Plasma snijden Het is een thermisch snijproces. Het zet gas om in plasma door middel van een elektrische boog, waardoor het metaal smelt en van de snede wordt verwijderd.
Plasmasnijden wordt voornamelijk gebruikt voor het snijden van staal, roestvrij staal, aluminium en andere geleidende metalen. Het kan plaatmetaal en dikkere plaatmaterialen snijden, wat van belang is voor CNC-snijden, plaatbewerking, reparatie en andere toepassingen.
In dit artikel bekijken we de werking van plasmasnijden, de verschillende typen, welke materialen ermee gesneden kunnen worden, de voor- en nadelen van plasmasnijden en de andere snijtechnieken die voor diverse toepassingen gebruikt kunnen worden.
Plasma Een gas is een geïoniseerd gas (ook wel de vierde aggregatietoestand genoemd), waarbij een deel van de elektronen uit de atomen is verwijderd. Dit resulteert in een gas met elektrisch geladen deeltjes dat elektriciteit kan geleiden en kan reageren op elektromagnetische velden.
Plasma kan ontstaan wanneer gas wordt verhit of door een elektrische vonk wordt geactiveerd. Plasma komt in de natuur voor, bijvoorbeeld in bliksem en sterren. Dit geldt ook voor sommige apparatuur, zoals plasmabranders en diverse snijsystemen.
De belangrijkste eigenschap van plasmasnijden is dat het een elektrische stroom kan geleiden en een zeer hoog energieniveau kan bereiken. Dit geactiveerde gas wordt in het snijsysteem gebruikt om warmte naar het werkstuk over te brengen.
Plasmasnijden van metaalplaat
Plasmasnijden is een methode om elektrisch geleidend metaal te snijden door middel van een elektrische boog en een hogesnelheidsgasstroom. De boog smelt het te snijden materiaal en de gasstroom blaast het gesmolten metaal weg van de snede.
Veel vroege plasmasystemen hadden relatief eenvoudige toortsontwerpen en werden vooral gewaardeerd om hun vermogen om verschillende soorten metaal sneller te snijden dan thermische snijsystemen. Later werden toortsontwerpen ontwikkeld die hogere snijsnelheden en betere controle boden. Uiteindelijk werden computergestuurde systemen ontwikkeld waarmee de beweging van de brander en de snijparameters nauwkeuriger konden worden geregeld.
Plasmasnijmachines worden in diverse industrieën gebruikt voor het snijden van platen, profielen en gefabriceerde metalen onderdelen. Het uiteindelijke snijresultaat wordt beïnvloed door de snijparameters, het materiaalsoort en de dikte, de gastoevoer, de snijbrander en de gebruikte verbruiksmaterialen.
Plasmasnijden van metaalplaten
Voordat u een plasmasnijder gebruikt, dient u het snijsysteem, de perslucht, de stroomvoorziening, de verbruiksartikelen en de persoonlijke beschermingsmiddelen te inspecteren. De volgende vereisten hebben betrekking op de mogelijkheid om het apparaat correct op te starten en een goede snede te verkrijgen.
Er zijn verschillende modellen handbediende plasmasnijders met uiteenlopende stroomsterktes en ingangsspanningen. Kleinere systemen zijn doorgaans verkrijgbaar met een vermogen van 20 tot 50 A, waarvan sommige werken op een ingangsspanning van 110-120 V en andere op 220-240 V.
Bij de keuze van een machine is het belangrijk om de maximale snijcapaciteit, de ingangsspanning, de inschakelduur en de mogelijkheden van de voeding te controleren. De opgegeven snijcapaciteit moet betrekking hebben op de dikte van het te snijden materiaal, niet alleen op de stroomsterkte.
Het plasmasysteem heeft een adequate toevoer van perslucht nodig. De lucht moet schoon en droog zijn, aangezien olie of vocht in de toorts de plasmawerking kan beïnvloeden en de levensduur van verbruiksartikelen kan verkorten. De druk en de luchtstroom van de plasmasnijder kunnen variëren, afhankelijk van het type plasmasnijder. Sommige systemen vereisen minimaal 80 psi en 3.5 SCFM, terwijl andere machines ongeveer 115 psi en 6.7 SCFM nodig hebben. Raadpleeg daarom de specificaties van de fabrikant met betrekking tot de luchtdruk en het debiet van de compressor voordat u deze aansluit.
Hoe groter de plasmasnijder, hoe meer vermogen deze nodig heeft. Kleinere, handzame apparaten kunnen worden gebruikt op een circuit van 15 tot 20 ampère, 110 tot 120 VAC, en krachtigere apparaten op een circuit van 30 tot 50 ampère, 220 tot 240 VAC. Sommige apparaten kunnen meer dan één ingangsspanning hebben. Raadpleeg bij deze modellen de elektrische specificaties van het apparaat en gebruik het juiste circuit voor de gewenste bedrijfsomstandigheden.
De onderdelen van een plasmabrander omvatten: elektroden, sproeiers, wervelringen, borgkappen en afschermingen, die allemaal vervangbaar zijn. Ze kunnen beschadigd raken door onjuist gebruik of contact met het werkstuk en door slijtage tijdens het snijden.
Zorg dat u reserveonderdelen bij de hand hebt voordat u aan het werk gaat. Versleten elektroden of nozzles kunnen de plasmaboog en/of de snijkwaliteit beïnvloeden; controleer de staat van de elektroden en nozzles regelmatig en vervang ze wanneer ze versleten zijn of zoals aanbevolen door de fabrikant van de apparatuur.
Plasmasnijden genereert een zeer hete, intense boog, hitte, vonken en gesmolten metaal. Draag geschikte oog- en gezichtsbescherming, handschoenen en kleding die de huid bedekt. Volgens de geciteerde bron, ANSI en AWS Voor plasmasnijden in het bereik van 20 tot 100A is minimaal een beschermingsniveau van 8 vereist. De juiste beschermingsfactor moet echter nog steeds worden gekozen op basis van de eisen van de veiligheidsnormen en de gebruiksaanwijzing van de apparatuur.
Plasmasnijden van dikke staalplaten
Handmatig recht snijden kan gemakkelijker zijn met behulp van een liniaal of snijgeleider om een consistent snijpad te behouden. Dit is vooral handig als de brander niet is uitgerust met een afschermkap en de gebruiker handmatig de juiste afstand tot het werkstuk moet bewaren. Een cirkelvormige snijgeleider kan handig zijn om de radius en de beweging van de snijbrander gelijkmatig te houden bij cirkelvormige sneden.
Er bestaan diverse plasmasnijprocessen. De belangrijkste verschillen zitten in het plasmasysteem, het snijgas, het toortssysteem en de mate van controle. Elke configuratie is geschikt voor verschillende materialen, diktes en snijtoepassingen.
Plasmasnijden van stalen buizen
De traditionele plasmasnijmethode houdt in dat het metaal wordt gesmolten door een plasmaboog. Het gesmolten metaal wordt vervolgens door een hogesnelheidsgasstroom uit de snede geperst. Het wordt veel gebruikt voor algemene fabricage- en reparatietoepassingen. Het kan zacht staal, roestvrij staal en aluminium snijden. Het is geschikt voor eenvoudige snijtoepassingen waarbij een compromis nodig is tussen snijsnelheid, kosten van de snijapparatuur en snijkwaliteit.
Plasmasnijden met hoge resolutie produceert een nauwkeuriger gecontroleerde boog, waardoor schonere sneden mogelijk zijn. Het apparaat heeft een toorts en een set verbruiksartikelen waarmee de boog op een klein oppervlak in stand gehouden kan worden. Dit zorgt voor rechtere randen en een kleinere afschuining bij het snijden. Handig wanneer onderdelen een kleinere tolerantie moeten hebben dan na het snijden mogelijk is, en er minder geslepen hoeft te worden.
Bij plasma-injectie met water wordt water in de buurt van de snijboog geïnjecteerd. Het water reguleert de warmte in het snijgebied en kan de vorm van de plasmaboog beïnvloeden. Dit kan resulteren in een smallere snede en minder warmteverspreiding naar het omringende materiaal. Voor toepassingen waarbij meer controle over warmtevervorming vereist is, is het nuttig.
Plasmasnijden onder water is een methode om het werkstuk onder water te snijden. Het water absorbeert een deel van de warmte en het snijgeluid wordt ook verminderd. Deze methode kan voordelen bieden in productieomgevingen waar dampen en geluidsoverlast beter beheerst moeten worden. De snij-installatie moet echter wel beschikken over apparatuur die onder water kan functioneren.
Precisieplasmasnijden vereist een nauwkeurige controle van de beweging van de snijbrander en de snijparameters. De snijbrander wordt doorgaans aangestuurd door een computerprogramma met behulp van CNC-apparatuur. Dit is een goede methode voor onderdelen die uniforme afmetingen en een glad profiel vereisen. De uiteindelijke snede wordt beïnvloed door de hoogte van de snijbrander, de gasstroom, de snijsnelheid en de conditie van het verbruiksmateriaal.
Bij persluchtsystemen wordt de plasmaboog opgewekt met perslucht. Ze zijn relatief eenvoudig te installeren en vereisen geen speciale plasmabron voor eenvoudig snijden. Ze worden veel gebruikt voor reparatie, fabricage, onderhoud en algemeen metaalsnijden. Schone en droge perslucht is essentieel, omdat vocht en vervuiling de verbruiksartikelen van de snijbrander en de snijkwaliteit beïnvloeden.
Plasmasystemen met twee gassen worden gebruikt voor het snijden. De gassen kunnen verschillende functies hebben, zoals het creëren van plasma en het afschermen van de omgeving van de snijzone. Het type gas heeft invloed op de kwaliteit van de snede, de levensduur van de verbruiksartikelen en de snijprestaties. Daarom moet de gasmix compatibel zijn met het materiaal en de gewenste snede.
Gemechaniseerd plasmasnijden is een snijmethode waarbij de snijbrander door een machine, meestal een CNC-tafel, over het werkstuk wordt bewogen. De operator programmeert het snijproces, stelt de benodigde parameters in en houdt toezicht op het proces. Deze configuratie is handig als hetzelfde onderdeel in grote hoeveelheden moet worden geproduceerd. Het helpt ook bij het maken van gaten, sleuven, profielen en andere complexe vormen met herhaalde bewegingen van de brander.
Plasmasnijsystemen maken ook gebruik van verschillende methoden voor het starten van de boog en het positioneren van de snijbrander. Deze functies maken geen deel uit van de primaire snijprocedures.
Bij hoogfrequente ontsteking wordt een hoogspanningssignaal gebruikt om de plasmaboog in de toorts te starten. De boog wordt vervolgens overgebracht naar het werkstuk, waar het snijproces begint. Deze methode maakt het mogelijk om de boog te starten zonder dat de toorts eerst het metaal aanraakt. Omdat hoogfrequente systemen storingen kunnen veroorzaken in nabijgelegen elektronische apparatuur, is een correcte installatie zeer belangrijk.
Een pilootboog is een boog die wordt gevormd voordat de hoofdsnijboog in contact komt met het werkstuk. De snijbrander kan beginnen met snijden zonder direct contact te hoeven maken met het metaal. Pilotboogsystemen kunnen worden gebruikt voor CNC-machines en taken die veel start- en stopcycli vereisen. Ze kunnen ook worden aangepast voor gebruik op geverfde, gecoate of opgeruwde oppervlakken.
Als de lastoorts per ongeluk tegen het te lassen onderdeel stoot, zal de veerbelaste toortskop een mechanische beweging maken. De volledige kracht kan door het veermechanisme worden opgevangen in plaats van volledig te worden weggenomen. Dit beschermt de brander en de houder tegen onbedoeld contact. Het is met name handig bij gebruik in mechanische apparatuur waar plaatoppervlakken mogelijk niet volledig vlak zijn.
Probeer Prolean nu!
Plasmasnijden is een handige techniek voor het snijden van geleidend metaal, zonder tijd te verspillen aan een duurder snijproces. Het wordt met name gebruikt voor zacht staal, roestvrij staal en aluminium. De flexibiliteit wat betreft warmtegebruik, randafwerking en zeer dikke materialen is echter beperkt.
De keuze hangt af van de toepassing. Plasmasnijden is een goede keuze voor het zeer snel snijden van geleidend metaal met een gemiddelde dikte. Een ander snijproces is wellicht geschikter als een onderdeel zeer fijne details, nauwkeurige maatvoering of geen blootstelling aan hitte vereist.
Plasmasnijden is geschikt voor metalen die een elektrische stroom kunnen geleiden. In metaalbewerkingsbedrijven, zacht staal, roestvrij staal en aluminium dat met plasmasnijden bewerkt kan worden Dit zijn de belangrijkste materialen die u zult zien. Andere metalen, zoals koper, messing, gietijzer en titanium, kunnen ook worden gesneden, maar daarbij is meer aandacht nodig voor vermogen, gas en snijsnelheid.
Wat het snijden betreft, staal en plasmasnijden van roestvrij staal Dit zijn de gemakkelijkst te snijden materialen. Het proces werkt goed op zacht staal en koolstofstaal en kan worden gebruikt om platen van uiteenlopende diktes te snijden.
Plasmasnijden kan ook worden gebruikt om roestvrij staal te snijden. Het enige verschil zit hem in het gas en de parameterinstellingen. Het is essentieel om de snijgrafiek van de fabrikant te raadplegen om te voorkomen dat er te veel afschuining of slakvorming optreedt als de hoogte van de snijbrander of de snijsnelheid niet correct is.
Plasmasnijden van aluminium omvat onder andere platen, beugels, frames en gefabriceerde onderdelen. Aluminium heeft een goede warmtegeleiding en de snijparameters moeten worden afgestemd op de dikte van de plaat. Plasma kan een goede optie zijn als laser niet geschikt is voor de gewenste dikte, bijvoorbeeld bij dikker aluminium. Gebruik het voorgeschreven gas en de juiste stroomsterkte voor de plaat en zorg ervoor dat de plaat schoon blijft.
Het is lastig om koper met een plasmasnijder te snijden, omdat het een goede warmte- en elektrische geleidbaarheid heeft. De warmte kan daardoor relatief snel uit de snijzone worden afgevoerd. Als de machine de benodigde dikte kan produceren, is plasmasnijden nog steeds mogelijk. Er bestaat ook een alternatief snijproces dat mogelijk betere controle biedt voor dunne koperen onderdelen met kleine details.
Plasmasnijden is mogelijk voor messing, hoewel dit sterk afhangt van de legering en de dikte. Na het snijden kan enige nabewerking nodig zijn. Plasma kan worden gebruikt voor eenvoudige profielen en dikkere secties. Voor kleine versieringen of fijne details is het beter om een laser of een ander precisieproces te gebruiken.
Plasmasnijden is een nuttig hulpmiddel voor reparatie-, modificatie- en demontagewerkzaamheden aan gietijzer. Het oppervlak kan echter vervuild zijn met aanslag, roest of ander materiaal dat de lasboog kan beïnvloeden. Reinig het snijgebied en gebruik de juiste stroomsterkte voor het te snijden oppervlak. Houd ook rekening met de gietsituatie voordat u het proces kiest.
Titanium is een materiaal dat met plasmasnijden bewerkt kan worden, maar hiervoor zijn een geschikte machine-instelling en gecontroleerde snijomstandigheden nodig. Het materiaal is gevoelig voor reacties met de omgeving bij hoge temperaturen. Daarom is de keuze van het gas- en brandertype cruciaal. Voor dikkere titaniumonderdelen kan plasma worden gebruikt, terwijl voor zeer nauwkeurige onderdelen mogelijk een ander snijproces nodig is.
Probeer Prolean nu!
Het gas heeft een directe invloed op de snede. Het beïnvloedt de boog, de randconditie, de snijsnelheid en de levensduur van de verbruiksmaterialen. De juiste keuze hangt ook af van het plasmasysteem en de materiaaldikte.
Materiaal
Gewone gas
Praktisch gebruik
Zacht staal
Lucht of zuurstof
Perslucht is een prima middel voor algemene fabricage. Zuurstof kan zorgen voor sneller snijden en een scherpere snede bij geschikt staal.
RVS
Lucht of stikstof
Stikstof wordt vaak gebruikt wanneer betere randcondities en een langere levensduur van de verbruiksmaterialen vereist zijn.
Aluminium
Lucht of stikstof
Beide kunnen worden gebruikt voor algemeen snijwerk, mits de machine dit ondersteunt.
Roestvrij staal, dikke plaat
Argon/waterstof
Te gebruiken op geschikte plasmasnijmachines bij het snijden van dikkere materialen.
Aluminium, dikke plaat
Argon/waterstof
Kan met de juiste apparatuur goede resultaten opleveren bij dikker aluminium.
Plasma- en lasersnijden kunnen worden gebruikt voor profielsnijden, maar ze zijn niet per se de meest praktische optie. Als de stalen plaat dik is, het geharde onderdeel of het onderdeel hard is en de snijhitte niet kan weerstaan, kan een ander proces nodig zijn. De materiaalkeuze, de geometrie van het onderdeel, de dikte en de gewenste afwerking na het snijden zijn doorgaans factoren die een rol spelen bij de keuze voor een alternatief.
Water snijden
Wanneer plasma- of laserwarmte het onderdeel zou beschadigen, kan een ontwerp met een waterstraal worden overwogen. Dit proces maakt gebruik van een hogedrukwaterstraal, die, indien nodig, wordt aangevuld met schuurmiddelen voor metalen en andere harde materialen. Het kan materialen snijden zoals dik staal, aluminium, roestvrij staal, steen, composieten en enkele andere materialen. Er ontstaat geen warmte-beïnvloede zone tijdens het snijden, omdat er geen snijboog is.
Er is alleen één probleem: de productie duurt lang. Voor veel eenvoudige stalen onderdelen kan een waterstraalsnijmachine veel langer duren dan een plasmasnijmachine. Andere operationele kosten zijn onder andere het verbruik van schuurmiddel.
Staven, buizen, stangen of constructieprofielen zijn vaak het gemakkelijkst te bewerken met een slijpschijf. Het materiaal wordt langs de snijlijn verwijderd door de roterende slijpschijf. Als het werk een vrijwel rechte snede betreft en het onderdeel geen ingewikkeld profiel vereist, heeft deze methode voordelen. Deze methode kan in een werkplaats worden toegepast om materiaal in te korten vóór de bewerking of fabricage. Het kan nodig zijn om de snijkant te ontbramen of te slijpen. Dit verhit het snijvlak, wat niet geschikt is voor alle warmtegevoelige onderdelen.
EDM-bewerking:
EDM wordt gebruikt voor harde materialen en onderdelen met complexe geometrieën. Het proces maakt gebruik van elektrische ontladingen om geleidend materiaal te verwijderen, in plaats van een fysieke snijkant. Draadvonkerosie (Wire EDM) is geschikt voor smalle sleuven en complexe vormen in harde materialen en voor nauwkeurige profielen. Het wordt veel gebruikt in de gereedschaps- en matrijzenbouw, waar een normale frees een taak moet uitvoeren waarvoor deze niet is ontworpen. EDM wordt doorgaans niet gebruikt voor het snel bewerken van grote platen. De kracht ervan ligt in de mogelijkheid om de materiaalafvoer nauwkeurig te controleren bij harde of complexe onderdelen.
Autogeen snijden is nog steeds geschikt voor dikke koolstofstalen platen. Het is een proces waarbij het staal wordt verhit met een brandstofgas en zuurstof en vervolgens wordt gesneden. Het kan praktischer zijn dan een plasmasysteem voor zeer dik staal, wanneer het plasmasysteem niet de vereiste snijcapaciteit biedt. Ook geschikt voor constructiestaal, schrootverwerking en snijden op locatie, waar draagbaarheid vereist is.
Het proces is vooral toepasbaar op materialen die de gewenste oxidatiereactie kunnen leveren, zoals ijzerhoudende materialen. Bovendien zijn de snijkanten minder nauwkeurig dan die gemaakt met een laser, waardoor mogelijk extra nabewerking nodig is als de vereiste afmetingen cruciaal zijn.
In tegenstelling tot plasma- en lasersnijden, wordt bij CNC-frezen materiaal verwijderd met een snijgereedschap en niet door smelten. Dit is een voordeel wanneer er meer dan alleen een profiel gefreesd moet worden. In een gefreesd onderdeel kunnen allemaal uitsparingen, sleuven, treden, gaten en bewerkte oppervlakken voorkomen. Daarom is het een betere optie als de snijkant zelf een afgewerkte, machinaal bewerkte rand is. Voor grote platen of eenvoudige profielen kan frezen echter een tijdrovend en gereedschapsintensief proces zijn. In dat geval kan plasma of laser worden gebruikt om het grootste deel van het materiaal te verwijderen, waarna alleen nog frezen nodig is om nauwkeurigere afmetingen te verkrijgen.
At Proleaanse technologie Wij begrijpen dat het snijproces moet aansluiten op het onderdeel, het materiaal, de dikte en de gewenste afwerking. Plasmasnijservice Voor het ene onderdeel is een bepaalde bewerkingstechniek wellicht de juiste, terwijl laserbewerking, waterstraalsnijden, CNC-bewerking of een ander proces geschikter kan zijn voor een ander onderdeel.
Als u ons uw tekening en materiaalspecificaties aanlevert, kunnen we de geometrie van het onderdeel en de productie-eisen bekijken voordat we een beslissing nemen over de snijmethode. Dit voorkomt dat we een proces gebruiken dat een onnodige nabewerking met zich meebrengt of dat niet de gewenste afmetingen oplevert.
U kunt ook met onze engineers overleggen over materiaalkwaliteit, plaatdikte, toleranties, randafwerking en aantallen onderdelen. Als u niet zeker weet welk snijproces het meest geschikt is voor uw onderdeel, kan Prolean TECH u helpen de beschikbare opties te vergelijken voordat de productie van start gaat.
De maximale dikte is afhankelijk van de stroomsterkte van de machine, de snijbrander, de verbruiksmaterialen, het materiaal en het type snede dat wordt uitgevoerd. De snijcapaciteit van een machine kan groter zijn dan de capaciteit voor een schone, productieve snede. Gebruik bij technische toepassingen de maximale dikte zoals aangegeven door de fabrikant, en niet de dikste snede die de machine kan maken.
Slakvorming is doorgaans gerelateerd aan de snijsnelheid, de hoogte van de snijbrander, de stroomsterkte, de gascondities en/of versleten verbruiksartikelen. Hoe lager de snijsnelheid, hoe meer slakvorming er aan de onderrand zal optreden en omgekeerd. Raadpleeg altijd de snijgrafiek van de machine en voer slechts één snijaanpassing tegelijk door.
Ja, plasmasnijden kan gebruikt worden voor het snijden van roestvrij staal en aluminium, beide elektrische geleiders. Maar afhankelijk van het materiaal en de dikte moeten de instellingen en het gas worden aangepast. Dezelfde problemen die bij zacht staal gepaard gaan met een slechte snijkwaliteit en overmatige slakvorming, kunnen ook bij roestvrij staal voorkomen.
Afhankelijk van het materiaal en het snijsysteem worden lucht, zuurstof, stikstof en argon-waterstofmengsels gebruikt. Een veelgebruikt gas voor plasmasnijden is lucht; zuurstof wordt vaak gebruikt voor zacht staal, en stikstof of een argon-waterstofmengsel wordt gebruikt voor bepaalde toepassingen met roestvrij staal en aluminium. Voor plasmaproductie dient men uit te gaan van de gas- en parametergrafiek die door de plasmafabrikant is verstrekt.
Metaal snijden met plasmasnijden
Over het algemeen zijn er twee soorten metaalbewerkingsprocessen: Mechanisch snijden en thermisch snijden. Plasma snijden Het is een thermisch snijproces. Het zet gas om in plasma door middel van een elektrische boog, waardoor het metaal smelt en van de snede wordt verwijderd.
Plasmasnijden wordt voornamelijk gebruikt voor het snijden van staal, roestvrij staal, aluminium en andere geleidende metalen. Het kan plaatmetaal en dikkere plaatmaterialen snijden, wat van belang is voor CNC-snijden, plaatbewerking, reparatie en andere toepassingen.
In dit artikel bekijken we de werking van plasmasnijden, de verschillende typen, welke materialen ermee gesneden kunnen worden, de voor- en nadelen van plasmasnijden en de andere snijtechnieken die voor diverse toepassingen gebruikt kunnen worden.
Plasma Een gas is een geïoniseerd gas (ook wel de vierde aggregatietoestand genoemd), waarbij een deel van de elektronen uit de atomen is verwijderd. Dit resulteert in een gas met elektrisch geladen deeltjes dat elektriciteit kan geleiden en kan reageren op elektromagnetische velden.
Plasma kan ontstaan wanneer gas wordt verhit of door een elektrische vonk wordt geactiveerd. Plasma komt in de natuur voor, bijvoorbeeld in bliksem en sterren. Dit geldt ook voor sommige apparatuur, zoals plasmabranders en diverse snijsystemen.
De belangrijkste eigenschap van plasmasnijden is dat het een elektrische stroom kan geleiden en een zeer hoog energieniveau kan bereiken. Dit geactiveerde gas wordt in het snijsysteem gebruikt om warmte naar het werkstuk over te brengen.
Plasmasnijden van metaalplaat
Plasmasnijden is een methode om elektrisch geleidend metaal te snijden door middel van een elektrische boog en een hogesnelheidsgasstroom. De boog smelt het te snijden materiaal en de gasstroom blaast het gesmolten metaal weg van de snede.
Veel vroege plasmasystemen hadden relatief eenvoudige toortsontwerpen en werden vooral gewaardeerd om hun vermogen om verschillende soorten metaal sneller te snijden dan thermische snijsystemen. Later werden toortsontwerpen ontwikkeld die hogere snijsnelheden en betere controle boden. Uiteindelijk werden computergestuurde systemen ontwikkeld waarmee de beweging van de brander en de snijparameters nauwkeuriger konden worden geregeld.
Plasmasnijmachines worden in diverse industrieën gebruikt voor het snijden van platen, profielen en gefabriceerde metalen onderdelen. Het uiteindelijke snijresultaat wordt beïnvloed door de snijparameters, het materiaalsoort en de dikte, de gastoevoer, de snijbrander en de gebruikte verbruiksmaterialen.
Plasmasnijden van metaalplaten
Voordat u een plasmasnijder gebruikt, dient u het snijsysteem, de perslucht, de stroomvoorziening, de verbruiksartikelen en de persoonlijke beschermingsmiddelen te inspecteren. De volgende vereisten hebben betrekking op de mogelijkheid om het apparaat correct op te starten en een goede snede te verkrijgen.
Er zijn verschillende modellen handbediende plasmasnijders met uiteenlopende stroomsterktes en ingangsspanningen. Kleinere systemen zijn doorgaans verkrijgbaar met een vermogen van 20 tot 50 A, waarvan sommige werken op een ingangsspanning van 110-120 V en andere op 220-240 V.
Bij de keuze van een machine is het belangrijk om de maximale snijcapaciteit, de ingangsspanning, de inschakelduur en de mogelijkheden van de voeding te controleren. De opgegeven snijcapaciteit moet betrekking hebben op de dikte van het te snijden materiaal, niet alleen op de stroomsterkte.
Het plasmasysteem heeft een adequate toevoer van perslucht nodig. De lucht moet schoon en droog zijn, aangezien olie of vocht in de toorts de plasmawerking kan beïnvloeden en de levensduur van verbruiksartikelen kan verkorten. De druk en de luchtstroom van de plasmasnijder kunnen variëren, afhankelijk van het type plasmasnijder. Sommige systemen vereisen minimaal 80 psi en 3.5 SCFM, terwijl andere machines ongeveer 115 psi en 6.7 SCFM nodig hebben. Raadpleeg daarom de specificaties van de fabrikant met betrekking tot de luchtdruk en het debiet van de compressor voordat u deze aansluit.
Hoe groter de plasmasnijder, hoe meer vermogen deze nodig heeft. Kleinere, handzame apparaten kunnen worden gebruikt op een circuit van 15 tot 20 ampère, 110 tot 120 VAC, en krachtigere apparaten op een circuit van 30 tot 50 ampère, 220 tot 240 VAC. Sommige apparaten kunnen meer dan één ingangsspanning hebben. Raadpleeg bij deze modellen de elektrische specificaties van het apparaat en gebruik het juiste circuit voor de gewenste bedrijfsomstandigheden.
De onderdelen van een plasmabrander omvatten: elektroden, sproeiers, wervelringen, borgkappen en afschermingen, die allemaal vervangbaar zijn. Ze kunnen beschadigd raken door onjuist gebruik of contact met het werkstuk en door slijtage tijdens het snijden.
Zorg dat u reserveonderdelen bij de hand hebt voordat u aan het werk gaat. Versleten elektroden of nozzles kunnen de plasmaboog en/of de snijkwaliteit beïnvloeden; controleer de staat van de elektroden en nozzles regelmatig en vervang ze wanneer ze versleten zijn of zoals aanbevolen door de fabrikant van de apparatuur.
Plasmasnijden genereert een zeer hete, intense boog, hitte, vonken en gesmolten metaal. Draag geschikte oog- en gezichtsbescherming, handschoenen en kleding die de huid bedekt. Volgens de geciteerde bron, ANSI en AWS Voor plasmasnijden in het bereik van 20 tot 100A is minimaal een beschermingsniveau van 8 vereist. De juiste beschermingsfactor moet echter nog steeds worden gekozen op basis van de eisen van de veiligheidsnormen en de gebruiksaanwijzing van de apparatuur.
Plasmasnijden van dikke staalplaten
Handmatig recht snijden kan gemakkelijker zijn met behulp van een liniaal of snijgeleider om een consistent snijpad te behouden. Dit is vooral handig als de brander niet is uitgerust met een afschermkap en de gebruiker handmatig de juiste afstand tot het werkstuk moet bewaren. Een cirkelvormige snijgeleider kan handig zijn om de radius en de beweging van de snijbrander gelijkmatig te houden bij cirkelvormige sneden.
Er bestaan diverse plasmasnijprocessen. De belangrijkste verschillen zitten in het plasmasysteem, het snijgas, het toortssysteem en de mate van controle. Elke configuratie is geschikt voor verschillende materialen, diktes en snijtoepassingen.
Plasmasnijden van stalen buizen
De traditionele plasmasnijmethode houdt in dat het metaal wordt gesmolten door een plasmaboog. Het gesmolten metaal wordt vervolgens door een hogesnelheidsgasstroom uit de snede geperst. Het wordt veel gebruikt voor algemene fabricage- en reparatietoepassingen. Het kan zacht staal, roestvrij staal en aluminium snijden. Het is geschikt voor eenvoudige snijtoepassingen waarbij een compromis nodig is tussen snijsnelheid, kosten van de snijapparatuur en snijkwaliteit.
Plasmasnijden met hoge resolutie produceert een nauwkeuriger gecontroleerde boog, waardoor schonere sneden mogelijk zijn. Het apparaat heeft een toorts en een set verbruiksartikelen waarmee de boog op een klein oppervlak in stand gehouden kan worden. Dit zorgt voor rechtere randen en een kleinere afschuining bij het snijden. Handig wanneer onderdelen een kleinere tolerantie moeten hebben dan na het snijden mogelijk is, en er minder geslepen hoeft te worden.
Bij plasma-injectie met water wordt water in de buurt van de snijboog geïnjecteerd. Het water reguleert de warmte in het snijgebied en kan de vorm van de plasmaboog beïnvloeden. Dit kan resulteren in een smallere snede en minder warmteverspreiding naar het omringende materiaal. Voor toepassingen waarbij meer controle over warmtevervorming vereist is, is het nuttig.
Plasmasnijden onder water is een methode om het werkstuk onder water te snijden. Het water absorbeert een deel van de warmte en het snijgeluid wordt ook verminderd. Deze methode kan voordelen bieden in productieomgevingen waar dampen en geluidsoverlast beter beheerst moeten worden. De snij-installatie moet echter wel beschikken over apparatuur die onder water kan functioneren.
Precisieplasmasnijden vereist een nauwkeurige controle van de beweging van de snijbrander en de snijparameters. De snijbrander wordt doorgaans aangestuurd door een computerprogramma met behulp van CNC-apparatuur. Dit is een goede methode voor onderdelen die uniforme afmetingen en een glad profiel vereisen. De uiteindelijke snede wordt beïnvloed door de hoogte van de snijbrander, de gasstroom, de snijsnelheid en de conditie van het verbruiksmateriaal.
Bij persluchtsystemen wordt de plasmaboog opgewekt met perslucht. Ze zijn relatief eenvoudig te installeren en vereisen geen speciale plasmabron voor eenvoudig snijden. Ze worden veel gebruikt voor reparatie, fabricage, onderhoud en algemeen metaalsnijden. Schone en droge perslucht is essentieel, omdat vocht en vervuiling de verbruiksartikelen van de snijbrander en de snijkwaliteit beïnvloeden.
Plasmasystemen met twee gassen worden gebruikt voor het snijden. De gassen kunnen verschillende functies hebben, zoals het creëren van plasma en het afschermen van de omgeving van de snijzone. Het type gas heeft invloed op de kwaliteit van de snede, de levensduur van de verbruiksartikelen en de snijprestaties. Daarom moet de gasmix compatibel zijn met het materiaal en de gewenste snede.
Gemechaniseerd plasmasnijden is een snijmethode waarbij de snijbrander door een machine, meestal een CNC-tafel, over het werkstuk wordt bewogen. De operator programmeert het snijproces, stelt de benodigde parameters in en houdt toezicht op het proces. Deze configuratie is handig als hetzelfde onderdeel in grote hoeveelheden moet worden geproduceerd. Het helpt ook bij het maken van gaten, sleuven, profielen en andere complexe vormen met herhaalde bewegingen van de brander.
Plasmasnijsystemen maken ook gebruik van verschillende methoden voor het starten van de boog en het positioneren van de snijbrander. Deze functies maken geen deel uit van de primaire snijprocedures.
Bij hoogfrequente ontsteking wordt een hoogspanningssignaal gebruikt om de plasmaboog in de toorts te starten. De boog wordt vervolgens overgebracht naar het werkstuk, waar het snijproces begint. Deze methode maakt het mogelijk om de boog te starten zonder dat de toorts eerst het metaal aanraakt. Omdat hoogfrequente systemen storingen kunnen veroorzaken in nabijgelegen elektronische apparatuur, is een correcte installatie zeer belangrijk.
Een pilootboog is een boog die wordt gevormd voordat de hoofdsnijboog in contact komt met het werkstuk. De snijbrander kan beginnen met snijden zonder direct contact te hoeven maken met het metaal. Pilotboogsystemen kunnen worden gebruikt voor CNC-machines en taken die veel start- en stopcycli vereisen. Ze kunnen ook worden aangepast voor gebruik op geverfde, gecoate of opgeruwde oppervlakken.
Als de lastoorts per ongeluk tegen het te lassen onderdeel stoot, zal de veerbelaste toortskop een mechanische beweging maken. De volledige kracht kan door het veermechanisme worden opgevangen in plaats van volledig te worden weggenomen. Dit beschermt de brander en de houder tegen onbedoeld contact. Het is met name handig bij gebruik in mechanische apparatuur waar plaatoppervlakken mogelijk niet volledig vlak zijn.
Wat is plasma? Probeer Prolean nu!
Voor- en nadelen van plasmasnijden
Plasmasnijden is een handige techniek voor het snijden van geleidend metaal, zonder tijd te verspillen aan een duurder snijproces. Het wordt met name gebruikt voor zacht staal, roestvrij staal en aluminium. De flexibiliteit wat betreft warmtegebruik, randafwerking en zeer dikke materialen is echter beperkt.
De keuze hangt af van de toepassing. Plasmasnijden is een goede keuze voor het zeer snel snijden van geleidend metaal met een gemiddelde dikte. Een ander snijproces is wellicht geschikter als een onderdeel zeer fijne details, nauwkeurige maatvoering of geen blootstelling aan hitte vereist.
Plasmasnijden is geschikt voor metalen die een elektrische stroom kunnen geleiden. In metaalbewerkingsbedrijven, zacht staal, roestvrij staal en aluminium dat met plasmasnijden bewerkt kan worden Dit zijn de belangrijkste materialen die u zult zien. Andere metalen, zoals koper, messing, gietijzer en titanium, kunnen ook worden gesneden, maar daarbij is meer aandacht nodig voor vermogen, gas en snijsnelheid.
Wat het snijden betreft, staal en plasmasnijden van roestvrij staal Dit zijn de gemakkelijkst te snijden materialen. Het proces werkt goed op zacht staal en koolstofstaal en kan worden gebruikt om platen van uiteenlopende diktes te snijden.
Plasmasnijden kan ook worden gebruikt om roestvrij staal te snijden. Het enige verschil zit hem in het gas en de parameterinstellingen. Het is essentieel om de snijgrafiek van de fabrikant te raadplegen om te voorkomen dat er te veel afschuining of slakvorming optreedt als de hoogte van de snijbrander of de snijsnelheid niet correct is.
Plasmasnijden van aluminium omvat onder andere platen, beugels, frames en gefabriceerde onderdelen. Aluminium heeft een goede warmtegeleiding en de snijparameters moeten worden afgestemd op de dikte van de plaat. Plasma kan een goede optie zijn als laser niet geschikt is voor de gewenste dikte, bijvoorbeeld bij dikker aluminium. Gebruik het voorgeschreven gas en de juiste stroomsterkte voor de plaat en zorg ervoor dat de plaat schoon blijft.
Het is lastig om koper met een plasmasnijder te snijden, omdat het een goede warmte- en elektrische geleidbaarheid heeft. De warmte kan daardoor relatief snel uit de snijzone worden afgevoerd. Als de machine de benodigde dikte kan produceren, is plasmasnijden nog steeds mogelijk. Er bestaat ook een alternatief snijproces dat mogelijk betere controle biedt voor dunne koperen onderdelen met kleine details.
Plasmasnijden is mogelijk voor messing, hoewel dit sterk afhangt van de legering en de dikte. Na het snijden kan enige nabewerking nodig zijn. Plasma kan worden gebruikt voor eenvoudige profielen en dikkere secties. Voor kleine versieringen of fijne details is het beter om een laser of een ander precisieproces te gebruiken.
Plasmasnijden is een nuttig hulpmiddel voor reparatie-, modificatie- en demontagewerkzaamheden aan gietijzer. Het oppervlak kan echter vervuild zijn met aanslag, roest of ander materiaal dat de lasboog kan beïnvloeden. Reinig het snijgebied en gebruik de juiste stroomsterkte voor het te snijden oppervlak. Houd ook rekening met de gietsituatie voordat u het proces kiest.
Titanium is een materiaal dat met plasmasnijden bewerkt kan worden, maar hiervoor zijn een geschikte machine-instelling en gecontroleerde snijomstandigheden nodig. Het materiaal is gevoelig voor reacties met de omgeving bij hoge temperaturen. Daarom is de keuze van het gas- en brandertype cruciaal. Voor dikkere titaniumonderdelen kan plasma worden gebruikt, terwijl voor zeer nauwkeurige onderdelen mogelijk een ander snijproces nodig is.
Voor- en nadelen van plasmasnijden Plasmasnijden van metaal: criteria voor gasselectie
Het gas heeft een directe invloed op de snede. Het beïnvloedt de boog, de randconditie, de snijsnelheid en de levensduur van de verbruiksmaterialen. De juiste keuze hangt ook af van het plasmasysteem en de materiaaldikte.
Materiaal
Gewone gas
Praktisch gebruik
Zacht staal
Lucht of zuurstof
Perslucht is een prima middel voor algemene fabricage. Zuurstof kan zorgen voor sneller snijden en een scherpere snede bij geschikt staal.
RVS
Lucht of stikstof
Stikstof wordt vaak gebruikt wanneer betere randcondities en een langere levensduur van de verbruiksmaterialen vereist zijn.
Aluminium
Lucht of stikstof
Beide kunnen worden gebruikt voor algemeen snijwerk, mits de machine dit ondersteunt.
Roestvrij staal, dikke plaat
Argon/waterstof
Te gebruiken op geschikte plasmasnijmachines bij het snijden van dikkere materialen.
Aluminium, dikke plaat
Argon/waterstof
Kan met de juiste apparatuur goede resultaten opleveren bij dikker aluminium.
Plasma- en lasersnijden kunnen worden gebruikt voor profielsnijden, maar ze zijn niet per se de meest praktische optie. Als de stalen plaat dik is, het geharde onderdeel of het onderdeel hard is en de snijhitte niet kan weerstaan, kan een ander proces nodig zijn. De materiaalkeuze, de geometrie van het onderdeel, de dikte en de gewenste afwerking na het snijden zijn doorgaans factoren die een rol spelen bij de keuze voor een alternatief.
Water snijden
Wanneer plasma- of laserwarmte het onderdeel zou beschadigen, kan een ontwerp met een waterstraal worden overwogen. Dit proces maakt gebruik van een hogedrukwaterstraal, die, indien nodig, wordt aangevuld met schuurmiddelen voor metalen en andere harde materialen. Het kan materialen snijden zoals dik staal, aluminium, roestvrij staal, steen, composieten en enkele andere materialen. Er ontstaat geen warmte-beïnvloede zone tijdens het snijden, omdat er geen snijboog is.
Er is alleen één probleem: de productie duurt lang. Voor veel eenvoudige stalen onderdelen kan een waterstraalsnijmachine veel langer duren dan een plasmasnijmachine. Andere operationele kosten zijn onder andere het verbruik van schuurmiddel.
Staven, buizen, stangen of constructieprofielen zijn vaak het gemakkelijkst te bewerken met een slijpschijf. Het materiaal wordt langs de snijlijn verwijderd door de roterende slijpschijf. Als het werk een vrijwel rechte snede betreft en het onderdeel geen ingewikkeld profiel vereist, heeft deze methode voordelen. Deze methode kan in een werkplaats worden toegepast om materiaal in te korten vóór de bewerking of fabricage. Het kan nodig zijn om de snijkant te ontbramen of te slijpen. Dit verhit het snijvlak, wat niet geschikt is voor alle warmtegevoelige onderdelen.
EDM-bewerking:
EDM wordt gebruikt voor harde materialen en onderdelen met complexe geometrieën. Het proces maakt gebruik van elektrische ontladingen om geleidend materiaal te verwijderen, in plaats van een fysieke snijkant. Draadvonkerosie (Wire EDM) is geschikt voor smalle sleuven en complexe vormen in harde materialen en voor nauwkeurige profielen. Het wordt veel gebruikt in de gereedschaps- en matrijzenbouw, waar een normale frees een taak moet uitvoeren waarvoor deze niet is ontworpen. EDM wordt doorgaans niet gebruikt voor het snel bewerken van grote platen. De kracht ervan ligt in de mogelijkheid om de materiaalafvoer nauwkeurig te controleren bij harde of complexe onderdelen.
Autogeen snijden is nog steeds geschikt voor dikke koolstofstalen platen. Het is een proces waarbij het staal wordt verhit met een brandstofgas en zuurstof en vervolgens wordt gesneden. Het kan praktischer zijn dan een plasmasysteem voor zeer dik staal, wanneer het plasmasysteem niet de vereiste snijcapaciteit biedt. Ook geschikt voor constructiestaal, schrootverwerking en snijden op locatie, waar draagbaarheid vereist is.
Het proces is vooral toepasbaar op materialen die de gewenste oxidatiereactie kunnen leveren, zoals ijzerhoudende materialen. Bovendien zijn de snijkanten minder nauwkeurig dan die gemaakt met een laser, waardoor mogelijk extra nabewerking nodig is als de vereiste afmetingen cruciaal zijn.
In tegenstelling tot plasma- en lasersnijden, wordt bij CNC-frezen materiaal verwijderd met een snijgereedschap en niet door smelten. Dit is een voordeel wanneer er meer dan alleen een profiel gefreesd moet worden. In een gefreesd onderdeel kunnen allemaal uitsparingen, sleuven, treden, gaten en bewerkte oppervlakken voorkomen. Daarom is het een betere optie als de snijkant zelf een afgewerkte, machinaal bewerkte rand is. Voor grote platen of eenvoudige profielen kan frezen echter een tijdrovend en gereedschapsintensief proces zijn. In dat geval kan plasma of laser worden gebruikt om het grootste deel van het materiaal te verwijderen, waarna alleen nog frezen nodig is om nauwkeurigere afmetingen te verkrijgen.
Prolean TECH helpt u bij het kiezen van de juiste snijmethode: neem contact met ons op.
At Proleaanse technologie Wij begrijpen dat het snijproces moet aansluiten op het onderdeel, het materiaal, de dikte en de gewenste afwerking. Plasmasnijservice Voor het ene onderdeel is een bepaalde bewerkingstechniek wellicht de juiste, terwijl laserbewerking, waterstraalsnijden, CNC-bewerking of een ander proces geschikter kan zijn voor een ander onderdeel.
Als u ons uw tekening en materiaalspecificaties aanlevert, kunnen we de geometrie van het onderdeel en de productie-eisen bekijken voordat we een beslissing nemen over de snijmethode. Dit voorkomt dat we een proces gebruiken dat een onnodige nabewerking met zich meebrengt of dat niet de gewenste afmetingen oplevert.
U kunt ook met onze engineers overleggen over materiaalkwaliteit, plaatdikte, toleranties, randafwerking en aantallen onderdelen. Als u niet zeker weet welk snijproces het meest geschikt is voor uw onderdeel, kan Prolean TECH u helpen de beschikbare opties te vergelijken voordat de productie van start gaat.
De maximale dikte is afhankelijk van de stroomsterkte van de machine, de snijbrander, de verbruiksmaterialen, het materiaal en het type snede dat wordt uitgevoerd. De snijcapaciteit van een machine kan groter zijn dan de capaciteit voor een schone, productieve snede. Gebruik bij technische toepassingen de maximale dikte zoals aangegeven door de fabrikant, en niet de dikste snede die de machine kan maken.
Slakvorming is doorgaans gerelateerd aan de snijsnelheid, de hoogte van de snijbrander, de stroomsterkte, de gascondities en/of versleten verbruiksartikelen. Hoe lager de snijsnelheid, hoe meer slakvorming er aan de onderrand zal optreden en omgekeerd. Raadpleeg altijd de snijgrafiek van de machine en voer slechts één snijaanpassing tegelijk door.
Ja, plasmasnijden kan gebruikt worden voor het snijden van roestvrij staal en aluminium, beide elektrische geleiders. Maar afhankelijk van het materiaal en de dikte moeten de instellingen en het gas worden aangepast. Dezelfde problemen die bij zacht staal gepaard gaan met een slechte snijkwaliteit en overmatige slakvorming, kunnen ook bij roestvrij staal voorkomen.
Afhankelijk van het materiaal en het snijsysteem worden lucht, zuurstof, stikstof en argon-waterstofmengsels gebruikt. Een veelgebruikt gas voor plasmasnijden is lucht; zuurstof wordt vaak gebruikt voor zacht staal, en stikstof of een argon-waterstofmengsel wordt gebruikt voor bepaalde toepassingen met roestvrij staal en aluminium. Voor plasmaproductie dient men uit te gaan van de gas- en parametergrafiek die door de plasmafabrikant is verstrekt.
Prolean TECH helpt u bij het kiezen van de juiste snijmethode: neem contact met ons op. 0 reacties
Uw e-mailadres wordt niet gepubliceerd. Verplichte velden zijn gemarkeerd *
Opmerking *
Naam *
E-mail *
Website
Je mag mijn gegevens bewaren voor de volgende keer.
Reactie verzenden
Juni 25, 2026
Aluminiumstansen wordt gebruikt voor het maken van lichtgewicht beugels, afdekkingen en behuizingen voor elektronica.
Juni 25, 2026
Metaalstempelen en -vormen worden gebruikt voor het maken van beugels, panelen, klemmen en andere metalen onderdelen.
Juni 23, 2026
Bij de fabricage van koperen plaatmetaal worden stroomrails, panelen, behuizingen en elektrische componenten geproduceerd.
Aluminiumstempelen: complete gids voor processen, matrijzen en onderdelen
Juni 25, 2026
Aluminiumstansen wordt gebruikt voor het maken van lichtgewicht beugels, afdekkingen en behuizingen voor elektronica.
Aluminiumstempelen: complete gids voor processen, matrijzen en onderdelen 
Een vergelijkende gids over metaalstempelen en -vormen
Juni 25, 2026
Metaalstempelen en -vormen worden gebruikt voor het maken van beugels, panelen, klemmen en andere metalen onderdelen.
Een vergelijkende gids over metaalstempelen en -vormen 
Wat is koperplaatbewerking? Een gedetailleerde handleiding.
Juni 23, 2026
Bij de fabricage van koperen plaatmetaal worden stroomrails, panelen, behuizingen en elektrische componenten geproduceerd.
Wat is koperplaatbewerking? Een gedetailleerde handleiding. Laat uw onderdelen vandaag nog maken
Alle uploads zijn veilig en vertrouwelijk.
NEXT STEP
Ready for an engineer to review your drawing?
Send the CAD file, quantity, material and critical requirements.