
Padrões de usinagem e controle de qualidade
Cada pedido da Prolean é usinado e inspecionado de acordo com um padrão documentado. Esta página descreve as tolerâncias que aplicamos por padrão, os limites mais rigorosos que podemos atingir em uma característica específica, o que é verificado em cada lote e quais relatórios acompanham as peças.
Quatro normas publicadas abrangem praticamente todos os pedidos.
Se o seu desenho indicar algo diferente, nós o seguiremos. Nos casos em que não houver nenhuma indicação, aplicaremos os valores padrão.
ISO 9001:2015 — sistema de gestão da qualidade
Certificado pela SGS United Kingdom Ltd e auditado de forma independente, o processo por trás de suas peças é documentado e verificável externamente — e não apenas alegado.
Veja o certificado e como verificá-lo.ISO 2768 — tolerâncias gerais
As letras de turma carregam dois significados diferentes. f e m são as classes lineares e angulares de ISO-2768 1: 1989 — F é bom, M é médio. H e K são as classes geométricas de ISO-2768 2: 1989, que foi retirada em fevereiro de 2021 e substituída por novos desenhos por ISO 22081:2021.
fH para metais e mK para plásticos é Padrão acordado pela própria ProleanNão é algo que a ISO corrija por meio de material. Os desenhos ainda marcados como mK permanecem vinculativos e os interpretamos da mesma forma — mas não apresentamos a parte retirada como uma regra geral atual, nem remapeamos silenciosamente H e K para a ISO 22081. Se o seu desenho nomeia sua própria classe, o desenho prevalece.
Como funcionam as classes da ISO 2768 ISO 22081:2021 em iso.orgISO 965-1 — tolerância de rosca métrica
Classe de tolerância de rosca para roscas métricas. Caso seu desenho não especifique uma, aplicamos a classe padrão. classe médiaE indicamos qual classe foi utilizada no registro de inspeção.
Rosca e recartilhado padrãoISO 2859-1 — amostragem de aceitação
ISO 2859-1:1999, Inspeção Geral Nível II, amostragem simples, inspeção normal, aplicada a lotes de produção. A severidade é classificada como crítica, maior ou menor, com base em um livro de defeitos documentado, e a letra de código do plano, o tamanho da amostra e o número de aceitação são registrados no documento de inspeção.
Níveis AQL e classes de defeitosNosso limite mínimo alcançável — para uma funcionalidade específica, após revisão de engenharia. Um limite máximo de capacidade, não um valor padrão para o seu projeto.
O limite alcançável não é um número único para cada característica — ele depende do material, do tamanho e da geometria da característica, do processo de usinagem e do estado do acabamento superficial. Envie o desenho com os requisitos especificados e nossos engenheiros confirmarão a viabilidade antes de elaborar o orçamento: a tolerância que garantimos é a que consta no seu orçamento. Veja a lista completa de capacidades de usinagem CNC..
A falta de identificação das linhas de rosca é o elemento mais comum em desenhos.
Se o seu veículo tiver uma configuração específica, nós a seguiremos. Caso contrário, aplicaremos as configurações padrão abaixo — e informaremos qual configuração padrão foi utilizada no relatório de inspeção.
Para threads métricas, usamos como padrão Classe média ISO 965-1Para UNC e UNF sem especificação, aplicamos a norma ASME B1.1-2003. 2A externo e 2B Tópicos internos. Não aceitamos tópicos relacionados à ACME e à Thor-labs.
| Tamanho da rosca | Interno | Externo |
|---|---|---|
| Rosca até M1.4 | 5H | 6h |
| Roscas M1.6 e maiores | 6H | 6g |
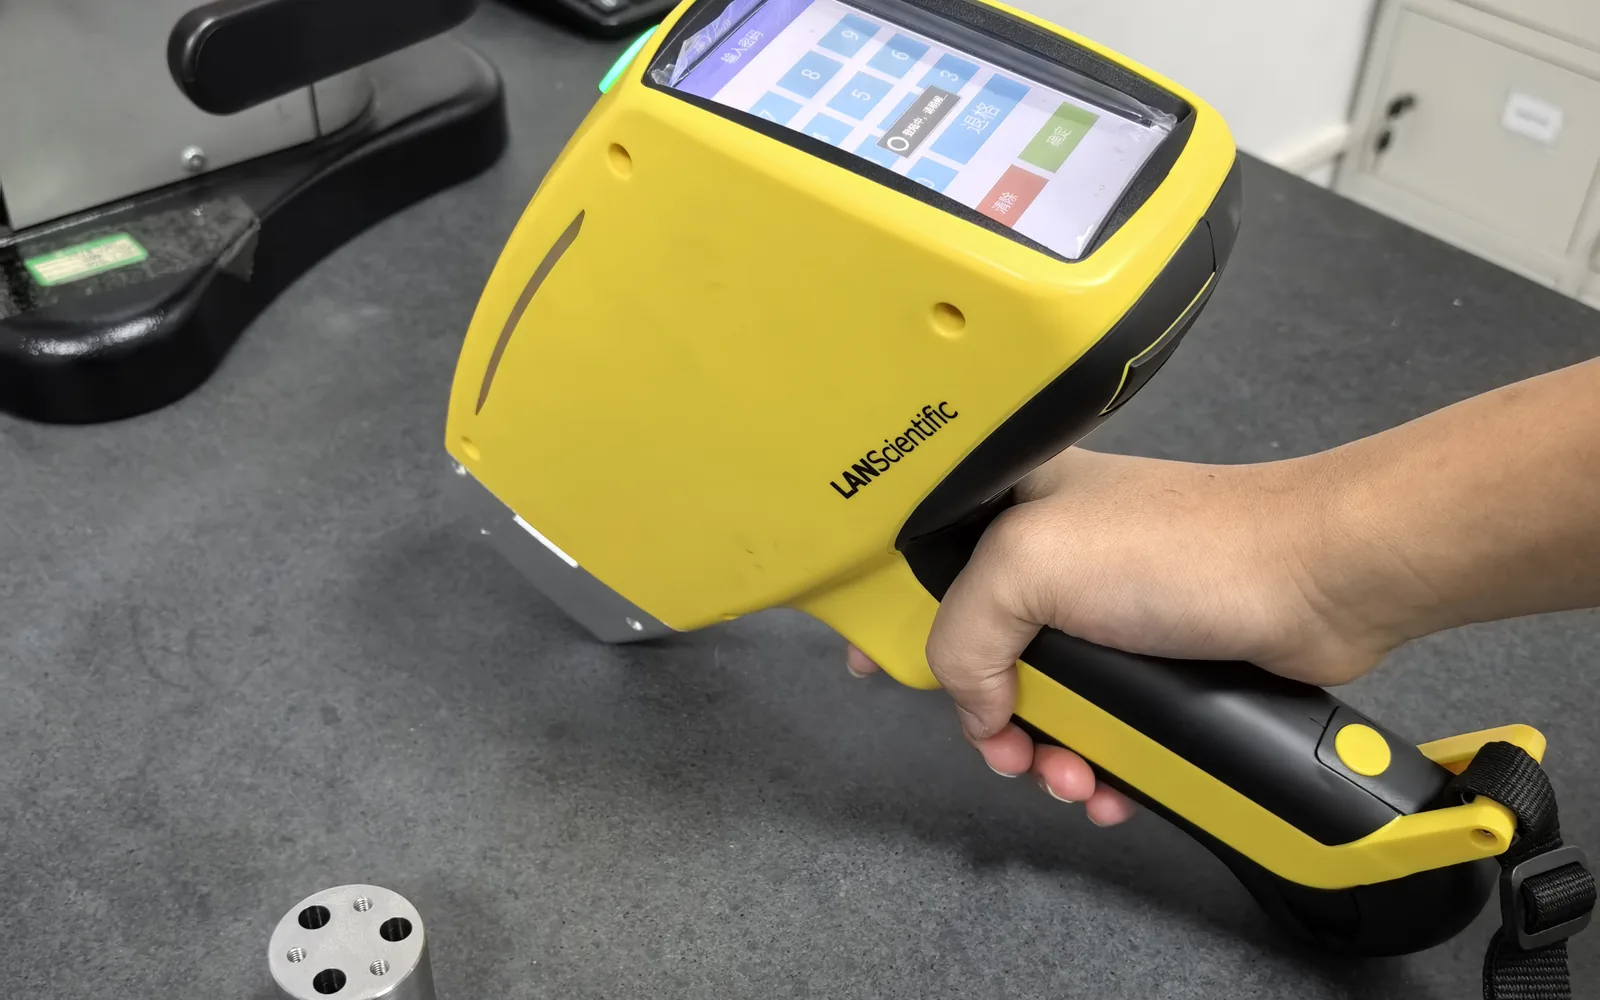
O acabamento é garantido por inspeção em condições específicas, não por suposição.
A mesma configuração de visualização é usada em todos os lotes — é isso que garante que o lote 1 e o lote 10 tenham a mesma aparência quando chegam à sua linha de produção.
Cosméticos — uma superfície uniforme, sem defeitos visíveis na face principal. Não cosmético — Pequenas imperfeições visuais são permitidas, pois a aparência não é funcional. Informe-nos qual delas sua peça precisa. Veja todas as opções de acabamento de superfície.
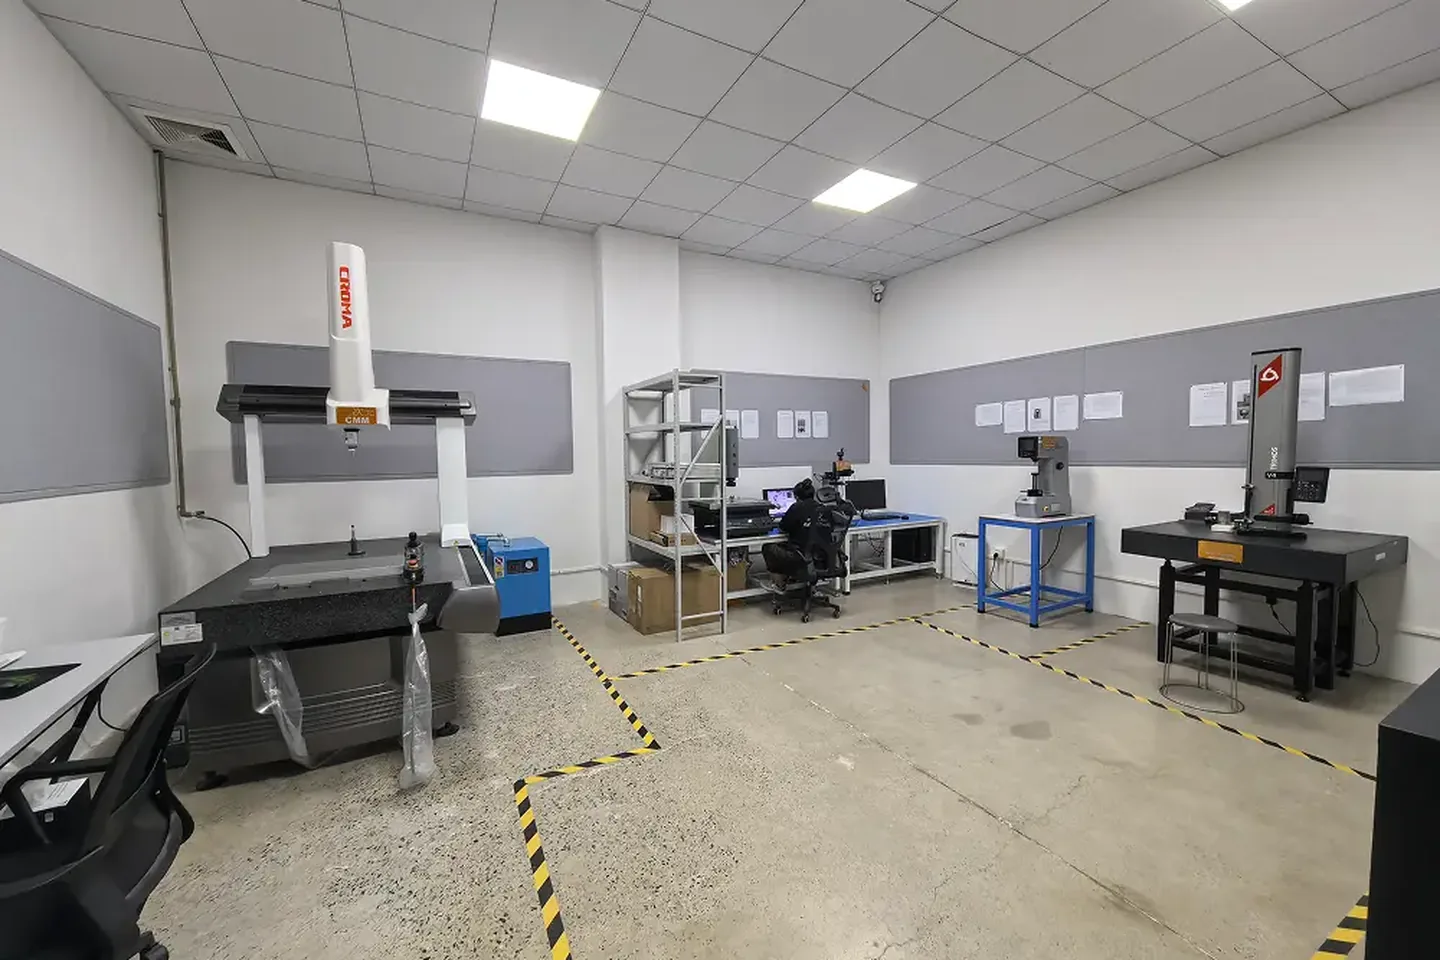
Todas as verificações dimensionais são realizadas em nossa própria sala de controle de qualidade.
A inspeção dimensional é realizada em nossa própria sala de controle de qualidade, no mesmo andar das máquinas que cortam suas peças. Quando uma especificação exige testes externos — como a química dos materiais, por exemplo — utilizamos um laboratório terceirizado credenciado e indicamos isso no relatório.
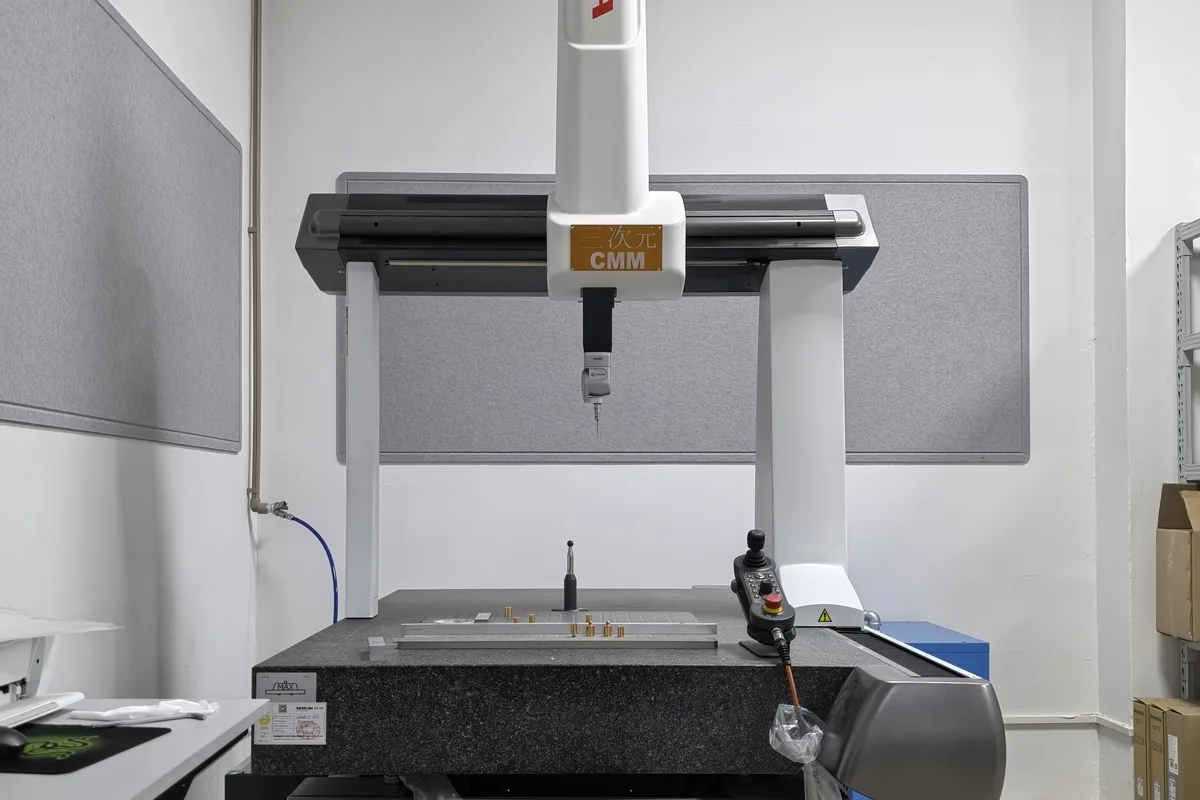
Máquina de medição por coordenadas
Medição 3D programada de dimensões críticas, posição e perfil. Os relatórios são gerados pelo programa de medição, em vez de serem digitados manualmente, garantindo que os valores no relatório dimensional sejam consistentes em todas as execuções.