
加工規格と品質管理
Proleanのすべての製品は、文書化された基準に基づいて加工および検査されます。このページでは、当社がデフォルトで適用する公差、特定の機能に対して達成可能なより厳しい許容範囲、各バッチでチェックされる項目、および部品に同梱されるレポートについて説明します。
4つの公表された規格がほぼすべての注文を網羅している。
図面に異なる指示がある場合は、図面に従います。指示がない場合は、以下のデフォルト設定が適用されます。
ISO 9001:2015 — 品質マネジメントシステム
SGS英国法人による認証を受け、独立した監査を受けているため、部品の製造工程は文書化され、外部による検証が可能であり、単なる主張にとどまりません。
証明書とその検証方法をご覧ください。ISO 2768 ― 一般公差
クラスレターには2つの異なる意味が込められている。 f (NAIST) と m 線形クラスと角度クラスは ISO 2768-1:1989 — fは良好、mは中程度。 H (NAIST) と K 幾何学的クラスは ISO 2768-2:1989これは2021年2月に撤回され、新しい図面に置き換えられました。 ISO 22081:2021.
金属のfHとプラスチックのmKは プロリーン自身が合意した債務不履行これはISOが材料ごとに修正するものではありません。mKとマークされた図面は引き続き有効であり、同じように解釈されますが、撤回された部分を現在の一般的な規則として提示したり、HとKをISO 22081に暗黙のうちに再マッピングしたりすることはありません。図面に独自のクラスが指定されている場合は、その図面が優先されます。
ISO 2768クラスの仕組み ISO 22081:2021(iso.org)ISO 965-1 — メートルねじの公差
メートルねじのねじ公差クラス。図面に指定がない場合は、 中流階級そして、検査記録にはどのクラスが使用されたかを明記します。
スレッドとローレット加工のデフォルト設定ISO 2859-1 — 受入サンプリング
ISO 2859-1:1999、一般検査レベルII、単一サンプリング、通常検査、生産バッチに適用。重大度は、文書化された欠陥帳簿に基づいて、重大、主要、または軽微に分類され、検査記録には計画のコード文字、サンプルサイズ、および合格番号が記載されます。
AQLレベルと欠陥クラスエンジニアリングレビュー後の、特定の機能における当社が達成可能な最も厳しい限界値です。これは能力の上限値であり、図面のデフォルト値ではありません。
達成可能な限界値は、すべての形状に対して一律の数値ではなく、材料、形状のサイズと形状、加工プロセス、表面仕上げの状態によって異なります。ご要望を明記した図面をお送りいただければ、当社のエンジニアが実現可能性を確認してからお見積もりいたします。お見積もりに記載された公差が、当社がお約束する公差となります。 CNC加工能力の全リストをご覧ください.
ねじ山の指示は、図面で最もよく欠落しているものです。
お客様のシステムにシステム設定がある場合は、それに従います。設定がない場合は、以下のデフォルト設定を適用し、どのデフォルト設定を使用したかを検査報告書に記載します。
メトリックスレッドの場合、デフォルトでは ISO 965-1 中級クラスUNCおよびUNFでコールアウトがない場合は、ASME B1.1-2003を適用します。 2A 外部および 2B 社内向け。ACMEおよびThor-labsのスレッドは受け付けておりません。
| 番手 | インナー | 外部 |
|---|---|---|
| 最大M1.4までのネジに対応 | 5H | 6h |
| ネジ径M1.6以上 | 6H | 6g |
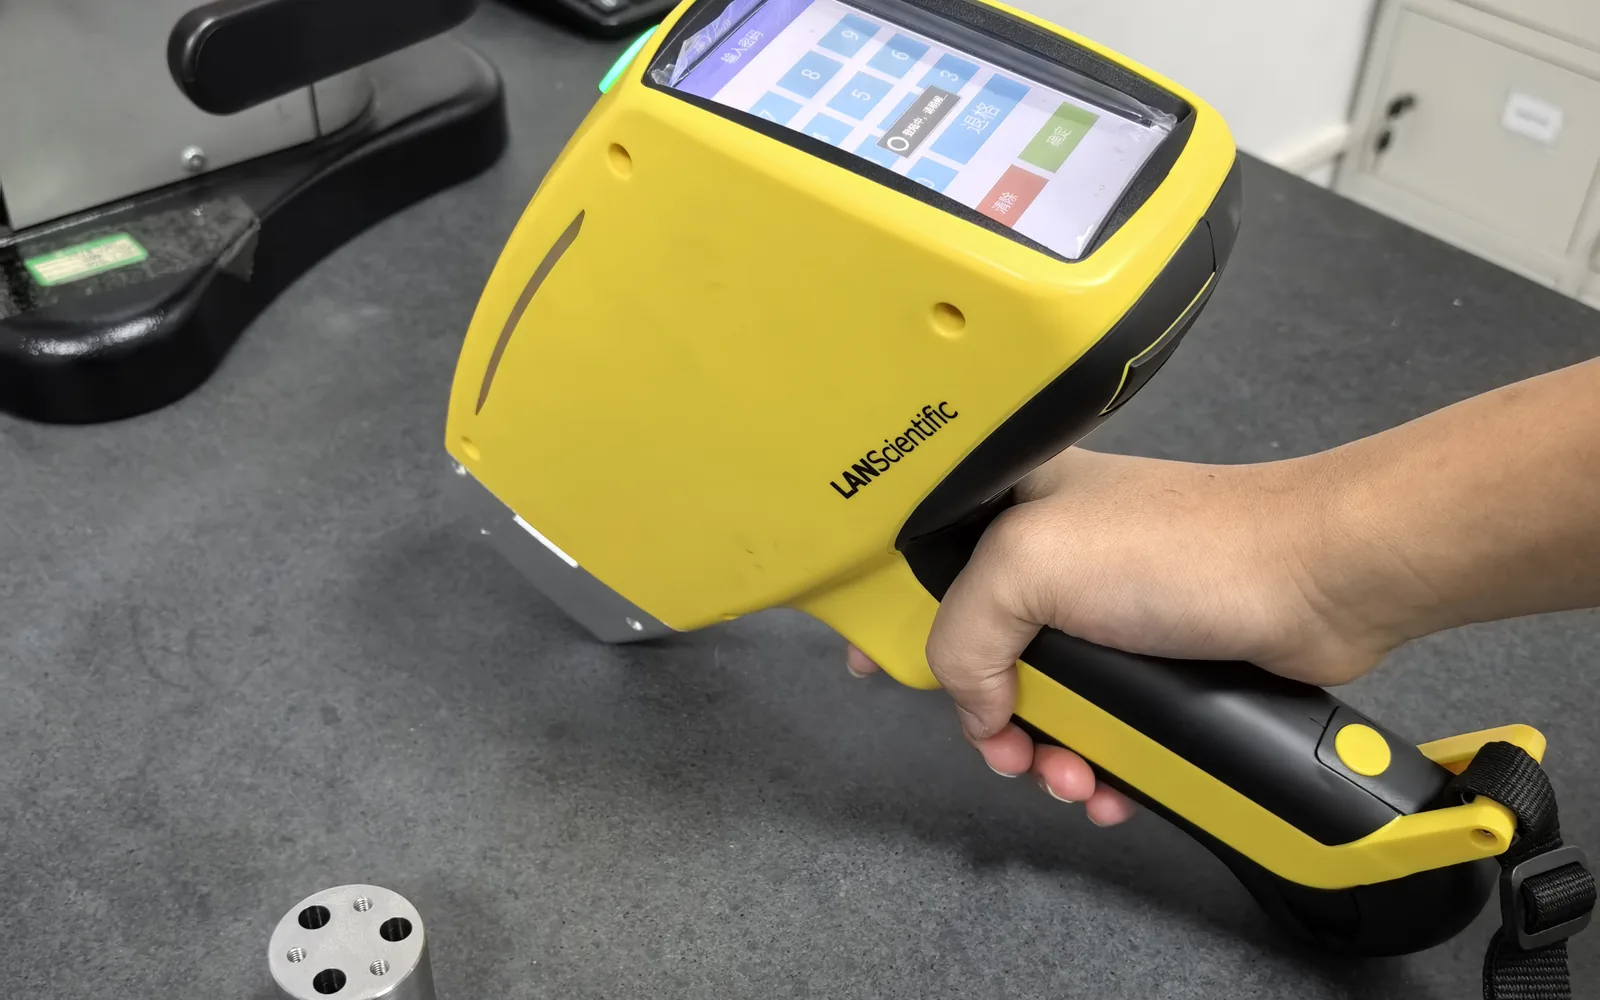
仕上がりは、仮定ではなく、定められた条件下での検査によって保証されます。
すべてのバッチで同じ表示設定が使用されるため、バッチ1とバッチ10が生産ラインに到達した際に同じように見えるのです。
化粧品 ― 主面に目に見える欠陥のない、均一な表面。 非化粧品 外観上の軽微な傷は、機能に影響しないため許容されます。お客様の部品に必要なものをお知らせください。 すべての表面仕上げオプションを見る.
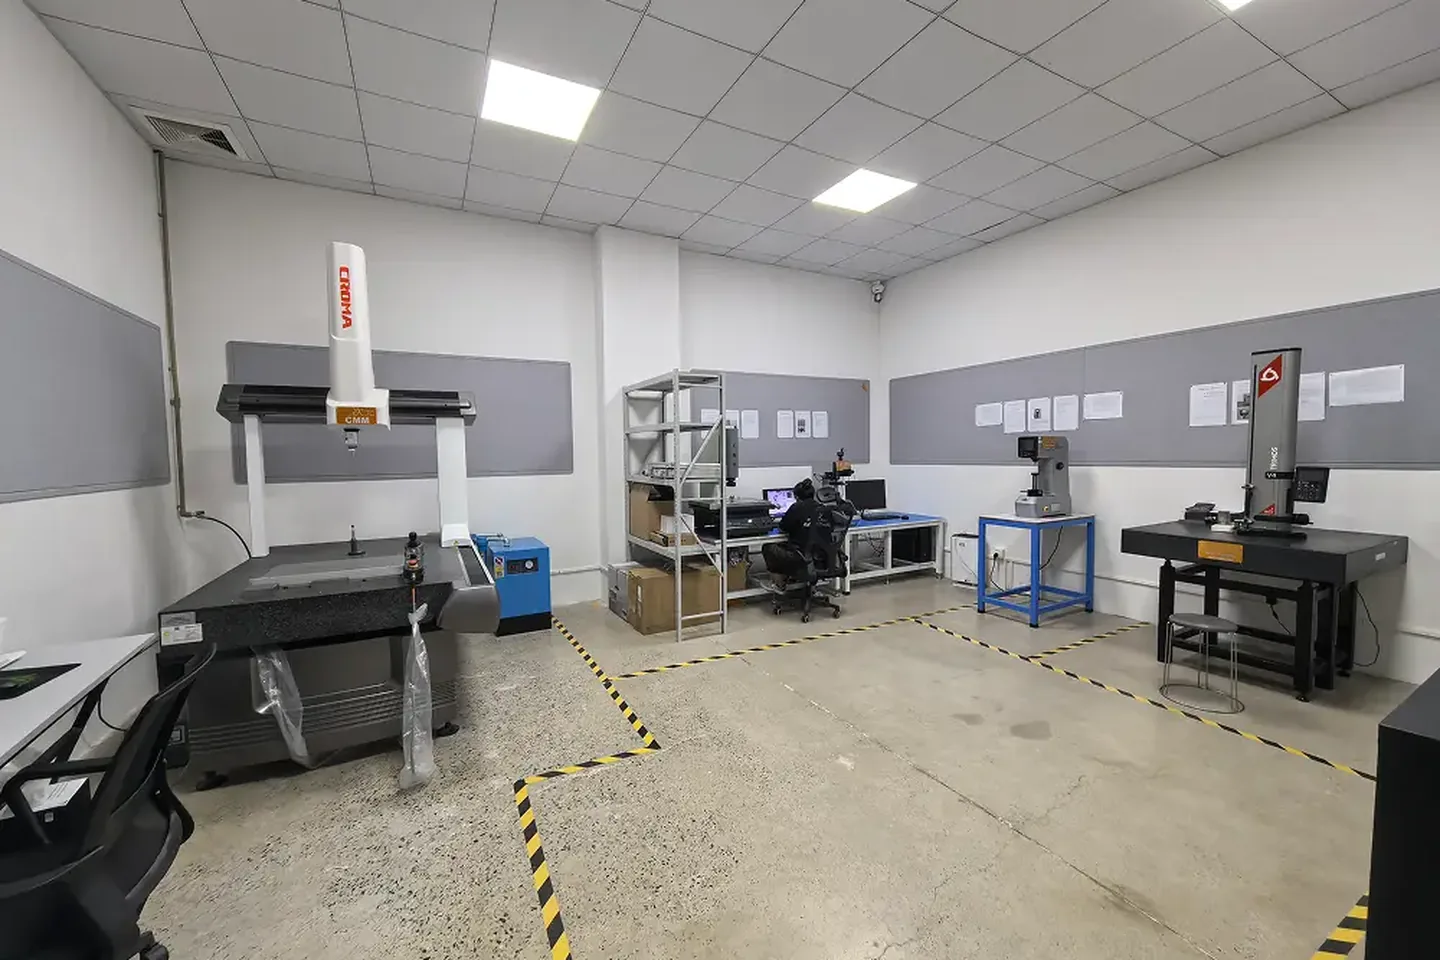
寸法チェックはすべて自社の品質管理室で行われます。
寸法検査は、お客様の部品を切削する機械と同じフロアにある自社品質管理室で行います。仕様書で外部試験(例えば材料化学分析など)が求められている場合は、認定を受けた第三者機関の試験室を利用し、その旨を報告書に明記します。
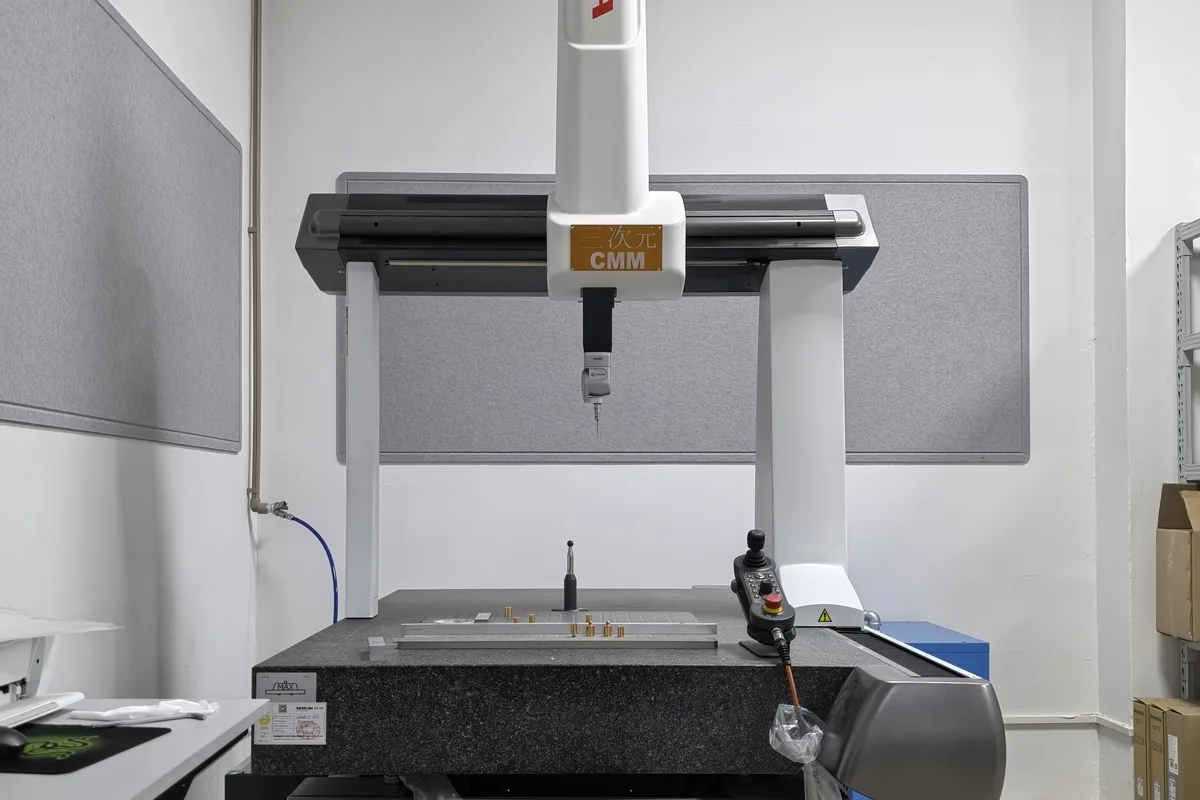
三次元測定機
重要な寸法、位置、形状をプログラムによって3D測定します。測定レポートは手入力ではなく測定プログラムから生成されるため、寸法レポートの数値は測定ごとに再現可能です。