
Bewerkingsnormen en kwaliteitscontrole
Elke Prolean-order wordt bewerkt en geïnspecteerd volgens een gedocumenteerde standaard. Op deze pagina vindt u een overzicht van de standaardtoleranties die we hanteren, de strengere limieten die we voor een specifiek onderdeel kunnen bereiken, wat er bij elke batch wordt gecontroleerd en welke rapporten met de onderdelen worden meegeleverd.
Vier gepubliceerde standaarden dekken vrijwel elke orde.
Als uw tekening iets anders aangeeft, volgen we uw tekening. Waar geen aanwijzingen zijn, passen we de volgende standaardinstellingen toe.
ISO 9001:2015 — kwaliteitsmanagementsysteem
Gecertificeerd door SGS United Kingdom Ltd en onafhankelijk gecontroleerd, zodat het proces achter uw onderdelen gedocumenteerd en extern controleerbaar is – en niet slechts een bewering.
Bekijk het certificaat en hoe u het kunt verifiëren.ISO 2768 — algemene toleranties
De klasletters vertegenwoordigen twee verschillende dingen. f en m zijn de lineaire en hoekklassen van ISO 2768-1: 1989 — f is prima, m is gemiddeld. H en K zijn de geometrische klassen van ISO 2768-2: 1989, die in februari 2021 werd ingetrokken en vervangen door nieuwe tekeningen door ISO 22081:2021.
fH voor metalen en mK voor kunststoffen is De door Prolean zelf overeengekomen standaardwaardeDit is niet iets wat ISO per materiaal vastlegt. Tekeningen die nog steeds met mK zijn gemarkeerd, blijven bindend en we lezen ze op dezelfde manier – maar we presenteren het ingetrokken onderdeel niet als een huidige algemene regel, en we herdefiniëren H en K niet stilletjes naar ISO 22081. Als uw tekening zijn eigen klasse benoemt, heeft de tekening voorrang.
Hoe de ISO 2768-klassen werken ISO 22081:2021 op iso.orgISO 965-1 — tolerantie voor metrische schroefdraad
Tolerantieklasse voor schroefdraad met metrische afmetingen. Indien uw tekening geen tolerantieklasse aangeeft, passen wij de standaardtolerantieklasse toe. middenklasseEn we vermelden welke klasse is gebruikt op het inspectierapport.
Standaardinstellingen voor schroefdraad en kartelingISO 2859-1 — acceptatiemonsters
ISO 2859-1:1999, Algemene inspectie niveau II, steekproefsgewijze inspectie, normale inspectie, toegepast op productiebatches. De ernst wordt geclassificeerd als kritiek, ernstig of gering aan de hand van een gedocumenteerd defectenboek, en de codeletter van het plan, de steekproefgrootte en het acceptatienummer worden vermeld op het inspectierapport.
AQL-niveaus en defectklassenOnze strakst haalbare limiet — voor een specifieke functie, na technische beoordeling. Een maximumcapaciteit, geen standaardwaarde voor uw tekening.
De haalbare limiet is niet voor elk onderdeel hetzelfde getal; deze hangt af van het materiaal, de afmetingen en geometrie van het onderdeel, het bewerkingsproces en de gewenste oppervlakteafwerking. Stuur ons de tekening met de gewenste specificaties en onze engineers bevestigen de haalbaarheid voordat ze een offerte uitbrengen: de tolerantie die wij garanderen, is de tolerantie die in uw offerte wordt vermeld. Bekijk de volledige lijst met CNC-bewerkingsmogelijkheden..
Draadaanduidingen ontbreken het vaakst in een tekening.
Als uw inspectierapport een standaardprocedure heeft, volgen we die. Zo niet, dan passen we de onderstaande standaardprocedures toe en vermelden we in het inspectierapport welke standaardprocedure we hebben gebruikt.
Voor metrische threads gebruiken we standaard de volgende instellingen: ISO 965-1 medium klasseVoor UNC en UNF zonder specificatie passen we ASME B1.1-2003 toe. 2A externe en 2B Intern. We accepteren geen berichten van ACME en Thor-labs.
| Draadgrootte | Intern | Extern |
|---|---|---|
| Schroefdraad tot M1.4 | 5H | 6h |
| Schroefdraad M1.6 en groter | 6H | 6g |
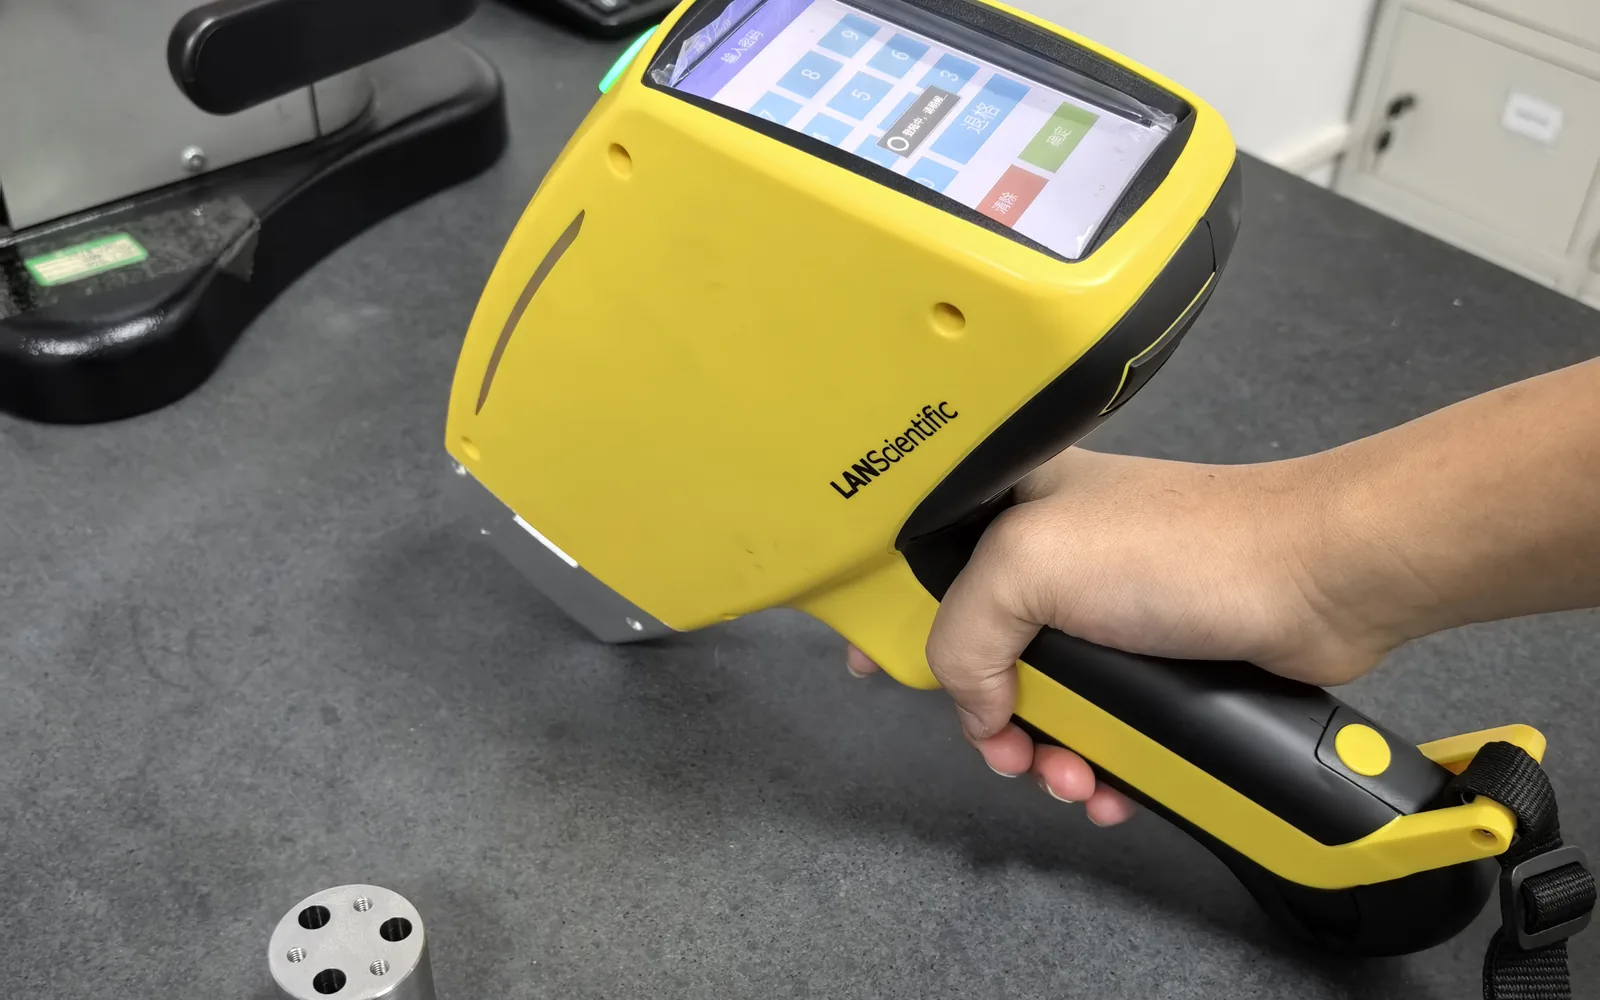
De afwerking wordt gegarandeerd door onderzoek onder vaste omstandigheden, niet door aannames.
Voor elke batch wordt dezelfde weergave-instelling gebruikt — dat zorgt ervoor dat batch 1 en batch 10 er hetzelfde uitzien wanneer ze uw productielijn bereiken.
Schoonheidsmiddel — een egaal oppervlak zonder zichtbare gebreken aan de primaire zijde. Niet-cosmetisch — Kleine visuele imperfecties zijn toegestaan, omdat het uiterlijk niet functioneel is. Laat ons weten welke imperfectie uw onderdeel nodig heeft. Bekijk alle opties voor oppervlakteafwerking.
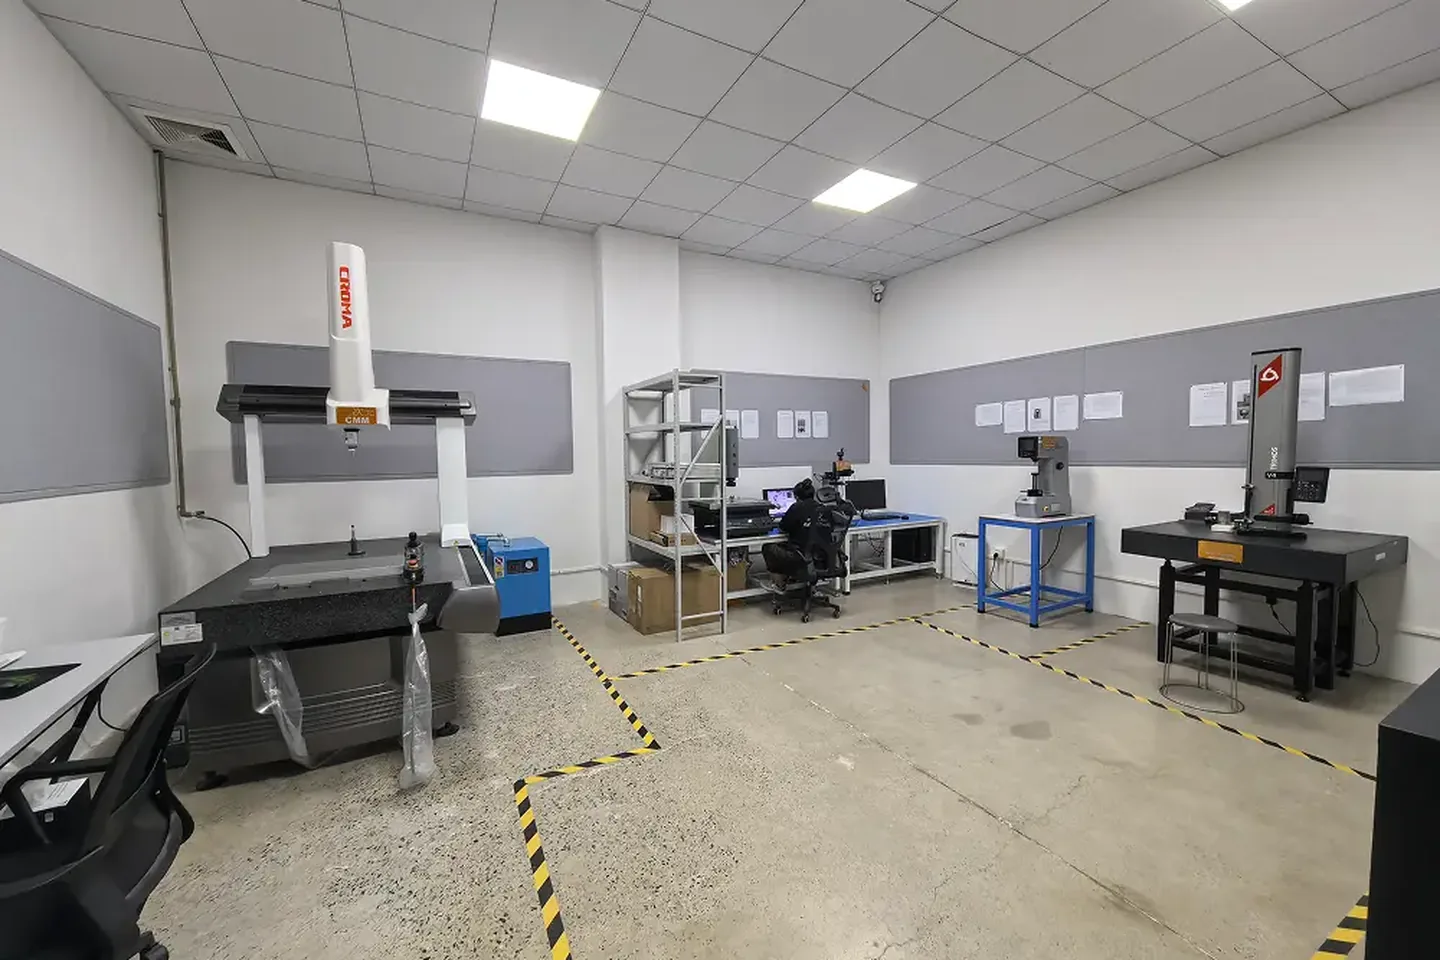
Elke maatcontrole vindt plaats in onze eigen kwaliteitscontrolekamer.
De maatvoering wordt gecontroleerd in onze eigen kwaliteitscontrolekamer, op dezelfde verdieping als de machines die uw onderdelen snijden. Indien een specificatie externe testen vereist – bijvoorbeeld materiaalanalyse – maken we gebruik van een geaccrediteerd extern laboratorium en vermelden we dit in het rapport.
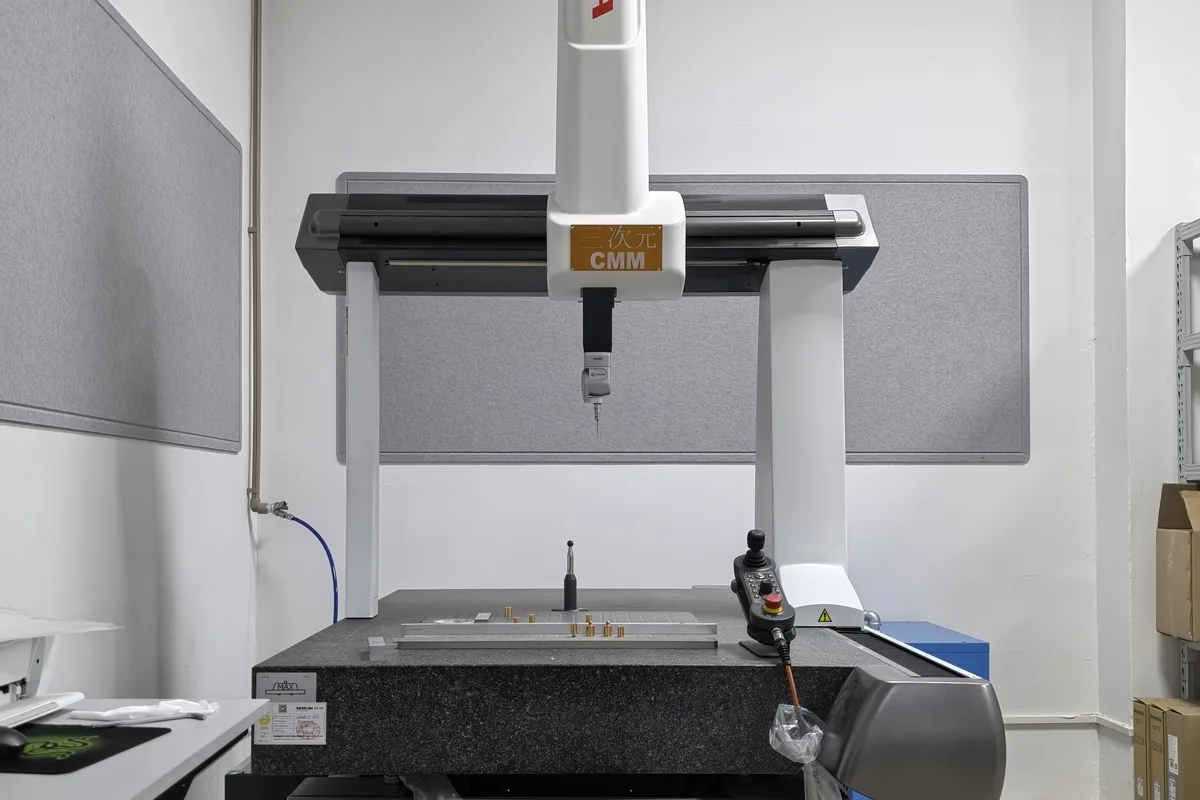
Coördinaten meetmachine
Geprogrammeerde 3D-meting van kritische afmetingen, positie en profiel. Rapporten worden gegenereerd door het meetprogramma in plaats van handmatig ingevoerd, waardoor de waarden in uw maatrapport herhaalbaar zijn bij elke meting.