
Normes d'usinage et contrôle de la qualité
Chaque commande Prolean est usinée et contrôlée selon une norme documentée. Cette page détaille les tolérances appliquées par défaut, les limites minimales que nous pouvons atteindre pour une caractéristique donnée, les contrôles effectués sur chaque lot et les rapports fournis avec les pièces.
Quatre normes publiées couvrent presque tous les ordres
Si votre dessin indique quelque chose de différent, nous le suivons. En l'absence d'indication, nous appliquons les valeurs par défaut.
ISO 9001:2015 — Système de management de la qualité
Certifiés par SGS United Kingdom Ltd et audités de manière indépendante, les processus de fabrication de vos pièces sont documentés et vérifiables par un organisme externe – et ne font pas l’objet de simples affirmations.
Consultez le certificat et la procédure de vérification.ISO 2768 — Tolérances générales
Les lettres de classe ont deux significations différentes. f et m sont les classes linéaires et angulaires de ISO 2768-1: 1989 — f signifie fin, m signifie moyen. H et K sont les classes géométriques de ISO 2768-2: 1989, qui a été retiré en février 2021 et remplacé par de nouveaux dessins par ISO 22081: 2021.
fH pour les métaux et mK pour les plastiques Le défaut convenu de ProleanCe n'est pas une question de matériau, et la norme ISO ne la corrige pas. Les dessins marqués mK restent valides et nous les interprétons de la même manière ; toutefois, nous ne présentons pas la partie retirée comme une règle générale actuelle et nous ne réattribuons pas silencieusement H et K à la norme ISO 22081. Si votre dessin définit sa propre classe, c'est le dessin qui prévaut.
Fonctionnement des classes ISO 2768 ISO 22081:2021 sur iso.orgISO 965-1 — Tolérance de filetage métrique
Classe de tolérance des filetages métriques. Si votre dessin n'en spécifie pas, nous appliquons la classe de tolérance par défaut. classe moyenneet nous indiquons quelle classe a été utilisée dans le rapport d'inspection.
valeurs par défaut du filetage et du moletageISO 2859-1 — Échantillonnage d'acceptation
ISO 2859-1:1999, Inspection générale de niveau II, échantillonnage unique, inspection normale, appliquée aux lots de production. La gravité est classée comme critique, majeure ou mineure par rapport à un registre des défauts documenté ; la lettre de code du plan, la taille de l’échantillon et le numéro d’acceptation sont indiqués dans le rapport d’inspection.
Niveaux AQL et classes de défautsNotre limite la plus stricte, applicable à une fonctionnalité spécifique et après validation technique, est une contrainte maximale, et non une valeur par défaut pour votre plan.
La limite atteignable n'est pas une valeur unique pour chaque caractéristique ; elle dépend du matériau, des dimensions et de la géométrie de la caractéristique, du procédé d'usinage et de l'état de surface. Veuillez nous envoyer le dessin technique détaillant l'exigence ; nos ingénieurs vérifieront la faisabilité avant de vous établir un devis. La tolérance que nous garantissons est celle indiquée dans votre devis. Consultez la liste complète des capacités d'usinage CNC.
Les indications de filetage sont l'élément le plus souvent absent d'un dessin.
Si votre entreprise en possède un, nous le suivons. Sinon, nous appliquons les valeurs par défaut ci-dessous et nous vous indiquons laquelle nous avons utilisée dans le rapport d'inspection.
Pour les threads métriques, nous utilisons par défaut Classe moyenne ISO 965-1Pour les UNC et UNF sans indication de numérotation, nous appliquons la norme ASME B1.1-2003. 2A externe et 2B Nous n'acceptons pas les discussions internes concernant ACME et Thor-labs.
| Taille de filetage | Interne | Externe |
|---|---|---|
| Filetage jusqu'à M1.4 | 5H | 6h |
| Filetages M1.6 et plus grands | 6H | 6g |
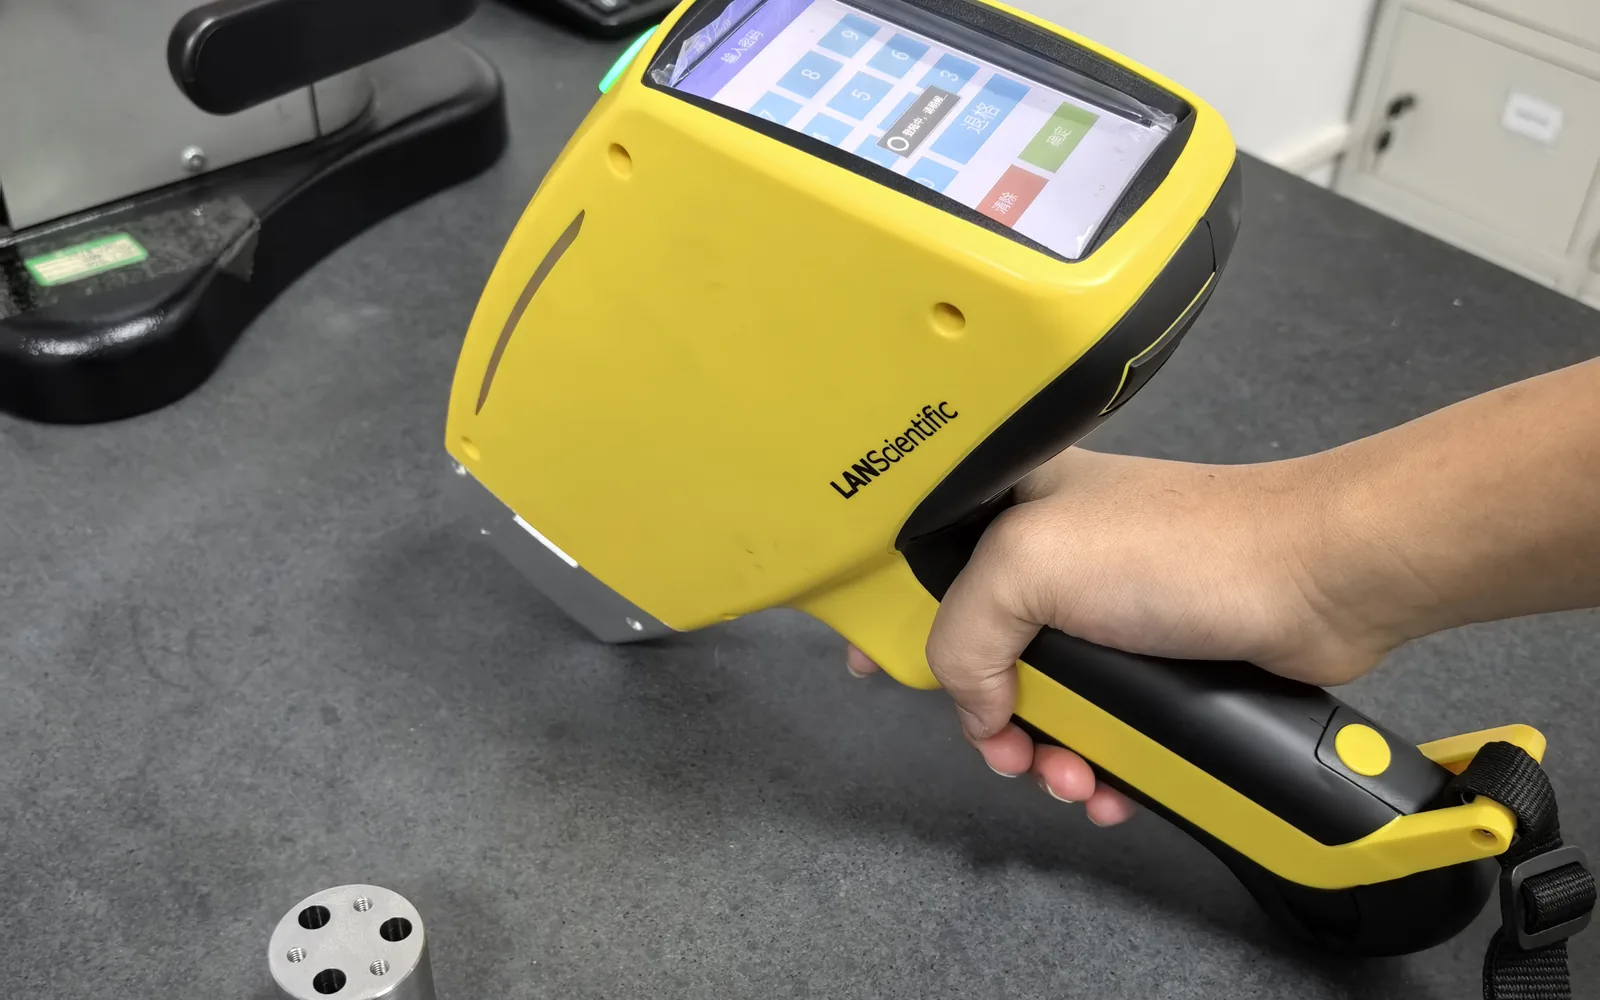
La finition est garantie par un examen réalisé dans des conditions définies, et non par supposition.
Le même système d'affichage est utilisé pour chaque lot — c'est ce qui permet aux lots 1 et 10 d'avoir la même apparence lorsqu'ils arrivent sur votre ligne de production.
Microbiologie — une surface uniforme sans défaut visible sur la face principale. Non cosmétique De légères imperfections visuelles sont tolérées, car l'apparence n'a aucune incidence sur la fonctionnalité. Veuillez nous indiquer la pièce dont vous avez besoin. Voir toutes les options de finition de surface.
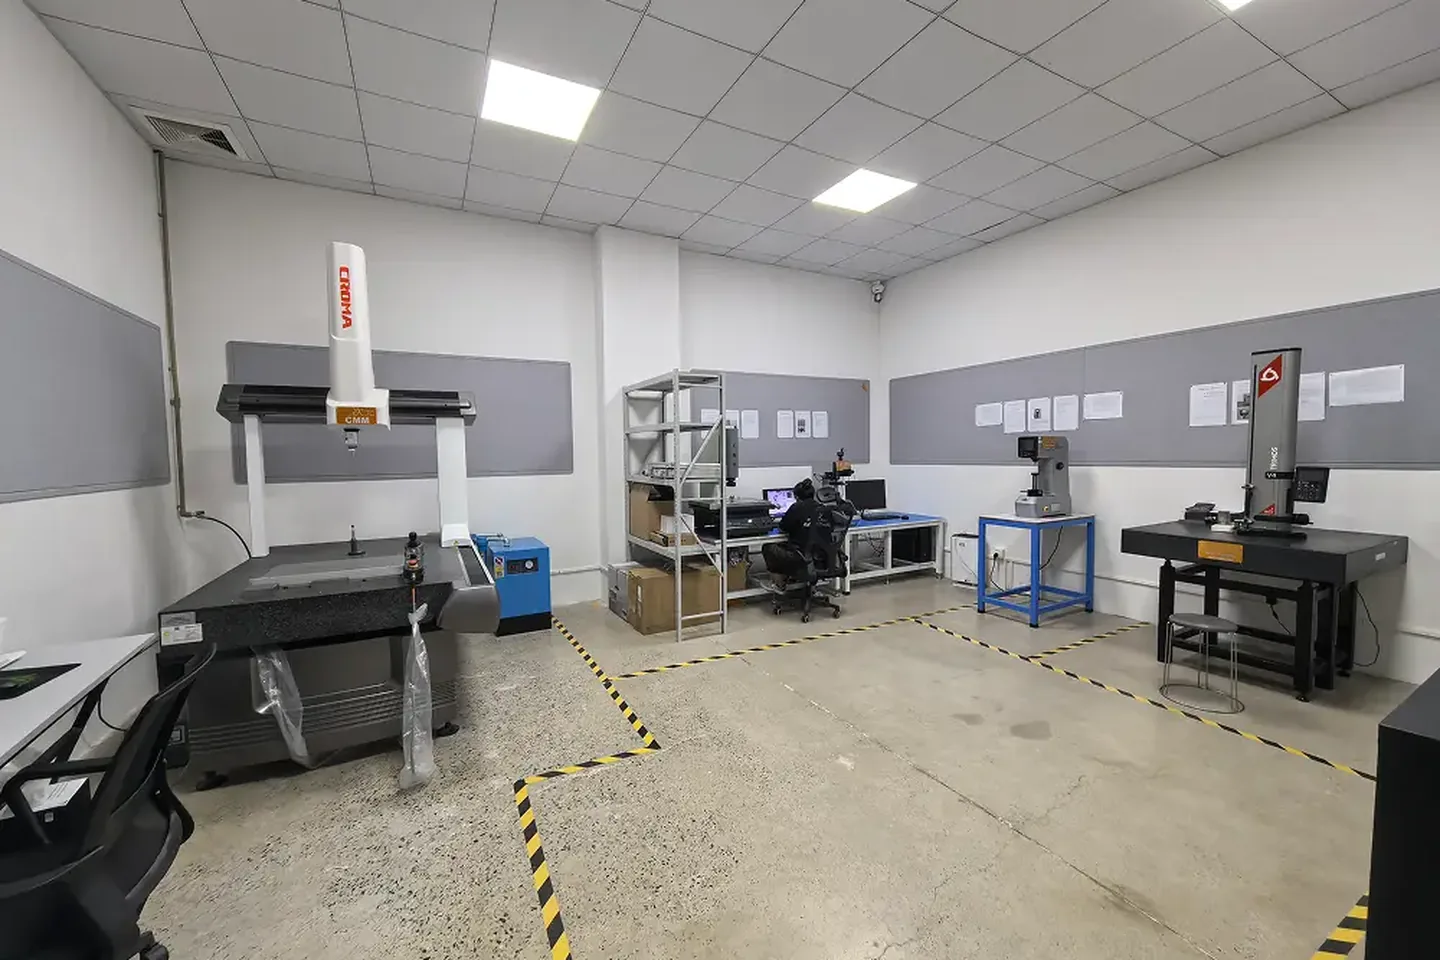
Chaque contrôle dimensionnel est effectué dans notre propre salle de contrôle qualité.
Le contrôle dimensionnel est effectué dans notre propre salle de contrôle qualité, située au même étage que les machines qui usinent vos pièces. Lorsqu'une spécification exige des tests externes (par exemple, pour l'analyse chimique des matériaux), nous faisons appel à un laboratoire tiers accrédité et l'indiquons dans le rapport.
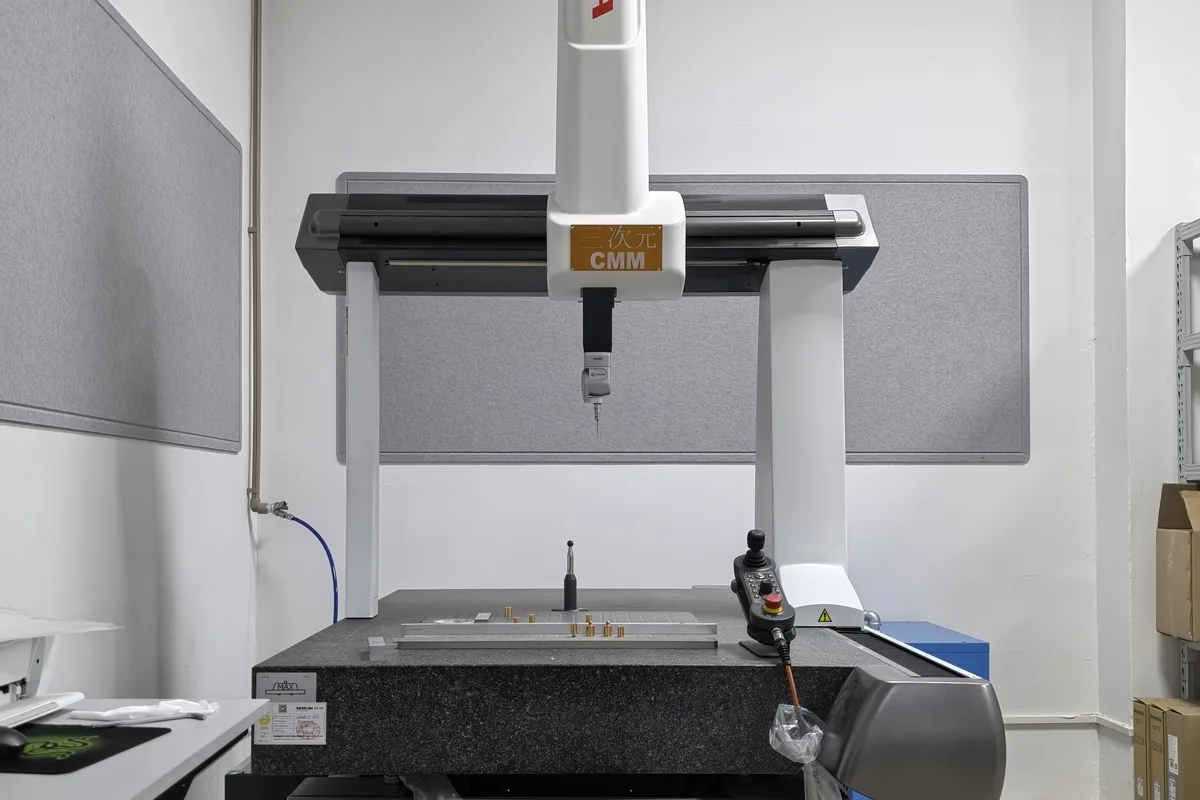
Machine de mesure de coordonnées
Mesure 3D programmée des dimensions critiques, de la position et du profil. Les rapports sont générés par le logiciel de mesure et non saisis manuellement, ce qui garantit la reproductibilité des mesures d'une opération à l'autre.