
加工標準和品質控制
每份 Prolean 訂單都按照既定標準進行加工和檢驗。本頁面列出了我們預設應用的公差、特定特徵可達到的更嚴格標準、每批產品的檢驗內容以及隨零件一起出具的報告。
四項已發布的標準幾乎涵蓋了所有訂單。
如果您的圖面另有說明,我們將按照圖面上的說明進行操作。如果圖紙上沒有說明,我們將採用以下預設值。
ISO 2768 — 通用公差
班級信函包含兩層不同的意義。 f 以及 m 是線性類和角類 ISO 2768-1:1989 — f 為良好,m 為中等。 H 以及 K 是幾何類 ISO 2768-2:1989該圖紙於2021年2月撤回,並被新的圖紙所取代。 ISO 22081:2021.
金屬的fH和塑膠的mK是 Prolean 自己同意的默認這並非 ISO 根據材料類型所規定的問題。仍標有 mK 的圖紙仍然有效,我們對其解讀方式也保持不變——但我們不會將已撤回的部分作為現行通用規則,也不會默默地將 H 和 K 重新映射到 ISO 22081 標準。如果您的圖面自行指定了類別,則以圖面為準。
ISO 2768 分類的工作原理 ISO 22081:2021 可在 iso.org 查閱。ISO 2859-1 — 驗收抽樣
ISO 2859-1:1999,一般檢驗二級,單次抽樣,常規檢驗,適用於生產批次。缺陷嚴重程度依瑕疵記錄簿分為嚴重、主要或次要三級,檢驗記錄中註明檢驗計畫代碼字母、樣本量和驗收編號。
AQL 水準和缺陷類別這是我們針對特定功能,經工程審核後所能達到的最低限度。這是能力上限,並非您圖面的預設值。
可實現的極限並非每個特徵都對應一個數值——它取決於材料、特徵尺寸和幾何形狀、加工過程以及表面光潔度。請將圖面連同您的要求一起發送,我們的工程師會在報價前確認可行性:我們承諾的公差即為報價單上的公差。 查看完整的CNC加工能力列表.
螺紋標註是圖紙上最常缺少的內容。
如果您的系統設定了預設值,我們將遵循該預設值。如果沒有,我們將採用以下預設值—並在檢查報告中告知您所使用的預設值。
對於公制線程,我們預設使用 ISO 965-1 中級對於未特別註明的北卡羅來納大學教堂山分校 (UNC) 和北佛羅裡達大學 (UNF),我們採用 ASME B1.1-2003 標準。 2A 外部和 2B 內帖。我們不接受 ACME 和 Thor-labs 的貼文。
| 螺紋尺寸 | 內部 | 外部 |
|---|---|---|
| 螺紋最大可達 M1.4 | 5H | 6h |
| 螺紋 M1.6 以上 | 6H | 6g |
成品品質的保證是透過在固定條件下進行檢驗來確保的,而不是透過假設來保證的。
每一批產品都使用相同的觀察設定——這樣,當第 1 批和第 10 批產品到達您的生產線時,它們看起來就完全一樣。
化妝品 — 表面平整,主面上沒有可見的瑕疵。 非化妝品 — 輕微的視覺瑕疵是可以接受的,因為外觀不會影響功能。請告訴我們您的零件需要哪一種瑕疵。 查看所有表面處理選項.
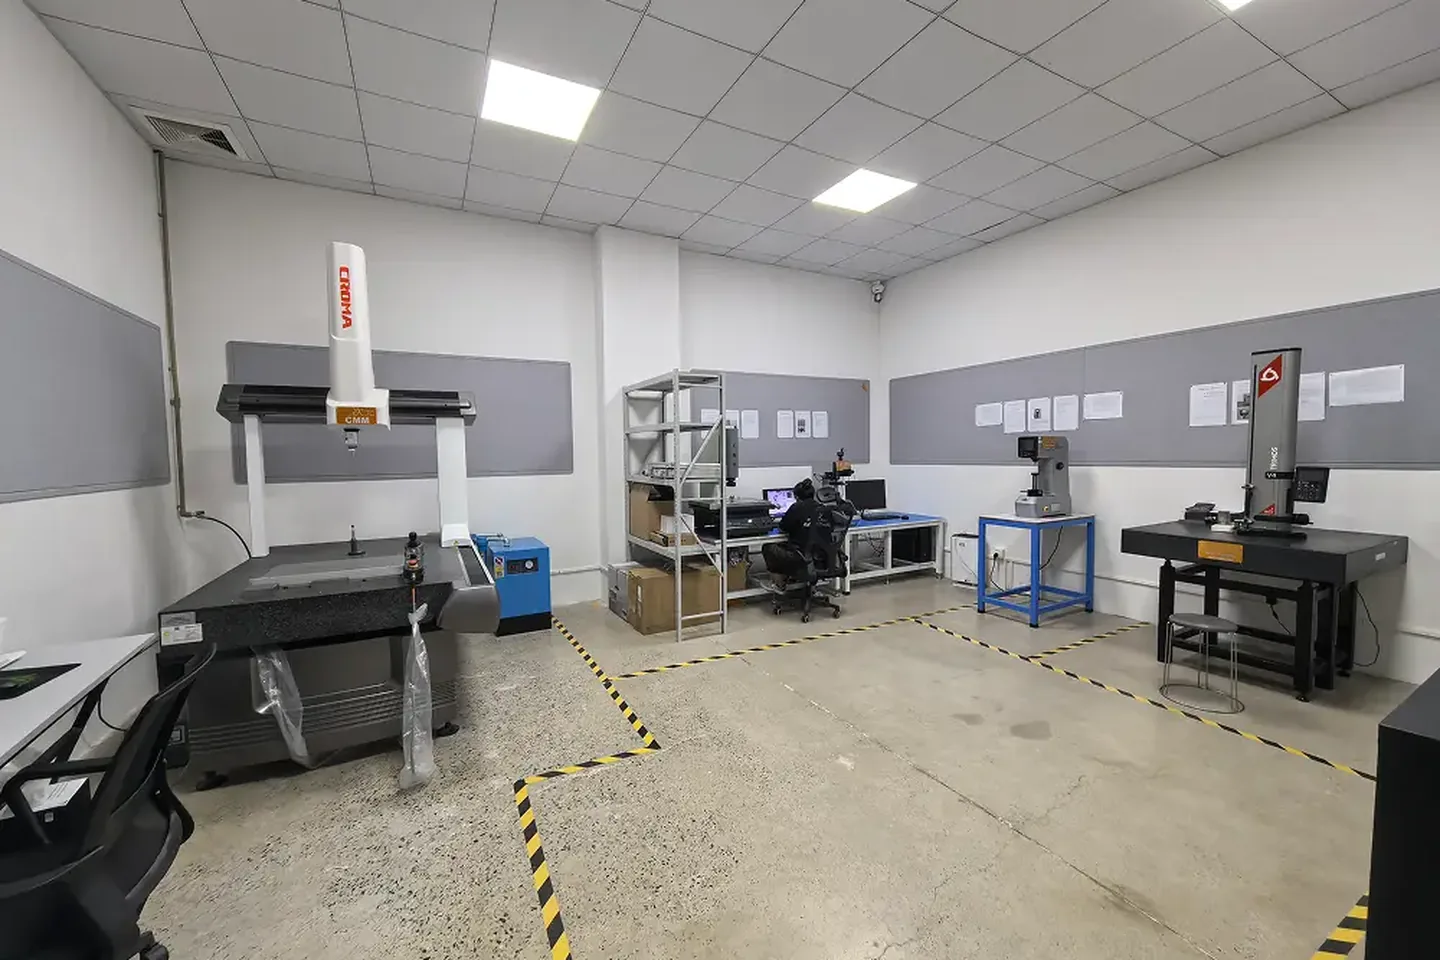
所有尺寸檢驗均在我們自己的質檢室進行。
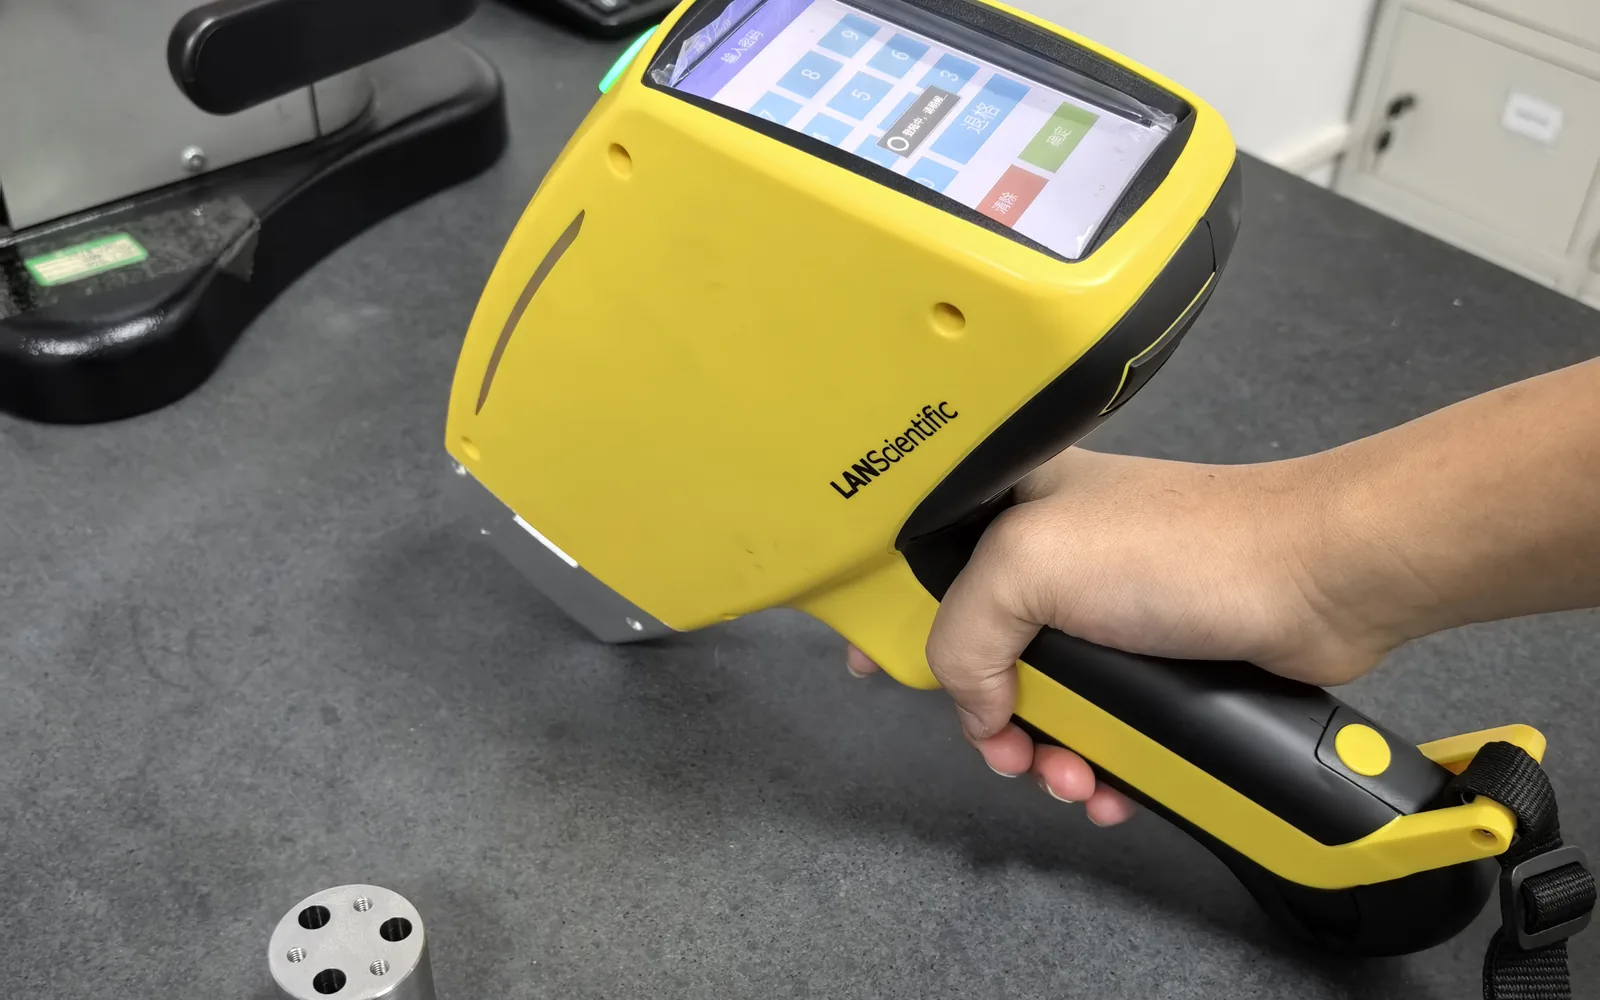
尺寸檢驗在我們自己的質檢室進行,該質檢室與切割零件的機器位於同一樓層。如果規格要求進行外部測試(例如材料化學成分測試),我們會委託經認可的第三方實驗室,並在報告中註明。
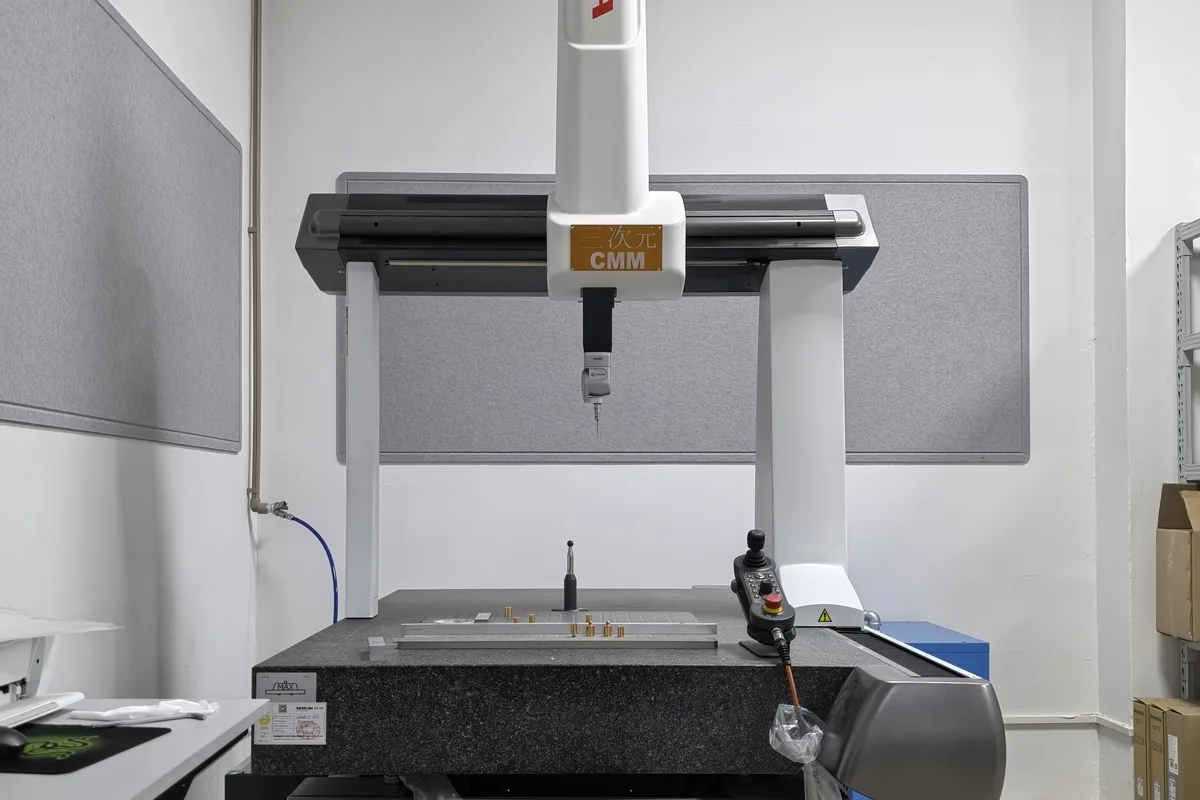
三坐標測量機
對關鍵尺寸、位置和輪廓進行程序化三維測量。報告由測量程序自動生成,無需手動輸入,因此尺寸報告上的數值每次運行都可重複。