
معايير التشغيل الآلي ومراقبة الجودة
تُصنّع جميع طلبات Prolean وتُفحص وفقًا لمعيار موثق. توضح هذه الصفحة التفاوتات المسموح بها التي نطبقها افتراضيًا، والحدود الأكثر دقة التي يمكننا الوصول إليها في ميزة محددة، وما يتم فحصه في كل دفعة، والتقارير المرفقة مع القطع.
تغطي أربعة معايير منشورة جميع الطلبات تقريبًا
إذا كان الرسم الخاص بك يشير إلى شيء مختلف، فإننا نتبع الرسم الخاص بك. أما في حال عدم وجود أي إشارة، فإننا نطبق الإعدادات الافتراضية.
ISO 9001:2015 — نظام إدارة الجودة
معتمدة من قبل شركة SGS United Kingdom Ltd وخضعت لتدقيق مستقل، لذا فإن العملية التي تقف وراء قطع الغيار الخاصة بك موثقة وقابلة للتحقق خارجيًا - وليست مجرد ادعاء.
اطلع على الشهادة وكيفية التحقق منهاISO 2768 - التفاوتات العامة
تحمل حروف الصف شيئين مختلفين. f و m هي الفئات الخطية والزاوية لـ إسو شنومكس-شنومكس: شنومكس — f جيد، m متوسط. H و K هي الفئات الهندسية لـ إسو شنومكس-شنومكس: شنومكس، والتي تم سحبها في فبراير 2021 واستُبدلت برسومات جديدة بواسطة ISO 22081: 2021.
fH للمعادن و mK للبلاستيك هو الوضع الافتراضي المتفق عليه من قبل برولينليس هذا شيئًا تُصلحه المنظمة الدولية للمعايير (ISO) حسب المادة. تظل الرسومات التي تحمل علامة mK ملزمة، ونقرأها بالطريقة نفسها، لكننا لا نعرض الجزء المسحوب كقاعدة عامة حالية، ولا نعيد تعيين H وK تلقائيًا إلى معيار ISO 22081. إذا كان الرسم يُحدد فئته الخاصة، فإن الرسم هو المرجع.
كيف تعمل فئات ISO 2768 ISO 22081:2021 على موقع iso.orgISO 965-1 — التفاوت المسموح به في الخيوط المترية
فئة التفاوت المسموح به للخيوط المترية. في حال عدم تحديدها في الرسم، نطبقها. الطبقة المتوسطةونوضح الفئة التي تم استخدامها في سجل التفتيش.
الإعدادات الافتراضية للخيوط والتخريشISO 2859-1 — أخذ العينات للقبول
المعيار الدولي ISO 2859-1:1999، المستوى الثاني من الفحص العام، أخذ عينة واحدة، فحص عادي، يُطبق على دفعات الإنتاج. تُصنف شدة العيب إلى حرج، رئيسي، أو ثانوي وفقًا لسجل العيوب الموثق، ويُذكر رمز الخطة، وحجم العينة، ورقم القبول في سجل الفحص.
مستويات AQL وفئات العيوبأقصى حد ممكن تحقيقه - لميزة محددة، بعد مراجعة هندسية. إنه حد أقصى للقدرة، وليس الوضع الافتراضي لرسمك.
لا يوجد حدٌّ أقصى مُمكن لكل ميزة، بل يعتمد على المادة، وحجم الميزة وشكلها الهندسي، وعملية التصنيع، وحالة تشطيب السطح. أرسل الرسم مع توضيح المتطلبات، وسيقوم مهندسونا بتأكيد إمكانية التنفيذ قبل تقديم عرض السعر: التفاوت المسموح به الذي نلتزم به هو نفسه المذكور في عرض السعر. اطلع على قائمة إمكانيات التصنيع باستخدام الحاسوب (CNC) الكاملة.
تُعدّ إشارات الخيوط أكثر الأشياء شيوعًا التي تغيب عن الرسم.
إذا كان لديك إعداد افتراضي، فإننا نتبعه. وإذا لم يكن لديك، فإننا نطبق الإعدادات الافتراضية الموضحة أدناه، ونخبرك بالإعدادات الافتراضية التي استخدمناها في تقرير الفحص.
بالنسبة للخيوط المترية، نستخدم افتراضيًا ISO 965-1 فئة متوسطةبالنسبة لجامعتي نورث كارولينا وشمال فلوريدا اللتين لا تتطلبان استدعاءً خاصًا، نطبق معيار ASME B1.1-2003. 2A الخارجية و 2B لا نقبل المواضيع الداخلية. لا نقبل مواضيع ACME و Thor-labs.
| حجم الخيط | داخلي | خارجي |
|---|---|---|
| خيوط تصل إلى M1.4 | 5H | 6h |
| خيوط M1.6 وما فوق | 6H | 6g |
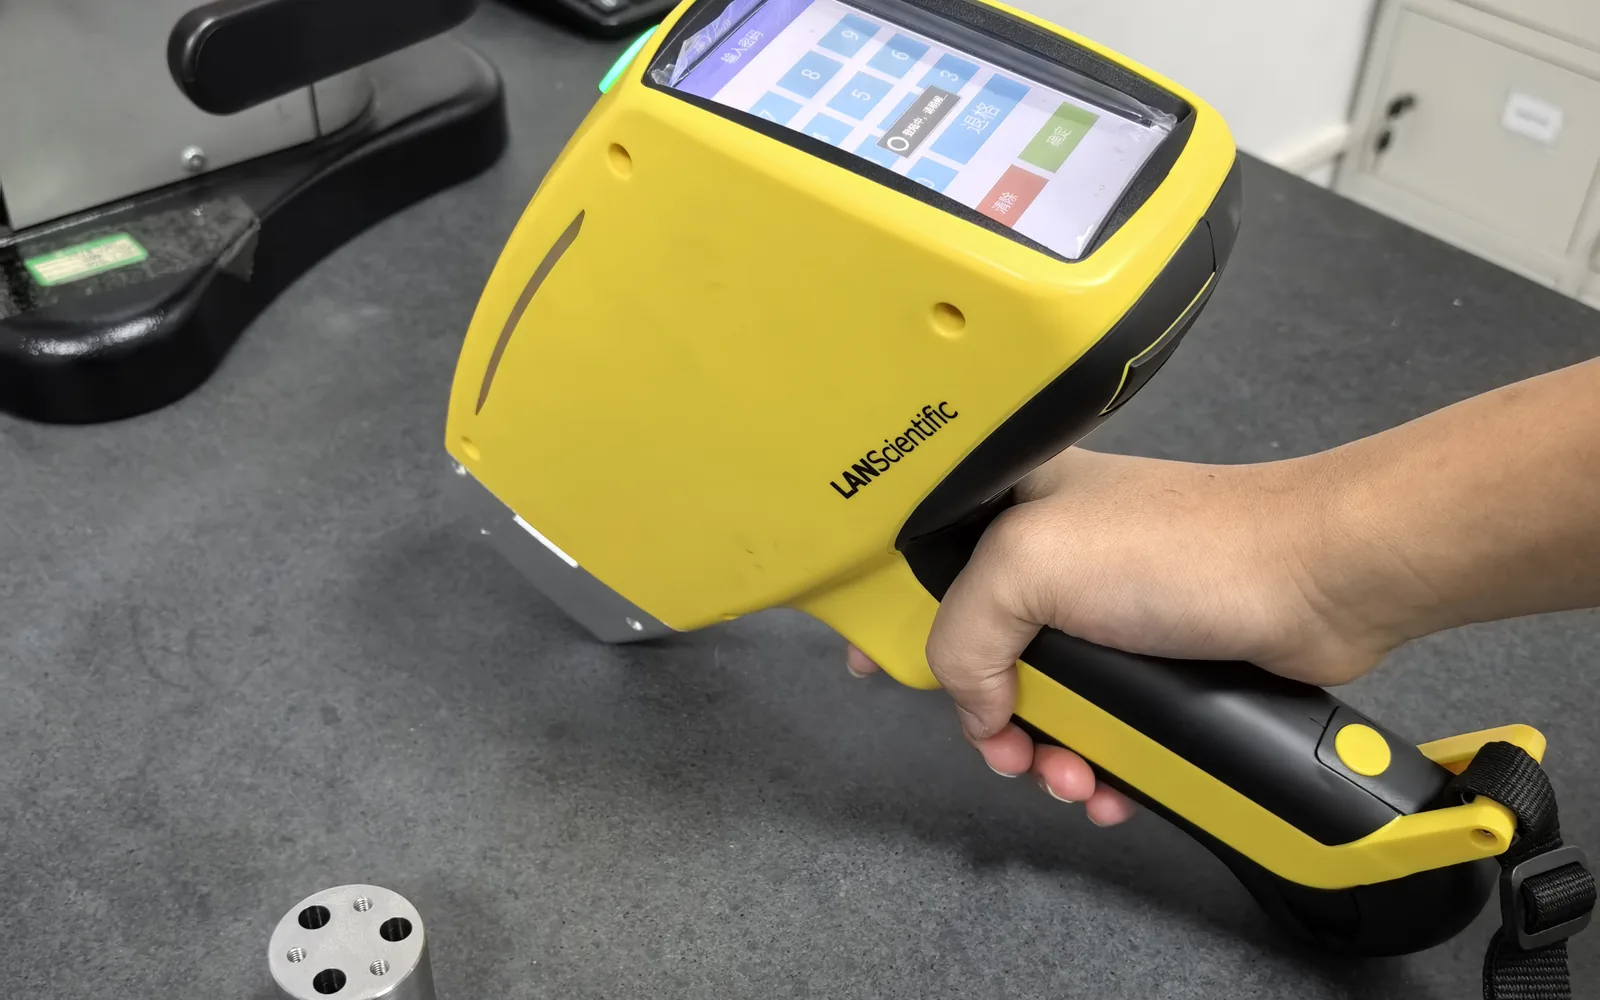
يتم ضمان جودة المنتج عن طريق الفحص في ظل ظروف محددة، وليس عن طريق الافتراض.
يتم استخدام نفس إعداد العرض في كل دفعة - وهذا ما يجعل الدفعة 1 والدفعة 10 تبدوان متشابهتين عندما تصلان إلى خط الإنتاج الخاص بك.
تجميلي — سطح متجانس بدون أي عيب مرئي على الوجه الرئيسي. غير تجميلي — يُسمح بوجود عيوب بصرية طفيفة لأن المظهر ليس له تأثير على الوظيفة. أخبرنا أيًّا من هذه العيوب يحتاجها الجزء الخاص بك. اطلع على جميع خيارات تشطيب الأسطح.
يتم إجراء كل فحص للأبعاد في غرفة الجودة الخاصة بنا
يتم إجراء فحص الأبعاد في غرفة مراقبة الجودة الخاصة بنا، في نفس الطابق الذي توجد فيه آلات تصنيع قطعكم. وعندما تتطلب المواصفات إجراء اختبارات خارجية - كتحليل التركيب الكيميائي للمواد مثلاً - فإننا نستعين بمختبر معتمد تابع لجهة خارجية، ونذكر ذلك في التقرير.
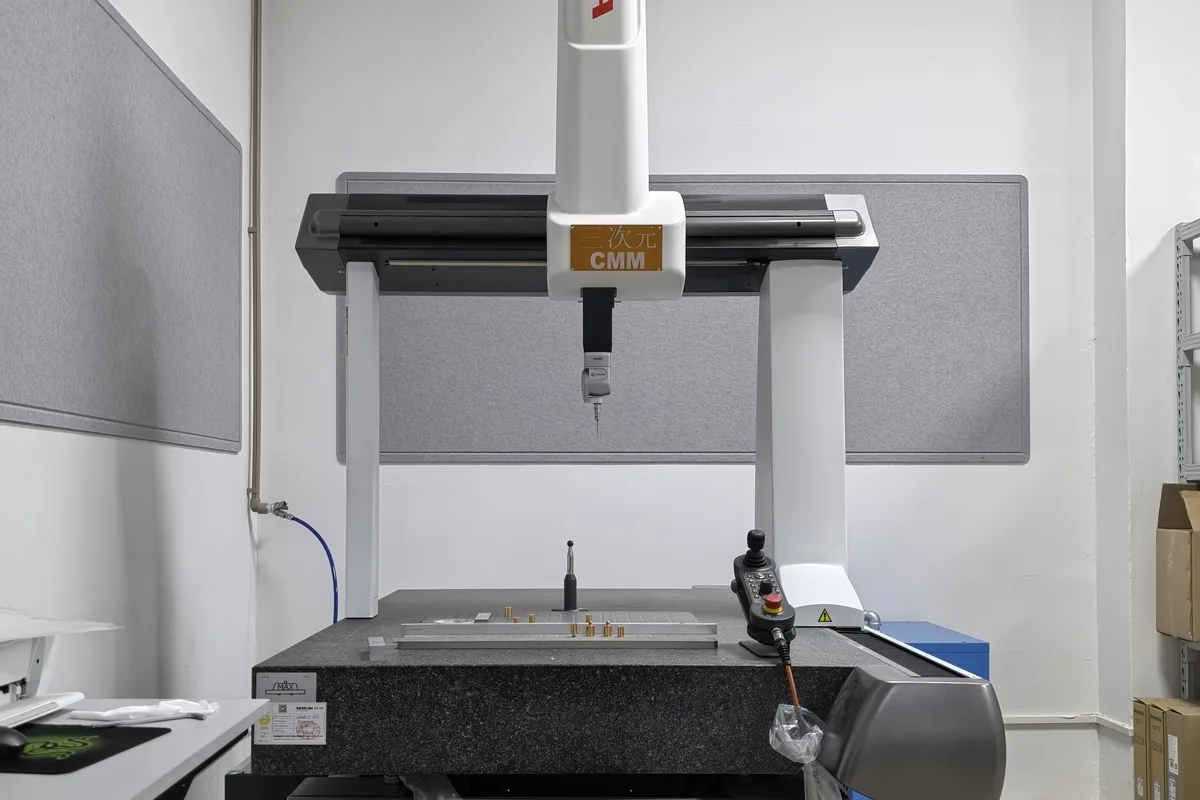
تنسيق آلة قياس
قياس ثلاثي الأبعاد مبرمج للأبعاد الحرجة والموقع والملف الشخصي. يتم إنشاء التقارير من برنامج القياس بدلاً من كتابتها يدويًا، لذا فإن الأرقام الواردة في تقرير الأبعاد قابلة للتكرار في كل مرة.